 EN


Wyżarzanie po obróbce: Czy wycięta szczelina się zamknie?
Wygrzewanie po obróbce brzmi jak porządny sposób wykonywania elementu lokalizującego.
Element jest już ukończony, zanim trafia na obróbkę cieplną; cykl nadaje mu twardość wymaganą na rysunku, a po tym nie trzeba niczego dociągać na materiale utwardzonym. Problem polega na tym, że wszystkie wymiary ustalone na rysunku zostały określone przed wystąpieniem największego obciążenia w życiu elementu, a najważniejszymi cechami tego elementu są te, które mają najmniej materiału wokół siebie.
Zlecenie 260414004 dotarło w październiku 2023 roku od producenta stalowych nierdzewnych elementów lokalizujących i przyrządów montażowych, którego poprzedni zakład właśnie tak postępował. Po obróbce cieplnej części wróciły z częściowo zamkniętą wąską szciną boczną, cienką przegrodą pod centralnym wgłębieniem, która przestała być płaska, oraz kilkoma gwintowanymi otworami, do których śruby nie mogły zostać wkręcone bez trudności. Na stole pomiarowym w stanie miękkim każdy z tych elementów mieścił się w dopuszczalnych tolerancjach.
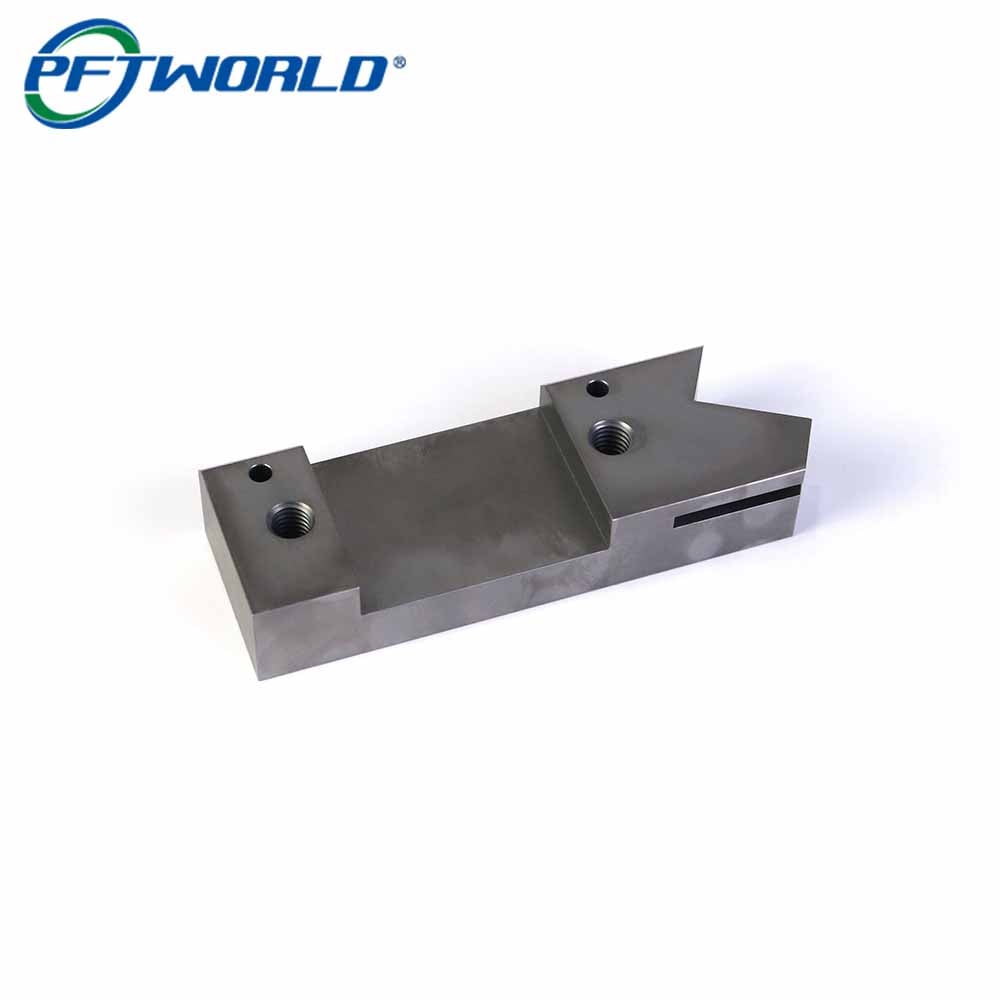
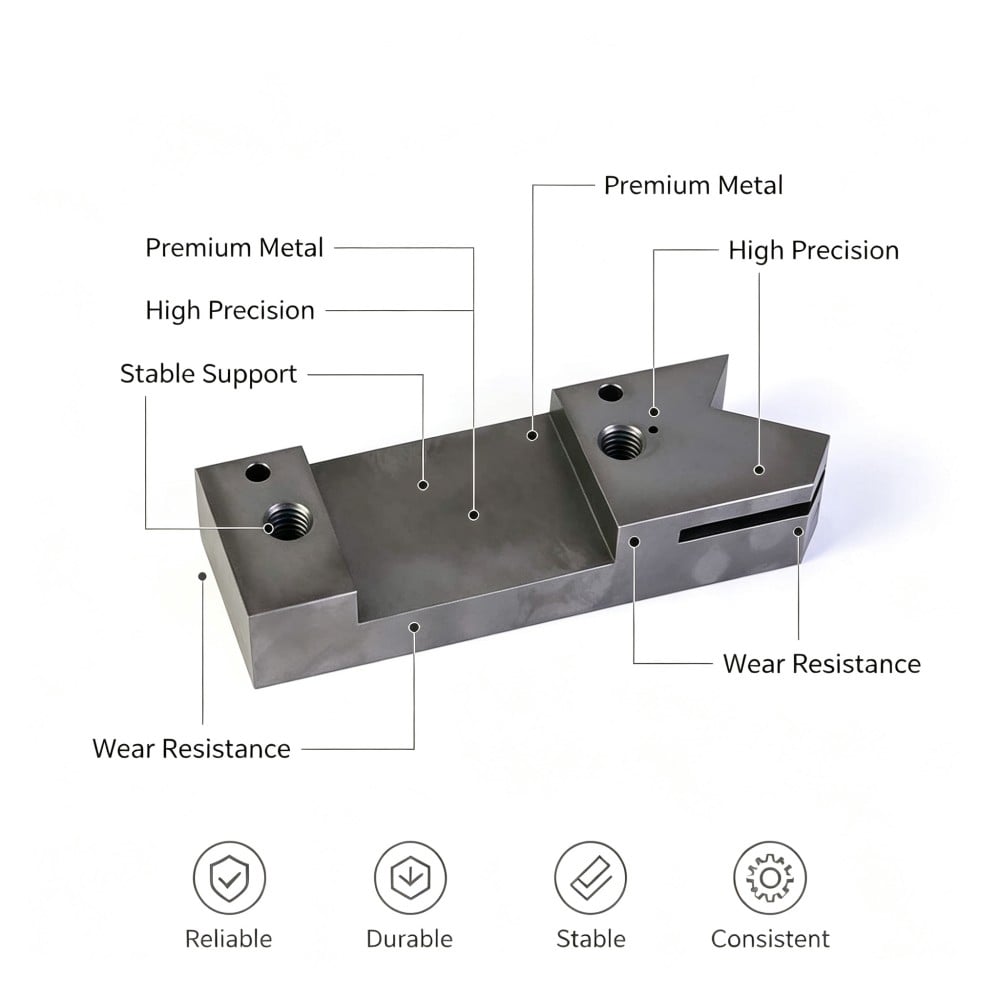
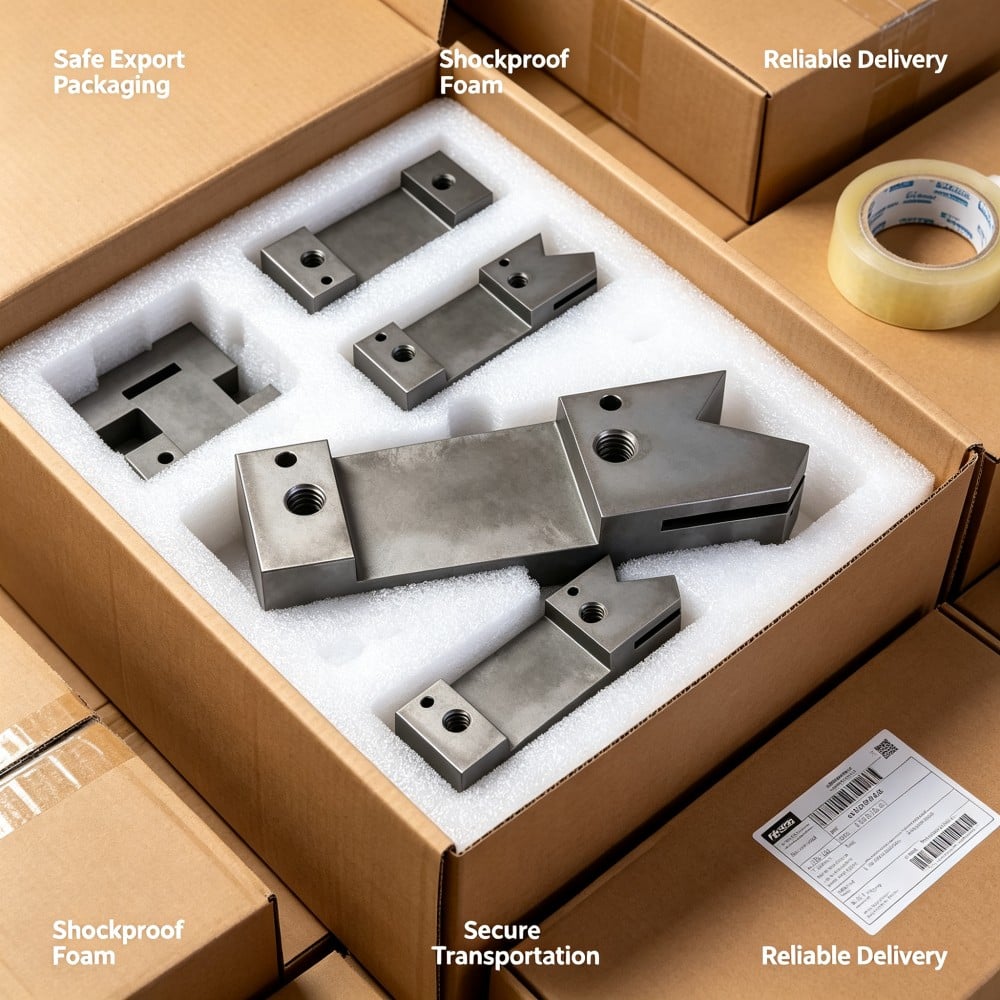
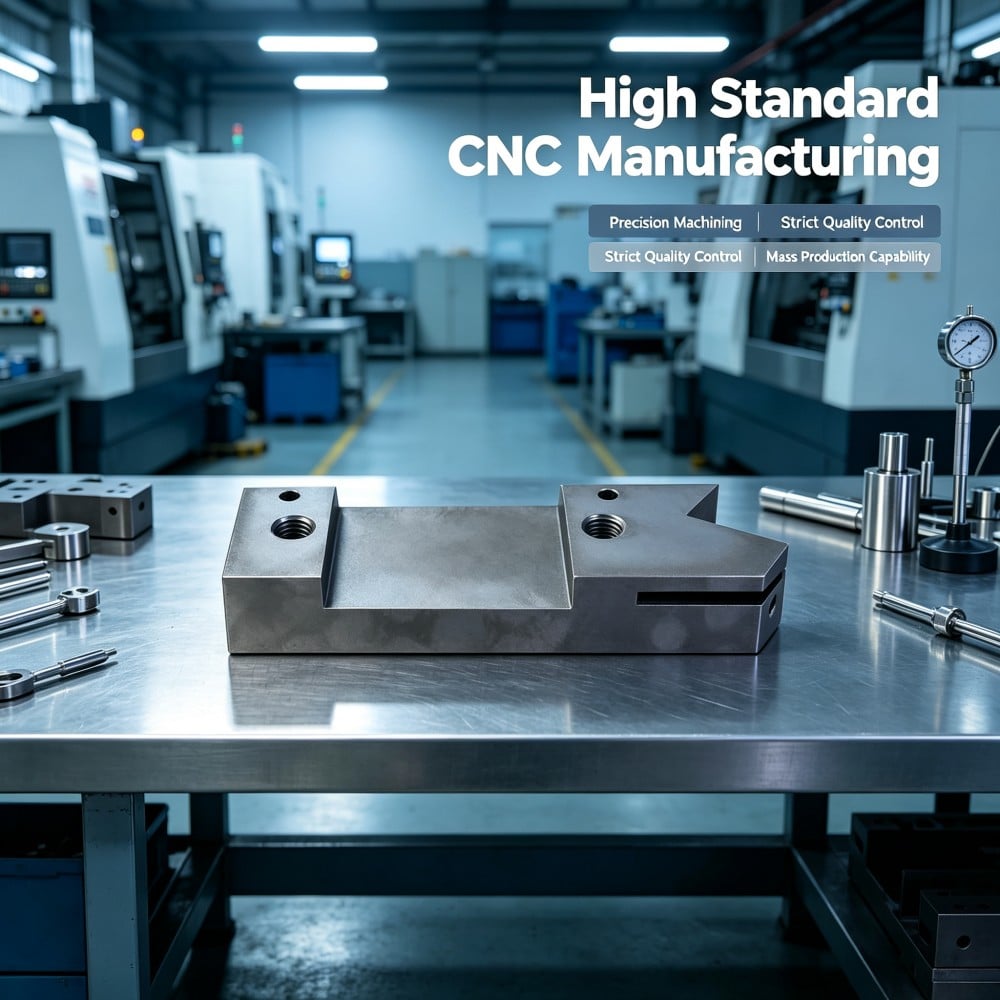
Części przedstawione na zdjęciach pochodzą z serii produkcyjnej: lokalizacyjna część wykonana ze stali nierdzewnej martenzytycznej 1Cr17Ni2, o długości ok. 110 mm i wysokości ok. 20 mm, frezowana z centralnym prostokątnym wgłębieniem o szerokości ok. 55 mm, pozostawiającym cienką przegrodę jako jego dno, oraz z dwoma wypukłymi końcówkami o długości ok. 25 mm i 30 mm, z których każda zawiera jedno gwintowane otwór i jeden mały otwór pod wałek, a także jedną naciętą końcówkę i wąską szparę frezowaną przez boczną ścianę. Matowa powierzchnia w odcieniu popielatego szarości z lekkim plamistym wzorem to wykańczanie po obróbce cieplnej, nie powłoka.
Do czego służy ta część?
Do trzech zadań, przy czym najcieńszy fragment metalu pełni dwa z nich.
Końcówki służą do lokalizacji. Ich powierzchnie stanowią elementy, względem których oprawa dokonuje rejestracji, dlatego muszą leżeć w jednej płaszczyźnie. Jeśli jedna z końcówek leży wyżej niż druga, część huśta się w oprawie, a wszystkie pomiary wykonywane na niej opierają się na poruszającym się punkcie odniesienia.
Przegroda wgłębienia stanowi kontrolowane dno. Kieszeń jest frezowana na głębokość pozostawiającą przegrodę wystarczająco cienką, aby zapewnić części zamierzony charakter działania, ale zarazem wystarczająco sztywną, by nie ulec odkształceniom pod obciążeniem. Przegroda jest najcieńszym fragmentem części, przez co jest pierwszym elementem, który ulega osiadaniu.
Gwintowane otwory i otwory pod wkręty są interfejsami. Gwintowany otwór przyjmuje element mocujący, który przytrzymuje część, otwór pod wkręt przyjmuje kołek pozycjonujący, a oba muszą idealnie współosiować się z uchwytem za każdym razem.
Dodanie wąskiej szczeliny i naciętego końca kończy obraz: część, której dokładność zależy od cienkich ścian, wykonanych przed poddaniem materiału cyklowi termicznemu.
Dlaczego frezowanie przed hartowaniem zmienia część?
Frezowanie powoduje nieregularne uwolnienie naprężeń, a kieszeń powoduje je w największym stopniu.
Pręt przybywa z naprężeniem wewnętrznym zakleszczonym przez walcowanie, które go wytworzyło, a każdy cięcie ponownie równoważy to naprężenie. Wypolerowana płaszczyzna usunięta z jednej strony przesuwa punkt równowagi; kieszeń frezowana w środku elementu przesuwa ją w inny sposób, ponieważ usuwa materiał ze środka przekroju, pozostawiając zewnętrzne ściany do przenoszenia pozostałego obciążenia.
Wynikiem jest element geometrycznie poprawny w momencie opuszczenia go przez frez, ale poddany innemu obciążeniu wewnętrznemu niż na początku. Dotąd nic widocznie się nie wydarzyło. Element jest po prostu gotowy do przemieszczenia się.
Kieszeń i wpust usuwają materiał, który zapewniał sztywność elementu.
Prostokątna kieszeń i wąski wpust to oba cechy usuwające metal, który w przeciwnym razie utrzymywałby element w pozycji prostej. Przed wyfrezowaniem kieszeni element stanowi pełny przekrój, a ściany są ograniczone przez materiał po ich bokach. Po wykonaniu cięcia środek staje się cienką podłogą, a dwie powierzchnie po obu stronach wpustu mogą się swobodnie przemieszczać względem siebie.
To właśnie jest głównym celem tych cech, a także powodem, dla którego kolejność ich wykonywania ma znaczenie. Cecha zwalniająca konstrukcję musi być wykonana na elemencie, który już zakończył ruch, lub ruch, który umożliwia, zachodzi później – na elemencie już ukończonym.
Cykl termiczny kończy ruch rozpoczęty przez frez.
Hartowanie i odpuszczanie to kontrolowany cykl termiczny i, w przypadku takiego elementu, najbardziej obciążającym zdarzeniem naprężeniowym w jego życiu. Nagrzewanie pozwala wewnętrznym naprężeniom na ponowne rozmieszczenie się, hartowanie „zamraża” twardą strukturę materiału, a odpuszczanie doprowadza element do twardości wymaganej na rysunku technicznym. Każdy etap daje materiałowi kolejną szansę na ustabilizowanie się w pożądanej formie.
W elemencie pełnym ruch jest pochłaniany przez pozostałą część. W elemencie o cienkiej przegrodzie i wąskiej szczelinie części, które się przemieszczają, to dokładnie te same części, których tolerancje określone są na rysunku technicznym – ponieważ są to jedyne części, które mogą się swobodnie przesuwać.
Nie pozostaje żadna dodatkowa tolerancja obróbkowa pozwalająca na skorygowanie tego błędu
Powodem, dla którego proces frezowania z późniejszym hartowaniem wydaje się efektywny, jest to, że obróbka wykańczająca odbywa się wtedy, gdy materiał łatwo się frezuje – wówczas trwałość narzędzi jest wysoka, powierzchnia wychodzi czysta, a cięcia można wykonywać szybko. Kosztem jest to, że detal trafia do obróbki cieplnej bez żadnego nadmiaru materiału do usunięcia.
Gdy cykl został już wykonany, cecha, która uległa przesunięciu, przestaje być problemem toczenia wstępnego. Detal ma twardość określoną na rysunku, przesunięcie znajduje się w gotowej geometrii, a jego korekcja wymaga frezowania twardego materiału na elemencie, który może nie posiadać wystarczającego zapasu materiału. To właśnie taką kompromisową decyzję podejmuje kolejność operacji – w tym przypadku decyzja ta jest podejmowana osobno dla każdej cechy, a nie jako ogólna zasada.
Dwie cechy, które najbardziej się przesuwają w takim detalu
Wąski wpust i jego szerokość
Wycięty wycinek oddziela dwa obszary, które wcześniej były połączone; jego usunięcie likwiduje ograniczenie między nimi. W kolejnym cyklu każdy z tych obszarów przesuwa się zgodnie z naprężeniem występującym w jego otoczeniu, a odległość między nimi ulega zmianie — zwykle zmniejsza się, czasem zwiększa, a rzadko zmienia się o tę samą wartość na całej długości.
Objaw pojawia się podczas montażu i jest charakterystyczny: wkładka dopasowująca, która wcześniejszy swobodnie wsuwała się do wycinka w części miękkiej, po obróbce nie przechodzi przez niego. Przyczyną nie jest ani wkładka, ani rysunek techniczny. Nomenklatura szerokości wycinka jest poprawna, ale jego skuteczna szerokość nie jest — kontrola wykonana w stanie miękkim tego nie wykryje.
Gwintowane otwory, luz boczny gwintu oraz warstwa utworzona na jego powierzchni
Gwintowany otwór ulega zmianie jednocześnie na dwa sposoby w trakcie cyklu. Profil gwintu lekko się odkształca wraz z przemieszczaniem się materiału i reakcją powierzchni, co powoduje utratę luzu bocznego, od którego zależał śrubowy element łączący; ponadto powierzchnia po obróbce pozostawia cienką warstwę na gwincie, którą śruba musi przeciąć przy wkręcaniu.
Oba efekty działają w tym samym kierunku. Otwór, który wcześniej swobodnie przyjmował śrubę, po obróbce zaczyna ją blokować w połowie drogi; montażysta, który siłą wciska śrubę, uszkadza gwint i obwinia gwintowanie. Gwintowanie było wykonane prawidłowo; po prostu otwór teraz należy do innego elementu.
Jak wykonywano poszczególne elementy – krok po kroku?
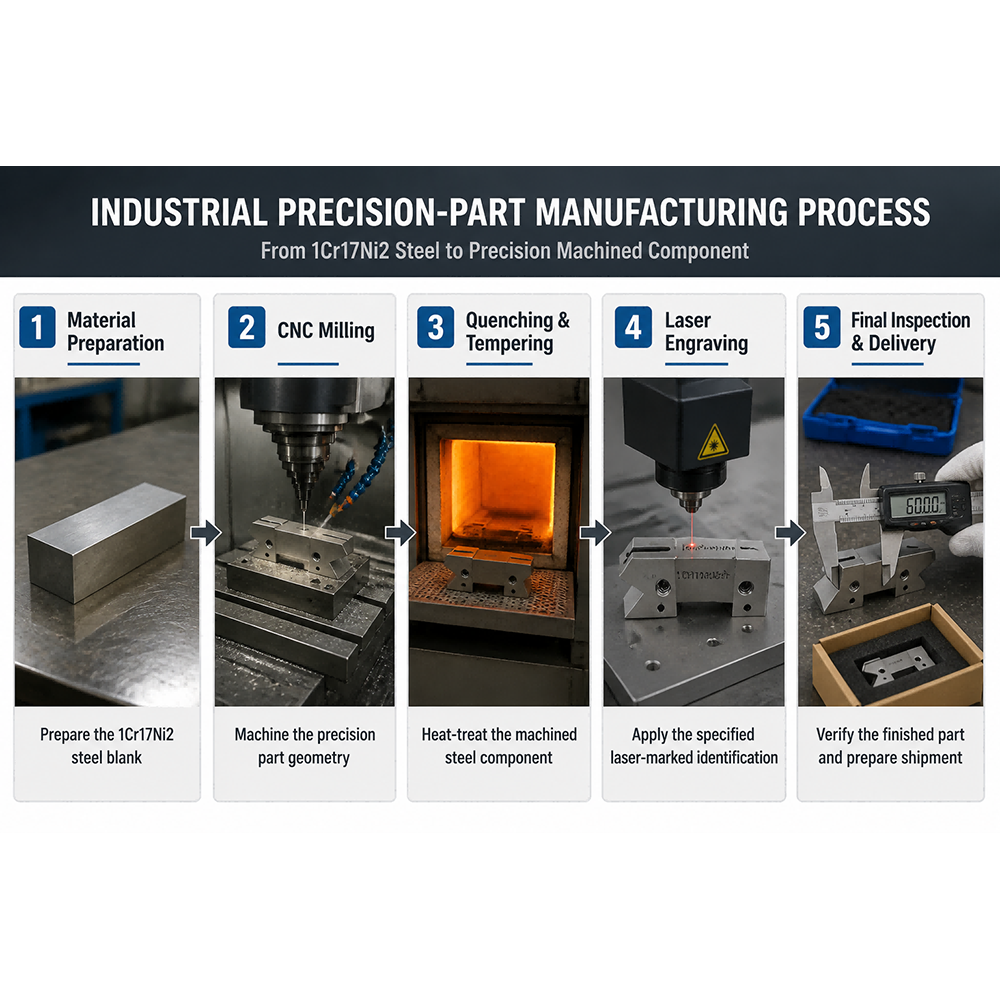
Krok 1 – Obróbka zgrubna elementu i odprężenie przed obróbką wykończeniową
Element jest toczy się z pręta stalowego 1Cr17Ni2 z jednakowym naddatkiem na wszystkich powierzchniach, a następnie pozostawia się go do osiadania przed przeprowadzeniem cięć wykończeniowych. Usunięcie najpierw dużej ilości materiału oraz umożliwienie elementowi zareagowania na tę zmianę przed dopasowaniem wymiarów oznacza, że największe przemieszczenia zachodzą wtedy, gdy nadal pozostaje wystarczająco dużo materiału do usunięcia.
Krok 2 – Wykończenie powierzchni i ścianek kieszeni w przebiegach zrównoważonych
Powierzchnie czołowe i wycięcie są frezowane metodą usuwania materiału w sposób zrównoważony wokół części, a nie tylko z jednej strony; dno wycięcia jest frezowane tak, aby pozostawić przegrody o grubości określonej na rysunku. Frezowanie wycięcia od środka przekroju na zewnątrz zapewnia równomierne obciążenie ścianek podczas pracy frezu.
Krok 3 – Hartowanie i odpuszczanie do twardości określonej na rysunku
Część przechodzi pełny cykl hartowania i odpuszczania do twardości określonej na rysunku – to właśnie ta twardość zapewnia odporność na zużycie oraz odporność na odkształcenia wymagane w danej aplikacji. To największe odkształcenie, jakie część doświadczy, a wszystkie kolejne operacje są planowane z uwzględnieniem tego faktu.
Krok 4 – Obróbka czołowa dwóch końcowych części po cyklu
Dwie końcowe części są obrabiane czołowo po obróbce cieplnej w jednej ustawie, dzięki czemu powierzchnie bazujące znajdują się w jednej płaszczyźnie. To właśnie ta operacja zapewnia stabilne osadzenie części w uchwycie, a nie może być wykonana przed cyklem, jeśli ma być zachowana współpłaszczyznowość powierzchni bazujących.
Krok 5 – Ukończenie frezowania wpustu do wymaganej szerokości po cyklu
Wpust jest najpierw frezowany wstępnie przed obróbką, a jego końcowa szerokość jest osiągana po niej; zatem ostatni przebieg frezowania wpustu wykonywany jest na elemencie, który już się przesunął. Grubość ścianek po obu stronach wpustu sprawdzana jest jednocześnie, ponieważ wpust o poprawnej szerokości, ale przesunięty względem osi, nadal nie przyjmie wkładki.
Krok 6 – Przefrezowanie gwintowanych otworów i wykonanie wprowadzenia
Gwintowane otwory są przefrezowywane po cyklu, aby przywrócić luz boczny gwintu utracony podczas obróbki oraz usunąć z powierzchni bocznych warstwę materiału zmienionego przez obróbkę; wprowadzenie jest ponownie frezowane, aby element mocujący mógł się prawidłowo zakręcić. Nie jest to ponowne gwintowanie na większy rozmiar, lecz przywrócenie gwintu do postaci określonej na rysunku technicznym dla elementu, którego kształt zmienił się od momentu pierwszego frezowania.
Krok 7 – Wiercenie i rozwiercanie otworów pod sworznie ze stron już ukończonych
Otworki szczytowe są wiercone i rozwiercane od stron części z wykończonymi powierzchniami czołowymi, więc ich położenie jest ustalane względem powierzchni wykorzystywanych przez uchwyty. Wykonanie tej operacji po cyklu zapobiega nieprawidłowemu osadzeniu wpustów.
Krok 8 – Zdeburuj, a następnie sprawdź część w stanie, w jakim będzie używana
Po każdej operacji frezowania usuwane są zatory z krawędzi rowków i nacięć. Ostateczna kontrola obejmuje głębokość wnęki i grubość przegrody, współpłaszczyznowość obu końcowych części, szerokość i położenie rowka, gwintowane otworki oraz otworki pod wpusty oraz stan powierzchni; przeprowadzana jest na gotowej części, a nie wynika z pomiarów wykonanych w stanie miękkim.
Co zmierzono w serii 1500 sztuk?
| Check | Specyfikacja | Zachowano dla 1500 sztuk |
|---|---|---|
| Części końcowe | Powierzchnie bazujące na jednej płaszczyźnie | Wykończone powierzchnie czołowe w jednym ustawieniu po cyklu |
| W kieszeni | Do głębokości rysunku, przegroda płaska | Grubość przegrody zgodna z rysunkiem |
| Szczelinę | Do szerokości, w położeniu | Szorstkie przed obróbką, wykończone po niej |
| Gwintowane otwory | Wkręty można zakręcić ręcznie | Przegarnięte po cyklu, wstępny skos przefrezowany ponownie |
| Otweory pod sworznie | W odpowiednim położeniu i prostopadłe, wpustki dobrze osadzone | Wiercone i rozwiercane od stron części z frezowanymi powierzchniami |
| Twardość | Zakres rysunku, jednolity | Hartowane i odpuszczane w kontrolowanym cyklu |
| Wycięcia i stopnie | Do rysunku | Ocięte i sprawdzone |
| Krawędzie | Zdeburrowane, nic nie odpryskuje | Zdeburrowane na każdym etapie, krawędź wpustu i wycięcie |
| Wykończenie | Matowe węglowo-szare, jednolite plamy | Spójne w całej partii |
Tysiąc pięćset sztuk wysłano w ciągu 20 dni; klient poinformował, że powierzchnie lokalizacyjne leżały w jednej płaszczyźnie, elementy mocujące można było zakręcić ręcznie, kołki dopasowały się prawidłowo, a uchwyt zmontowano bez konieczności poprawek.
Wada wykryta podczas własnego próbego uruchomienia procesu
Nasze części próbne wykonano w sposób efektywny: frezowano do wymiaru, a następnie poddano obróbce cieplnej. Każda część próbna przeszła końcową kontrolę w stanie miękkim, ale wiele z nich po cyklu nie dało się zmontować.
Wpust był pierwszym sygnałem. Przekroje wykonane wzdłuż części próbnych wykazały, że wpust zamknął się o więcej niż dopuszczalne odchylenie zgodnie z rysunkiem, przy czym obie powierzchnie nośne przesunęły się o różne wartości wzdłuż długości – wpust, który idealnie pasował na stole warsztatowym, po cyklu nie przyjmował już wkładki. Drugim sygnałem były gwintowane otwory: śruby można było zakręcić ręcznie na początku, ale dalej zaczynały się blokować, mimo że gwinty miały prawidłową formę przed cyklem.
Zastosowano trzy zmiany w produkcji. Wycięcie wpustu i gwintowane otwory przeniesiono na etap po obróbce cieplnej; wycięcie wpustu wykonywano wstępnie przed, a ostatecznie po obróbce cieplnej, natomiast gwinty nakręcano po niej. Powierzchnie końcowe frezowano po cyklu obróbkowym w jednej ustawie, co zapewniło umieszczenie powierzchni bazowych w jednej płaszczyźnie oraz stabilny punkt odniesienia dla otworów pod sworznie. Dodatkowo przesunięto punkt kontroli jakości tak, aby pomiar zwolnienia wykonywano na gotowym elemencie, ponieważ kontrola przeprowadzona przed operacją powodującą przemieszczenie nie stanowi właściwej kontroli.
Między próbą a produkcją zniknęły skargi dotyczące wpustu i gwintów, a wyniki pomiarów w stanie miękkim przestały różnić się od wyników pomiarów na gotowym elemencie.
Trzy ścieżki technologiczne dla elementu, który musi być twardy i dokładny – porównanie
| Trasa | Gdy krytyczne cechy są frezowane | Ryzyko wymiarowe | Zachowanie twardości | Zastosowanie |
|---|---|---|---|---|
| Obróbka wstępna, odpuszczanie, następnie obróbka końcowa | Powierzchnie, wpust i otwory frezuje się po cyklu obróbkowym na materiale o twardości określonej w rysunku | Najniższe, ponieważ ostatnie frezowanie wykonuje się na elemencie, który już uległ przemieszczeniu | Zachowany, ponieważ cięcia wykańczające są lekkie, a detal jest już w wymaganej twardości | części z cienkimi ściankami, wąskimi wpustami lub krytycznymi otworami, stosowana tutaj trasa obróbki |
| Frezowanie do wymiaru, a następnie odpuszczanie | Wszystko jest przecinane w stanie miękkim, a cykl termiczny jest ostatnią operacją | Najwyższy dla cienkich i swobodnych cech, które nie mają nadmiaru materiału i nie są poddawane drugiej obróbce | Zachowany, a cięcie w stanie miękkim jest szybkie i czyste | Proste części monolityczne bez cienkich przekrojów lub precyzyjnych wpustów |
| Obróbka z pręta wstępnie ulepszonego | W ogóle nie przeprowadza się cyklu po obróbce skrawaniem | Najniższy dla ruchu, ale stan surowca musi być odpowiedni dla każdej cechy | Określony przez dostarczony pręt, więc rysunek musi akceptować ten stan | Części, których twardość zgodna z rysunkiem można uzyskać z magazynu, a geometria jest prosta |
Środkowy wiersz wydaje się najtańszy w ofercie, ale generuje najwyższe koszty poprawek. Jest to uzasadniony wybór dla solidnej części; jednak w tym przypadku kieszeń i wpust czynią go nieodpowiednim, ponieważ cechy uwalniające konstrukcję to dokładnie te same cechy objęte tolerancjami rysunkowymi.
Często zadawane pytania
Dlaczego wpust frezowany kurczy się po obróbce cieplnej?
Ponieważ frezowanie wpustu usuwa materiał łączący dwie powierzchnie nośne, a cykl termiczny pozwala każdej z nich przemieścić się zgodnie z naprężeniami wewnętrznymi występującymi wokół niej. Odległość między nimi zmienia się – zwykle kurczy się, rzadko jednak o tę samą wartość na całej długości. Wpust, który przed cyklem miał wymaganą szerokość, nie może być traktowany jako spełniający ten wymóg po cyklu.
Dlaczego otwór gwintowany nie przyjmie śruby po hartowaniu?
Dwa powody jednocześnie. Profil gwintu ulega znieksztalceniu w trakcie cyklu, gdy materiał się przesuwa, co eliminuje luz boczny, na którym opierała się śruba, a powierzchnia po obróbce pozostawia cienką warstwę skorupki w rowkach gwintu, którą śruba musi przeciąć. Przeciąganie gwintu po cyklu przywraca jego kształt i czyści rowki, a ponowne frezowanie wprowadzenia umożliwia prawidłowe, prostopadłe rozpoczęcie dokręcania.
Czy mam wykonać obróbkę przed czy po hartowaniu?
Wykonaj te elementy konstrukcyjne, które zapewniają jej swobodę ruchu, po cyklu, a większość materiału — przed nim. Obróbka wstępna przed hartowaniem przebiega szybko i jest łagodna dla narzędzi; natomiast dopasowanie końcowe cienkiej ścianki, wąskiej szczyliny lub krytycznego otworu po cyklu zapewnia zachowanie wymaganej dokładności tych elementów. Kolejność jest ustalana osobno dla każdego elementu, a każdy element o tolerancji szczególnie ścisłej w stosunku do możliwego przemieszczenia powinien zostać wykonany po stronie cyklu.
W jaki sposób cienka ścianka kieszeni pozostaje płaska w trakcie cyklu?
Poprzez pozostawienie materiału w postaci przewodnika (web) podczas operacji frezowania zgrubnego, frezowanie kieszeni z równomiernym usuwaniem materiału wokół części zamiast tylko z jednej strony oraz wykonanie końcowego frezowania przewodnika po zakończeniu cyklu obróbkowego, tak aby ostatni skrawek został zdjęty z części już osiadłej. Przecięcie przewodnika do końcowej grubości przed obróbką cieplną zakłada brak przemieszczenia się materiału, co przy tak cienkiej sekcji jest niemożliwe.
Co umieścić na rysunku?
Sześć zasad zapobiega przekształceniu frezowanej i poddanej obróbce cieplnej części w pracę wymagającą poprawy:
1. Określić twardość, w jakiej część ma zostać dostarczona, oraz wyjaśnić, czy została ona osiągnięta w wyniku obróbki cieplnej po frezowaniu, czy też została pobrana z dostarczonego pręta.
2. Wskazać powierzchnie, które muszą być współpłaszczyznowe, oraz podać ich dopuszczalne odchyłki, aby warsztat mógł wyfrezować je w jednej operacji po zakończeniu cyklu.
3. Podanie szerokości rowka i jego położenia wraz z dopuszczalnymi odchyłkami oraz informacja, że szerokość ta obowiązuje po obróbce cieplnej.
4. Podanie grubości przewodnika pod kieszenią wraz z dopuszczalnymi odchyłkami, ponieważ ta grubość określa, o ile może się przesunąć dno kieszeni.
5. Podaj oznaczenie gwintu i zaznacz, że otwory mają być czyste i pełne po obróbce, a elementy mocujące mają się swobodnie zakręcać ręcznie.
6. Określ, czy powierzchnia po obróbce cieplnej jest akceptowalna w obecnym stanie, czy też plamy (mottling) należy usunąć z powierzchni roboczych.
Obróbka skrawaniem przed obróbką cieplną nie jest błędem. Traktowanie jej jako decyzji sekwencyjnej, a nie tylko wygody, to to, co odróżnia część wprowadzaną do uchwytu od części wracającej z procesu. Zdecyduj, które cechy mogą ulec przesunięciu, umieść je na dalszym etapie cyklu – wówczas geometria przestaje być wyścigiem między frezarką a chłodzeniem.