 EN


Revenimento Após Usinagem: A Ranhura Se Fecha?
A têmpera após a usinagem parece ser o método mais adequado para produzir uma peça de localização.
A peça já está concluída quando vai para o tratamento térmico; o ciclo lhe confere a dureza especificada no desenho, e nada precisa ser usinado posteriormente em material endurecido. O problema é que todas as dimensões fixadas no desenho foram estabelecidas antes do maior evento de tensão na vida útil da peça, e as características mais críticas dessa peça são justamente aquelas com menor quantidade de material ao redor.
A ordem de serviço 260414004 chegou em outubro de 2023 de um fabricante de componentes em aço inoxidável para localização e fixação, cuja oficina anterior havia feito exatamente isso. As peças retornaram do tratamento com a ranhura lateral estreita parcialmente fechada, a nervura fina sob o recesso central deixando de estar plana e diversos furos roscados que não aceitavam os fixadores sem resistência. Na bancada, no estado recozido, cada uma dessas peças estava dentro da tolerância especificada.
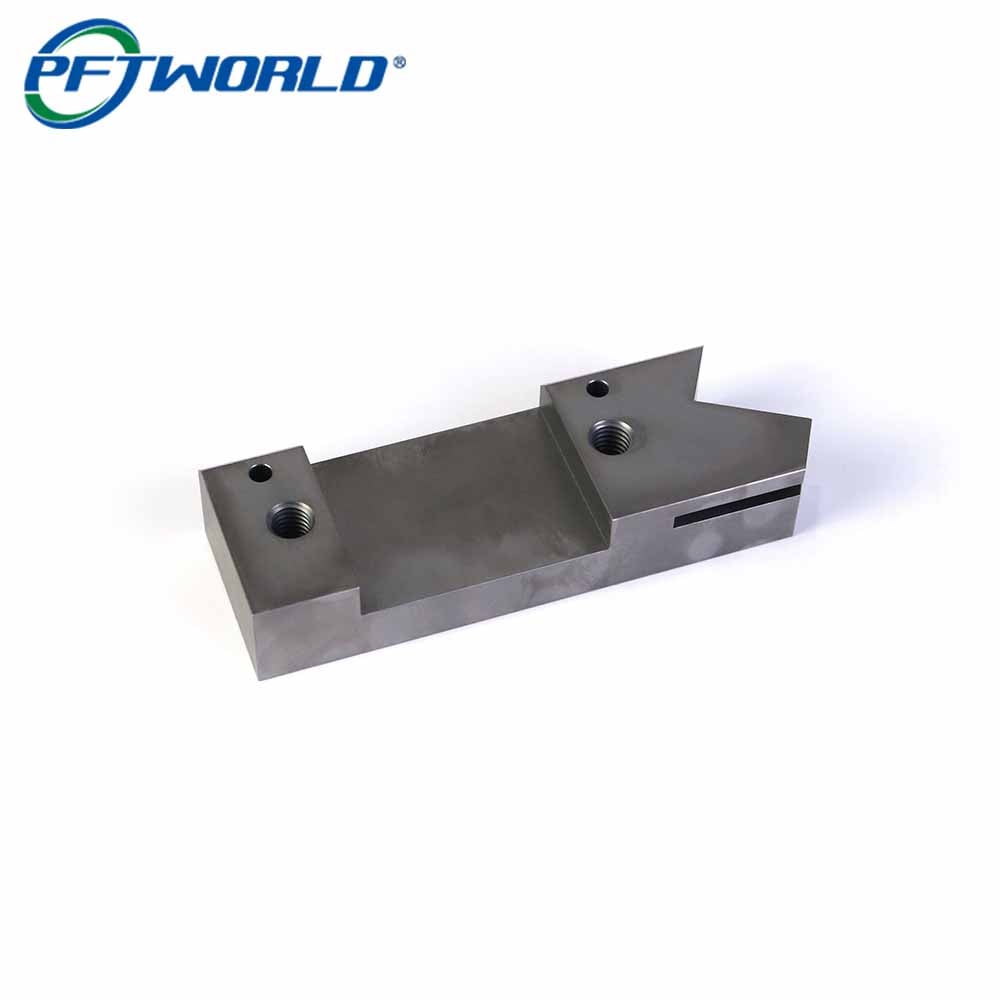
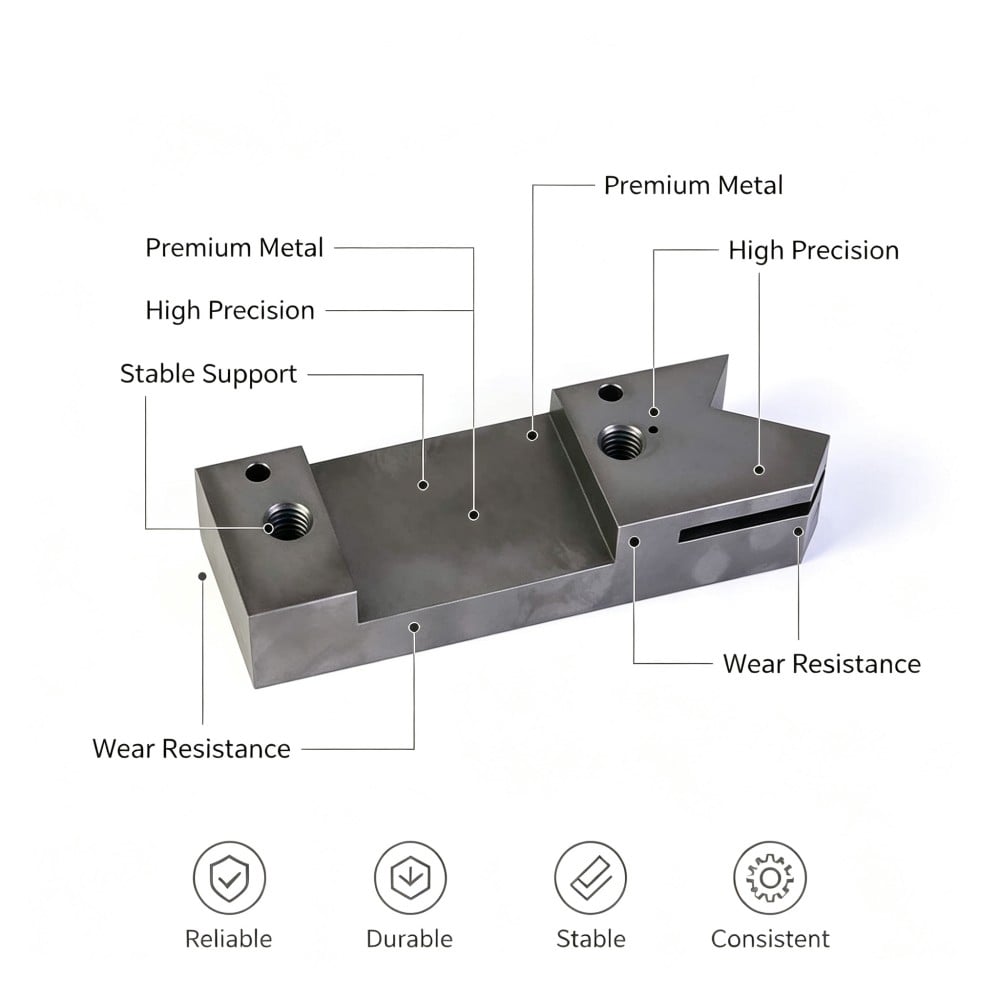
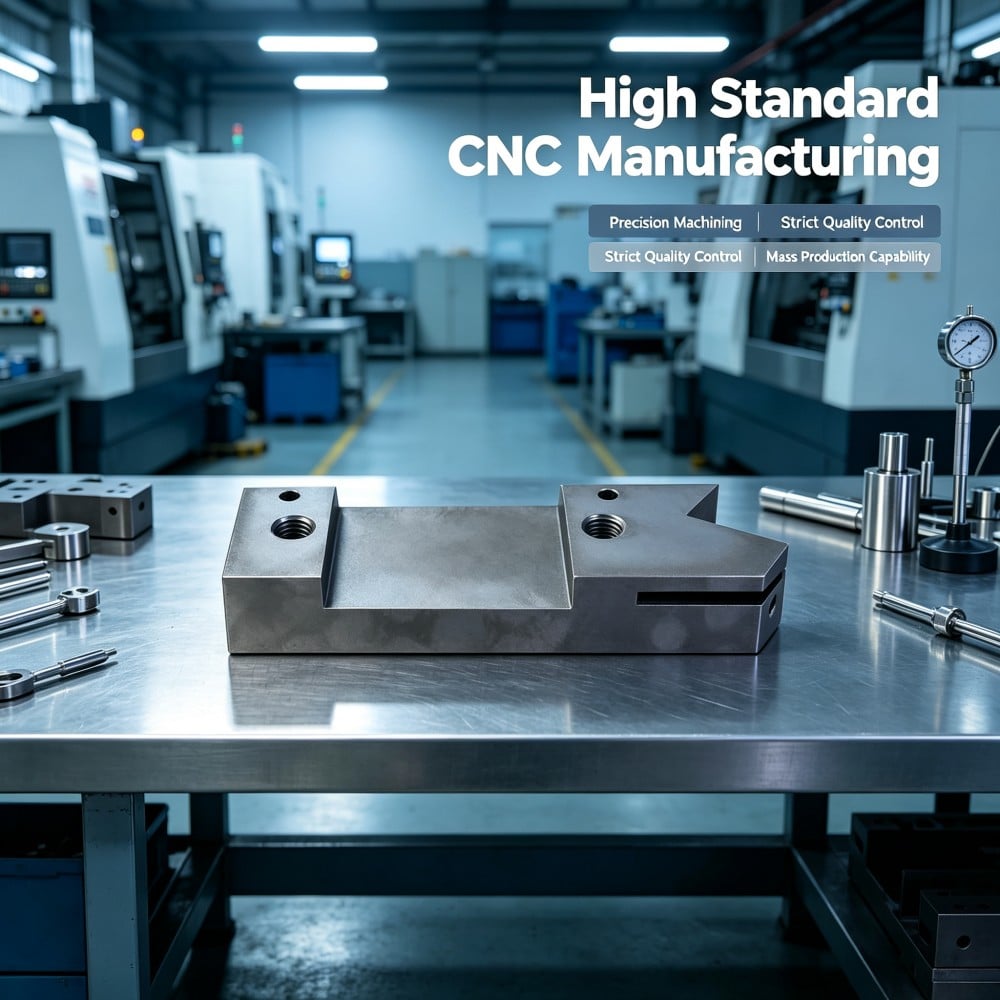
As peças nas fotografias são da produção subsequente: uma peça localizadora de aço inoxidável martensítico 1Cr17Ni2 com cerca de 110 mm de comprimento e 20 mm de altura, fresada com um bolsão retangular central com aproximadamente 55 mm de largura, deixando uma nervura fina como seu piso, flanqueada por duas extremidades salientes com cerca de 25 e 30 mm de comprimento, cada uma com um furo roscado e um pequeno furo para pino, além de uma extremidade entalhada e uma ranhura estreita fresada lateralmente. A superfície fosca acinzentada-carvão, com leve marmorização, é o acabamento resultante do tratamento térmico, não um revestimento.
Qual é a função desta peça?
Três funções, sendo que o metal mais fino desempenha duas delas.
As extremidades localizam. Suas faces são as superfícies contra as quais o dispositivo de fixação se apoia; portanto, devem estar contidas num mesmo plano. Se uma das extremidades ficar mais elevada do que a outra, a peça balança no dispositivo de fixação e todas as medições realizadas sobre ela terão como referência um ponto em movimento.
A nervura do bolsão é um piso controlado. O bolso é fresado a uma profundidade que deixa uma nervura fina o suficiente para conferir à peça o comportamento pretendido e rígida o suficiente para não se deslocar sob carga. A nervura é a seção mais fina da peça, o que a torna a primeira parte a ceder.
Os furos roscados e os furos para pinos são as interfaces. O furo roscado recebe o elemento de fixação que prende a peça, o furo para pino recebe o guia que a posiciona, e ambos precisam se alinhar com o dispositivo de fixação toda vez.
Acrescente a ranhura estreita e a extremidade entalhada e o quadro fica completo: uma peça cuja precisão reside em paredes finas, usinadas antes de o material passar por um ciclo térmico.
Por que usinar antes da têmpera altera a peça?
A usinagem libera tensões de forma não uniforme, e um bolso libera-as de maneira ainda mais acentuada.
A bar chega com tensão interna travada pelo laminação que a produziu, e cada corte reequilibra essa tensão. Uma face plana fresada de um lado desloca o equilíbrio; um rebaixo fresado no centro de uma peça desloca-o de forma diferente, pois remove material do centro da seção e deixa as paredes externas suportarem o que restou.
O resultado é uma peça geometricamente correta quando a fresa a deixa, mas submetida a uma carga interna distinta daquela com que começou. Ainda não aconteceu nada visivelmente. A peça simplesmente está preparada para se mover.
O rebaixo e a ranhura removem o material que mantinha a peça rígida.
Um rebaixo retangular e uma ranhura estreita são ambos elementos que retiram o metal que, de outra forma, manteria a peça reta. Antes do rebaixo ser fresado, a peça é uma seção maciça e as paredes são contidas pelo material adjacente. Após o fresamento, a alma torna-se um piso fino e as duas áreas laterais ao longo da ranhura ficam livres para se moverem relativamente uma à outra.
Esse é exatamente o propósito dessas características, e também é o que torna a sequência importante. Uma característica que libera a estrutura deve ser usinada em uma parte que já terminou de se mover, ou o movimento que ela permite ocorre mais tarde, em uma parte já concluída.
O ciclo térmico conclui o movimento iniciado pela ferramenta de corte.
A têmpera seguida de revenimento é um ciclo térmico controlado e, para uma peça como esta, representa o maior evento de tensão ao qual ela jamais será submetida. O aquecimento permite que as tensões internas se reorganizem; a têmpera fixa a estrutura endurecida; e o revenimento leva a peça à dureza especificada no desenho. Cada etapa oferece ao material outra oportunidade de se estabilizar na forma desejada.
Em uma peça maciça, o movimento é absorvido pela seção remanescente. Em uma peça com uma nervura fina e um rasgo estreito, as seções que se movem são exatamente aquelas cujas tolerâncias constam no desenho, pois são as únicas seções livres para fazê-lo.
Não resta nenhuma folga de acabamento para corrigi-lo
A razão pela qual o processo de usinar e, em seguida, temperar parece eficiente é que os cortes finais são realizados enquanto o material apresenta boa usinabilidade, com longa vida útil da ferramenta, superfície limpa e possibilidade de remoção rápida do material. O custo desse método é que a peça segue para tratamento térmico sem sobrar qualquer material a ser removido.
Uma vez concluído o ciclo, uma característica que tenha se deslocado já não constitui um problema de desbaste. A peça atingiu a dureza especificada no desenho, o deslocamento ocorre na geometria final e sua correção exige usinar material duro numa característica que talvez não tenha sobra de material disponível. Essa é a troca feita pela sequência de operações, decidida peça a peça — e, neste caso, característica por característica — em vez de ser aplicada como regra geral.
As duas características que mais se deslocam numa peça como esta
A ranhura estreita e sua largura
A ranhura separa duas partes que anteriormente estavam unidas, e seu corte remove a restrição entre elas. No ciclo subsequente, cada parte se move de acordo com a tensão ao seu redor, e a lacuna entre elas muda: normalmente diminui, ocasionalmente aumenta e, raramente, varia da mesma forma ao longo do seu comprimento.
O sintoma durante a montagem é específico. Um inserto de acoplamento que deslizava facilmente na ranhura da peça em estado mole não consegue mais atravessá-la após o tratamento, e a causa não está no inserto nem no desenho técnico. A largura nominal da ranhura está correta, mas sua largura efetiva não está, e uma verificação feita no estado mole não consegue detectá-la.
O furo roscado, seu folga lateral e a camada formada nele
Um furo roscado sofre duas mudanças simultâneas durante o ciclo. A forma da rosca distorce-se ligeiramente à medida que o material se desloca e à medida que a superfície reage, reduzindo a folga lateral de que o parafuso dependia; além disso, a superfície tratada deixa uma fina camada nas roscas, que o parafuso deve cortar ao ser inserido.
Ambos os efeitos apontam na mesma direção. Um furo que, antes do tratamento, aceitava um parafuso confortavelmente passa a travar parcialmente ao longo da rosca; ao forçar a entrada, o montador danifica a rosca e culpa a rosqueação. A rosqueação estava correta; o furo simplesmente pertence agora a uma peça diferente.
Como as peças foram fabricadas, passo a passo?
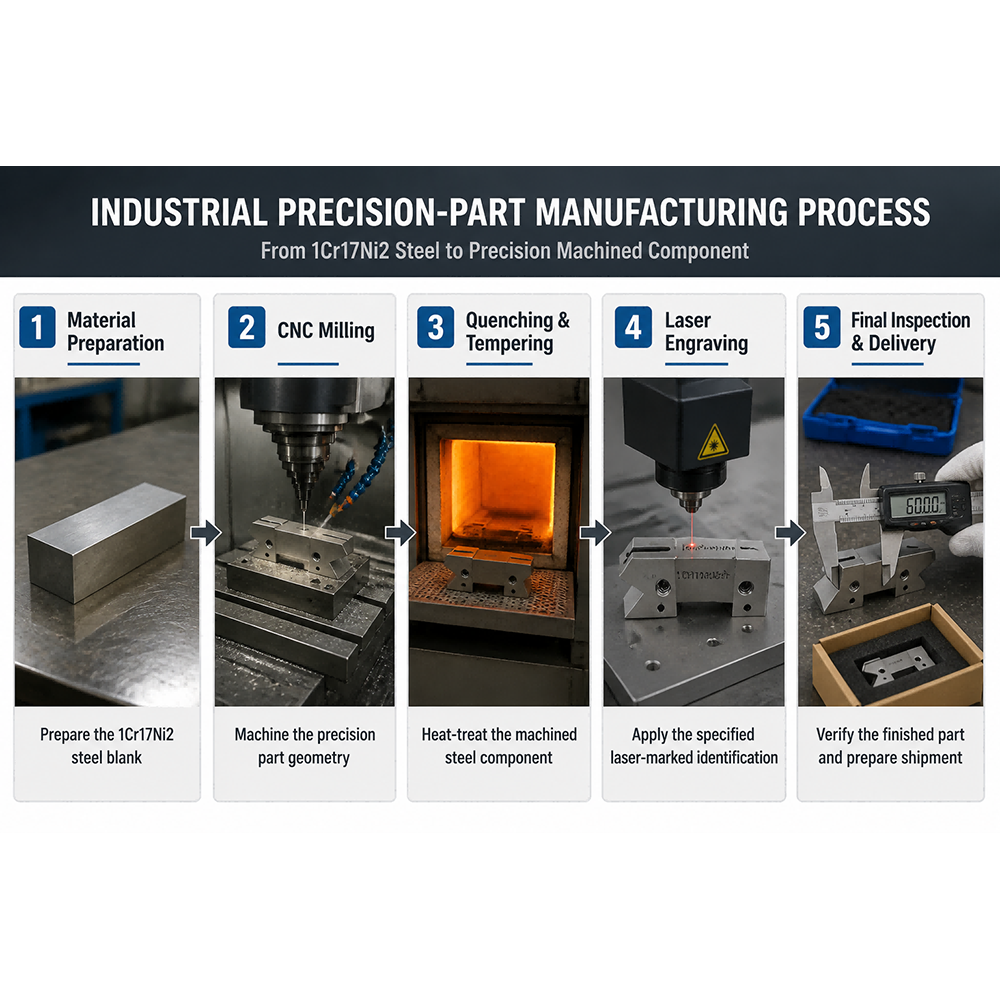
Passo 1 – Usinar grosseiramente a peça e aliviar as tensões antes do acabamento
A peça é usinada grosseiramente a partir de barra de 1Cr17Ni2 com sobremetal uniforme em todas as faces e, em seguida, deixada em repouso antes dos passes finais. Remover a maior parte do material inicialmente e permitir que a peça reaja a essa remoção antes de qualquer corte dimensional significa que a maior parte da deformação ocorre enquanto ainda há metal suficiente para ser removido.
Passo 2 – Acabar as faces e a nervura do rebaixo em passes equilibrados
As faces e o rebaixo são usinados com remoção de material equilibrada ao redor da peça, em vez de serem retirados de apenas um lado, e o fundo do rebaixo é usinado para deixar a nervura com a espessura especificada no desenho. Usinar o rebaixo a partir do centro da seção em direção ao exterior mantém as paredes uniformemente carregadas enquanto a fresa está em operação.
Etapa 3 – Têmpera e revenimento até a dureza especificada no desenho
A peça passa por todo o ciclo completo de têmpera e revenimento até atingir a dureza especificada no desenho, o que lhe confere a resistência ao desgaste e à deformação exigida pela aplicação. Este é o maior deslocamento que a peça sofrerá, e todas as etapas subsequentes são planejadas levando-se em conta esse fato.
Etapa 4 – Faceamento das duas extremidades após o ciclo
As duas extremidades são faceadas após o tratamento térmico, em uma única montagem, de modo que suas faces de localização fiquem contidas em um mesmo plano. Essa operação garante que a peça assente planamente na fixação, e não pode ser realizada antes do ciclo, caso se deseje manter essas faces em um único plano.
Etapa 5 – Finalizar a ranhura na largura após o ciclo
A ranhura é desbastada antes do tratamento e finalizada na largura após ele, de modo que o último corte na ranhura seja realizado em uma peça que já se deslocou. A espessura das paredes em ambos os lados é verificada simultaneamente, pois uma ranhura com largura correta, mas descentrada, ainda não conseguirá receber sua peça de encaixe.
Etapa 6 – Refinar os furos roscados e usinar a entrada guia
Os furos roscados são refinados após o ciclo para restaurar o folga lateral que a rosca perdeu e para remover da superfície lateral o material afetado pelo tratamento; além disso, a entrada guia é reusinada para garantir que o elemento de fixação inicie seu assentamento perpendicularmente. Trata-se de um refinamento, não de uma nova rosqueação com diâmetro maior; trata-se de devolver à rosca a forma especificada no desenho técnico, em uma peça cujas dimensões já se alteraram desde o primeiro usinamento.
Etapa 7 – Furar e alargar os furos para pinos a partir das faces acabadas
Os furos dos pinos são perfurados e alargados a partir das extremidades usinadas, de modo que sua posição seja definida pelas superfícies utilizadas pela fixação. Executar esse processo após o ciclo é o que impede que os pinos se assentem fora do quadrado.
Etapa 8 – Remover rebarbas e, em seguida, inspecionar a peça conforme será utilizada
Em cada etapa de fresagem, as bordas da ranhura e as entalhes são desbastados. A inspeção final abrange a profundidade do recesso, a espessura da nervura, a coplanaridade das duas extremidades, a largura e a posição da ranhura, os furos roscados e os furos para pinos, bem como o estado da superfície; essa inspeção é realizada na peça acabada, em vez de ser presumida com base nas medições feitas no estado bruto.
O que foi medido na produção de 1.500 peças?
| Check | Especificação | Garantido em 1.500 peças |
|---|---|---|
| Peças terminais | Superfícies de localização em um único plano | Usinado em uma única montagem após o ciclo |
| Bolso | Até a profundidade especificada no desenho, nervura plana | Espessura da nervura mantida conforme o desenho |
| Fenda | Conforme a largura e a posição | Abrasado antes do tratamento, acabado após ele |
| Furos roscados | Fixadores iniciam e são apertados à mão | Rosqueado após o ciclo, entrada refeita |
| Furos de pino | Em posição e alinhado, pinos de localização encaixam corretamente | Furados e alargados a partir das extremidades usinadas |
| Dureza | Faixa de desenho, uniforme | Temperado e revenido em ciclo controlado |
| Entalhes e degraus | Conforme desenho | Cortado e verificado |
| Bordas | Desburrado, sem desprendimento de material | Desburrado em todas as etapas, nas bordas das ranhuras e nas entalhes |
| Acabamento | Acabamento fosco cinza-carvão, com marmoreio uniforme | Consistente em toda a remessa |
Mil e quinhentas peças enviadas em 20 dias; o cliente relatou que as faces de posicionamento assentaram em um único plano, os fixadores foram inseridos manualmente, os pinos de localização encaixaram perfeitamente e o dispositivo montou-se sem necessidade de retrabalho.
A falha que identificámos na nossa própria simulação
Nossas peças experimentais foram fabricadas da maneira mais eficiente: fresadas até as dimensões finais e, em seguida, tratadas termicamente. Todas as peças experimentais passaram na inspeção final no estado recozido, mas várias delas não se encaixaram corretamente após o ciclo térmico.
A ranhura foi o primeiro indicativo. Seções transversais das peças experimentais revelaram que a ranhura havia fechado mais do que o permitido pelo desenho técnico, com as duas áreas de apoio deslocando-se em quantidades diferentes ao longo do comprimento; assim, uma ranhura que se encaixava perfeitamente na bancada deixou de aceitar o inserto. O segundo indicativo foram os furos roscados: os fixadores iniciavam sua inserção manualmente, mas travavam parcialmente durante a rosqueação, apesar de as roscas terem apresentado conformidade dimensional antes do ciclo térmico.
Três alterações entraram em produção. A ranhura e os furos roscados foram deslocados para o lado oposto ao tratamento térmico, com a ranhura desbastada antes e acabada depois, e as roscas retoques após. As extremidades foram fresadas após o ciclo, numa única montagem, o que posicionou as faces de localização num mesmo plano e forneceu uma referência estável para os furos de pino. Além disso, o ponto de inspeção foi deslocado, de modo que a medição de liberação seja realizada na peça acabada, pois uma verificação feita antes da operação que provoca o deslocamento não constitui, de fato, uma verificação.
Entre a fase experimental e a produção, as reclamações relativas à ranhura e às roscas desapareceram, e as medições no estado recozido deixaram de divergir das medições na peça acabada.
Três rotas para uma peça que deve ser dura e precisa, comparadas
| Rota | Quando as características críticas são usinadas | Risco dimensional | Integridade da dureza | Onde se Encaixa |
|---|---|---|---|---|
| Desbastar, temperar e, depois, acabar | As faces, a ranhura e os furos são usinados após o ciclo, sobre material com a dureza especificada no desenho | O mais baixo, pois os últimos cortes são executados numa peça que já sofreu deslocamento | Preservada, uma vez que os cortes finais são leves e a peça já está na dureza final | peças com nervuras finas, ranhuras estreitas ou furos críticos, o percurso utilizado aqui |
| Fresar até a dimensão final, depois temperar | Tudo é cortado no estado mole e o ciclo térmico é a última operação | Máximo para recursos finos e de desbloqueio, que não possuem sobremetal nem segundo corte | Preservado, e o corte no estado mole é rápido e limpo | Peças sólidas simples, sem seções finas ou ranhuras de ajuste apertado |
| Usinar a partir de barra pré-tratada | Nenhum ciclo térmico é executado após a usinagem | Mínimo para movimentação, mas o estado da matéria-prima deve atender a todas as características | Definido pela barra fornecida, portanto o desenho técnico deve aceitar essa condição | Peças em que a dureza indicada no desenho pode ser obtida diretamente do estoque e a geometria é simples |
A linha do meio é aquela que parece mais barata em uma cotação, mas gera os maiores custos com retrabalho. É uma escolha legítima para uma peça sólida; porém, nesta peça, o rebaixo e a ranhura tornam-na inadequada, pois as características que aliviam a estrutura são exatamente as mesmas às quais se aplicam as tolerâncias do desenho.
Perguntas Frequentes
Por que uma ranhura fresada se fecha após o tratamento térmico?
Porque fresar a ranhura remove o material que mantinha as duas áreas adjacentes unidas, e o ciclo térmico permite então que cada uma dessas áreas se mova conforme as tensões internas ao seu redor. A distância entre elas muda, normalmente diminuindo, e raramente de forma uniforme ao longo do comprimento. Uma ranhura cuja largura estava dentro da especificação antes do ciclo não pode ser considerada dentro da especificação após o ciclo.
Por que um furo roscado não aceita um parafuso após a têmpera?
Duas razões ao mesmo tempo. O perfil da rosca se distorce à medida que o material se desloca durante o ciclo, o que elimina a folga lateral da qual a fixação dependia, e a superfície tratada deixa uma fina camada nas faces laterais que o parafuso precisa cortar. Refazer a rosca após o ciclo restaura seu perfil e limpa as faces laterais, e refazer a entrada permite que a fixação inicie de forma alinhada.
Devo usinar antes ou depois do tratamento térmico?
Usine os recursos que liberam a estrutura após o ciclo e a maior parte do material antes dele. O desbaste antes do tratamento é rápido e menos agressivo para as ferramentas; o acabamento de uma nervura fina, de um rasgo estreito ou de um furo crítico após o ciclo é o que garante a precisão desses recursos. A sequência é definida recurso por recurso, e qualquer recurso cuja tolerância seja apertada em relação à quantidade de deslocamento que ele pode sofrer deve ser executado após o ciclo.
Como manter plana uma nervura fina de um rebaixo durante o ciclo?
Ao deixar uma nervura com folga de material durante os passes de desbaste, usinar o rebaixo com a remoção de material equilibrada ao redor da peça em vez de concentrada em um único lado e finalizar a nervura após o ciclo de usinagem — de modo que o último corte seja realizado em uma peça já estabilizada. Cortar a nervura até sua espessura final antes do tratamento térmico pressupõe que o material não se deformará, mas, em uma seção tão fina, isso inevitavelmente ocorrerá.
O que incluir no seu desenho?
Seis orientações evitam que uma peça fresada e tratada termicamente precise ser retrabalhada:
1. Especificar a dureza com que a peça deve ser fornecida e indicar se essa dureza é atingida mediante tratamento térmico após a usinagem ou se já está presente na barra fornecida.
2. Identificar as faces que devem ser coplanares e fornecer a tolerância correspondente, para que a oficina possa usiná-las em uma única montagem após o ciclo de usinagem.
3. Indicar a largura da ranhura e sua posição, com respectivas tolerâncias, especificando que essa largura é válida após o tratamento térmico.
4. Fornecer a espessura da nervura sob o rebaixo, com sua respectiva tolerância, pois essa espessura determina quanto o fundo do rebaixo poderá se deslocar.
5. Indique a especificação da rosca e afirme que os furos devem ficar limpos e totalmente roscados após o tratamento, com o fixador sendo enroscado manualmente.
6. Indique se o acabamento superficial tratado é aceitável tal como está ou se as manchas devem ser removidas das faces funcionais.
Usinar antes do tratamento térmico não é um erro. Tratar esse passo como uma decisão sequencial — e não como uma questão de conveniência — é o que distingue uma peça que entra no dispositivo de fixação de uma peça que retorna. Decida quais características podem ser deslocadas, posicione-as no final do ciclo e a geometria deixará de ser uma corrida entre a ferramenta de corte e o resfriamento.