 EN


Уроки, извлечённые из обработки сложной прецизионной детали из алюминиевого сплава 6061 на станках с ЧПУ
Почему эта алюминиевая деталь оказалась сложнее, чем кажется
На первый взгляд эта алюминиевая деталь выглядит как простая фрезерованная пластина с несколькими вырезами и элементами крепления. Однако с точки зрения производства подобные детали зачастую требуют больше внимания, чем традиционные кронштейны или плоские пластины.
Сложность заключается не только в изготовлении заданной формы. Настоящая трудность состоит в сохранении размерной стабильности на всех этапах: фрезеровании на станках с ЧПУ, заусенецоудалении, отделке поверхности, анодировании и окончательном контроле.
Для такого типа компонентов важна каждая мелочь. Незначительная деформация при механической обработке или небольшое изменение размеров после анодирования могут повлиять на качество сборки.
Этот проект — типичный пример того, почему инженерное взаимодействие между заказчиком и поставщиком механической обработки критически важно до начала производства.
Выбор материала: почему алюминиевый сплав 6061 стал практичным решением
Деталь изготовлена из алюминиевого сплава 6061 — одного из наиболее распространённых материалов для прецизионной фрезерной обработки с ЧПУ.
Согласно нашему опыту, алюминиевый сплав 6061 обеспечивает оптимальный баланс между:
· Обрабатываемостью
· Прочностью при заданной массе
· Стойкость к коррозии
· Качеством отделки поверхности
По сравнению с более твёрдыми алюминиевыми сплавами, такими как 7075, сплав 6061 проще поддаётся механической обработке и при этом сохраняет достаточные механические характеристики для множества промышленных применений.
Широко применяется для:
· Компоненты автоматизированного оборудования
· Кронштейны для измерительных приборов
· Детали оптического оборудования
· Конструкции электронных устройств
· Индивидуальные механические сборки
Для деталей, требующих анодирования, сплав 6061 также является предпочтительным выбором, поскольку после обработки он обеспечивает однородный внешний вид поверхности.

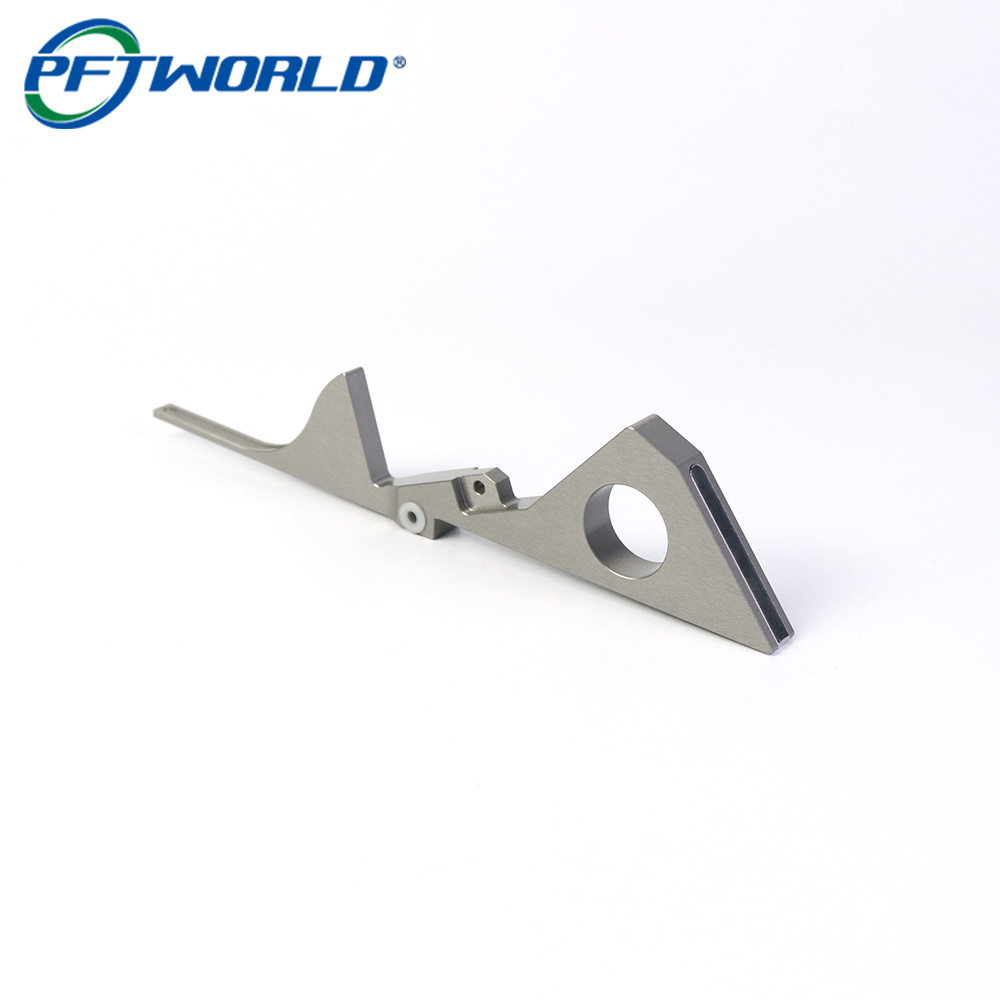
Сложности фрезерной обработки на станках с ЧПУ: тонкие элементы и вытянутая геометрия
Одним из первых параметров, которые мы проверяем при производстве, является общая геометрия.
Этот компонент включает в себя:
· Длинные узкие участки
· Участки с тонкими стенками
· Точное крепёжные отверстия
· Открытые пазы
· Сложные внешние контуры
Эти особенности создают несколько рисков при механической обработке.
1. Вибрация заготовки
Длинные и тонкие алюминиевые детали чувствительны к силам резания.
Если параметры механической обработки избыточно агрессивны, может возникнуть вибрация, приводящая к:
· Видимым следам инструмента
· Плохому качеству поверхности
· Деформации кромок
· Погрешностям размеров
Наш стандартный подход заключается в оптимизации:
· Скорости резания
· Скорость подачи
· Диаметр инструмента
· Стратегия траектории инструмента
· Точки опоры приспособления
Вместо удаления большого объёма материала за одну операцию мы предпочитаем контролируемую черновую обработку с последующей точной чистовой обработкой.
2. Конструкция приспособления зачастую важнее скорости резания
Многие обращают внимание только на точность станка с ЧПУ, однако в реальном производстве именно конструкция приспособления зачастую определяет конечное качество.
Для неправильных алюминиевых деталей неправильное зажимание может вызвать:
· Перемещение детали во время обработки
· Неравномерное снятие напряжений
· Проблемы с плоскостностью после механической обработки
Перед началом производства мы обычно оцениваем:
· В каких точках должны располагаться зажимы
· Как избежать деформации
· Необходимы ли дополнительные опорные точки
Хорошее приспособление позволяет станку обеспечивать повторяемую точность при обработке партий деталей.

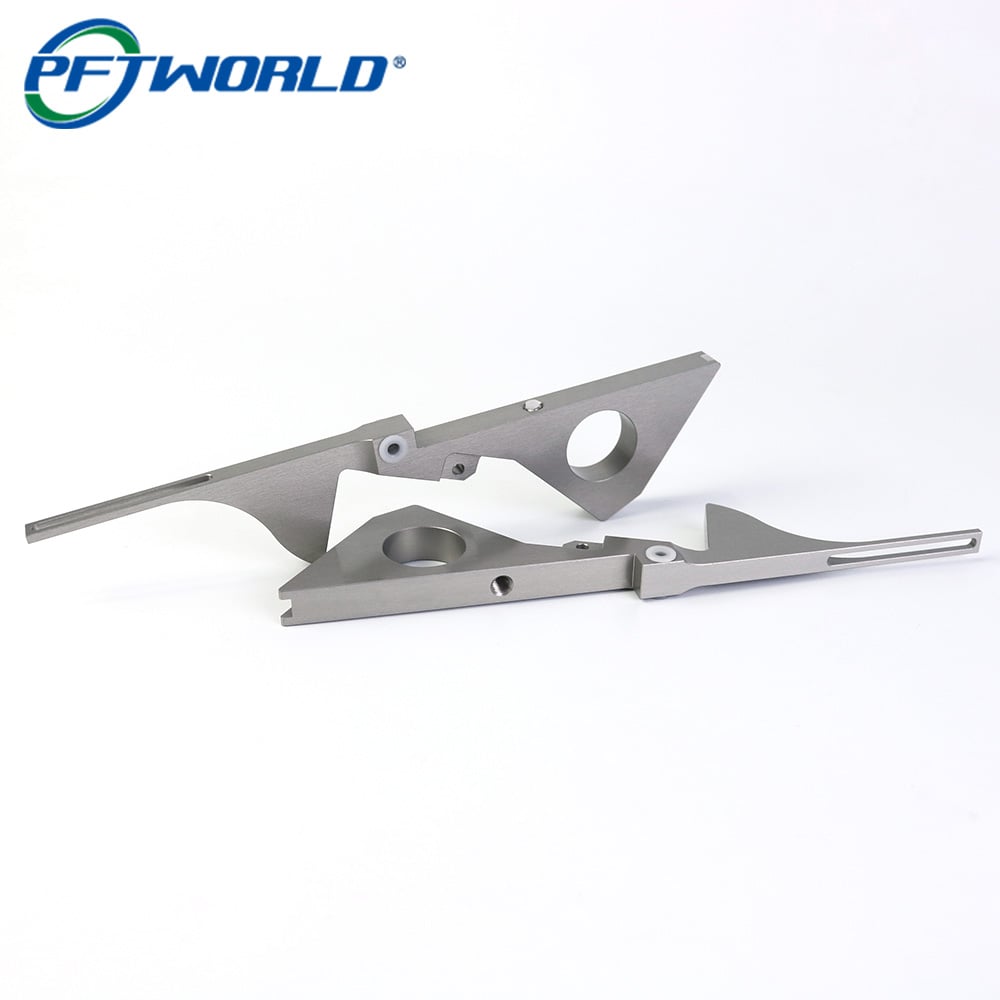
Контроль размерных изменений после анодирования
Распространённое заблуждение заключается в том, что анодирование — это исключительно косметический процесс.
На самом деле анодирование создаёт оксидный слой на поверхности алюминия. Хотя покрытие повышает коррозионную стойкость и улучшает внешний вид, оно может незначительно влиять на критические размеры.
Для прецизионных деталей инженерам необходимо учитывать:
· Изменение диаметра отверстий
· Посадка резьбы
· Контактные поверхности
· Допуски при сборке
Практическое производственное решение — оставить припуски на окончательную обработку при фрезеровании на ЧПУ.
Например:
· Критические отверстия могут потребовать учёта особенностей после анодирования
· Функциональные поверхности, возможно, потребуется закрыть маской
· Участки с жёсткими допусками требуют планирования технологического процесса до начала механической обработки
Многие проекты по фрезерованию алюминия на ЧПУ объединяют механическую обработку, анодирование, лазерную маркировку и контроль, поскольку отделочные операции напрямую влияют на эксплуатационные характеристики готовой детали.
Шероховатость поверхности: больше, чем просто внешний вид
Анодированное покрытие на этом типе компонентов обеспечивает несколько преимуществ:
· Повышенную стойкость к коррозии
· Повышенную износостойкость
· Более стабильное качество поверхности
· Профессиональный промышленный внешний вид
Однако достижение качественного анодированного покрытия начинается уже на этапе фрезерной обработки на станках с ЧПУ.
Типичные дефекты поверхности обычно возникают при механической обработке:
· Следы инструмента
· Царапины
· Зачистки
· Неравномерные узоры резки
Перед анодированием опытные производители обычно выполняют:
1. Визуальный осмотр
2. Удаление заусенцев
3. Обработка кромок
4. Очистка поверхности
5. Подтверждение отделки
Красивая анодированная поверхность не может скрыть низкое качество подготовки механической обработки.
Подход к контролю качества прецизионных алюминиевых деталей
Для индивидуальных компонентов ЧПУ контроль качества должен проводиться не только в конце процесса.
Надёжный производственный процесс обычно включает:
Проверка поступающих материалов
Подтвердите:
· Марка алюминия
· Состояние материала
· Документы, подтверждающие прослеживаемость, при необходимости
Контроль во время механической обработки
Проверка:
· Критические размеры
· Положение отверстий
· Плоскостность
· Точность профиля
Окончательный контроль после нанесения покрытия
Проверьте:
· Внешний вид
· Равномерность покрытия
· Габаритные размеры
Для прецизионных алюминиевых компонентов многие производители совмещают возможности станков с ЧПУ с контролем на координатно-измерительных машинах (КИМ) и управлением отделкой для обеспечения воспроизводимости.
Что мы узнали из подобных проектов
С точки зрения управления производственными проектами главный урок заключается в том, что обработка на станках с ЧПУ — это не просто процесс преобразования CAD-файла в металлическую деталь.
Успешное производство зависит от понимания всей цепочки:
Конструирование → Материал → Стратегия обработки → Крепёжное приспособление → Поверхностная обработка → Контроль → Сборка
Деталь может быть точно изготовлена на станке с ЧПУ, но при этом не соответствовать требованиям, если анодирование изменит критический размер или если конструкция крепёжного приспособления не была учтена на раннем этапе.
Для инженеров, закупающих нестандартные механически обрабатываемые компоненты, наиболее ценным поставщиком не всегда является тот, кто предлагает самую низкую цену на обработку. Это поставщик, способный выявить риски производства до того, как они превратятся в проблемы в ходе выпуска.
Именно этот опыт отличает изготовление прототипов от надёжного долгосрочного производства.
Краткое описание производственного процесса
· Материал: алюминий 6061
· Процесс: фрезерование на станках с ЧПУ
· Дополнительный процесс: анодирование + лазерная маркировка
· Применение: прецизионный механический компонент
· Ключевые задачи: размерная стабильность, качество поверхности, воспроизводимость производства