 EN


Duchovanie po obrábaní: Zatvorí sa drážka?
Žíhanie po obrábaní znie ako usporiadaný spôsob výroby polohovacej súčiastky.
Súčiastka je už dokončená, keď ide na tepelné spracovanie; cyklus jej poskytne tvrdosť požadovanú v výkresu a nič sa nesmie po tomto spracovaní rezať na tvrdom materiáli. Zásadnou nevýhodou je, že všetko, čo je výkresom presne určené, bolo nastavené pred najväčšou napäťovou udalosťou v živote súčiastky, a najdôležitejšími prvkami tejto súčiastky sú tie, ktoré majú okolo seba najmenej materiálu.
Objednávka 260414004 dorazila v októbri 2023 od výrobcu nehrdzavejúcich polohovacích a upínacích komponentov, ktorého predchádzajúci dodávateľ práve takto postupoval. Po tepelnom spracovaní sa súčiastky vrátili s čiastočne zatvorenou úzkou stranovou drážkou, tenkou stenou pod strednou dutinou, ktorá už nebola rovná, a niekoľkými závitovými otvormi, do ktorých sa spojovacie prvky nedali zašrotovať bez väčšieho úsilia. Na pracovnom stole v mäkkom stave každá z týchto súčiastok spadala do tolerancií.
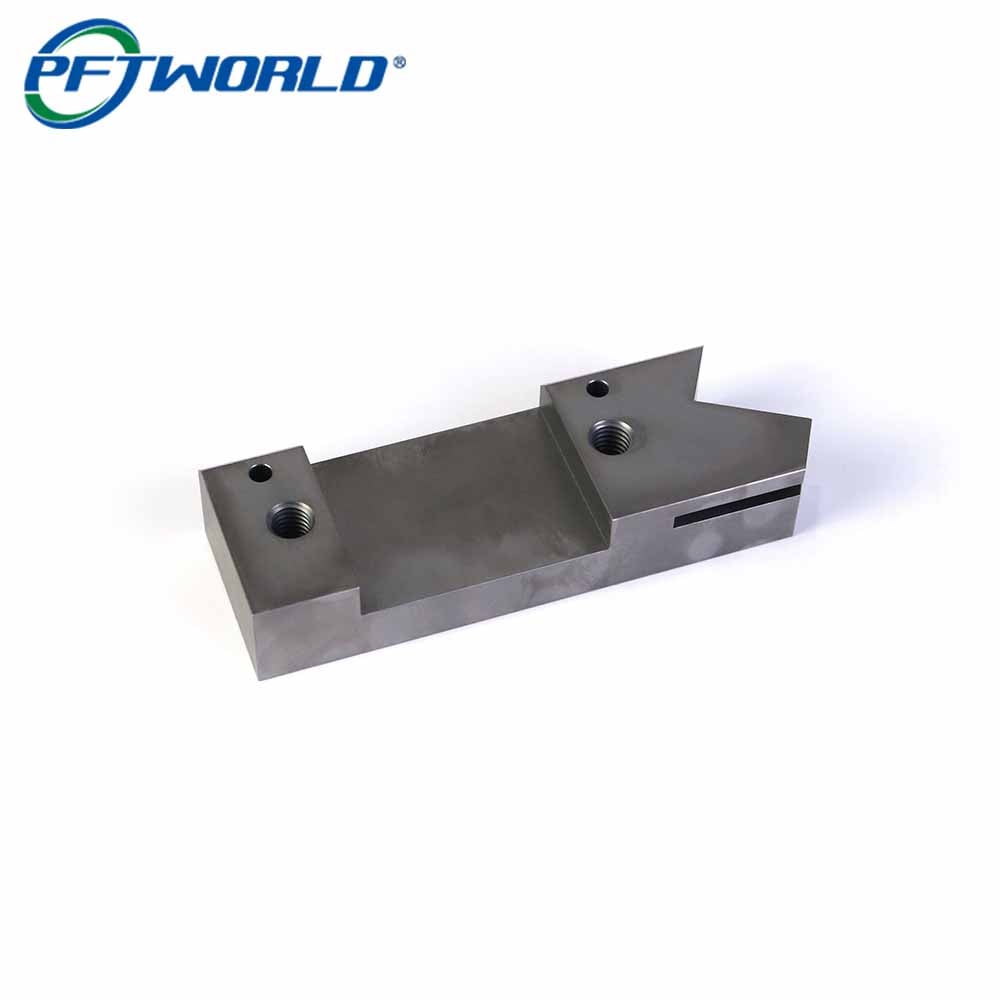
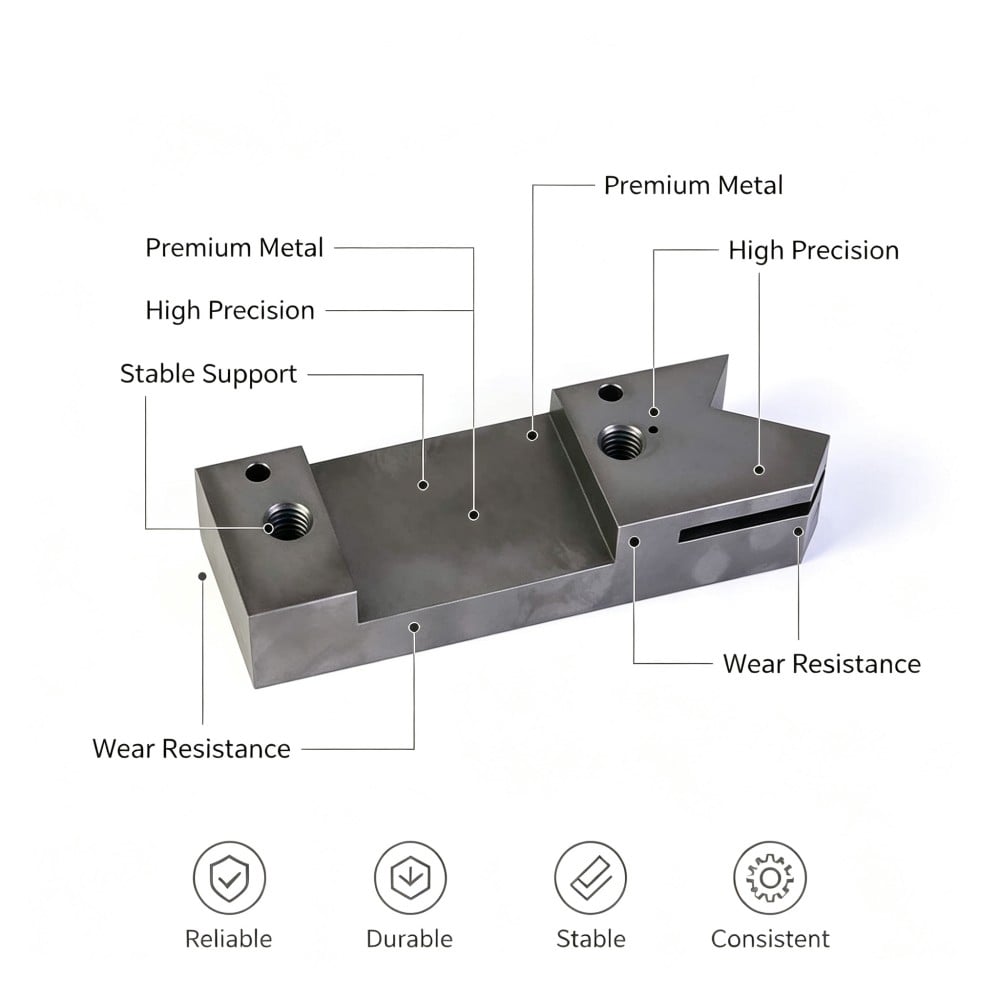
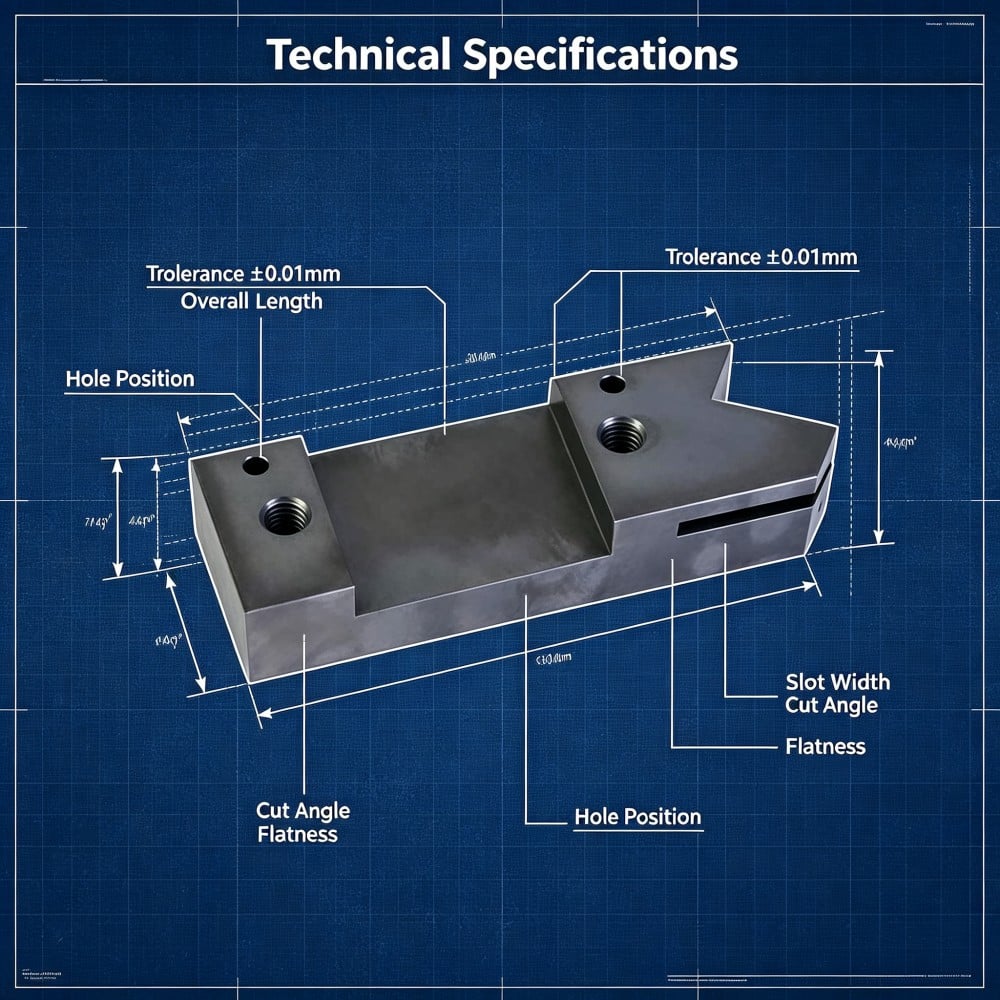
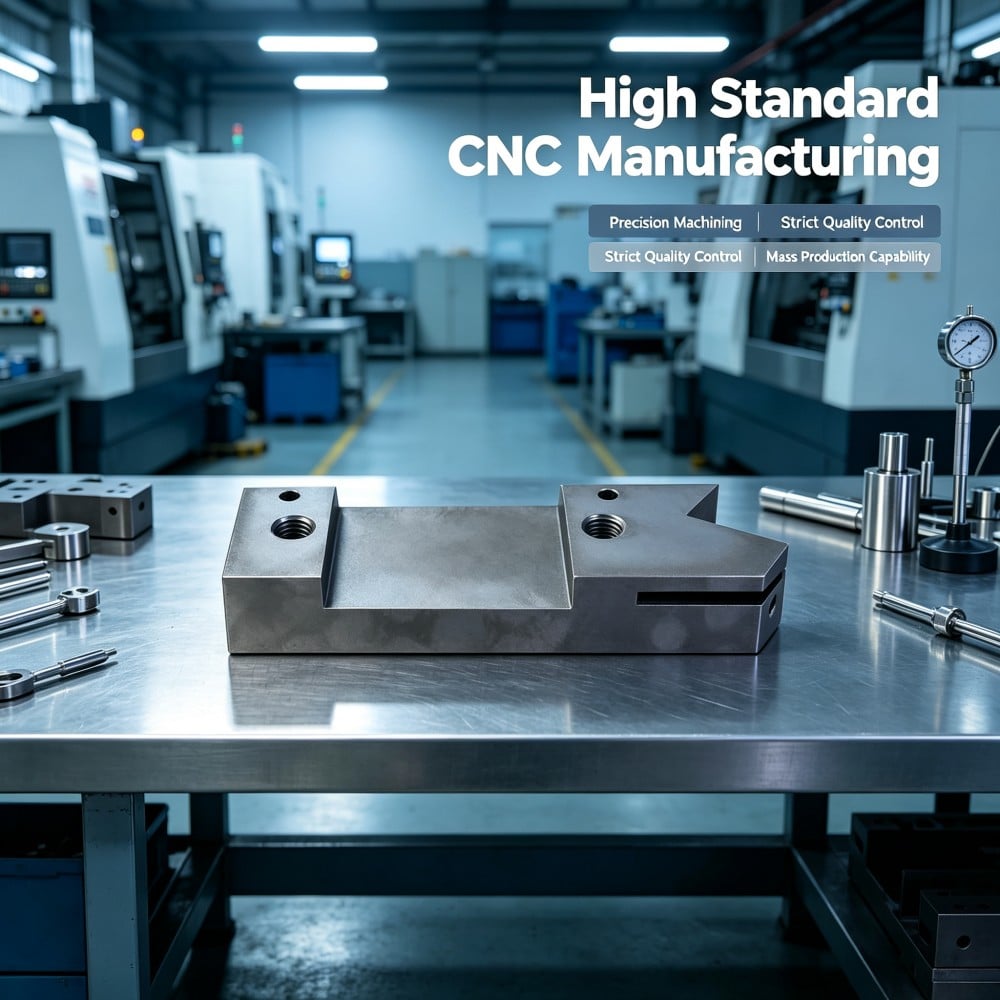
Súčiastky na fotografii sú výrobná séria, ktorá nasledovala: lokalizačná súčiastka z martenzitovej nehrdzavejúcej ocele 1Cr17Ni2, približne 110 mm dlhá a 20 mm vysoká, frézovaná so strednou obdĺžnikovou dutinou širokou približne 55 mm, ktorá necháva tenkú stenu ako jej dno, a je obklopená dvoma vystupujúcimi koncovými časťami dlhými približne 25 a 30 mm, pričom každá z nich obsahuje jednu závitovú dieru a jednu malú kolíkovú dieru, s vyrezaným koncom a úzkou drážkou frézovanou cez bočnú stranu. Matný uhličitohnedý povrch s jemným mramorovaním je dokončenie po tepelnom spracovaní, nie povlak.
Čo táto súčiastka má robiť?
Tri úlohy, pričom najtenšia kovová časť nesie dve z nich.
Koncové časti slúžia na lokalizáciu. Ich plochy sú povrchy, proti ktorým sa prípravek orientuje, preto musia ležať v jednej rovine. Ak jedna koncová časť leží vyššie ako druhá, súčiastka sa v prípravku kýva a každé meranie z nej vykonané sa vykonáva z pohybujúcej sa referenčnej plochy.
Stena dutiny je riadeným dnom. Vrecko je frézované do hĺbky, ktorá necháva stenu takú tenkú, aby súčiastka vykazovala požadované správanie, a zároveň dostatočne tuhú, aby sa nepohla pod zaťažením. Stena je najtenšou časťou súčiastky, preto je prvou, ktorá sa začne prehýbať.
Závitové a kolíkové otvory sú rozhrania. Závitový otvor prijíma spojovací prvok, ktorý upevňuje súčiastku, kolíkový otvor prijíma vodiaci kolík, ktorý ju polohuje, a oba musia pri každom upnutí presne zodpovedať prípravku.
Pridaním úzkeho rezu a vyrezaného konca je obraz kompletný: súčiastka, ktorej presnosť závisí od tenkých stien, ktoré boli vyfrézované ešte pred tým, ako materiál prešiel tepelným cyklom.
Prečo zmení frézovanie pred kalením súčiastku?
Frézovanie uvoľňuje napätie nerovnomerne a vrecko ho uvoľňuje najviac zo všetkých
Tyč prichádza s vnútorným napätím, ktoré je v nej „zamknuté“ valcovaním, ktorým bola vyrobená, a každý rez túto rovnováhu znovu nastavuje. Plochá plocha vyfrézovaná z jednej strany posunie rovnováhu; výhľad vyfrézovaný do stredu súčiastky ju posunie iným spôsobom, pretože odstráni materiál zo stredovej časti prierezu a vonkajšie steny nechá prenášať to, čo zostalo.
Výsledkom je súčiastka, ktorá je geometricky správna v momente, keď frézovací nástroj odíde, avšak podlieha inému vnútornému zaťaženiu, než aké mala na začiatku. Zatiaľ sa nič viditeľné nestalo. Súčiastka je jednoducho pripravená na deformáciu.
Výhľad a drážka odstránia materiál, ktorý udržiaval súčiastku tuhou.
Obdĺžnikový výhľad aj úzka drážka sú obe prvky, ktoré odstraňujú kov, ktorý by inak udržiaval súčiastku rovnou. Pred vyfrézovaním výhľadu má súčiastka pevný prierez a steny sú obmedzené materiálom vedľa nich. Po vyfrézovaní sa stane stredová časť (web) tenkou podlahou a dve plošiny po oboch stranách drážky môžu voči sebe voľne meniť svoju polohu.
To je celý zmysel funkcií a zároveň to určuje, prečo je postupnosť dôležitá. Funkcia, ktorá uvoľňuje štruktúru, musí byť vyrezaná na časti, ktorá sa už dokončila pohybovať, alebo pohyb, ktorý umožňuje, sa uskutoční neskôr na dokončenej časti.
Tepelný cyklus dokončuje pohyb, ktorý začal rezný nástroj.
Kalenie a temperovanie je riadený tepelný cyklus a pre takúto súčiastku predstavuje najväčšiu udalosť namáhania, akú vôbec zažije. Ohrievanie umožňuje vnútornému napätiu sa preusporiadať, kalenie „zamkne“ tvrdú štruktúru a temperovanie privedie súčiastku na tvrdosť požadovanú v výkrese. Každá fáza poskytuje materiálu ďalšiu príležitosť ustáliť sa do tvaru, ktorý preferuje.
Na pevnej súčiastke sa pohyb absorbuje zostávajúcim úsekom. Na súčiastke s tenkou stenou a úzkou drážkou sa presne tie úseky pohybujú, ktoré sú určené výkresovými toleranciami, pretože sú to jediné úseky, ktoré majú voľnosť sa pohybovať.
Nezostala žiadna rezerva na úpravu.
Dôvod, prečo sa postup mletie-následne-ochladenie javí ako efektívny, je v tom, že dokončovacie rezy sa vykonávajú vtedy, keď materiál ľahko rezne – teda keď je životnosť nástroja dobrá, povrch vychádza čistý a rezy sa dajú vykonať rýchlo. Nevýhodou je, že súčiastka ide na tepelné spracovanie bez toho, aby na nej zostalo niečo na odstránenie.
Keď sa cyklus dokončí, prvok, ktorý sa posunul, už nie je problémom hrubovania. Súčiastka má tvrdosť podľa výkresu, posun sa nachádza v hotovej geometrii a jeho oprava znamená rezanie tvrdého materiálu na prvku, ktorý nemusí mať dostatok rezervy materiálu. To je kompromis, ktorý daná postupnosť predstavuje, a v prípade tejto súčiastky sa rozhoduje prvok po prvku, nie ako všeobecná politika.
Dva prvky, ktoré sa na takejto súčiastke posunú najviac
Úzka drážka a jej šírka
Táto drážka oddeľuje dve pôžičky, ktoré boli predtým spojené, a jej vyrezanie odstráni obmedzenie medzi nimi. V nasledujúcom cykle sa každá pôžička pohybuje podľa napätia okolo nej a medzera medzi nimi sa mení: zvyčajne sa zatvára, niekedy sa otvára a zriedka sa mení rovnakou mierou po celej dĺžke.
Príznak pri montáži je špecifický. Zástrčka na spájaní, ktorá sa predtým ľahko vsunula do drážky na mäkkej súčiastke, sa do nej po spracovaní už nezmestí. Príčinou nie je zástrčka ani výkres. Nominálna šírka drážky je správna, ale jej efektívna šírka nie je, a kontrola vykonaná v mäkkom stave ju nedokáže odhaliť.
Závitový otvor, jeho bočná vůľa a usadená vrstva v ňom
Závitový otvor sa počas cyklu mení súčasne dvoma spôsobmi. Tvar závitu sa mierne deformuje, keď sa materiál pohybuje a keď reaguje povrch, čím sa stráca bočná vůľa, na ktorú sa skrutka spoliehala, a spracovaný povrch necháva v závitoch tenkú usadenú vrstvu, ktorú skrutka musí pri vkladaní preseknúť.
Obe účinky smerujú rovnakým smerom. Vŕtaná diera, ktorá pred úpravou pohodlne prijímala skrutku, sa teraz stáva takou, kde sa skrutka zasekne v polovici závitu, a montážny technik, ktorý ju násilne zasunie, poškodí závit a obviní závitovanie. Závitovanie bolo správne; jednoducho sa však diera teraz nachádza v inom diele.
Ako sa diely vyrábali krok za krokom?
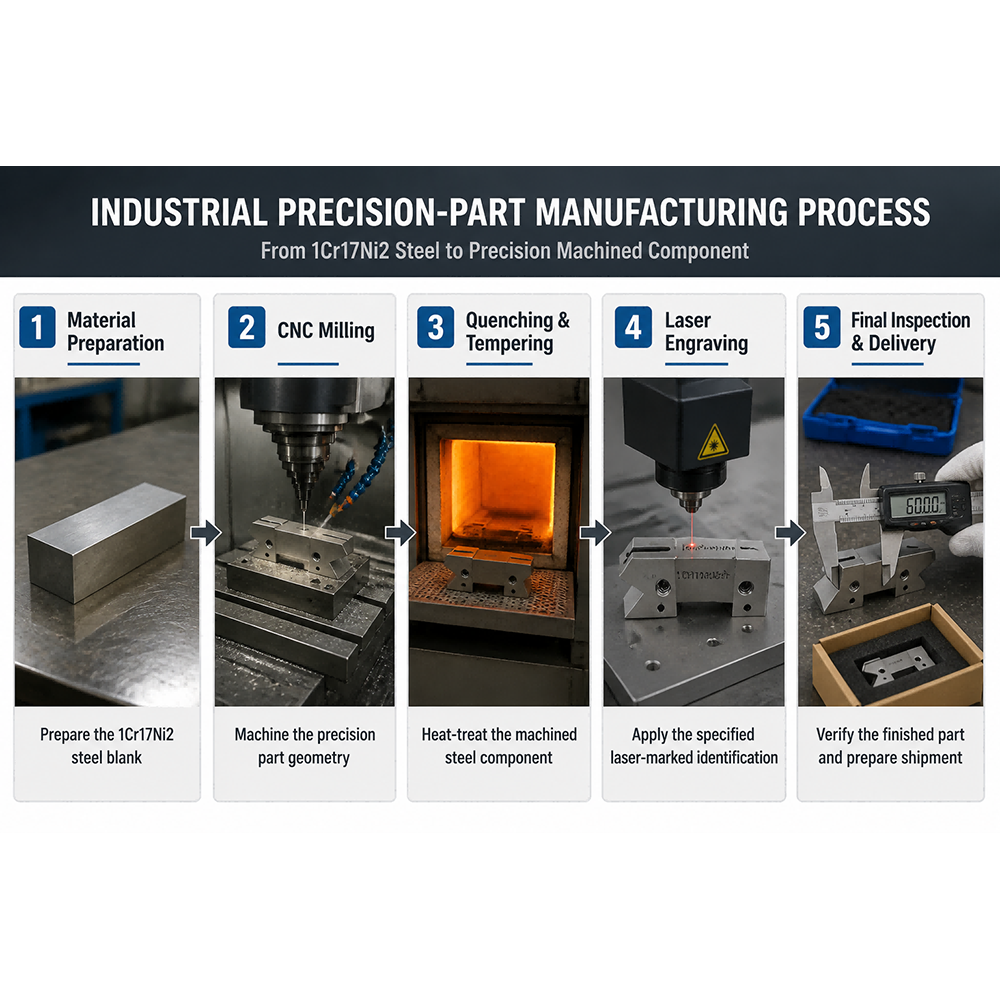
Krok 1 – Predbežné obrábanie dielu a uvoľnenie napätia pred dokončovacím obrábaním
Diely sa predbežne obrábajú z tyče zliatiny 1Cr17Ni2 s rovnakým prípusťom na všetkých plochách a potom sa nechajú usadiť pred dokončovacím obrábaním. Odstránením väčšej časti materiálu najskôr a umožnením dielu reagovať na túto zmenu pred tým, ako sa niečo opracuje na konečné rozmery, sa najväčšia časť deformácie uskutoční v čase, keď je ešte dostatok materiálu na odstránenie.
Krok 2 – Dokončovacie obrábanie ploch a stien vrecka vyváženými prechodmi
Predná a zadná plocha a zárez sú frézované tak, že odstraňovanie materiálu je vyvážené okolo súčiastky namiesto odstraňovania z jednej strany, a dno zárezu sa reže tak, aby zostal medzikus na hrúbku uvedenú v výkrese. Rezanie zárezu od stredu prierezu von zachováva rovnaké zaťaženie stien počas rezného procesu.
Krok 3 – Kalenie a temperovanie na tvrdosť uvedenú vo výkrese
Súčiastka prechádza úplným cyklom kalenia a temperovania na tvrdosť špecifikovanú vo výkrese, čo jej poskytuje potrebnú odolnosť proti opotrebovaniu a deformácii. Toto je najväčšia zmena rozmerov, ktorú súčiastka prejde, a všetky ďalšie operácie sú plánované s ohľadom na tento fakt.
Krok 4 – Obrábanie oboch koncových častí po cykle
Obe koncové časti sa obrábajú po tepelnej úprave v jednom nastavení, aby ich orientačné plochy ležali v jednej rovine. Táto operácia zabezpečuje, že súčiastka spoľahlivo sedí v prípravku, a nemôže sa vykonať pred tepelnou úpravou, ak majú tieto plochy zostať v jednej rovine.
Krok 5 – Dokončenie drážky na požadovanú šírku po cykle
Drážka sa pred spracovaním hrubo opracuje a po ňom sa dokončí na požadovanú šírku, preto sa posledný rez vykoná na súčiastke, ktorá sa už posunula. Hrúbka stien na oboch stranách sa kontroluje súčasne, pretože drážka, ktorá má správnu šírku, ale je mimo stredu, stále nebude schopná prijať vložku.
Krok 6 – Po cykle sa závitové otvory prejdú závitovým nástrojom a vyrobí sa vstupná zákrutka
Závitové otvory sa po cykle prejdú závitovým nástrojom, aby sa obnovilo bočné voľno, ktoré závit stratil, a aby sa odstránilo spracované povrchové vrstvy z bočných plôch; vstupná zákrutka sa tiež znovu vyrobí, aby sa skrutka začala zasúvať kolmo. Toto nie je opätovné vyrezávanie závitu väčšou veľkosťou, ale obnovenie pôvodného tvaru závitu podľa výkresu na súčiastke, ktorá sa zmenila od prvého rezania.
Krok 7 – Vŕtanie a vyvŕtanie kolíkových otvorov zo spracovaných plôch
Otvory pre kolíky sú vŕtané a vyvŕtané z oboch strán s opracovanými koncami, takže ich poloha je určená povrchmi, ktoré používa upínač. Toto sa robí až po dokončení cyklu, čím sa zabráni nesymetrickému zapadnutiu vodičov.
Krok 8 – odstrániť hrianky, potom skontrolovať súčiastku v stave, v akom bude použitá
Po každom frézovaní sa odstraňujú hrianky z okrajov drážky a z rezb. Finálna kontrola zahŕňa hĺbku vrecka a hrúbku medzistenu, rovnobežnosť oboch koncových častí, šírku a polohu drážky, závitové a kolíkové otvory a stav povrchu; vykonáva sa na hotovej súčiastke, nie sa predpokladá na základe meraní v mäkkom stave.
Čo sa nameralo pri sérii 1 500 kusov?
| Zaškrtnutie | Špecifikácia | Zachované v rámci 1 500 kusov |
|---|---|---|
| Koncové časti | Lokačné plochy v jednej rovine | Opracované v jednom nastavení po dokončení cyklu |
| Klopa | Do kresleniacej hĺbky, medzistena rovná | Hrúbka medzisteny dodržaná podľa kreslenia |
| Slot | Do šírky, v polohe | Hrubo opracované pred úpravou, dokončené po úprave |
| Závitové otvory | Spojovacie prvky sa začínajú a zasúvajú ručne | Po cykle upravené, vstupný rez opätovne vyrobený |
| Pozícionné otvory pre kolíky | V správnej polohe a kolmo, kladky sedia pevne | Vŕtané a vyvŕtané z obostranne opracovaných koncových častí |
| Tvrdosť | Rozsah výkresu, rovnaký | Kalene a popúšťané v kontrolovanej cyklickej prevádzke |
| Výrez a stupne | K výkresu | Odrezané a skontrolované |
| Hrany | Ostré hrany odstránené, nič sa neoddelí | Ostré hrany odstránené na každom kroku, okraji drážky a vyrezu |
| Úprava povrchu | Matná uhličitá šedá farba, rovnaký mramorový efekt | Konštantné v rámci celej dávky |
Pätnásťsto dielov odoslaných za 20 dní; zákazník uviedol, že polohovacie plochy ležali v jednej rovine, spojovacie prvky sa dali zasunúť ručne, vodiace kolíky sa správne nasadili a prípravek sa zostavil bez nutnosti dodatočnej úpravy.
Chyba, ktorú sme našli počas vlastného skúšobného behu
Naše skúšobné diely boli vyrobené efektívnym spôsobom: po frézovaní na požadované rozmery boli tepelne spracované. Každý skúšobný diel prešiel finálnou kontrolou v mäkkom stave, avšak niektoré z nich sa už po tepelnom cykle nedali poskladať.
Prvým indikátorom bola drážka. Prierezmi skúšobných dielov sa zistilo, že sa drážka zužila viac, ako dovoľoval výkres, pričom obe plošky sa pozdĺž dĺžky posunuli o rozdielne veľkosti, takže drážka, ktorá na stolíku dokonale pasovala k vložke, už po cykle vložku neprijala. Druhým indikátorom boli závitové otvory, kde sa spojovacie prvky dali zasunúť ručne, ale potom sa v polovici závitu zasekli – hoci pred tepelným cyklom mali závity správny tvar.
Do výroby boli zavedené tri zmeny. Drážka a závitové otvory sa presunuli na ďalšiu stranu tepelnej úpravy, pričom drážka sa hrubo obrábala pred tepelnou úpravou a dokončovala sa po nej, závity sa po úprave len došpirávali. Koncové plochy sa obrábali po cykle v jednom nastavení, čo zabezpečilo umiestnenie lokalizačných plôch v jednej rovine a poskytlo stabilný referenčný bod pre kolíkové otvory. Okrem toho sa presunul kontrolný bod tak, aby sa meranie uvoľnenia vykonávalo na hotovom výrobku, pretože kontrola pred operáciou, ktorá spôsobuje posun, vôbec nie je kontrolou.
Medzi skúšobnou a sériovou výrobou sa stali sťažnosti týkajúce sa drážky a závitov nepodstatnými a mäkké stavy už nesúhlasili s údajmi z hotového výrobku.
Tri výrobné cesty pre súčiastku, ktorá musí byť tvrdá a presná – porovnanie
| Trasa | Keď sa kritické prvky režú | Riziko rozmerovej odchýlky | Integrita tvrdosti | Kde sa používa |
|---|---|---|---|---|
| Hrubé obrábanie, temperovanie, potom dokončovacie obrábanie | Plochy, drážka a otvory sa režú po cykle na materiáli s tvrdosťou podľa výkresu | Najnižšie, pretože posledné rezné operácie sa vykonávajú na súčiastke, ktorá sa už posunula | Zachovaná, keďže dokončovacie rezy sú ľahké a súčiastka je už dosiahnutá požadovaná tvrdosť | diely s tenkými stenami, úzkymi drážkami alebo kritickými otvormi, použitá trasa tu |
| Frézovať na rozmer, potom kalenie | Všetko sa reže v mäkkom stave a tepelné spracovanie je poslednou operáciou | Najvyššie pre tenké a voľné prvky, ktoré nemajú prídavok a nie je potrebný druhý rez | Zachované, a reženie v mäkkom stave je rýchle a čisté | Jednoduché pevné diely bez tenkých častí alebo tesne priliehajúcich drážok |
| Obrábať z predohrievaného tyče | Po obrábaní sa vôbec neprevedie žiadny tepelný cyklus | Najnižšie pre pohyb, avšak stav polotovaru musí vyhovovať každému prvku | Určené dodanou tyčou, takže výkres musí akceptovať tento stav | Súčiastky, pri ktorých sa tvrdosť podľa výkresu dá dosiahnuť zo skladu a geometria je jednoduchá |
Stredný riadok vyzerá v ponuke najlacnejšie, ale v skutočnosti spôsobuje najvyššie náklady na opravy. Je to legitimná voľba pre pevnú súčiastku, avšak v tomto prípade sú vrecko a zárez dôvodom, prečo je táto voľba nesprávna, pretože práve tieto prvky uvoľňujú konštrukciu a zároveň sú predmetom výkresových tolerancií.
Často kladené otázky
Prečo sa po tepelnom spracovaní zatvorí frézovaný zárez?
Pretože frézovaním zárezu sa odstráni materiál, ktorý držal obe plošiny spolu, a následný teplotný cyklus umožní každej plošine pohybovať sa podľa vnútorného napätia v jej okolí. Vzdialenosť medzi nimi sa zmení – zvyčajne sa zmenší a zriedka rovnakou mierou po celej dĺžke. Zárez, ktorý pred tepelným spracovaním zodpovedal požadovanej šírke, po ňom nemusí nutne zodpovedať tej istej šírke.
Prečo po kalení nezaskrutuje závit v otvore?
Dva dôvody naraz. Tvar závitu sa deformuje, keď sa materiál počas cyklu pohybuje, čo odstráni bočnú vůľu, na ktorú sa skrutka spoliehala, a ošetrený povrch necháva tenkú vrstvu na bočných plochách, ktorú skrutka musí preseknúť. Po cykle sa závit vyčistí (tzv. chasing), čím sa obnoví jeho tvar a odstránia sa nečistoty z bočných plôch; opätovné vyrezanie vstupnej časti umožní skrutke začať rovnomerne.
Mám obrábať pred alebo po tepelnom spracovaní?
Obrábajte prvky, ktoré uvoľnia štruktúru, až po cykle, a väčšinu materiálu pred ním. Predbežné obrábanie pred tepelným spracovaním je rýchle a šetrné voči nástrojom; dokončovacie obrábanie tenkej steny v dutine, úzkeho rezu alebo kritického otvoru po cykle je to, čo zabezpečí presnosť týchto prvkov. Postup sa rozhoduje pre každý prvok osobitne a ak je tolerancia nejakého prvku vo vzťahu k možnému posunu veľmi prísna, musí byť tento prvok spracovaný až po cykle.
Ako sa počas cyklu udrží rovná tenká stena v dutine?
Tým, že sa počas hrubovacích rezov nechá na sieti (web) zásoba materiálu, pri frézovaní jamky sa odstraňuje materiál rovnomerne okolo súčiastky namiesto odstránenia len z jednej strany a sieť sa dokončí až po cykle, tak posledný rez sa vykoná na súčiastke, ktorá sa už usadila. Ak sa sieť (web) oreže na konečnú hrúbku pred tepelným spracovaním, spoľahlivosť tejto metódy závisí od toho, či sa materiál nepohne, avšak v takej tenkej časti sa pohyb určite vyskytne.
Čo uviesť na výkrese?
Šesť zásad zabezpečuje, aby frézovaná a tepelne spracovaná súčiastka nebola potrebná na opravu:
1. Uveďte tvrdosť, pri ktorej má byť súčiastka dodaná, a uveďte, či sa táto tvrdosť dosiahne tepelným spracovaním po obrábaní alebo či sa berie priamo z dodávanej tyče.
2. Uveďte plochy, ktoré musia byť rovnobežné (koplanárne), a zadajte ich toleranciu, aby ich dielňa mohla obrobiť v jednom nastavení po dokončení cyklu.
3. Zadajte šírku drážky a jej polohu s toleranciami a uveďte, že šírka platí po tepelnom spracovaní.
4. Zadajte hrúbku siete (web) pod jamkou s toleranciou, pretože táto hrúbka určuje, o koľko sa môže posunúť dno jamky.
5. Uveďte označenie závitu a uveďte, že otvory musia byť po úprave čisté a plné, pričom skrutka sa musí do otvoru zasunúť ručne.
6. Uveďte, či je povrchová úprava po tepelnej úprave akceptovateľná v súčasnom stave, alebo či sa mramorovitosť musí odstrániť z funkčných plôch.
Obrábanie pred tepelnou úpravou nie je chyba. Považovať ju za rozhodnutie o postupnosti, nie za pohodlie, je to, čo rozdeľuje súčiastku, ktorá ide do prípravku, od súčiastky, ktorá sa vracia späť. Rozhodnite sa, ktoré prvky sa môžu posúvať, umiestnite ich na ďalšiu stranu cyklu a geometria prestane byť súťažou medzi frézou a chladením.