 EN


Bearbetning av öglafäste: Varför sitter stiftet snett?
Bearbetning av öglafästen är en typ av arbetsuppgift där varje mått i kontrollrapporten kan ligga inom toleransgränserna, trots att kopplingen ändå inte fungerar.
Arbetsuppgiften 260414004 anlände i augusti 2023 från en tillverkare av öglor och monteringskomponenter vars tidigare verkstad levererat fästen som, på papperet, var korrekta. Stiften gick in i gaffeln för hand, de två hålen i basen stämde överens med ramen, basen låg jämnt, och ändå drogs kopplingen åt ett håll under hela rörelseområdet, och stiften slits upp en ljus bandform på ena kanten av bohret inom några veckor efter igångsättning.
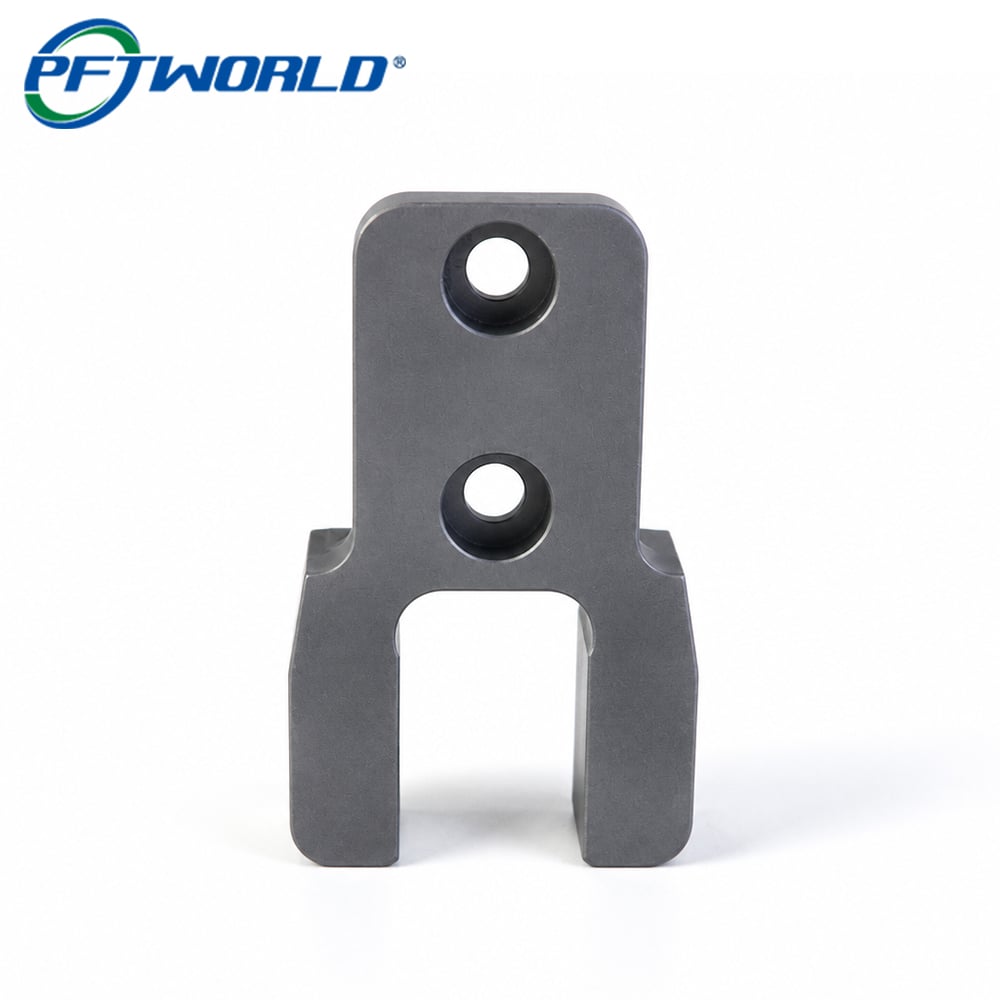
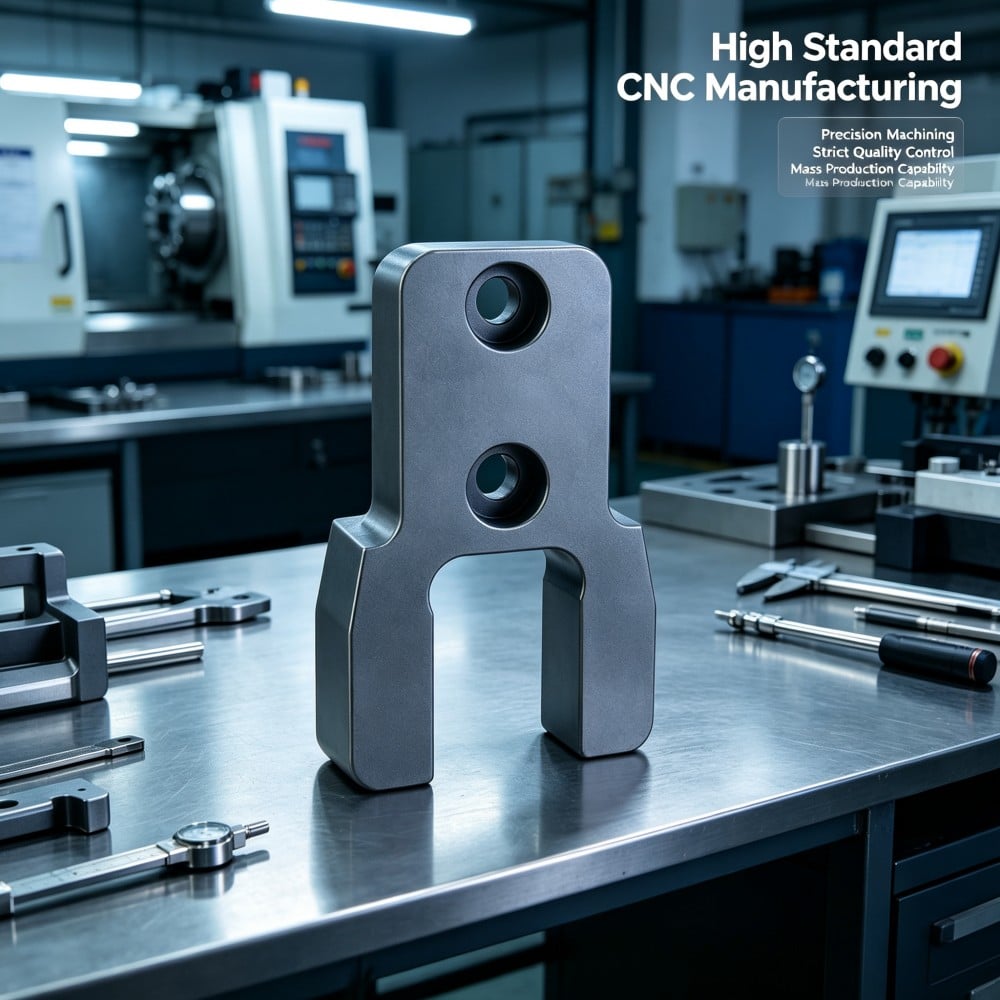
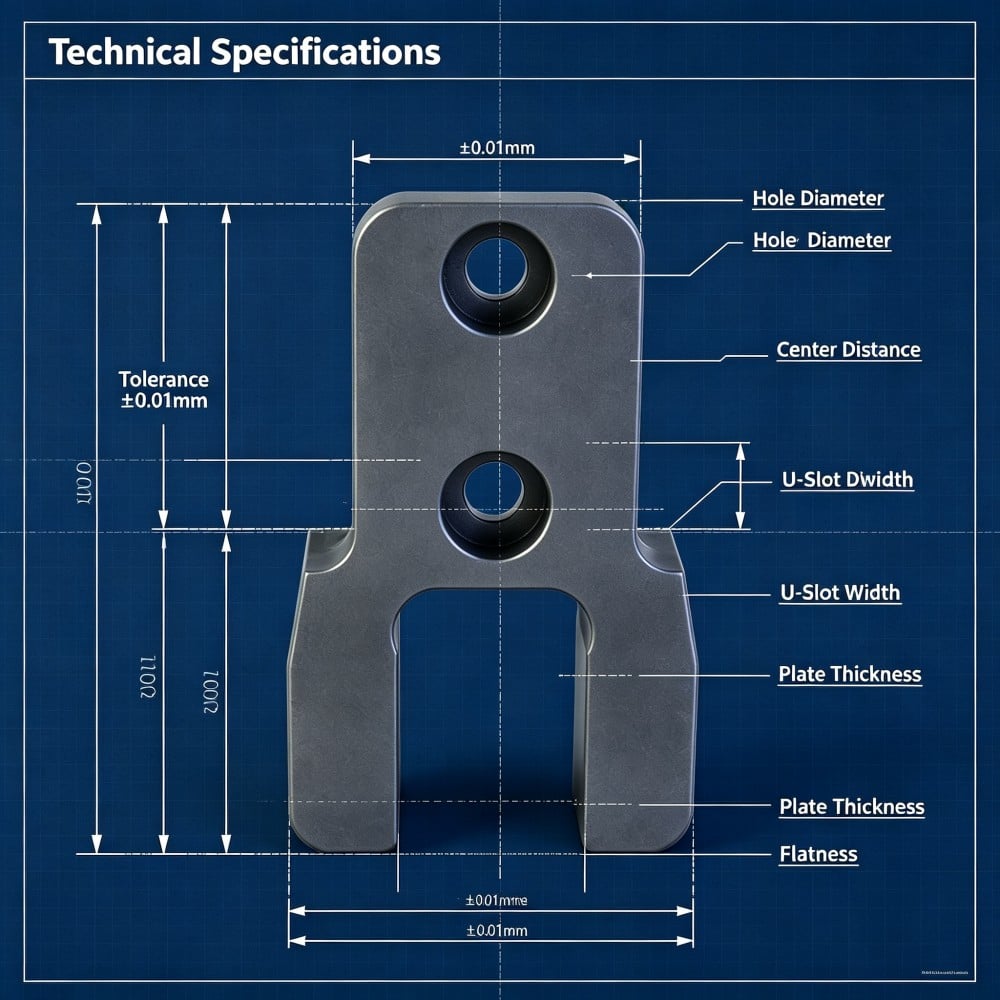
Delarna på fotografierna är serietillverkningen som följde: en martensitisk rostfri clevis-brygga av legeringen 1Cr17Ni2, ca 72 mm lång, härdad och anlöpt, med en tjock, gaffelformad ände som bär två spetsar och en djup U-formad skåra, en grävning i gaffelansiktet med mindre djup samt en tunnare rektangulär basplatta ca 24 mm bred med två förborrade monteringshål med ca 25 mm mellanrum. Den mörkt kolgråa matta ytan är den yta som erhålls efter värmebehandling.
Vad ska denna hållare göra?
Tre arbetsuppgifter – och de fungerar endast tillsammans.
Basplattan monteras. Undersidan utgör monteringsytan, och de två förborrade hålen fäster bryggan vid en ram. Skruvhuvudena måste ligga under ytan så att ingenting sticker upp, och plattan måste ligga plant så att bryggan inte vacklar när den åtdrags.
Gaffeln tar emot axeln. De två spetsarna har var sin borrning, och axeln går genom båda – därför måste de två borrningarna dela samma axel. Runt borrningen definierar U-skåran och gropen var den motstående komponenten sitter och hur mycket den får röra sig.
Klamran håller en vinkel. Detta är den uppgift som aldrig framgår av en enda måttspecifikation: stiftet måste sitta kvadratiskt mot monteringsytan. Om det inte gör det, rör sig kopplingen snett, stiftet belastar en kant av borrningen och slitage uppstår på ett ställe där klamran aldrig ifrågasattes.
Varför kan varje funktion godkännas samtidigt som monteringen ändå misslyckas?
Varje funktion kontrolleras mot sig själv.
En borrning har en diameter och en position. En ficka har en djupd. En platta har en tjocklek och en planhet. En tapp har en tjocklek och en parallellitet till sin granne. Var och en av dessa egenskaper är mätbar för sig, och på denna klamra mättes var och en av dem – och alla godkändes.
Det är fällan i kontrollrapporten. En rapport som byggs på funktionskontroller beskriver en samling funktioner, inte en fungerande klamra.
Det är förhållandet mellan funktionerna som monteringen använder
Stiften bryr sig inte om hur rund varje borrning är för sig. Den bryr sig om om de två borrningarna delar en axel och om den axeln står vinkelrätt mot ytan som fästbygeln skruvas mot. Den motsatta komponenten bryr sig inte om fickdjupet för sig; den bryr sig om om fickans botten är parallell med den yta som fästbygeln monteras på, eftersom just denna parallelletpar håller den på plats under hela rörelseområdet.
Ingen av dessa relationer visas som en rad på ett konventionellt kontrollblad. De är skillnaden mellan en fästbygel som godkänns och en fästbygel som fungerar, och de är kraven som värmebehandling sannolikt förstör i högst grad.
Monteringsytan är referensen som kunden faktiskt använder
När kopplingen monteras skruvas fästbygeln fast, och från det ögonblicket definieras varje relation i monteringen av monteringsytan. Den är den primära referensytan oavsett om ritningen anger det eller inte.
Så är monteringsytan den referens som hållaren måste byggas och mätas från. En hållare som fräsats och kontrollerats från dess gaffel eller från de yttre kanterna på basplattan har byggts från referenser som kunden aldrig kommer i kontakt med, och skillnaden mellan dessa referenser och monteringsytan är orsaken till böjningen i kopplingen.
De två förhållandena som härdbehandlingen förstör
Stiftaxeln och monteringsytan
Stiftborrhålen fräsas när materialet är fritt skärande, vilket för en sådan hållare innebär innan cykeln. Hålens form blir rund, deras läge korrekt i gaffeln och de är vinkelräta mot de ytor som maskinen ställdes in mot vid tillfället.
Därefter kyls och återhärdas klämmen. Basplattan och gaffeln är mycket olika sektioner av samma del: gaffeln är tjock, basen är tunn, och de reagerar på den termiska cykeln med olika hastigheter. Basplattan rör sig mer än gaffeln, och gaffelns förhållande till basplattan bestämmer exakt pinnavsens läge i förhållande till monteringsytan.
Resultatet är en klämma där båda borrningarna fortfarande är runda och fortfarande har rätt storlek, basplattan fortfarande ligger platt, och pinnavsen har fått en vinkel i förhållande till monteringsytan. Ingenting i rapporten ändrades. Monteringssatsen gjorde det.
Fickans botten och prongytorna
Fickan i gaffelytan är grunt, och dess uppgift är att styra var den motparterna sitter och hur långt den kan röra sig. Djupet är viktigt, men på denna klämma är också dess parallellitet med monteringsytan avgörande, eftersom en fickbotten som lutar förflyttar den motparterna tillsammans med sig.
Fickan är fräsad innan cykeln, precis som resten av gaffeln, så samma rörelse som lutar stiftaxeln lutar också fickans botten. En ficka som har rätt djup i mitten men är gränsnära på ena sidan kommer att placera det motstående komponenten på en kant, och monteraren kommer att beskriva den som lös istället för lutad, vilket leder utredningen åt fel håll.
Hur tillverkades bromsarna, steg för steg?
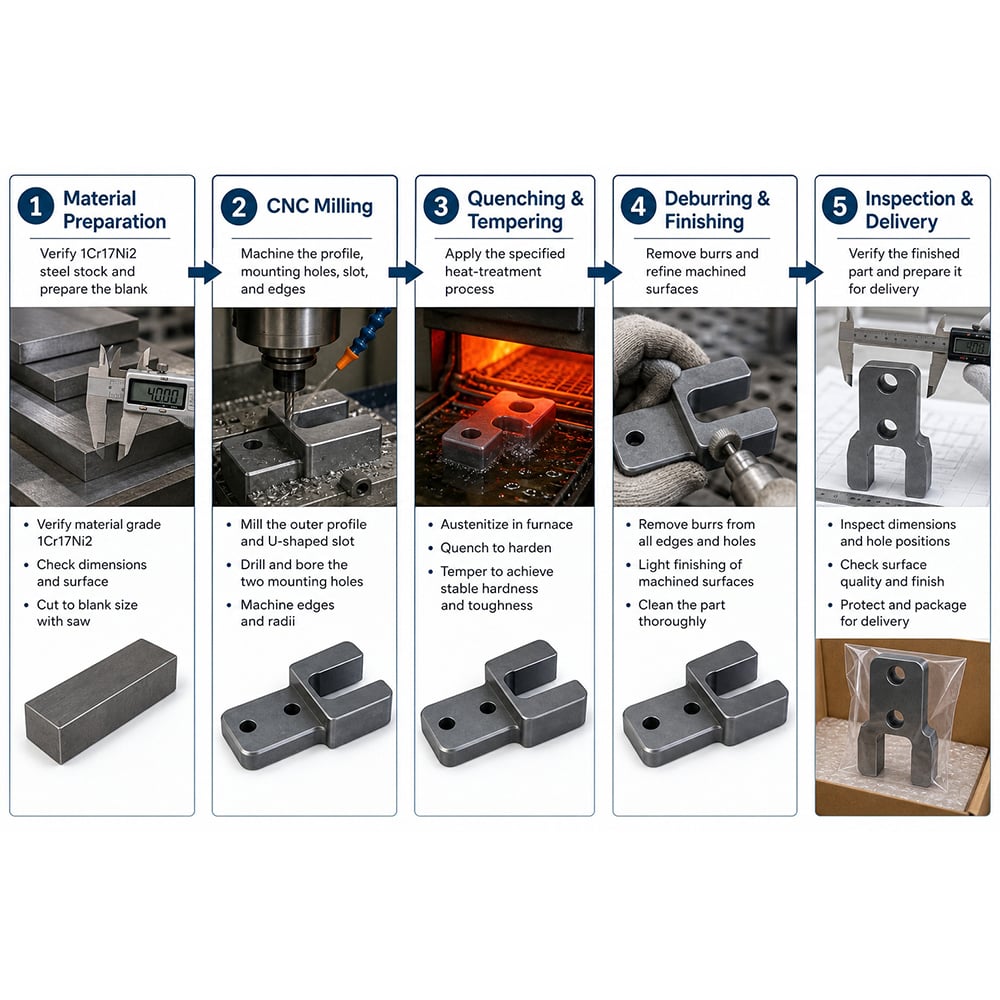
Steg 1 – Grovfräsning av bygglåset och lämna material på referensytorna
Bygglåset grovfräsas från 1Cr17Ni2-stång, där konturen, gaffeln och basen nästan når slutmåttet, men med avsiktlig tolerans kvarlämnad på basplattans ytor och på gaffelns yttre ytor. Dessa ytor används senare som referensytor för delen, och de måste fräsas efter cykeln snarare än före den.
Steg 2 – Härdning och anlöpning till ritningens hårdhet
Den grova hållaren genomgår hela härd- och tempringscykeln till den hårdhet som ritningen kräver, vilket ger gaffeln dess nötningsskydd och förhindrar att bohrandens kant deformeras under stiftet. Detta är den största förändringen som hållaren kommer att genomgå, och allt som följer är planerat kring detta.
Steg 3 – Fräs monteringsytan och tandytorna i en enda uppsättning
Monteringsytan och gaffelns yttre ytor fräsas efter cykeln, i en enda uppsättning, så att förhållandet mellan dem skapas av ett enda snitt istället för att ärvs från före värmebehandlingen. Detta är steget som återställer hållarens egen referens till den plats där kundens montering förväntar sig den.
Steg 4 – Bringa basplattan till rätt tjocklek från monteringsytan
Bottenplattan bearbetas till ritningens tjocklek, uppmätt från monteringsytan, så att steget vid övergången till gaffeln placeras där ritningen anger. Om tjockleken istället mättes från den andra sidan skulle steget bli korrekt men monteringsytan felaktig – vilket är motsatsen till vad monteringen kräver.
Steg 5 – Fräs ur fickans botten parallellt med monteringsytan
Fickan är nu färdigfräst, med hållaren placerad på den slätpolerade monteringsytan, så att fickans botten blir parallell med den yta som hållaren skruvas mot. Djupet kontrolleras på flera ställen över hela botten, eftersom en botten som är korrekt i centrum men för grunt vid en kant är ett fel som tolkas som en lös passning.
Steg 6 – Borra och remsa de två tandhålerna från monteringsytan
De två hålen för kontaktpinnar borras och kalibreras efter cykeln, med utgångspunkt från monteringsytan så att pinnens axel är vinkelrät mot den yta som kunden skruvar fast mot, snarare än vinkelrät mot gaffelns egna ytor. Om uppsättningen tillåter slutförs båda hålen i en enda operation, så att deras axlar är gemensamma genom konstruktion snarare än genom två separata uppsättningar.
Steg 7 – Fräs ur de koniska fördjupningarna från samma yta
De koniska fördjupningarna fräsas ur monteringsytan så att deras djup avser denna yta och skruvhuvudena ligger under den. Att fräsa dem från motsatt sida är felet som ger en konisk fördjupning med korrekt mätt djup men där skruvhuvudet ändå sticker ut över den yta som fästbygeln vilar på.
Steg 8 – Avkanta hörnen i spåret och kontrollera fästbygeln som en monterad enhet
Varje avfasad kant och hörn i U-spåret är avburat, där särskild uppmärksamhet ägnas spårhörnen eftersom de utgör en spänningskoncentration i martensitisk rostfritt stål. Slutlig inspektion inkluderar de enskilda egenskaperna, men godkännande sker baserat på monteringskontroller: en pinne genom båda tändstickshålen, en kvadrat placerad på monteringsytan, kontroll av fickans botten för parallellitet med denna yta samt montering av bromsen och svepning genom dess rörelseområde.
Vad mättes under serien om 2 000 stycken?
| Kryssa | Specifikation | Hålls över 2 000 bromsar |
|---|---|---|
| Monteringsyta och tändsticksytor | Ytbehandlades efter cykeln, i en enda inställning | En enda inställning för båda, så förhållandet härrör från ett enda snitt |
| Bottenplattans tjocklek | Enligt ritning, mätt från monteringsytan | Stegpositionen ligger där ritningen anger den |
| - Sätt på fickan. | Enligt ritningsdjup, parallellt med monteringsytan | Djupet kontrollerades på flera punkter över fickans botten |
| Pronghål | I position, axlar gemensamma | Borrade och remsade från monteringsytan efter cykeln |
| Stiftaxel till monteringsyta | Lodrätt mot monteringsytan | Kontrollerad med ett stift och en vinkeljärn på monteringsytan |
| Uppborrningar | Till ritningsdjup, skruvhuvuden under ytan | Skuren från monteringsytan |
| U-formad spårtavla | Till ritningsbredd och -djup | Hörnen på spåret avfilsade |
| Hårdhet | Ritningsomfång, jämnt | Härdad och anlöpt i en kontrollerad cykel |
| Kantar | Avfilsade och avkantade | Ingenting lossnar eller skär vid montering |
Tusen tvåhundra kopplingsskivor levererades på arton dagar, och kunden rapporterade att stiftens position var exakt rät, länkningen rörde sig jämnt genom hela rörelseområdet, skruvhuvudena låg under monteringsytan och kopplingsskivan slutade slita på ena kanten av borrningen.
Felet vi upptäckte i vår egna provkörning
Våra provkopplingsskivor klarade alla våra mätningar, men kundens montering avvisade dem.
Provrapporten var ren: båda grenborrningarna var runda och korrekt placerade, basytan var plan, motborrningarna hade rätt djup, fickan hade rätt djup och stiftet gick lätt igenom båda grenarna för hand. Vad ingen av dessa kontroller beskrev var vinkeln mellan stiftets axel och monteringsytan. När ett stift trycktes igenom provkopplingsskivorna och en vinkelhake stod på monteringsytan lutade stiftet, och när kopplingsskivan monterades med skruvar fastnade länkningen halvvägs genom sitt rörelseområde.
Tre förändringar infördes i produktionen. Monteringsytan och gaffelns yttre ytor fräsades i en enda uppsättning efter cykeln istället for att överföras från det mjuka tillståndet. Spetsborrningarna borrades och remsades från monteringsytan som arbetsreferens istället för från gaffelns egna ytor. Och godkännandekriteriet ändrades till en monteringskontroll: en pinne genom båda borrningarna med en vinkelhake på monteringsytan, samt att fästbygeln monterades och sveptes genom dess rörelseområde, medan enskilda måttbevärningar behölls som processkontroll snarare än som avgörande faktor för om en parti får levereras.
Mellan provproduktionen och serienproduktionen försvann klagomålet om snedställning, och slitage på borrningskanterna som kunden tidigare observerat efter tre veckor upphörde att uppstå.
Tre sätt att referera en klafffästbygel, jämförda
| Referens som används för borrningarna | Hur stiftaxeln justeras | Risk för snedställning mot monteringsytan | Var den passar |
|---|---|---|---|
| Monteringsyta, efter cykeln | Båda borrningarna bearbetas från den fräsade monteringsytan, helst i en enda operation | Lägst, eftersom borraxeln och kundens referensyta kommer från samma yta | Konsoler och gafflar där stiftet måste vara vinkelrätt mot en monteringsyta, den väg som används här |
| Gafflarnas yttre ytor, efter cykeln | Borrningarna är vinkelräta mot gaffeln själv | Mellan: korrekt om gaffeln av en slump är vinkelrät mot monteringsytan, och de två kontrolleras inte mot varandra | Delar där gaffelgeometrin är den funktionella referensen och monteringsytan är sekundär |
| Gafflarnas yttre ytor, före cykeln | Både borrningarna och gaffeln bearbetas i mjuk tillstånd och cykeln utförs sist | Högst, eftersom förhållandet mellan gaffel och bas är det som påverkas mest av cykeln | Enkla konsoler med tunga baser och liten skillnad mellan tvärsnittsstorlek |
Den tredje raden är den väg som ger en ren kontrollrapport och en sned montering, och det är den väg som de flesta klämmor anbjuds på. Valet är värt att göra uttryckligen, eftersom kostnaden för den första raden är en extra installation och kostnaden för den tredje är en parti som måste kasseras vid kundens arbetsbänk.
Vanliga frågor
Varför sitter stiftet i en vinkel trots att båda borrningarna är på rätt position?
Eftersom borrningsposition och borrningsjustering är olika krav, och så är också vinkeln mellan borrningsaxeln och den yta som klämman monteras mot. Varje grenborrning kan vara perfekt rund och perfekt placerad inom sin egen gren, samtidigt som de två borrningarna inte längre delar en gemensam axel, eller samtidigt som denna axel inte längre står vinkelrätt mot monteringsytan. Dessa samband finns inte på ett konventionellt kontrollblad, och värmebehandling är vad som bryter dem.
Från vilken yta ska en gaffelklämma bearbetas och mätas?
Monteringsytan, eftersom det är den yta kunden skruvar mot och referens för alla relationer i monteringen efter att bromsbygeln är installerad. Bearbetning och kontroll från gaffeln eller från ytterkanterna på basplattan innebär att bromsbygeln har tillverkats utifrån referenser som monteringen aldrig använder, och skillnaden mellan dessa referenser och monteringsytan är där snedställningen uppstår.
Har fickdjupet någon betydelse om den motparter som ska sitta ihop ändå passar?
Djupet är viktigt, men parallelliteten hos fickans botten är ännu viktigare, eftersom en botten som har rätt djup i mitten men är för grunt vid ena kanten får den motparter som ska sitta ihop att sitta på endast en kant. Under drift uppfattas detta som en löst sittande koppling snarare än en lutande, så klagomålet undersöks ofta som ett måttproblem trots att den verkliga orsaken är att fickans botten inte är parallell med monteringsytan.
Hur ska en öglabromsbygel kontrolleras innan den skickas ut?
I monterat tillfälle snarare än endast som funktioner: en pinne genom båda tändstickshål med en kvadrat som står på monteringsytan för att kontrollera axeln, fickans botten kontrolleras för parallellitet med den ytan, urborrningarna kontrolleras från den ytan och fästbygeln är monterad och sveps genom hela rörelseområdet. Mätvärden för funktioner hör hemma i processlogg; det är monteringskontrollerna som ska avgöra om en parti får levereras.
Vad ska du ange på din ritning?
Sex krav hindrar en gaffelbygel från att godkännas och orsaka fel i kopplingen:
1. Ange monteringsytan som primär referensyta och ange att tändstickshålen är vinkelräta mot den.
2. Ange de två tändstickshålen som ett koaxialt krav, inte som två oberoende positioner, så att de två kontrolleras som en enda axel.
3. Ange fickdjupet med en tolerans och ange att fickans botten är parallell med monteringsytan.
4. Ange basplåtens tjocklek mätt från monteringsytan och ange från vilken sida steget ska tas.
5. Ange djupet på den utskurna delen från monteringsytan och ange att skruvhuvudena ska ligga under denna yta.
6. Ange om hörnen i spåret har en rundning och vilken radie denna har, eftersom ett inre hörn i en härdad och tempérerad martensitisk rostfritt stål är där sprickor börjar.
En klyvbygelskiva är inte svår att maskinbearbeta enskilt för varje funktion. Den är dock svår att hålla samman i de relationer som sammansättningen faktiskt använder, och det är just dessa relationer som värmebehandlingen påverkar mest. Placera monteringsytan först, slutför gaffeln från denna yta efter värmebehandlingscykeln och kontrollera bygelskivan som en sammansättning snarare än som en lista med mått.