Building 49, Fumin Industrial Park, Pinghu Village, Longgang District
Söndag Stängt
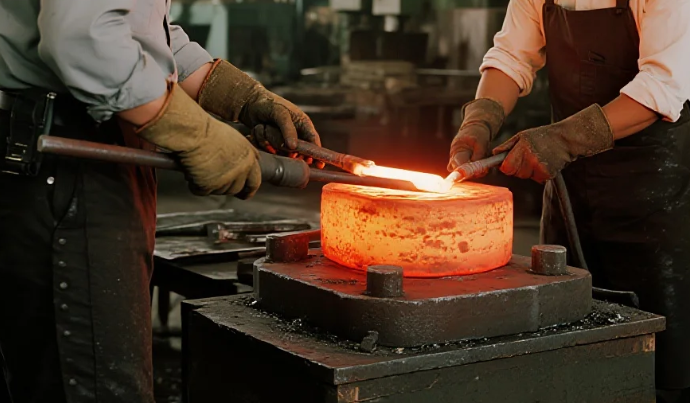
Smidestjänster förblir den föredragna tillverkningsmetoden när hållfasthet, kornkontinuitet och upprepbar geometri är viktiga. För köpare (ingenjörer, inköp, OEM) som söker anpassade smidlösningar , förklarar denna artikel hur modern precisionsmide fungerar.
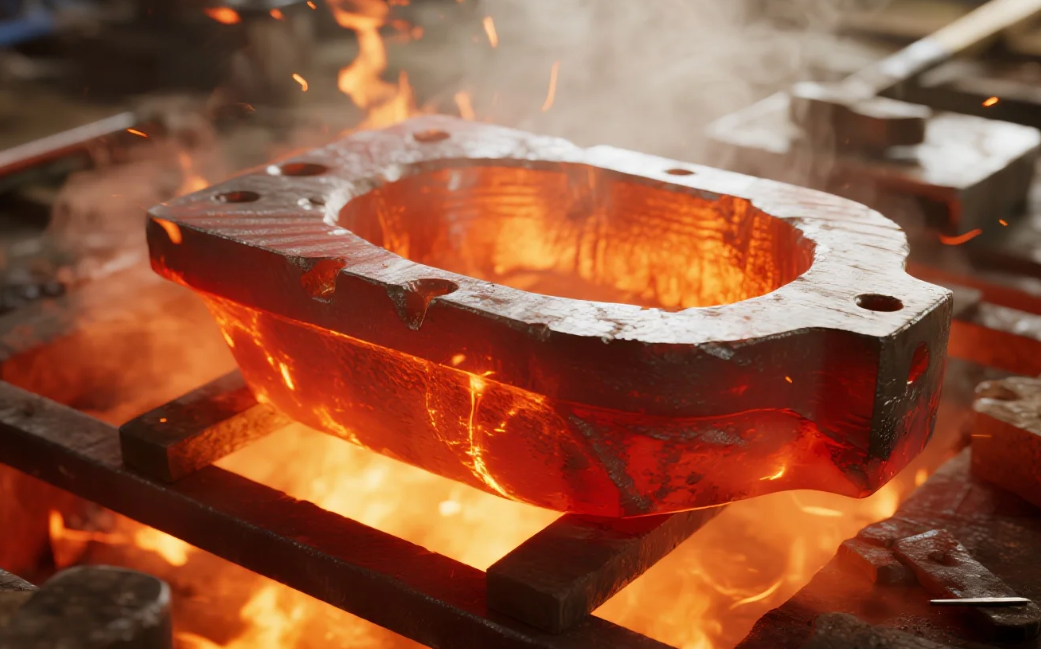
Precisionsmide kombinerar kontrollerad verktygsdesign, tät processkontroll och sekundär bearbetning för att leverera delar med:
Förbättrade mekaniska egenskaper (kornflöde justerat efter belastningsvägar).
Upprepbar dimensionsnoggrannhet (typiska toleranser ner till ±0,1 mm beroende på process).
Minskad bearbetningsmarginal , vilket sänker totala kostnader och ledtid.
Vanliga processer: stängd-formsmedning (avtryckssmedning), öppen-formsmedning, kappsmedning, rotarisk vågning, kallformning och precisionskallsmidning.
Informativt (Så här gör du / Lär dig): Steg-för-steg-guide för att välja en smidesprocess, toleransförmåga och material. Inkludera diagram eller förklarande videor.
Kommersiellt (Köp / RFQ): Tydliga prisnivåer, MOQ, leveranstider samt alternativ för prov- och förstaprovinspektion (FAI).
Jämförelse / Forskning (Recension): Sid-vid-sid-jämförelser av smides- mot gjut- och maskinbearbetningsmetoder med en teknisk datatabell.
| Process | Typisk tolerans* | Bäst för | Vanliga material |
|---|---|---|---|
| Slutet smide | ±0,050,2 mm | Hög volym komplexa former | Stål, legerat stål, rostfritt stål, titan |
| Kallt Skrivning | ±0,02–0,15 mm | Högprefisionsfästelement, små delar | Rostfritt stål, kolstål, ej järnhaltiga |
| Öppet smide | ±0,5 mm+ | Mycket stora delar, bruttoprofiler | Stål, färskmetaller |
| Tryckforgning | ± 0,1 0,3 mm | Axlar, huvuden, flänsar | Stål, aluminium |
*Toleranser varierar beroende på geometri, material och efterbearbetning.
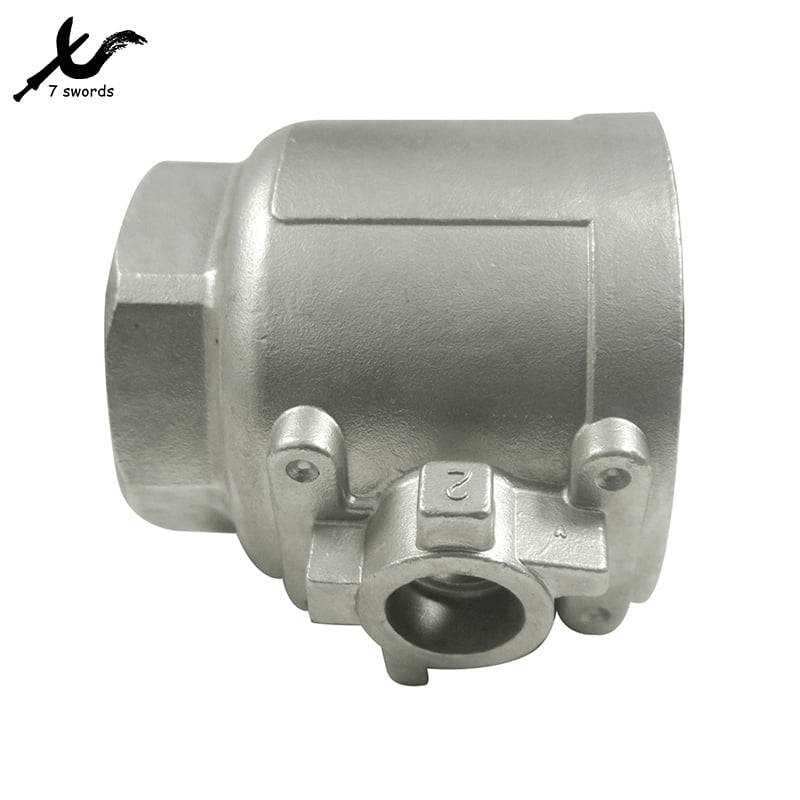
Projektsammanhang: Leverantör till bilindustrin behövde 5 000 smidda yttre krokhus, AISI 4140, tidigare tillverkade genom maskinbearbetning från råmaterial (hög svinnmängd, lång cykeltid).
Utmaning: minska materialspill, förbättra utmattningsegenskaper och minska cykeltid.
Lösning: bytte till slutet-formad varmformning + lätt CNC-bearbetning. Optimerad formsättning och flash-borttagning; värmebehandling till HRC 32–36.
Resultat (typiskt, anonymiserat): avfallshastighet minskade från ~7 % till ~2 % per batch; maskinbearbetningstid per del sjönk med 40 %; utmattningstålighet förbättrades i laboratorietester med ~25 %.
Varför det är viktigt: visar kostnads- och prestandafördelar som köpare söker — inkludera verkliga mätdata från er kvalitetsgranskning när ni publicerar för att öka trovärdigheten.
Copyright © Shenzhen Perfect Precision Products Co., Ltd. All Rights Reserved — Integritetspolicy—BLOGG
 EN