 EN


Lärdomar från CNC-bearbetning av en komplex precisionkomponent i aluminium 6061
Varför denna aluminiumdel var mer utmanande än den såg ut
På första anblick verkar denna aluminiumkomponent vara en enkel fräsd platta med flera utskärningar och monteringsfunktioner. Från tillverkningssynpunkt kräver dock delar av detta slag ofta mer uppmärksamhet än traditionella bygglås eller platta plattor.
Utmaningen ligger inte bara i att tillverka formen. Den verkliga svårigheten uppstår vid bibehållande av dimensionsstabilitet under flera processer: CNC-fräsning, avkantning, ytbearbetning, anodisering och slutlig inspektion.
För denna typ av komponent är varje liten detalj viktig. En lätt deformation under bearbetningen eller en liten dimensionsändring efter anodisering kan påverka monteringsprestandan.
Detta projekt är ett typiskt exempel på varför teknisk kommunikation mellan kund och bearbetningsleverantör är avgörande innan produktionen påbörjas.
Materialval: Varför 6061-aluminium var ett praktiskt val
Delen tillverkades av aluminiumlegeringen 6061, ett av de vanligaste materialen för precision CNC-bearbetning.
Enligt vår erfarenhet erbjuder aluminiumlegeringen 6061 en bra balans mellan:
· Bearbetbarhet
· Hållfasthets-vikt-förhållande
· Korrosionsmotstånd
· Ytkvalitet efter behandling
Jämfört med hårdare aluminiumlegeringar, till exempel 7075, är 6061 lättare att bearbeta samtidigt som den fortfarande ger tillräcklig mekanisk prestanda för många industriella applikationer.
Det används brett till:
· Komponenter till automatiseringsutrustning
· Instrumenthalssatser
· Delar till optisk utrustning
· Strukturer till elektroniska enheter
· Anpassade mekaniska monteringsdelar
För delar som kräver anodisering är 6061 också ett föredraget val eftersom det kan uppnå en enhetlig ytytning efter behandlingen.

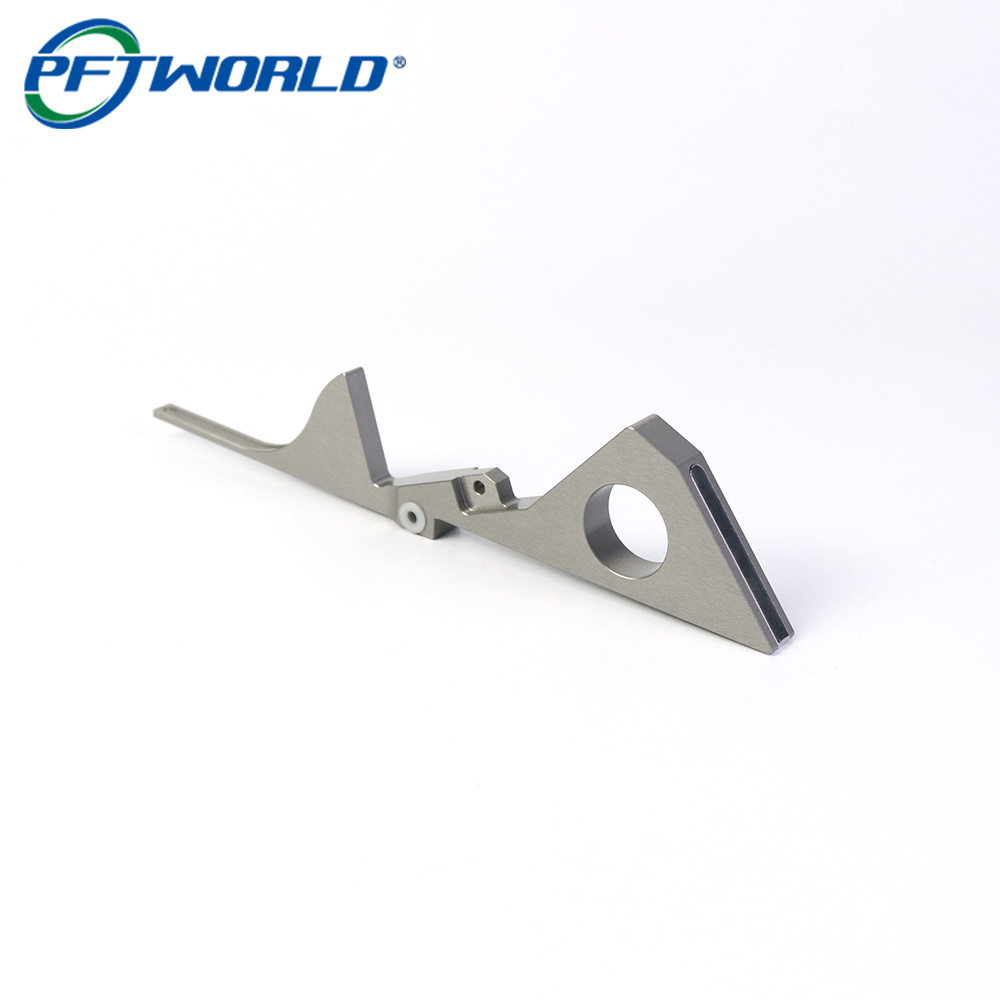
Utmanningsområden vid CNC-bearbetning: tunna detaljer och långsträckta geometrier
En av de första sakerna vi granskar under tillverkningen är den totala geometrin.
Denna komponent inkluderar:
· Långa smala sektioner
· Områden med tunna väggar
· Precisionsskruvhål för montering
· Öppna spår
· Komplexa yttre profiler
Dessa funktioner skapar flera risker vid bearbetning.
1. Arbetsstyckesvibration
Långa och smala aluminiumsektioner är känsliga för skärkrafter.
Om bearbetningsparametrarna är för aggressiva kan vibration uppstå, vilket orsakar:
· Synliga verktygsspår
· Dålig ytyta
· Kantdeformation
· Måttfel
Vårt vanliga tillvägagångssätt är att optimera:
· Skärhastighet
· Matningshastighet
· Verktygsdiameter
· Verktygsvägsstrategi
· Fäststödpunkter
Istället for att ta bort en stor mängd material i en enda operation föredrar vi kontrollerad skärmaskinering följt av precisionsslipning.
2. Fästdesign är ofta viktigare än skärhastigheten
Många fokuserar endast på CNC-maskinens noggrannhet, men i verklig produktion avgör ofta fästdesign den slutliga kvaliteten.
För oregelbundna aluminiumdelar kan felaktig spänning orsaka:
· Delrörelse under bearbetning
· Ojämn spänningsavlastning
· Planhetsproblem efter bearbetning
Innan produktion utvärderar vi vanligtvis:
· Var spännklackarna ska ha kontakt
· Hur deformation ska undvikas
· Om ytterligare stödpunkter krävs
En bra spännanordning gör att maskinen kan uppnå återkommande noggrannhet mellan partier.

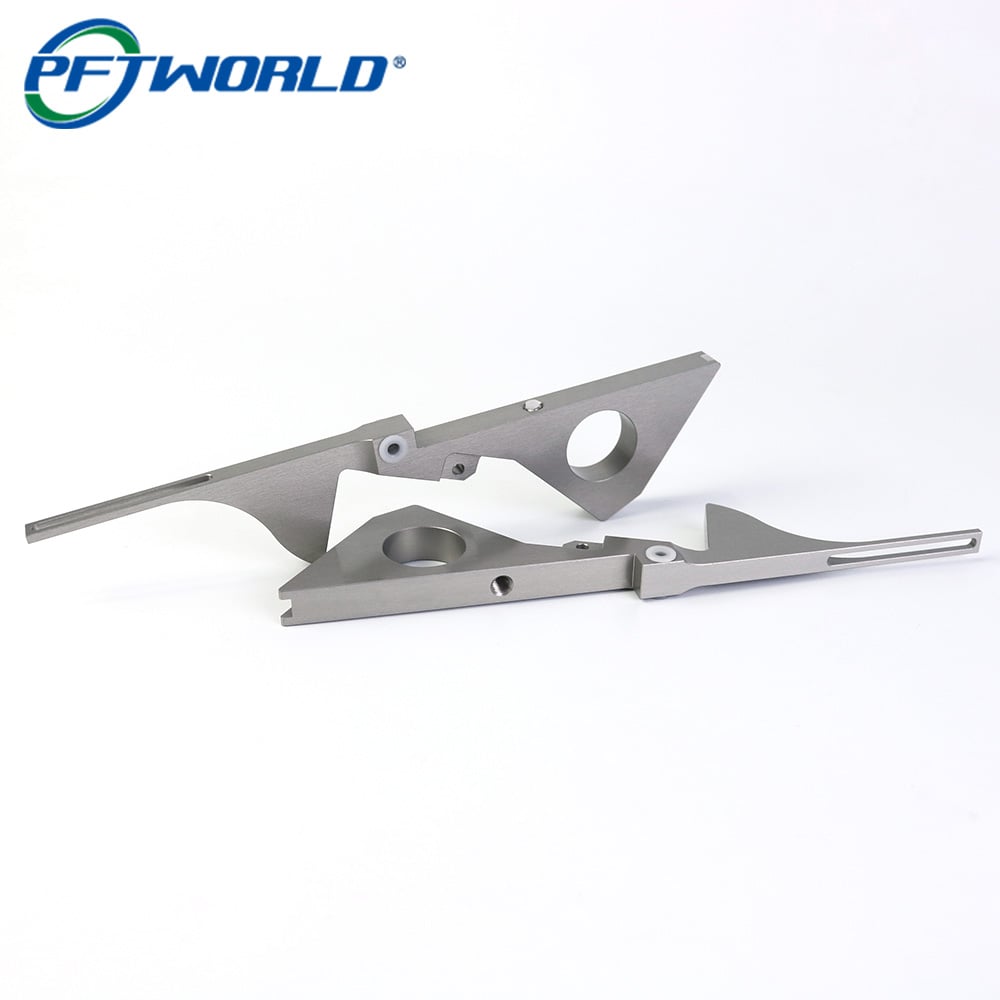
Hantering av dimensionella förändringar efter anodisering
Ett vanligt missförstånd är att anodisering endast är en kosmetisk process.
I verkligheten skapar anodisering ett oxidlager på aluminiumytan. Även om beläggningen förbättrar korrosionsbeständigheten och utseendet kan den lätt påverka kritiska mått.
För precisionsdelar måste ingenjörer ta hänsyn till:
· Ändringar av håldiameter
· Gängpassning
· Kontaktytor
· Monteringsundervisningar
En praktisk tillverkningslösning är att reservera slutföringsutjämningar under CNC-bearbetning.
Till exempel:
· Kritiska hål kan kräva överväganden efter anodisering
· Funktionella ytor kan behöva skyddas med maskering
· Områden med stränga toleranser kräver processplanering innan bearbetning
Många CNC-aluminiumprojekt kombinerar bearbetning med anodisering, lasermarkering och inspektion eftersom avslutningsprocessen direkt påverkar slutproduktens prestanda.
Ytfinish: Mer än bara utseende
Den anodiserade ytan på denna typ av komponent ger flera fördelar:
· Förbättrad korrosionsbeständighet
· Bättre slitbeständighet
· Mer stabil ytqualitet
· Professionell industriell utseende
Men att uppnå en bra anodiserad yta börjar redan under CNC-bearbetningen.
Vanliga yttillståndsproblem härrör oftast från bearbetningen:
· Verktygsspår
· Skråmor
· Burrar
· Ojämna skärningsmönster
Innan anodisering utför erfarna tillverkare vanligtvis:
1. Visuell inspektion
2. Avlägsnande av spån
3. Kantbehandling
4. Ytrenovering
5. Slutlig kontroll av ytfinish
En vacker anodiserad yta kan inte dölja dålig maskinbearbetning.
Kvalitetskontroll för precisionsaluminiumdelar
För anpassade CNC-komponenter bör inspektion inte endast ske i slutet.
En pålitlig tillverkningsprocess inkluderar vanligtvis:
Kontroll av inkommande material
Bekräfta:
· Aluminiumklass
· Materialtillstånd
· Spårbarhetsdokument vid behov
Inspektion under bearbetning
Kontrollera:
· Kritiska mått
· Hålpositioner
· Planhet
· Profilnoggrannhet
Slutinspektion efter ytbearbetning
Verifiera:
· Utseende
· Beläggningsenheter
· Monteringsmått
För precisionsaluminiumkomponenter kombinerar många tillverkare CNC-bearbetningskapacitet med CMM-inspektion och ytbehandlingskontroll för att säkerställa återupprepelighet.
Vad vi lärde oss av denna typ av projekt
Ur ett perspektiv på tillverkningsprojektledning är den största lärdomen att CNC-bearbetning inte enbart är en process där en CAD-fil omvandlas till en metallkomponent.
Lyckad produktion kräver förståelse för hela kedjan:
Konstruktion → Material → Bearbetningsstrategi → Fästning → Ytbehandling → Inspektion → Montering
En komponent kan tillverkas exakt på en CNC-maskin men ändå misslyckas om anodiseringen förändrar en kritisk måttdimension eller om fästningskonstruktionen inte beaktades tidigt.
För ingenjörer som köper anpassade bearbetade komponenter är inte alltid den billigaste CNC-bearbetningsleverantören den mest värdefulla. Den mest värdefulla leverantören är den som kan identifiera tillverkningsrisker innan de blir produktionsproblem.
Den här erfarenheten är vad som skiljer prototypbearbetning från pålitlig långsiktig produktion.
Sammanfattning av tillverkningsprocessen
· Material: Aluminium 6061
· Process: CNC-fräsning
· Sekundärprocess: Anodisering + lasermarkering
· Applikation: Precisionmekanisk komponent
· Nyckelfokus: Dimensionell stabilitet, ytkvalitet, återkommande produktion