 EN


บล็อกแมนิโฟลด์ทองเหลือง: เหตุใดพอร์ตที่ผ่านการตรวจสอบแล้วจึงยังรั่วอยู่
สิ่งที่บล็อกแมนิโฟลด์ต้องทำ
สามหน้าที่ แต่มีเพียงหน้าที่แรกเท่านั้นที่มองเห็นได้จากภายนอก
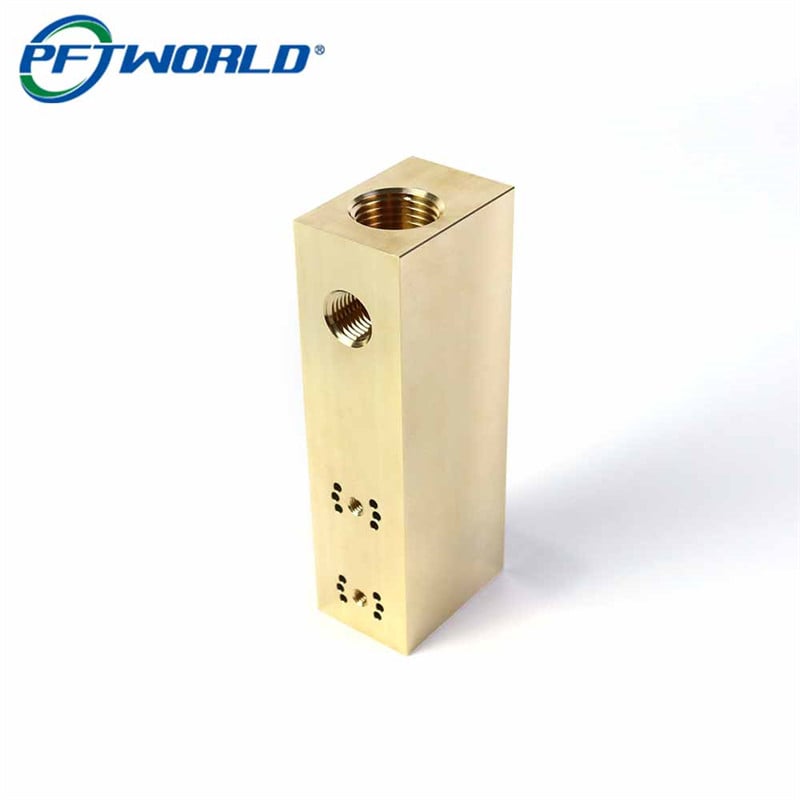
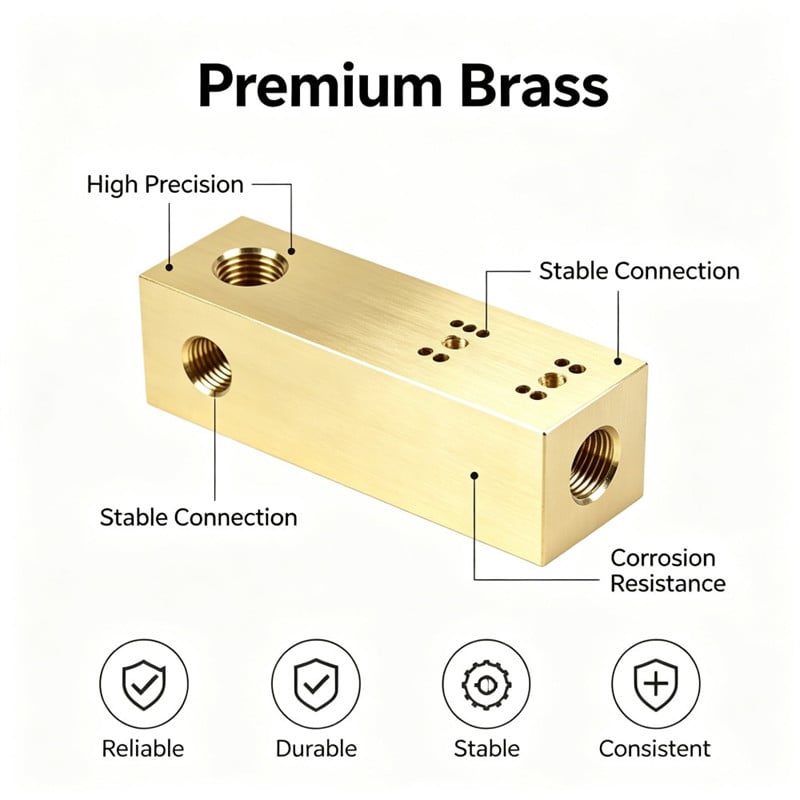
จัดสรรการไหล บล็อกแมนิโฟลด์แทนโครงสร้างแบบแยกแขนงที่ประกอบด้วยข้อต่อแบบ T, ข้อต่อแบบนิปเปิล และข้อต่ออื่นๆ ด้วยชิ้นส่วนเดียวที่แข็งแรง ดังนั้นตำแหน่งของพอร์ตจึงต้องสอดคล้องกับที่แผนผังระบุไว้ และช่องทางภายในต้องเชื่อมต่อระหว่างพอร์ตแต่ละจุดอย่างถูกต้อง
ปิดผนึก พอร์ตทุกจุดที่มีเกลียวคือขอบเขตความดัน และการปิดผนึกเกิดจากการออกแบบเกลียว ความลึกที่ข้อต่อเข้าไปถึง และความตั้งฉากของพื้นผิวพอร์ตกับแกนของข้อต่อ พอร์ตที่มีขนาดสมบูรณ์แบบแต่เจาะเกลียวเอียงเล็กน้อย อาจยึดข้อต่อได้แน่นจนดูเหมือนติดสนิท แต่กลับรั่วภายใต้แรงดัน
กำหนดตำแหน่ง รูปแบบการยึดติดบนพื้นผิวด้านข้างจะยึดบล็อกเข้ากับแผ่นยึดหรือฐานวาล์ว ดังนั้นรูปแบบการยึดและพอร์ตจึงต้องอยู่บนแผ่นยึดเดียวกัน หากเจาะรูยึดในขั้นตอนหนึ่ง แล้วเจาะเกลียวพอร์ตในอีกขั้นตอนหนึ่ง ความสอดคล้องกันระหว่างสองส่วนนี้จะเกิดขึ้นได้เพียงโดยบังเอิญเท่านั้น
เหตุใดพอร์ตทุกจุดจึงอาจอยู่ในเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ แต่การประกอบกลับรั่ว
การตรวจสอบพอร์ตจะทำที่พื้นผิวของพอร์ตนั้นเอง แต่การประกอบจะให้ความสำคัญเฉพาะความสัมพันธ์ระหว่างพื้นผิวเท่านั้น
การยืนยันคุณภาพของพอร์ตจะใช้เกจเกลียว เครื่องมือวัดความลึก และเครื่องมือตรวจสอบความตั้งฉาก ซึ่งทั้งหมดนี้วัดเทียบกับพื้นผิวของพอร์ตนั้นเอง แม้การตรวจสอบแต่ละรายการจะผ่านทุกพอร์ตบนบล็อกได้ทั้งหมด บล็อกนั้นก็อาจยังผิดพลาดอยู่ เพราะการตรวจสอบเหล่านั้นไม่ได้ระบุอะไรเกี่ยวกับตำแหน่งสัมพัทธ์ของพอร์ตบนพื้นผิวต่าง ๆ เลย
การประกอบคือสิ่งที่เชื่อมโยงทุกส่วนเข้าด้วยกัน ฟิตติ้งชิ้นหนึ่งต่อเข้ากับพอร์ตด้านบน ฟิตติ้งอีกชิ้นต่อเข้ากับพอร์ตด้านข้าง และฐานวาล์วยึดติดกับรูปแบบด้านหน้า ถึงแม้พอร์ตด้านบนและพอร์ตด้านข้างจะตั้งฉากกับพื้นผิวของตนเองอย่างถูกต้อง แต่หากพื้นผิวทั้งสองนั้นไม่ขนานกันอย่างสมบูรณ์ หรือไม่ตั้งฉากกันอย่างแท้จริง ฟิตติ้งทั้งสองชิ้นก็จะออกจากบล็อกไปในทิศทางที่ไม่มีใครตั้งใจไว้ ท่อน้ำจึงต้องประกอบด้วยแรงมากกว่าการพอดีตามธรรมชาติ และรอยรั่วจะปรากฏที่ข้อต่อใดข้อต่อหนึ่งที่ทนต่อความคลาดเคลื่อนนั้นได้น้อยที่สุด
นั่นคือเหตุผลที่การเรียกอ้างการวาดภาพที่สำคัญที่สุดบนบล็อกแบบแมนิโฟลด์มักจะเป็นการเรียกอ้างที่ขาดหายไป: ความสัมพันธ์เชิงเรขาคณิตระหว่างผิวที่มีพอร์ต
ทุกครั้งที่ยึดชิ้นงานใหม่ คือโอกาสหนึ่งในการหมุนแบร็กเก็ต
การกัดผิวทั้งหกหน้าแล้วจึงขึ้นรูปฟีเจอร์บนห้าหน้าคือลำดับของการตั้งค่าเครื่องจักร และแต่ละการตั้งค่าจำเป็นต้องมีดาตัม หากแต่ละหน้าถูกขึ้นรูปจากดาตัมที่กำหนดไว้บนหน้านั้นเอง หน้าแต่ละหน้าจะกลายเป็นโลกเล็กๆ ที่สมบูรณ์ในตัวเอง และความคลาดเคลื่อนระหว่างโลกเหล่านั้นจะสะสมเข้าด้วยกันโดยไม่สามารถสังเกตเห็นได้
ทางเลือกอื่นคือใช้แผ่นยึดชิ้นเดียวตลอดทั้งงาน: ทำการปรับผิวและตั้งค่าชิ้นงานให้ตั้งฉากเพียงครั้งเดียว จากนั้นจึงกลึงผิวได้หลายด้านตามที่อุปกรณ์ยึดชิ้นงานรองรับก่อนจะต้องยึดใหม่ และเมื่อจำเป็นต้องยึดใหม่จริง ๆ ให้ใช้พิกัดที่ถูกกลึงไว้แล้วเป็นหลักแทนที่จะใช้ผิวใหม่ที่ยังไม่ผ่านการกลึง ด้วยวิธีนี้ พอร์ตด้านบนทั้งสองด้านและลวดลายด้านหนึ่งจึงถูกกลึงออกในการยึดครั้งเดียว ส่วนลวดลายด้านตรงข้ามและพอร์ตที่เหลืออีกหนึ่งพอร์ตถูกกลึงในการยึดครั้งที่สองโดยอ้างอิงจากตำแหน่งแรก และสุดท้ายบล็อกถูกปรับให้ตั้งฉากกับพิกัดหลักเดียวกันนั้น
ผลที่เกิดขึ้นในทางปฏิบัติคือ บล็อกที่มีจำนวนพอร์ตไม่มากนักควรกลึงด้วยจำนวนครั้งของการยึดให้น้อยที่สุดเท่าที่รูปทรงเรขาคณิตจะเอื้ออำนวย และการออกแบบอุปกรณ์ยึดชิ้นงาน ไม่ใช่เครื่องจักร คือสิ่งที่กำหนดว่าพอร์ตต่าง ๆ จะสอดคล้องกันหรือไม่
การตรวจสอบด้วยการยึดฟิตติ้งสองชิ้นเข้ากับผิวสองด้านคือวิธีทดสอบที่สามารถระบุปัญหานี้ได้
การรั่วซึมมักไม่ปรากฏที่เครื่องหรือบนโต๊ะทดสอบ แต่จะปรากฏขึ้นเมื่อมีการขันฟิตติ้งเข้ากับพอร์ตด้านบนและอีกตัวหนึ่งเข้ากับพอร์ตด้านข้าง เนื่องจากการขันฟิตติ้งตัวที่สองจะส่งแรงไปยังรอยต่อตัวแรกผ่านบล็อก
หากแกนของทั้งสองพอร์ตไม่อยู่ในแนวตั้งฉากต่อกัน แรงนั้นจะมีองค์ประกอบหนึ่งที่รอยต่อนั้นไม่ได้ออกแบบมาเพื่อรับไว้ ส่งผลให้ชุดประกอบเกิดการบิดเบี้ยวขณะขันแน่น อาการที่ลูกค้าสังเกตเห็นคือ ฟิตติ้งที่ไม่สามารถขันให้แน่นได้โดยไม่ใช้แรงมากเกินไป หรือรอยต่อที่รั่วซึมภายใต้ความดัน แม้จะผ่านการทดสอบฟองอากาศแบบสถิตย์ได้ ทั้งนี้ ในทางปฏิบัติ นี่ยังเป็นสาเหตุหลักที่ทำให้ชุดบล็อกจำนวนหนึ่งอาจผ่านการตรวจสอบในสัปดาห์หนึ่ง แต่ถูกปฏิเสธโดยทีมประกอบในสัปดาห์ถัดไป
ความล้มเหลวประเภทที่สองที่แฝงตัวอยู่: ขอบคม (เบอร์ร์) บริเวณจุดที่ช่องทางเชื่อมต่อกัน
วงแหวนขอบคมตั้งอยู่บริเวณที่ปลายสว่านสองดอกตัดกัน
รูที่เจาะทุกรูจะทิ้งเศษโลหะ (burr) ไว้บริเวณจุดที่ปลายสว่านโผล่ออกมา และบล็อกที่มีการเจาะแบบข้ามกัน (cross-drilled block) จะมีเศษโลหะเหล่านี้มากกว่าที่ผิวด้านนอกของบล็อกจะบ่งชี้ไว้ ณ จุดที่รูสองรูตัดกันภายในวัสดุ สว่านรูที่สองจะเจาะเข้าไปในรูแรก ทำให้เกิดเศษโลหะเป็นวงแหวนที่แขวนอยู่บนผนังด้านใน โดยตั้งอยู่ตรงแนวทางเดินของของไหลพอดี ไม่มีใครมองเห็นสิ่งนี้ เพราะจุดตัดนั้นถูกฝังอยู่ภายในทองเหลืองทึบ และไม่มีหัววัดใดๆ เข้าถึงได้
วงแหวนนี้ก่อให้เกิดปัญหาสองประการที่ชัดเจน ประการแรก คือ เป็นจุดสะสมสิ่งสกปรกซึ่งอาจหลุดออกภายหลัง จึงเป็นสาเหตุที่ทำให้เศษทองเหลืองปนเปื้อนเข้าไปในระบบหลายสัปดาห์หลังจากเริ่มใช้งานจริง ประการที่สอง คือ ลดพื้นที่หน้าตัดที่ของไหลสามารถผ่านได้จริง บริเวณที่ของไหลจำเป็นต้องเปลี่ยนทิศทาง ซึ่งแสดงผลออกมาเป็นการลดลงของแรงดัน (pressure drop) ที่ไม่สามารถอธิบายได้จากขนาดที่ระบุไว้ในแบบแปลน
เหตุใดการล้างหลังการกลึงจึงไม่สามารถกำจัดสิ่งนี้ออกไปได้
การล้างช่วยกำจัดเศษโลหะและสารหล่อลื่นที่ติดอยู่อย่างหลวม ๆ แต่ไม่สามารถกำจัดริมฝีปากคม (burr) ที่ยังคงติดแน่นอยู่กับผนังได้ และยังไม่สามารถเข้าถึงด้านหลังของแหวนริมฝีปากคมที่พับเข้าไปในช่องทางได้ ชิ้นงานอาจผ่านการล้างมาอย่างสมบูรณ์ ผ่านการตรวจสอบด้วยตาเปล่าทุกช่องเปิด แต่ยังคงมีริมฝีปากคมค้างอยู่ ซึ่งจะหลุดลอกออกเป็นเศษวัสดุเมื่อสัมผัสกับการไหลของของเหลวและความดัน
วิธีแก้ไขคือการขจัดริมฝีปากคมที่จุดตัดอย่างตั้งใจ แทนที่จะอาศัยเพียงการทำความสะอาดเท่านั้น สำหรับคำสั่งซื้อนี้ ช่องทางต่าง ๆ ถูกเจาะตามลำดับที่ทำให้เศษวัสดุที่หลุดออก (breakout) ถูกผลักไปยังช่องเปิดที่สามารถเข้าถึงได้ จุดตัดถูกขจัดริมฝีปากคมผ่านช่องเปิดด้วยการเคลื่อนผ่านแบบควบคุม และเกณฑ์การปล่อยสินค้าเพื่อจัดส่งคือการทดสอบการล้างด้วยของเหลว (flush test) แทนที่จะเป็นการตรวจสอบด้วยตาเปล่า
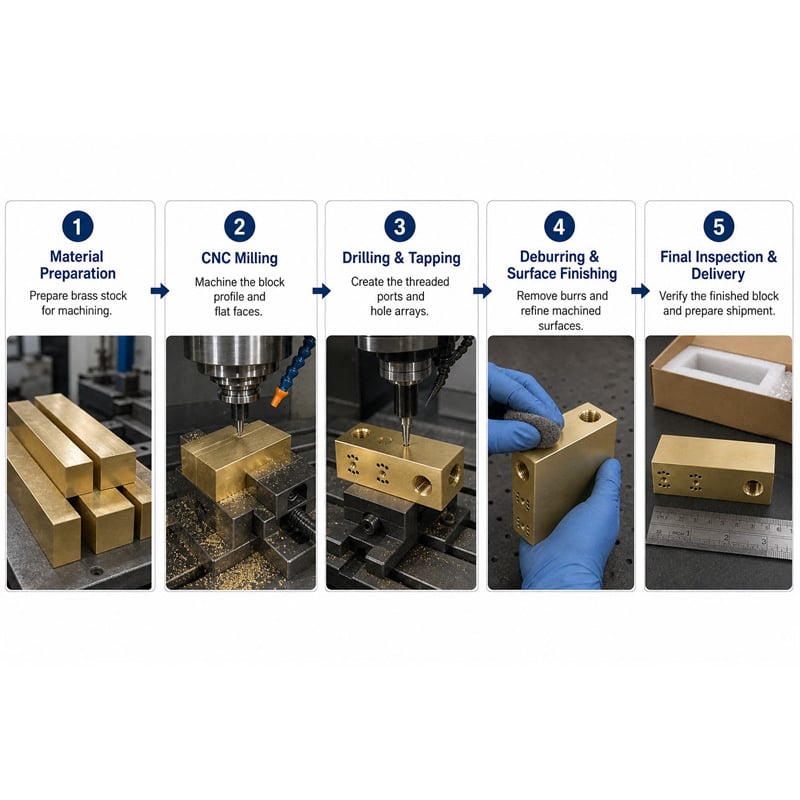
ขั้นตอนการผลิตชิ้นงานแต่ละขั้นตอน
ขั้นตอนที่ 1 — ตกแต่งผิวด้านหน้าและปรับขอบให้ตั้งฉากจากจุดอ้างอิงหลักหนึ่งจุด
แท่งวัสดุถูกขึ้นรูปและปรับให้เป็นสี่เหลี่ยมจัตุรัส เพื่อให้พื้นผิวทั้งหกด้านเกิดขึ้นจากดาตัมหลักเพียงหนึ่งเดียว โดยแต่ละด้านจะตั้งฉากและขนานกันอย่างแม่นยำ ดาตัมนี้คือจุดอ้างอิงที่ใช้ในการกำหนดตำแหน่งของพอร์ตและลวดลายทั้งหมดในขั้นตอนถัดไป จึงจัดตั้งขึ้นเพียงครั้งเดียวแล้วนำกลับมาใช้ซ้ำ แทนที่จะสร้างใหม่ทุกครั้ง
ขั้นตอนที่ 2 — กลึงพื้นผิวด้านบนและด้านปลายในคราวเดียวกันโดยไม่คลายการจับชิ้นงาน
พื้นผิวสองด้านที่รองรับพอร์ตขนาดใหญ่ที่สุดจะถูกกลึงในคราวเดียวกันภายใต้การจับชิ้นงานแบบเดียวกัน เพื่อให้แกนของพอร์ตทั้งสองถูกตัดขึ้นโดยอ้างอิงจากตำแหน่งการตั้งค่าเพียงชุดเดียว ทั้งนี้ การกำหนดตำแหน่งของพอร์ตจะอิงตามดาตัมหลัก ไม่ใช่จากพื้นผิวที่พอร์ตนั้นวางอยู่
ขั้นตอนที่ 3 — เจาะช่องทางภายในตามลำดับที่วางแผนไว้
เมื่อแบบแปลนระบุให้มีช่องทางที่เชื่อมต่อกัน จะมีการเจาะตามลำดับที่ควบคุมตำแหน่งที่ปลายของแต่ละรูเจาะโผล่ออกมา (breakout) เพื่อให้เศษโลหะ (burr) ที่เกิดขึ้นจากการเจาะรูที่สองบริเวณจุดตัดตกอยู่ในตำแหน่งที่เครื่องมือขจัดเศษโลหะสามารถเข้าถึงได้ แทนที่จะอยู่ลึกเข้าไปภายในบล็อก
ขั้นตอนที่ 4 — ขจัดเศษโลหะบริเวณจุดตัดผ่านพอร์ต
จุดตัดที่เข้าถึงได้แต่ละจุดจะผ่านการกำจัดเศษโลหะ (deburr) ผ่านรูเปิดโดยใช้การควบคุมการผ่านของเครื่องมืออย่างแม่นยำ เพื่อให้แหวนเศษโลหะถูกตัดออกแทนที่จะถูกพับกลับเข้าไป ขั้นตอนนี้เป็นการดำเนินการแยกต่างหากที่มีเวลาที่จัดสรรไว้เฉพาะ ไม่ใช่ส่วนหนึ่งของขั้นตอนการล้าง
ขั้นตอนที่ 5 — ตอกเกลียว (tap) รูเปิดทุกรูให้ตั้งฉากกับพื้นผิวและลึกตามที่ควบคุมไว้
เกลียวจะถูกตอกให้ตั้งฉากกับพื้นผิวที่เกลียวอยู่ และลึกตามที่ควบคุมไว้ เพื่อให้ชิ้นส่วนเชื่อมต่อสามารถสัมผัสตำแหน่งที่กำหนดได้อย่างสมบูรณ์ โดยมีเกลียวทั้งหมดขบกันอย่างเต็มที่ ไม่มีส่วนที่ขบกันไม่ครบบริเวณปลาย เกณฑ์มาตรฐานของเกลียวรูเปิด ขนาด และจำนวนเกลียว ให้เป็นไปตามแบบแปลนสำหรับแต่ละรหัสชิ้นส่วน โดยแผนกผลิตจะควบคุมการตอกเกลียว ความลึก และความตั้งฉากเอง แทนที่จะอิงตามมาตรฐานทั่วไป
ขั้นตอนที่ 6 — กลึงรูยึดและร่องเว้าสำหรับหัวสกรู (counterbore) จากดาตัมหลัก
รูยึดและร่องเว้าสำหรับหัวสกรูที่อยู่รอบรูเปิดจะถูกกลึงจากดาตัมหลักเดียวกันกับรูเปิด ทำให้ทั้งรูยึด ร่องเว้า และแกนของรูเปิดมีความสัมพันธ์เชิงตำแหน่งร่วมกันภายใต้ระบบอ้างอิงเดียวกัน แทนที่จะตรวจสอบความถูกต้องของแต่ละส่วนแยกต่างหากเทียบกับพื้นผิวของมันเอง
ขั้นตอนที่ 7 — ล้าง แล้วล้างออกด้วยน้ำแรงสูงผ่านช่องทางต่าง ๆ และตรวจสอบสิ่งที่ออกมา
บล็อกจะถูกล้างก่อน แล้วจึงล้างออกด้วยน้ำแรงสูง โดยน้ำที่ล้างออกจะผ่านตัวกรอง เพื่อให้สามารถตรวจสอบวัสดุที่ออกมาได้จริง แทนที่จะเพียงแต่สมมุติไว้เท่านั้น เกณฑ์การจัดส่งขึ้นอยู่กับสิ่งที่ปรากฏบนตัวกรอง ซึ่งเป็นการตรวจสอบที่สามารถทำซ้ำได้จริง
ขั้นตอนที่ 8 — ตรวจสอบบล็อกในฐานะชิ้นส่วนประกอบหนึ่งเดียว ไม่ใช่เพียงแค่ชุดของคุณลักษณะแยกต่างหาก
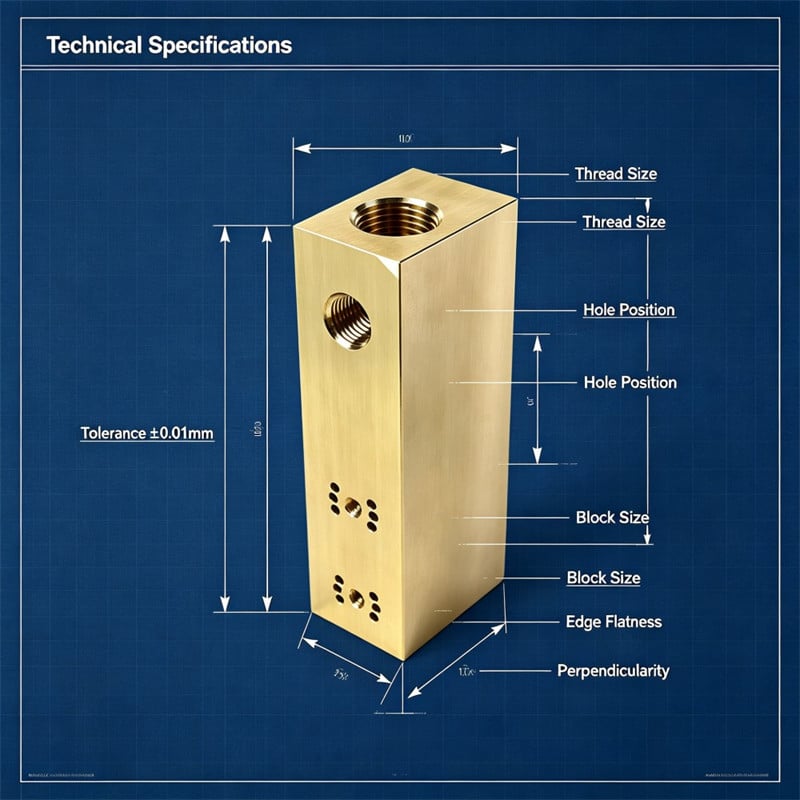
การตรวจสอบขั้นสุดท้ายครอบคลุมการวัดเกลียวที่ทุกพอร์ต การตั้งค่าความตั้งฉากของพอร์ตต่อพื้นผิวที่เชื่อมต่อ ความลึกของร่องเว้าแบบเคาน์เตอร์โบร์ (counterbore) ตำแหน่งของรูแบบแม่พิมพ์ (pattern position) ความตั้งฉากและขนานของพื้นผิว และผลจากการล้างออกด้วยน้ำแรงสูง รายการนี้เน้นที่หัวข้อสุดท้าย: พอร์ตที่ผ่านเกณฑ์เมื่อพิจารณาเฉพาะพื้นผิวของมันเอง ก็ยังต้องผ่านเกณฑ์เมื่อพิจารณาในบริบทของเครือข่ายโดยรวมด้วย
สิ่งที่วัดจากการผลิตจำนวน 1,500 ชิ้น
| ตรวจสอบ | ข้อกำหนด | ควบคุมตลอดการผลิตบล็อก 1,500 ชิ้น |
|---|---|---|
| หกพื้นผิว | ตั้งฉากและขนานกัน วัดจากจุดอ้างอิงเดียวกัน | กลึงจากจุดอ้างอิงหลักบนบล็อกแต่ละชิ้น |
| เกลียวที่พอร์ต | ตามแบบแปลน วัดแล้ว | ตรวจสอบด้วยเกจแบบผ่านและไม่ผ่านที่แต่ละพอร์ต |
| ความตั้งฉากของพอร์ตต่อพื้นผิว | ต่อการวาดภาพ | เจาะเกลียวให้ตั้งฉาก เพื่อให้อุปกรณ์ติดตั้งเข้าไปได้ตรงและแน่นสนิทตามความลึกที่กำหนด |
| ความลึกของพอร์ต | ควบคุมความลึก | อุปกรณ์ติดตั้งแน่นสนิทโดยมีการขันเกลียวเต็มระยะ |
| รูปแบบการยึดติด | อยู่ในตำแหน่งที่ถูกต้อง จากดาตัมหลัก | ฐานวาล์วทุกตัวยึดติดด้วยโบลต์โดยไม่ต้องเจาะรูใหม่ |
| รูเจาะแบบเว้า | ความลึกทั่วไป | หัวข้อต่อเรียบเสมอกับพื้นผิวและอยู่ในแนวระดับ |
| สภาพด้าย | สะอาด ไม่มีเศษคม | ขจัดเศษคมแล้วตรวจสอบด้วยเกจก่อนบรรจุ |
| ทางเดิน | ล้างและเป่าออกจนสะอาด ไม่มีเศษชิปติดค้าง | การเป่าล้างผ่านตัวกรองไม่พบเศษวัสดุเมื่อปล่อยสินค้า |
| พื้นผิวสำเร็จรูป | สีทองซาตินธรรมชาติ | ระยะห่างระหว่างพื้นผิวหน้าถึงหน้าสม่ำเสมอ |
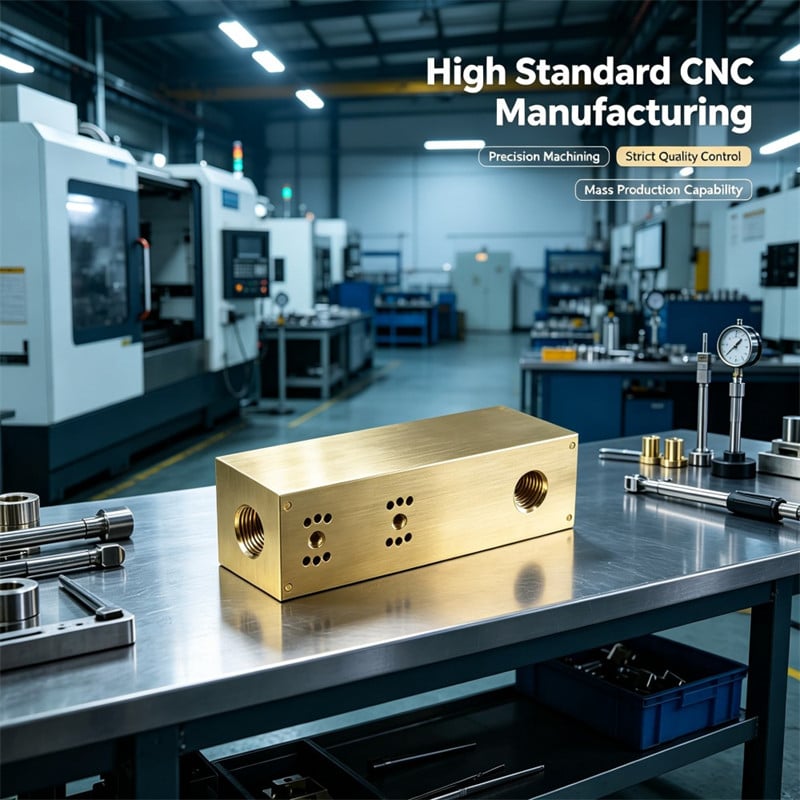
จัดส่งบล็อกจำนวนหนึ่งพันห้าร้อยชิ้นภายในยี่สิบวัน โดยลูกค้ารายงานว่าสายการประกอบดำเนินไปได้โดยไม่ต้องเจาะซ้ำ มีข้อต่อที่เข้าสู่ความลึกที่กำหนดและสามารถซีลได้อย่างมิดชิด
ข้อบกพร่องที่เราพบในการทดลองเอง
บล็อกห้าสิบชิ้นแรกของเราผ่านการตรวจสอบทุกข้อในแบบฟอร์มตรวจสอบ แต่หนึ่งในนั้นยังล้มเหลวในการทดสอบการล้าง
บล็อกที่กล่าวถึงนี้ผ่านกระบวนการล้างเหมือนกับบล็อกอื่นๆ ทั้งหมด และรูทุกช่องผ่านการตรวจสอบด้วยเกจเกลียวอย่างสมบูรณ์ เมื่อเราทำการล้างช่องทางต่างๆ ผ่านตัวกรอง ตัวกรองจับเศษทองเหลืองปริมาณเล็กน้อยไว้ได้ และเมื่อตัดชิ้นงานเพื่อตรวจสอบก็พบสาเหตุ: ขั้นตอนการกำจัดเศษคม (deburring) ถูกดำเนินการผ่านรูสองช่องตามที่แสดงในแบบแปลน แต่มีจุดตัดกันอีกจุดหนึ่งที่อยู่ไกลออกไปตามช่องทางภายใน ซึ่งไม่สามารถเข้าถึงได้จากทั้งสองรูนั้น ทำให้แหวนเศษคม (burr ring) ที่จุดนั้นถูกพับทับแทนที่จะถูกตัดออก การล้างจึงทำให้เศษนั้นเคลื่อนไปมา แทนที่จะถูกกำจัดทิ้ง
มีการเปลี่ยนแปลงสามประการที่เข้าสู่ขั้นตอนการผลิต ลำดับการเจาะถูกปรับปรุงใหม่ เพื่อให้จุดตัดเฉพาะนั้นถูกสร้างจากทิศทางตรงข้าม ซึ่งทำให้เศษโลหะ (burr) เกิดขึ้นในตำแหน่งที่เครื่องมือกำจัดเศษโลหะสามารถเข้าถึงได้ การทดสอบการล้าง (flush test) พร้อมตัวกรองแทนการตรวจสอบด้วยสายตาเป็นเกณฑ์ปล่อยชิ้นงาน และหมายเหตุในแบบแปลนเกี่ยวกับความเป็นไปได้ในการเข้าถึงช่องผ่านถูกเพิ่มลงในข้อเสนอแนะ DFM ของเรา ดังนั้นลูกค้าที่ระบุจุดตัดที่ไม่สามารถเข้าถึงได้จะได้รับแจ้งก่อนการผลิตชิ้นส่วน ไม่ใช่หลังการผลิต
ระหว่างการทดลองกับการผลิตจริง การทดสอบการล้างหยุดตรวจพบเศษวัสดุ และรายงานปัญหาเศษชิ้นส่วนเล็กๆ ที่ติดตามรหัสชิ้นส่วนนี้มาเป็นเวลาสองปีก็หายไปด้วย
การเปรียบเทียบวิธียึดพอร์ตทั้งสามแบบไว้กับแผ่นยึดเดียวกัน
| แนวทาง | วิธีการตั้งค่าแผ่นยึด | ความสอดคล้องของพื้นผิวข้ามหน้า | ค่าใช้จ่ายในการตั้งค่า | ตำแหน่งการติดตั้ง |
|---|---|---|---|---|
| กลึงจากจุดอ้างอิงเดียว โดยใช้แม่พิมพ์ยึดให้น้อยที่สุดเท่าที่จะทำได้ | ปรับระนาบและตั้งฉากครั้งเดียว จากนั้นกลึงพื้นผิวทั้งหมดที่เข้าถึงได้จากจุดอ้างอิงหลักก่อนเปลี่ยนการยึด | ดีที่สุด เพราะพอร์ตถูกตัดโดยอ้างอิงจากแผ่นยึดเพียงแผ่นเดียว | ต้นทุนของอุปกรณ์ยึดสูงที่สุด แต่มีความเสี่ยงต่ำที่สุด | บล็อกที่มีพอร์ตอยู่บนหลายด้าน ซึ่งเป็นวิธีที่ใช้ในที่นี้ |
| ขึ้นรูปในสองขั้นตอนโดยใช้ฟิกซ์เจอร์เฉพาะ | ขั้นตอนที่สองใช้จุดอ้างอิงที่ผ่านการกลึงแล้ว แทนที่จะใช้พื้นผิวใหม่ | ดี ภายใต้เงื่อนไขว่าฟิกซ์เจอร์อ้างอิงจากขั้นตอนแรก และมีการตรวจสอบระหว่างแต่ละชุดงาน | ปานกลาง เนื่องจากฟิกซ์เจอร์จำเป็นต้องได้รับการบำรุงรักษา | บล็อกที่รูปทรงเรขาคณิตหรือระยะการเคลื่อนที่ของเครื่องจักรไม่อนุญาตให้ยึดชิ้นงานด้วยวิธีเดียว |
| แต่ละด้านถูกขึ้นรูปโดยอิงตามจุดอ้างอิงของตนเอง | แต่ละด้านเป็นโลกที่สอดคล้องกับตนเองอย่างสมบูรณ์ | แย่ และข้อผิดพลาดนั้นมองไม่เห็นจนกว่าจะถึงขั้นตอนการประกอบ | ต้นทุนการตั้งค่าต่ำที่สุด แต่ต้นทุนการปรับปรุงใหม่สูงที่สุด | แผ่นเรียบซึ่งมีคุณลักษณะอยู่บนพื้นผิวเพียงด้านเดียวหรือสองด้านเท่านั้น |
แถวกลางคือจุดที่เกิดการสูญเสียชุดงานส่วนใหญ่ และปัญหานี้ไม่ได้เกิดจากกระบวนการกัดโลหะ แต่เกิดจากอุปกรณ์ยึดชิ้นงานที่คลาดเคลื่อนออกจากตำแหน่งที่กำหนด ซึ่งยังคงผลิตรูต่อเชื่อมให้ตั้งฉากกับพื้นผิวของมันเองแต่ละด้านอยู่ ดังนั้นจึงตรวจพบความผิดปกตินี้ได้เฉพาะเมื่อประกอบเข้าด้วยกันเท่านั้น
คำถามที่พบบ่อย
เหตุใดบล็อกตัวกระจายทองเหลืองจึงรั่ว ทั้งที่รูต่อเชื่อมทุกรูผ่านการตรวจสอบแล้ว
เนื่องจากการตรวจสอบรูต่อเชื่อมแต่ละรูจะเปรียบเทียบกับพื้นผิวของมันเองเท่านั้น แต่การรั่วนั้นเกิดจากความสัมพันธ์ระหว่างรูต่อเชื่อมที่อยู่บนพื้นผิวต่างกัน ตัวยึดสองตัวที่ขันเข้ากับพื้นผิวคนละด้านจะออกแรงกระทำต่อกันผ่านตัวบล็อก ดังนั้นความคลาดเคลื่อนเล็กน้อยในมุมระหว่างแกนของรูต่อเชื่อมทั้งสองรูจะเปลี่ยนเป็นแรงที่ข้อต่อไม่ได้ออกแบบมาเพื่อรับไว้ จึงจำเป็นต้องตรวจสอบบล็อกทั้งระบบในฐานะเครือข่าย ไม่ใช่เพียงรายการคุณลักษณะแยกชิ้น
บล็อกตัวกระจายที่ผ่านการกัดด้วยเครื่องจักรต้องผ่านขั้นตอนกำจัดเศษคมโลหะภายในทางผ่านหรือไม่
ใช่ แยกต่างหากจากการล้าง ขั้นตอนการล้างจะกำจัดเศษโลหะและสารหล่อเย็นที่หลุดออกง่ายเท่านั้น แต่ไม่สามารถกำจัดเศษโลหะที่ยังคงติดอยู่ที่จุดตัดของช่องทาง หรือเศษโลหะที่พับเข้าไปในช่องทางได้ เศษโลหะที่เหลืออยู่ที่จุดตัดจะหลุดร่วงเข้าสู่ระบบหลังการติดตั้ง และลดพื้นที่การไหลบริเวณที่ของไหลต้องเปลี่ยนทิศทาง
บล็อกควรเจาะเกลียวที่พอร์ตตามมาตรฐานและขนาดใด
ให้ปฏิบัติตามที่ระบุไว้ในแบบแปลนสำหรับรหัสชิ้นส่วนนั้น ๆ มาตรฐานเกลียวของพอร์ตแตกต่างกันไปตามภูมิภาคและระบบต่าง ๆ และบล็อกที่มีรูปทรงภายนอกเดียวกันสามารถสั่งผลิตพร้อมเกลียวแบบเมตริก เกลียวยูนิฟายด์ หรือเกลียวแบบท่อได้ ดังนั้น จึงควรระบุมาตรฐาน ขนาด และจำนวนพอร์ตไว้ในแบบแปลน แทนที่จะคาดเดาเอาเอง โรงงานเป็นผู้ควบคุมการเจาะเกลียว ความลึกของเกลียว และความตั้งฉากของเกลียวกับผิวหน้า
ตรวจสอบเศษโลหะในบล็อกแม่นิโฟลด์ก่อนประกอบอย่างไร
ล้างช่องทางทั้งหมด และให้ตัวกลางสำหรับล้างผ่านตัวกรอง จากนั้นตรวจสอบสิ่งที่ตัวกรองจับได้ การตรวจด้วยตาที่พอร์ตจะไม่สามารถมองเห็นแหวนเศษโลหะ (burr ring) ที่อยู่ภายในจุดตัดได้ และการล้างที่ยังทิ้งเศษวัสดุไว้ก็จะยังดูสะอาดจากภายนอกอยู่ จึงควรใช้การล้างผ่านตัวกรองเป็นเกณฑ์ปล่อยงาน เพื่อให้การตรวจสอบนี้ทำซ้ำได้ทุกครั้งสำหรับบล็อกแต่ละชิ้น
สิ่งที่ควรระบุไว้บนแบบแปลน
มีหกข้อที่เปลี่ยนบล็อกแม่พิมพ์ (manifold block) จากการคาดเดาให้กลายเป็นชิ้นส่วนที่ระบุชัดเจน:
1. ระบุมาตรฐานเกลียวของพอร์ต ขนาดและจำนวนเกลียวต่อพอร์ต รวมทั้งระบุว่าพอร์ตเหล่านั้นอยู่บนพื้นผิวใด
2. ระบุว่าบล็อกมีช่องทางภายในที่เชื่อมต่อกันหรือไม่ และหากมี ให้ระบุด้วยว่าทุกจุดตัดจำเป็นต้องเข้าถึงได้เพื่อการขจัดเศษโลหะ (deburring) หรือไม่
3. ระบุความสัมพันธ์เชิงเรขาคณิตระหว่างพื้นผิวที่มีพอร์ต โดยใช้ข้อกำหนดเรื่องความตั้งฉาก (squareness) หรือความขนาน (parallelism) ไม่ใช่แค่ตำแหน่งของพอร์ตเพียงอย่างเดียว
4. ระบุความลึกของเกลียว หรือระยะที่เกลียวต้องสัมผัสกัน (thread engagement) ที่ข้อต่อต้องการ เพื่อให้ตำแหน่งการรองรับ (seat) ถูกกำหนดอย่างชัดเจน แทนที่จะอาศัยการสมมุติ
5. ระบุข้อมูลอ้างอิงหลัก และระบุว่ารูปแบบการติดตั้งและรูเว้าสำหรับสกรูนั้นถูกกำหนดตำแหน่งจากข้อมูลอ้างอิงนั้น
6. ระบุระดับความสะอาดที่บล็อกต้องบรรลุ และระบุว่าจำเป็นต้องทดสอบการล้างออก (flush test) หรือทดสอบแรงดัน (pressure test) ก่อนจัดส่งหรือไม่
บล็อกแม่พิมพ์คือโครงยึดแบบพิกัดเดียวที่รองรับชุดเกลียว รูปแบบ และทางผ่านของของไหล ซึ่งจุดล้มเหลวมักเกิดที่รอยต่อระหว่างองค์ประกอบต่าง ๆ เหล่านี้ มากกว่าที่คุณลักษณะใดคุณลักษณะหนึ่งโดยเฉพาะ ดังนั้นควรระบุข้อกำหนดในลักษณะนั้น ส่วนงานที่เหลือเป็นงานกัดธรรมดาทั่วไป เช่น พื้นผิวที่ต้องคงความตั้งฉาก พอร์ตที่ต้องสัมผัสกับพื้นผิวให้ลึกตามที่กำหนด ฐานวาล์วที่ต้องยึดแน่นเข้ากับพื้นผิวอย่างตรงแนว และทางผ่านของของไหลที่ต้องคงความสะอาดตลอดอายุการใช้งานของเครื่องจักร