 EN


บทเรียนที่ได้จากการกลึงด้วยเครื่องซีเอ็นซี ชิ้นส่วนอะลูมิเนียมเกรด 6061 ที่มีความซับซ้อนและต้องการความแม่นยำสูง
เหตุใดชิ้นส่วนอะลูมิเนียมชิ้นนี้จึงท้าทายกว่าที่มองเห็น
เมื่อมองผ่านๆ ไป ชิ้นส่วนอะลูมิเนียมชิ้นนี้ดูเหมือนแผ่นที่ผ่านการกลึงแบบง่ายๆ ซึ่งมีรูตัดหลายตำแหน่งและคุณสมบัติสำหรับการยึดติด อย่างไรก็ตาม จากมุมมองด้านการผลิต ชิ้นส่วนประเภทนี้มักต้องการความใส่ใจมากกว่าโครงยึดทั่วไปหรือแผ่นเรียบแบบดั้งเดิม
ความท้าทายไม่ได้อยู่เพียงแค่การสร้างรูปร่างให้ตรงตามแบบเท่านั้น แต่ความยากที่แท้จริงคือการรักษาความคงตัวของขนาดในระหว่างกระบวนการผลิตหลายขั้นตอน ได้แก่ การกัดด้วยเครื่อง CNC การกำจัดเศษคม การตกแต่งพื้นผิว การชุบออกไซด์ และการตรวจสอบขั้นสุดท้าย
สำหรับชิ้นส่วนประเภทนี้ ทุกรายละเอียดเล็กๆ ล้วนมีความสำคัญ แม้การบิดเบี้ยวเล็กน้อยระหว่างการกลึง หรือการเปลี่ยนแปลงขนาดเพียงเล็กน้อยหลังการชุบออกไซด์ ก็อาจส่งผลต่อประสิทธิภาพในการประกอบได้
โครงการนี้เป็นตัวอย่างที่ชัดเจนว่า ทำไมการสื่อสารด้านวิศวกรรมระหว่างลูกค้ากับผู้จัดจำหน่ายบริการกลึงจึงมีความสำคัญอย่างยิ่งก่อนเริ่มการผลิต
การเลือกวัสดุ: เหตุใดอะลูมิเนียมเกรด 6061 จึงเป็นทางเลือกที่เหมาะสม
ชิ้นส่วนนี้ผลิตจากโลหะผสมอลูมิเนียมเกรด 6061 ซึ่งเป็นหนึ่งในวัสดุที่ใช้กันอย่างแพร่หลายที่สุดสำหรับการกลึงด้วยเครื่อง CNC แบบความแม่นยำสูง
จากประสบการณ์ของเรา อลูมิเนียมเกรด 6061 มีสมดุลที่ดีระหว่าง:
· ความสามารถในการกลึง
· อัตราส่วนความแข็งแรงต่อน้ำหนัก
· ความต้านทานต่อการกัดกร่อน
· คุณภาพผิวหลังการตกแต่ง
เมื่อเปรียบเทียบกับโลหะผสมอลูมิเนียมที่แข็งกว่า เช่น เกรด 7075 แล้ว อลูมิเนียมเกรด 6061 สามารถกลึงได้ง่ายกว่า แต่ยังคงให้สมรรถนะเชิงกลเพียงพอสำหรับการใช้งานทางอุตสาหกรรมหลายประเภท
นิยมใช้กันอย่างแพร่หลายสำหรับ:
· ชิ้นส่วนอุปกรณ์ระบบอัตโนมัติ
· โครงยึดเครื่องมือวัด
· ชิ้นส่วนอุปกรณ์แสง
· โครงสร้างอุปกรณ์อิเล็กทรอนิกส์
· ชิ้นส่วนประกอบเชิงกลที่ออกแบบเฉพาะ
สำหรับชิ้นส่วนที่ต้องผ่านกระบวนการแอนโนไดซ์ อลูมิเนียมเกรด 6061 ก็เป็นตัวเลือกที่แนะนำเช่นกัน เนื่องจากให้พื้นผิวที่สม่ำเสมอหลังการแปรรูป

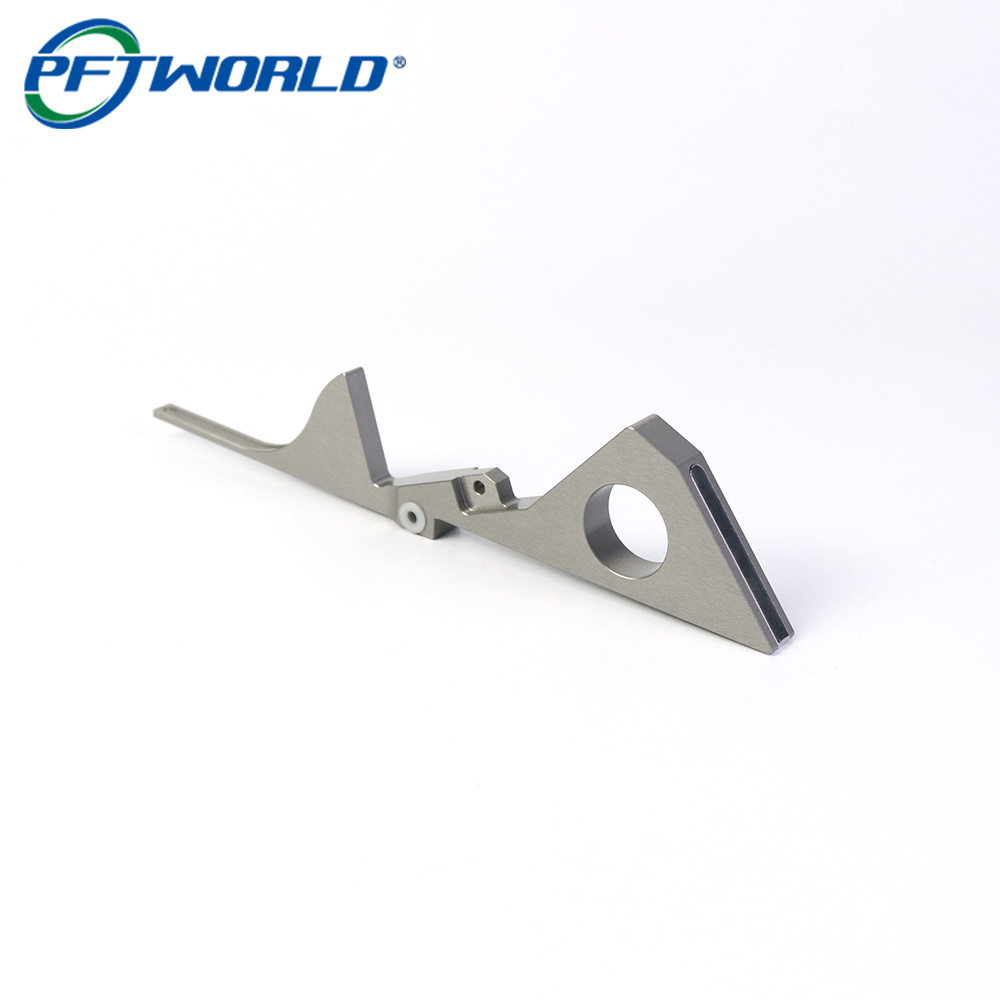
ความท้าทายในการกลึงด้วยเครื่องจักรซีเอ็นซี: ลักษณะโครงสร้างบางและรูปทรงยาว
สิ่งแรกที่เราตรวจสอบระหว่างขั้นตอนการผลิต คือ รูปทรงโดยรวมของชิ้นงาน
ชิ้นส่วนนี้ประกอบด้วย:
· ส่วนที่ยาวและแคบ
· พื้นที่ที่มีผนังบาง
· รูยึดที่ต้องการความแม่นยำสูง
· ร่องเปิด
· รูปทรงภายนอกที่ซับซ้อน
คุณสมบัติเหล่านี้ก่อให้เกิดความเสี่ยงหลายประการในการกลึง
1. การสั่นของชิ้นงาน
ส่วนอะลูมิเนียมที่ยาวและบางมีความไวต่อแรงตัด
หากพารามิเตอร์การกลึงรุนแรงเกินไป อาจเกิดการสั่น ซึ่งก่อให้เกิด:
· รอยเครื่องมือที่มองเห็นได้
· ผิวสัมผัสที่ไม่เรียบเนียน
· การบิดเบี้ยวของขอบ
· ความคลาดเคลื่อนของมิติ
แนวทางปกติของเราคือการปรับแต่งให้เหมาะสม:
· ความเร็วในการตัด
· อัตราการป้อนวัสดุ
· เส้นผ่านศูนย์กลางของเครื่องมือตัด
· กลยุทธ์การเคลื่อนที่ของเครื่องมือตัด
· จุดรองรับของอุปกรณ์ยึดชิ้นงาน
แทนที่จะตัดวัสดุออกจำนวนมากในครั้งเดียว เราให้ความสำคัญกับการขึ้นรูปเบื้องต้นอย่างควบคุมได้ ตามด้วยการตกแต่งขั้นสุดท้ายอย่างแม่นยำ
2. การออกแบบอุปกรณ์ยึดชิ้นงานมักมีความสำคัญมากกว่าความเร็วในการตัด
หลายคนมุ่งเน้นเพียงความแม่นยำของเครื่องจักร CNC เท่านั้น แต่ในการผลิตจริง การออกแบบอุปกรณ์ยึดชิ้นงานมักเป็นตัวกำหนดคุณภาพสุดท้าย
สำหรับชิ้นส่วนอลูมิเนียมที่มีรูปร่างไม่สม่ำเสมอ การยึดชิ้นงานอย่างไม่เหมาะสมอาจก่อให้เกิด:
· การเคลื่อนที่ของชิ้นงานระหว่างการขึ้นรูป
· การคลายแรงดันอย่างไม่สม่ำเสมอ
· ปัญหาความเรียบหลังการกลึง
ก่อนการผลิต เราจะประเมินโดยทั่วไปดังนี้:
· ตำแหน่งที่แคลมป์ควรสัมผัสชิ้นงาน
· วิธีป้องกันการบิดงอ
· จำเป็นต้องมีจุดรองรับเพิ่มเติมหรือไม่
ฟิกซ์เจอร์ที่ดีช่วยให้เครื่องจักรสามารถรักษาความแม่นยำที่ทำซ้ำได้ระหว่างแต่ละล็อตการผลิต

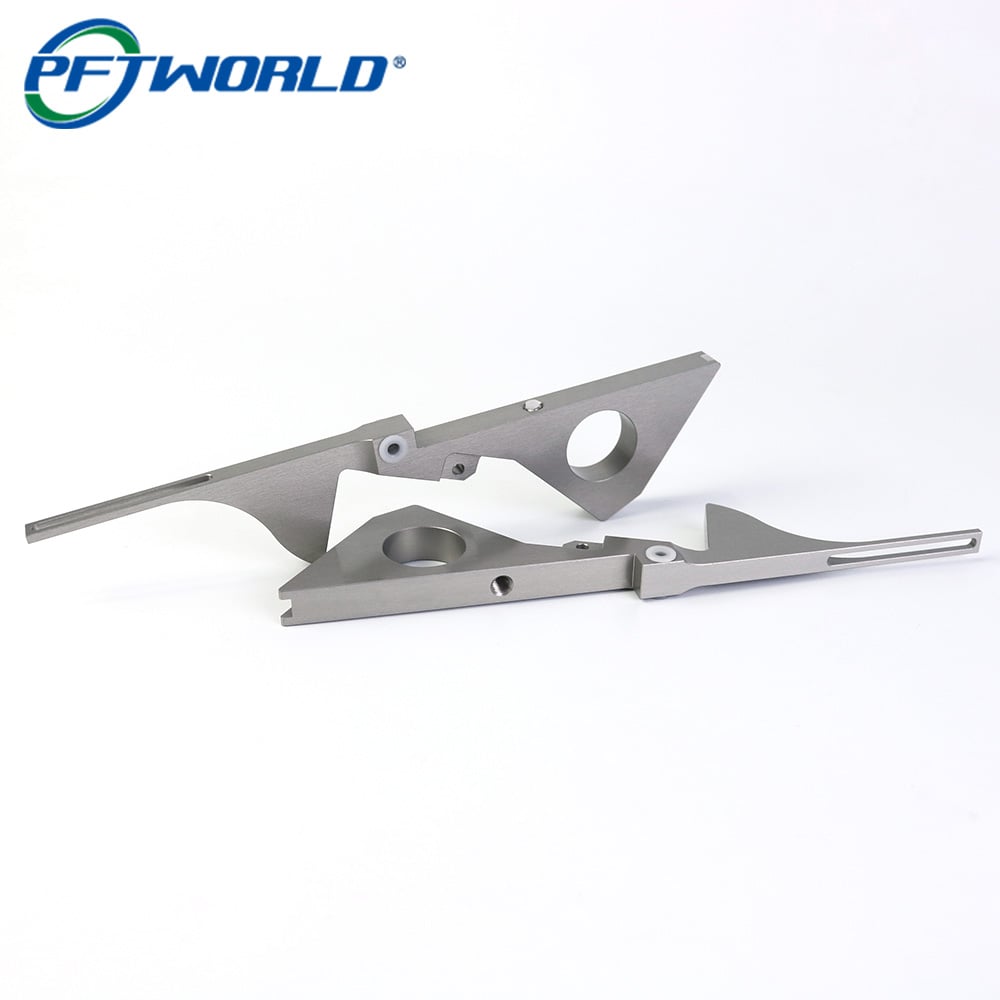
การควบคุมการเปลี่ยนแปลงมิติหลังการอะโนไดซ์
ความเข้าใจผิดทั่วไปคือ การอะโนไดซ์เป็นเพียงกระบวนการตกแต่งภายนอกเท่านั้น
ในความเป็นจริง การอะโนไดซ์สร้างชั้นออกไซด์บนพื้นผิวอลูมิเนียม แม้ว่าชั้นเคลือบจะช่วยเพิ่มความต้านทานการกัดกร่อนและปรับปรุงลักษณะภายนอก แต่ก็อาจส่งผลต่อมิติที่สำคัญเล็กน้อย
สำหรับชิ้นส่วนที่ต้องการความแม่นยำ วิศวกรจำเป็นต้องพิจารณา:
· เส้นผ่านศูนย์กลางรูเปลี่ยนแปลง
· การพอดีของเกลียว
· พื้นผิวที่สัมผัสกัน
· ความคลาดเคลื่อนในการประกอบ
วิธีการผลิตที่ใช้งานได้จริงคือการเว้นระยะสำหรับขั้นตอนตกแต่งสุดท้ายไว้ระหว่างการกลึงด้วยเครื่อง CNC
ตัวอย่างเช่น:
· รูที่สำคัญอาจต้องพิจารณาหลังการชุบออกซิเดชัน
· พื้นผิวที่ทำหน้าที่อาจจำเป็นต้องปิดบัง
· พื้นที่ที่ต้องการความแม่นยำสูงต้องวางแผนกระบวนการล่วงหน้าก่อนการกลึง
โครงการอะลูมิเนียมที่ผลิตด้วยเครื่อง CNC ส่วนใหญ่รวมการกลึง การชุบออกซิเดชัน การแกะสลักด้วยเลเซอร์ และการตรวจสอบ เนื่องจากกระบวนการตกแต่งสุดท้ายมีผลโดยตรงต่อประสิทธิภาพของชิ้นส่วนเมื่อเสร็จสมบูรณ์
พื้นผิวขั้นสุดท้าย: มากกว่าเพียงแค่รูปลักษณ์ภายนอก
การเคลือบผิวด้วยกระบวนการแอนโนไดซ์บนชิ้นส่วนประเภทนี้ให้ประโยชน์หลายประการ ได้แก่
· ความต้านทานการกัดกร่อนที่ดีขึ้น
· ความต้านทานการสึกหรอที่ดีขึ้น
· คุณภาพพื้นผิวที่มีเสถียรภาพมากขึ้น
· ลักษณะภายนอกเชิงอุตสาหกรรมที่ดูเป็นมืออาชีพ
อย่างไรก็ตาม การได้มาซึ่งผิวแอนโนไดซ์ที่ดีเริ่มต้นตั้งแต่ขั้นตอนการกลึงด้วยเครื่องจักรซีเอ็นซี
ปัญหาพื้นผิวทั่วไปมักเกิดขึ้นจากกระบวนการกลึง
· รอยเครื่องมือ
· รอยขีดข่วน
· ขอบคมที่ยื่นออกมา
· รูปแบบการตัดที่ไม่สม่ำเสมอ
ก่อนการชุบอโนไดซ์ ผู้ผลิตที่มีประสบการณ์มักดำเนินการดังนี้:
1. การตรวจสอบด้วยสายตา
2. การกำจัดเศษโลหะที่ยื่นออก
3. การปรับแต่งขอบ
4. การทำความสะอาดพื้นผิว
5. การยืนยันการตกแต่งสุดท้าย
พื้นผิวที่ผ่านการชุบอโนไดซ์อย่างสวยงามไม่สามารถปกปิดการเตรียมงานเครื่องจักรที่มีคุณภาพต่ำได้
แนวทางการควบคุมคุณภาพสำหรับชิ้นส่วนอลูมิเนียมความแม่นยำสูง
สำหรับชิ้นส่วนซีเอ็นซีแบบกำหนดเอง การตรวจสอบไม่ควรเกิดขึ้นเพียงแค่ตอนสิ้นสุดกระบวนการเท่านั้น
กระบวนการทำงานการผลิตที่เชื่อถือได้มักประกอบด้วย:
การตรวจสอบวัตถุดิบที่เข้ามา
ยืนยัน:
· เกรดอลูมิเนียม
· สภาพวัสดุ
· เอกสารการติดตามที่จำเป็น
การตรวจสอบระหว่างการกลึง
ตรวจสอบ
· มิติที่สำคัญ
· ตำแหน่งรู
· ความเรียบ
· ความแม่นยำของรูปทรง
การตรวจสอบขั้นสุดท้ายหลังการเคลือบผิว
ตรวจสอบ:
· ลักษณะภายนอก
· ความสม่ำเสมอของการเคลือบ
· มิติของการประกอบ
สำหรับชิ้นส่วนอะลูมิเนียมที่ต้องการความแม่นยำสูง ผู้ผลิตหลายรายรวมความสามารถในการกลึงด้วยเครื่อง CNC เข้ากับการตรวจสอบด้วยเครื่อง CMM และการควบคุมขั้นตอนตกแต่งเพื่อรักษาความสม่ำเสมอในการผลิต
สิ่งที่เราเรียนรู้จากโครงการประเภทนี้
มุมมองด้านการจัดการโครงการการผลิต บทเรียนที่สำคัญที่สุดคือ การกลึงด้วยเครื่อง CNC ไม่ใช่เพียงกระบวนการแปลงไฟล์ CAD ให้กลายเป็นชิ้นส่วนโลหะเท่านั้น
การผลิตที่ประสบความสำเร็จขึ้นอยู่กับการเข้าใจทั้งสายกระบวนการ:
การออกแบบ → วัสดุ → กลยุทธ์การกลึง → อุปกรณ์ยึดจับ → การเคลือบผิว → การตรวจสอบ → การประกอบ
ชิ้นส่วนอาจถูกผลิตได้อย่างแม่นยำบนเครื่อง CNC แต่ยังคงล้มเหลวได้ หากการชุบแอนโนไดซ์ทำให้มิติที่สำคัญเปลี่ยนแปลง หรือหากการออกแบบอุปกรณ์ยึดจับไม่ได้รับพิจารณาตั้งแต่ระยะเริ่มต้น
สำหรับวิศวกรที่จัดหาชิ้นส่วนที่ต้องการการกลึงแบบเฉพาะทาง ผู้จัดจำหน่ายที่มีคุณค่ามากที่สุดไม่จำเป็นต้องเป็นผู้ที่เสนอราคาการกลึงต่ำที่สุดเสมอไป แต่คือผู้จัดจำหน่ายที่สามารถระบุความเสี่ยงในการผลิตได้ก่อนที่จะกลายเป็นปัญหาในขั้นตอนการผลิต
ประสบการณ์นั้นคือสิ่งที่ทำให้การกลึงต้นแบบแตกต่างจากการผลิตในระยะยาวที่เชื่อถือได้
สรุปกระบวนการผลิต
· วัสดุ: อลูมิเนียม 6061
· กระบวนการ: การกัดด้วยเครื่องจักรซีเอ็นซี
· กระบวนการรอง: การชุบออกไซด์ + การแกะสลักด้วยเลเซอร์
· การใช้งาน: ชิ้นส่วนเครื่องจักรความแม่นยำสูง
· จุดเน้นหลัก: ความคงตัวของมิติ คุณภาพผิว และความสามารถในการผลิตซ้ำได้อย่างสม่ำเสมอ