 EN


Mga Panloob na Spline Ring Flanges: Isang Teknikal na Gabay sa Disenyo, Pagmamanupaktura, at mga Toleransya
Mga Panloob na Spline Ring Flanges: Isang Teknikal na Gabay sa Disenyo, Pagmamanupaktura, at mga Toleransya
Mga pananaw sa inhinyeriya tungkol sa hugis ng ngipin, broaching laban sa wire EDM, paggamot sa ibabaw, at mga pinakamahusay na kasanayan sa DFM para sa mga bahagi ng flange na eksaktong nakagawa gamit ang CNC.
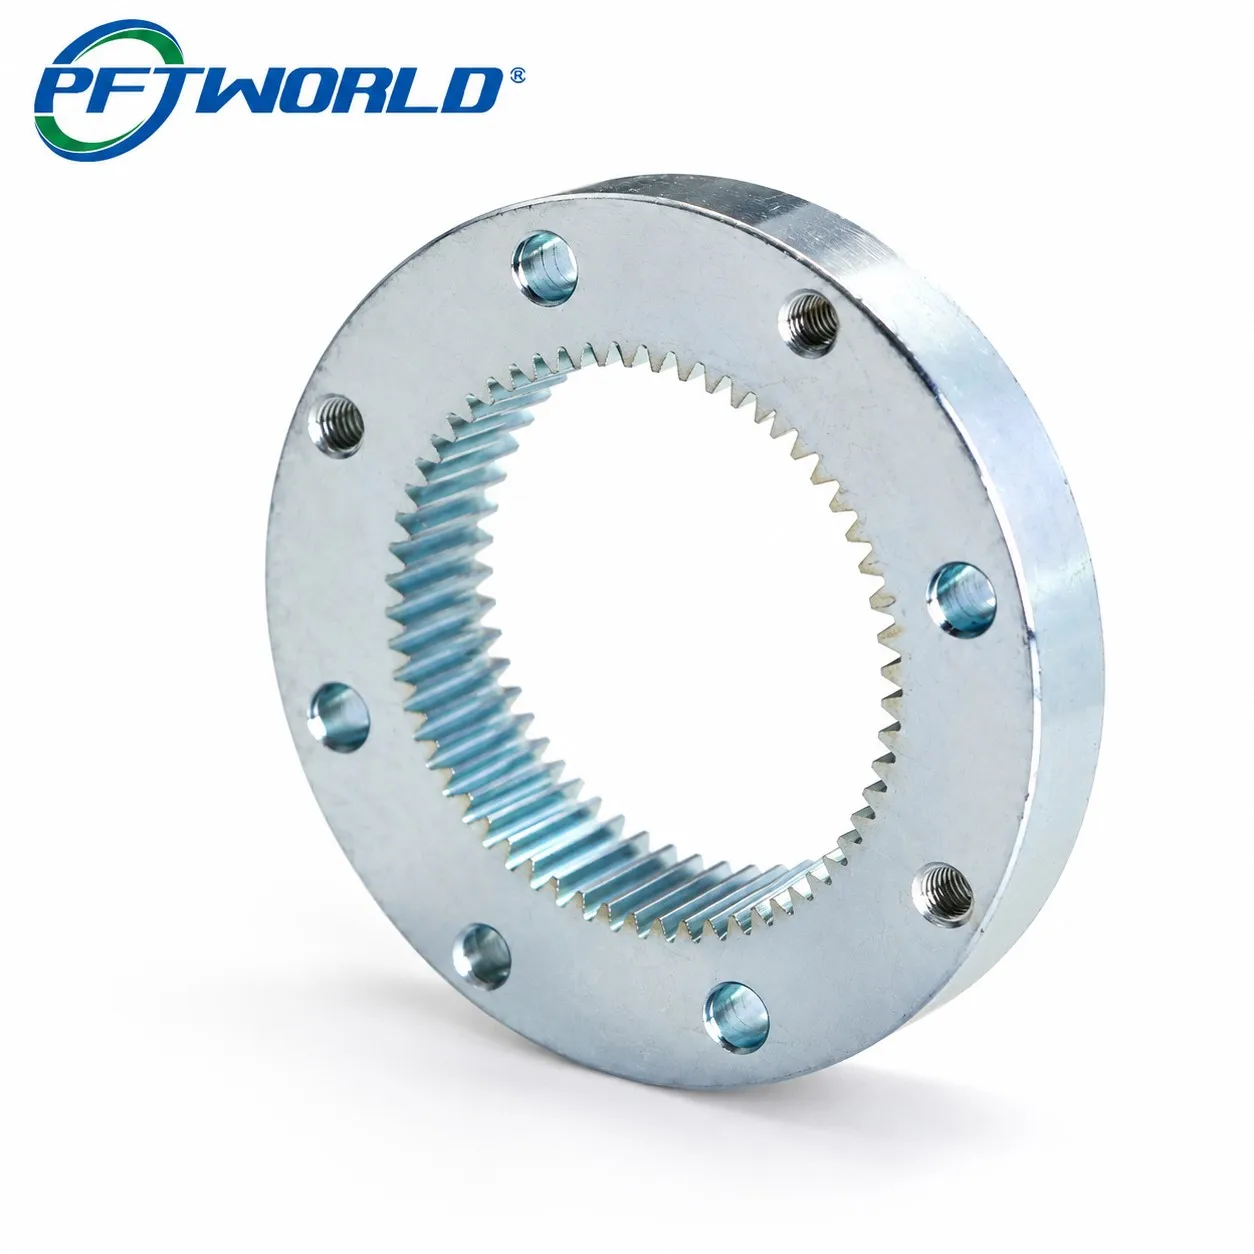
Ano ang Internal Spline Ring Flange?
Ang isang internal spline ring flange — tulad ng bahaging bakal na may zinc plating na ipinapakita sa itaas — ay isang bahaging eksaktong nakagawa na nagkakasama ang isang patag at maaaring i-bolt na flange para sa pag-mount at isang bore na may internal spline (o mga ngipin sa loob). Ang mga ngipin sa loob ay kumokonekta sa isang katugmang splined shaft o gear upang ilipat ang torque, habang ang harap ng paligid na flange ay nagbibigay ng matibay at paulit-ulit na interface para sa bolted assembly. Dahil sa ganitong kombinasyon ng hugis, karaniwang ginagamit ang bahaging ito bilang pangunahing bloke sa mga gearbox, drivetrain, clutch assembly, at rotary actuator, kung saan kailangang mangyari ang paglipat ng torque at ang ligtas na pag-mount sa loob lamang ng isang kompakto at maliit na espasyo.
Paano Ito Ginagawa
Ang paggawa ng isang panloob na spline ring flange ay kadalasang pagsasama-sama ng dalawang disiplina sa pagmamachine. Una, ang CNC turning ang nagtatakda ng panlabas na diameter, kapal ng flange, at pattern ng mga butas para sa bolt, na pinapanatili ang matalinong concentricity sa pagitan ng mukha ng flange at ng axis ng bore. Pagkatapos, ang mga ngipin ng panloob na spline ay ginagawa gamit ang broaching, shaping, o wire EDM, depende sa bilang ng ngipin, module, at dami ng batch.
Ang broaching ay nagbibigay ng pinakamahusay na balanse sa pagitan ng katiyakan ng profile ng ngipin at cycle time para sa maliit hanggang katamtamang dami ng produksyon. Ang wire EDM naman ang pinipiling proseso para sa mga matitigas na materyales o di-karaniwang anyo ng ngipin na hindi kayang abutin ng mga tool para sa broaching, bagaman ito ay nagdaragdag ng oras sa bawat piraso.
Mga Materyales at Pagpoproseso sa Ibabaw
Ang pagpili ng materyales at coating ay direktang nakaaapekto sa torque capacity, wear life, at corrosion resistance. Ang karaniwang mga spec para sa pamilyang bahaging ito ay kasama ang sumusunod:
Mga Konsiderasyon sa Disenyo para sa Pagmamanupaktura (DFM)
Kapag tinutukoy ang isang panloob na spline ring flange, apat na bariabul ang may pinakamalakas na epekto sa kakayahang gawin at sa gastos: ang tooth module at pressure angle, ang ratio ng bore depth-to-diameter, ang bolt-circle tolerance, at ang plating thickness. Ang isang malalim at makitid na bore ay naglilimita sa rigidity ng broach at maaaring kailanganin ang isang stepped o guided cutting sequence. Mahalaga rin na ikumpirma kung ang mating shaft spline ay sumusunod sa DIN 5480, ANSI B92.1, ISO 4156, o isang custom profile — ang pagpili ng tooling, at kaya naman ang lead time, ay ganap na nakasalalay sa standard na iyon.
Mga Tipikal na Aplikasyon
Mga Madalas Itanong
Mga karaniwang tanong sa engineering tungkol sa disenyo at pagkuha ng internal spline ring flange.
Ano ang karaniwang tolerance para sa mga panloob na spline teeth?
Ang karamihan sa industrial na aplikasyon ay nagsisipagbigay ng IT7–IT8 na tooth tolerance class, kung saan ang bore-to-flange concentricity ay pinapanatili sa loob ng 0.02–0.05 mm depende sa mga kinakailangan sa load at rotational speed.
Bakit ginagamit ang zinc plating kaysa sa iba pang mga coating?
Ang zinc electroplating ay nagbibigay ng maaasahang proteksyon laban sa corrosion sa mababang gastos at may kaunting dagdag na kapal — mahalaga ito dahil ang pagtaas ng kapal ng plating ay maaaring makaapekto sa pagkasya ng spline. Para sa mas matitinding kapaligiran, karaniwang alternatibo ang black oxide, nickel, o Dacromet coatings.
Maaari bang gawin ang internal spline flanges mula sa ibang materyales bukod sa bakal?
Oo. Ang carbon at alloy steels ang pinakakaraniwan para sa mga aplikasyong nangangailangan ng pagpapasa ng torque, ang stainless steel ay angkop para sa mga kapaligirang madaling ma-corrode, at ang aluminum alloys ay pinipili kapag ang pagbawas ng timbang ay mas mahalaga kaysa sa mga kinakailangan sa load.
Ano ang pagkakaiba ng broaching at wire EDM sa paggupit ng spline?
Ang broaching ay mas mabilis at mas ekonomikal para sa medium hanggang mataas na dami kasama ang standard na hugis ng ngipin. Ang wire EDM ay mas mabagal ngunit walang kailangang tool, kaya ito ang pinakamainam para sa mga hardened na materyales, mga prototype, o mga hindi karaniwang profile ng spline.
Paano ko pipiliin ang tamang spline standard para sa aking proyekto?
I-align ang panloob na spline sa umiiral na standard ng iyong mating shaft — karaniwang DIN 5480, ANSI B92.1, o ISO 4156 — upang maiwasan ang mga gastos sa custom tooling. Kung walang aplikableng standard, magbigay ng isang lubos na sukatang drawing ng tooth profile nang maaga para ma-quote ng iyong supplier ang tamang lead time para sa tooling.
Kailangan mo ba ng Custom Internal Spline Ring Flange?
Kumuha ng libreng DFM review at CNC machining quote mula sa engineering team ng PFTWORLD.
Humingi ng Presyo