 EN


Plateng Quenched at Tempered: Bakit Bumabalik ang Flatness?
Ano ang dapat gawin ng bracket na ito?
Tatlong gawain, at ang pinakamahinang katangian ay nagdadala ng lahat ng mga ito.
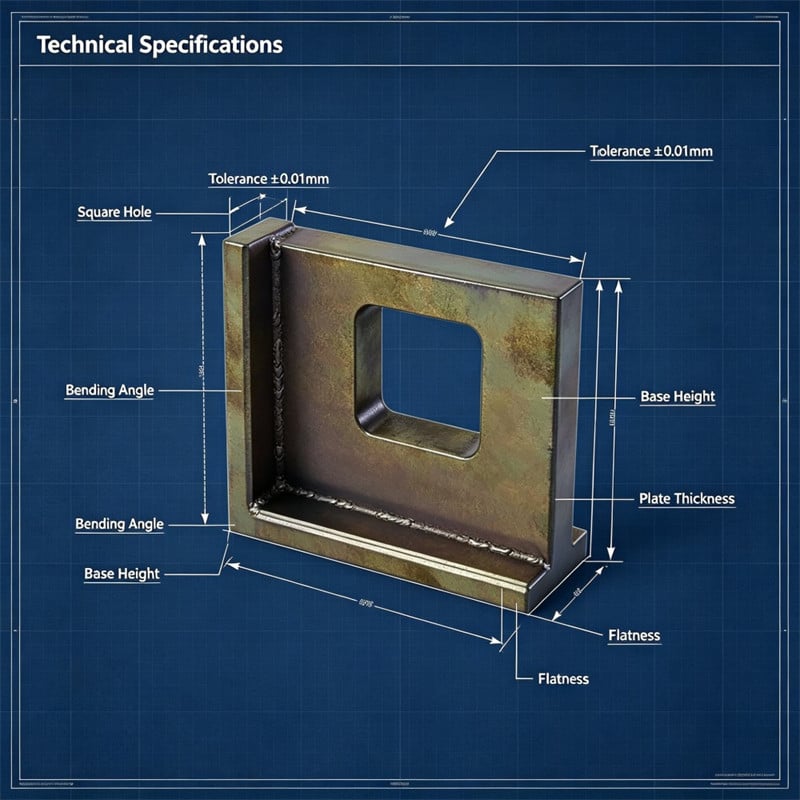
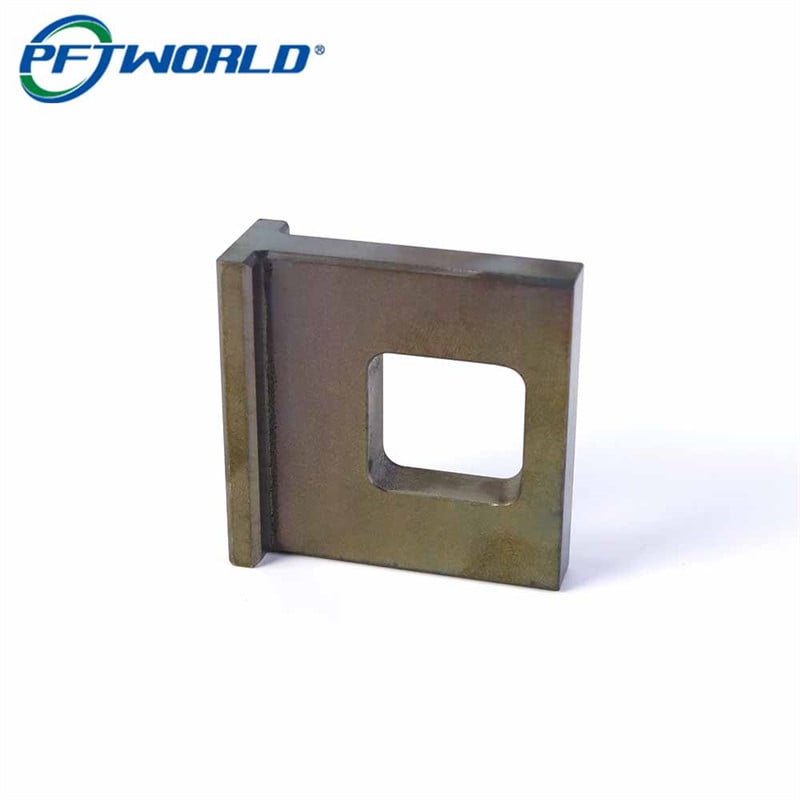
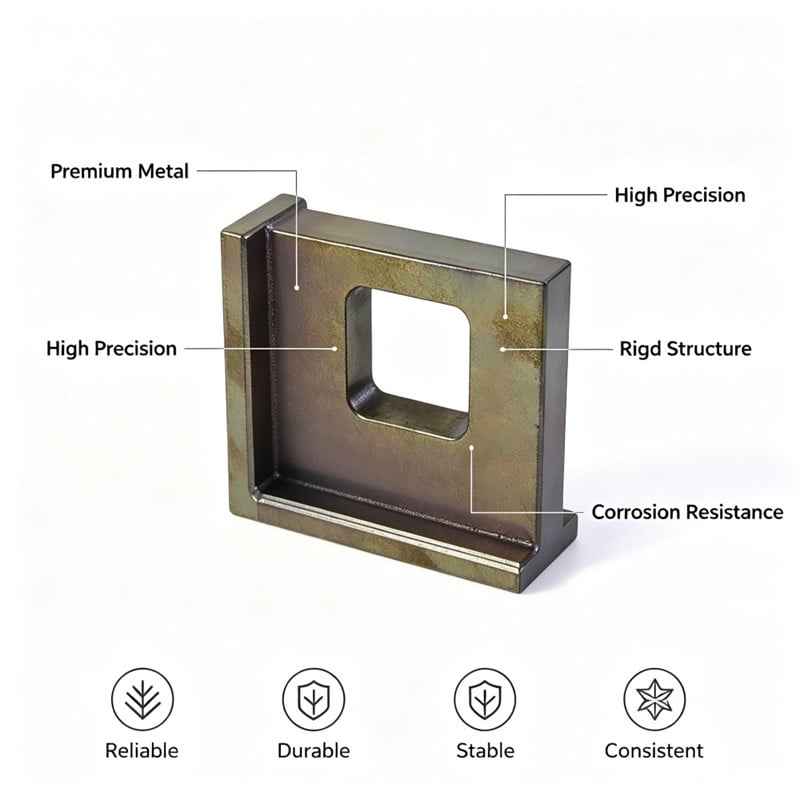
Ang patayong plato ang nagdadala ng bintana. Ang kasalungat na bahagi ay pumapasok sa bukas, kaya ang bintana ay dapat eksaktong sukat at posisyon, at ang plato sa paligid nito ay dapat manatiling sapat na patag upang ang kasalungat na bahagi ay hindi mahigpit sa pagpasok. Ang mga pader ng bintana ang pinakamahinang metal sa bahagi, kaya sila ang pinakasensitibo sa lahat ng nangyayari bago at pagkatapos ng pagputol.
Ang base flange ang nagtatakda ng lokasyon ng bracket. Nakatayo ito sa machine bracket, kaya ang ilalim nito ang mounting face at ang panloob na hakbang nito ang nagpo-position ng bracket laban sa isang kasalungat na katangian. Kung hindi patag ang flange, ang bracket ay gumagalaw at ang bawat sukat na kinuha sa machine ay kinukuha mula sa isang gumagalaw na reference.
Ang hardness ang nagdadala ng wear. Ang bahagi ay kinukulay at tinatampok sa hardness na tinutukoy ng drawing, kaya hindi ito nababago habang ginagamit at kaya nananatili ang anyo ng mga gilid ng bintana kahit na ang kasalungat na bahagi ay nakapasa na sa kanila ng ilang libong beses.
Bakit ang isang manipis na plato ang pinakamahirap panatilihin nang patag pagkatapos ng heat treatment?
Ang stock ay may stress na naroon na bago pa man ito hawakan ng anumang makina
Ang bar na naka-roll o naka-draw ay dumadating na may nakakulong na internal stress dahil sa pag-roll at paglamig na ginawa dito. Ang pagmamachine ay nag-aalis ng materyal mula sa isang gilid lamang, kaya nababaliwala ang balanse ng stress na iyon, at gumagalaw ang bahagi habang inaalis ang cut. Sa isang makapal na bloke, ang galaw ay naa-absorb ng natitirang bahagi kaya walang napapansin na pagbabago. Sa isang plato na ilang milimetro ang kapal, ang parehong pagpapalaya ng stress ay nagpapabend sa bahagi.
Kaya nga ang unang operasyon sa isang manipis na plato ay mas mahalaga kaysa sa huling operasyon. Kung ang stock ay pinapaunlad nang may pantay na allowance at pinahihintulutang gumalaw bago ang mga finishing cuts, ang galaw ay nangyayari pa habang mayroon pa ring metal na maaaring tanggalin. Kung ang bahagi ay pinamamachine na malapit sa final size nang isang beses lamang, ang galaw ay nangyayari matapos ang huling cut, kung saan wala nang natitira para i-correct.
Ang heat treatment ay nagpapalaya at muling inaayos ang stress na iyon
Ang pagpapalamig at pagpapainit ay isang kontroladong siklo ng init, at ito rin ang pinakamalaking kaganapan ng stress na makikita ng bahagi sa buong buhay nito. Iniinit ang bahagi, binabawasan nang mabilis ang temperatura upang bumuo ng matibay na istruktura, at pagkatapos ay iniiinit muli upang maabot ang katigasan na nakasaad sa disenyo. Sa bawat hakbang na ito, nag-uulit ang panloob na stress, at ang bahagi ay unti-unting nababaluktot habang ginagawa ito.
Ang pagkabaluktot ay hindi depekto sa proseso ng pagpapainit. Ito ang natural na reaksyon ng materyal, at ang direksyon nito ay mahulaan lamang sa pinakapangkalahatang paraan. Ang kaya pang-kontrol ay kung may natitirang pagmamachine pa ba pagkatapos nito.
Ang huling pagputol ay muling nagbabalanse ng stress, at gumagalaw ang bahagi kapag inaalis ang clamp.
Ang pagputol sa mga reference face matapos ang pagpapainit ang nagpapagawa sa bracket na umupo nang patag, ngunit ang mismong pagputol ay isang kaganapan ng stress. Ang pag-alis ng manipis na layer ng materyal sa isang surface habang ang iba pang surface ay hindi hinahawakan ay muling binabago ang balanse, at maaaring biglang lumuwang ang bahagi agad kapag inaalis ang clamp.
Kaya ito ang dahilan kung bakit may dalawang halaga ng patagness ang isang machined plate: ang isa ay sinusukat habang hinahawakan ang bahagi, at ang isa naman ay sinusukat kapag malaya ito. Ang isang mabigat na finishing pass sa isang manipis na plate ay magreresulta sa bahagi na tila perpektong patag sa makina, ngunit hindi na patag kapag sinukat sa surface plate dalawampung minuto mamaya—at ang customer ay nakikita lamang ang ikalawang numero.
Ang clamping force ay nagpapaganda sa pagsukat
Madaling i-clamp ang isang manipis na plate nang patag, dahil ang clamping force ay mas malakas kaysa sa stiffness ng materyal. Ang isang vise, isang set ng mababang-profile na clamps, o kahit isang magnetic chuck ay pipindutin ang isang baluktot na plate upang makadikit sa mesa, at ang bawat pagsukat na ginawa sa ganitong kalagayan ay naglalarawan ng clamp, hindi ng bahagi.
Ang praktikal na kahihinatnan ay ang flatness ay kailangang suriin nang malaya ang bahagi, sa isang surface plate, gamit ang dial indicator o height gauge, at ang pagsusuri ay kailangang ulitin pagkatapos na payagan ang bahagi na umupo nang husto—hindi agad pagkatapos tanggalin ang clamp, kapag ang spring ay nasa gana pa.
Ano ang ginagawa ng isang bintana sa isang manipis na plato?
Ang mga pader ng bintana ay ang pinakamakitid na bahagi, at sila ay kumikibot
Ang pagputol ng isang parihabang butas sa isang plato ay nag-iiwan ng apat na makitid na pader, at ang mga pader na iyon ay mas hindi matigas kaysa sa plato bago pa man umiiral ang bintana. Ang isang pangputol na gumagana sa kahabaan nila ay itinutulak sila palayo sa halip na putulin, at ang pader ay bumabalik sa pangputol, na kung saan ay kibot. Ang kibot ay lumalabas bilang isang masamang ibabaw sa loob ng bintana, isang butas na mas malaki kaysa sa dapat, at isang sulok na hindi na nasa posisyon na tinukoy ng plano.
Ang depensa ay praktikal kaysa sa matalino: bawasan ang bahaging radial na kasangkot sa pagputol, panatilihing matalas at maikli ang pangputol, suportahan ang pader mula sa likod kung saan pinapayagan ng heometriya, at gawin ang huling pagputol sa bintana sa magkabilang panig ng plato upang ang mga pader ay magkarga nang pantay kaysa sa pagputol mula sa isang mukha lamang.
Ang mga radius ng sulok ang mga lugar kung saan pumuputok ang manipis na mga plato
Ang isang matalas na panloob na sulok ay isang pook ng pagkakabigat ng stress, at ang martensitic stainless steel na napainit ay mas sensitibo dito kaysa sa malambot na bakal na may mababang carbon content. Kapag may karga, nagsisimula ang isang pukyut sa sulok at kumakalat papasok sa pader. Kaya nga ang radius sa mga sulok ng bintana ay dapat ilagay sa drawing bilang isang kinakailangan, hindi lamang bilang isang kaginhawahan, at kaya ring suriin ang radius sa unang bahagi ng produksyon at sa mga takdang panahon pagkatapos nito, dahil ang isang naka-worn o naka-chip na cutter ay tahimik na gumagawa ng mas matalas na sulok.
Ang pangalawang dahilan para panatilihin ang radius ay dahil ang heat treatment ay ginagawa malapit sa feature. Kung ang bintana ay tinutupad bago ang tempering, ang geometry ng sulok ay dadaanan ang buong siklo; kung tinutupad naman ito pagkatapos, ang sulok ay pinapakinis sa matigas na materyal na mayroon na, at ang tool ay kailangang kayang gumawa ng radius nang walang pagkachip.
Paano ginawa ang mga bracket, hakbang-hakbang?
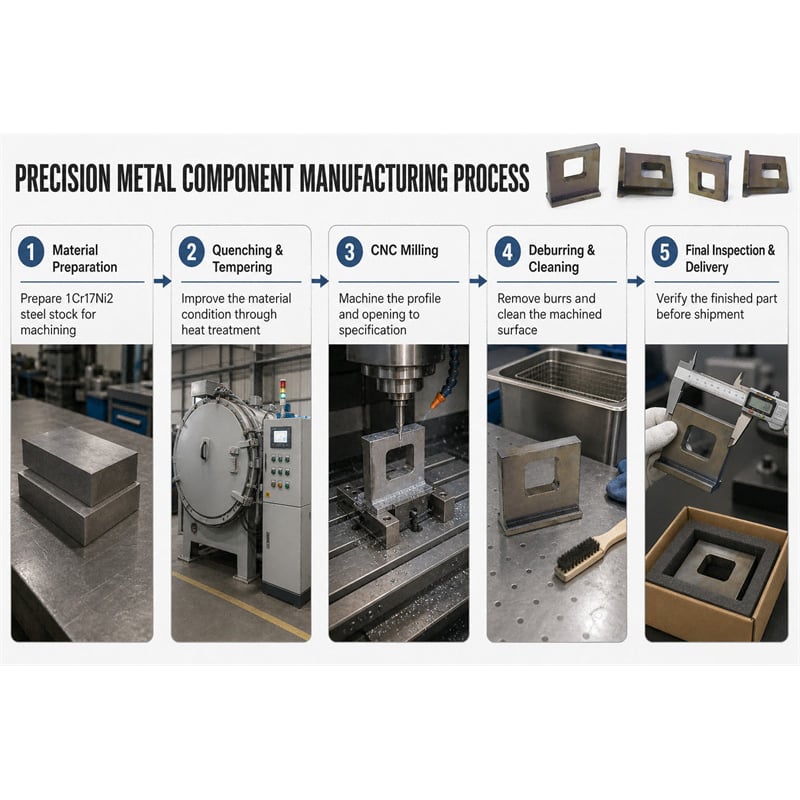
Hakbang 1 – Hugisan ang profile at iwanan ang allowance para sa susunod na pagpuputol
Ang bracket ay hinugot mula sa barang 1Cr17Ni2 na may pantay na allowance sa parehong panig ng vertical plate at sa base flange. Ang allowance ay inilagay para sa heat treatment, hindi para sa machining: ang huling pagputol ay kailangang makakatanggal ng distortion na dulot ng thermal cycle.
Hakbang 2 – Quench at temper hanggang sa hardness na nasa drawing
Ang rough part ay dinaanan ng buong quench at temper cycle hanggang sa hardness range na tinutukoy ng drawing, na siyang nagbibigay sa bracket ng wear resistance at resistance sa deformation habang ginagamit.
Hakbang 3 – Suriin ang hardness at i-record kung saan ito sinukat
Sinusuri ang hardness sa bahagi, kung saan kinukuha ang mga reading sa higit sa isang lugar upang matukoy ang soft spot imbes na ma-average ito. Mahalaga ang pagre-record ng mga posisyon: ang bahagi na may tamang sukat sa dulo ng flange ngunit soft malapit sa window ay iba ang suliranin kaysa sa bahagi na may pantay na mababang sukat sa buong bahagi.
Hakbang 4 – Pagmimill ng reference faces pagkatapos ng tempering
Ang mga paharap na ibabaw na tumutukoy sa bracket ay pinaputol pagkatapos ng heat treatment, kaya ang flatness na sinusukat ng customer ay nabubuo mula sa isang putol na ginawa sa materyal na nakumpleto na ang lahat ng paggalaw. Ang putol ay ginagawa sa balanseng mga pass sa parehong panig ng plato imbes na isang malalim na pass sa isang panig lamang.
Hakbang 5 – Putulin ang window sa tamang sukat at posisyon
Ang window ay pinuputol gamit ang tinukoy na corner radius, na gumagamit ng magaan na radial engagement upang hindi mapush ang mga pader palayo sa cutter. Kung pinapayagan ng geometry, ang finishing cut sa window ay ginagawa mula sa parehong paharap na ibabaw upang ang mga pader ay ma-load nang symmetrical at ang bukas ay mananatiling tuwid sa kabuuan ng kapal.
Hakbang 6 – Panatilihin ang kapal ng plato sa paligid ng window
Ang kapal ng plato, lalo na ang kapal ng pader sa paligid ng window, ay pinapanatili ayon sa drawing imbes na iniwan sa stock size, dahil ang nasabing kapal ang nagtatakda kung gaano kalaki ang load na kayang tiisin ng gilid ng window.
Hakbang 7 – Alisin ang burr at i-round ang bawat gilid
Ang mga gilid ng bintana, ang hakbang sa base flange, at ang mga gilid ng outline ay tinanggalan ng mga burr at pinatunaw ang mga matutulis na gilid. Ang isang heat-treated edge burr ay matigas at matutulis, at maaaring magdulot ng sugat sa mga kamay ng taong nag-aassemble ng unit.
Hakbang 8 – Suriin ang bahagi nang malaya sa isang surface plate
Sinusuri ang flatness nang walang anumang clamp sa bracket, sa isang surface plate, kasama ang sukat at posisyon ng bintana, ang radius ng sulok, ang kapal ng plato, at ang talaan ng hardness. Mahalaga ang pagkakasunod-sunod: ang bilang ng flatness na kinuha habang nakakapit ang bracket sa clamp ay hindi tunay na bilang ng flatness—ito ay tala lamang kung gaano kalakas ang pagpapit ng clamp.
Ano ang nasukat sa 1,200-piece run?
| Tseke | Espesipikasyon | Inihawak sa buong 1,200 na bracket |
|---|---|---|
| Kakatiran | Saklaw ng drawing, walang soft spots | Sinuri sa ilang lugar bawat bahagi at itinala |
| Mga paharap matapos ang tempering | Naputol gamit ang milling matapos ang tempering, patag | Pinutol sa balanseng passes sa parehong panig ng plato |
| Patag, walang nakakabit na bahagi | Sa ibabaw ng surface plate, hindi nakakabit sa clamp | Sinuri nang walang bracket, hindi naka-clamp |
| Bintana | 18 x 12 mm, eksaktong sukat at posisyon | Ang sumasalungat na bahagi ay dumaan nang maayos |
| Mga sulok ng bintana | May rounded edge ayon sa drawing | Sinuri ang radius sa unang bahagi at sa mga regular na agwat |
| Lalaking Lamesa | Ayon sa toleransya ng drawing | Kinuha sa paligid ng bintana gayundin sa buong surface plate |
| Base flange | Patag na ibabaw, panloob na hakbang sa posisyon | Ang bracket ay nakaupo sa bracket nang walang pag-ungol |
| Timbangan ng temperatura | Inalis, patag na ibabaw | Linis na nang matapos ang pagputol para sa tempera |
| Mga gilid | Inalis ang mga dumi, binawasan ang mga talim na gilid | Walang ulat ng mga putol sa pagsasama |
Dalawang libong bracket ang naipadala sa loob ng 24 araw, at inulat ng customer na ang mga bracket ay nakaupo nang patag sa bracket, na ang bintana ay tumanggap nang maayos ng kasalungat na bahagi, at na walang pumutok sa mga sulok ng bintana habang ginagamit.
Ang kamalian na natuklasan namin sa aming sariling pagsusubok
Ang aming subok na paggawa ay nagprodyus ng mga bracket na pumasa sa flatness sa makina ngunit nabigo sa surface plate, at ang pagkakaiba ay ang clamp.
Itinakda namin ang huling pagputol na may plato na mahigpit na nakakabit sa isang plato ng fixture, batay sa paniniwala na ang matibay na pagkakalagay ay magreresulta sa isang matibay na bahagi. Hindi ito totoo. Ang bawat subok na bracket ay nasa tamang posisyon habang nasa fixture, ngunit kapag inilabas namin sila at sinuri nang walang suporta, ang karamihan ay bumalik sa kurba nang higit sa pinapahintulutang toleransya. Ang clamp ay naghahawak sa baluktot na anyo habang ginagawa ang pagputol, at ang materyal ay nagrelaks pabalik sa kurba agad pagkatapos maalis ang presyon.
Dalawang pagbabago ang isinama sa produksyon, kasama na ang isang pagbabago sa inspeksyon. Binawasan ang clamping pressure upang tumugon lamang sa aktwal na kailangan ng pagputol, na may suporta sa ilalim ng window area imbes na pwersa sa itaas nito, kaya ang plato ay inilalagay nang tumpak imbes na ipinipindot. Ang finishing pass sa bawat mukha ay hinati sa isang magaan na roughing cut at isang finishing cut, kung saan pinahihintulutan ang plato na manatili sa pagitan nila, na nagbibigay-daan sa materyal na gumalaw bago ang huling pagputol imbes na pagkatapos nito. At ang pagsubok sa flatness ay inilipat sa pagsukat gamit ang surface plate na walang clamp bilang kriteya para sa pagpapalabas, na ang pagbabagong iyon ang sana ay nakadetekta na ang mga trial part bago pa man sila ipakete.
Sa pagitan ng trial at produksyon, ang flatness reject rate ay umubos mula sa nakikita sa karamihan ng mga bahagi tungo sa zero sa buong produksyon.
Tatlong sequence para sa manipis na heat-treated plate, kinukumpara
| Sunud-sunod | Paano ginagawa ang flatness | Panganib ng Pagkabagu-bago | Integridad ng hardness | Kung Saan Ito Angkop |
|---|---|---|---|---|
| Rough, heat treat, finish mill | Naiiwan ang allowance sa pamamagitan ng thermal cycle, pagkatapos ay pinuputol ang reference faces at ang window sa tempered na materyal | Mababa, dahil ang paggalaw ay nangyayari bago ang mga finishing cuts | Napapanatili, dahil ang mga finish cuts ay magaan at ang bahagi ay nasa hardness na | Mga manipis na plato at bracket na kailangang maging patag pagkatapos ng paggamot, ang ruta na ginagamit dito |
| Pina-mill ang lahat, ininit, at pagkatapos ay surface grind | Ang geometry ay pinuputol muna at ang flatness ay nababalik pagkatapos sa pamamagitan ng pag-grind ng isang face | Katamtaman: ang window at mga manipis na pader ay nagdi-distort sa loob ng cycle, at ang grinding ay nababalik lamang ang isang face | Napapanatili, ngunit mahirap i-hold ang isang matigas na manipis na plato para sa grinding nang hindi paulit-ulit na nagkakamali sa parehong clamping | Mga bahagi na patag lamang sa isang gilid at sapat ang kapal upang mabuhay sa loob ng cycle nang walang suporta |
| Ginamit ang pre-hardened stock | Ang patag na anyo ay hindi naaapektuhan ng anumang siklo ng init | Pinakamababa, dahil wala nang hakbang sa paggamot na magpapalit ng anyo ng bahagi | Itinatakda ng stock, kaya ang drawing ay dapat tanggapin ang kondisyon ng naibigay | Simpleng heometriya sa matigas na materyal na mayroon na, kung saan ang mga milled na bahagi ay hindi nangangailangan ng mahabang manipis na pagputol |
Mas mataas ang gastos sa bawat bahagi sa unang hanay kaysa sa pangalawa, dahil ang allowance ay kailangang dalhin sa buong heat treatment at tanggalin pagkatapos. Sa bracket na ito, ang mga pader ng window ang nagbigay ng desisyon para sa amin: ang ilang milimetro lamang ng pader sa paligid ng isang bukas ay hindi mabubuhay sa buong siklo ng init at babalik na tuwid.
Mga Madalas Itanong
Bakit nababaluktot ang isang milled na plato pagkatapos ng quenching at tempering?
Dahil ang thermal cycle ay nagpapalaya at muling inaayos ang panloob na stress sa materyal, at ang bahagi ay bahagyang nababaluktot habang ginagawa ito. Kung ang plato ay nakapag-machined na sa huling sukat, ang ganitong pagbabaluktot ay kailangang tanggapin. Kung may natirang allowance, ang pagbabaluktot ay tinatanggal ng mga finishing pass na ginagawa pagkatapos ng treatment, kaya mas mahalaga ang pagkakasunod-sunod kaysa sa mga parameter ng machining sa isang manipis na bahagi.
Gaano kadami ang materyal na dapat iwan para sa pag-cut pagkatapos ng heat treatment?
Sapat na upang tanggalin ang pagbabaluktot na dulot ng cycle sa geometry na iyon, na sa isang manipis na plato ay isang usapin ng pagsusukat imbes na ng pormula: gamitin ang trial run bilang pagsusukat, suriin ang mga plato nang walang clamp, at itakda ang allowance batay sa natuklasan mo. Ang sobrang kaunti na allowance ay iniwan ang pagkabow sa natapos na bahagi; ang sobrang dami naman ay nangangahulugan ng pagtatalop ng magandang materyal at muli nang pagrere-balance ng stress.
Bakit manipis na mga plato ang sumusukat na patag habang nakakabit sa clamp ngunit hindi pagkatapos?
Dahil ang puwersa ng pagkakapit ay mas malakas kaysa sa rigidity ng manipis na plato, ang clamp ay pumipindot sa baluktot habang sinusukat. Ang binabasa ay tumutukoy sa clamp, hindi sa bahagi. Ang flatness ng anumang manipis na bahagi ay dapat suriin nang walang anumang pindot, sa isang surface plate, at pinakamabuti na hayaan muna ang bahagi na umupo bago ang huling pagbasa, imbes na sukatin agad pagkatapos itong palayain.
Nababawasan ba ang hardness kapag ginagawa ang milling matapos ang heat treatment?
Hindi, basta’t ang mga huling pagputol ay magaan at ang init mula sa pagputol ay kontrolado. Ang hardness ay nakatakda ng heat treatment, at ang pagputol pagkatapos nito ay tinatanggal lamang ang nawalang anyo na surface layer nang hindi binabago ang likas na katangian ng materyal sa ilalim. Ang panganib sa pagmamachine matapos ang treatment ay hindi ang nawalang hardness, kundi ang pagkachip sa isang matalas na gilid o manipis na pader—kaya’t mas mahalaga ang magaan na pagputol at ang matalas na tooling dito kaysa sa mga materyal na may mababang hardness.
Ano ang ilalagay sa iyong drawing?
Ang anim na linya ay nagpapaliwanag ng usapin tungkol sa flatness ng isang manipis na heat-treated na plato:
1. Ipaunawa ang saklaw ng kahigpit, at sabihin kung saan sa bahagi ang kahigpit ay susuriin, upang hindi makatago ang isang malambot na lugar sa isang karaniwang sukat.
2. Ipaunawa na ang mga pinnacled na ibabaw ay pinapakinis pagkatapos ng heat treatment, imbes na iwan ang pagkakasunod-sunod sa gawaan.
3. Bigyan ang sukat ng window, posisyon, at radius ng sulok bilang mga toleransya, at tukuyin ang radius bilang isang kinakailangan, hindi bilang isang paalala.
4. Bigyan ang kapal ng plato at pader kasama ang toleransya, dahil ang kapal na ito ang nagtatakda ng rigidity ng gilid ng window.
5. Ipaunawa ang flatness habang ang bahagi ay nasa kalayaan, at tukuyin ang datum; sabihin nang buo na ang pagsusuri ay ginagawa nang walang clamp.
6. Ipaunawa kung ano ang tinatanggap sa pinagtratong ibabaw: kung ang temper oxide colors ay dapat tanggalin, o kung ang isang hindi pinapakinis na pinagtratong ibabaw ay tinatanggap sa mga hindi pang-fungsyon na ibabaw.
Ang manipis na plato na pinainit ay isang problema sa pagmamakinis at isang problema sa pagpapainit nang sabay-sabay, at ang dalawa ay sumasang-ayon lamang kapag ang pagkakasunod-sunod ay nailalapat bago ang unang pagputol. Kung tama ang sukat na iwan, ang pagkakasunod-sunod ng pagputol, at ang pagsusuri nang walang kumakapit, ang natitira ay karaniwang pagmamakinis: isang plato na nananatiling patag, isang bukas na bahagi na tumatanggap ng kaukop na bahagi nito, at mga sulok na hindi magpapasimula ng isang punit.