 EN


Karmaşık 6061 Alüminyum Hassas Bileşenin CNC İşlenmesinden Çıkarılan Dersler
Neden Bu Alüminyum Parça Göründüğünden Daha Zordu
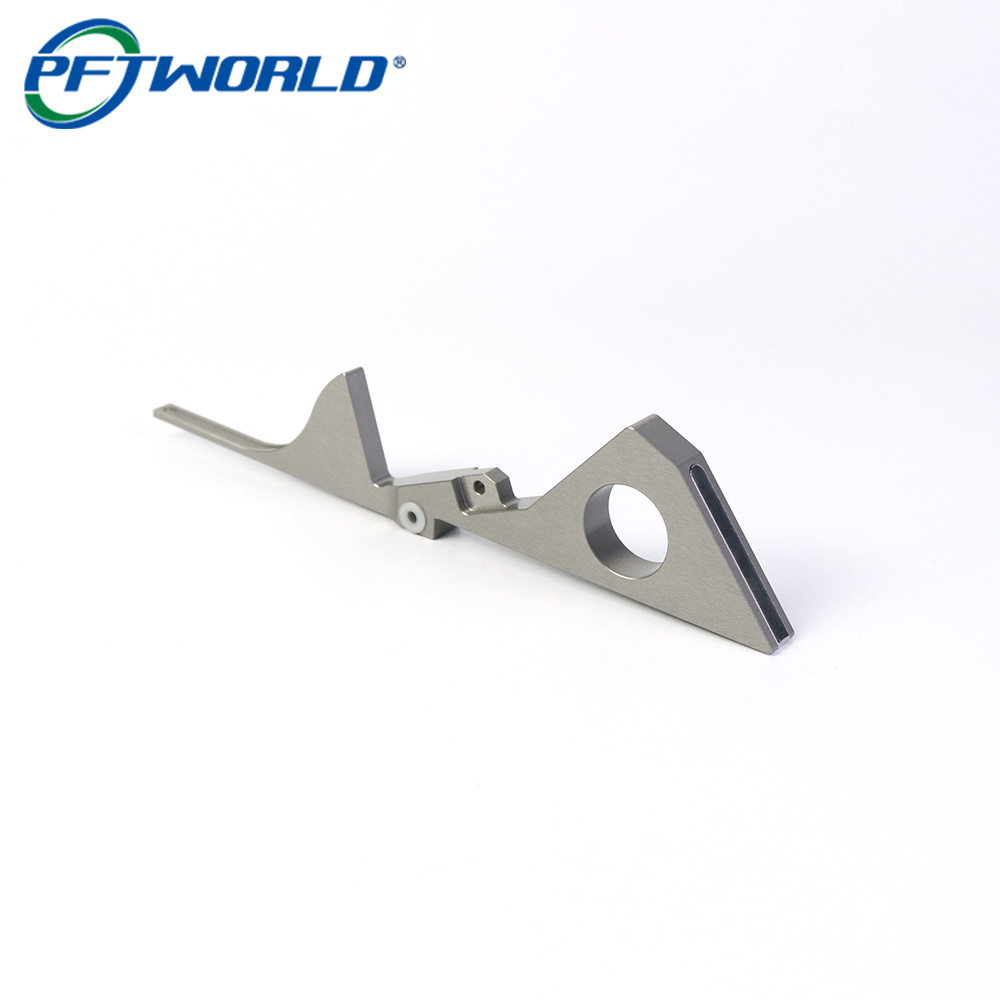
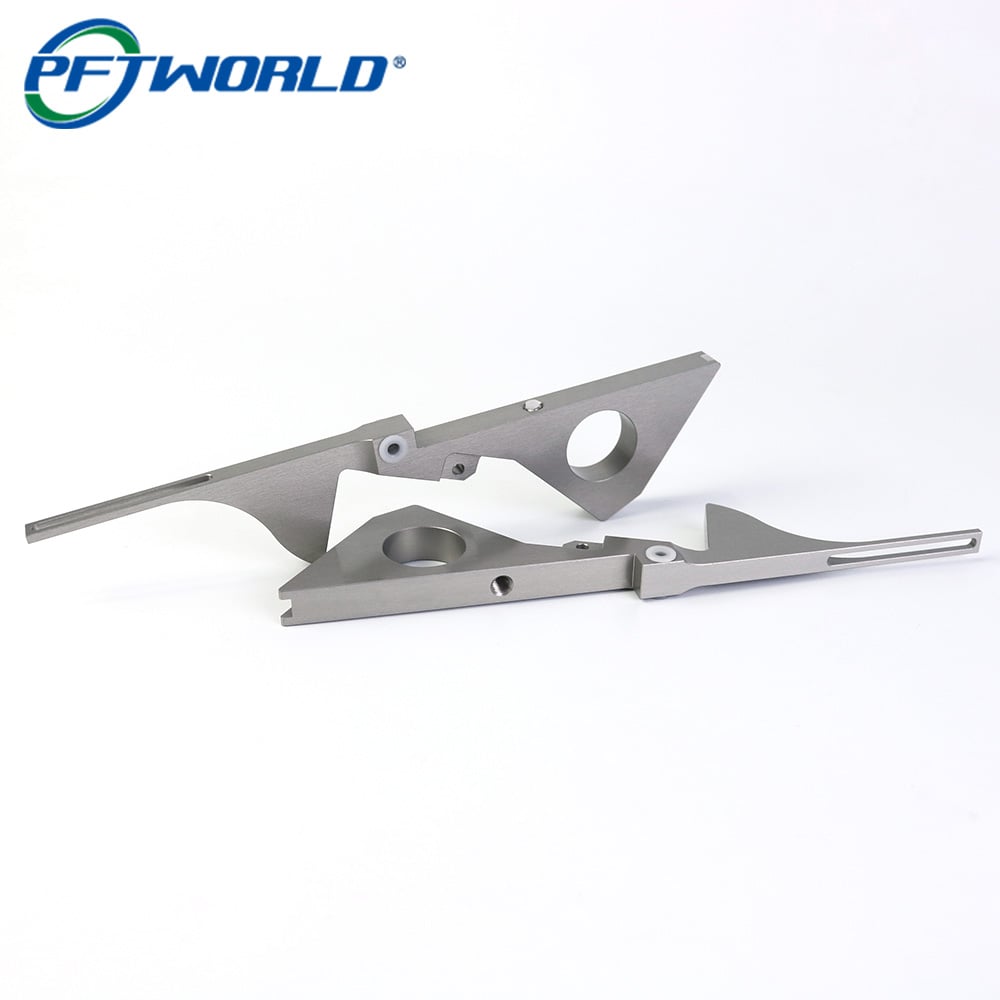
İlk bakışta bu alüminyum bileşen, birkaç kesim ve montaj özelliği içeren basit bir tornalanmış plaka gibi görünüyor. Ancak üretim açısından böyle parçalar, geleneksel bağlantı elemanlarından veya düz plakalardan daha fazla dikkat gerektirir.
Zorluk yalnızca şeklin üretilmesinde değil; CNC frezeleme, kenar temizleme, yüzey işlemenin yanı sıra anodizasyon ve nihai muayene gibi çoklu işlemler sırasında boyutsal kararlılığın korunmasındadır.
Bu tür bileşenlerde her küçük ayrıntı önemlidir. Frezeleme sırasında hafif bir şekil değişimi ya da anodizasyondan sonra küçük bir boyutsal değişim, montaj performansını etkileyebilir.
Bu proje, üretimin başlamasından önce müşteri ile imalat tedarikçisi arasındaki mühendislik iletişiminin neden kritik olduğunu gösteren tipik bir örnektir.
Malzeme Seçimi: Neden 6061 Alüminyum Pratik Bir Seçimdi
Parça, hassas CNC işlemenin en yaygın olarak kullanılan malzemelerinden biri olan 6061 alüminyum alaşımından üretilmiştir.
Deneyimlerimize göre 6061 alüminyum, aşağıdaki özellikler arasında iyi bir denge sunar:
· İşlenebilirlik
· Dayanım/ağırlık oranı
· Korozyon Direnci
· Yüzey bitirme kalitesi
7075 gibi daha sert alüminyum alaşımlarıyla kıyaslandığında 6061, birçok endüstriyel uygulama için yeterli mekanik performansı sağlarken işlenmesi daha kolaydır.
Geniş çapta kullanıldığı alanlar:
· Otomasyon ekipmanı bileşenleri
· Alet bağlantı parçaları
· Optik ekipman parçaları
· Elektronik cihaz yapıları
· Özel mekanik montajlar
Anodizasyon gerektiren parçalar için 6061 de tercih edilen bir alaşımdır çünkü işlem sonrası tutarlı bir yüzey görünümü elde edilebilir.

CNC İşleme Zorlukları: İnce Özellikler ve Uzun Geometri
Üretim sırasında inceleyeceğimiz ilk şeylerden biri genel geometridir.
Bu bileşen şunları içerir:
· Uzun ve dar bölümler
· İnce duvar alanları
· Hassas montaj delikleri
· Açık yuvalar
· Karmaşık dış profiller
Bu özellikler, birkaç işlenebilirlik riski yaratır.
1. İş parçası titreşimi
Uzun ve ince alüminyum kesitleri kesme kuvvetlerine duyarlıdır.
İşleme parametreleri çok agresif olursa titreşim oluşabilir ve bu durum şu sonuçlara neden olabilir:
· Görünür takım izleri
· Kötü yüzey kalitesi
· Kenar deformasyonu
· Boyutsal hatalar
Normal yaklaşımımız, şunları optimize etmektir:
· Kesme hızı
· Besleme hızı
· Takım çapı
· Takım yolu stratejisi
· Tutturucu destek noktaları
Bir işlemde büyük miktarda malzeme kaldırmak yerine, kontrollü kaba tornalama ile ardından hassas bitirme işlemini tercih ederiz.
2. Tutturucu Tasarımı, Kesme Hızından Daha Önemlidir
Birçok kişi yalnızca CNC makine doğruluğuna odaklanır; ancak gerçek üretimde tutturucu tasarımı genellikle nihai kaliteyi belirler.
Düzensiz alüminyum parçalar için yanlış sıkma aşağıdaki sorunlara neden olabilir:
· İşleme sırasında parça hareketi
· Eşit olmayan gerilim boşalması
· İşleme sonrası düzlemsizlik sorunları
Üretimden önce genellikle şunları değerlendiririz:
· Mengenelerin nerede temas etmesi gerektiği
· Deformasyonun nasıl önlenmesi gerektiği
· Ekstra destek noktalarına ihtiyaç olup olmadığı
İyi bir tespit aracı, makinenin partiler boyunca tekrarlanabilir doğruluk elde etmesini sağlar.

Anodizasyondan Sonra Boyutsal Değişimlerin Yönetimi
Yaygın bir yanlış anlama, anodizasyonun yalnızca estetik bir işlem olmasıdır.
Gerçekte anodizasyon, alüminyum yüzeyinde bir oksit tabakası oluşturur. Kaplama, korozyon direncini ve görünümü iyileştirirken kritik boyutlarda hafif değişime neden olabilir.
Hassas parçalar için mühendislerin dikkat etmesi gerekenler:
· Delik çapı değişiklikleri
· Diş uyumu
· Temas yüzeyleri
· Montaj toleransları
Pratik bir üretim çözümü, CNC işlemenin sırasında son işlem payları bırakmaktır.
Örneğin:
· Kritik delikler için anodizlemeden sonraki işlemler göz önünde bulundurulmalıdır
· İşlevsel yüzeylerin korunması (maskelenmesi) gerekebilir
· Sıkı toleranslı bölgeler için işlemenin öncesinde süreç planlaması gerekir
Birçok CNC alüminyum projesi, son işlem sürecinin nihai parça performansını doğrudan etkilemesi nedeniyle işlemenin yanı sıra anodizleme, lazer ile marking ve muayene işlemlerini de içerir.
Yüzey İşleme: Sadece Görünüşten Daha Fazlası
Bu tür bileşenlerde anodizasyon kaplaması birkaç avantaj sağlar:
· Daha iyi korozyon direnci
· Daha iyi aşınma direnci
· Daha kararlı yüzey kalitesi
· Profesyonel endüstriyel görünüm
Ancak iyi bir anodizasyon kaplaması, CNC işlemenin başlangıcında belirlenir.
Yaygın yüzey sorunları genellikle işlemenin kendisinden kaynaklanır:
· Kesici takım izleri
· Çizikler
· Kenar döküntüleri
· Düzensiz kesim desenleri
Anodizasyon öncesi, deneyimli üreticiler genellikle şunu gerçekleştirir:
1. Görsel Denetim
2. Kenar çapaklarının giderilmesi
3. Kenar işleme
4. Yüzey temizliği
5. İşleme onayı
Güzel bir anodize yüzey, kötü makine hazırlığını gizleyemez.
Hassas alüminyum parçalar için kalite kontrol yaklaşımı
Özelleştirilmiş CNC bileşenler için muayene yalnızca son aşamada yapılmamalıdır.
Güvenilir bir üretim süreci genellikle şunları içerir:
Gelen malzeme kontrolü
Doğrulayın:
· Alüminyum sınıfı
· Malzeme durumu
· Gerekli olduğunda izlenebilirlik belgeleri
İşleme sırasında muayene
Kontrol edilecek unsurlar:
· Kritik boyutlar
· Delik konumları
· Düzlemsellik
· Profil doğruluğu
Yüzey işleminden sonra nihai muayene
Doğrulayın:
· Görünümü
· Kaplama tutarlılığı
· Montaj boyutları
Kesinlikli alüminyum bileşenler için birçok üretici, tekrarlanabilirliği korumak amacıyla CNC işlemenin yanı sıra CMM incelemesi ve yüzey işleme kontrolünü birleştirir.
Bu Tür Bir Projeyle Edindiğimiz Bilgiler
İmalat proje yönetimi açısından en büyük ders, CNC işlemenin bir CAD dosyasını metal bir parçaya dönüştürme süreci olmadığıdır.
Başarılı üretim, tüm zinciri anlama üzerine kuruludur:
Tasarım → Malzeme → İşleme Stratejisi → Tutturucu → Yüzey İşleme → Muayene → Montaj
Bir parça, CNC makinesinde doğru şekilde üretilebilir; ancak anodizasyon kritik bir boyutu değiştirdiğinde ya da tutturucu tasarımı erken dönemde göz önünde bulundurulmadığında yine de başarısız olabilir.
Özel işlenmiş bileşenler tedarik eden mühendisler için en değerli tedarikçi, her zaman en düşük işkleme fiyatını sunan kişi değildir. En değerli tedarikçi, üretim sorunlarına dönüşmeden önce imalat risklerini belirleyebilen tedarikçidir.
Bu deneyim, prototip işlemenin güvenilir uzun vadeli üretimden ayrılmasını sağlar.
Üretim Süreci Özeti
· Malzeme: Alüminyum 6061
· Süreç: CNC Frezeleme
· İkincil Süreç: Anodizasyon + Lazer İşaretleme
· Uygulama: Hassas mekanik bileşen
· Ana Odak Noktası: Boyutsal kararlılık, yüzey kalitesi, tekrarlanabilir üretim