 EN


Уроки, отримані під час токарної обробки складної прецизійної деталі з алюмінію 6061
Чому ця алюмінієва деталь виявилася складнішою, ніж здається
На перший погляд цей алюмінієвий компонент виглядає як проста фрезерована пластина з кількома вирізами та елементами кріплення. Однак з точки зору виробництва такі деталі часто вимагають більшої уваги, ніж традиційні кронштейни чи плоскі пластини.
Складність полягає не лише у виготовленні форми. Справжня трудність — у збереженні розмірної стабільності під час кількох технологічних операцій: фрезерування на ЧПУ, зачистка, обробка поверхні, анодування та остаточний контроль.
Для такого типу компонентів має значення кожна дрібниця. Навіть незначне деформування під час механічної обробки або мала зміна розмірів після анодування може вплинути на роботу при збиранні.
Цей проект є типовим прикладом того, чому інженерне спілкування між замовником та виробником деталей має бути критично важливим ще до початку виробництва.
Вибір матеріалу: чому алюміній 6061 був практичним варіантом
Деталь виготовлена з алюмінієвого сплаву 6061 — одного з найпоширеніших матеріалів для точного фрезерування на ЧПК.
Згідно з нашим досвідом, алюміній 6061 забезпечує гарну рівновагу між:
· Оброблюваністю
· Співвідношенням міцності до ваги
· Стійкість до корозії
· Якістю обробки поверхні
Порівняно з твердішими алюмінієвими сплавами, наприклад 7075, сплав 6061 легше обробляти, але при цьому зберігає достатні механічні характеристики для багатьох промислових застосувань.
Її широко використовують для:
· Компонентами автоматизованого обладнання
· Кріпленнями для приладів
· Деталями оптичного обладнання
· Конструкціями електронних пристроїв
· Індивідуальні механічні зборки
Для деталей, що потребують анодування, сплав 6061 також є переважним вибором, оскільки після обробки він забезпечує однорідний зовнішній вигляд поверхні.

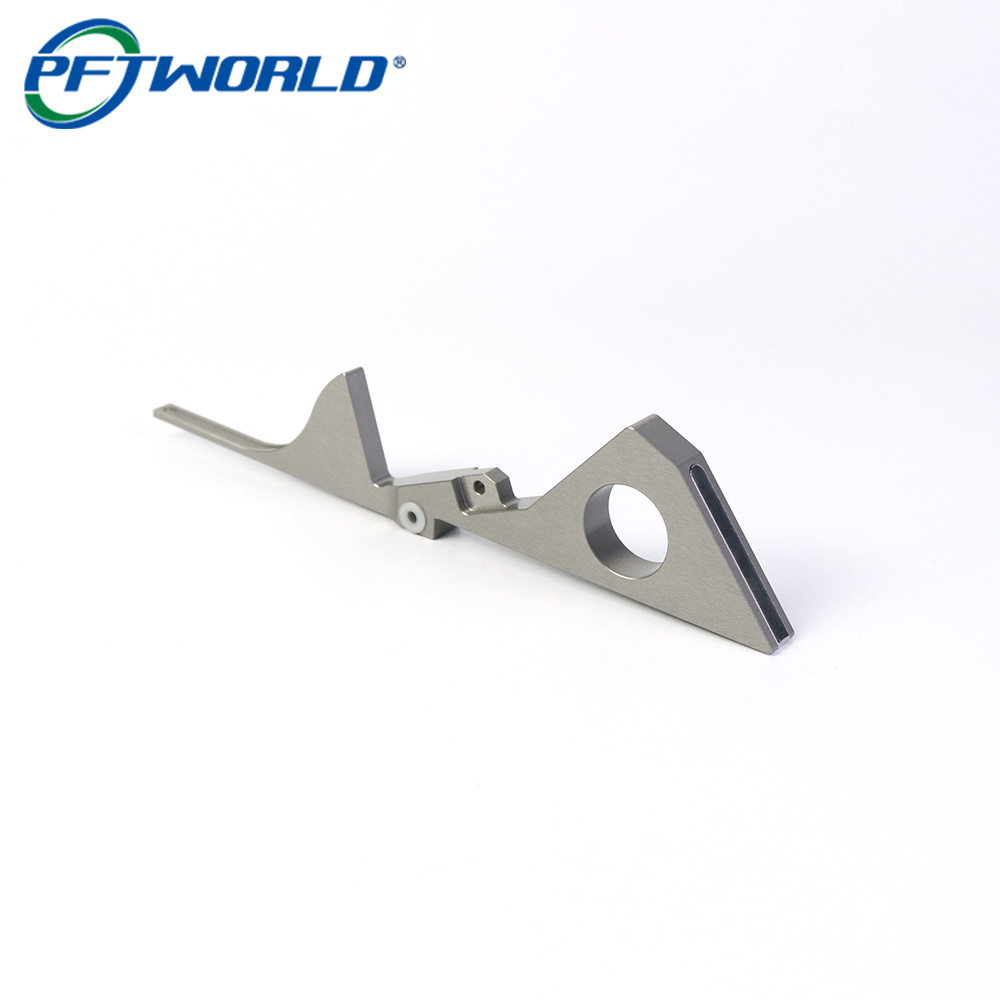
Складнощі фрезерування на ЧПК: тонкі елементи та довга геометрія
Одним із перших аспектів, які ми аналізуємо під час виробництва, є загальна геометрія.
Ця деталь включає:
· Довгі вузькі ділянки
· Ділянки з тонкими стінками
· Точні отвори для кріплення
· Відкриті пази
· Складні зовнішні профілі
Ці функції створюють кілька ризиків під час обробки.
1. Вібрація заготовки
Довгі й тонкі алюмінієві елементи чутливі до різальних зусиль.
Якщо параметри обробки надто агресивні, може виникнути вібрація, що призводить до:
· Помітних слідів інструменту
· Поганої якості поверхні
· Деформації кромок
· Розбіжностей у розмірах
Нашим звичайним підходом є оптимізація:
· Швидкості різання
· Швидкість подачі
· Діаметр інструменту
· Стратегія траєкторії інструменту
· Точки кріплення пристосування
Замість видалення великої кількості матеріалу за одну операцію ми надаємо перевагу контрольному черновому обробленню з наступним точним чистовим обробленням.
2. Конструювання пристосування часто важливіше за швидкість різання
Багато людей зосереджуються лише на точності ЧПУ-верстатів, але в реальному виробництві конструювання пристосування часто визначає кінцеву якість.
Для неправильних алюмінієвих деталей неправильне затискання може призвести до:
· Руху деталі під час обробки
· Нерівномірного звільнення напружень
· Проблеми з плоскістю після механічної обробки
Перед виробництвом ми зазвичай оцінюємо:
· У яких місцях затиски повинні контактувати з деталлю
· Як уникнути деформації
· Чи потрібні додаткові опорні точки
Якісна приставка дозволяє верстату забезпечувати повторювану точність у серійному виробництві.

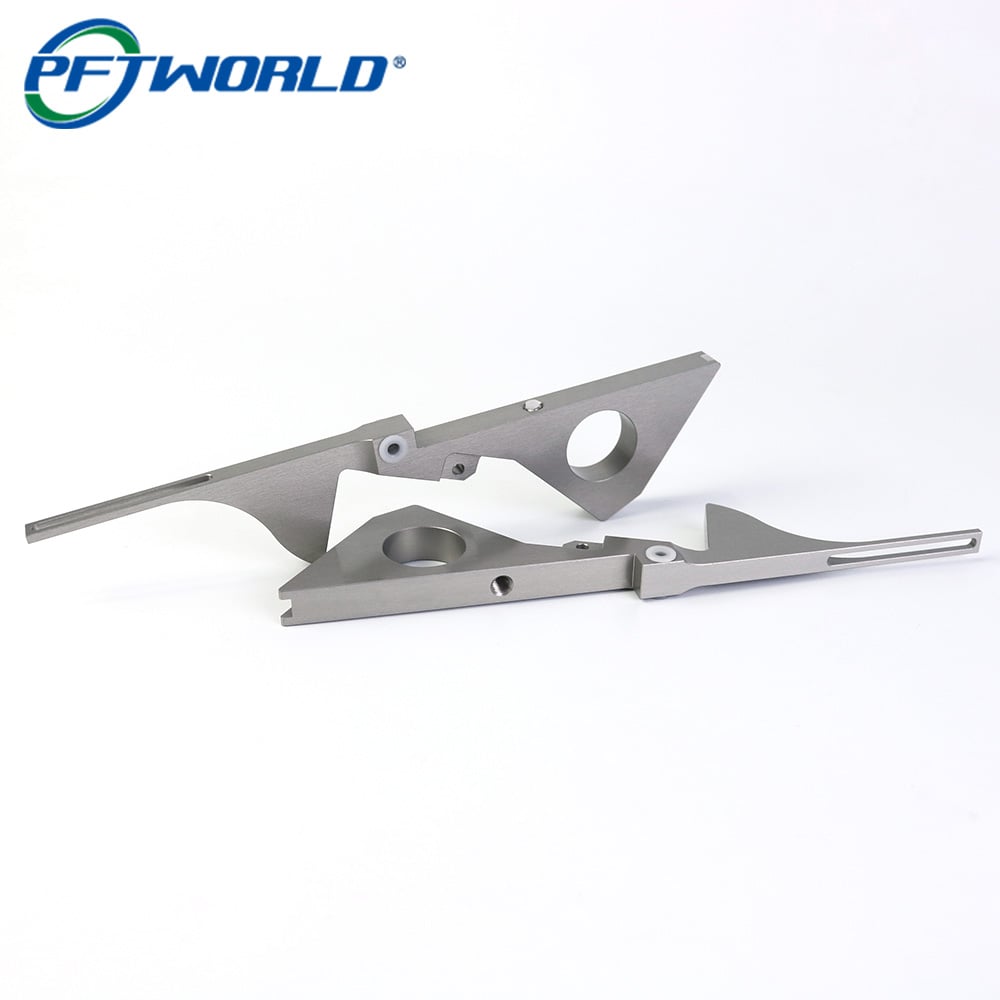
Контроль розмірних змін після анодування
Поширене непорозуміння полягає в тому, що анодування — це лише косметичний процес.
Насправді анодування створює оксидний шар на алюмінієвій поверхні. Хоча покриття покращує корозійну стійкість та зовнішній вигляд, воно може трохи впливати на критичні розміри.
Для прецизійних деталей інженери повинні враховувати:
· Зміна діаметра отвору
· Посадка різьби
· Контактні поверхні
· Допуски збирання
Практичним виробничим рішенням є залишення припуску на остаточну обробку під час фрезерування на ЧПУ.
Наприклад:
· Критичні отвори можуть вимагати врахування анодування на етапі післяобробки
· Функціональні поверхні, можливо, потрібно замаскувати
· Ділянки з жорсткими допусками вимагають планування технологічного процесу до початку механічної обробки
Багато проектів з алюмінію для ЧПУ поєднують механічну обробку з анодуванням, лазерною маркуванням та інспектуванням, оскільки остаточна обробка безпосередньо впливає на робочі характеристики готової деталі.
Шорсткість поверхні: більше ніж лише зовнішній вигляд
Анодований фініш цього типу компонентів забезпечує кілька переваг:
· Покращену стійкість до корозії
· Кращу стійкість до зношування
· Більш стабільну якість поверхні
· Професійний промисловий вигляд
Однак досягнення якісного анодованого фінішу починається ще на етапі фрезерування на ЧПУ.
Поширені проблеми з поверхнею зазвичай виникають під час механічної обробки:
· Сліди інструменту
· Подряпини
· Заусенці
· Нерівномірні шаблони різання
Перед анодуванням досвідчені виробники зазвичай виконують:
1. Візуальна перевірка
2. Видалення заусенців
3. Обробку кромок
4. Очищення поверхні
5. Підтвердження остаточної обробки
Прекрасна анодована поверхня не може приховати погану підготовку механічної обробки.
Підхід до контролю якості для прецизійних алюмінієвих деталей
Для індивідуальних компонентів ЧПК інспекцію слід проводити не лише наприкінці процесу.
Надійний виробничий процес зазвичай включає:
Перевірка надійшлих матеріалів
Підтвердження:
· Марка алюмінію
· Стан матеріалу
· Документи, що забезпечують відстежуваність, за наявності вимоги
Інспекція під час механічної обробки
Перевірити:
· Критичні розміри
· Розташування отворів
· Плоскість
· Точність профілю
Остаточна інспекція після поверхневої обробки
Перевірити:
· Зовнішній вигляд
· Однорідність покриття
· Габаритні розміри
Для точних алюмінієвих компонентів багато виробників поєднують можливості фрезерування з ЧПК із контролем за допомогою координатно-вимірювальних машин (КВМ) та контролем остаточної обробки, щоб забезпечити повторюваність.
Що ми дізналися з цього типу проектів
З точки зору управління виробничими проектами найважливіший урок полягає в тому, що фрезерування з ЧПК — це не просто процес перетворення CAD-файлу в металеву деталь.
Успішне виробництво залежить від розуміння всього ланцюга:
Конструювання → Матеріал → Стратегія фрезерування → Кріплення → Обробка поверхні → Інспектування → Збирання
Деталь може бути точно виготовлена на верстаті з ЧПК, але все одно виявитися непридатною, якщо анодування змінить критичний розмір або якщо конструкцію пристосування не враховано на ранніх етапах.
Для інженерів, які закуповують спеціальні фрезеровані компоненти, найціннішим постачальником не завжди є той, хто пропонує найнижчу ціну на фрезерування. Це постачальник, який здатен виявити ризики виробництва до того, як вони перетворяться на проблеми у виробництві.
Саме цей досвід відрізняє виготовлення прототипів від надійного тривалого виробництва.
Резюме виробничого процесу
· Матеріал: алюміній 6061
· Процес: фрезерування на ЧПК
· Додатковий процес: анодування + лазерна маркування
· Застосування: прецизійна механічна деталь
· Основний акцент: стабільність розмірів, якість поверхні, повторюваність виробництва