 EN


Những bài học rút ra từ việc gia công CNC một bộ phận nhôm 6061 chính xác phức tạp
Tại Sao Bộ Phận Nhôm Này Khó Gia Công Hơn So Với Ngoại Hình Của Nó
Nhìn sơ qua, bộ phận nhôm này trông giống một tấm phẳng được gia công cơ khí đơn giản với vài lỗ khoét và các đặc điểm lắp đặt. Tuy nhiên, từ góc độ sản xuất, những bộ phận như thế này thường đòi hỏi sự chú ý nhiều hơn so với các giá đỡ truyền thống hoặc các tấm phẳng.
Thách thức không chỉ nằm ở việc tạo ra hình dạng mong muốn. Khó khăn thực sự đến từ việc duy trì độ ổn định về kích thước trong suốt nhiều công đoạn: phay CNC, làm sạch mép (deburring), hoàn thiện bề mặt, anod hóa và kiểm tra cuối cùng.
Đối với loại bộ phận này, từng chi tiết nhỏ đều quan trọng. Một chút biến dạng trong quá trình gia công cơ khí hoặc một thay đổi nhỏ về kích thước sau khi anod hóa đều có thể ảnh hưởng đến hiệu suất lắp ráp.
Dự án này là một ví dụ điển hình cho thấy vì sao việc trao đổi kỹ thuật giữa khách hàng và nhà cung cấp gia công cơ khí là vô cùng quan trọng trước khi bắt đầu sản xuất.
Lựa Chọn Vật Liệu: Vì Sao Nhôm 6061 Là Một Lựa Chọn Thực Tế
Bộ phận này được sản xuất từ hợp kim nhôm 6061, một trong những vật liệu phổ biến nhất dùng cho gia công CNC chính xác.
Theo kinh nghiệm của chúng tôi, nhôm 6061 mang lại sự cân bằng tốt giữa:
· Khả năng gia công
· Tỷ lệ độ bền trên trọng lượng
· Chống ăn mòn
· Chất lượng hoàn thiện bề mặt
So với các hợp kim nhôm cứng hơn như 7075, nhôm 6061 dễ gia công hơn nhưng vẫn đảm bảo hiệu suất cơ học đủ cho nhiều ứng dụng công nghiệp.
Được sử dụng rộng rãi cho:
· Linh kiện thiết bị tự động hóa
· Giá đỡ thiết bị đo lường
· Linh kiện thiết bị quang học
· Kết cấu thiết bị điện tử
· Các cụm cơ khí tùy chỉnh
Đối với các bộ phận yêu cầu anod hóa, hợp kim 6061 cũng là lựa chọn ưu tiên vì có thể đạt được bề mặt đồng đều sau khi xử lý.

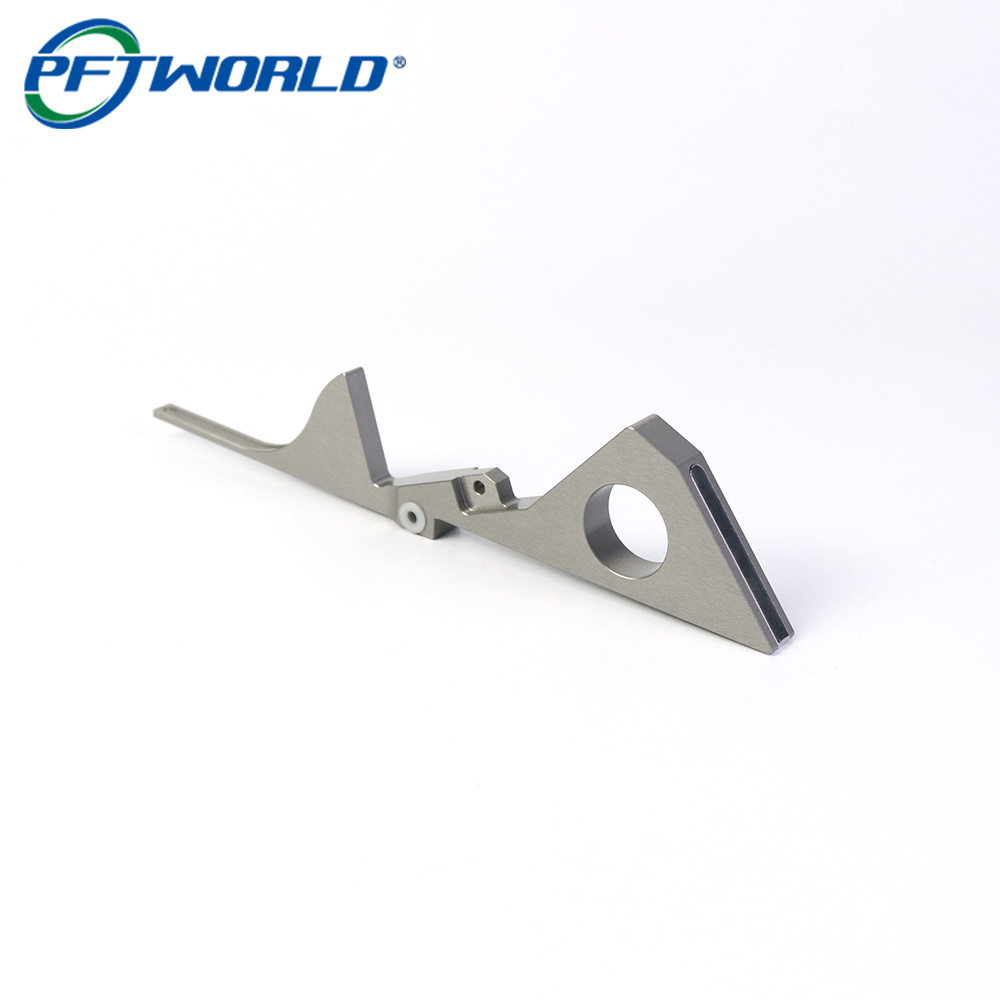
Những thách thức trong gia công CNC: đặc điểm mỏng và hình học dài
Một trong những yếu tố đầu tiên chúng tôi xem xét trong quá trình sản xuất là hình học tổng thể.
Bộ phận này bao gồm:
· Các phần dài và hẹp
· Các vùng thành mỏng
· Các lỗ lắp đặt chính xác
· Các rãnh hở
· Các đường viền ngoài phức tạp
Những tính năng này tạo ra một số rủi ro trong gia công.
1. Dao động phôi
Các phần nhôm dài và mỏng rất nhạy cảm với lực cắt.
Nếu thông số gia công quá mạnh, có thể xảy ra hiện tượng dao động, dẫn đến:
· Dấu vết dụng cụ nhìn thấy rõ
· Độ bóng bề mặt kém
· Biến dạng mép
· Sai lệch kích thước
Phương pháp thông thường của chúng tôi là tối ưu hóa:
· Tốc độ cắt
· Tốc độ cấp phôi
· Đường kính dụng cụ
· Chiến lược đường đi của dụng cụ
· Các điểm đỡ của đồ gá
Thay vì loại bỏ một lượng lớn vật liệu trong một lần gia công, chúng tôi ưu tiên gia công thô có kiểm soát, sau đó là gia công tinh chính xác.
2. Thiết kế đồ gá thường quan trọng hơn tốc độ cắt
Nhiều người chỉ tập trung vào độ chính xác của máy CNC, nhưng trong sản xuất thực tế, thiết kế đồ gá thường quyết định chất lượng cuối cùng.
Đối với các chi tiết nhôm không đều, việc kẹp chặt không đúng cách có thể gây ra:
· Chuyển động của chi tiết trong quá trình gia công
· Giải phóng ứng suất không đều
· Vấn đề độ phẳng sau khi gia công
Trước sản xuất, chúng tôi thường đánh giá:
· Các điểm kẹp nên tiếp xúc ở đâu
· Cách tránh biến dạng
· Liệu có cần thêm các điểm đỡ hay không
Một đồ gá tốt cho phép máy đạt được độ chính xác lặp lại giữa các mẻ sản xuất.

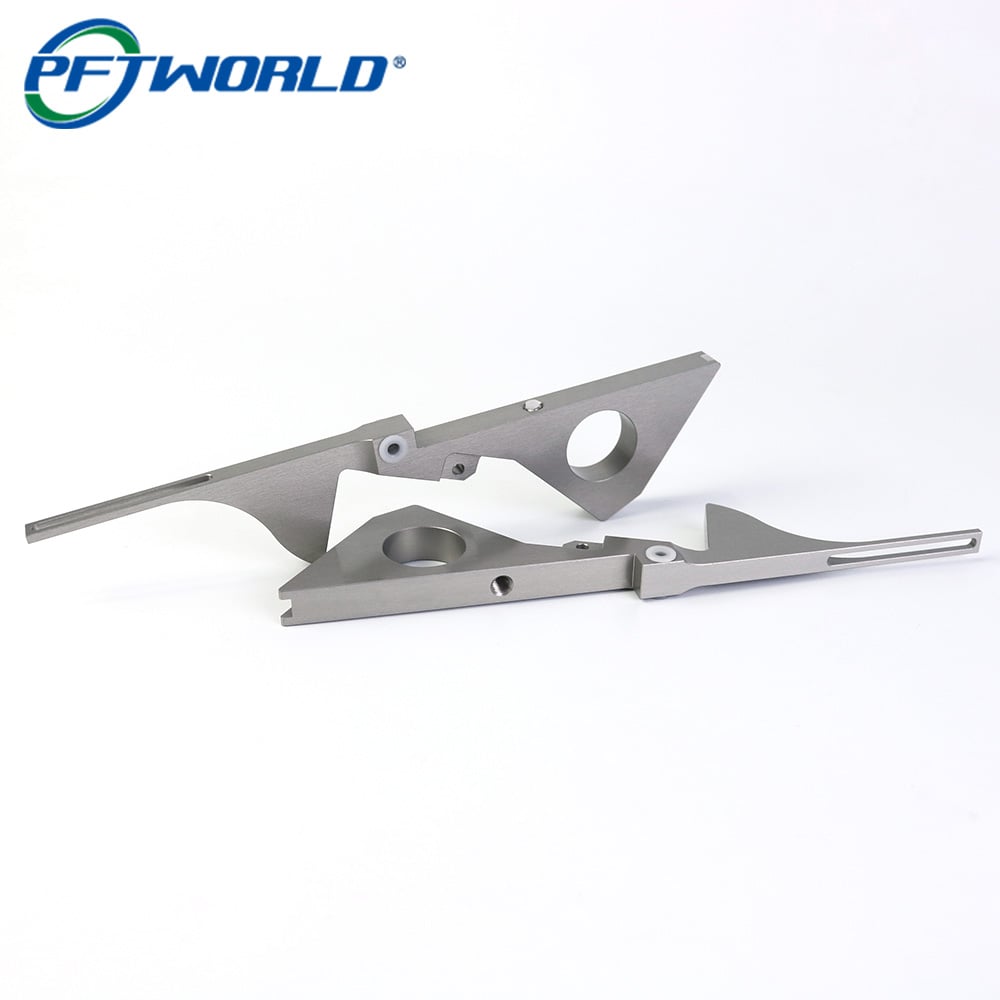
Quản lý sự thay đổi kích thước sau khi anod hóa
Một quan niệm sai phổ biến là anod hóa chỉ là một quá trình mang tính thẩm mỹ.
Thực tế, anod hóa tạo ra một lớp oxit trên bề mặt nhôm. Mặc dù lớp phủ này cải thiện khả năng chống ăn mòn và vẻ ngoài, nhưng nó có thể ảnh hưởng nhẹ đến các kích thước then chốt.
Đối với các chi tiết độ chính xác cao, kỹ sư cần xem xét:
· Đường kính lỗ thay đổi
· Độ khít của ren
· Các bề mặt tiếp xúc
· Dung sai lắp ráp
Một giải pháp sản xuất thực tiễn là để lại lượng dư gia công khi tiện CNC.
Ví dụ:
· Các lỗ quan trọng có thể yêu cầu xem xét sau khi anod hóa
· Các bề mặt chức năng có thể cần che chắn
· Các khu vực yêu cầu dung sai chặt chẽ cần lập kế hoạch quy trình trước khi gia công
Nhiều dự án nhôm gia công CNC kết hợp gia công với anod hóa, khắc laser và kiểm tra vì quá trình hoàn thiện ảnh hưởng trực tiếp đến hiệu suất cuối cùng của chi tiết.
Độ nhẵn bề mặt: Hơn cả yếu tố thẩm mỹ
Lớp hoàn thiện anod hóa trên loại linh kiện này mang lại nhiều lợi ích:
· Khả năng chống ăn mòn được cải thiện
· Khả năng chống mài mòn tốt hơn
· Chất lượng bề mặt ổn định hơn
· Ngoại hình công nghiệp chuyên nghiệp
Tuy nhiên, để đạt được lớp hoàn thiện anod hóa chất lượng cao bắt đầu ngay từ giai đoạn gia công CNC.
Các vấn đề bề mặt phổ biến thường bắt nguồn từ quá trình gia công:
· Dấu vết dụng cụ
· Vết xước
· Ba via
· Các mẫu cắt không đều
Trước khi anod hóa, các nhà sản xuất có kinh nghiệm thường thực hiện:
1. Kiểm tra bằng mắt
2. Loại bỏ ba-vơ
3. Xử lý cạnh
4. Làm sạch bề mặt
5. Xác nhận hoàn thiện
Một bề mặt anod hóa đẹp không thể che giấu việc chuẩn bị gia công kém.
Phương pháp kiểm soát chất lượng cho các chi tiết nhôm chính xác
Đối với các thành phần CNC tùy chỉnh, việc kiểm tra không chỉ nên được thực hiện ở cuối quy trình.
Một quy trình sản xuất đáng tin cậy thường bao gồm:
Kiểm tra vật liệu đầu vào
Xác nhận:
· Độ tinh khiết của nhôm
· Tình trạng vật liệu
· Tài liệu truy xuất nguồn gốc khi được yêu cầu
Kiểm tra trong quá trình gia công
Kiểm tra:
· Kích thước quan trọng
· Vị trí lỗ
· Độ phẳng
· Độ chính xác của đường viền
Kiểm tra cuối cùng sau xử lý bề mặt
Xác minh:
· Ngoại hình
· Độ đồng đều của lớp phủ
· Kích thước lắp ráp
Đối với các bộ phận nhôm độ chính xác cao, nhiều nhà sản xuất kết hợp khả năng gia công CNC với kiểm tra bằng máy đo tọa độ (CMM) và kiểm soát hoàn thiện để đảm bảo tính lặp lại.
Những điều chúng tôi học được từ loại dự án này
Từ góc độ quản lý dự án sản xuất, bài học lớn nhất là gia công CNC không đơn thuần chỉ là quá trình chuyển đổi tệp CAD thành một chi tiết kim loại.
Việc sản xuất thành công phụ thuộc vào việc hiểu rõ toàn bộ chuỗi quy trình:
Thiết kế → Vật liệu → Chiến lược gia công → Đồ gá → Xử lý bề mặt → Kiểm tra → Lắp ráp
Một chi tiết có thể được gia công chính xác trên máy CNC nhưng vẫn thất bại nếu quá trình anod hóa làm thay đổi kích thước then chốt hoặc nếu thiết kế đồ gá chưa được xem xét từ sớm.
Đối với kỹ sư tìm nguồn cung cấp các bộ phận gia công theo yêu cầu, nhà cung cấp giá trị nhất không phải lúc nào cũng là người có giá gia công thấp nhất. Đó là nhà cung cấp có khả năng nhận diện các rủi ro sản xuất trước khi chúng trở thành vấn đề trong quá trình sản xuất.
Kinh nghiệm đó là yếu tố phân biệt gia công mẫu thử với sản xuất dài hạn đáng tin cậy.
Tóm tắt quy trình sản xuất
· Vật liệu: Nhôm 6061
· Quy trình: Phay CNC
· Quy trình phụ trợ: Anod hóa + Đánh dấu bằng tia laser
· Ứng dụng: Linh kiện cơ khí chính xác
· Trọng tâm chính: Độ ổn định về kích thước, chất lượng bề mặt, khả năng lặp lại trong sản xuất