 EN


Các bộ phận bánh răng CNC độ chính xác cao: Hướng dẫn về vật liệu, dung sai và ứng dụng
Các bộ phận bánh răng CNC độ chính xác cao: Hướng dẫn về vật liệu, dung sai và ứng dụng
Những điều kỹ sư cần biết về việc lựa chọn vật liệu, dung sai răng và thiết kế ghép nối bánh răng – trục gắn — kèm theo câu trả lời cho các câu hỏi mà chúng tôi thường nghe nhất.
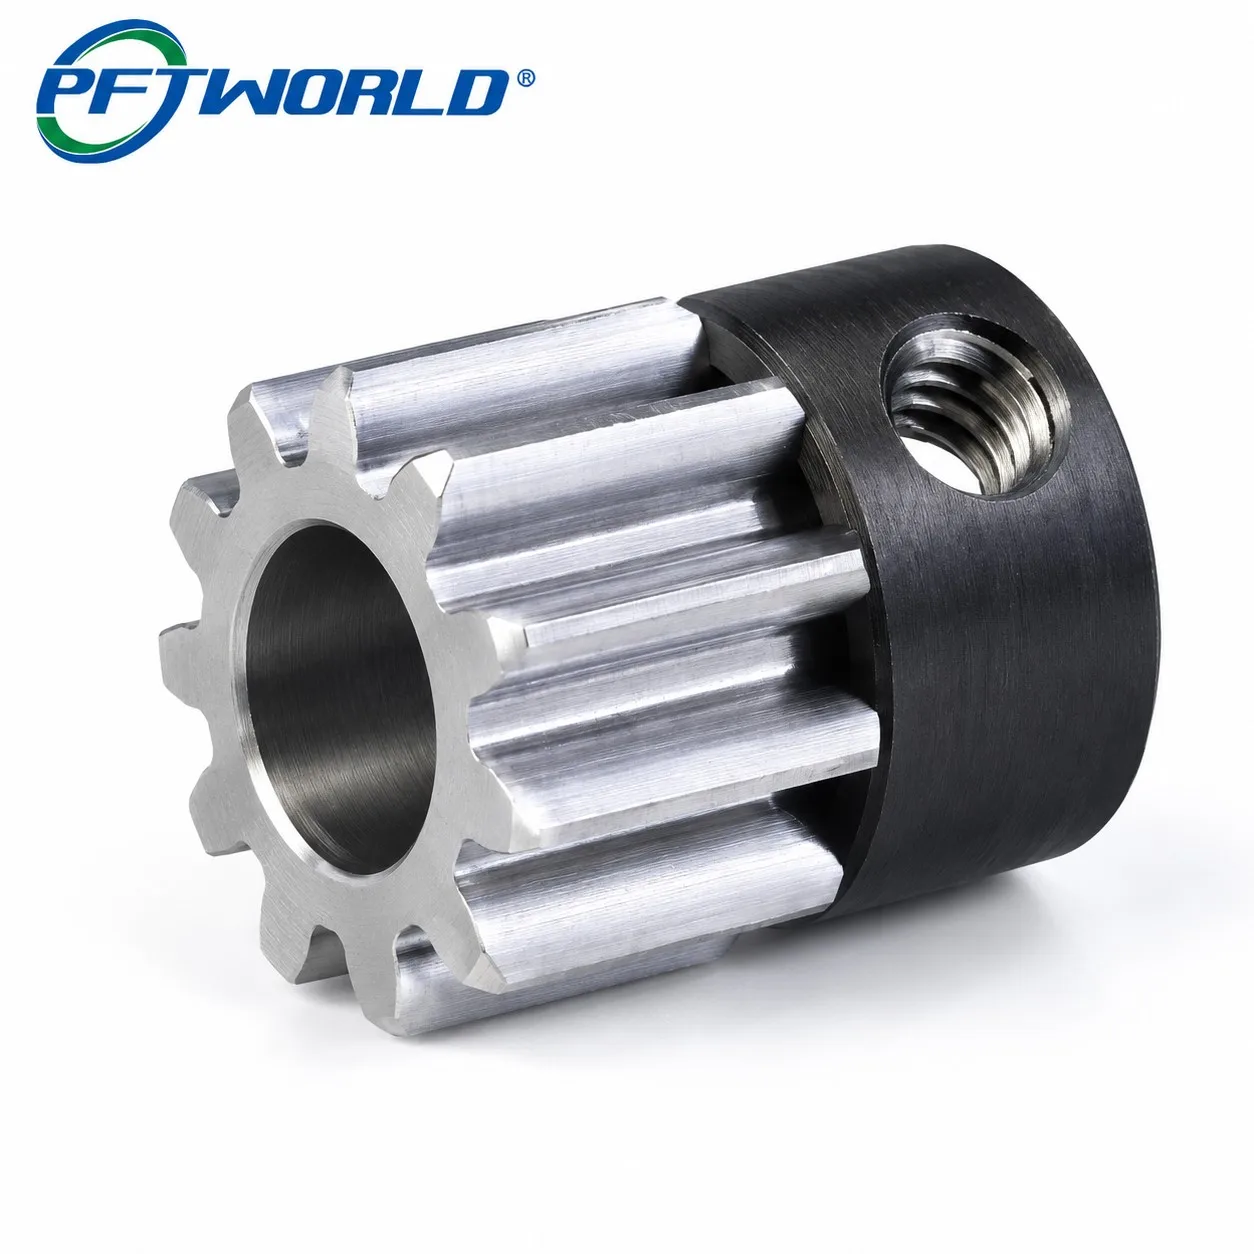
Các bộ phận bánh răng gia công CNC độ chính xác cao là nền tảng của các hệ thống truyền chuyển động hiện đại, từ robot để bàn đến dây chuyền tự động hóa công nghiệp. Khác với bánh răng được dập hoặc đúc khuôn, bánh răng gia công CNC được cắt trực tiếp từ phôi đặc bằng các phương pháp như phay đa trục, hobbing hoặc xả điện (wire EDM), nhờ đó kỹ sư có thể đạt được dung sai hình dạng răng rất chặt chẽ đồng thời tích hợp nhiều tính năng — ví dụ như thiết kế bánh răng kết hợp sẵn trục gắn — vào một chi tiết nguyên khối duy nhất. Điều này giúp giảm sai số tích lũy khi lắp ráp và loại bỏ độ rơ thường xuất hiện ở các thành phần được ép vào hoặc dán kết. Dưới đây, chúng tôi trình bày từng yếu tố quan trọng nhất khi lựa chọn bánh răng CNC tùy chỉnh — bao gồm vật liệu, dung sai và yêu cầu ứng dụng — tiếp theo là phần hỏi đáp thường gặp dành riêng cho kỹ sư.
Vật liệu và xử lý bề mặt
Việc lựa chọn vật liệu ảnh hưởng đến cả hiệu suất cơ học lẫn chi phí. Thép hợp kim (ví dụ như 45# hoặc 40Cr) là lựa chọn mặc định cho các răng chịu tải vì chúng phản ứng tốt với quá trình thấm carbon và tôi, giúp độ cứng bề mặt đạt mức bền vững nhằm đảm bảo khả năng chống mài mòn lâu dài. Thép không gỉ (303/304/316) được chỉ định khi bánh răng tiếp xúc với độ ẩm, quy trình rửa sạch hoặc tiếp xúc nhẹ với hóa chất, đánh đổi một phần độ cứng để tăng khả năng chống ăn mòn. Nhôm và đồng thau phù hợp cho các ứng dụng tải nhẹ, quán tính thấp, nơi việc giảm trọng lượng quan trọng hơn tuổi thọ chống mài mòn. Lớp hoàn thiện oxit đen hoặc anod hóa trên các moay-ơ nối khớp không chỉ mang tính thẩm mỹ — lớp oxit mỏng này nâng cao khả năng chống ăn mòn và giảm hiện tượng dính bám giữa các bề mặt kim loại tiếp xúc mà không làm ảnh hưởng đến dung sai lắp ghép quan trọng.
Kiểm soát dung sai & quy trình gia công
Độ chính xác của bánh răng được xác định bởi nhiều dung sai tương tác với nhau: đường kính bước, dạng răng, độ dẫn hướng, và độ runout giữa lỗ lắp và vòng tròn bước. Các xưởng gia công chính xác thường đặt mục tiêu đạt dung sai khe răng kề nhau rất nhỏ và độ đồng tâm thấp giữa lỗ lắp và răng, thông qua phương pháp phay tạo hình bánh răng (hobbing) hoặc phay định hình bánh răng (gear-shaping) bằng máy CNC để tạo dạng răng, kết hợp với một công đoạn tiện/phay thứ cấp để gia công lỗ lắp, rãnh then hoặc các chi tiết cố định bằng vít siết. Việc gá đặt chi tiết quan trọng ngang bằng với dụng cụ cắt — thiết kế gia công trong một lần gá (single-setup), trong đó cả răng và lỗ lắp đều được định vị dựa trên cùng một hệ thống kẹp chặt, giúp tránh sai số do tháo lắp lại, vốn là nguyên nhân phổ biến nhất gây ra độ runout vượt quá dung sai cho phép. Các chi tiết hoàn tất cần được kiểm tra bằng thước cặp răng bánh răng, máy so sánh quang học (optical comparator) hoặc báo cáo đo bằng máy đo tọa độ (CMM) trước khi xuất xưởng, nhằm đảm bảo dữ liệu kích thước khớp với bản vẽ kỹ thuật chứ không chỉ dựa vào một cấp độ chung chung.
Ứng dụng và thiết kế nối trục
Một hình học kết hợp giữa bánh răng và moay-ơ là giải pháp phổ biến để truyền công suất từ động cơ đến trục trong robot, thiết bị CNC, bộ truyền động băng tải và dây chuyền đóng gói tự động. Một lỗ vít siết hướng kính trên moay-ơ kẹp trực tiếp lên trục động cơ, trong khi các răng bánh răng lộ ra ăn khớp với một bánh răng hoặc thanh răng đối diện — loại bỏ nhu cầu sử dụng khớp nối, then hoa hoặc chốt riêng biệt. Cách tiếp cận một mảnh này đặc biệt có giá trị trong các cụm động cơ servo và động cơ bước nhỏ gọn, nơi không gian theo phương trục bị hạn chế và độ chính xác căn chỉnh ảnh hưởng trực tiếp đến khả năng lặp lại vị trí. Kỹ sư cần xác nhận trước đường kính lỗ khoét, ren vít siết, số răng, mô-đun/bước răng và góc áp lực, bởi vì các thông số này quyết định bánh răng có ăn khớp đúng với các thành phần truyền động hiện có hay không.
Các câu hỏi thường gặp
Gia công CNC thực tế có thể đạt dung sai bao nhiêu trên một bánh răng nhỏ?
Đối với bánh răng có đường kính khoảng dưới 50 mm, hầu hết các xưởng gia công đều có thể đảm bảo độ chính xác cao giữa các răng và độ đồng tâm của lỗ bằng quy trình gia công trong một lần gá đặt. Các dung sai chặt hơn nữa có thể đạt được, nhưng thường yêu cầu mài làm bước hoàn thiện, dẫn đến tăng chi phí và thời gian giao hàng — hãy xác nhận kỹ xem ứng dụng của bạn thực sự cần độ chính xác ở mức mài trước khi yêu cầu đặc tính này.
Tôi nên chọn thép hợp kim hay thép không gỉ cho bánh răng chịu tải?
Chọn thép hợp kim đã thấm carbon và tôi khi độ chống mài mòn và khả năng chịu tải là ưu tiên hàng đầu trong môi trường khô ráo, kiểm soát tốt. Chọn thép không gỉ loại 303/304/316 khi bánh răng tiếp xúc với độ ẩm, quá trình rửa xả hoặc hóa chất nhẹ, chấp nhận độ cứng bề mặt thấp hơn để đổi lấy khả năng chống ăn mòn và giảm bảo trì.
Lớp phủ oxit đen hoặc anod hóa có làm thay đổi kích thước chi tiết không?
Lớp phủ oxy hóa đen chỉ thêm vài micromet lớp phủ chuyển đổi và không làm thay đổi đáng kể các kích thước quan trọng, nên an toàn khi áp dụng lên các lỗ và ren đã đạt dung sai hoàn thiện. Quy trình anod hóa trên nhôm tạo ra lớp phủ dày hơn một chút, điều này cần được tính đến khi thiết kế các chi tiết lắp ghép kiểu ép chặt hoặc ren có dung sai hẹp.
Thiết kế bánh răng và moay-ơ liền khối có thể chịu được mô-men xoắn tương đương với loại nối rời không?
Trong hầu hết các trường hợp, thiết kế này hoạt động tốt hơn. Vì bánh răng và moay-ơ được gia công từ cùng một phôi đặc, nên không tồn tại mối nối dán hoặc ép — yếu tố dễ thất bại dưới tác động của mô-men xoắn chu kỳ — và lực kẹp được truyền trực tiếp lên một khối vật liệu đặc. Yếu tố giới hạn lúc này là độ ăn khớp của ren vít hãm và tính chất vật liệu trục, chứ không phải giao diện giữa bánh răng và moay-ơ.
Độ chính xác của răng bánh răng thực tế được kiểm tra như thế nào trước khi xuất xưởng?
Các nhà cung cấp uy tín kiểm tra độ dày và hình dạng răng bằng thước cặp răng bánh răng hoặc máy chiếu quang học trong quá trình sản xuất, sau đó xác nhận độ runout từ lỗ trục đến răng bằng báo cáo từ máy đo tọa độ ba chiều (CMM) đối với các đơn hàng yêu cầu độ chính xác cao. Hãy yêu cầu dữ liệu kiểm tra này cùng với chi tiết — chỉ bản vẽ không đảm bảo độ chính xác của sản phẩm thực tế.
Tôi cần cung cấp những thông tin gì để nhận báo giá bánh răng CNC tùy chỉnh?
Tối thiểu gồm: mô-đun (hoặc bước răng theo inch), số răng, góc áp lực, đường kính lỗ và dung sai, vật liệu, xử lý bề mặt, cũng như các đặc điểm ghép nối như rãnh then hoặc lỗ vít hãm. Bản vẽ 2D hoặc tập tin CAD 3D giúp đẩy nhanh đáng kể quá trình đánh giá khả thi về mặt chế tạo (DFM) và lập báo giá so với việc chỉ cung cấp thông số bằng lời.
Bạn cần một chi tiết bánh răng CNC tùy chỉnh?
Chia sẻ bản vẽ hoặc thông tin ứng dụng của bạn — đội kỹ thuật chúng tôi sẽ đánh giá sự phù hợp, dung sai và các lựa chọn vật liệu.
Yêu cầu xem xét kỹ thuật