 EN


Các giá đỡ C45 hàn: Vì sao lớp phủ bột bị phồng rộp?
Các giá đỡ C45 hàn trông giống như món đồ đơn giản nhất trên bản vẽ khung đỡ, và chính vì vậy mà các sự cố liên quan đến chúng thường xuất hiện rất muộn. Đơn hàng số 260627004 được gửi đến chúng tôi vào tháng Tám năm 2025 từ một nhà sản xuất khung đỡ ống dẫn, người trước đây đã nhận được các thanh nối từ nhà cung cấp cũ—những thanh nối này đo đạt tốt trên bàn thử nghiệm nhưng lại thất bại khi lắp lên khung: thanh bị cong khoảng 0,6 mm sau khi rời khỏi bàn hàn, mặt lỗ nối bị nghiêng lệch khỏi góc vuông khiến thanh nối không thể đặt phẳng hoàn toàn, và lớp sơn bột màu xám nhạt bong ra thành những đường mỏng dọc theo mọi mối hàn chỉ trong vài tuần đầu tiên khi đưa vào sử dụng.
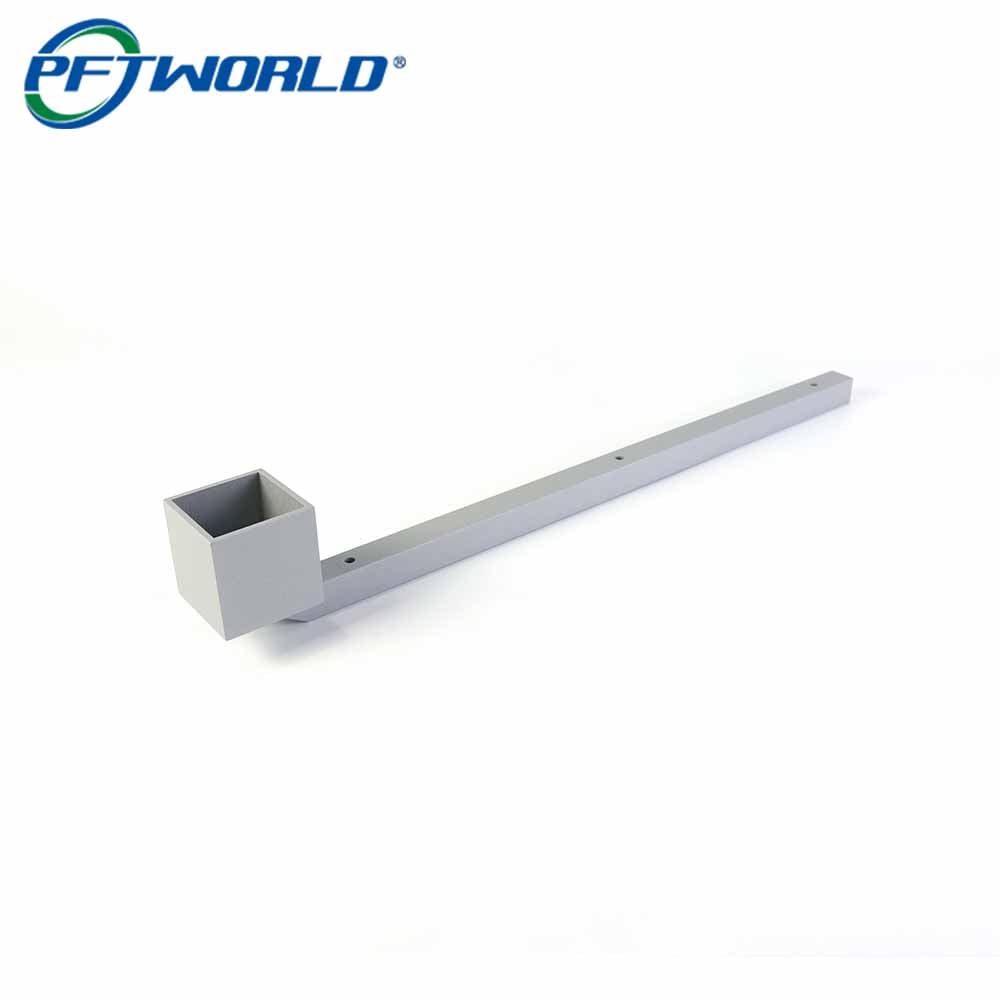
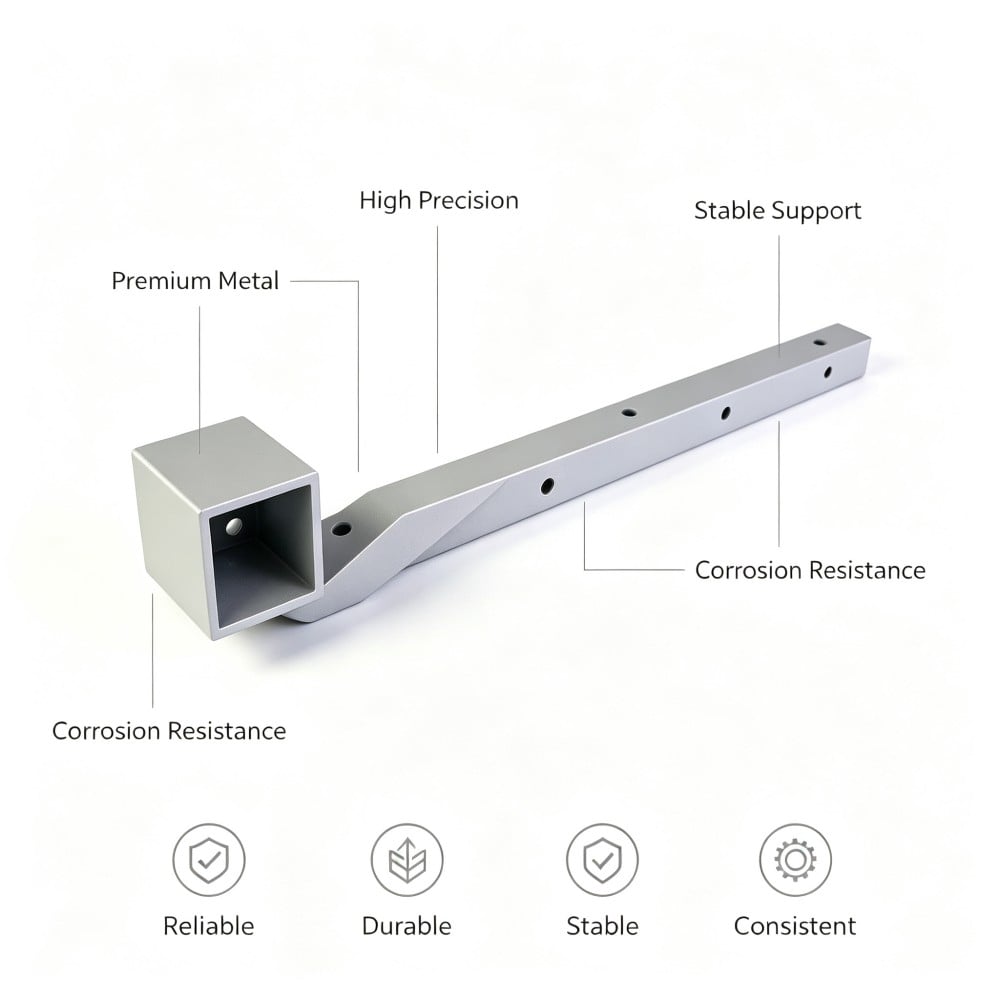
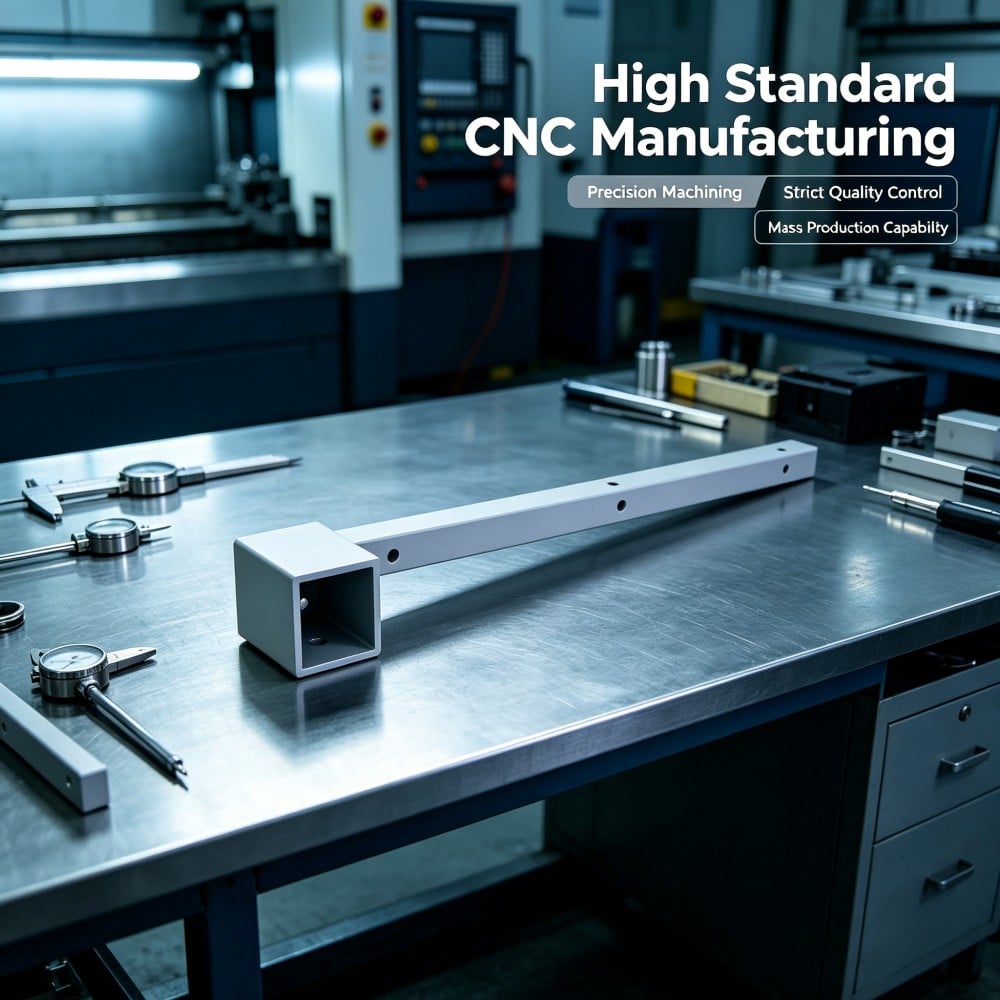
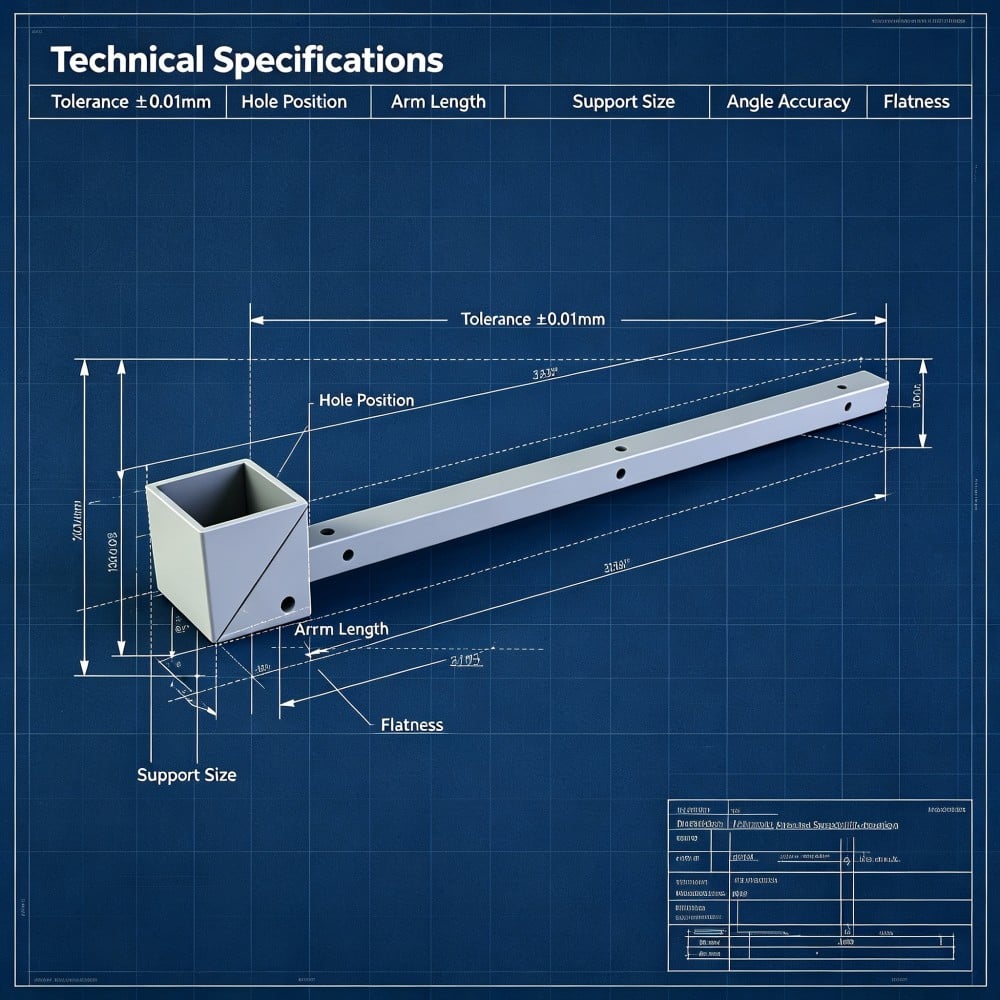
Các giá đỡ C45 được hàn trong ảnh là các bộ phận sản xuất từ đơn hàng tiếp theo: một thanh dài 400 mm có ba lỗ bắt vít cách đều nhau, một đầu được hàn một ổ cắm vuông kích thước 50 mm, và một mối nối chéo góc 45 độ tại vị trí hai phần gặp nhau, được mài phẳng và phủ lớp sơn xám nhạt. Riêng từng công đoạn — hàn hoặc phủ — đều không khó. Khó khăn nằm ở chỗ hai công đoạn này gây xung đột lẫn nhau, và xung đột ấy thể hiện rõ trên lớp phủ hoàn thiện, nơi người mua nhìn thấy đầu tiên.
Giá đỡ này phải thực hiện những nhiệm vụ gì?
Ba nhiệm vụ, trong đó chỉ một nhiệm vụ liên quan đến độ bền.
Ổ cắm là yếu tố định vị. Một chi tiết vuông tương thích trượt vào bên trong nó, nhờ đó cánh tay giữ được vị trí cố định so với khung; do đó, mặt của ổ cắm phải đảm bảo độ vuông chuẩn xác và được phủ lớp sơn đồng đều. Trên chi tiết này, ổ cắm là một đoạn ống rỗng hình vuông, cạnh 50 mm và sâu 50 mm, được hàn vào đầu thanh.
Thanh đỡ chịu lực cố định. Ba lỗ khoan cách đều nhau dùng để lắp các chi tiết gắn cánh tay vào khung; do đó, các lỗ này phải thẳng hàng với ổ cắm, chứ không chỉ cần thẳng hàng với thanh đỡ như khi thanh vừa được lấy ra khỏi bàn gia công.
Mối nối vừa mang tính thẩm mỹ vừa mang tính kết cấu. Mối nối vát góc phân tán tải trọng trên đường hàn dài hơn và giúp chuyển tiếp từ thanh sang ổ cắm trông liền mạch sau khi đường hàn được mài phẳng và phủ lớp phủ. Chính yêu cầu thẩm mỹ này biến một vấn đề hàn thành một vấn đề phủ: bề mặt không được bịt kín thì không thể đạt được vẻ liền mạch, và bất kỳ khí nào còn sót lại bên trong mối hàn sẽ tìm đến lớp phủ và thoát ra qua đó.
Hai sự cố xảy ra đồng thời
Quá trình hàn làm thanh bị kéo giãn, và lực kéo này vẫn không lộ rõ
Hàn tạo ra nguồn nhiệt tập trung tác động vào một thể tích thép nhỏ. Vùng hồ hàn và vùng xung quanh làm nguội và co lại khi tiếp xúc với kim loại lạnh hơn, và phần kim loại phải biến dạng sẽ chịu biến dạng theo. Đối với một thanh được hàn chỉ ở một mặt, lực co lại kéo thanh về phía mặt đã hàn, và một đoạn thanh mảnh dài 400 mm sẽ cong rõ rệt dù chỉ bị hạn chế nhẹ.
Hai yếu tố khiến tình trạng này nghiêm trọng hơn so với vẻ bề ngoài. Thứ nhất, thanh có độ mảnh tương đối cao so với chiều dài của nó, nên một lượng co nhỏ cũng gây ra độ võng lớn tại đầu tự do. Thứ hai, quá trình làm nguội tự nhiên không đối xứng, dẫn đến hai mặt của mối hàn co lại với mức độ khác nhau và mặt bích bị nghiêng. Theo mức độ này, các thanh bị hỏng cong khoảng 0,6 mm, vượt quá giới hạn độ thẳng cho phép là 0,2 mm và mặt bích lệch vuông góc hơn 0,15 mm — giá trị mà khung kết cấu cho phép.
Lý do điều này ẩn rất kín là do phương pháp đo. Thợ hàn quan sát mối hàn; khách hàng lại đo toàn bộ thanh đỡ. Độ thẳng cần được kiểm tra dọc theo chiều dài thanh sau khi chi tiết đã nguội, trên bàn phẳng với đồng hồ so, đồng thời kiểm tra mặt lỗ socket vuông góc với cùng một chuẩn trong cùng một lần lắp đặt. Nếu việc kiểm tra chỉ thực hiện tại vị trí mối hàn, độ cong sẽ không thể phát hiện cho đến khi thanh đỡ được bắt bu-lông vào.
Lớp phủ bị phồng rộp thành một đường thẳng, đúng tại vị trí mối hàn
Lớp phủ bột là một màng kín, và một màng kín phủ lên mối hàn hoạt động như nắp đậy trên một chiếc hộp.
Hàn hồ quang để lại độ xốp trong và xung quanh mối hàn, và các lỗ rỗng này nằm dưới một lớp mỏng oxit và xỉ. Phun bi loại bỏ lớp bề mặt này và làm mở các lỗ rỗng trên bề mặt, nhưng không làm sạch hoàn toàn bên trong chúng. Bất kỳ chất nào ở bên trong vẫn còn nguyên tại đó: không khí, độ ẩm từ môi trường, hydrocarbon nhẹ và độ ẩm do chính quá trình phun bi đưa vào. Trong quá trình đóng rắn, cả chi tiết lẫn lớp phủ đều được gia nhiệt, và lớp phủ trở nên mềm hơn trước khi xảy ra phản ứng bắt chéo. Bất kỳ khí nào giãn nở dưới lớp phủ vào thời điểm đó sẽ đẩy xuyên qua, dẫn đến hình thành lỗ kim hoặc bóng nhỏ nằm dọc theo đường hàn, hoặc một vòng các khuyết tật như vậy.
Đó là lý do khuyết tật xuất hiện dưới dạng một đường thay vì phân bố ngẫu nhiên: nó chạy dọc theo đường hàn, bởi vì chỉ có phần đường hàn mới chứa các khoảng rỗng phía dưới bề mặt. Cũng vì lý do này mà việc đổi sang nhà cung cấp thứ hai — dù có thay đổi thương hiệu bột phủ — cũng sẽ không khắc phục được vấn đề. Lớp phủ không phải là nguyên nhân. Khí nằm bên dưới lớp phủ mới chính là nguyên nhân.
Hai biện pháp sửa chữa giải quyết vấn đề một cách đúng đắn. Vùng hàn được nung trước khi phủ lớp sơn, nhờ đó độ ẩm trong mối hàn và các hydrocarbon nhẹ thoát ra ngoài chi tiết trong khi bề mặt vẫn còn là thép trần; đồng thời, đường hàn được phủ bột lần thứ hai để tăng độ dày lớp phủ tại khu vực xốp nhất thay vì để ở độ dày danh nghĩa. Bất kỳ biện pháp nào kém hơn sẽ chỉ chuyển khuyết tật từ lô này sang lô khác.
Cách lắp ráp cánh tay, từng bước một
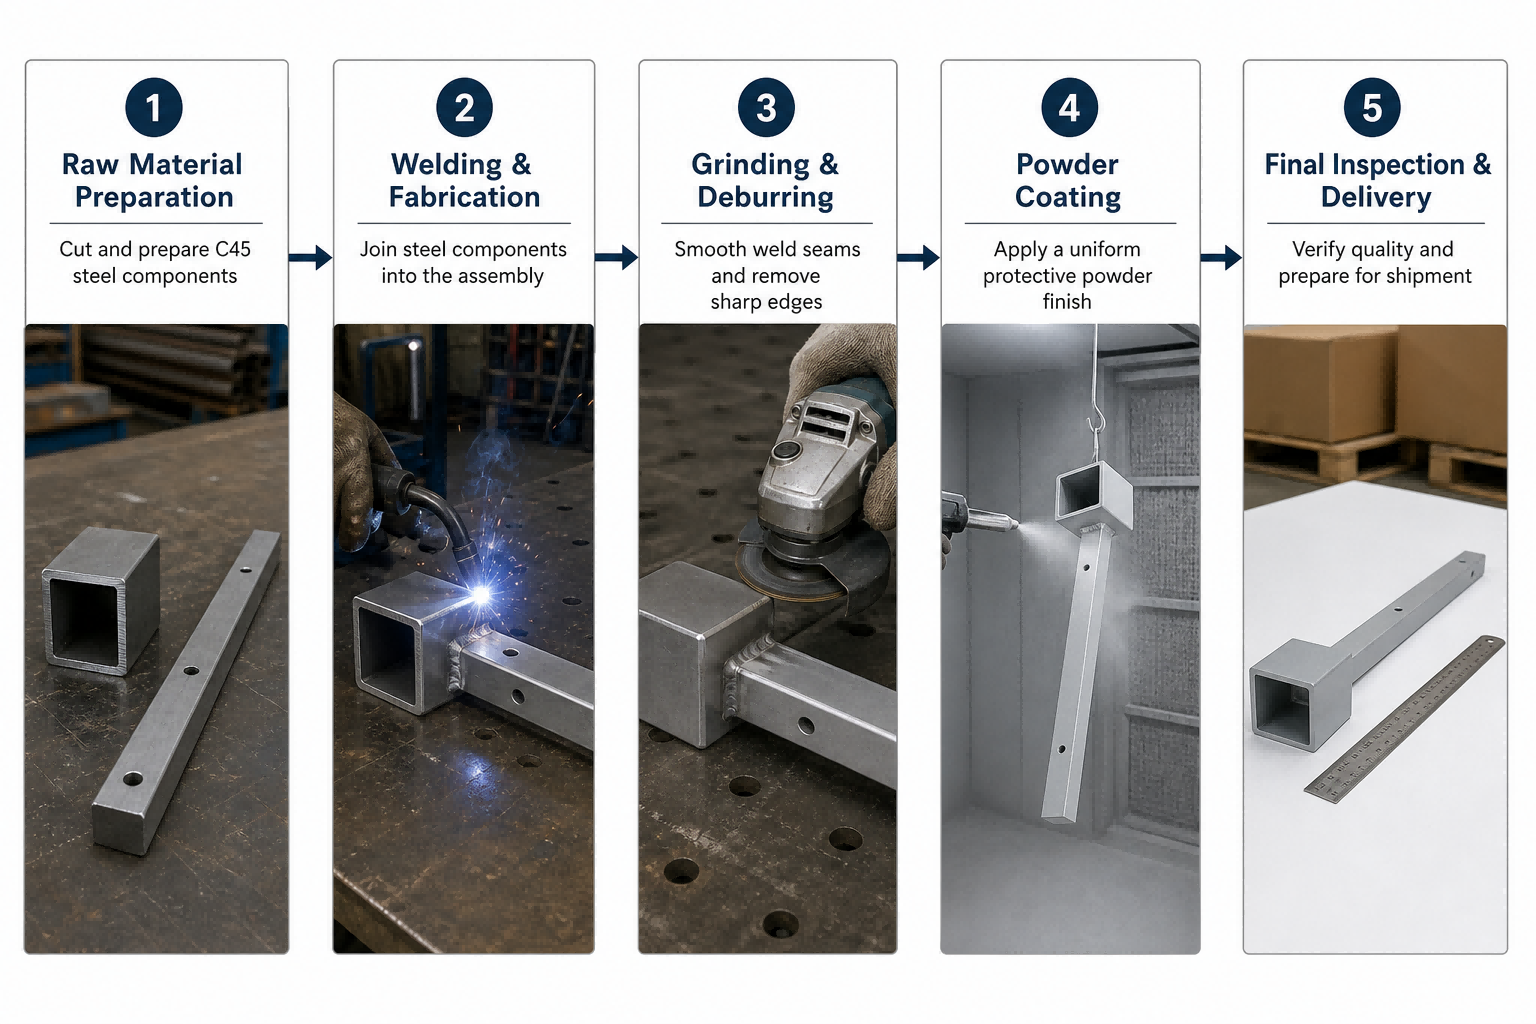
Bước 1 – Cắt thanh và vát mép mối nối
Thanh được cắt thành chiều dài 400 mm với hai đầu vuông góc, còn đầu nối thì được vát góc 45 độ. Mặt vát sạch là điều kiện tiên quyết cho bước tiếp theo: hai mặt không khớp nhau phải được khép kín bằng nhiệt hàn, mà chính nhiệt lại là yếu tố gây biến dạng chi tiết.
Bước 2 – Hàn tạm trong khuôn định vị thẳng
Cả hai bộ phận đều được định vị trong khuôn giữ thanh thẳng và cổng nối vuông góc trong suốt quá trình hàn tạm. Các mối hàn tạm được thực hiện ở cả hai phía của mối nối và để nguội hoàn toàn trước khi chi tiết rời khỏi khuôn, nhằm cố định hình học trước khi tiến hành hàn đầy đủ.
Bước 3 – Hàn theo trình tự cân bằng
Mối hàn được thực hiện theo các lượt luân phiên ở hai phía đối diện nhau thay vì một lượt liên tục quanh chi tiết. Việc cân bằng trình tự giúp co ngót gần như đối xứng, từ đó giữ mặt bích vuông góc và thanh thẳng. Mối hàn được thực hiện xuyên suốt tại vị trí ghép nghiêng (miter), bởi vì nếu chỉ hàn ở mặt nhìn thấy thì mối nối sẽ mở ra khi chịu tải.
Bước 4 – Làm nguội, sau đó kiểm tra độ thẳng và độ vuông góc
Không tiến hành đo lường nào khi chi tiết còn ấm. Mỗi cánh tay được làm nguội xuống nhiệt độ phòng, rồi đặt lên bàn kiểm tra phẳng để kiểm tra độ thẳng dọc theo thanh và độ vuông góc trên mặt bích. Các chi tiết có độ lệch độ thẳng vượt quá 0,2 mm hoặc độ lệch trên mặt bích vượt quá 0,15 mm sẽ được gia công lại hoặc loại bỏ ở giai đoạn này — khi chúng vẫn còn là thép thô, nên chi phí gia công lại chỉ mất khoảng một phút thay vì phải thay cả chi tiết.
Bước 5 – Mài phẳng mối hàn
Mối hàn được mài phẳng với các bề mặt liền kề, các góc của mối nối được làm cong mềm mại, và mọi bắn tóe đều được loại bỏ khỏi các khu vực đã phủ lớp phủ. Việc mài không chỉ nhằm mục đích thẩm mỹ: một đường hàn nhô cao sẽ tạo ra khe hở và giữ không khí ở chân mối hàn, đồng thời một lớp phủ phải bao phủ phần nhô cao này sẽ mỏng ở mép và dày hơn trong phần lõm.
Bước 6 – Phun bi đạt cấp độ Sa 2,5
Toàn bộ chi tiết được phun bi đạt cấp độ Sa 2,5. Quá trình này loại bỏ lớp vảy cán, gỉ và ôxít hàn, đồng thời mở rộng các lỗ rỗ trên bề mặt mối hàn để bước tiếp theo có thể tác động hiệu quả lên chúng.
Bước 7 – Nung sơ bộ ở 180 °C trong 20 phút
Các chi tiết sau khi phun bi được đưa vào lò nung ở 180 °C trong 20 phút trước khi bất kỳ lớp bột nào được phủ lên. Lò nung loại bỏ độ ẩm và các hiđrocacbon nhẹ ra khỏi các lỗ rỗ tại mối hàn trong khi bề mặt vẫn còn trần, đây chính là bước loại bỏ tận gốc cơ chế hình thành bóng rộp. Đây cũng là lý do vì sao công đoạn nung phải thực hiện sau khi phun bi chứ không được thực hiện trước: quá trình phun bi làm tái nhiễm độ ẩm lên bề mặt và mở lại các lỗ rỗ mà công đoạn nung trước đó đã làm khô.
Bước 8 – Phủ lớp sơn bột, nung ở 190 °C trong 15 phút, phủ lần hai tại vùng mối hàn
Sơn bột được phủ lên bề mặt màu xám nhạt theo mã RAL 7035 với độ dày từ 65 đến 80 µm và nung ở 190 °C trong 15 phút. Vùng đường hàn được phủ lần hai để đảm bảo độ dày lớp phủ tại khu vực xốp nhất đạt mức cao nhất trong dải cho phép thay vì chỉ ở mức danh định.
Kiểm tra cuối cùng bao gồm đo độ dày lớp phủ, kiểm tra độ bám dính theo tiêu chuẩn ISO 2409 và kiểm tra kỹ từng đường hàn nhằm phát hiện lỗ kim và phồng rộp. Các chi tiết đạt yêu cầu sẽ được đóng gói sao cho các bề mặt đã phủ không cọ xát vào nhau trong quá trình vận chuyển.
Kết quả đo trên loạt sản xuất 600 chiếc
| Xác nhận | Thông số kỹ thuật | Được giữ ổn định trên toàn bộ 600 thanh tay đòn |
|---|---|---|
| Độ thẳng dọc theo thanh | 0,2 mm | Không có chi tiết nào vượt giới hạn sau khi làm nguội |
| Độ vuông góc của mặt đầu socket | 0,15mm | Được kiểm tra trên từng thanh tay đòn đặt trên bàn kiểm tra phẳng |
| Mối hàn tại khớp nối chéo | Độ thâm nhập đầy đủ, bằng phẳng với mặt đất | Bằng phẳng với mặt đất mà không thấy rõ đường viền trên các bộ phận đã phủ |
| Độ sạch sau khi phun bi | Sa 2.5 | Xác minh trước mỗi lô đưa vào lò nung |
| Sấy sơ bộ | 180 °C trong 20 phút | Áp dụng lên từng cánh tay trước khi phủ |
| Độ Dày Phim | 65 đến 80 µm | Bên trong dải, bao gồm cả lần thứ hai tại vị trí mối hàn |
| Khả năng bám dính | Điểm Gt0 theo tiêu chuẩn ISO 2409 | Đạt được trong các bài kiểm tra vạch chéo tại đường hàn |
| Phun sương muối | 480 giờ trong môi trường trung tính, không xuất hiện phồng rộp | Không báo cáo hiện tượng phồng rộp tại đường hàn |
| Các lỗ kim trên đường hàn | Không cho phép khuyết tật nào | Không phát hiện lỗi nào trong kiểm tra cuối cùng |
Sáu trăm cánh tay được giao theo quy trình nêu trên. Khách hàng báo cáo rằng các cánh tay đặt phẳng trên khung và không xuất hiện khuyết tật lớp phủ tại các mối hàn trong quá trình vận hành.
Lỗi chúng tôi phát hiện trong thử nghiệm nội bộ
Lô thử nghiệm năm mươi chiếc không thất bại do hình học đường hàn. Thất bại xảy ra do trình tự thao tác, và trình tự này do chúng tôi xác định.
Chín trong số năm mươi cánh tay xuất hiện một đường vệt mờ gồm các vết phồng rộp nhỏ nằm chính xác trên đường hàn sau khi sấy khô. Không có vấn đề gì với bột sơn, độ dày màng phủ hay nhiệt độ lò. Chúng tôi đã sấy khô chi tiết để khử khí trước khi phun bi thay vì sau phun bi, với lập luận rằng công đoạn sấy khô là một bước hàn và do đó phải thực hiện cùng các bước hàn khác. Việc phun bi sau đó đã làm độ ẩm quay trở lại bề mặt và xâm nhập vào các lỗ rỗng vừa được làm sạch, và công đoạn sấy khô tiếp theo đã gây ra hậu quả còn lại.
Giải pháp khắc phục là chuyển công đoạn nung loại khí sau khi phun cát và giữ các chi tiết đã phun cát dưới mái che, tránh không khí trong xưởng, cho đến khi chúng được phủ lớp bột. Sau khi áp dụng từ thử nghiệm sang sản xuất, loại khuyết tật này biến mất hoàn toàn, mà không cần thay đổi nào đối với bột phủ, độ dày màng phủ hay chu kỳ đóng rắn.
Đây là bài học hữu ích dành cho bất kỳ ai quy định quy trình này: hàn và phủ không phải là hai thao tác độc lập diễn ra trong cùng một nhà máy. Chúng chia sẻ một biến số chung, đó là những gì còn sót lại bên trong vùng hàn khi lớp phủ bao kín vùng đó.
Chuẩn bị thép hàn để phủ: so sánh bốn phương án
| Chuẩn bị | Những chất bị loại bỏ | Nguy cơ xuất hiện lỗ kim trên mối hàn | Khả năng bám dính | Vị trí phù hợp |
|---|---|---|---|---|
| Tẩy dầu mỡ rồi phủ | Chỉ loại bỏ dầu mỡ và bụi bẩn do thao tác | Cao, và các lỗ rỗ vẫn chứa đầy khí và độ ẩm | Kém hiệu quả trên mối hàn, và lớp phủ bị bong lên dọc theo đường hàn | Các chi tiết nhẵn, không có mối hàn trong vùng được phủ |
| Phun cát đến cấp độ Sa 2.5, sau đó phủ lớp phủ | Vảy cán, gỉ, ôxít hàn; làm mở lỗ chân lông trên bề mặt | Trung bình đến cao, các lỗ chân lông đã mở vẫn giữ khí | Tốt trên kim loại nguyên vẹn, lớp phủ mỏng trên vùng xốp | Các bộ phận hàn đơn giản dùng trong môi trường khô, trong nhà |
| Phun cát, nung khử khí ở 180 °C, sau đó phủ lớp phủ | Như trên, đồng thời loại bỏ độ ẩm và các hiđrocacbon nhẹ ra khỏi vùng xốp | Thấp | Tốt, kể cả dọc theo đường hàn | Các bộ phận hàn dùng trong mọi điều kiện ẩm ướt hoặc ngoài trời, trình tự được áp dụng tại đây |
| Phun cát, xử lý photphat, nung khử khí, sau đó phủ lớp phủ | Giống như trên, cộng thêm một lớp chuyển đổi trên thép | Thấp | Tốt nhất và bảo vệ các mép cắt | Các bộ phận tiếp xúc với hơi muối, ngưng tụ hoặc mài mòn ở mép |
Tùy chọn thứ tư tốn nhiều chi phí hơn cho mỗi bộ phận và là lựa chọn đúng khi cánh tay sẽ hoạt động ngoài trời hoặc trong khu vực rửa sạch. Đối với khung lắp đặt trong nhà, tùy chọn thứ ba thường là đủ, và cả hai tùy chọn này đều phụ thuộc vào việc công đoạn nung (bake) được đặt đúng vị trí trong trình tự.
Câu hỏi thường gặp
Tại sao lớp phủ bột bị phồng rộp thành đường dọc theo mối hàn?
Vì mối hàn là phần duy nhất trên bề mặt có các lỗ rỗng nằm bên dưới. Hàn tạo ra độ xốp chứa không khí, độ ẩm và các hydrocarbon nhẹ, và lớp phủ đóng kín lại trước khi nhiệt độ giai đoạn đóng rắn tăng lên toàn bộ. Lớp phủ trở nên mềm hơn trước khi xảy ra phản ứng bắt mạch chéo (cross-linking), do đó khí giãn nở đẩy xuyên qua lớp phủ, tạo ra các lỗ kim hoặc vết phồng rộp dọc theo đường hàn thay vì xuất hiện ngẫu nhiên.
Có thể loại bỏ biến dạng do hàn sau khi phủ không?
Không. Việc nắn thẳng một chi tiết đã phủ lớp phủ sẽ làm hỏng màng phủ đúng tại vị trí mà khách hàng sẽ quan sát, và nhiệt dùng để nắn thẳng sẽ làm hỏng màng phủ cũng như độ bám dính bên dưới nó. Biến dạng được loại bỏ trước khi phủ, bằng cách hàn trong giá đỡ cố định với trình tự cân bằng và kiểm tra độ thẳng và độ vuông góc sau khi chi tiết nguội về nhiệt độ phòng.
Có bắt buộc phải mài các mối hàn trước khi phủ bột không?
Về mặt chức năng thì không luôn luôn cần thiết, nhưng đối với các mối nối có thể nhìn thấy thì nên mài. Một đường hàn chưa mài sẽ nhô ra và giữ không khí ở chân mối hàn, khiến màng phủ bị mỏng dần về phía mép và tạo thành vùng rỗng; đồng thời, đường hàn nổi bật này cũng cho người mua biết rằng mối nối vẫn giữ nguyên trạng thái sau khi hàn. Trên chi tiết này, các mối hàn được mài phẳng vì mối nối xiên được thiết kế để tạo cảm giác như một bề mặt liên tục duy nhất dưới lớp phủ.
Làm thế nào để kiểm tra độ bám dính của lớp phủ trên một chi tiết đã hàn?
Cắt một mạng ô vuông xuyên qua lớp màng lên mối hàn và thép liền kề, sau đó áp dụng phép kéo băng dính theo tiêu chuẩn ISO 2409 và đánh giá kết quả. Việc thực hiện trên mối hàn thay vì trên bề mặt kim loại phẳng là điểm cốt lõi: các vùng phẳng gần như luôn đạt yêu cầu bất kể phương pháp xử lý bề mặt, trong khi sự mất bám dính đầu tiên luôn xuất hiện tại đường hàn. Trong đơn hàng này, đường hàn được xếp hạng ở mức Gt0.
Điều gì cần ghi trên bản vẽ của bạn
Sáu dòng ghi chú trên bản vẽ sẽ ngăn ngừa phần lớn tranh cãi:
1. Ghi độ thẳng dưới dạng một con số dọc theo toàn bộ chiều dài thanh, kèm theo chuẩn chiếu, chứ không phải dưới dạng ghi chú chung chung về kỹ thuật gia công tốt.
2. Ghi độ vuông góc của mặt đầu socket dưới dạng một con số, sử dụng cùng chuẩn chiếu với yêu cầu về độ thẳng.
3. Nêu rõ liệu các mối hàn nối có bắt buộc phải mài phẳng hay không, và ở những vị trí nào thì phải giữ nguyên trạng thái sau khi hàn.
4. Nêu rõ cấp độ phun bi và nêu rõ liệu có yêu cầu nung khử khí trước khi phủ lớp hoàn thiện hay không.
5. Nêu rõ mã màu tham chiếu, dải độ dày màng phủ và cấp độ bám dính mà bạn chấp nhận.
6. Hãy xác định xem phần bên trong của ổ cắm có cần được phủ màng với độ dày tương tự như phần bên ngoài hay không, bởi vì việc phủ lớp phủ đầy đủ lên bề mặt bên trong sẽ làm thay đổi độ vừa khít của bất kỳ bộ phận nào trượt vào đó.
Một cánh tay hàn là một mối nối, một quá trình xử lý nhiệt và một lớp phủ được xếp chồng lên nhau, và mỗi lớp có thể làm mất hiệu lực lớp nằm phía dưới. Hãy quy định chúng như một chuỗi duy nhất, khi đó chi tiết trở thành công việc thông thường: một thanh giữ thẳng, một ổ cắm lắp phẳng và một lớp phủ giữ độ mịn dọc theo đường hàn trong nhiều năm.