 EN


كتلات التوزيع النحاسية: لماذا تتسرب المنافذ التي تمر الفحص؟
ما الذي يجب أن تقوم به وحدة التوزيع
ثلاث مهام، وأولها فقط هو الظاهر من الخارج.
تقوم بتوزيع السوائل. وتستبدل وحدة التوزيع شجرة من المواسير ذات التفرعات الثلاثية والمواسير القصيرة والتجهيزات بقطعة واحدة صلبة، لذا يجب أن تكون المنافذ في المواضع التي يتوقعها المخطط التخطيطي، ويجب أن تصل المسارات الداخلية بين هذه المنافذ.
تؤمن الإغلاق. وكل منفذ مُثبَّت بالخيوط يشكِّل حدًّا للضغط، ويتم إنجاز الإغلاق بواسطة شكل الخيط وعمق وصول التجهيز وتعامد سطح المنفذ مع محور التجهيز. ومنفذٌ دقيق الأبعاد تمامًا لكنه مُثبَّت بالخيوط بزاوية طفيفة سيحمل تجهيزًا يبدو وكأنه مُثبت جيدًا، ومع ذلك يتسرب تحت الضغط.
تحدد الموضع. وتثبِّت الأنماط الخاصة بالتركيب على الوجوه الجانبية وحدة التوزيع إلى حامل أو قاعدة صمام، لذا تشترك هذه الأنماط والمنافذ في نفس الحامل. وعندما تُثقب الأنماط في عملية واحدة وتُثبَّت المنافذ بالخيوط في عملية أخرى، فإن التوافق بينهما لا يحدث إلا بالمصادفة.
لماذا قد تكون جميع المنافذ ضمن الحدود المسموح بها ومع ذلك يتسرب التجميع
يتم فحص المنفذ على سطحه الخاص، لكن التجميع يهتم فقط بالعلاقة بين الأسطح.
يتم التحقق من صحة المنفذ باستخدام مقياس الخيوط وفحص العمق وفحص الزوايا القائمة، وكل هذه الفحوصات تُقاس بالنسبة إلى سطحه الخاص. ويمكن أن تنجح كل واحدة من هذه الفحوصات على جميع المنافذ في الكتلة، ومع ذلك قد تكون الكتلة خاطئة، لأن لا واحدة منها تشير إلى كيفية وضع المنافذ الموجودة على الأسطح المختلفة بالنسبة لبعضها البعض.
التجميع هو ما يربط هذه العناصر معًا. فمثلاً، يدخل تركيب ما في المنفذ العلوي، وتركيب آخر في المنفذ الجانبي، وتُثبَّت قاعدة الصمام على النمط الأمامي. فإذا كان المنفذ العلوي والمنفذ الجانبي مربّعين بالنسبة إلى سطحيهما الخاصين، لكن السطحين ليسا متوازيين تمامًا أو مربّعين تمامًا بالنسبة لبعضهما، فإن التركيبات ستخرج من الكتلة في اتجاهات غير مقصودة أصلًا. ويُركَّب الخط بالقوة بدلًا من الانسجام الدقيق، ويظهر التسرب عند المفصل الذي يمتلك أقل قدرة على امتصاص الخطأ.
لهذا السبب، فإن استدعاء الرسم الذي يكتسب أهمية قصوى على كتلة التوزيع غالبًا ما يكون الاستدعاء المفقود: العلاقة الهندسية بين الأسطح التي تحمل المنافذ.
كل إعادة تثبيت تمثل فرصة لتدوير القاعدة.
تشغيل جميع الوجوه الستة ثم تشغيل العناصر على خمسة منها يشكّل تسلسلًا من مراحل التثبيت، وكل مرحلة تتطلب نقطة مرجعية. فإذا جُرّفت كل وجهٍ باستخدام نقطة مرجعية أُنشئت على ذلك الوجه نفسه، فإن كل وجه يصبح عالمًا صغيرًا متسقًا ذاتيًّا، وتتراكم الأخطاء بين هذه العوالم بشكل غير مرئي.
البديل هو استخدام قاعدة واحدة طوال العملية برمتها: تسوية سطح القطعة وجعله عموديًّا مرة واحدة، ثم تشغيل أكبر عدد ممكن من الأسطح المسموح به وفقًا لتصميم القاعدة قبل إعادة التثبيت؛ وعندما تصبح إعادة التثبيت ضرورية لا مفر منها، يُؤخذ المرجع من السطح المُشغَّل نفسه بدلًا من سطح جديد. وبموجب هذا الترتيب، أُنجزت المنافذ العلوية وأنماط الجانب الواحد في تثبيت واحد، بينما أُنجز النمط المقابل والمنفذ المتبقي في تثبيت ثانٍ استند إلى الإعداد الأول، وأُكمل تسوية الجسم وفقًا لنفس المرجع الأساسي.
والنتيجة العملية هي أن جسمًا يحتوي على عدد معتدل من المنافذ يجب تشغيله بأقل عدد ممكن من مراحل التثبيت المسموح بها هندسيًّا، وأن تصميم القاعدة — وليس الآلة — هو الذي يقرّر ما إذا كانت المنافذ متطابقة أم لا.
الاختبار الذي يكشف ذلك هو شدّ تركيبتين في سطحين اثنين
يظهر التسرب نادرًا عند الماكينة أو على المنضدة. ويظهر عندما يتم تثبيت تركيبة في منفذ علوي وأخرى في منفذ جانبي، لأن شد التركيبة الثانية يُطبِّق حملًا على المفصل الأول عبر الكتلة.
إذا لم تكن محورا المنفذين متعامدين على بعضهما، فإن هذا الحمل يحتوي على مكوِّنٍ لم يُصمَّم المفصل أصلًا لتحمله، مما يؤدي إلى الالتواء أثناء الشد. والعرض الذي يلاحظه العميل هو تركيبة لا يمكن شدها بإحكام دون استخدام قوة خارجية، أو مفصل يتسرب تحت الضغط وينجح في اختبار الفقاعات الثابتة. ومن الناحية العملية، هذه أيضًا السبب في أن دفعةً من الكتل قد تُقبل في الفحص وتُرفض من قِبل فريق التجميع في أسابيع متتالية.
العطل الثاني المختفي داخليًّا: الحواف الحادة عند تقاطع المجاري.
يقع الحلقة الحادة عند نقطة تقاطع ثقبين.
يترك كل ممر مثقوب حافة غير ناعمة عند نقطة خروجه، ويحتوي الكتلة المثقوبة عرضيًّا على عدد أكبر من هذه الحواف مما يوحي به سطح الكتلة الخارجي. وعند تقاطع ممرَّين داخل المادة، يخترق الثقب الثاني الممر الأول ويُكوِّن حلقة حافة غير ناعمة متدلية على الجدار الداخلي، وبالضبط في مسار السائل. ولا يراها أحدٌ لأن هذا التقاطع مدفون داخل النحاس الصلب ولا تصل إليه أي أداة فحص.
وتسبب هذه الحلقة مشكلتين مختلفتين بوضوح. فهي مكان تتجمع فيه الشوائب ثم تتحرر لاحقًا، وهذا ما يؤدي إلى دخول قطيرات النحاس إلى الخط بعد أسابيع من التشغيل الفعلي. كما أنها تقلل المساحة الفعالة للجريان بالضبط في الموضع الذي يجب أن يغير فيه الجريان اتجاهه، مما يظهر على شكل هبوط في الضغط لا يستطيع أحد تفسيره استنادًا إلى أبعاد الرسم البياني.
لماذا لا تزيل عملية الغسل بعد التشغيل الميكانيكي هذه الحواف؟
الغسيل يُزيل الرقائق السائبة وسائل التبريد. لكنه لا يُزيل الحافة غير المرغوب فيها (البرّ) الملتصقة جزئيًّا بالجدار، ولا يصل إلى ظهر حلقة البرّ المطوية داخل الممر. وقد يخرج الكتلة من غسيلٍ ممتاز تمامًا، وتاجِع بنجاح في الفحص البصري لكل المنافذ، ومع ذلك تحتفظ ببرّ سيبدأ في تقشّر مواده بمجرد بدء تدفُّق السائل وارتفاع الضغط.
والحل هو إزالة البرّ من نقطة التقاطع بشكل متعمَّد، بدل الاعتماد على التنظيف فقط. وفي هذا الطلب، حُفرت الممرات بترتيبٍ يدفع كل نقطة اختراق نحو منفذ يمكن الوصول إليه، ثم أُزيل البرّ من نقاط التقاطع عبر تلك المنافذ باستخدام مرورٍ خاضع للرقابة، وكان معيار الإطلاق للشحن هو اجتياز اختبار الغسل الكامل (فلش تيست)، وليس الاكتفاء بالفحص البصري.
كيف صُنعت الكتل، خطوةً بخطوة
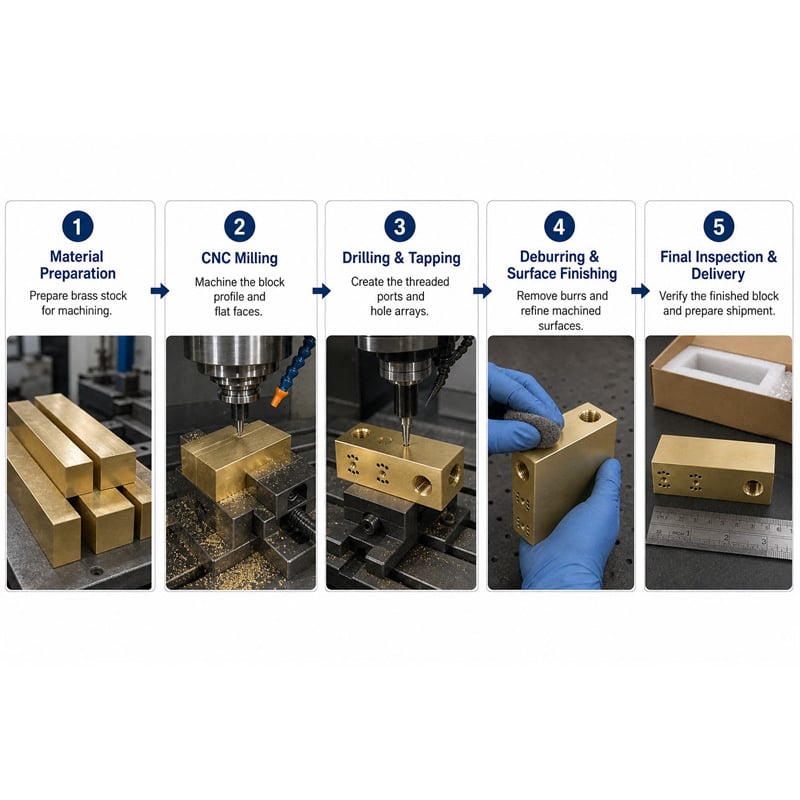
الخطوة ١ — تسوية سطح المادة الخام وتثبيت زواياها بدقة انطلاقًا من مرجع أساسي واحد
يتم تجهيز السطح وتسويته بحيث تُزال جميع الوجوه الستة من مرجع أساسي واحد، مع ضمان تعامد الأسطح واتزانها بالنسبة لبعضها البعض. ويُستخدم هذا المرجع كأساس لتحديد مواضع جميع المنافذ والأنماط اللاحقة، وبالتالي يُثبَّت مرة واحدة ويُعاد استخدامه بدلًا من إعادة إنشائه.
الخطوة الثانية — تجهيز الوجه العلوي والوجه الطرفي في نفس التثبيت
يتم تجهيز الوجهين اللذين يحتويان على أكبر المنافذ في تثبيت واحد، مما يضمن قطع محوري المنفذين بالنسبة إلى ترتيب تثبيت واحد. وتُحدد مواضع المنافذ بالنسبة إلى المرجع الأساسي، وليس بالنسبة إلى الوجه الذي تقع عليه بالصدفة.
الخطوة الثالثة — حفر الممرات الداخلية وفق ترتيب مخطط مسبقًا
عندما يتطلب الرسم وجود ممرات متصلة ببعضها، فإن الحفر يتم وفق ترتيب يتحكم في مكان خروج كل ثقب عند تقاطعه مع ممر آخر، بحيث يظهر الحافة غير المرغوب فيها (البرادة) الناتجة عن الحفر الثاني عند نقطة يمكن الوصول إليها بسهولة بواسطة أداة إزالة البرادة، بدلًا من أن تظهر في أعماق الكتلة.
الخطوة الرابعة — إزالة البرادة من مناطق التقاطع عبر المنافذ
يتم إزالة الحواف الحادة من كل تقاطع قابل للوصول عبر منفذٍ ذي مرور خاضع للتحكم، وبالتالي يتم قطع حلقة الحافة بدلًا من طيّها. وهذه عملية منفصلة لها وقت مخصص خاص بها، وليست خطوة ضمن عملية الغسل.
الخطوة ٥ — تثبيت الخيط في كل منفذ مربّع بحيث يكون عموديًّا على سطحه وبعمق مضبوط
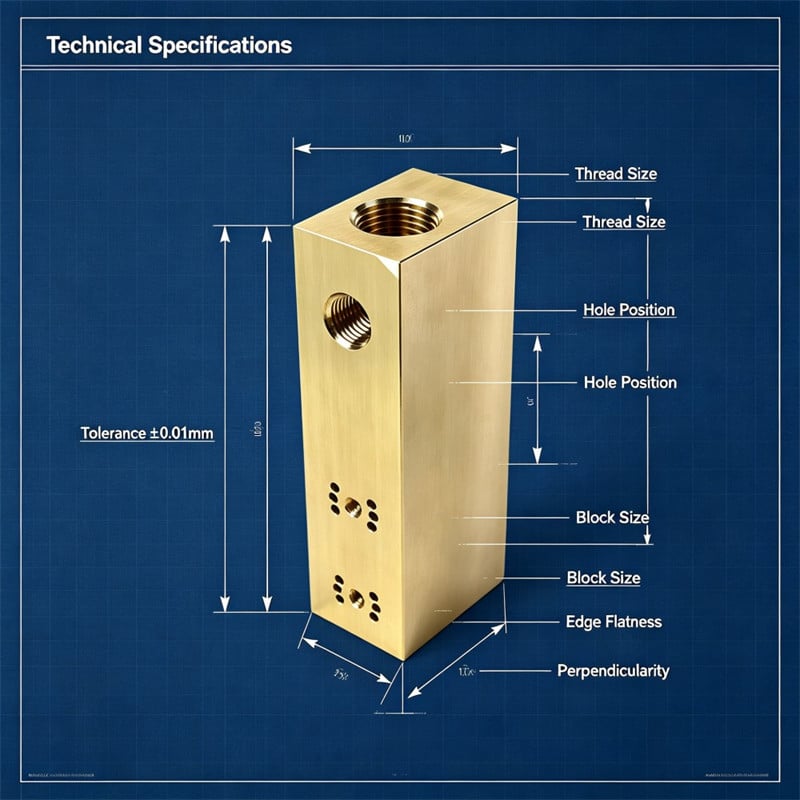
يتم تثبيت الخيوط عموديًّا على السطح الذي تقع عليه وبعمق مضبوط، لكي تصل التوصيلة إلى مقعدها مع اشتباك كامل للخيط دون اشتباك ناقص عند القاع. ويُحدَّد معيار الخيط الخاص بالمنفذ وحجمه وعدده وفق الرسم البياني لكل رقم جزء؛ وتتولى الورشة التحكم في أداة التثبيت والعمق والعمودية بدلًا من الافتراض بأن هناك معيارًا عامًّا.
الخطوة ٦ — تشغيل أنماط التثبيت والفتحات المُغرقة من المرجع الأساسي
يتم تشغيل أنماط التثبيت ومواقع المقاعد المُغرقة للمنافذ من نفس المرجع الأساسي المستخدم في تشغيل المنافذ، وبالتالي فإن الأنماط والفتحات المُغرقة ومحاور المنافذ تتقاسم جميعها مرجعًا واحدًا بدلًا من أن تكون كلٌّ منها صحيحة بالنسبة إلى سطحها الخاص.
الخطوة ٧ — غسل الكتلة ثم شطف الممرات والتحقق من المادة الخارجة
تُغسل الكتلة ثم تُشطف، ويُمرر سائل الشطف عبر مرشحٍ كي يُمكن فحص المادة الخارجة فعليًّا بدلًا من افتراض نظافتها. ومعيار الشحن هو ما يظهره المرشح، وهو فحصٌ يمكن تكراره فعلًا.
الخطوة ٨ — فحص الكتلة كمجموعة متكاملة، وليس فقط كمجموعة من الخصائص الفردية
يشمل الفحص النهائي قياس الخيوط في كل منفذ باستخدام مقاييس الخيوط، وقياس زوايا المنافذ بالنسبة لوجهها، وعمق الحفرة المُستديرة المُنحنية (كنتربور)، وموضع النمط الهندسي، وزوايا الوجه ومتوازيته، ونتيجة عملية الشطف. ويكمن الغرض من هذه القائمة في البند الأخير: فالمنفذ الذي يجتاز الاختبار عند وجهه الخاص لا يزال مطالبًا باجتياز الاختبار كجزءٍ من شبكة المنافذ الكاملة.
ما قاسته الدفعة المكوَّنة من ١٥٠٠ قطعة
| تم التحقق | المواصفات | تم الاحتفاظ بالمقاييس عبر ١٥٠٠ كتلة |
|---|---|---|
| ستة أوجه | مربعة ومتوازية، مُقاسة من نقطة مرجعية واحدة | مُصنَّعة انطلاقًا من النقطة المرجعية الأساسية في كل كتلة |
| خيوط المنافذ | حسب الرسم، تم القياس | تم فحص كل منفذ باستخدام قوالب «السماح» و«الرفض» |
| عمودية المنفذ بالنسبة للسطح | حسب الرسم | تم تثبيت الخيوط بشكل عمودي بحيث تدخل التوصيلات في وضعها الصحيح وتستقر على العمق المطلوب |
| عمق المنفذ | عمق خاضع للتحكم | استقرت التوصيلات مع انخراط كامل للخيوط |
| أنماط التثبيت | في الموضع المحدد، بالنسبة إلى مرجع القياس الأساسي | تم تثبيت قاعدة كل صمام باستخدام البراغي دون الحاجة إلى حفر جديد |
| حفر عميقة لرأس البرغي | العمق الشائع | تثبيت الرؤوس بشكل متساوٍ ومستوٍ |
| حالة الخيط | نظيف، بدون حواف حادة | تم إزالة الحواف الحادة والقياس قبل التغليف |
| ممرات | تم غسله وشطفه، خالٍ من الشوائب | أظهر الشطف المُرشَّح عدم وجود مواد عند الإطلاق |
| التشطيب | ذهبي طبيعي بلون الساتان | تناسق ثابت بين الوجهين |
شُحنت ألف وخمسمئة قطعة خلال عشرين يوماً، وأبلغ العميل أن التركيب تم دون الحاجة إلى الحفر مجدداً، مع تركيبات استقرت بالعمق المطلوب وأحكمت الإغلاق
العطل الذي اكتشفناه في الجولة التجريبية التي أجريناها بأنفسنا
اجتازت أول خمسين قطعة جميع الاختبارات في قائمة الفحص، ومع ذلك فشلت إحداها في اختبار الشطف
كانت الكتلة المذكورة قد خضعت لعملية الغسل نفسها التي خضعت لها باقي الكتل، واجتاز كل منفذ اختبار مقياس الخيط بنجاح. وعند غسل المجاري عبر مرشّح، اعترض المرشّح كمية صغيرة من النحاس الأصفر، وأظهر التقطيع السبب: فقد أُجريت عملية إزالة الحواف الزائدة عبر المنفذين اللذين يوضحهما الرسم البياني، لكن تقاطعًا واحدًا يقع في مكان آخر على طول المجاري الداخلية لم تصل إليه الأداة من أيٍّ من المنفذين، فانطوى الحلقة المتبقية من الحافة الزائدة بدل أن تُقصَّ تمامًا. وبذلك أدّى الغسل إلى تحريكها بدل إزالتها.
طُبِّقَت ثلاث تغييرات في الإنتاج. فأُعيد تنظيم ترتيب الحفر بحيث يُفتح ذلك التقاطع المحدّد من الاتجاه المقابل، ما يجعل الحافة الزائدة في موضع يمكن لأداة إزالة الحواف الزائدة الوصول إليه. كما استُبدلت الفحوص البصرية بفحص الغسل باستخدام مرشّح كمعيار لإصدار القطعة. وأُضيفت ملاحظة في الرسم البياني تتعلّق بإمكانية وصول الأداة إلى المجاري إلى ملاحظاتنا حول قابلية التصنيع (DFM)، ليتم إبلاغ العميل الذي يحدّد تقاطعًا غير قابل للوصول به قبل تصنيع القطع بدلًا من بعده.
بين الاختبار والتشغيل الإنتاجي، توقف اختبار التفريغ عن اكتشاف المادة، وانقرضت شكوى الرقائق الصغيرة المرتبطة بهذا الرقم الجزئي والتي استمرت سنتين.
ثلاث طرق لتثبيت المنافذ على دعامة واحدة، مقارنةً بينها
| المنهجية | كيفية تركيب الدعامة | التوافق عبر الوجه | تكاليف الإعداد | المكان الذي يُركَّب فيه |
|---|---|---|---|---|
| تصنيعها من مرجع واحد وبأقل عدد ممكن من المشابك | تسوية الوجه وتقويمه مرة واحدة، ثم تصنيع كل الأوجه القابلة للوصول من المرجع الأساسي قبل إعادة التثبيت | الأفضل، لأن المنافذ تُقطَع بالنسبة إلى دعامة واحدة | أعلى تكلفة للتجهيزات، وأدنى مستوى من المخاطر | كتل ذات منافذ على عدة أوجه، وهي الطريقة المستخدمة هنا |
| تصنيعها في إعدادتين باستخدام تجهيز مخصص | الإعداد الثاني يبدأ من مرجع آلي بدلًا من سطح جديد | جيد، شرط أن يشير التثبيت إلى الإعداد الأول وأن يتم فحصه بين الدفعات | متوسط؛ ويجب صيانة التثبيت | كتلٌ لا تسمح هندستها أو حركة الآلة باستخدام طريقة تثبيت واحدة فقط |
| يُشغَّل كل سطح وفق مرجعه الخاص | كل سطح عالمٌ متسقٌ في حد ذاته | ضعيف، والخطأ غير مرئي حتى مرحلة التجميع | أقل تكلفة للإعداد، وأعلى تكلفة لإعادة المعالجة | ألواح بسيطة تحتوي ميزات على سطح واحد أو سطحين فقط |
الصف الأوسط هو مصدر معظم الدفعات الضائعة، وليس هذه مشكلة في التشغيل الآلي. فالتجهيز الذي انحرفت موضعه لا يزال يُنتج فتحاتٍ عمودية على أسطحها الخاصة، ولا يكشف عن الخطأ إلا التجميع.
الأسئلة الشائعة
لماذا يتسرب كتلة التوزيع النحاسية رغم اجتياز كل منفذ للفحص؟
لأن فحص المنافذ يتحقق من كل منفذ بالنسبة إلى سطحه الخاص، أما التسرب فينتج عن العلاقة بين المنافذ الواقعة على أسطح مختلفة. وعند تثبيت وصلتين في سطحين مختلفين، فإن كل واحدة منهما تُحمّل الأخرى عبر الكتلة، وبالتالي فإن أي خطأ في الزاوية بين محوري المنفذين يتحول إلى قوة لا تتحملها الوصلات تصميميًّا. ويجب فحص الكتلة كشبكة مترابطة، وليس كقائمة من السمات المفردة.
هل تتطلب كتلة التوزيع المصنوعة بالطحن عملية إزالة الحواف الحادة من الممرات بشكل منفصل؟
نعم، وبشكل منفصل عن الغسل. فالغسل يزيل الرقائق المفككة وسوائل التبريد فقط، ولا يزيل الحافة الحادة الملتصقة بجدار الممر عند نقطة تقاطعه مع ممر آخر، أو تلك التي انطوت داخل الممر. وبقاء الحواف الحادة عند نقاط التقاطع يؤدي إلى تساقط جزيئات منها داخل النظام بعد التشغيل الأولي، ويقلل من مساحة التدفق في الأماكن التي يجب أن ينحرف فيها السائل.
ما معيار الخيط والحجم اللذان يجب أن تُثقب بهما منافذ الكتلة؟
أيّما ما ورد في الرسم البياني لهذا الرقم الجزئي. وتختلف معايير المنافذ بين المناطق وبين الأنظمة، ويمكن طلب نفس المخطط العام للبلوك بخيوط مترية أو موحَّدة أو أنابيب، لذا يجب تضمين المعيار والحجم وعدد المنافذ في الرسم البياني بدلًا من الافتراض. ويتحكم المصنع في عملية التثقيب والعمق الذي تُثقب به الخيوط وزاوية استقامتها بالنسبة إلى السطح.
كيف تتفقَّد كتلة المجمع وجود شظايا فيها قبل التجميع؟
اشطف المجاري واوجِه وسط الشطف عبر فلتر، ثم فحِّص ما اعترضه الفلتر. ولا يُظهر الفحص البصري للمنافذ حلقة حافة (بير) جالسة داخل تقاطع، كما أن الغسل الذي يترك مواد خلفه يبدو نظيفًا من الخارج رغم ذلك. واجعل الشطف المفلتر معيار الإطلاق لكي يكون الفحص قابلاً للتكرار على كل كتلة.
ما يجب تضمينه في الرسم البياني
ستة أسطر تحوِّل كتلة المجمع من تخمينٍ إلى قطعة مصنوعة:
١. حدِّد معيار خيوط المنفذ والحجم وعدد المنافذ لكل منفذ، واذكر أي الأسطح تقع عليها.
٢. حدد ما إذا كان الكتلة تحتوي على ممرات داخلية متصلة، وفي حال وجودها، حدد ما إذا كانت كل نقطة تقاطع يجب أن تكون قابلة للوصول لعملية إزالة الحواف.
٣. حدّد العلاقة الهندسية بين الأسطح التي تحمل المنافذ باستخدام مواصفة تعبّر عن الزوايا القائمة أو التوازي، وليس فقط مواضع المنافذ نفسها.
٤. حدّد عمق الخيط أو طول التداخل المطلوب للوصلات، بحيث يُعرَّف مقعد التوصيل بوضوح بدلًا من افتراضه.
٥. سمِّ المعيار الرئيسي، وبيّن أن أنماط التثبيت والفتحات المُستديرة المُغرقة تُحدَّد موضعها بالنسبة إليه.
٦. حدّد درجة النظافة التي يجب أن تحققها الكتلة، وما إذا كان يلزم إجراء اختبار غسل أو اختبار ضغط قبل الشحن.
كتلة التوزيع هي عبارة عن قوس إحداثي واحد يحمل مجموعة من الخيوط والأنماط والممرات، وتفشل عادةً عند الوصلات بين هذه العناصر لا عند أي عنصر فردي منها. وعليه، يجب تحديد المواصفات بهذه الطريقة، أما باقي العمل فهو عمليات تشكيل ميكانيكية اعتيادية: أسطح تبقى قائمة الزوايا، ومنافذ تُركَّب بعمق محدَّد، وأساسات صمامات تُثبَّت بشكل مباشر، وممرات تظل نظيفة طوال عمر الماكينة.