 EN


الصفائح المُبرَّدة والمُعالجة حراريًّا: لماذا تعود الاستواء إلى وضعها الأصلي؟
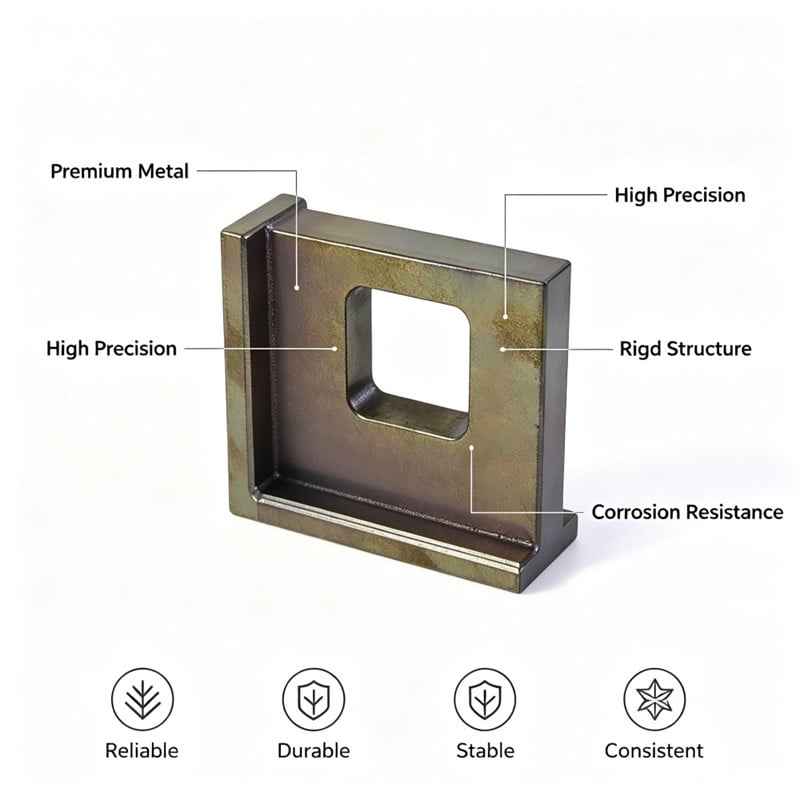
ما الوظيفة التي يؤديها هذا القوس؟
ثلاث مهام، وأرق سمة تحملها جميعًا.
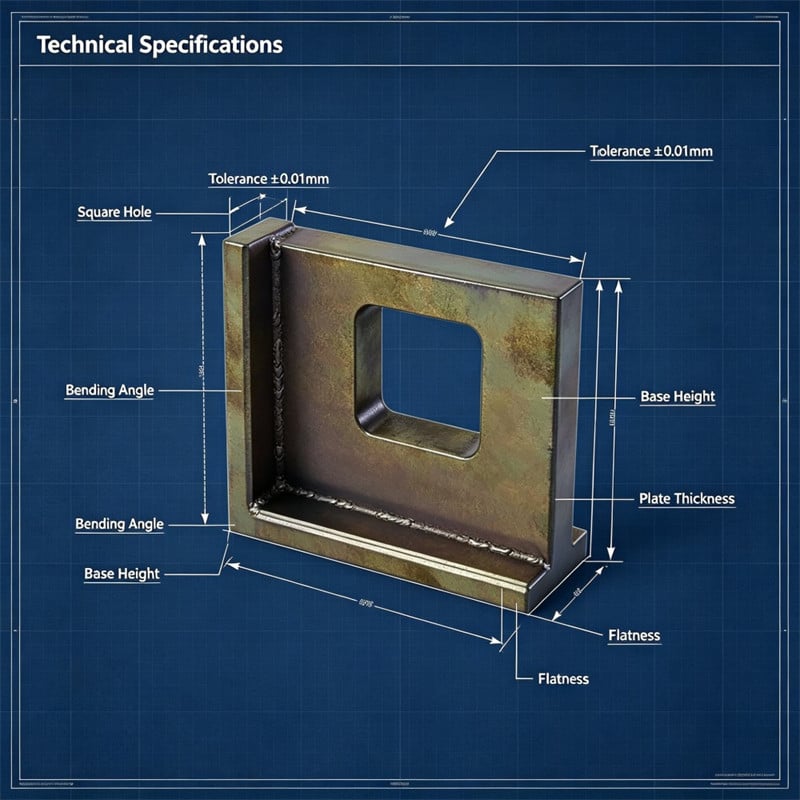
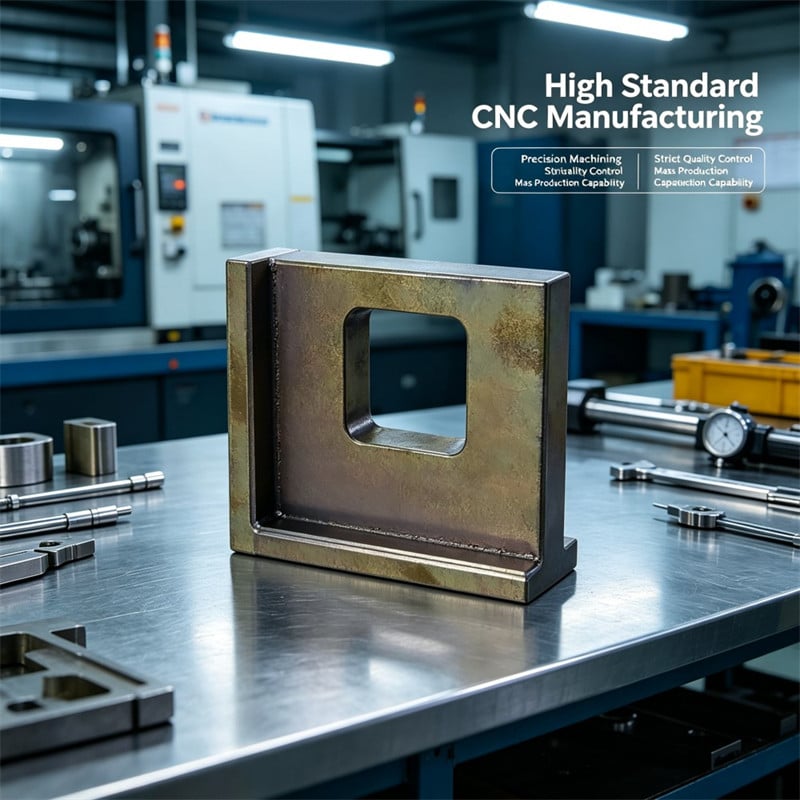
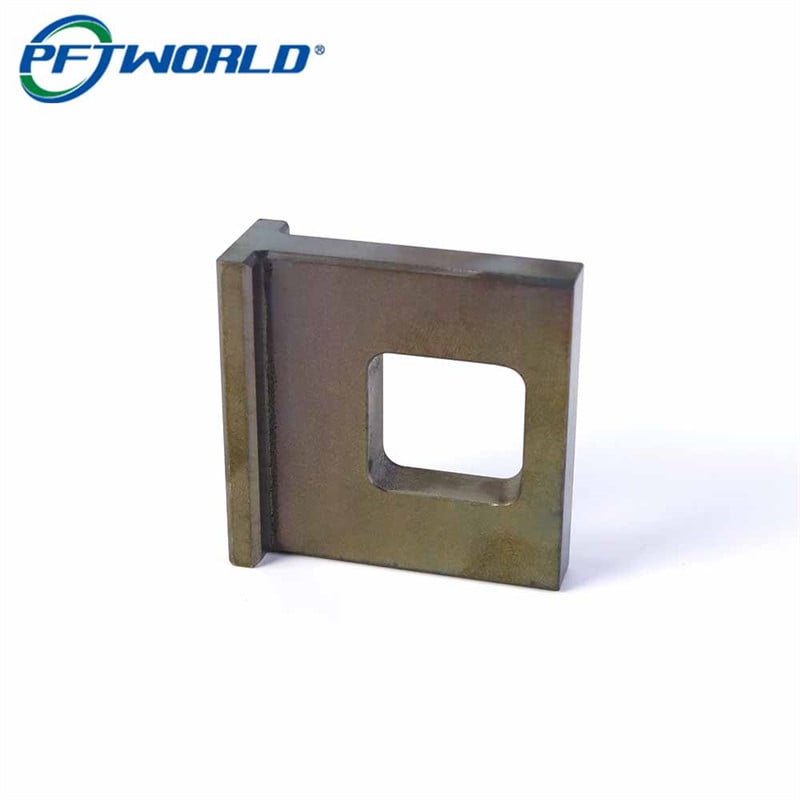
اللوحة الرأسية تحمل النافذة. ويمر الجزء المُطابق عبر الفتحة، لذا يجب أن تكون النافذة دقيقةً في الأبعاد والموضع، ويجب أن تظل اللوحة المحيطة بها مستويةً بما يكفي لمنع احتكاك الجزء المُطابق عند الدخول. وتمثل جدران النافذة أرق جزء معدني في القطعة، ما يجعلها أكثر حساسيةً تجاه كل ما يحدث قبل وبعد عملية القطع.
الشفة القاعدية تُحدِّد موقع الحامل. فهي تستقر على حامل الآلة، لذا فإن سطحها السفلي هو سطح التثبيت، بينما يُحدِّد التدرج الداخلي فيها موقع الحامل بالنسبة إلى السمة المُطابقة. وإذا لم تكن الشفة مستويةً، فسيهتز الحامل، وتُؤخذ كل القياسات على الآلة من مرجعٍ متحرك.
الصلادة تتحمل البلى. وتُسخَّن القطعة ثم تُبرَّد وفق درجة الصلادة المطلوبة في الرسم الهندسي، ولذلك لا تشوه أثناء التشغيل، ولذلك تحافظ حواف النافذة على شكلها بعد مرور الجزء المُطابق عبرها آلاف المرات.
لماذا تُعَدُّ الصفيحة الرقيقة أصعب شيءٍ يُمسك مسطّحًا بعد المعالجة الحرارية؟
القطعة الخام تحتوي بالفعل على إجهادات داخلية قبل أن يلمسها أي شخص آلةً ما.
تصل قضيبات التدحرج أو السحب وقد اكتسبت إجهادات داخلية مُدمَجة فيها نتيجة عمليتي التدحرج والتبريد اللتين أنتجتها. وعند التشغيل الآلي، تُزال المادة من جانب واحد فقط، مما يؤدي إلى اختلال توازن تلك الإجهادات، فيتحرّك الجزء عند إزالة القطع. أما في الكتلة السميكة، فإن هذا التحرّك يمتصّه الجزء المتبقي فلا يظهر أي تغيّر قابل للقياس. أما في الصفيحة التي لا يتجاوز سمكها بضعة ملليمترات، فإن نفس التحرّر يؤدي إلى انحناء الجزء.
لهذا السبب تكتسب العملية الأولى على الصفيحة الرقيقة أهميةً أكبر من العملية الأخيرة. فإذا جُهزت القطعة الخام بسماكة زائدة متجانسة ووُفِر لها مجال للتحرّك قبل إجراء عمليات التشغيل النهائية، فإن هذا التحرّك يحدث بينما لا تزال هناك كمية كافية من المعدن يمكن إزالتها. أما إذا شُغِلت القطعة لتقترب من أبعادها النهائية دفعةً واحدة، فإن التحرّك يحدث بعد آخر عملية قطع، حين لا يبقى أي معدن يمكن إزالته لتصحيح الانحراف.
المعالجة الحرارية تُطلِق تلك الإجهادات وتُعيد ترتيبها.
التبريد المفاجئ والتصليح هو دورة حرارية خاضعة للرقابة، وهو أيضًا أكبر حدث إجهادي يتعرَّض له الجزء طوال عمره. فيُسخَّن الجزء ثم يُبرَّد بسرعة لتكوين البنية الصلبة، ثم يُصْلَح ليصل إلى درجة الصلادة المحددة في الرسم الهندسي. وخلال كلٍّ من هذه الخطوات، تعيد الإجهادات الداخلية ترتيب نفسها، ما يؤدي إلى انحراف طفيف في شكل الجزء.
هذا الانحراف ليس عيبًا في معالجة الحرارة. بل هو سلوكٌ طبيعي للمادة، ويمكن التنبؤ باتجاهه فقط بشكل عام جدًّا. أما ما يمكن التحكم فيه فهو ما إذا كانت هناك عمليات تشغيل ميكانيكية متبقية بعد وقوع هذا الانحراف أم لا.
إن قطع التنظيف يعيد تحقيق التوازن للإجهادات مرة أخرى، ويتحرك الجزء عند فك المشبَّك.
إن قطع أسطح المرجع بعد عملية التصليح هو ما يجعل الدعامة تستقر بشكل مستوٍ، لكن هذا القطع نفسه يُعدُّ حدثًا إجهاديًّا. فإزالة طبقة رقيقة من المادة من جهة واحدة بينما تبقى الجهة المقابلة دون لمس يؤدي إلى اختلال جديد في التوازن، وقد ينثني الجزء فور فك المشبَّك.
لهذا السبب تمتلك الصفيحة المصنوعة آليًّا قيمتين للاستواء: إحداهما تُقاس أثناء تثبيت القطعة، والأخرى تُقاس عندما تكون القطعة حرة. فمرورٌ واحدٌ ثقيلٌ في مرحلة التشطيب النهائي على صفيحة رقيقة يُنتج قطعة تبدو مستوية تمامًا عند القياس على الآلة، لكنها لا تبدو مستوية عند القياس على لوحة سطحية بعد عشرين دقيقة، والعميل يرى فقط الرقم الثاني.
قوة التثبيت تحسّن نتيجة القياس.
من السهل تثبيت الصفيحة الرقيقة بشكل مستوٍ، لأن قوة التثبيت أقوى من صلابة المادة. فالمكنسة أو مجموعة الكماشات المنخفضة الارتفاع أو حتى القاعدة المغناطيسية تضغط الصفيحة المنحنية لتلامس الطاولة، وكل قياس يُجرى في تلك الحالة يصف حالة التثبيت لا حالة القطعة نفسها.
والنتيجة العملية هي أن الاستواء يجب التحقق منه مع ترك القطعة حرة على لوحة سطحية، باستخدام مؤشر دوار أو مقياس ارتفاع، ويجب تكرار الفحص بعد أن تُترك القطعة لتستقر تمامًا، وليس مباشرة بعد فك التثبيت، حينما لا تزال الظاهرة المرنة (الانبعاج العائد) نشطة.
ما الذي تفعله النافذة في الصفيحة الرقيقة؟
جدران النوافذ هي الأقسام الأرق، وهي تهتز
إن قص فتحة مستطيلة في صفيحة يُنتج أربعة جدران ضيقة، وهذه الجدران أقل صلابةً بكثيرٍ مما كانت عليه الصفيحة قبل وجود النافذة. وعندما يعمل القاطع على طول هذه الجدران، فإنه يدفعها بعيدًا بدلًا من قصها، ثم تعود الجدران للارتداد نحو القاطع، وهذا ما يُسمى بالاهتزاز. ويظهر الاهتزاز على هيئة سطح غير ناعم داخل النافذة، وفتحة أكبر من المطلوب، وزاوية لم تعد في الموضع المحدَّد في الرسم.
والوسيلة الوقائية عمليةٌ أكثر منها ذكية: خفِّض الانخراط الشعاعي للقاطع، واحرص على أن يكون القاطع حادًّا وقصيرًا، وامنح الدعم للجدار من الخلف حيثما تسمح الهندسة بذلك، واجعل قص التشطيب النهائي للنافذة يتم من كلا جانبي الصفيحة بحيث تحمَّل الجدران بشكل متوازن بدلًا من قصها من وجه واحد فقط.
الزوايا ذات نصف القطر هي الأماكن التي تتشقَّق فيها الصفيحات الرقيقة
الزاوية الداخلية الحادة تُشكِّل تركيزًا للإجهاد، والصلب المقاوم للصدأ المارتنسيتي المعالج حراريًّا يكون أكثر حساسيةً لها مقارنةً بالصلب منخفض الكربون اللين. وتحت التحميل، تبدأ الشقوق عند الزاوية وتنتشر داخل الجدار. ولذلك فإن تحديد نصف القطر عند زوايا النافذة يجب أن يظهر في الرسم كمتطلبٍ فنيٍّ لا كراحةٍ هندسيةٍ، كما أنَّه يستحق الفحص على القطعة الأولى من الدفعة وعلى فتراتٍ لاحقة، لأن أداة القطع البالية أو المتآكلة تُنتج زاويةً أشد حدةً بصمتٍ.
والسبب الثاني للحفاظ على نصف القطر هو أن المعالجة الحرارية تتم بالقرب من هذه الميزة الهندسية. فإذا جُرِفت النافذة قبل التبريد المؤقت (التيمبر)، فإن هندسة الزاوية تتعرَّض للدورة الحرارية الكاملة؛ أما إذا جُرِفت بعده، فإن الزاوية تُصنع في مادةٍ صلبةٍ مسبقًا، ويجب أن تكون الأداة قادرةً على إنتاج نصف القطر دون تكسيرها.
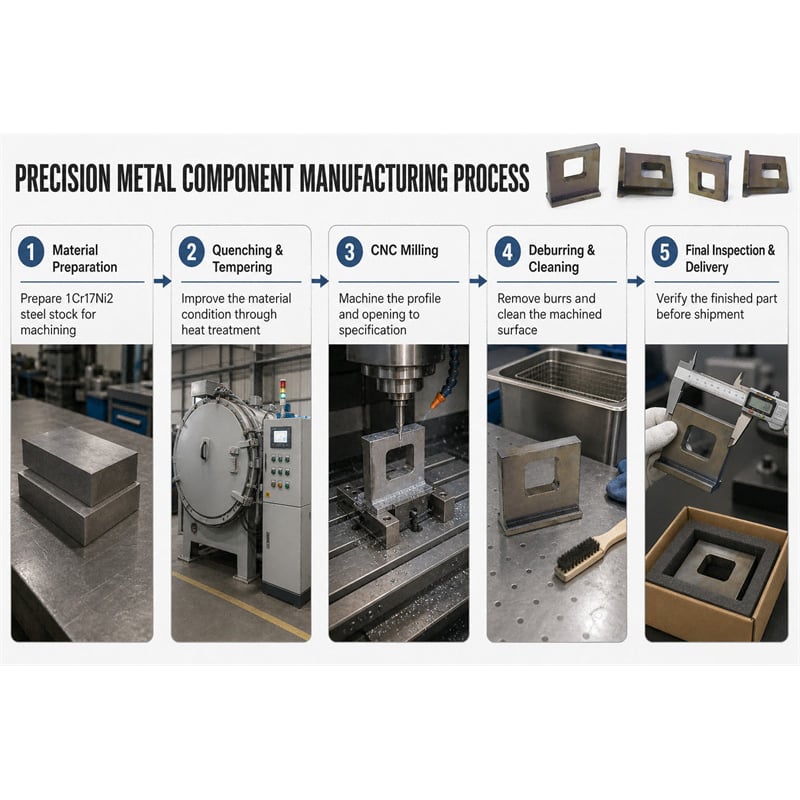
كيف صُنعت الدعامات خطوةً بخطوة؟
الخطوة ١ — تشكيل الهيكل الخشن مع ترك هامشٍ للقطع اللاحق
يتم تشكيل القاعدة خشناً من قضيب مصنوع من سبيكة 1Cr17Ni2، مع ترك هامش متساوٍ على كلا وجهي الصفيحة الرأسية وعلى شفة القاعدة. ويُترك هذا الهامش لغرض المعالجة الحرارية وليس للتشطيب الميكانيكي: فالقطع اللاحق يجب أن يكون قادراً على إزالة التشوه الناتج عن الدورة الحرارية.
الخطوة الثانية — التبريد السريع ثم التليين وفقاً لقيمة الصلادة المحددة في الرسم البياني
يمر الجزء الخشن بكامل دورة التبريد السريع والتليين للوصول إلى مدى الصلادة المحدد في الرسم البياني، وهي العملية التي تمنح القاعدة مقاومتها للتآكل وقدرتها على مقاومة التشوه أثناء الاستخدام.
الخطوة الثالثة — فحص الصلادة وتسجيل مواقع أخذ القراءات
يتم فحص الصلادة على الجزء نفسه، مع أخذ القراءات في أكثر من مكان واحد للكشف عن أي منطقة ناعمة بدلاً من تحييدها عبر المتوسط. ويسهم تسجيل المواقع في تحديد نوع المشكلة بدقة: فجزءٌ تظهر فيه الصلادة صحيحة عند طرف الشفة لكنها منخفضة بالقرب من الفتحة يختلف تماماً عن جزءٍ تظهر فيه الصلادة منخفضة بشكل متجانس في جميع الأماكن.
الخطوة الرابعة — تشغيل أسطح المرجع بالفرز بعد عملية التليين
الأسطح التي تحدد موقع القاعدة يتم تشغيلها بالقطع بعد المعالجة الحرارية، لذا فإن التسطّح الذي يقيسه العميل ناتج عن قطعٍ أُجري على مادةٍ انتهت بالفعل من حركتها. ويتم أخذ هذا القطع في مراحل متوازنة على كلا وجهي الصفيحة بدلًا من إجرائه على وجه واحد فقط بمرورٍ ثقيل.
الخطوة ٥ — تشغيل النافذة بالحجم والموضع المحدَّدين
تُشغَّل النافذة بالنصف القوسي المحدَّد عند الزوايا، مع العمل بانخراط شعاعي خفيف حتى لا تُدفع الجدران بعيدًا عن الأداة. وعندما تسمح الهندسة بذلك، يُجرى قطع التشطيب النهائي للنافذة من كلا الوجهين، فيُحمَّل الجداران بشكلٍ متناظر، وتنتهي الفتحة مستقيمة تمامًا عبر السماكة.
الخطوة ٦ — الحفاظ على سماكة الصفيحة حول النافذة
تحتفظ سماكة الصفيحة، وبخاصة سماكة الجدار المحيط بالنافذة، بالقيمة المحدَّدة في الرسم البياني بدلًا من تركها كما هي في الحجم الأصلي للمواد، لأن هذه السماكة هي التي تُقرِّر مقدار الحمل الذي يمكن أن تتحمله حافة النافذة.
الخطوة ٧ — إزالة الحواف الحادة وتجعيد كل حافة
تتم إزالة الحواف الحادة من النوافذ، والدرجة على حافة القاعدة، والحافة المحيطة، كما تُزال الحواف الحادة. وتكون الحافة الحادة الناتجة عن المعالجة الحرارية صلبة وحادة جدًّا، وقد تسبب جروحًا في أيدي العاملين الذين يقومون بتجميع الوحدة.
الخطوة ٨ — فحص القطعة بحرية على لوحة سطحية
يتم فحص التسطّح مع ترك القاعدة دون أي مشبك، وعلى لوحة سطحية، إلى جانب قياس حجم النافذة وموقعها، ونصف قطر الزوايا، وسماكة الصفيحة، وتسجيل الصلادة. ويتبع الفحص ترتيبًا معيّنًا: فالقيمة التي تُقاس للتسطّح أثناء وجود المشبك ليست قيمة تسطّح فعلية، بل هي تسجيل لشدة شد المشبك.
ما الذي قيسته الدفعة المكوَّنة من ١٢٠٠ قطعة؟
| تم التحقق | المواصفات | مُقاسة عبر ١٢٠٠ قاعدة |
|---|---|---|
| الصلادة | ضمن نطاق الرسم، دون مناطق لينة | يتم الفحص في عدة أماكن لكل قطعة، مع تسجيل النتائج |
| الأسطح بعد التبريد المُنظَّم | تُجرَّف بعد التبريد المُنظَّم، وتكون مستوية | يتم التقطيع بمرور متوازن على جانبي الصفيحة |
| المستوية، الجزء حر | على لوحة السطح، دون تثبيت | تم الفحص مع الحامل حرًّا، وليس داخل المشبك |
| نافذة | ١٨ × ١٢ مم، دقيقة من حيث الحجم والموضع | الجزء المقابل يمر بسلاسة |
| زوايا النافذة | مُقوَّسة وفق الرسم | تم فحص نصف القطر على أول قطعة وبفترات منتظمة |
| سمك اللوحة | وفق تحملات الرسم | مُثبتة حول النافذة وكذلك عبر اللوحة |
| قاعدة الفlang | السطح السفلي مُسطَّح، وله درجة داخلية في الموضع المحدَّد | الدعامة موضوعة على الدعامة دون اهتزاز |
| مقياس التصلب | مُزال، والسطح متجانس | نظيف بعد قطع مرحلة ما بعد التصلب |
| الحواف | تم إزالة الحواف الحادة، وتم تكسير الحواف الحادة | لم يُبلَغ عن أي جروح أثناء التجميع |
شُحنت ألفا ومئتا دعامة خلال ٢٤ يومًا، وأبلغ العميل أن الدعامات وقفت بشكل مسطّح على الدعامة، وأن النافذة استوعبت الجزء المقابل بدقة، وأنه لم تظهر شقوق عند زوايا النافذة أثناء الاستخدام
العطل الذي اكتشفناه في الجولة التجريبية التي أجريناها بأنفسنا
أنتجت الجولة التجريبية لدينا دعامات نجحت في اختبار الاستواء على الجهاز وفشلت فيه على لوحة القياس المسطحة، وكان الفرق هو المشبك
كنا قد أعدّينا قصّة التشطيب مع تثبيت اللوحة بإحكام على لوحة التثبيت، استنادًا إلى الافتراض بأن الترتيب الصلب يُنتج جزءًا صلبًا. لكن هذا غير صحيح. فكل قطعة تجريبية كانت تظهر مسطّحةً عند التحقق منها داخل لوحة التثبيت، وعند إفلاتها والتحقق منها بحرية، انعكست معظمها للوراء بمقدار يتجاوز التسامح المسموح به. فقد كان التثبيت يُمسك الانحناء في مكانه أثناء القص، ثم عادت المادة إلى حالة الانحناء فور زوال الضغط.
طُبِّقَ تغييران في الإنتاج، بالإضافة إلى تغييرٍ واحدٍ في عملية الفحص. وتم تخفيض ضغط التثبيت ليصبح ما تحتاجه عملية القطع فعليًّا، مع دعمٍ من تحت منطقة النافذة بدلًا من تطبيق القوة من الأعلى عليها، وبالتالي يُوضع الصفيحة في موضعها بدلًا من أن تُضغَط. كما قُسِّمت عملية التشطيب النهائية على كل وجه إلى قطع خشن خفيف يتبعه قطع تشطيب نهائي، مع ترك الصفيحة تستقر بين العمليتين، مما يمنح المادة فرصةً للحركة قبل القطع الأخير بدلًا من بعده. وأُعيد تحديد معيار الإطلاق ليكون قياس الانحناء على سطح لوحة غير مثبتة، وهذا التغيير هو الذي كان سيكشف عن أجزاء العينة قبل تغليفها إطلاقًا.
وبين مرحلتي العينة والإنتاج، انخفض معدل رفض الأجزاء بسبب عدم الانحناء من ظهور عيوب واضحة في معظم الأجزاء إلى الصفر طوال دورة الإنتاج.
مقارنة ثلاث تسلسلات لتصنيع صفيحة رقيقة معالجة حراريًّا
| التسلسل | كيف يُ logَّ الانحناء | خطر التشوه | سلامة الصلادة | المكان الذي يُركَّب فيه |
|---|---|---|---|---|
| التشكيـل الخشن، المعالجة الحرارية، التشغيل النهائي بالماكينة | يُترك هامش للسماح بالتمدد والانكماش أثناء الدورة الحرارية، ثم تُقَصّ الأسطح المرجعية والفتحة على المادة المُصنّعة مسبقًا | منخفض، لأن الحركة تحدث قبل عمليات القطع النهائية | محمي، نظرًا لأن قطع التشطيب خفيفة والقطعة قد وصلت بالفعل إلى درجة الصلادة المطلوبة | الألواح الرقيقة والدعائم التي يجب أن تكون مستوية بعد المعالجة، وهذه هي الطريقة المتَّبعة هنا |
| تشغيل كل الأجزاء بالطحن أولًا، ثم معالجتها حراريًّا، ثم طحن السطوح نهائيًّا | يتم قطع الشكل الهندسي أولًا، ثم استعادة الاستواء لاحقًا عن طريق طحن أحد الأسطح | متوسط: تشوه الفتحة والجدران الرقيقة أثناء الدورة الحرارية، وعملية الطحن تستعيد استواء سطح واحد فقط | محمي، لكن من الصعب تثبيت لوحة رقيقة جدًّا وصلبة أثناء الطحن دون تكرار نفس خطأ التثبيت | الأجزاء المستوية من جهة واحدة فقط، والكافية سمكًا لتحمل الدورة الحرارية دون دعم إضافي |
| تصنيع القطعة مباشرة من المادة شبه المُصلَّبة | لا تتأثر المسطّحية إطلاقًا بدورة حرارية | أقل ما يمكن، لأنّه لا توجد خطوة معالجة تشوه القطعة | يحدّدها الحالة الأصلية للمادة، لذا يجب أن يقبل الرسم الفني الحالة المُسلَّمة | هندسة بسيطة في مادة جاهزة الصلادة، حيث لا تتطلّب السطوح المُمَشَّطة قطعًا رفيعةً وطويلةً |
تتكلّف الصفوف الأولى أكثر لكل قطعة مقارنةً بالصفوف الثانية، لأنّ الهامش المُخصّص يجب أن يمرّ عبر المعالجة الحرارية ثم يُزال لاحقًا. وفي هذه القاعدة، كانت جدران النافذة هي التي فرضت الاختيار علينا: بضعة ملليمترات من الجدار المحيط بفتحةٍ لن تنجو من دورة حرارية كاملة وتعود مستقيمة.
الأسئلة الشائعة
لماذا تنحني لوحة مُمشَّطة بعد التبريد والتنعيم؟
لأن دورة الحرارة تُطلق وتُعيد ترتيب الإجهاد الداخلي في المادة، ويتشوَّه الجزء قليلًا أثناء حدوث ذلك. وإذا كانت اللوحة قد تم تشغيلها بالفعل إلى الأبعاد النهائية، فيجب قبول هذا التشوُّه. أما إذا ترك هامشٌ للتشويه، فيتم إزالة التشوه بواسطة عمليات التشغيل النهائية التي تُجرى بعد المعالجة الحرارية، ولذلك فإن التسلسل يكتسب أهمية أكبر من معايير التشغيل عند أجزاء رقيقة.
كم كمية المادة التي يجب تركها للقطع بعد المعالجة الحرارية؟
ما يكفي لإزالة التشوه الناتج عن هذه الدورة على تلك الهندسة، وفي حالة اللوحة الرقيقة يعتمد ذلك على القياس لا على معادلة رياضية: فعَدِّ التجربة الأولى قياسًا، وافحص الألواح وهي غير مثبتة في المشبك، ثم حدد الهامش استنادًا إلى ما تلاحظه. فالهامش القليل جدًّا يترك انحناءً في الجزء النهائي، بينما الهامش الكبير جدًّا يعني قطع مادة سليمة وإعادة تحقيق التوازن للإجهاد مرة أخرى.
لماذا تظهر الألواح الرقيقة مستوية عند تثبيتها في المشبك، ولا تظهر كذلك بعد فكها؟
بسبب أن قوة التثبيت أقوى من صلابة اللوحة الرقيقة، فإن المشبك يُجبر الانحناء للخارج أثناء أخذ القياس. والقراءة تصف حالة المشبك لا الجزء نفسه. ويجب فحص استواء أي جزء رقيق في وضع حرٍّ على لوحة سطحية، ومن الأفضل ترك الجزء يستقر قبل أخذ القراءة النهائية بدلًا من أخذها فور الإفلات.
هل تقلل عملية التفريز بعد المعالجة الحرارية من الصلادة؟
لا، طالما كانت عمليات التشغيل النهائية خفيفةً وتم التحكم في الحرارة الناتجة عن القطع. فالصلادة تتحدد عبر المعالجة الحرارية، أما القطع اللاحق فيزيل الطبقة السطحية المشوَّهة دون تغيير الخصائص الداخلية للمادة. والخطر الحقيقي في التشغيل الآلي بعد المعالجة ليس فقدان الصلادة، بل تكسر الحواف الصلبة أو الجدران الرقيقة، ولذلك تكتسب العمليات الخفيفة واستخدام أدوات القطع الحادة أهمية أكبر هنا مقارنةً بالمواد الليِّنة.
ماذا تُدرج في الرسم البياني؟
ستة أسطر تُنهي الجدل حول الاستواء في لوحة رقيقة معالجة حراريًّا:
١. ذكر نطاق الصلادة، وتحديد الموضع الذي تُقاس فيه الصلادة على القطعة، بحيث لا يمكن أن تختفي منطقة لينة ضمن متوسط القياس.
٢. التصريح بأن أسطح التثبيت تُصنع بعد المعالجة الحرارية، بدل ترك ترتيب العمليات لمَرْكَز التصنيع.
٣. تحديد أبعاد النافذة وموقعها ونصف قطر الزوايا كقيم مسموح بها، مع اعتبار نصف القطر شرطًا إلزاميًّا وليس مجرد ملاحظة.
٤. تحديد سماكة اللوحة والجدار مع تحديد التسامح المسموح به، لأن هذه السماكة تحدد صلابة حافة النافذة.
٥. تحديد درجة الاستواء للقطعة وهي في حالة حرة، وذكر المرجع المستخدم في القياس، مع التصريح الصريح بأن الفحص يُجرى دون تثبيت القطعة.
٦. توضيح ما هو مقبول على السطح المعالج: ما إذا كانت ألوان أكسيد التبريد يجب إزالتها، أو ما إذا كان السطح المعالج غير المصقول مقبولًا على الأسطح غير الوظيفية.
لوحة رقيقة معالجة حراريًّا تُعَدُّ مشكلةً في مجال التشغيل الآلي ومشكلةً في مجال المعالجة الحرارية في آنٍ واحد، ولا يتفق هذان الجانبان إلا حين تُخطَّط التسلسلات قبل أول عملية قصٍّ. فإذا حَصَلْتَ على الهامش المطلوب وتسلسل عمليات القص والتحقق من عدم تثبيت القطعة بشكلٍ صحيح، فإن ما تبقى هو تشغيل عادي بالطحن: لوحة تظل مسطحة، وفتحة تستوعب الجزء المقابل لها بدقة، وزوايا لا تبدأ شقًّا.