 EN


Медни разпределителни блокове: Защо портовете, които са проверени, все пак изтичат
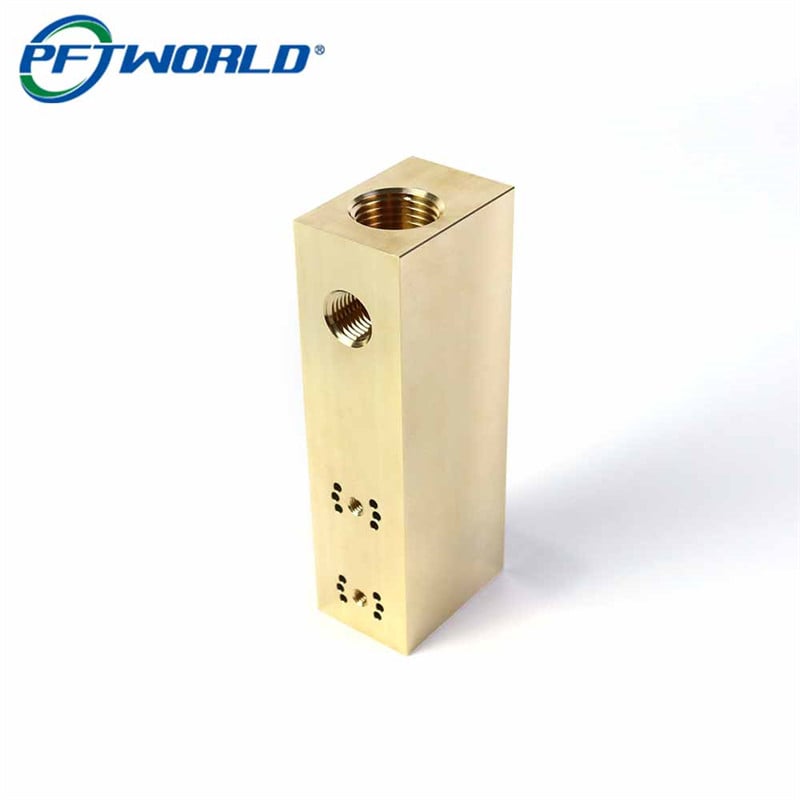
Какво трябва да прави един колекторен блок
Три задачи, като само първата е видима отвън.
Той разпределя. Колекторният блок заменя дървесна структура от тройници, адаптери и фитинги с една цялостна част, така че портовете трябва да са разположени на позициите, които схемата очаква, а вътрешните канали трябва да свързват тези портове.
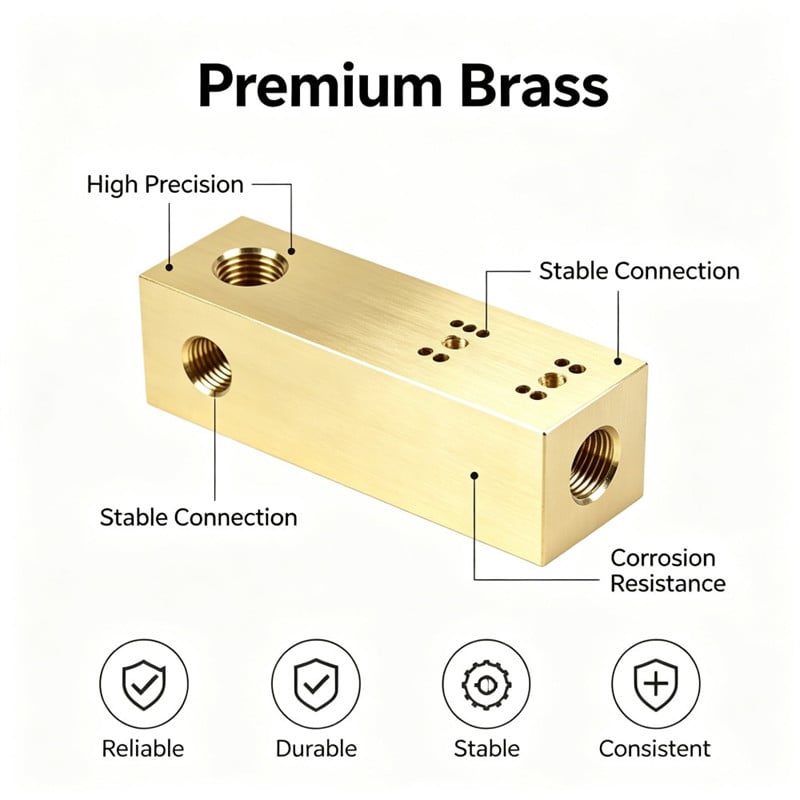
Той уплътнява. Всеки резбов порт е граница на налягането, а уплътняването се осъществява чрез формата на резбата, дълбочината, до която достига фитингът, и перпендикулярността на лицето на порта спрямо оста на фитинга. Порт, който е размерно идеален, но е нарязан под лек ъгъл, ще задържи фитинг, който изглежда добре поставен, но ще пропуска под налягане.
Той позиционира. Монтажните шаблони по страничните повърхности закрепват блока към скоба или основа на клапан, така че шаблоните и портовете споделят една и съща скоба. Когато шаблонът е пробит в една операция, а портовете са нарязани в друга, двете съвпадат само по случайност.
Защо всеки порт може да е в допустимите отклонения, а все пак сглобката пропуска
Портът се проверява по собствената си лицева повърхност, но сглобката има значение само за взаимното разположение на лицевите повърхности
Портът се верифицира с резбов измерителен инструмент, проверка на дълбочината и проверка на квадратността, като всички тези измервания се правят спрямо собствената му лицева повърхност. Всеки от тези тестове може да бъде положителен за всеки порт в блока, а все пак блокът може да е неправилен, тъй като никой от тях не дава информация за относителното разположение на портовете върху различните лицеви повърхности.
Сглобката е това, което ги свързва. Един фитинг навлиза в горния порт, втори фитинг – в страничния порт, а основата на клапана се монтира върху предната посадъчна повърхност. Ако горният и страничният портове са квадратни спрямо собствените си лицеви повърхности, но самите тези повърхности не са напълно успоредни или не са напълно квадратни помежду си, фитингите излизат от блока в посоки, които никой не е предвиждал. Тръбната линия се монтира чрез прилагане на сила, а не чрез точна посадка, а течът се появява в онзи ставен възел, който най-малко може да компенсира допуснатата грешка.
Затова чертежната заявка, която има най-голямо значение за блок с разклонения, често е тази, която липсва: геометричната връзка между повърхностите, които имат отвори.
Всяко повторно закрепване е възможност да се завърти скобата.
Фрезоването на всички шест повърхности, последвано от обработката на елементи върху пет от тях, е последователност от настройки, а всяка настройка изисква референтна точка. Ако всяка повърхност се обработва от референтна точка, установена върху нея, тогава всяка повърхност е малък, самосъгласуван свят, а грешките между тези светове се натрупват незабелязано.
Алтернативата е да се използва един и същ държач за цялата операция: първо се обработват лицевата и квадратната повърхност на заготовката, след което се извършва обработка на толкова повърхности, колкото позволява приспособлението, преди повторно закрепване; ако повторното закрепване е неизбежно, заготовката се поема от вече обработената референтна повърхност, а не от нова необработена повърхност. При този ред на работа горните отвори и единият страничен шаблон са изработени при едно закрепване, противоположният шаблон и останалият отвор — при второ закрепване с приспособление, което се ориентира спрямо първоначалната настройка, а блокът най-накрая е изравнен спрямо същата основна референтна повърхност.
Практическият резултат е, че блок с умерен брой отвори трябва да се обработва при възможно най-малък брой настройки, като решаващият фактор за съвпадането на отворите е конструкцията на приспособлението, а не машината.
Изпитанието с две фитинги, стегнати в две повърхности, е това, което го открива
Течът рядко се проявява при машината или на работната маса. Той се появява, когато фитингът е затегнат в горен отвор и друг — в страничен отвор, тъй като затягането на втория прилага натоварване върху първото съединение чрез блока.
Ако осите на двата отвора не са перпендикулярни една спрямо друга, това натоварване има компонент, който съединението никога не е проектирано да поема, и сборката се изкривява по време на затягане. Симптомът, който клиентът забелязва, е фитинг, който не може да бъде затегнат плътно без прилагане на допълнителна сила, или съединение, което пропуска под налягане, но изпълнява статичния мехурен тест. Практически това е и причината една партида блокове да бъде одобрена от контрола и отхвърлена от екипа за сглобяване в последователни седмици.
Вторият скрит дефект: заострени ръбове там, където каналите се срещат
Пръстенът от заострени ръбове се намира там, където се пресичат два свредела
Всеки пробит канал оставя заострена ръбеста част (бур) там, където излиза от повърхността, а блокът с кръстосани канали има повече такива бурове, отколкото предполага външният му вид. Когато два канала се пресичат вътре в материала, второто свредене прониква в първия канал и оставя кръговиден бур, окачен по вътрешната стена точно по пътя на течността. Никой не го вижда, защото пресечната точка е скрита в масивна медна сплав и нито един зонд не достига до нея.
Този кръг предизвиква две отделни проблема. Той е място, където се натрупват отпадъчни частици и по-късно се освобождават – именно това води до попадане на медни стружки в тръбопроводната линия седмици след пускането в експлоатация. Освен това намалява ефективната площ за протичане точно там, където потокът трябва да завие, което се проявява като непредвиден спад на налягането, който никой не може да обясни въз основа на размерите от чертежа.
Защо прането след машинната обработка не го отстранява
Миенето премахва свободните стружки и охлаждащата течност. То не премахва заостренията, които все още са прикрепени към стената, и не достига до задната част на пръстеновидно заострение, което се е сгънало в канала. Един блок може да излезе от отлично миене, да мине визуална проверка на всеки отвор, но все пак да съдържа заострение, което ще отделя материал веднага щом се появи поток и налягане.
Решението е целенасочено дебърване на пресечната точка, а не разчитане само на почистването. При тази поръчка каналите са пробити в такава последователност, че всяко пробиване се насочва към отвор, който може да бъде достигнат; пресечните точки са дебървани през отворите с контролиран проход, а критерият за освобождаване за доставка е бил тест за изплакване, а не визуална проверка.
Как са произведени блоковете – стъпка по стъпка
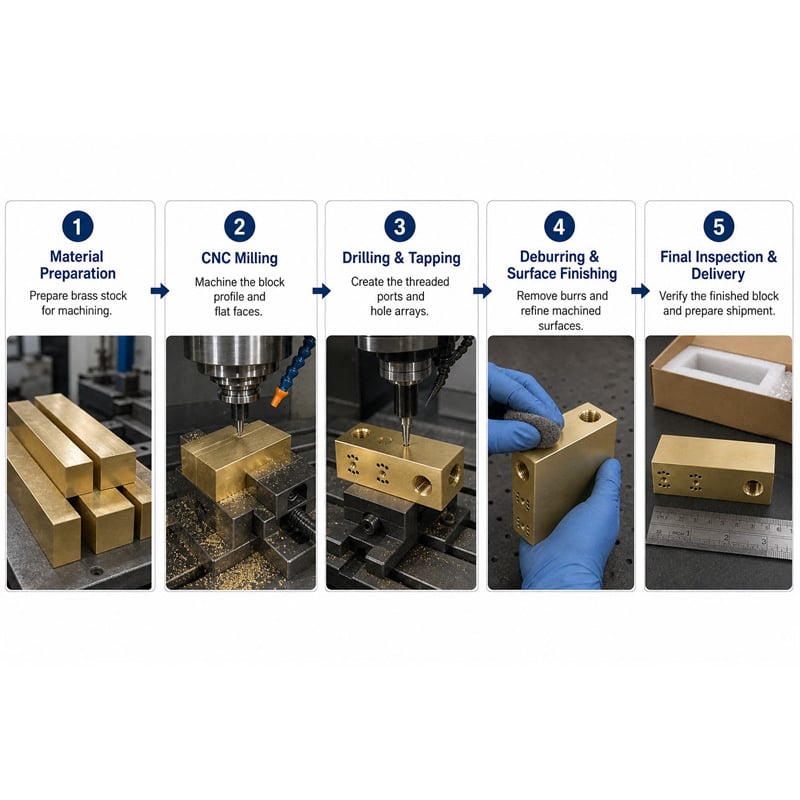
Стъпка 1 – Фрезоване и изравняване на заготовката от един основен референтен пункт
Прътът е обработен и изравнен така, че всички шесто повърхности да се получат от един основен базов елемент, като повърхностите са перпендикулярни и успоредни една спрямо друга. Този базов елемент служи за ориентиране на всички по-късни отвори и шаблони, затова се определя веднъж и се използва повторно, а не се създава наново.
Стъпка 2 – Обработка на горната и крайната повърхност при едно и също стягане
Двете повърхности, които имат най-големите отвори, се обработват при едно стягане, така че осите на двата отвора да бъдат фрезовани спрямо един и същи начин на фиксиране. Отворите се позиционират спрямо основния базов елемент, а не спрямо повърхността, върху която случайно са разположени.
Стъпка 3 – Сверловка на вътрешните канали в предварително определен ред
Когато чертежът изисква свързани помежду си канали, те се сверлят в такъв ред, че се контролира мястото, където всеки нов канал излиза, така че заострената част (бур), която се образува при пресичането от второто сверло, да попадне там, където инструментът за отстраняване на заострените части може да я достигне, а не дълбоко вътре в блока.
Стъпка 4 – Отстраняване на заострените части (бур) в местата на пресичане чрез отворите
Всеки достъпен връх се зачиства чрез отвор с контролиран проход, така че пръстенът от заешини се отрязва, а не се огъва. Това е отделна операция със собствено време за изпълнение, а не стъпка в процеса на промиване.
Стъпка 5 – Нарязване на резба във всеки отвор по перпендикуляр към неговата лицева повърхност и до контролирана дълбочина
Резбите се нарязват перпендикулярно на лицевата повърхност, в която са разположени, и до контролирана дълбочина, така че фитингът достига до своето посадъчно място с пълно включване на резбата и без непълно включване в долната част. Стандартът, размерът и броят на резбите за отворите са определени в чертежа за всеки номер на детайла; производството контролира метала, дълбочината и перпендикулярността, а не се основава на предполагаем стандарт.
Стъпка 6 – Фрезоване на монтажните шаблони и потъналите отвори за посадка от основния референтен елемент
Монтажните шаблони и потъналите отвори за посадка на отворите се фрезоват от същия основен референтен елемент като отворите, така че шаблоните, потъналите отвори и осите на отворите споделят обща допускова рамка, вместо всяка от тях да е измерена спрямо собствената си лицева повърхност.
Стъпка 7 – Изплакване, след това измиване на каналите и проверка на излизащото съдържание
Блокът се изплаква, а след това се измива, като измиването минава през филтър, за да може излизащият материал да бъде проверен, а не просто предположен. Критерият за изпращане е това, което показва филтърът – това е проверка, която всъщност може да се повтаря.
Стъпка 8 – Инспекция на блока като сборна единица, а не само като набор от характеристики
Окончателната инспекция включва проверка на резбови калибри за всеки отвор, перпендикулярност на отворите спрямо техните лицеви повърхности, дълбочина на коничните гнезда, положение на шаблона, перпендикулярност и успоредност на лицевите повърхности, както и резултат от измиването. Смисълът на този списък е последният елемент: отвор, който изпълнява изискванията по отношение на собствената си лицева повърхност, трябва да изпълнява и изискванията като част от цялостна мрежа.
Какво беше измерено при серия от 1500 бройки
| Check | Спецификация | Задържани за 1500 бройки блокове |
|---|---|---|
| Шест страни | Перпендикулярни и успоредни, спрямо един базов елемент | Машинно обработени спрямо основния базов елемент на всеки блок |
| Резби на отворите | Според чертежа, измерено | Проверено с калибри „да“ и „не“ на всеки отвор |
| Правоъгълност на отвора спрямо лицевата повърхност | За чертеж | Нарязани резбите са квадратни, така че фитингите се въртят правилно и се поставят на зададената дълбочина |
| Дълбочина на отвора | Контролирана дълбочина | Фитингите са поставени с пълно включване на резбата |
| Монтажни шаблони | На зададеното положение, спрямо основния референтен елемент | Всеки клапан е монтиран с болтове, без допълнително пробиване |
| Конусни отвори | Обща дълбочина | Монтажните глави са поставени вравно и на едно ниво |
| Състояние на конеца | Чисти, без заострени ръбове | Зачистени и измерени преди опаковане |
| Проходи | Измити и изплакнати, без стружка | Филтрираното изплакване не показа материал при освобождаване |
| Повърхностна обработка | Естествен златист матов | Постоянно разстояние от лице до лице |
Петнадесетстотин блока бяха изпратени за 20 дни, а клиентът съобщи, че линията била сглобена без нужда от повторно пробиване и че фитингите били поставени на правилна дълбочина и уплътнени.
Недостатъкът, който открихме при собственото си пробно производство
Първите петдесет блока издържаха всички проверки в листа за инспекция, но един от тях все пак не издържа теста за измиване.
Блокът, за който става дума, беше подложен на същата процедура за измиване като останалите, и всички отвори преминаха проверката с резбената мерителна глава. При измиване на каналите през филтър филтърът задържа малко количество мед, а при напречното сечение се установи причината: процесът на зачистване беше извършен само през двата отвора, показани на чертежа, но едно допълнително съединение по-нататък във вътрешния канал не можеше да бъде достигнато от нито един от тях, поради което пръстенът от заострения материал там беше навит вместо отстранен. Процедурата за измиване го премести, но не го отстрани.
В производството бяха внесени три промени. Редът на свредене беше преработен така, че дадено конкретно пресичане се извършва от противоположната посока, което поставя заострената ръбестост там, където инструментът за заравняване може да я достигне. Визуалната проверка беше заменена с тест за измиване с филтър като критерий за одобрение. Освен това в обратната връзка за проектиране за производимост (DFM) беше добавена бележка в чертежа относно достъпността на канали, така че клиентът, който определя недостъпно пресичане, да бъде уведомен преди производството на детайлите, а не след него.
Между пробното и серийното производство тестът за измиване престана да открива остатъчен материал, а жалбата за малки стружки, която беше свързана с този номер на детайла в продължение на две години, изчезна заедно с това.
Три начина за фиксиране на входовете към един скоба – сравнение
| Подход | Начинът на позициониране на скобата | Съгласуваност между срещуположните повърхности | Настройка и цена | Къде се използва |
|---|---|---|---|---|
| Обработено от един базов елемент с минимален брой стеги | Еднократно изравняване и подравняване, след което се обработват всички достъпни повърхности от основния базов елемент преди повторно стягане | Най-добро решение, тъй като входовете се изрязват спрямо един-единствен скоб | Най-висока цена на приспособлението, най-нисък риск | Блокове с портове на няколко страни, прилаганият тук подход |
| Машинирани в два етапа от специално приспособление | Вторият етап използва обработен референтен елемент, а не нова повърхност | Добро, стига приспособлението да се опира на първия етап и да се проверява между партидите | Умерено; приспособлението трябва да се поддържа | Блокове, при които геометрията или хода на машината изключват едно-единствено окачване |
| Всяка страна се машинира спрямо собствения си референтен елемент | Всяка страна е самостоятелен, самосъгласуван свят | Лошо, а грешката остава незабелязана до монтажа | Най-ниски разходи за настройка, най-високи разходи за преобработка | Прости плочи с характеристики само върху една или две повърхности |
Средният ред е мястото, откъдето идват повечето загубени партиди, и това не е проблем с машинната обработка. Приспособлението, което се е изместило от положението си, все още произвежда отвори, които са перпендикулярни спрямо собствената си повърхност, и само сглобяването може да го покаже.
ЧЗВ
Защо меден колекторен блок протича, когато всеки отвор минава инспекцията?
Защото инспекцията на отворите проверява всеки отвор спрямо собствената му повърхност, а протечката се дължи на взаимовръзката между отворите върху различни повърхности. Две фитинги, завинтени в две различни повърхности, натоварват един друг чрез блока, така че всяка грешка в ъгъла между двете оси на отворите се превръща в сила, която съединенията не са проектирани да поемат. Блокът трябва да се проверява като мрежа, а не като списък от характеристики.
Има ли нужда един фрезован колекторен блок от операция за отстраняване на заострени ръбове в каналираните проходи?
Да, отделно от прането. Прането премахва свободните стружки и охлаждащата течност; то не премахва заостренията, които все още са прикрепени към стената в точката на пресичане на канали или които са се навили в канала. Заостренията, оставени в пресичанията, отделят частици в системата след пускането ѝ в експлоатация и намаляват площта за протичане там, където течността трябва да завие.
Кой стандарт и размер на резба за вратички трябва да се използва за нарязване на блока?
Това, което е указано на чертежа за съответния номер на частта. Стандартите за вратички се различават между регионите и между системите, а един и същ контур на блок може да се поръча с метрична, унифицирана или тръбна резба, затова стандартът, размерът и броят на вратичките трябва да са посочени на чертежа, а не да се предполагат. Производството контролира нарязването, дълбочината на резбата и перпендикулярността ѝ спрямо лицето.
Как се проверява блокът за разпределител за стружки преди сглобяване?
Изплакнете каналите и пропуснете изплакващата течност през филтър, след което проверете какво е задържано от филтъра. Визуална проверка на отворите няма да покаже ръбови образувания вътре в кръстовище, а изплакване, което оставя остатъчни частици, пак ще изглежда чисто отвън. Направете филтрираното изплакване критерий за освобождаване, за да е проверката повтаряема за всеки блок.
Какво да посочите на чертежа
Шест точки превръщат блока на разпределител в точно дефиниран компонент, а не в предположение:
1. Посочете стандарта за резба на отворите, размера и броя на резбите за всеки отвор и уточнете, на кои страни са разположени.
2. Уточнете дали блокът има свързани помежду си вътрешни канали и, ако е така, дали всяко кръстовище трябва да е достъпно за зачистване.
3. Задайте геометричната връзка между страните, които имат отвори, като допусък за перпендикулярност или успоредност, а не само позициите на самите отвори.
4. Посочете дълбочината на резбата или дължината на резбовото съединение, необходими за фитингите, за да се дефинира посадката, а не да се приема по подразбиране.
5. Посочете основния референтен елемент и посочете, че монтажните шаблони и потъпканите отвори са позиционирани спрямо него.
6. Уточнете изискванията за чистота на блока и дали преди изпращане е необходимо извършване на тест за измиване или тест под налягане.
Манифолдният блок е един координатен скобовиден елемент, който включва набор от резби, шаблони и канали; той се поврежда в областта на съединението между тях, а не в някоя отделна характеристика. Задайте го по този начин – останалата част е обикновена фрезова обработка: равни повърхности, които запазват правия ъгъл, отвори за присъединяване, които се монтират на зададена дълбочина, основи за клапани, които се закрепват директно, и канали, които остават чисти през целия експлоатационен живот на машината.