 EN


Закалена и отпусната плоча: Защо равността се връща?
Каква е функцията на тази скоба?
Три функции, а най-тънката част изпълнява всички тях.
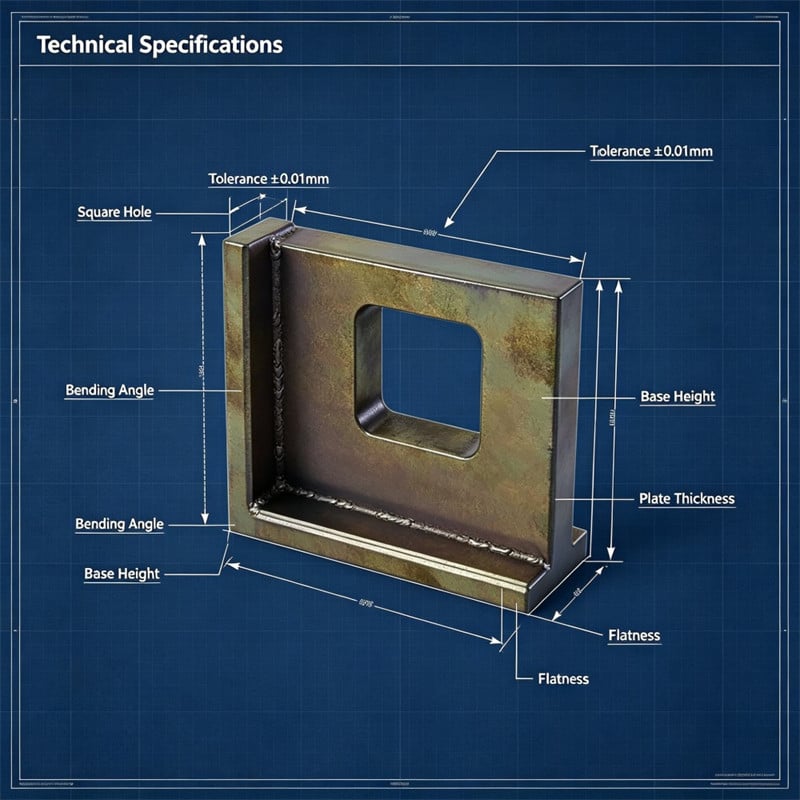
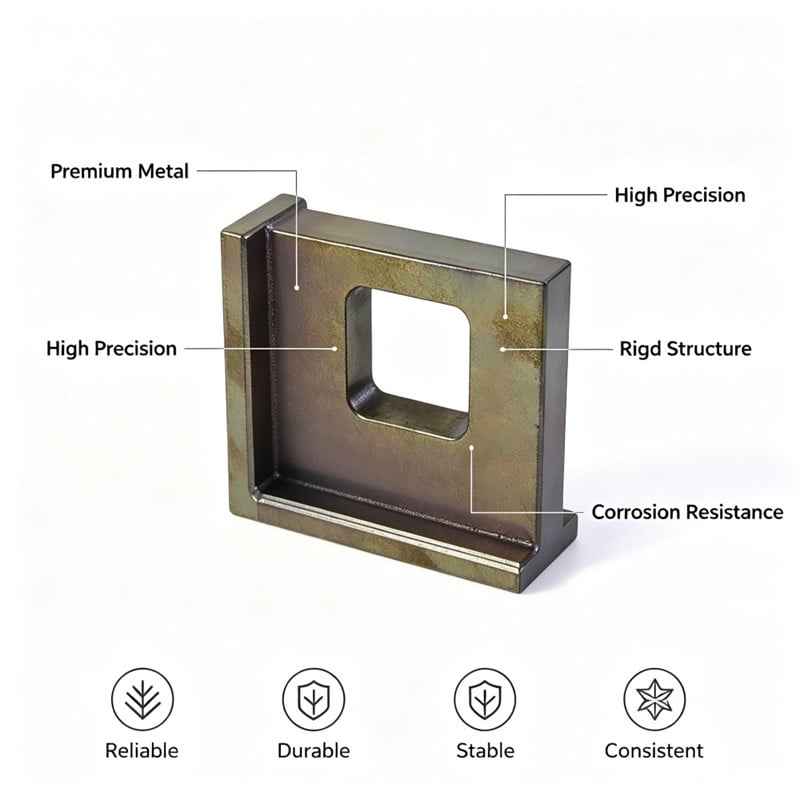
Вертикалната плоча носи прозореца. Съчетаващата се част минава през отвора, затова прозорецът трябва да е точен по размер и положение, а плочата около него трябва да остане достатъчно равна, за да не се заклещи съчетаващата се част при влизане. Стените на прозореца са от най-тънкия метал в детайла, което ги прави най-чувствителни към всичко, което се случва преди и след рязането.
Основната фланелка позиционира скобата. Тя се монтира върху машинната скоба, затова долната ѝ повърхност е монтажната повърхност, а вътрешният стъпаловиден елемент позиционира скобата спрямо съчетаваща се характеристика. Ако фланелката не е равна, скобата се люлее и всяко измерване, извършено върху машината, се прави от движещ се референтен обект.
Твърдостта осигурява устойчивостта към износване. Детайлът е закален и отпуснат до твърдостта, посочена на чертежа, затова не се деформира при експлоатация и ръбовете на прозореца запазват формата си след хиляди преминавания на съчетаващата се част през тях.
Защо тънката плоча е най-трудното нещо за поддържане в равна форма след термична обработка?
Суровината вече има вътрешно напрежение, преди някой да я докосне с машината
Профилната или теглена пръчка пристига с вградено вътрешно напрежение, което е „заключено“ в нея чрез валцовката и охлаждането при производството ѝ. При машинната обработка материалът се отстранява само от едната страна, което нарушава баланса на това напрежение и детайлът се деформира, когато рязането го освободи. При дебел блок движението се поглъща от останалата част и не се наблюдава измерим ефект. При плоча с дебелина от няколко милиметра същото освобождаване предизвиква огъване на детайла.
Затова първата операция върху тънка плоча е по-важна от последната. Ако суровината се предварително обработи с равномерен допуск и ѝ се позволи да се деформира преди финишните резове, деформацията протича, докато все още има материал за отстраняване. Ако детайлът се обработи до почти окончателни размери с един проход, деформацията настъпва след последния рез, когато вече няма материал за корекция.
Термичната обработка освобождава и преорганизира това напрежение
Закаляването и отпускането представляват контролиран топлинен цикъл и са също така най-голямото напрежение, на което детайлът някога ще бъде подложен. Детайлът се нагрява, след това се охлажда бързо, за да се образува твърдата структура, а после се отпуска до твърдостта, посочена в чертежа. Всеки от тези етапи позволява вътрешното напрежение да се преустанови и детайлът леко се деформира по време на процеса.
Деформацията не е дефект на термичната обработка. Това е естествено поведение на материала и посоката ѝ е предсказуема само в най-общи линии. Това, което може да се контролира, е дали след това остава още механична обработка.
Финалната обработка отново преустановява напрежението, а детайлът се премества при отстраняване на стискането.
Изработването на опорните повърхности след отпускането осигурява хоризонтално положение на скобата, но самата рязка е събитие, свързано с напрежение. Премахването на тънък слой материал от една повърхност, докато другата остава непроменена, отново нарушава равновесието и детайлът може да се изкриви веднага след отстраняване на стискането.
Затова фрезираната плоча има две стойности за равност: едната се измерва, докато детайлът е закрепен, а другата – когато е свободен. Един-единствен тежък финишингов проход върху тънка плоча ще произведе детайл, който изглежда идеално равен на машината, но не изглежда равен върху поверителна плоча двадесет минути по-късно; клиентът винаги вижда само второто число.
Силата на стягане подобрява резултата от измерването
Тънка плоча лесно се стяга равна, защото силата на стягане е по-голяма от твърдостта на материала. Шперплат, комплект ниски стягащи скоби или дори магнитна пластина ще притиснат извитата плоча в контакт с масата, а всяко измерване, направено в това състояние, описва стягането, а не самия детайл.
Практическият резултат е, че равността трябва да се проверява със свободния детайл върху поверителна плоча, с помощта на индикаторен часовникови измервателен уред или височинен микрометър, и проверката трябва да се повтаря след като детайлът е бил оставен да се уталожи, а не незабавно след разстягането, когато еластичността все още действа.
Какво прави прозорецът с тънка плоча?
Стените на прозореца са най-тънката част и треперят
Изрязването на правоъгълно отвор в плоча оставя четири тесни стени, които са значително по-малко устойчиви от първоначалната плоча. Режещият инструмент, който работи по тях, ги измества вместо да ги реже, а стената се връща обратно към инструмента — това е трептене. Трептенето се проявява като лошо повърхностно качество вътре в прозореца, прекалено голям отвор и ъгъл, който вече не съответства на положението, указано в чертежа.
Защитата е практически, а не хитра: намалете радиалното включване на режещия инструмент, поддържайте острието му островърхо и късо, подкрепяйте стената от отзад там, където геометрията позволява, и извършете финишното фрезоване на прозореца от двете страни на плочата, за да се натоварват стените равномерно, а не само от едната страна.
Радиусите в ъглите са местата, където тънките плочи се пукат
Острият вътрешен ъгъл е място на концентрация на напрежение, а термообработваната мартенситна неръждаема стомана е по-чувствителна към това от меката нискоуглеродна стомана. Под товар пукнатината започва от ъгъла и се разпространява в стената. Затова радиусът в ъглите на прозореца трябва да бъде указан в чертежа като изискване, а не като удобство, и затова има смисъл да се проверява радиусът върху първата част от серията и периодично след това, тъй като износеният или чупен резец тихо произвежда по-остър ъгъл.
Втората причина за задържане на радиуса е, че термообработката се извършва близо до тази характеристика. Ако прозорецът се изреже преди закаляването, геометрията на ъгъла минава през целия цикъл; ако се изреже след това, ъгълът се обработва в вече твърд материал и инструментът трябва да може да оформи радиуса, без да го чупи.
Как са направени скобите, стъпка по стъпка?
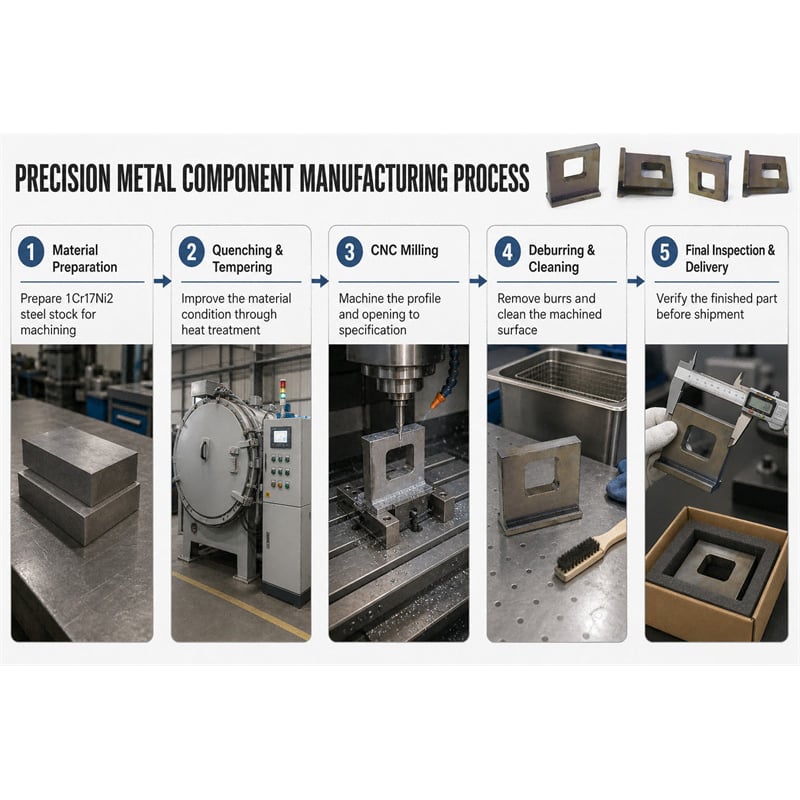
Стъпка 1 – Грубо оформяне на профила и оставяне на допуск за последваща обработка
Крепежната скоба се изработва от прът 1Cr17Ni2 с еднакъв допуск, оставен както върху двете страни на вертикалната плоча, така и върху основната фланца. Този допуск е предвиден за термичната обработка, а не за механична обработка: последващата резка трябва да може да отстрани деформацията, която възниква при термичния цикъл.
Стъпка 2 – Закаляване и отпускане до твърдостта, посочена на чертежа
Суровата детайл минава през пълен цикъл на закаляване и отпускане до диапазона на твърдост, посочен на чертежа; именно това осигурява на скобата устойчивост срещу износване и срещу деформация при експлоатация.
Стъпка 3 – Проверка на твърдостта и регистриране на местата на измерване
Твърдостта се проверява върху детайла, като се правят измервания на повече от едно място, за да се открие евентуално меко петно, а не да се „изглади“ чрез усредняване. Регистрирането на точните позиции е важно: детайл, който има правилна твърдост в края на фланеца, но е мек до прозореца, представлява различен проблем от детайл с равномерно ниска твърдост.
Стъпка 4 – Фрезоване на опорните повърхности след отпускането
Повърхностите, които определят положението на скобата, се фрезоват след термичната обработка, така че равностойността, измервана от клиента, се постига чрез фрезова резка върху материал, който вече е завършил деформацията си. Резката се извършва с балансирани проходи от двете страни на плочата, а не с един тежък проход само от едната страна.
Стъпка 5 – Фрезоване на прозореца според размера и положението му
Прозорецът се фрезова със зададения радиус на ъглите, като се работи с леко радиално навлизане, за да не се изместват стените от фрезата. Където геометрията позволява, финишната резка на прозореца се извършва от двете повърхности, за да се натоварват стените симетрично и отворът да остане прав през цялата дебелина.
Стъпка 6 – Задържане на дебелината на плочата около прозореца
Дебелината на плочата, и по-специално дебелината на стените около прозореца, се поддържа според чертежа, а не се оставя да съответства на стандартния размер на заготовката, тъй като именно тази дебелина определя максималното натоварване, което може да поеме ръбът на прозореца.
Стъпка 7 – Отстраняване на заострените ръбове и закругляне на всички ръбове
Ръбовете на прозореца, стъпката по фланеца на основата и контурните ръбове са зачистени от заусеци, а острият ръб е заоблен. Заусецът по термообработения ръб е твърд и острокрай, и може да нарани ръцете на човека, който монтира уреда.
Стъпка 8 – Инспекция на детайла, свободно поставен върху поверочна плоча
Плоскостта се проверява, като скобата е свободна от всякакви стягащи устройства, върху поверочна плоча, заедно с размера и положението на прозореца, радиуса на ъглите, дебелината на плочата и записа за твърдостта. Редът на измерване има значение: число за плоскост, получено при стегната скоба, не е показател за плоскост, а е запис на степента, до която е била стегната стягащата система.
Какво е измерено при серия от 1200 бройки?
| Check | Спецификация | Измерено при 1200 скоби |
|---|---|---|
| Твърдост | В рамките на чертежните допуски, без меки участъци | Проверено на няколко места по всяка част и записано |
| Повърхности след отпускане | Фрезовани след отпускане, плоски | Резани с балансирани проходи от двете страни на плочата |
| Равност, частта е свободна | Върху повърхностна плоча, без да е стегната | Проверено с държателя свободен, не в стягащото устройство |
| Прозорец | 18 x 12 мм, точни по размер и положение | Съвместимата част минава свободно |
| Ъгли на прозореца | Закръглени според чертежа | Радиусът е проверен на първата част и през интервали |
| Дебелина на плоча | Според допуските от чертежа | Фиксирана около прозореца, както и напречно през плочата |
| Основен фланс | Равна долната страна, вътрешна стъпка на позицията | Крепежната скоба е поставена върху крепежната скоба без люлеене |
| Температурна скала | Премахнато, равна повърхност | Почистено след термичната обработка и рязането |
| Краища | Зачистено, остри ръбове заоблени | Не са съобщени резки при сглобяването |
Дванадесетстотин крепежни скоби са изпратени за 24 дни и клиентът съобщи, че крепежните скоби лежат равномерно в крепежната скоба, че прозорецът приема съответстващата част без проблеми и че не се появяват пукнатини в ъглите на прозореца по време на експлоатация.
Недостатъкът, който открихме при собственото си пробно производство
Нашето пробно производство даде крепежни скоби, които изпълняват изискванията за равност в машината, но не ги изпълняват върху поверителна плоча, а разликата беше в стягащото устройство.
Бяхме извършили финалната резка с плочата здраво стегната към фиксираща плоча, като се ръководехме от предположението, че по-жестоката настройка води до по-жесток детайл. Това не е вярно. Всеки пробен скоб се измерваше като равен във фиксиращата плоча, но след освобождаването му и проверката му в свободно състояние повечето се връщаха в извито положение с отклонение, превишаващо допустимия допуск. Стегнатостта беше задържала извивката на място по време на резката, а материалът се отпусна в крива форма веднага щом налягането беше премахнато.
В производството бяха въведени две промени, плюс една промяна в инспекцията. Натисковото налягане беше намалено до нивото, което наистина е необходимо за рязането, като се осигурява подкрепа под областта на прозореца вместо прилагане на сила отгоре му, така че плочата се позиционира, а не се притиска. Завършващият проход по всяка страна беше разделен на леко черново фрезоване и завършващо фрезоване, като между тях плочата се оставя да почива, което дава възможност на материала да се деформира преди последния проход, а не след него. Проверката за равнинност беше преместена към измерване върху неприкрепена поверителна плоча като критерий за освобождаване — това е промяната, която би засякла пробните части, преди изобщо да бъдат опаковани.
Между пробното и серийното производство процентът на отхвърлени части поради неравнинност спадна от видим при повечето части до нула през целия серийно производствен цикъл.
Три технологични последователности за тънка термообработена плоча, сравнени помежду си
| Последователност | Как се постига равнинност | Риск от деформация | Запазване на твърдостта | Къде се използва |
|---|---|---|---|---|
| Черново фрезоване, термообработка, завършващо фрезоване | Предвижда се допускане при термичния цикъл, след което се извършват резовете на референтните повърхности и прозореца върху закаления материал | Ниско, тъй като движението се осъществява преди завършващите резове | Запазено, тъй като завършващите резове са леки, а детайлът вече е с необходимата твърдост | Тънки плочи и скоби, които трябва да бъдат равни след термичната обработка – използваният тук маршрут |
| Фрезова се цялата част, след което се извършва термична обработка и накрая – шлифоване на повърхността | Геометрията се изрязва първо, а равнинността се възстановява по-късно чрез шлифоване на една от повърхностите | Средно: прозорецът и тънките стени се деформират по време на цикъла, а шлифоването възстановява само една от повърхностите | Запазено, но трудно е да се задържи твърда тънка плоча за шлифоване, без да се повтори същата грешка при стягане | Детайли, които са равни само от едната страна и са достатъчно дебели, за да издържат цикъла без подкрепа |
| Машинна обработка от предварително закален материал | Равнинността изобщо не се нарушава от термичен цикъл | Най-ниска, тъй като няма технологична операция, която да деформира детайла | Зададена от суровината, затова чертежът трябва да приема доставеното състояние | Проста геометрия в вече твърд материал, при който фрезовани елементи не изискват дълги и тънки резове |
Първият ред струва повече на брой, отколкото вторият, защото допускът трябва да се запази през термичната обработка и след това да се премахне. При този крепеж прозорците определиха избора ни: няколко милиметра дебелина на стената около отвор няма да издържат пълен термичен цикъл и да се върнат равни.
ЧЗВ
Защо фрезована плоча се деформира след закаляване и отпускане?
Тъй като термичният цикъл освобождава и преустановява вътрешното напрежение в материала, частта леко се деформира по време на този процес. Ако плочата вече е обработена до окончателните си размери, тази деформация трябва да се приеме. Ако е оставено допускане, деформацията се отстранява чрез завършващите проходи, извършени след термичната обработка, което е причината последователността да има по-голямо значение от параметрите на машинната обработка при тънка част.
Колко материал трябва да се остави за рязане след термичната обработка?
Достатъчно, за да се отстрани деформацията, която цикълът предизвиква при тази геометрия; при тънка плоча това е въпрос на измерване, а не на формула: третирайте пробния цикъл като измерване, проверете плочите без стягане и определете допускането въз основа на получените резултати. Твърде малко допускане оставя извитост в готовата част; твърде голямо означава отстраняване на доброкачествен материал и повторно балансиране на напрежението.
Защо тънките плочи се измерват като равни при стягане, но не и след това?
Тъй като силата на стискане е по-голяма от твърдостта на тънка плоча, стискателят изкривява дъгата по време на измерването. Показанието описва стискателя, а не детайла. Равността на всеки тънък детайл трябва да се проверява свободно, върху повърхностна плоча, като е най-добре детайлът да се остави да се уравновеси преди окончателното измерване, вместо да се измерва веднага след освобождаването му.
Дали фрезоването след термичната обработка намалява твърдостта?
Не, стига завършващите резове да са леки и топлината от рязането да се контролира. Твърдостта се определя от термичната обработка, а последващият рез премахва деформирания повърхностен слой, без да променя свойствата на материала под него. Рисковете при машинната обработка след термична обработка не са свързани с губене на твърдост, а с чупене по твърд ръб или тънка стена; затова леките резове и острият инструмент имат по-голямо значение тук, отколкото при мек материал.
Какво да посочите на чертежа?
Шестте линии разрешават спора за равността на тънка термично обработена плоча:
1. Посочете диапазона на твърдостта и укажете къде по детайла трябва да се измерва твърдостта, за да не може меко петно да остане незабелязано при средно измерване.
2. Посочете, че монтажните повърхности се обработват след термичната обработка, а не оставяйте тази последователност на производствения цех.
3. Укажете размерите на прозореца, неговото положение и радиуса на ъглите като допуски, като радиусът се посочи като задължително изискване, а не като бележка.
4. Укажете дебелината на плочата и стената с допуск, тъй като тази дебелина определя стивостта на ръба на прозореца.
5. Посочете равността при свободно положение на детайла и назовете базовата повърхност; изрично посочете, че проверката се извършва без стягане.
6. Посочете какво е приемливо по термично обработената повърхност: дали оксидните бои от закаляването трябва да бъдат премахнати или дали необработената термично обработена повърхност е приемлива по нефункционалните повърхности.
Тънка термообработена плоча е едновременно проблем при машинна обработка и при термообработка, като двете се съгласуват само когато последователността е планирана преди първия рез. Ако са правилно определени допускът, редът на рязане и проверката без стягане, останалото е обикновено фрезоване: плоча, която остава равна, отвор, който приема съответстващата част, и ъгли, които няма да започнат пукнатина.