 EN


Lliçons apreses del tornejat CNC d’un component de precisió complex de 6061 d’alumini
Per què aquesta peça d’alumini va resultar més difícil del que sembla
A primera vista, aquest component d’alumini sembla una simple placa mecanitzada amb diversos forats i elements de fixació. Tanmateix, des d’un punt de vista de fabricació, peces com aquesta sovint requereixen més atenció que les suports tradicionals o les plaques planes.
El repte no és només fabricar la forma. La dificultat real rau en mantenir l’estabilitat dimensional durant múltiples processos: fresat CNC, esglaonat, acabat superficial, anoditzat i inspecció final.
Per a aquest tipus de component, cada petit detall compta. Una lleugera deformació durant la mecanització o un petit canvi dimensional després de l’anoditzat pot afectar el rendiment de l’assemblatge.
Aquest projecte és un exemple típic de per què la comunicació tècnica entre el client i el proveïdor de mecanitzat és fonamental abans d’iniciar la producció.
Selecció del material: per què l’alumini 6061 va ser una opció pràctica
La peça va ser fabricada amb aliatge d’alumini 6061, un dels materials més habituals per a la mecanització CNC de precisió.
Segons la nostra experiència, l’alumini 6061 ofereix un bon equilibri entre:
· Facilitat de mecanització
· Relació resistència-pes
· Resistència a la corrosió
· Qualitat de l’acabat superficial
En comparació amb aliatges d’alumini més durs, com l’7075, el 6061 és més fàcil de mecanitzar i, al mateix temps, proporciona un rendiment mecànic suficient per a moltes aplicacions industrials.
S'utilitza àmpliament per a:
· Components d’equips d’automatització
· Suports d’instruments
· Components d’equipaments òptics
· Estructures de dispositius electrònics
· Muntatges mecànics personalitzats
Per a peces que requereixen anodització, l’aliatge 6061 també és una opció preferida perquè permet assolir una aparença superficial uniforme després del tractament.

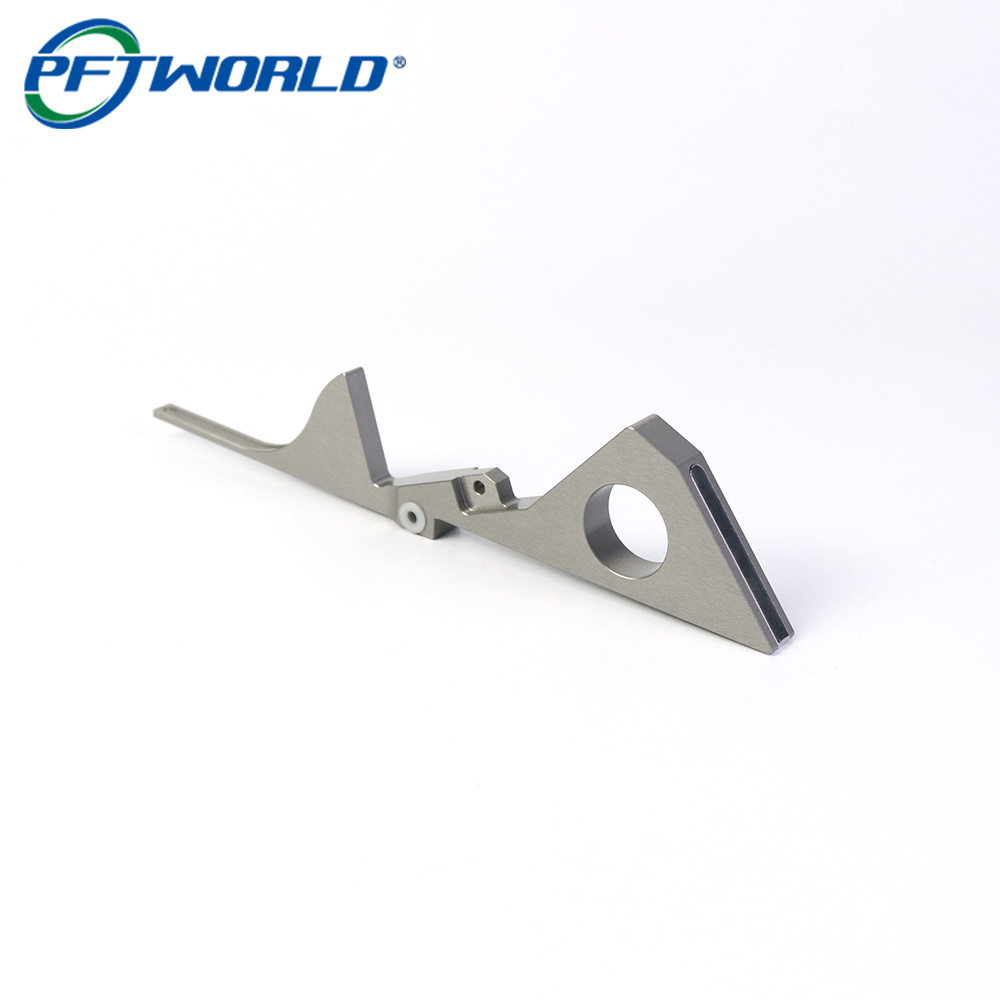
Desafiaments de la mecanització CNC: característiques fines i geometria allargada
Una de les primeres coses que revisem durant la fabricació és la geometria general.
Aquest component inclou:
· Seccions llargues i estretes
· Àrees de paret prima
· Forats de muntatge de precisió
· Ranures obertes
· Perfils exteriors complexos
Aquestes característiques generen diversos riscos d’usinatge.
1. Vibració de la peça
Les seccions d’alumini llargues i primes són sensibles a les forces de tall.
Si els paràmetres d’usinatge són massa agressius, pot aparèixer vibració, provocant:
· Marques visibles de l’eina
· Acabat superficial deficient
· Deformació dels cantells
· Errors dimensionals
La nostra aproximació habitual és optimitzar:
· Velocitat de tall
· Velocitat d’alimentació
· Diàmetre de l’eina
· Estratègia de trajectòria de l’eina
· Punts de suport del muntatge
En comptes de treure una gran quantitat de material en una sola operació, preferim un esbocinat controlat seguit d’un acabat de precisió.
2. El disseny del muntatge sovint és més important que la velocitat de tall
Moltes persones es centren només en la precisió de la màquina CNC, però, en la producció real, el disseny del muntatge sovint determina la qualitat final.
Per a peces d’alumini irregulars, una fixació inadequada pot provocar:
· Moviment de la peça durant el mecanitzat
· Alliberament irregular de les tensions
· Problemes de planitat després de l’emmotllat
Abans de la producció, normalment avaluem:
· On han d’entrar en contacte les pinces
· Com evitar la distorsió
· Si calen punts de suport addicionals
Un bon sistema de fixació permet que la màquina assolís una precisió repetible entre lots.

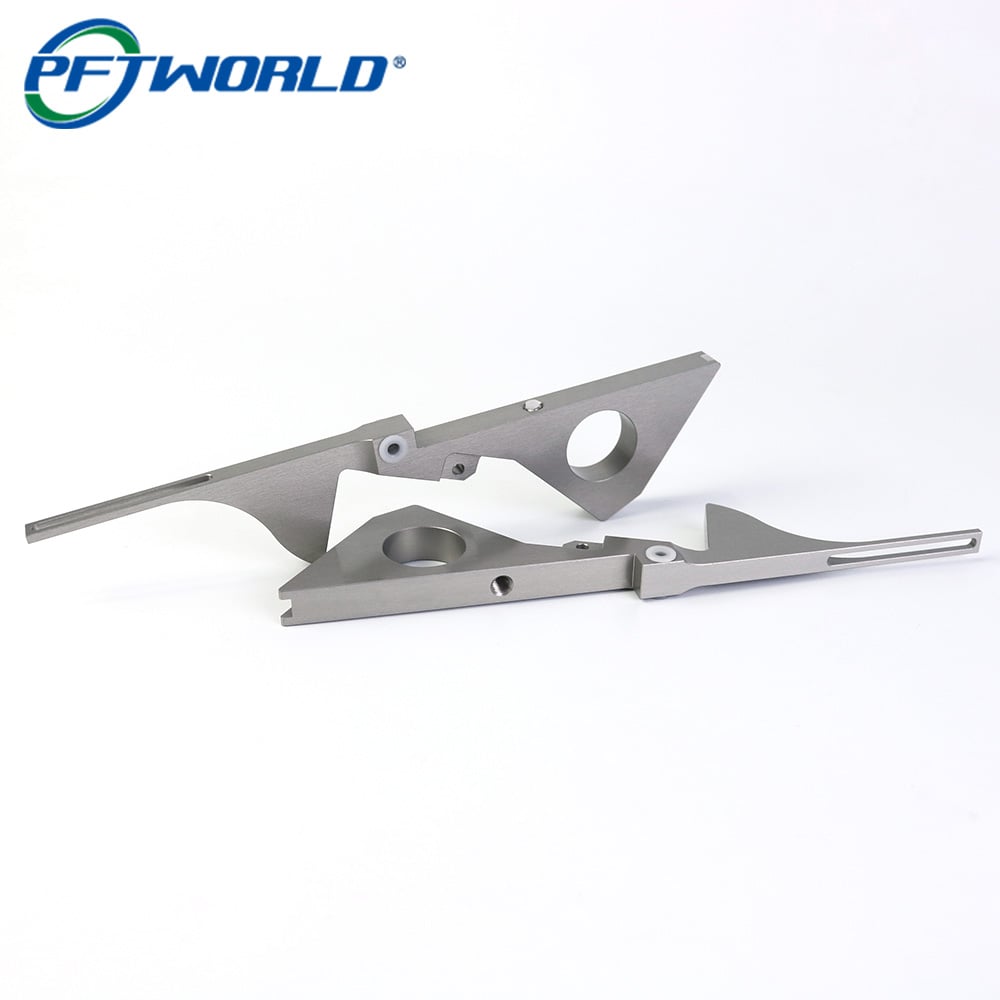
Gestió dels canvis dimensionals després de l’anodització
Un error comú és pensar que l’anodització és només un procés estètic.
En realitat, l’anodització crea una capa d’òxid a la superfície de l’alumini. Tot i que el recobriment millora la resistència a la corrosió i l’aspecte, pot influir lleugerament en les dimensions crítiques.
Per a peces de precisió, els enginyers han de tenir en compte:
· Canvis en el diàmetre dels forats
· Ajust de les rosques
· Superfícies de contacte
· Toleràncies d’ajust
Una solució pràctica de fabricació consisteix a reservar marges d’acabat durant l’usinatge CNC.
Per exemple:
· Els forats crítics poden requerir una consideració posterior a l’anodització
· Les superfícies funcionals poden necessitar enmascarament
· Les zones amb toleràncies ajustades requereixen una planificació prèvia del procés abans de l’usinatge
Molts projectes d’alumini CNC combinen usinatge amb anodització, marcatge làser i inspecció, ja que el procés d’acabat afecta directament el rendiment final de la peça.
Acabat de superfície: Més que només l’aparença
L’acabat anoditzat d’aquest tipus de component ofereix diversos avantatges:
· Resistència a la corrosió millorada
· Resistència al desgast millorada
· Qualitat de superfície més estable
· Aparença industrial professional
Tanmateix, assolir un bon acabat anoditzat comença durant la mecanització CNC.
Els problemes habituals de superfície solen tenir origen en la mecanització:
· Marques d’eina
· Ratllades
· Espirals
· Patrons de tall irregulars
Abans de l’anodització, els fabricants experimentats normalment realitzen:
1. Inspecció Visual
2. Eliminació d’espirals
3. Tractament de les vores
4. Neteges de la superfície
5. Confirmació del acabat
Una superfície anoditzada bonica no pot amagar una preparació mecànica deficient.
Plantejament de control de qualitat per a peces d’alumini de precisió
Per a components CNC personalitzats, la inspecció no hauria de fer-se només al final.
Un procés de fabricació fiable normalment inclou:
Control dels materials entrants
Confirmeu:
· Grau d’alumini
· Estat del material
· Documents de traçabilitat, quan siguin necessaris
Durant la inspecció del mecanitzat
Comprovar:
· Dimensions crítiques
· Posicions dels forats
· Planaïtat
· Precisió del perfil
Inspecció final després del tractament superficial
Verificació:
· Aspecte
· Uniformitat del revestiment
· Dimensions de muntatge
Per a components d’alumini de precisió, molts fabricants combinen la capacitat de mecanitzat CNC amb la inspecció CMM i el control d’acabat per mantenir la repetibilitat.
Allò que hem après d’aquest tipus de projecte
Des d’una perspectiva de gestió de projectes de fabricació, la principal lliçó és que el mecanitzat CNC no és simplement un procés que converteix un fitxer CAD en una peça metàl·lica.
La producció exitosa depèn de comprendre tota la cadena:
Disseny → Material → Estratègia de mecanitzat → Fixació → Tractament superficial → Inspecció → Muntatge
Una peça es pot mecanitzar amb precisió en una màquina CNC, però encara així fallar si l’anoditzat modifica una dimensió crítica o si el disseny de la fixació no es va tenir en compte prou aviat.
Per als enginyers que subministren components mecanitzats personalitzats, el proveïdor més valuós no sempre és aquell que ofereix el preu més baix per al mecanitzat. És el proveïdor capaç d’identificar riscos de fabricació abans que es converteixin en problemes de producció.
Aquesta experiència és el que distingeix la maquinació de prototips de la producció fiable a llarg termini.
Resum del procés de fabricació
· Material: Alumini 6061
· Procés: Fresat CNC
· Procés secundari: Anodització + Marcatge làser
· Aplicació: Component mecànic de precisió
· Focus clau: Estabilitat dimensional, qualitat superficial, producció repetible