 EN


Engrenatge de POM sobre-moldat amb inserció de llautó: Per què es desmunten els nusos?
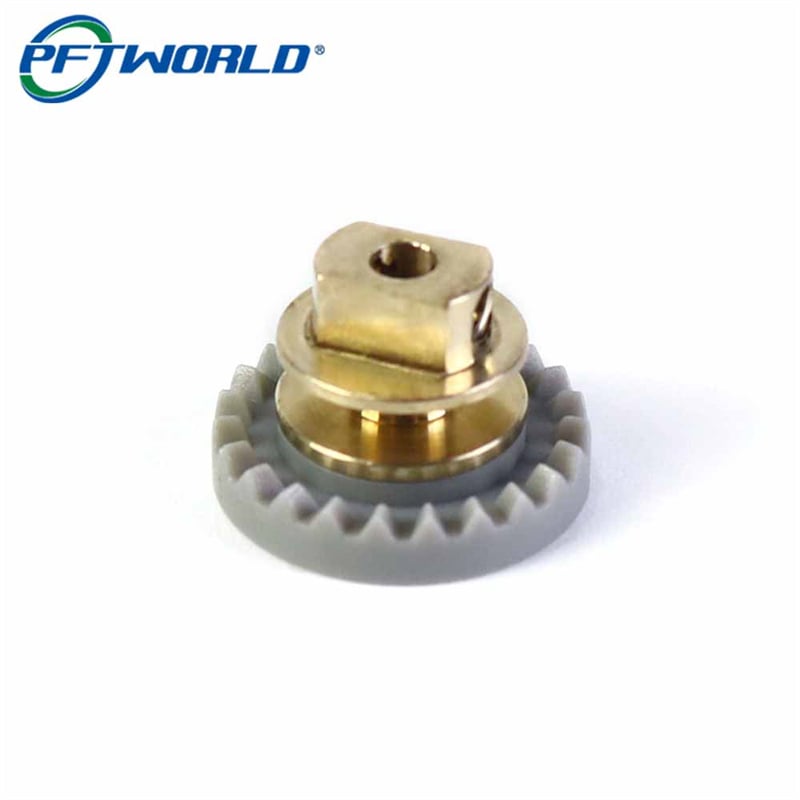
Una roda dentada gris de POM amb un nucli de llautó tornejat sembla un compost senzill, i és precisament per això que tants d’ells fallen. La comanda 260626003 va arribar el juny de 2025 d’un fabricant d’equipaments d’oficina, el proveïdor anterior del qual havia enviat un lot de rodes dentades de POM sobre-moldades que havien superat totes les inspeccions al muelle i, després, havien perdut els seus inserts dins de la màquina: algunes giraven sobre l’eix sota parell invers, algunes havien esquerdat el reborde moldat durant el muntatge i algunes s’havien desplaçat tant del centre que la transmissió feia soroll i els cargols de fixació no quedaven ben ajustats.
A continuació s’explica què vam canviar, quines mesures vam fer durant la producció i quin defecte vam detectar en les primeres cinquanta peces. Si esteu adquirint una roda dentada de POM sobre-moldada amb insert de llautó, la secció de retenció és la que mereix la vostra atenció, perquè la resposta obvia —prémer fort l’insert i confiar en la fricció— és precisament la raó per la qual el primer lot va fallar.
Per a què serveix realment el nucli metàl·lic
Els dos materials duen a terme dues tasques diferents, i aquesta divisió és el que fa que la peça funcioni.
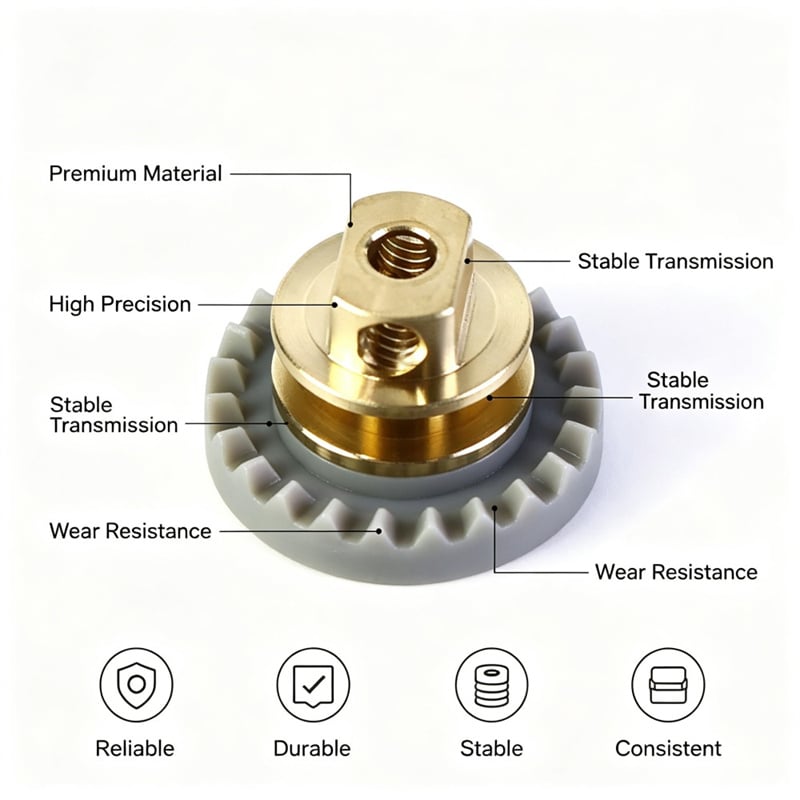
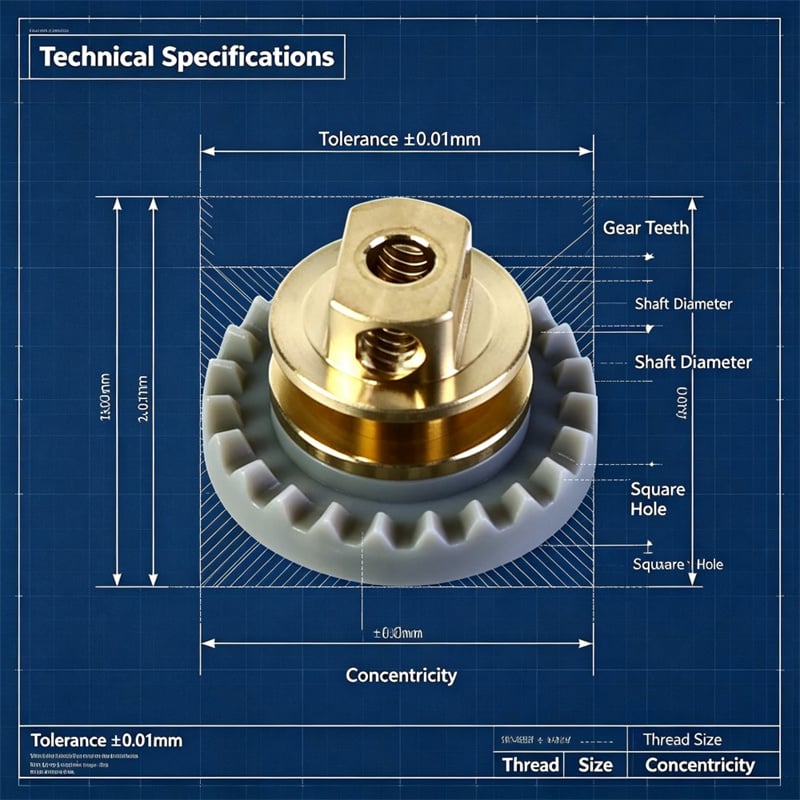
El cos d’POM modelat porta la geometria dels dents. L’POM és rígid, dimensionalment estable sota càrrega i prou llis perquè un petit parell de rodes dentades funcioni en silenci sense greix. El nucli de bronze suporta tot allò que rep càrregues puntuals: el forat central que localitza l’eix, les dues cares planes mecanitzades a l’extrem superior que transmeten el parell motriu a una peça acoblada i els forats roscats transversals que fixen l’muntatge a l’eix mitjançant cargols de bloqueig.
Modelar les dents sobre un nucli mecanitzat, en lloc de mecanitzar tota la roda dentada directament en bronze o acer, permet un funcionament silenciós, un pes inferior i cap necessitat de lubricació, i resulta més econòmic que una peça totalment mecanitzada quan es fabrica en volum. El compromís és el següent: la unió entre plàstic i metall es converteix ara en un camí de càrrega, i cal dissenyar-la expressament, no suposar-la.
El mode de fallada que ningú mesura
L’POM continua movent-se després que la màquina de modelat s’aturi
El POM cristal·litza en refredar-se i es contrau aproximadament un 1,8 per cent respecte a la cavitat. També continua relaxant-se durant hores després que la peça surti de l’emmotlladora, i es mou aproximadament cinc o sis vegades més que el llautó davant del mateix canvi de temperatura. Un ajust que sembla ajustat a la taula d’assaig al matí pot semblar fluix en una carcassa càlida a la tarda, sense que s’hagi tocat res.
Aquest és tot el problema en una sola frase: una unió per fricció entre dos materials que s’expandeixen a ritmes diferents és una unió amb data de caducitat.
El reborde és l’anell més feble de la peça
Premere un collarí llis en un cub format carrega el plàstic circumdant en tensió anular. L'anell més fi, més fred i més tensionat de tota la peça és el que envolta el cub, i és també on solen situar-se la boca d’alimentació i la línia de separació. Quan l’ajust per pressió es dimensiona per a la seva estretor més que per a l’ajust en si, és aquest anell qui ho paga, i així és com es produeix una roda dentada que es fendeix a la taula de muntatge i ni tan sols arriba a la màquina.
La unió ha de fer dues tasques al mateix temps
La localització i la transmissió no són el mateix requisit. Una inserció de cub ha de romandre concèntrica respecte a l’eix de la roda dentada amb una precisió de centèsimes de mil·límetre, i ha de resistir el parell invertit sense cap gir absolut. Un ajust per pressió realitza la primera tasca raonablement bé quan és nou, però la segona tasca sempre malament, perquè la força normal de què depèn és la primera cosa que es perd quan el plàstic es relaxa.
Tres maneres de subjectar una inserció de llautó i quan cadascuna funciona
| Mètode | Com ho subjecta | Resistència al parell | Concentricitat | On s’instal·la |
| Ajust per pressió sobre un collarí llis | Només per fricció, degut a la interferència entre la brida i el nucli | Baixa a mitjana; disminueix a mesura que el POM es relaxa i s escalfa | Bona només si el nucli es talla després del motllet | Ubicació de baix parell, ús lleuger, prototips |
| Brida estriada premuda a una profunditat controlada | Bloqueig per forma: les dents de l’estriat penetren al plàstic i el parell es transmet a través de les dents | Alt, manté sota càrrega inversa | 0,02 mm, quan el nucli es talla un cop el cos s’ha assentat | Engranatges d’accionament, eixos amb bloqueig per cargol de fixació |
| Insert col·locat a la cavitat i integrat durant el motllet | El polímer es contrau sobre el filetat mentre es refreda | Alt | Depèn de la ubicació de la ferramenta de la peça insertada | Alta volumetria, una sola geometria d’insert, orientació fixa |
Per aquest treball vam triar l’opció intermitja, i la raó és a la primera fila: la fricció és una força que cal mantenir; la forma és una figura que ja es té. Un filetat que ha penetrat al POM continua transmetent parell fins i tot després que el plàstic s’hagi relaxat i hagi desaparegut la interferència.
Com es va construir aquest engranatge, pas a pas
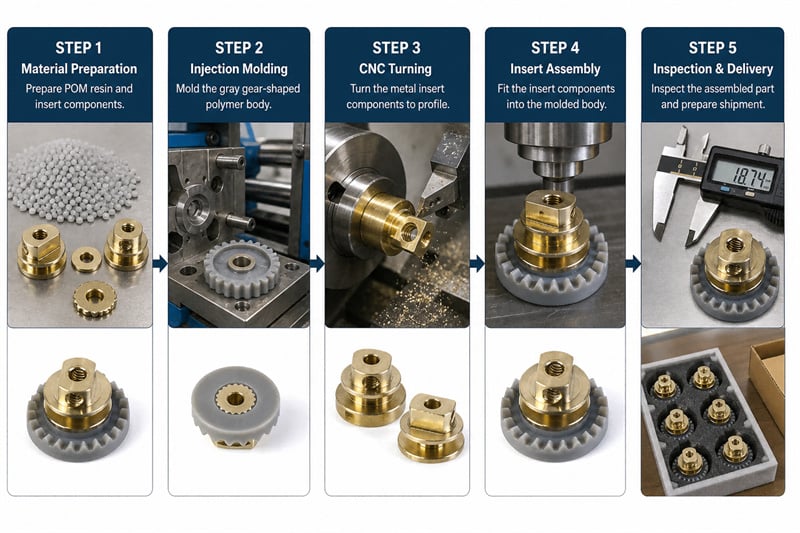
Pas 1 – Moldre el cos en POM, segons el gris indicat al plànol
La cavitat de les dents i el cub es tallen de manera que el cub surti lleugerament subdimensionat, deixant material per a una posterior operació de tornejat. El color es defineix amb una mestra de color segons una mostra Pantone Cool Gray 7C, cosa que té més importància del que la majoria de compradors esperen, perquè el gris és on primer es detecta la deriva entre lots.
Pas 2 – Deixar reposar el cos moldat durant 24 hores
Les peces reposen un dia sencer abans de fer cap tall final. Tornar el cub mentre la peça encara està relaxant-se fa que l'ajust canviï després del tall, i la mesura que heu pres a la màquina ja no descriurà la peça que envieu.
Pas 3 – Tornar la inserció de llautó en una sola posició
La inserció es torna completament en una sola posició: el forat central, les dues cares planes a l’extrem d’accionament, la brida de localització, el coll i el collarí estriat. Una sola posició assegura que les cares planes, el forat i el collarí comparteixin un sol eix, cosa que permetrà que l’conjunt sigui concèntric més endavant. Una segona posició és com acabeu amb un nucli que encaixa perfectament a l’eix però queda inclinat a la roda dentada.
Pas 4 – Tallar el cub fins a l’ajust final
Després de l’assentament, el cub es torna fins a l’interferència necessària per a la premsa. Aquest és el pas que distingeix aquest procés del que va fallar: l’ajust es talla en plàstic estable, no en plàstic que encara s’està contraient.
Pas 5 – Muntar amb una premsa escalfada, fins a una profunditat controlada
La inserció s’introdueix mitjançant una premsa escalfada dins d’una finestra de força de 1,2 a 1,6 kN, assegurant-la a una profunditat fixa establerta per la brancalla. El control es fa mitjançant la profunditat, no només la força: la força indica que la unió és ajustada, mentre que la profunditat indica que la brancalla està totalment assentada i que el nucli és perpendicular a la cara del rodatge.
Pas 6 – Escarifatge dels forats transversals després de la premsa
Els dos forats per a les cargolades de fixació es practiquen després d’assegurar la inserció, de manera que la rosca es talli en la posició final de la peça, i no en una inserció que es desplaçarà uns centèsims de mil·límetre posteriorment. Una rosca escarifada abans de la premsa pot acabar essent obliqua.
Pas 7 – Inspecció de la unió, no només de les dimensions
L’inspecció comprèn la concentricitat de la inserció, l’extracció axial en una mostra destructiva, el parell aplicat al cub mitjançant cicles inversos, la forma dels dents i una inspecció visual per detectar fissures a la vora. A continuació, les peces es condicionen de manera que les dents moldurades no es toquin entre si dins de la caixa.
Les primeres cinquanta peces i el defecte que vam detectar
La prova amb cinquanta engranatges va fallar, i el fracàs va ser nostre, no del material.
Dotze peces van sortir de la premsa amb una esquerda finíssima al rodell. Havíem premut el primer lot amb el cub tallat a la mida nominal, directament després del motllet, sense fer l’etapa d’assentament. La resta del grup de proves, premuda després d’un dia sencer de repòs, no va mostrar cap esquerda. La diferència no era qüestió de sort: les peces sense cobertura encara es contraien quan s’hi inseria el collarí, de manera que la interferència era efectivament superior a la indicada al plànol en el moment en què la premsa arribava al brancal.
Es van introduir dues modificacions a la producció. Primer, cap insert es prem a l’interior d’un cos amb menys de 24 hores d’antiguitat, i l’edat es registra al full de seguiment. Segon, la fixació de la premsa fa que l’insert es recolzi sobre un topall rígid al brancal, en comptes d’actuar segons un límit de força; així, un cos que s’hagi contraït una mica més del previst no pot sobrecarregar-se per assolir la posició marcada.
La nervadura també es va acortar lleugerament a la zona moldada perquè només encaixi al plàstic de la part superior del cub i mai toqui la zona propensa a rebordes propera a la línia de separació, on una dent incrustada podria iniciar una fissura. Entre la prova i la producció, la categoria de fissures va desaparèixer completament.
Allò que es va mesurar en la sèrie de 15.000 peces
| Check | Especificació del Plànol | Mantingut durant tota la sèrie |
| Concentricitat de la inserció respecte a l’eix del rodatge | 0,02 mm | Dins de la banda de cada peça després de la premsada |
| Extracció axial de la inserció | Com a mínim 900 N | Cap peça per sota del límit a la mostra destructiva |
| Parell al cub | 2,5 N·m durant 50 cicles d’inversió | Cap de rotació a la ranurada |
| Força d’assentament per premsa | finestra de 1,2 a 1,6 kN | Mantingut dins de la finestra; la profunditat s’estableix al topall de la brida |
| Cos de la roda dentada | 24 dents, forat i cares planes sobre un mateix eix | Forma de les dents i eix verificats a la primera peça de cada torn |
| Dents moldades | Cap de fissura ni rebabes a la zona d’engranatge | Cap de llantes fissurades a la inspecció final |
| Color | Pantone Cool Gray 7C | Gris coincident lot a lot contra la mostra aprovada |
Quinze mil engranatges enviats en 21 dies, i els primers motors muntats van funcionar en silenci a la línia del client sense cap moviment de la inserció notificat.
El color també és una tolerància, especialment en gris
Els grisos mitjans són impitjosos. Un canvi d’unes quantes unitats en la lluminositat es percep com un material diferent per a un comprador que té dues peces costat a costat, i com un producte diferent per a un client que obre un kit de servei sis mesos després. Tres hàbits en mantenen l’estabilitat: un sol lot de mestre per comanda quan la quantitat ho permet, una mostra aprovada conservada en un calaix fosc en comptes de sobre d’una banqueta a la llum del dia, i una lectura del color comparada amb aquesta mostra al principi i al final de cada torn de moldatge, no només a l’article inicial.
Què determina el cost d’un engranatge amb inserció moldada
Quatre elements decideixen el preu, i només un d’ells és el plàstic:
·El motlle. Nombre de cavitats, forma de les dents i si el nucli necessita un pern de material sòlid en lloc d’un pern buit. Aquest és el cost més elevat i es paga només una vegada.
·La peça insertada tornejada. Plans, brancals, estriat i un forat que ha de compartir un mateix eix. Una peça insertada amb un sol muntatge costa més per unitat que una de dues operacions, però estalvia més del que costa.
·El temps d’assentament i el segon tall. Pagueu un dia d’emmagatzematge i un pas de acabat que només existeix perquè el POM es mou.
·Profunditat de la inspecció. Les proves d’extracció i de parell de torsió són destructives, de manera que el preu inclou mostreig, no proves al 100 %, i la mida de la mostra val la pena acordar-la per escrit.
Pregunteu a qualsevol proveïdor quin és el seu temps d’assentament i com es controla la premsa: per profunditat o per força. La resposta us diu si la unió va ser dissenyada o només esperada.
PMF
Un engranatge de POM sobre-moldat necessita un insert estriat?
Només si la junta ha de transmetre parell. L’estriat converteix la junta de fricció en forma, de manera que el parell es transmet a través de les dents de l’estriat en lloc de fer-ho mitjançant la pressió a la interfície, que disminueix a mesura que el plàstic es relaxa. Per una peça que només ha de situar un eix sense cap càrrega motriu, un collarís llis amb un ajust correcte pot ser suficient.
Es pot inserir la peça després de l’emmotllament, en comptes d’emmotllar-la directament?
Sí, i inserir-la després de l’emmotllament sovint és la millor opció quan la peça té cares planes o un forat que han de mantenir l’alineació, perquè el cub es pot tallar després que el cos s’hagi estabilitzat i la peça es pot tornejat en una sola configuració. L’emmotllament amb inserció és adequat per a grans volums i geometries fixes, on l’eina pot localitzar el nucli i la contracció treballa a favor seu.
Per què les insercions de llautó trenquen el rems de plàstic?
Com que l’ajust per pressió està dimensionat per a la tenacitat i no per a l’ajust, i perquè la peça sovint encara es contrau quan s’hi insereix la rosca. El reborde al voltant de l’eix és l’anell més fi de la peça i el lloc on coincideixen la boca d’injecció i la línia de separació, de manera que suporta primer l’esforç circumferencial. Estabilitzar el cos i controlar la profunditat en lloc de la força elimina ambdós factors.
Com es comprova la retenció de la rosca sense destruir peces bones?
No ho feu, pel valor de tracció. Seccioneu una mostra per confirmar l’engranatge de les estríes, extreu-la fins a la ruptura per demostrar el marge de seguretat i sotmeteu una mostra a cicles amb el parell de treball per demostrar que la unió no gira. Les peces de producció es controlen llavors mitjançant els paràmetres de pressió i la concentricitat, que es poden mesurar sense causar cap dany.
Què posar al vostre plànol
La majoria dels arguments d’aquest article es resolen amb cinc línies al plànol:
1. Indiqueu el material de la rosca i el plàstic, incloent-hi la referència de color i la diferència de color acceptada.
2. Indiqueu la concentricitat de la inserció respecte a l’eix del rodatge com una tolerància real, no com una nota.
3. Indiqueu la retenció axial com una força mínima i especifiqueu si es verifica per mostreig o per càlcul.
4. Especifiqueu com es transmet el parell: planes, dentats o estriats, i on es permet situar l’estriat.
5. Indiqueu si la inserció es prem després de l’emmotllament o si es col·loca a la cavitat; si no teniu cap preferència, digueu-ho i deixeu que el procés ho decideixi.
Unir metall a un polímer en moviment no és un detall que es pugui deixar a una tolerància per defecte. Assegureu-vos que la unió sigui correcta i la resta del rodatge serà feina habitual: dents silencioses, un eix veritable i un gris que encara coincideixi amb la mostra d’aquí a un any.