 EN


Anlassen nach der Bearbeitung: Schließt sich der Schlitz?
Das Vergüten nach der Bearbeitung klingt wie die ordentliche Methode, ein Positionierungsteil herzustellen.
Das Teil ist bereits fertig bearbeitet, wenn es zur Wärmebehandlung geschickt wird; der Behandlungszyklus verleiht ihm die im Zeichnungsmaßstab geforderte Härte, und danach muss an dem gehärteten Material nichts mehr zerspant werden. Der Haken dabei ist, dass alle im Zeichnungsmaßstab festgelegten Merkmale bereits vor dem stärksten Belastungsereignis im Lebenszyklus des Teils definiert wurden; die für dieses Teil entscheidenden Merkmale sind zudem diejenigen mit dem geringsten Materialumfang rundherum.
Auftrag 260414004 traf im Oktober 2023 bei einem Hersteller von Edelstahl-Positionier- und Spannkomponenten ein, dessen vorheriger Zulieferer genau diese Vorgehensweise angewandt hatte. Nach der Wärmebehandlung kehrten die Teile mit einer teilweise geschlossenen schmalen Seitennut, einer nicht mehr ebenen dünnen Stegwand unter der zentralen Aussparung sowie mehreren Gewindebohrungen zurück, in die die Verbindungselemente nur mit erheblichem Kraftaufwand eingeschraubt werden konnten. Auf der Prüfplatte im weichen Zustand lagen sämtliche dieser Teile innerhalb der Toleranzgrenzen.
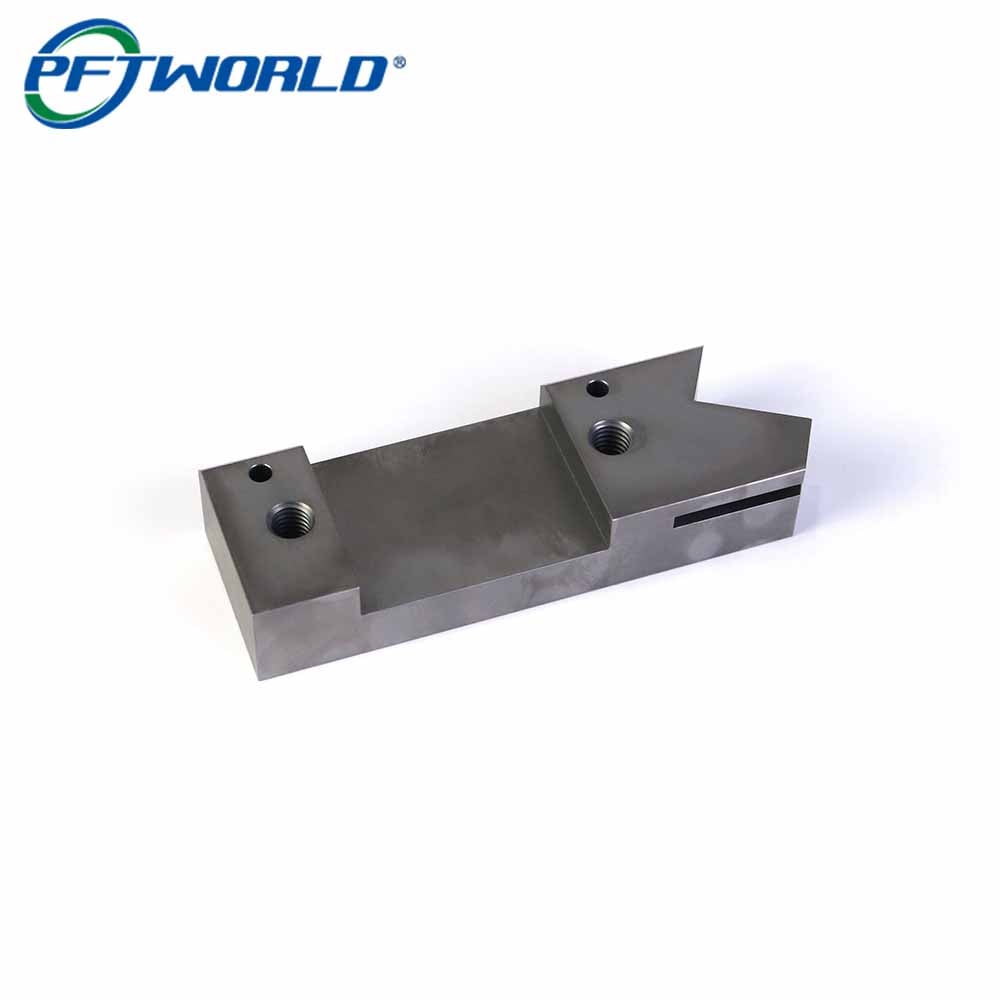
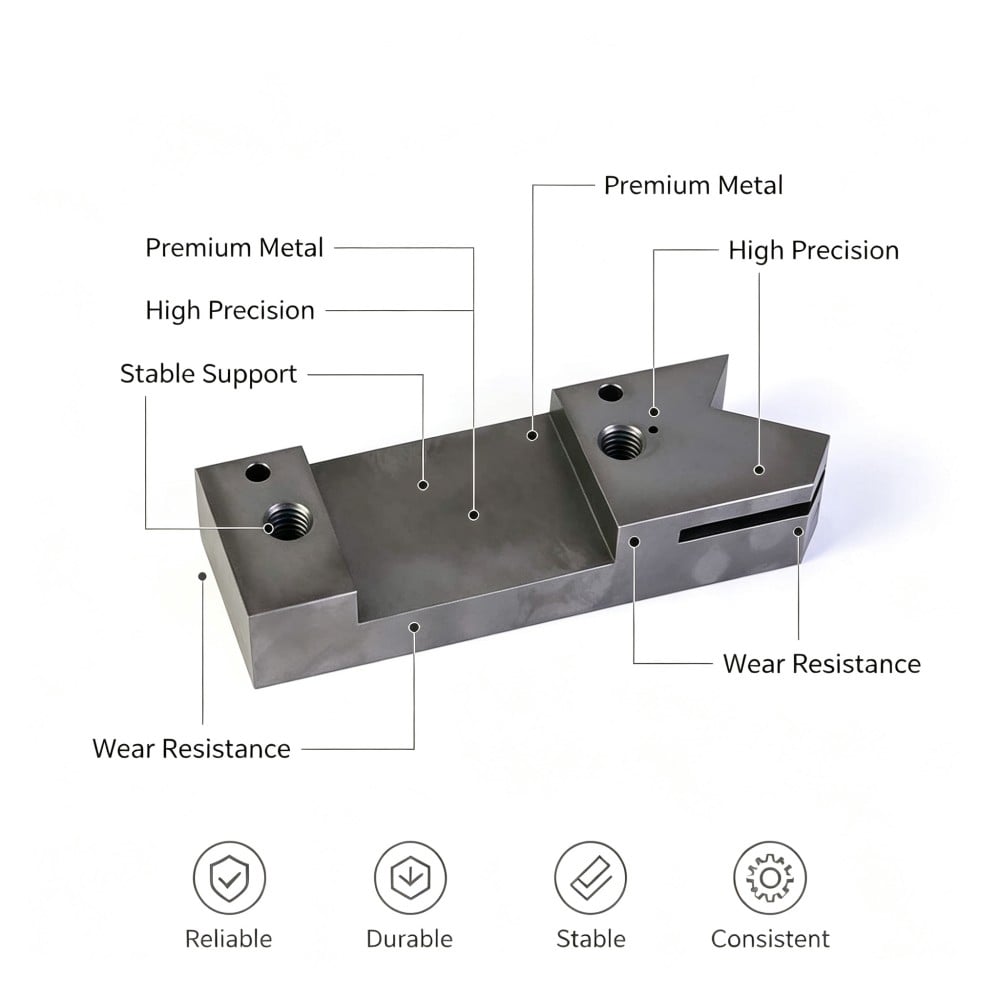
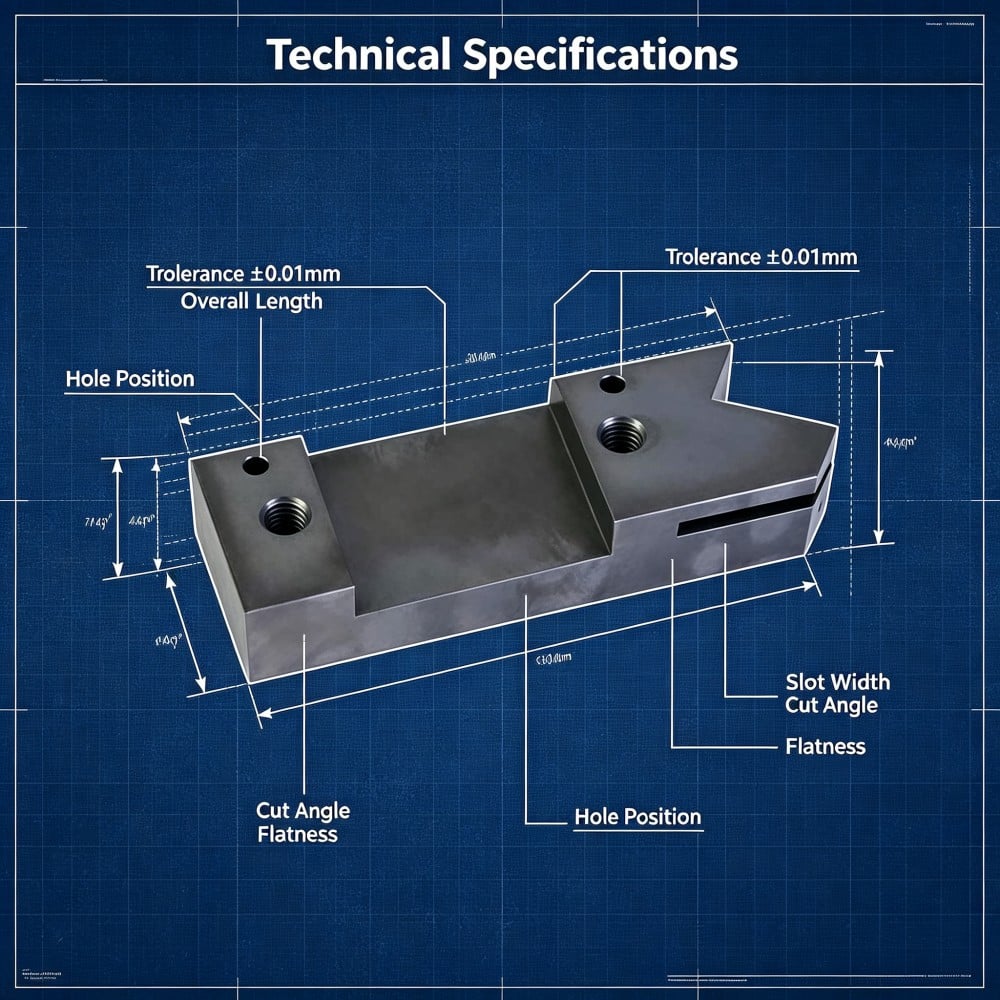
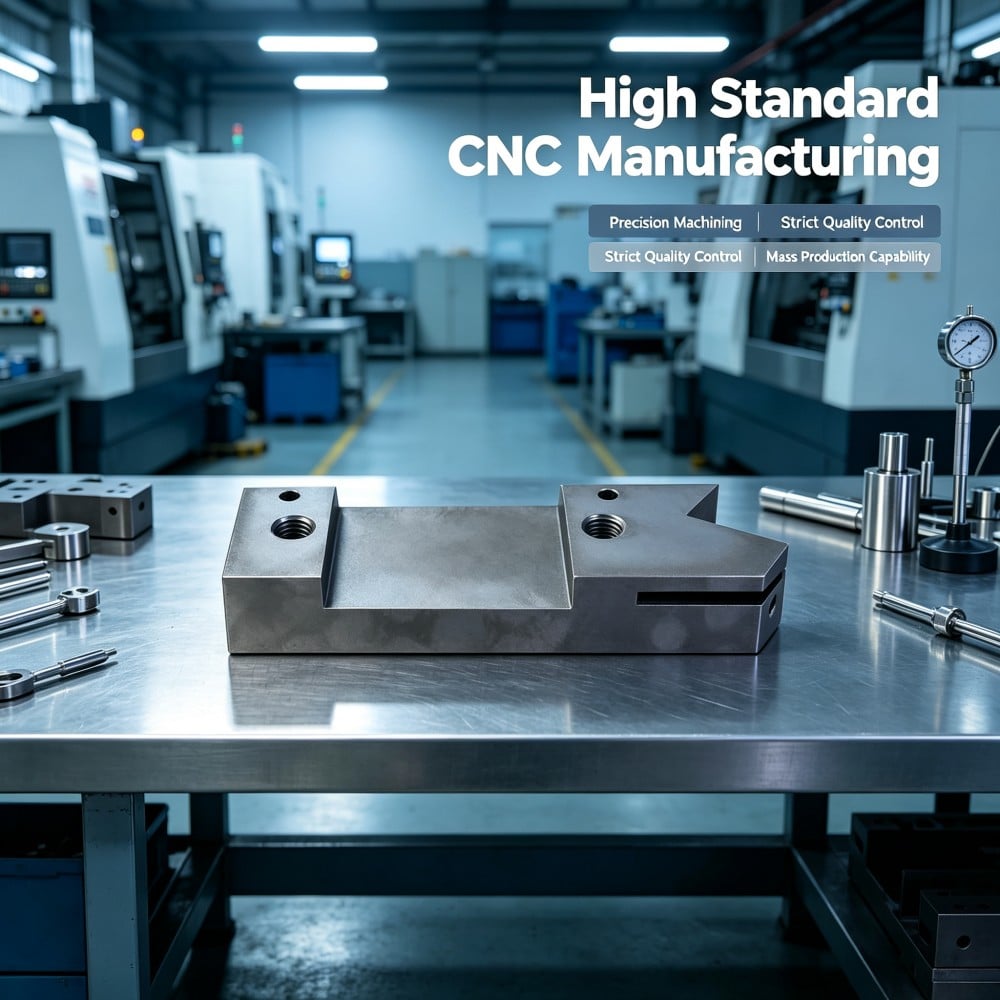
Die Teile auf den Fotos stammen aus der anschließenden Serienfertigung: ein 1Cr17Ni2-martensitisches rostfreies Ausrichtungsteil mit einer Länge von rund 110 mm und einer Höhe von rund 20 mm, gefräst mit einer zentralen rechteckigen Aussparung von etwa 55 mm Breite, deren Boden eine dünne Stegstruktur bildet; beidseitig flankiert von zwei erhabenen Endteilen mit jeweils rund 25 mm und 30 mm Länge, wobei jedes Endteil eine Gewindebohrung und eine kleine Stiftbohrung trägt; zudem weist eines der Enden eine Kerbe und eine schmale seitliche Langlochbohrung auf. Die matt anthrazitgraue Oberfläche mit leichter Marmorierung stellt die wärmebehandelte Oberflächenbeschaffenheit dar – keine Beschichtung.
Wozu dient dieses Teil?
Drei Aufgaben – und das dünnste Metall übernimmt zwei davon.
Die Endteile dienen der Positionierung. Ihre Flächen bilden die Bezugsflächen, an denen die Spannvorrichtung anliegt; sie müssen daher in einer Ebene liegen. Sitzt ein Endteil höher als das andere, kippt das Teil in der Spannvorrichtung, und sämtliche Messungen erfolgen somit von einem sich bewegenden Bezugspunkt aus.
Der Steg der Aussparung bildet einen kontrollierten Boden. Die Tasche wird bis zu einer Tiefe gefräst, die eine Stegstruktur hinterlässt, die so dünn ist, dass das Bauteil sein vorgesehenes Verhalten zeigt, und gleichzeitig so steif bleibt, dass es unter Last nicht verformt wird. Der Steg ist der dünnste Abschnitt des Bauteils und damit der erste Bereich, der durchhängt.
Die Gewindebohrung und die Passfedernbohrung bilden die Schnittstellen. Die Gewindebohrung nimmt die Befestigungsschraube auf, die das Bauteil fixiert; die Passfedernbohrung nimmt den Positionierdorn auf, der die Lage bestimmt; beide müssen bei jeder Montage exakt mit der Vorrichtung ausgerichtet sein.
Fügt man den schmalen Schlitz und das ausgefräste Ende hinzu, ist das Bild vollständig: ein Bauteil, dessen Genauigkeit in dünnen Wänden liegt – gefräst, bevor das Material einen thermischen Zyklus durchlaufen hat.
Warum verändert das Fräsen vor dem Vergüten das Bauteil?
Das Fräsen setzt Spannungen ungleichmäßig frei, und eine Tasche löst diese Spannungen am stärksten.
Der Stab kommt mit inneren Spannungen an, die durch das Walzen, das ihn hergestellt hat, eingeschlossen wurden; jeder Schnitt stellt diese Spannungen neu ins Gleichgewicht. Eine ebene Fläche, die von einer Seite abgefräst wird, verschiebt das Gleichgewicht; eine Tasche, die in die Mitte eines Werkstücks gefräst wird, verschiebt es auf andere Weise, weil dabei Material aus der Querschnittsmitte entfernt wird und die äußeren Wände das verbleibende Gewicht tragen müssen.
Das Ergebnis ist ein Werkstück, das geometrisch korrekt ist, sobald der Fräser es verlässt, und das einer anderen inneren Belastung unterliegt als zuvor. Optisch hat sich noch nichts verändert. Das Werkstück ist lediglich bereit, sich zu verformen.
Die Tasche und der Schlitz entfernen das Material, das das Werkstück steif hielt.
Eine rechteckige Tasche und ein schmaler Schlitz sind beide Merkmale, die das Metall entfernen, das das Werkstück sonst gerade halten würde. Vor dem Fräsen der Tasche ist das Werkstück ein massiver Querschnitt, und die Wände werden durch das benachbarte Material gehindert, sich zu bewegen. Nach dem Fräsen bildet die Stegfläche einen dünnen Boden, und die beiden Landflächen beiderseits des Schlitzes können sich relativ zueinander frei bewegen.
Das ist der gesamte Sinn der Merkmale, und genau das macht auch die Reihenfolge entscheidend. Ein Merkmal, das die Struktur freigibt, muss an einem Teil geschnitten werden, das sich bereits vollständig bewegt hat; andernfalls erfolgt die dadurch ermöglichte Bewegung später – an einem bereits fertiggestellten Teil.
Der thermische Zyklus vervollständigt die Bewegung, die der Fräser eingeleitet hat.
Abschrecken und Anlassen ist ein kontrollierter thermischer Zyklus und stellt für ein solches Teil das größte Spannungsereignis dar, dem es jemals ausgesetzt wird. Durch das Erhitzen können sich die inneren Spannungen neu anordnen; beim Abschrecken wird die harte Gefügestruktur fixiert, und beim Anlassen wird das Teil auf die vom Zeichnungsmaß vorgegebene Härte gebracht. Jede Phase bietet dem Werkstoff eine weitere Gelegenheit, sich in die gewünschte Form einzustellen.
Bei einem massiven Teil wird die Bewegung vom verbleibenden Querschnitt absorbiert. Bei einem Teil mit einer dünnen Stegplatte und einem schmalen Schlitz sind jedoch genau jene Bereiche betroffen, die sich bewegen – und zwar gerade diejenigen, die durch die Zeichnungstoleranzen festgelegt sind, weil sie die einzigen Bereiche sind, die sich frei bewegen können.
Es bleibt keine Nachbearbeitungszugabe mehr übrig, um diesen Fehler zu korrigieren.
Der Grund, warum die Strategie ‚Fräsen-dann-Anlassen‘ effizient erscheint, liegt darin, dass die Fertigschnitte ausgeführt werden, während das Material gut spanabhebend ist: Die Werkzeugstandzeit ist gut, die Oberfläche wird sauber, und die Schnitte können schnell erfolgen. Der Nachteil ist, dass das Teil zur Wärmebehandlung eingeschickt wird, ohne dass noch Material zum Entfernen verbleibt.
Sobald der Bearbeitungszyklus abgeschlossen ist, stellt eine verschobene Geometrie kein Aufmaßproblem mehr dar. Das Teil weist die im Zeichnungsmaß angegebene Härte auf, die Verschiebung liegt innerhalb der fertigen Geometrie, und ihre Korrektur erfordert das Zerspanen hartes Materials an einer Geometrie, bei der möglicherweise kein ausreichender Aufmaßvorrat vorhanden ist. Dies ist der Kompromiss, den die Bearbeitungsreihenfolge eingeht; bei diesem Teil wird die Entscheidung jedoch einzeln pro Geometrie getroffen – nicht als allgemeine Regel.
Die beiden Geometrien, die sich bei einem solchen Teil am stärksten verschieben
Der schmale Schlitz und seine Breite
Der Schlitz trennt zwei zuvor verbundene Flächen, und das Schneiden des Schlitzes entfernt die Verbindung zwischen ihnen. In dem darauf folgenden Zyklus bewegt sich jede Fläche entsprechend der Spannung in ihrer Umgebung, und der Abstand zwischen ihnen verändert sich: meistens verringert er sich, gelegentlich vergrößert er sich, und selten bleibt er über die gesamte Länge hinweg unverändert.
Das Symptom beim Zusammenbau ist eindeutig. Ein Paar-Insert, das im weichen Zustand problemlos in den Schlitz des weichen Teils eingeschoben werden konnte, passt nach der Behandlung nicht mehr hindurch – und die Ursache liegt weder beim Insert noch bei der Zeichnung. Die Nennbreite des Schlitzes ist korrekt, doch seine effektive Breite ist es nicht; eine Prüfung im weichen Zustand kann diesen Unterschied nicht erkennen.
Die Gewindebohrung, ihr Flankenspiel und die Ablagerung darin
Eine Gewindebohrung verändert sich während des Zyklus auf zwei Arten gleichzeitig. Die Gewindeform verzieht sich leicht, während sich das Material bewegt und die Oberfläche reagiert – dadurch geht das Flankenspiel verloren, auf das die Schraube angewiesen war; zudem hinterlässt die behandelte Oberfläche eine dünne Ablagerung in den Gewinden, die eine Schraube beim Eindrehen durchschneiden muss.
Beide Effekte wirken in dieselbe Richtung. Eine Bohrung, die vor der Behandlung problemlos eine Schraube aufnahm, wird nun bereits auf halbem Weg fest, und ein Monteur, der sie mit Gewalt eindreht, beschädigt das Gewinde und macht das Gewindeschneiden dafür verantwortlich. Das Gewindeschneiden war jedoch korrekt; die Bohrung gehört einfach jetzt zu einem anderen Bauteil.
Wie wurden die Bauteile schrittweise hergestellt?
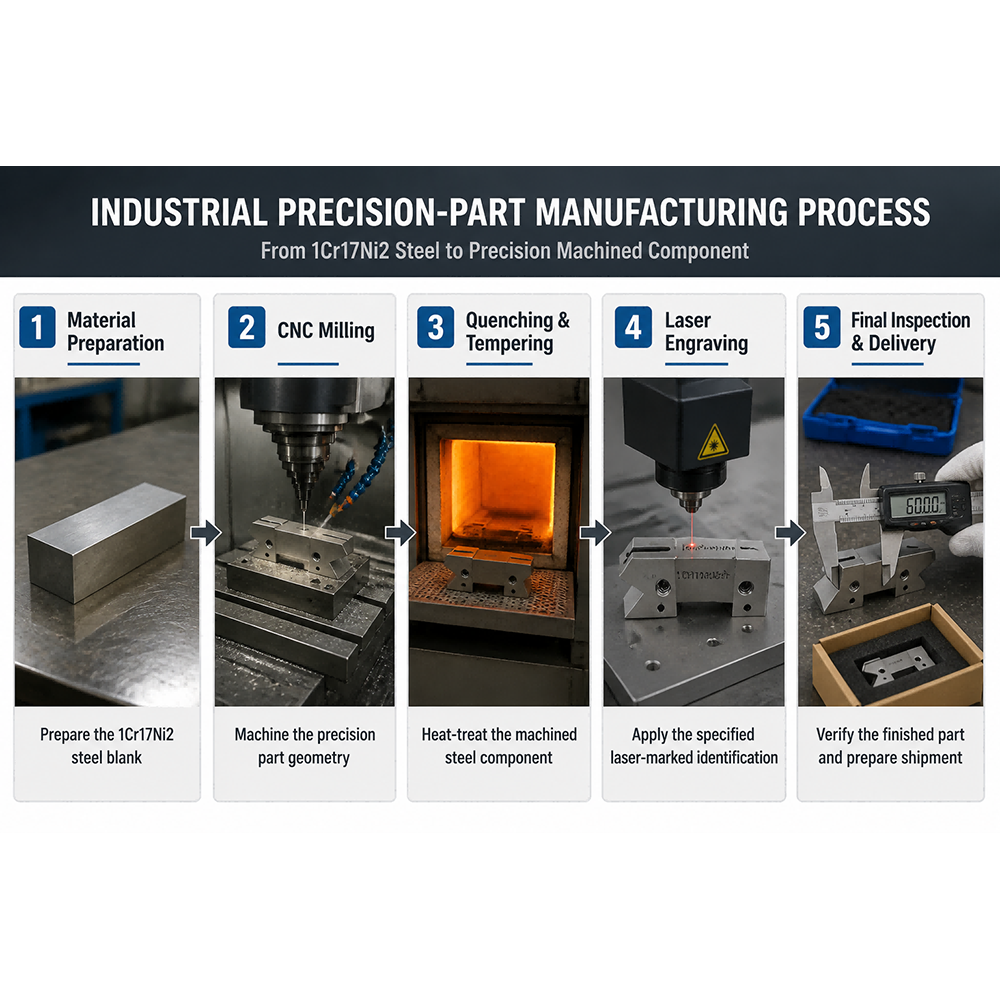
Schritt 1 – Vorbearbeitung des Bauteils und Entspannung der Spannungen vor der Feinbearbeitung
Das Bauteil wird aus einem Stabwerkstoff 1Cr17Ni2 mit gleichmäßigem Bearbeitungszug auf allen Flächen vorgefräst und danach zum Ausgleich der inneren Spannungen ruhen gelassen, bevor die Feinbearbeitung erfolgt. Indem zunächst der Großteil des Materials entfernt und dem Bauteil danach Zeit gegeben wird, darauf zu reagieren, bevor irgendwelche Flächen auf Endmaß bearbeitet werden, findet die stärkste Verformung noch dort statt, wo genügend Material zur Korrektur vorhanden ist.
Schritt 2 – Feinbearbeitung der Flächen und des Taschenstegs in ausgewogenen Schnitten
Die Stirnflächen und die Aussparung werden durch Materialabtrag gefräst, wobei der Abtrag symmetrisch um das Teil herum erfolgt, statt einseitig von einer Seite abgenommen zu werden; der Boden der Aussparung wird so bearbeitet, dass die Stegdicke genau der im Zeichnungsmaß angegebenen Dicke entspricht. Durch das Fräsen der Aussparung vom Mittelpunkt des Querschnitts nach außen hin bleibt die Belastung der Wände während des Eingriffs des Fräsers gleichmäßig.
Schritt 3 – Abschrecken und Anlassen auf die im Zeichnungsmaß vorgegebene Härte
Das Teil durchläuft den vollständigen Abschreck- und Anlasszyklus bis zur im Zeichnungsmaß spezifizierten Härte, wodurch es die für die Anwendung erforderliche Verschleißfestigkeit und Verformungsbeständigkeit erhält. Dieser Vorgang führt zur stärksten Dimensionänderung des Teils; alle nachfolgenden Bearbeitungsschritte werden gezielt unter Berücksichtigung dieser Tatsache geplant.
Schritt 4 – Stirnfräsen der beiden Endabschnitte nach dem Wärmebehandlungszyklus
Die beiden Endabschnitte werden nach der Wärmebehandlung in einer einzigen Aufspannung stirngefräst, sodass ihre Lageflächen in einer gemeinsamen Ebene liegen. Diese Operation stellt sicher, dass das Teil plan in der Vorrichtung aufliegt; sie darf nicht vor dem Wärmebehandlungszyklus ausgeführt werden, wenn die Stirnflächen tatsächlich in einer Ebene verbleiben sollen.
Schritt 5 – Nut nach dem Zyklus auf die endgültige Breite fertigstellen
Die Nut wird vor der Behandlung vorgearbeitet und nach der Behandlung auf die endgültige Breite fertiggestellt, sodass der letzte Schnitt an einer bereits verformten Komponente erfolgt. Die Wandstärke beider Seiten wird gleichzeitig überprüft, da eine Nut mit korrekter Breite, aber falscher Zentrierung den Einsatzkörper dennoch nicht aufnehmen kann.
Schritt 6 – Gewindebohrungen nachschneiden und Einlauf bearbeiten
Die Gewindebohrungen werden nach dem Zyklus nachgeschnitten, um die Flankenspielverringerung auszugleichen, die das Gewinde während der Behandlung erlitten hat, und um die behandelte Oberfläche von den Gewindeflanken zu entfernen; außerdem wird der Einlauf neu bearbeitet, damit die Verbindungselemente exakt senkrecht eindrehen. Dies ist keine Neu- oder Aufweitbohrung, sondern die Wiederherstellung der vom Zeichnungsmaß geforderten Gewindeform an einer Komponente, die sich seit dem Erstschnitt verändert hat.
Schritt 7 – Stiftbohrungen von den fertig bearbeiteten Flächen aus bohren und reiben
Die Stiftbohrungen werden von den bearbeiteten Endflächen aus gebohrt und aufgebohrt, sodass ihre Lage sich aus den Flächen ergibt, die die Spannvorrichtung verwendet. Diese Bearbeitung nach dem Zyklus verhindert, dass die Ausrichtstifte schief eingesetzt werden.
Schritt 8 – Entgraten, dann Teil prüfen, wie es im Einsatz verwendet wird
Bei jedem Fräszyklus werden die Kanten der Nut und die Kerben entgratet. Die Endprüfung umfasst die Taschentiefe und die Stegdicke, die Koplanarität der beiden Endteile, die Nutbreite und -lage, die Gewindebohrungen und Stiftbohrungen sowie den Oberflächenzustand; sie erfolgt am fertigen Teil und nicht anhand von Messwerten im weichen Zustand.
Was wurde bei der Serie von 1.500 Teilen gemessen?
| Überprüfen | Spezifikation | Über 1.500 Teile gehalten |
|---|---|---|
| Endteile | Positionierflächen in einer Ebene | In einer Aufspannung nach dem Zyklus bearbeitet |
| Tasche | Nach Zeichnungstiefe, Steg eben | Stegdicke nach Zeichnung gehalten |
| Schlitten | Nach Breite und Lage | Vor der Behandlung grob bearbeitet, nachher fertig bearbeitet |
| Gewindete Bohrungen | Verbindungselemente lassen sich von Hand ein- und durchdrehen | Nach dem Zyklus nachgeschnitten, Einlauf neu geschnitten |
| Stiftbohrungen | In Position und rechtwinklig, Passstifte sitzen korrekt | Von der abgeflachten Seite her gebohrt und reibengehont |
| Härte | Zeichnungsbereich, gleichmäßig | Geglüht und gehärtet in einem gesteuerten Zyklus |
| Kerben und Absätze | Gemäß Zeichnung | Geschnitten und geprüft |
| Kanten | Entgratet, nichts bröckelt ab | An jedem Schritt, an der Schlitzkante und an der Kerbe entgratet |
| Oberfläche | Mattes, kohlegraues Finish mit gleichmäßiger Marmorierung | Konsistent innerhalb der gesamten Charge |
1500 Teile wurden innerhalb von 20 Tagen versandt; der Kunde berichtete, dass die Positionierflächen in einer Ebene lagen, die Befestigungselemente sich von Hand einschrauben ließen, die Passstifte korrekt einrasteten und die Vorrichtung ohne Nacharbeit zusammengebaut werden konnte.
Der Fehler, den wir bei unserem eigenen Testlauf feststellten
Unsere Versuchsteile wurden auf effiziente Weise hergestellt: zerspant auf Maß und anschließend wärmebehandelt. Jedes Versuchsteil bestand die Endprüfung im weichen Zustand; mehrere davon ließen sich jedoch nach dem Wärmebehandlungszyklus nicht mehr zusammenbauen.
Der Schlitz war das erste Anzeichen. Querschnitte durch die Versuchsteile zeigten, dass der Schlitz stärker zusammengeschrumpft war, als es die Zeichnung zuließ; dabei bewegten sich die beiden Stege entlang der Länge unterschiedlich stark, sodass ein Schlitz, der auf der Montagebank noch sauber passte, den Einsatz danach nicht mehr aufnahm. Das zweite Anzeichen waren die Gewindebohrungen: Die Befestigungselemente ließen sich zwar von Hand beginnen, verklemmten sich jedoch auf halber Strecke – obwohl die Gewinde vor dem Wärmebehandlungszyklus formgerecht gemessen worden waren.
Drei Änderungen gingen in die Serienfertigung. Die Nut und die Gewindebohrungen wurden auf die Seite nach der Wärmebehandlung verlegt: Die Nut wurde vorher grob bearbeitet und danach fertigbearbeitet, die Gewinde wurden nachträglich nachgeschnitten. Die Stirnflächen der Endteile wurden nach dem Zyklus in einer einzigen Aufspannung plan gefräst – dadurch lagen die Lageflächen in einer Ebene, und die Stiftbohrungen erhielten eine stabile Bezugsfläche. Außerdem wurde das Prüftor verschoben, sodass die Freigabemessung am fertigen Teil erfolgt; denn eine Kontrolle vor der Operation, die die Verlagerung verursacht, ist überhaupt keine Kontrolle.
Zwischen Versuch und Serienfertigung verschwanden die Beanstandungen zu Nut und Gewinde, und die Messwerte im weichen Zustand stimmten plötzlich mit denen am fertigen Teil überein.
Drei Fertigungswege für ein Teil, das hart und präzise sein muss – im Vergleich
| Strecke | Wenn die kritischen Merkmale bearbeitet werden | Maßgenauigkeitsrisiko | Härteintegrität | Einsatzbereich |
|---|---|---|---|---|
| Rohbearbeitung, Anlassen, dann Feinbearbeitung | Die Stirnflächen, die Nut und die Bohrungen werden nach dem Zyklus auf Material mit der im Zeichnungsmaß festgelegten Härte bearbeitet | Am geringsten, weil die letzten Schnitte an einem Teil erfolgen, das sich bereits verlagert hat | Erhalten, da die Endbearbeitungsschnitte leicht sind und das Teil bereits die erforderliche Härte aufweist | teile mit dünnen Stegen, schmalen Nuten oder kritischen Bohrungen, die hier verwendete Route |
| Fräsen auf Maß, dann Anlassen | Alles wird im weichen Zustand zerspant, und der Härtezyklus ist die letzte Operation | Höchste Genauigkeit bei dünnen und freistehenden Merkmalen, die keinen Bearbeitungszugang und keinen zweiten Schnitt haben | Erhalten, und das Zerspanen im weichen Zustand ist schnell und sauber | Einfache massive Teile ohne dünne Querschnitte oder engpassende Nuten |
| Bearbeitung ab vorgehärtetem Rundstahl | Kein Härtezyklus erfolgt nach der Zerspanung | Niedrigste Genauigkeit für Bewegungsmerkmale, doch der Ausgangszustand des Rohmaterials muss allen Merkmalen genügen | Vom gelieferten Rundstahl vorgegeben, daher muss die Zeichnung diesen Zustand akzeptieren | Teile, bei denen die Zeichnungshärte aus Lagerbestand erfüllt werden kann und die Geometrie unkompliziert ist |
Die mittlere Zeile sieht auf einem Angebot am günstigsten aus, verursacht aber die höchsten Nacharbeitkosten. Sie ist eine legitime Wahl für ein solides Teil; bei diesem Teil ist sie jedoch falsch, weil die Merkmale, die die Struktur freigeben, genau die Merkmale sind, auf die sich die Zeichnungstoleranzen beziehen.
FAQ
Warum schließt sich ein gefräster Schlitz nach der Wärmebehandlung?
Weil das Fräsen des Schlitzes das Material entfernt, das die beiden Stege zusammenhielt, und der thermische Zyklus dann jedem Steg erlaubt, sich entsprechend der inneren Spannung in seiner Umgebung zu bewegen. Der Abstand zwischen ihnen verändert sich – meistens verringert er sich, selten um denselben Betrag entlang der Länge. Ein Schlitz, der vor dem Zyklus die vorgeschriebene Breite aufwies, muss danach nicht mehr diese Breite aufweisen.
Warum lässt eine Gewindebohrung nach dem Härten keine Schraube mehr aufnehmen?
Zwei Gründe auf einmal. Die Gewindeform verzieht sich, während das Material während des Zyklus bewegt wird, wodurch der Flankenspielraum entfällt, auf den die Schraubverbindung angewiesen war; zudem hinterlässt die Oberflächenbehandlung eine dünne Oxidschicht in den Flanken, die die Schraube durchschneiden muss. Das Nachschneiden des Gewindes nach dem Zyklus stellt die Form wieder her und befreit die Flanken; das erneute Schneiden der Einführungsrille ermöglicht es der Schraubverbindung, gerade einzulaufen.
Soll ich vor oder nach der Wärmebehandlung bearbeiten?
Bearbeiten Sie die Merkmale, die die Struktur nach dem Zyklus freigeben, nach dem Zyklus – und den Großteil des Materials davor. Das Vorfräsen vor der Behandlung ist schnell und schont die Werkzeuge; das Feinbearbeiten einer dünnen Taschenwand, eines schmalen Schlitzes oder einer kritischen Bohrung nach dem Zyklus sorgt dafür, dass diese Merkmale ihre Genauigkeit behalten. Die Reihenfolge wird merkmalweise festgelegt; jedes Merkmal mit einer engen Toleranz im Verhältnis zur möglichen Verlagerung gehört auf die dem Zyklus nachfolgende Seite.
Wie bleibt eine dünne Taschenwand während des Zyklus plan?
Indem man beim Schruppen Material im Web belässt, die Tasche so fräst, dass der Abtrag um das Teil herum ausgewogen erfolgt statt einseitig und das Web nach dem Zyklus fertigbearbeitet wird – also der letzte Schnitt an einem bereits beruhigten Teil ausgeführt wird. Ein Web, das vor der Wärmebehandlung auf Enddicke gefräst wird, setzt voraus, dass sich das Material nicht verzieht; bei einer solchen geringen Dicke tut es dies jedoch.
Was gehört in Ihre Zeichnung?
Sechs Punkte verhindern, dass ein gefrästes und wärmebehandeltes Teil zur Nacharbeit wird:
1. Geben Sie die Härte an, mit der das Teil geliefert werden soll, und klären Sie, ob diese durch eine Wärmebehandlung nach der Bearbeitung erreicht wird oder ob sie bereits in der angelieferten Stange vorliegt.
2. Nennen Sie die Flächen, die koplanar sein müssen, und geben Sie die Toleranz an, damit der Betrieb sie nach dem Zyklus in einer Aufspannung planfräsen kann.
3. Geben Sie Breite und Lage der Nut mit Toleranzen an und weisen Sie ausdrücklich darauf hin, dass die Breite nach der Wärmebehandlung gilt.
4. Geben Sie die Dicke des Webs unter der Tasche mit Toleranz an, da diese Dicke bestimmt, um wie viel sich der Taschenboden verschieben kann.
5. Geben Sie die Gewindeangabe an und geben Sie an, dass die Bohrungen nach der Behandlung sauber und vollständig sein müssen, wobei die Befestigungselemente von Hand eingeschraubt werden können.
6. Geben Sie an, ob die behandelte Oberflächenbeschaffenheit so belassen werden darf oder ob die Fleckigkeit von den funktionalen Flächen entfernt werden muss.
Die Bearbeitung vor der Wärmebehandlung ist kein Fehler. Die Behandlung als sequenzielle Entscheidung statt als bloße Bequemlichkeit zu betrachten, unterscheidet das Teil, das in die Vorrichtung eingelegt wird, vom Teil, das zurückkommt. Entscheiden Sie, welche Merkmale verschoben werden können, platzieren Sie diese auf die spätere Seite des Zyklus, und die Geometrie wird nicht mehr zu einem Wettlauf zwischen Fräser und Abkühlung.