 EN


Bearbeitung der Gabelhalterung: Warum sitzt der Bolzen schräg?
Die Bearbeitung von Gabelbolzenhalterungen ist eine Aufgabe, bei der alle Maße im Prüfbericht zwar innerhalb der Toleranzen liegen können, die Verbindung jedoch trotzdem nicht funktioniert.
Auftrag 260414004 traf im August 2023 bei einem Hersteller von Gabelbolzen und Befestigungskomponenten ein, dessen vorheriger Zulieferer Halterungen geliefert hatte, die auf dem Papier korrekt waren. Der Bolzen ließ sich per Hand in die Gabel einführen, die beiden Bohrungen in der Basis stimmten mit den Rahmenbohrungen überein, die Basis lag eben auf – und doch zog die Verbindung während ihres Hubes zur Seite, und der Bolzen trug nach wenigen Wochen Betrieb einen hellen Abnutzungsring an einer Kante der Bohrung.
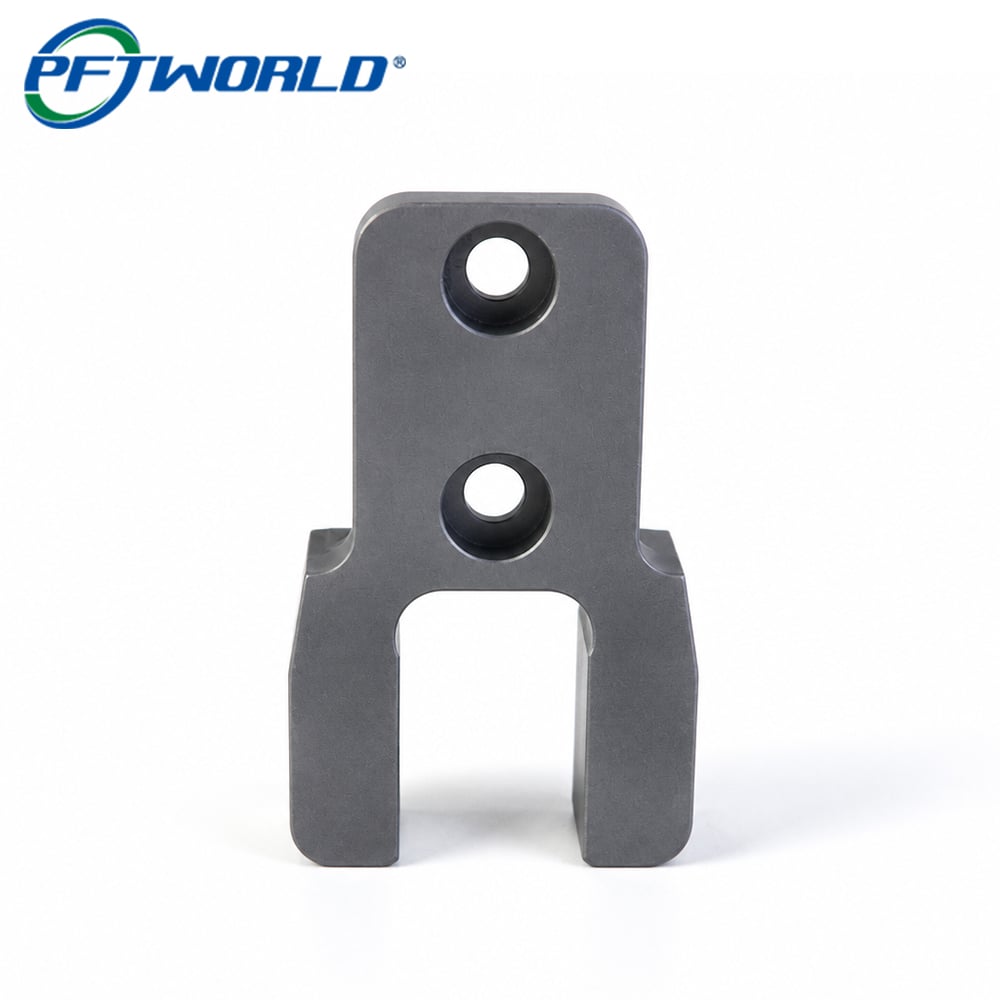
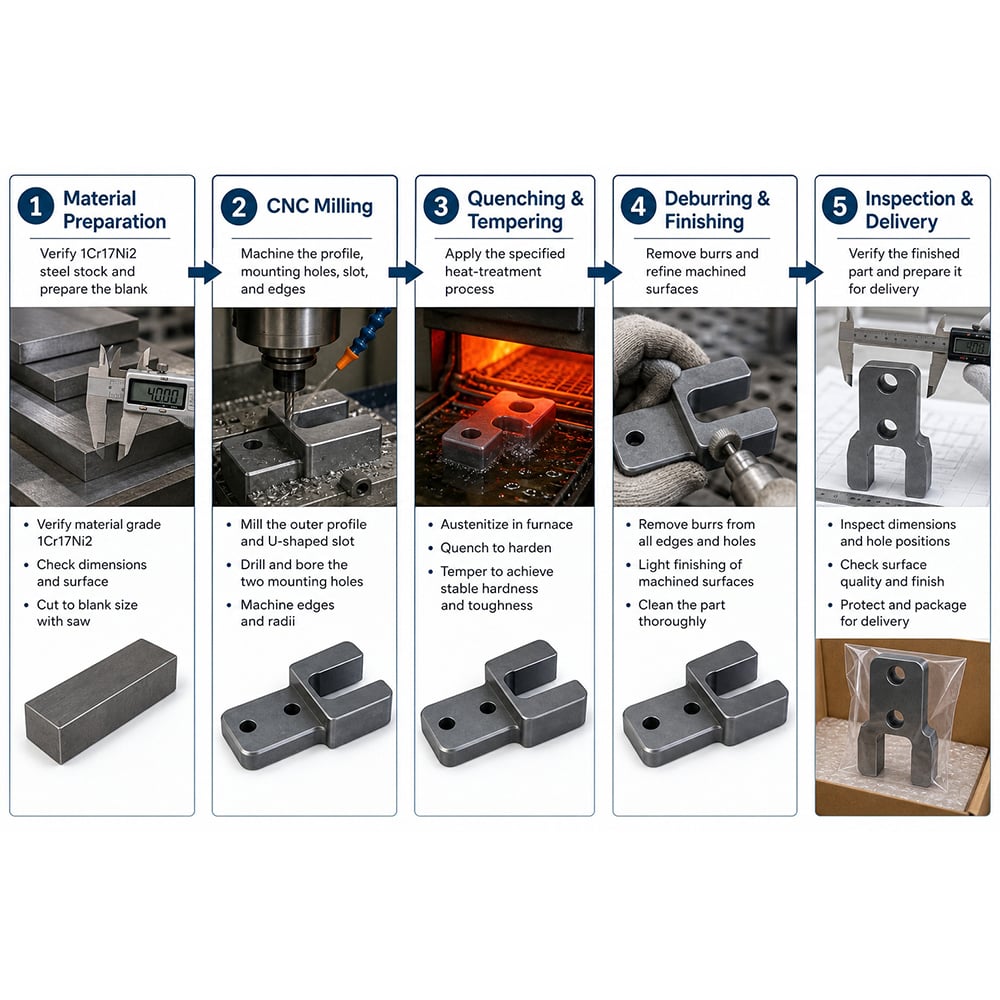
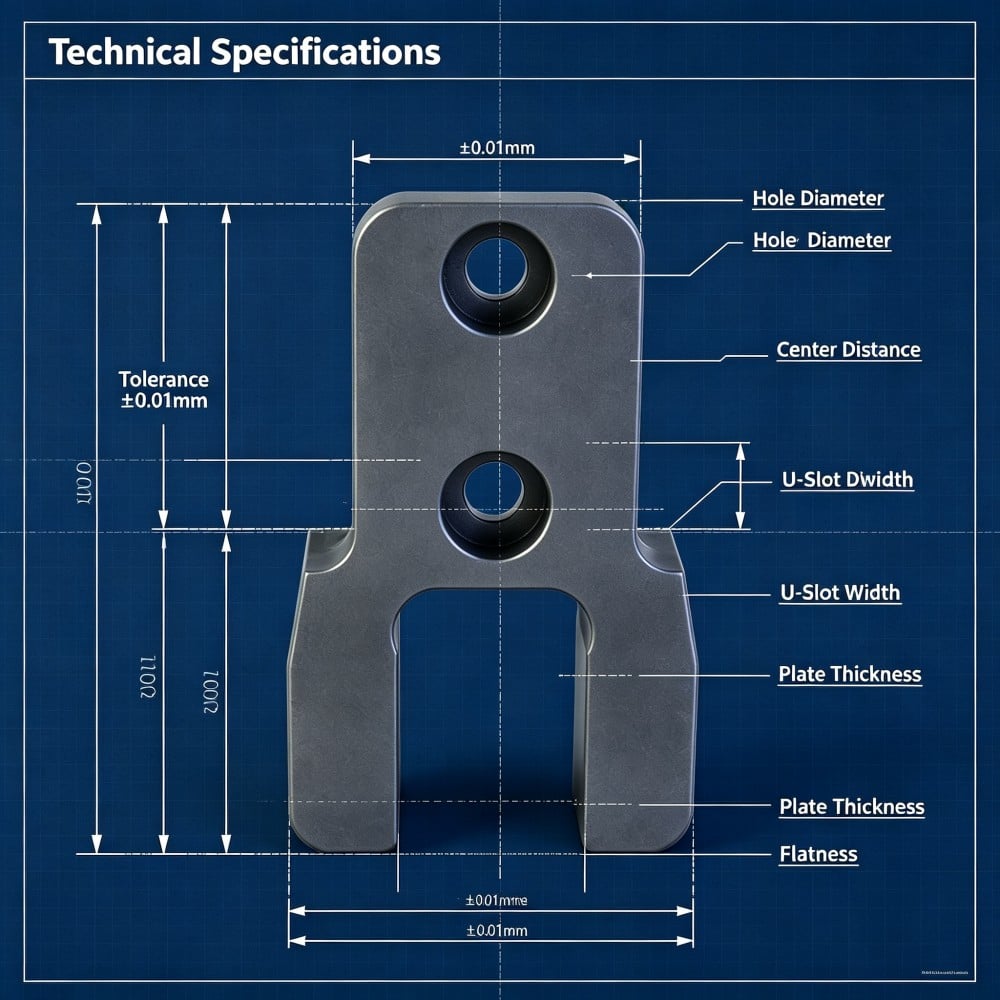
Die Teile auf den Fotos stammen aus der anschließenden Serienfertigung: eine martensitische Edelstahl-Gabelhalterung aus 1Cr17Ni2 mit einer Länge von rund 72 mm, vergütet, mit dickem, zweizinkigem Ende, das zwei Zapfen und eine tiefe U-förmige Nut trägt, einer flacheren Aussparung in der Gabelfläche sowie einer dünneren rechteckigen Grundplatte mit einer Breite von rund 24 mm und zwei senkrecht versenkten Befestigungsbohrungen im Abstand von rund 25 mm. Die dunkelgrau-mattierte Oberfläche ist das Ergebnis der Wärmebehandlung.
Wozu dient diese Halterung?
Drei Aufgaben – und sie funktionieren nur gemeinsam.
Die Grundplatte wird montiert. Ihre Unterseite bildet die Montagefläche; die beiden versenkten Bohrungen befestigen die Halterung am Rahmen. Die Schraubenköpfe müssen unterhalb dieser Fläche liegen, damit nichts hervorsteht; zudem muss die Platte eben aufliegen, damit die Halterung beim Anziehen nicht kippt.
Die Gabel nimmt den Bolzen auf. Jeder der beiden Zapfen weist eine Bohrung auf; der Bolzen durchläuft beide Bohrungen – folglich müssen beide Bohrungen eine gemeinsame Achse teilen. Um diese Bohrung herum definieren die U-förmige Nut und die Aussparung die Position des Gegenstücks sowie dessen Bewegungsspielraum.
Die Halterung hält einen Winkel ein. Dies ist die Aufgabe, die niemals in einer einzigen Maßangabe erscheint: Der Stift muss senkrecht zur Montagefläche sitzen. Tut er das nicht, bewegt sich die Verbindung schräg, der Stift belastet eine Kante der Bohrung, und der Verschleiß zeigt sich an einer Stelle, an der die Halterung niemals für verantwortlich gemacht wurde.
Warum kann jedes Merkmal bestehen – und dennoch scheitert die Montage?
Jedes Merkmal wird einzeln geprüft.
Eine Bohrung hat einen Durchmesser und eine Position. Eine Aussparung hat eine Tiefe. Eine Platte hat eine Dicke und eine Ebenheit. Ein Zinken hat eine Dicke und eine Parallelität zu seinem Nachbarn. Jedes dieser Merkmale ist einzeln messbar – und bei dieser Halterung wurde jedes einzelne gemessen und bestanden.
Das ist der Haken im Prüfbericht. Ein Bericht, der aus Einzelmerkmalsprüfungen besteht, beschreibt eine Sammlung von Merkmalen – nicht eine funktionsfähige Halterung.
Die Beziehungen zwischen den Merkmalen sind es, die die Montage nutzt.
Der Stift ist nicht darauf angewiesen, wie rund jede Bohrung für sich genommen ist. Entscheidend ist, ob die beiden Bohrungen eine gemeinsame Achse haben und ob diese Achse senkrecht zur Fläche steht, an der die Halterung befestigt wird. Die Gegenkomponente interessiert sich nicht für die Taschentiefe als solche; sie prüft vielmehr, ob der Taschenboden parallel zu der Fläche verläuft, auf der die Halterung montiert wird – denn genau diese Parallelität sorgt dafür, dass die Komponente während der gesamten Bewegungsstrecke sicher sitzt.
Keine dieser Beziehungen erscheint als einzelne Zeile auf einem herkömmlichen Prüfblatt. Sie machen den Unterschied zwischen einer Halterung aus, die die Prüfung besteht, und einer Halterung, die tatsächlich funktioniert – und sie sind gerade die Anforderungen, die durch die Wärmebehandlung am ehesten beeinträchtigt werden.
Die Montagefläche ist die Bezugsfläche, die der Kunde tatsächlich verwendet.
Wenn das Gestänge zusammengebaut wird, wird die Halterung festgeschraubt; von diesem Zeitpunkt an sind sämtliche geometrischen Beziehungen innerhalb der Baugruppe durch die Montagefläche definiert. Sie stellt das primäre Bezugselement dar – unabhängig davon, ob dies in der Zeichnung ausdrücklich festgelegt ist.
Die Montagefläche ist also die Bezugsfläche, von der aus die Halterung konstruiert und vermessen werden muss. Eine Halterung, die an ihrer Gabel oder an den Außenkanten der Grundplatte bearbeitet und geprüft wurde, wurde an Referenzflächen gefertigt, die der Kunde niemals berührt; die Differenz zwischen diesen Referenzflächen und der Montagefläche ist die Ursache für die Verkrümmung in der Kinematik.
Die beiden Beziehungen, die durch die Wärmebehandlung beeinträchtigt werden
Die Stiftachse und die Montagefläche
Die Stiftbohrungen werden im spanabhebenden Zustand des Werkstoffs hergestellt – bei einer solchen Halterung bedeutet das vor dem Zyklus. Die Bohrungen ergeben sich rund, in Position innerhalb der Gabel und senkrecht zu den Flächen, an denen die Maschine zum Zeitpunkt der Bearbeitung ausgerichtet war.
Anschließend wird die Halterung vergütet. Die Grundplatte und die Gabel sind sehr unterschiedliche Abschnitte desselben Teils: Die Gabel ist dick, die Grundplatte dünn, und beide reagieren auf den thermischen Zyklus mit unterschiedlichen Geschwindigkeiten. Die Grundplatte bewegt sich stärker als die Gabel, und das Verhältnis der Gabel zur Grundplatte bestimmt exakt die Lage der Stiftachse relativ zur Montagefläche.
Das Ergebnis ist eine Halterung, bei der beide Bohrungen weiterhin rund und weiterhin die richtige Größe haben, die Grundplatte weiterhin eben aufliegt und die Stiftachse einen Winkel zur Montagefläche eingenommen hat. An dem Bericht hat sich nichts geändert. Die Baugruppe hingegen schon.
Die Taschensohle und die Zinkenflächen
Die Tasche in der Gabelfläche ist flach, und ihre Aufgabe besteht darin, die Position des korrespondierenden Bauteils sowie dessen Bewegungsspielraum zu steuern. Ihre Tiefe ist entscheidend; bei dieser Halterung ist jedoch auch ihre Parallelität zur Montagefläche von Bedeutung, denn eine schräg verlaufende Taschensohle verschiebt das korrespondierende Bauteil mit.
Die Tasche wird vor dem Zyklus wie der Rest der Gabel geschnitten, sodass dieselbe Bewegung, die die Stiftachse kippt, auch den Taschenboden kippt. Eine Tasche, die in ihrer Mitte die richtige Tiefe aufweist und an einer Seite flacher ist, führt dazu, dass das Gegenstück an einer Kante sitzt; der Monteur beschreibt dies als locker statt als gekippt, wodurch die Untersuchung in die falsche Richtung gelenkt wird.
Wie wurden die Halterungen schrittweise hergestellt?
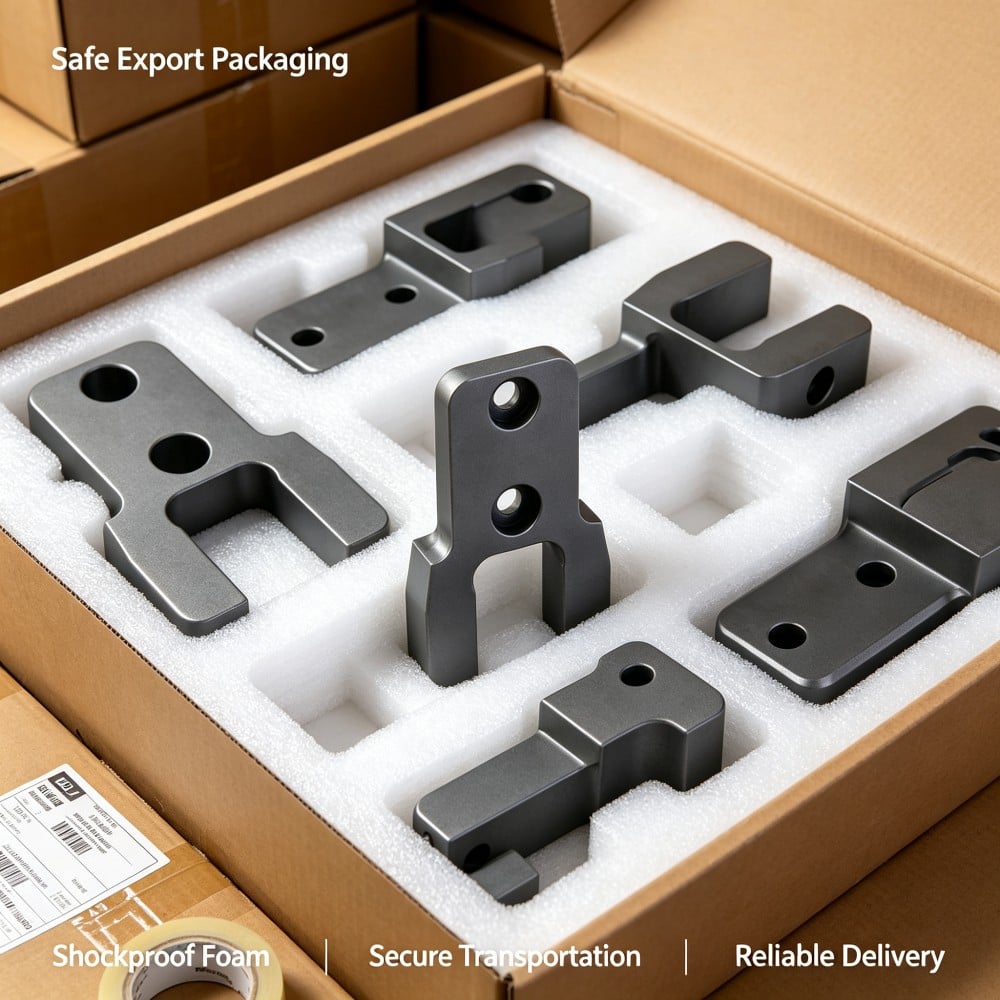
Schritt 1 – Grobbearbeitung der Halterung mit verbleibendem Material an den Referenzflächen
Die Halterung wird aus einem Stabwerkstoff 1Cr17Ni2 grobbearbeitet; Umrisse, Gabel und Basis werden bereits nahe an die Endmaße herangeführt, jedoch bewusst ein Zuschlag an den Flächen der Grundplatte sowie an den äußeren Flächen der Gabel belassen. Diese Flächen dienen später als Bezug für die weitere Bearbeitung und müssen nach dem Zyklus – nicht vorher – bearbeitet werden.
Schritt 2 – Abschrecken und Anlassen auf die im Zeichnungsmaß angegebene Härte
Die Rohhalterung durchläuft den gesamten Abschreck- und Anlaszyklus bis zur im Zeichnungsmaß angegebenen Härte, wodurch die Gabel ihre Verschleißfestigkeit erhält und eine Verformung der Bohrungskante unter dem Bolzen verhindert wird. Dies stellt die größte geometrische Änderung dar, die an der Halterung vorgenommen wird; alle nachfolgenden Bearbeitungsschritte sind darauf abgestimmt.
Schritt 3 – Bearbeitung der Montagefläche und der Zinkenflächen in einer Aufspannung
Die Montagefläche sowie die äußeren Flächen der Gabel werden nach dem Wärmebehandlungszyklus in einer einzigen Aufspannung planfräst, sodass das geometrische Verhältnis zwischen diesen Flächen nicht aus dem Zustand vor der Wärmebehandlung übernommen, sondern durch einen einzigen Schnitt erzeugt wird. Dieser Schritt stellt die eigene Bezugsfläche der Halterung wieder an die Stelle zurück, an der die Montage des Kunden sie erwartet.
Schritt 4 – Einstellen der Grundplatte auf die geforderte Dicke ausgehend von der Montagefläche
Die Grundplatte wird auf die in der Zeichnung angegebene Dicke gemessen von der Montagefläche aus hergestellt, sodass die Stufe am Übergang zur Gabel genau dort sitzt, wo die Zeichnung sie vorgibt. Würde man die Dicke von der anderen Seite messen, wäre die Stufe korrekt, aber die Montagefläche falsch – das ist genau das Gegenteil dessen, was die Montage erfordert.
Schritt 5 – Fräsen des Taschenbodens parallel zur Montagefläche
Die Tasche ist nun im Endbearbeitungsschritt gefräst, wobei die Halterung auf der eingeebneten Montagefläche aufliegt; dadurch entsteht der Taschenboden parallel zu der Fläche, gegen die die Halterung verschraubt wird. Die Tiefe wird an mehreren Stellen über den gesamten Taschenboden hinweg geprüft, da ein Boden, der in der Mitte korrekt ist, aber an einer Kante zu flach ausgeführt wurde, zu einer Passungsstörung führt, die als lockerer Sitz wahrgenommen wird.
Schritt 6 – Bohren und Reiben der beiden Zungenlöcher von der Montagefläche aus
Die beiden Stiftlöcher werden nach dem Zyklus gebohrt und aufgebohrt, wobei von der Montagefläche aus gearbeitet wird, sodass die Stiftachse senkrecht zur Fläche steht, an der der Kunde das Bauteil verschraubt, und nicht senkrecht zu den eigenen Oberflächen der Gabel. Wo es die Aufspannung zulässt, werden beide Löcher in einem einzigen Arbeitsgang fertiggestellt, sodass ihre Achsen konstruktionsbedingt identisch sind und nicht erst durch zwei separate Aufspannungen ausgerichtet werden müssen.
Schritt 7 – Fräsen der Senkungen von derselben Fläche aus
Die Senkungen werden von der Montagefläche aus gefräst, sodass ihre Tiefe sich auf diese Fläche bezieht und die Schraubenköpfe darunter liegen. Die Fehlentscheidung, sie von der gegenüberliegenden Seite aus zu fräsen, führt zu einer Senkung, deren gemessene Tiefe korrekt erscheint, obwohl der Schraubenkopf dennoch über der Fläche des Trägers hervorsteht.
Schritt 8 – Entgraten der Schlitz-Ecken und Prüfen des Trägers als Baugruppe
Jede abgeschrägte Kante und alle Ecken des U-förmigen Schlitzes werden entgratet; besondere Aufmerksamkeit gilt dabei den Schlitz-Ecken, da sie bei martensitischem Edelstahl eine Spannungskonzentration darstellen. Die endgültige Prüfung umfasst die Einzelmerkmale, doch die Freigabe erfolgt anhand der Montageprüfungen: ein Stift durch beide Zinkenlöcher, ein Winkel auf der Montagefläche, die Parallelität der Taschensohle zur Montagefläche sowie das Anziehen der Halterung und Abfahren ihrer gesamten Bewegungsstrecke.
Was wurde bei der Serie von 2.000 Teilen gemessen?
| Überprüfen | Spezifikation | Über 2.000 Halterungen hinweg gehalten |
|---|---|---|
| Montagefläche und Zinkenflächen | Nach dem Bearbeitungszyklus in einer einzigen Aufspannung planfräst | Eine einzige Aufspannung für beide Merkmale – daher resultiert ihre geometrische Beziehung aus einem einzigen Schnitt |
| Basisplattendicke | Gemäß Zeichnung, bezogen auf die Montagefläche | Die Stufe befindet sich exakt dort, wo die Zeichnung sie vorgibt |
| Tasche | Tiefe gemäß Zeichnung, parallel zur Montagefläche | Die Tiefe wird an mehr als einer Stelle über die gesamte Taschensohle hinweg geprüft |
| Stiftlöcher | In Position, Achsen gemeinsam | Bohren und Reiben von der Montagefläche aus nach dem Zyklus |
| Stiftachse zur Montagefläche | Senkrecht zur Montagefläche | Überprüft mit einem Stift und einem Winkelmaß an der Montagefläche |
| Senkungen | Nach Zeichnungstiefe, Schraubenköpfe unterhalb der Fläche | Von der Montagefläche aus geschnitten |
| U-förmige Nut | Nach Zeichnungsbreite und -tiefe | Ecken der Aussparungen entgratet |
| Härte | Zeichnungsbereich, gleichmäßig | Geglüht und gehärtet in einem gesteuerten Zyklus |
| Kanten | Entgratet und gefast | Während der Montage löst sich nichts und schneidet nichts ab |
Zweitausend Halterungen wurden innerhalb von 18 Tagen versandt; der Kunde berichtete, dass die Stifte gerade saßen, die Verbindung bei ihrer gesamten Bewegung exakt lief, die Schraubenköpfe unterhalb der Montagefläche lagen und die Halterung den Verschleiß an einer Bohrungskante verhinderte.
Der Fehler, den wir bei unserem eigenen Testlauf feststellten
Unsere Musterhalterungen bestanden alle von uns gemessenen Prüfungen, doch die Montage des Kunden wies sie zurück.
Der Prüfbericht war einwandfrei: Beide Stiftbohrungen waren rund und korrekt positioniert, die Basis war eben, die Senkungen hatten die vorgeschriebene Tiefe, die Tasche hatte die vorgeschriebene Tiefe, und der Stift ließ sich per Hand durch beide Zinken führen. Was keiner dieser Prüfpunkte beschrieb, war der Winkel zwischen der Stiftachse und der Montagefläche. Wenn bei den Musterhalterungen ein Stift durchgeschoben wurde und ein Winkelmaß auf der Montagefläche stand, neigte sich der Stift; sobald die Halterung jedoch mit Schrauben befestigt war, blockierte die Verbindung bei einem Teil ihres Hubwegs.
Drei Änderungen gingen in die Serienfertigung über. Die Montagefläche und die äußeren Flächen der Gabel wurden nach dem Zyklus in einer einzigen Aufspannung planbearbeitet, statt aus dem weichen Zustand zu übernommen. Die Zapfenbohrungen wurden von der Montagefläche aus – als maßgeblichem Bezug – gebohrt und aufgebohrt, nicht jedoch von den eigenen Flächen der Gabel aus. Und das Freigabekriterium wurde auf eine Montageprüfung umgestellt: ein Stift durch beide Bohrungen zusammen mit einem Winkel an der Montagefläche sowie die Halterung im montierten Zustand unter vollständiger Hubdurchfahrt; die Einzelmerkmalsmessungen blieben als Prozesskontrolle erhalten, dienten aber nicht mehr als Entscheidungsgrundlage für die Freigabe einer Charge.
Zwischen Versuch und Serienfertigung verschwand die Schiefstellungsbeschwerde vollständig, und der Randverschleiß an den Bohrungen, den der Kunde nach drei Wochen beobachtet hatte, trat nicht mehr auf.
Drei Möglichkeiten, eine Gabelhalterung zu beziehen, im Vergleich
| Bezug für die Bohrungen | Festlegung der Stiftachse | Risiko einer Schiefstellung zur Montagefläche | Einsatzbereich |
|---|---|---|---|
| Montagefläche nach dem Zyklus | Beide Bohrungen werden von der planbearbeiteten Montagefläche aus fertiggestellt – idealerweise in einem einzigen Arbeitsgang | Am niedrigsten, weil die Bohrungsachse und das Kundendatum von derselben Fläche stammen | Halterungen und Gabeln, bei denen der Stift senkrecht zu einer Montagefläche ausgerichtet sein muss; hier wird dieser Weg gewählt |
| Außenflächen der Gabel nach dem Zyklus | Die Bohrungen sind zur Gabel selbst rechtwinklig ausgerichtet | Mittel: korrekt, falls die Gabel zufällig senkrecht zur Montagefläche steht und beide nicht gegeneinander überprüft werden | Teile, bei denen die Gabelgeometrie die funktionale Bezugsfläche ist und die Montagefläche nebensächlich ist |
| Außenflächen der Gabel vor dem Zyklus | Sowohl die Bohrungen als auch die Gabel werden im weichen Zustand bearbeitet, und der Zyklus erfolgt zuletzt | Am höchsten, weil die Beziehung zwischen Gabel und Basis diejenige ist, die der Zyklus am stärksten verändert | Einfache Halterungen mit massiven Basen und geringem Unterschied zwischen den Querschnittsgrößen |
Die dritte Reihe ist die Route, die einen sauberen Prüfbericht und eine verzerrte Montage erzeugt; sie ist zudem die Route, auf der die meisten Halterungen quotiert werden. Die Wahl sollte bewusst getroffen werden, da die erste Reihe eine zusätzliche Einrichtung kostet und die dritte Reihe eine Charge erfordert, die am Prüfplatz des Kunden aussortiert werden muss.
FAQ
Warum steht der Stift schräg, obwohl beide Bohrungen in Position sind?
Weil Bohrungsposition und Bohrungsausrichtung unterschiedliche Anforderungen sind – ebenso wie der Winkel der Bohrungsachse zur Montagefläche des Halters. Jede Zinkenbohrung kann einzeln vollkommen rund und exakt positioniert sein, während die beiden Bohrungen dennoch keine gemeinsame Achse mehr teilen oder diese Achse nicht mehr senkrecht zur Montagefläche verläuft. Solche Beziehungen stehen nicht auf einem herkömmlichen Prüfbogen, und die Wärmebehandlung ist es, die sie zerstört.
Von welcher Fläche aus soll ein Gabelhalter bearbeitet und gemessen werden?
Die Montagefläche, denn das ist die Fläche, an der der Kunde die Komponente befestigt, und sie bildet den Bezugspunkt für alle geometrischen Beziehungen in der Baugruppe, sobald die Halterung installiert ist. Die Bearbeitung und Prüfung ausgehend von der Gabel oder von den Außenkanten der Grundplatte bedeutet, dass die Halterung anhand von Bezugsflächen hergestellt wurde, die in der Baugruppe niemals verwendet werden; die Differenz zwischen diesen Bezugsflächen und der Montagefläche ist die Ursache für eine Verkantung.
Spielt die Taschentiefe eine Rolle, solange das Gegenstück trotzdem passt?
Die Tiefe ist entscheidend – doch noch wichtiger ist die Parallelität des Taschenbodens: Ein Boden, der in der Mitte die richtige Tiefe aufweist, aber an einer Kante zu flach ist, führt dazu, dass das Gegenstück nur an dieser einen Kante aufliegt. Im Betrieb wirkt dies wie eine lockere Passung statt wie eine gekippte, weshalb die Beschwerde meist als Größenproblem untersucht wird, obwohl die eigentliche Ursache darin liegt, dass der Taschenboden nicht parallel zur Montagefläche verläuft.
Wie ist eine Gabelhalterung vor dem Versand zu prüfen?
In montierter Zustand statt nur als Merkmale: Ein Stift durch beide Zapfenlöcher mit einem Quadrat, das auf der Montagefläche steht, um die Achse zu prüfen; der Taschenboden wird auf Parallelität zu dieser Fläche geprüft; die Senkungen werden von dieser Fläche aus gemessen; und die Halterung wird festgeschraubt und über ihren gesamten Bewegungsbereich abgetastet. Merkmalsmessungen gehören in das Prozessprotokoll; die Montageprüfungen entscheiden darüber, ob eine Charge versandt wird.
Was gehört in Ihre Zeichnung?
Sechs Anforderungen verhindern, dass eine Gabelhalterung die Prüfung besteht und die Verbindung fehlschlägt:
1. Benennen Sie die Montagefläche als primäres Bezugselement und geben Sie an, dass die Zapfenbohrungen senkrecht dazu liegen.
2. Geben Sie die beiden Zapfenbohrungen als koaxiale Anforderung an – nicht als zwei unabhängige Positionen – sodass beide als eine einzige Achse geprüft werden.
3. Geben Sie die Taschentiefe mit einer Toleranz an und spezifizieren Sie, dass der Taschenboden parallel zur Montagefläche liegt.
4. Geben Sie die Dicke der Grundplatte, gemessen von der Montagefläche aus, an und legen Sie fest, von welcher Seite der Absatz gemessen werden soll.
5. Geben Sie die Tiefe der Senkung von der Montagefläche an und geben Sie an, dass die Schraubenköpfe unterhalb dieser Fläche liegen sollen.
6. Geben Sie an, ob die Ecken der Nut abgerundet sind und welcher Radius vorliegt, da eine innere Ecke in einem vergüteten martensitischen Edelstahl die Stelle ist, an der ein Riss entsteht.
Eine Gabelhalterung ist nicht schwierig, merkmalweise zu bearbeiten. Schwierig ist es jedoch, die geometrischen Beziehungen beizubehalten, die für die eigentliche Montage maßgeblich sind; gerade diese Beziehungen verschiebt die Wärmebehandlung am stärksten. Stellen Sie daher zuerst die Montagefläche her, fertigen Sie die Gabel danach – also nach dem Wärmebehandlungszyklus – an und prüfen Sie die Halterung als zusammengebautes Bauteil statt als Liste einzelner Maße.