 EN


Engranaje de POM sobre-moldeado con inserto de latón: ¿Por qué se aflojan los cubos?
Un engranaje gris de POM con un núcleo de latón torneado parece un compuesto sencillo, y precisamente por eso muchos de ellos fallan. El trabajo 260626003 llegó en junio de 2025 desde un fabricante de equipos de oficina cuyo proveedor anterior había enviado un lote de engranajes de POM sobremoldeados que superaron todas las inspecciones en el muelle, pero luego perdieron sus insertos dentro de la máquina: algunos giraron sobre el eje bajo par inverso, otros agrietaron el borde moldeado durante el ensamblaje y otros se desplazaron tanto del centro que la transmisión emitió ruidos excesivos y los tornillos de fijación no lograron sujetarlos.
A continuación se detalla lo que modificamos, las mediciones realizadas a lo largo de la producción y el defecto identificado en nuestras primeras cincuenta piezas. Si usted adquiere un engranaje de POM sobremoldeado con inserto de latón, la sección de retención es la que merece su atención, porque la solución obvia —presionar firmemente el inserto y confiar únicamente en la fricción— fue justamente la causa del fallo del primer lote.
Realmente, ¿para qué sirve el núcleo metálico?
Los dos materiales cumplen funciones distintas, y esa división es lo que permite que la pieza funcione correctamente.
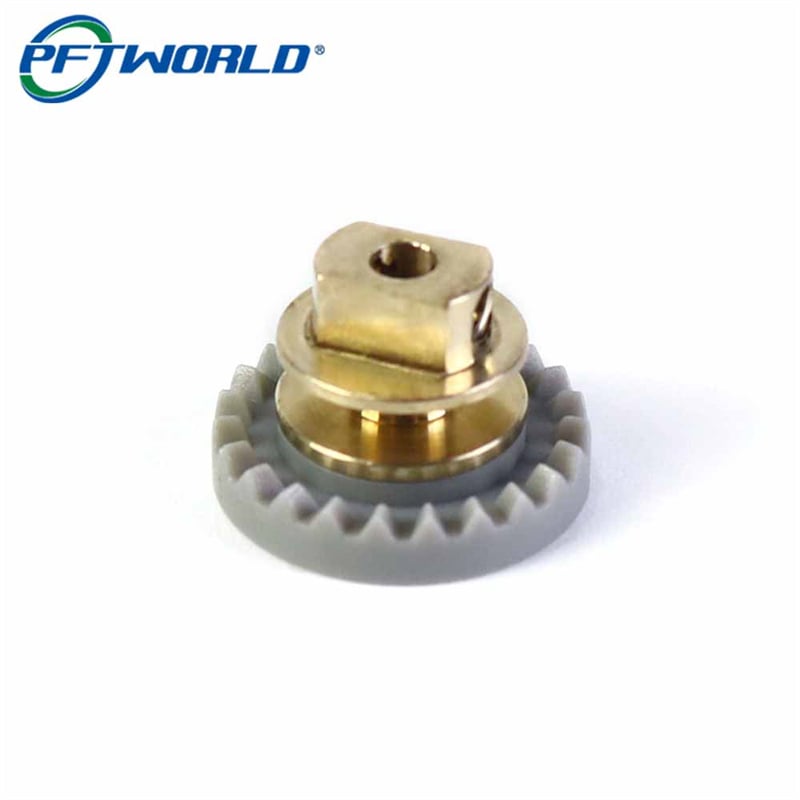
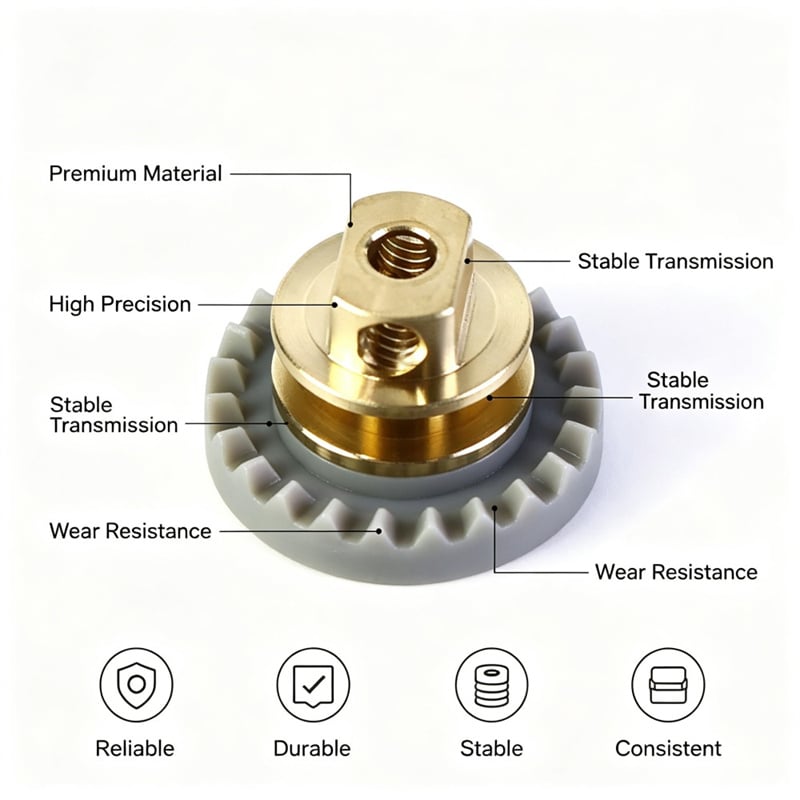
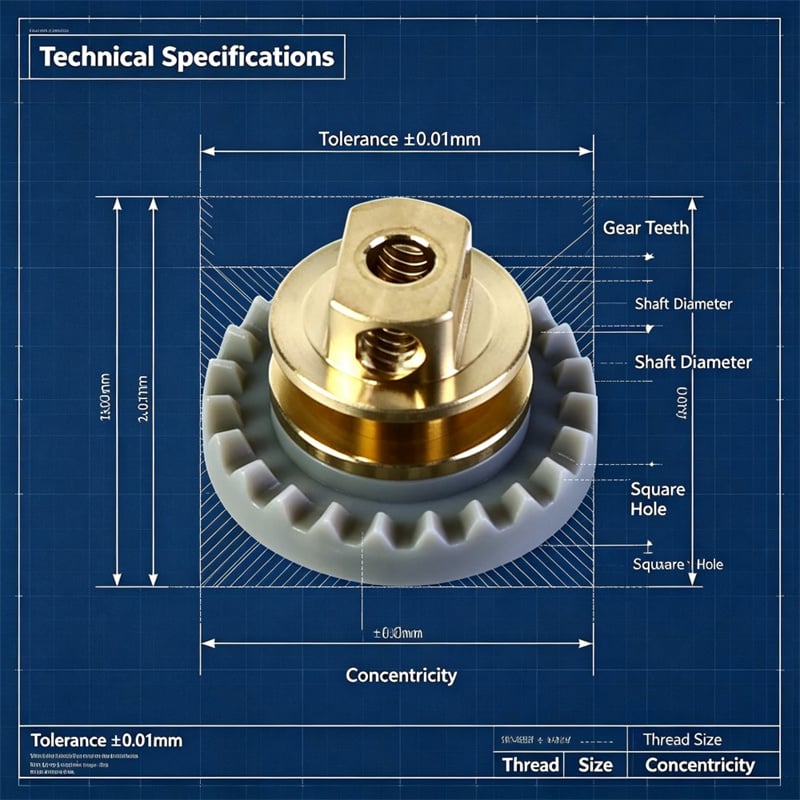
El cuerpo moldeado de POM lleva la geometría de los dientes. El POM es rígido, dimensionalmente estable bajo carga y lo suficientemente resbaladizo como para que un pequeño par de engranajes funcione en silencio sin grasa. El núcleo de latón soporta todo lo que recibe cargas puntuales: el orificio central que aloja el eje, los dos planos mecanizados en el extremo superior que transmiten torque manualmente a una pieza acoplada y los orificios roscados transversales que fijan el conjunto al eje mediante tornillos de fijación.
Moldear los dientes sobre un núcleo mecanizado, en lugar de mecanizar el engranaje completo en latón o acero, permite un funcionamiento silencioso, menor peso y ausencia de lubricación, además de costar menos que una pieza totalmente mecanizada en volúmenes elevados. La contrapartida es la siguiente: la unión entre plástico y metal se convierte ahora en una trayectoria de carga, y debe diseñarse expresamente, no darse por supuesta.
El modo de fallo que nadie mide
El POM sigue moviéndose tras detenerse la máquina de moldeo
El POM cristaliza al enfriarse y se contrae aproximadamente un 1,8 % respecto a la cavidad. Además, sigue relajándose durante horas después de que la pieza abandone el molde, y se desplaza aproximadamente cinco o seis veces más que el latón ante el mismo cambio de temperatura. Un ajuste que mide ajustado en la bancada por la mañana puede medir flojo en una carcasa cálida por la tarde, sin que se haya tocado nada.
Ese es todo el problema en una sola oración: una unión por fricción entre dos materiales que se dilatan a tasas distintas es una unión con fecha de caducidad.
El borde es el anillo más débil de la pieza
Presionar un collarín liso en un cubo moldeado somete al plástico circundante a tensión circunferencial. El anillo más delgado, más frío y más tensionado de toda la pieza es el borde que rodea el cubo, y también es donde suelen ubicarse la entrada del canal de inyección y la línea de separación del molde. Cuando el ajuste por presión se dimensiona para lograr una sujeción apretada en lugar de un ajuste adecuado, es ese borde el que soporta las consecuencias, lo que explica por qué aparecen grietas en un engranaje ya en la bancada de montaje, sin haber llegado jamás a la máquina.
La unión debe cumplir dos funciones simultáneamente
La localización y la transmisión de movimiento no son requisitos idénticos. Un inserto de cubo debe mantenerse concéntrico con el eje del engranaje con una tolerancia de unas pocas centésimas de milímetro y debe resistir pares de torsión invertidos sin experimentar rotación alguna. Un ajuste por fricción cumple razonablemente bien la primera función cuando es nuevo, pero siempre desempeña mal la segunda, porque la fuerza normal de la que depende es precisamente la primera en disminuir cuando el plástico se relaja.
Tres formas de fijar un inserto de latón y cuándo resulta efectiva cada una
| Método | Cómo se sujeta | Resistencia al par | Concentricidad | Dónde Encaja |
| Ajuste por presión sobre un collarín liso | Solo fricción, por interferencia entre el collarín y el cubo | Bajo a medio; disminuye a medida que el POM se relaja y se calienta | Bueno únicamente si el cubo se mecaniza tras el moldeo | Ubicación de bajo par, servicio ligero, prototipos |
| Collarín estriado presionado a una profundidad controlada | Bloqueo por forma: las estrías del collarín penetran en el plástico y el par se transmite a través de dichas estrías | Alto; mantiene su posición incluso bajo carga invertida | 0,02 mm, cuando el cubo se mecaniza tras la estabilización del cuerpo | Engranajes de transmisión, ejes con fijación mediante tornillo de ajuste |
| Inserto colocado en la cavidad y encapsulado durante el moldeo | El polímero se contrae sobre el estriado al enfriarse | Alto | Depende de la ubicación de la herramienta del inserto | Alto volumen, una geometría de inserto, orientación fija |
Para este trabajo ejecutamos la opción intermedia, y la razón está en la primera fila: la fricción es una fuerza que debes mantener; la forma es una geometría que ya tienes. Un estriado que ha mordido el POM sigue transmitiendo par incluso después de que el plástico se ha relajado y desaparece la interferencia.
Cómo se fabricó este engranaje, paso a paso
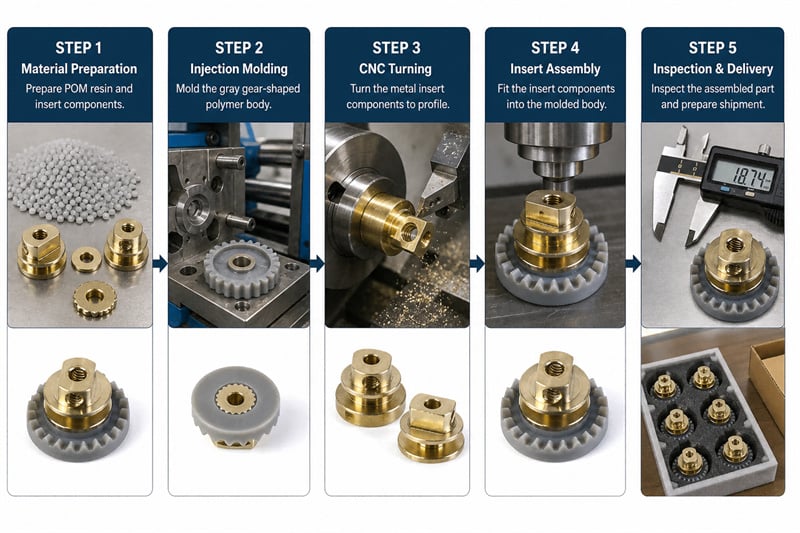
Paso 1: Moldear el cuerpo en POM, según el gris indicado en el plano
La cavidad de los dientes y el cubo se mecanizan de modo que el cubo salga ligeramente subdimensionado, dejando material para una operación posterior de torneado. El color se establece con un masterbatch comparado con una muestra Pantone Cool Gray 7C, lo cual importa más de lo que la mayoría de los compradores esperan, porque el gris es donde primero se manifiesta la deriva por lote.
Paso 2: Dejar reposar el cuerpo moldeado durante 24 horas
Las piezas reposan durante un día completo antes de cualquier corte final. Cortar el cubo mientras la pieza aún está relajándose significa que el ajuste cambiará después del corte, y la medición que tomó en la máquina ya no describirá la pieza que envíe.
Paso 3: Torneado de la tuerca de latón en una sola operación
La tuerca se tornea completamente en una sola operación: el orificio central, los dos planos en el extremo de transmisión, la brida de localización, el cuello y el collar estriado. Una sola operación mantiene los planos, el orificio y el collar alineados sobre un mismo eje, lo cual garantiza la concéntrica del conjunto posteriormente. Una segunda operación es lo que provoca que el núcleo encaje perfectamente en el eje pero quede inclinado dentro del engranaje.
Paso 4: Corte del cubo hasta su ajuste final
Tras el asentamiento, el cubo se tornea para lograr el ajuste por interferencia requerido por la prensa. Este es el paso que distingue este proceso del que falló: el ajuste se mecaniza en plástico estable, no en plástico que aún está contrayéndose.
Paso 5: Montaje mediante prensado en una prensa calentada, hasta una profundidad controlada
La pieza de inserción se coloca mediante una prensa calentada dentro de una ventana de fuerza de 1,2 a 1,6 kN, asentándose a una profundidad fija determinada por el reborde. El control se basa en la profundidad, no únicamente en la fuerza: la fuerza indica que la unión está apretada, mientras que la profundidad confirma que el reborde está correctamente asentado y que el núcleo está perpendicular a la cara del engranaje.
Paso 6: Roscar los orificios transversales tras la operación de prensado
Los dos orificios para tornillos de fijación se roscan tras el asentamiento de la pieza de inserción, de modo que la rosca se corte en la posición final de la pieza, y no en una pieza de inserción que posteriormente se desplace unas centésimas de milímetro. Una rosca realizada antes del prensado puede quedar desalineada.
Paso 7: Inspeccionar la unión, no solo sus dimensiones
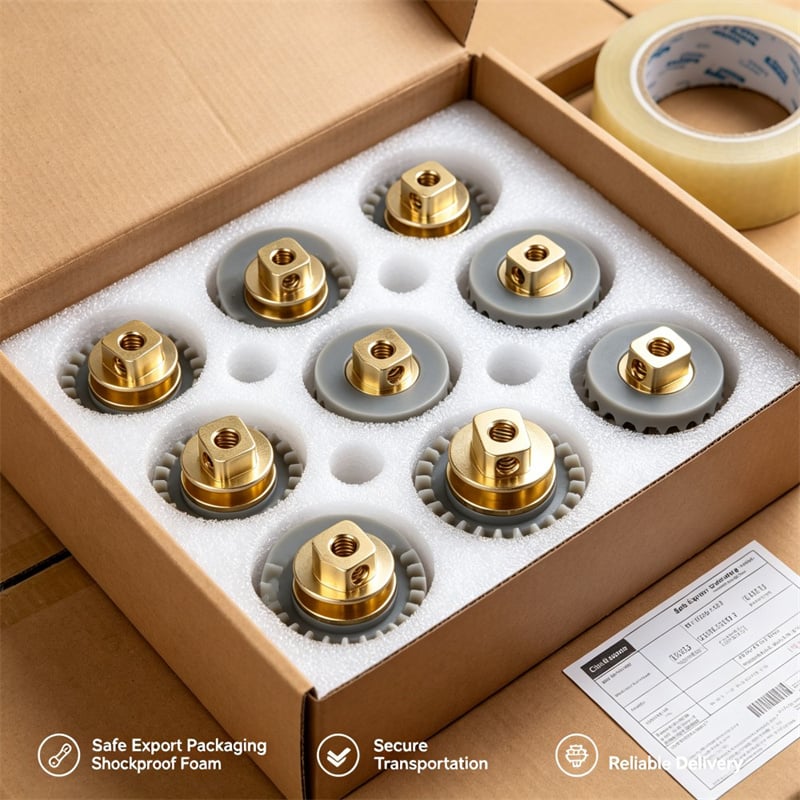
La inspección abarca la concentricidad de la pieza de inserción, la resistencia axial al desprendimiento en una muestra destructiva, el par de apriete en el cubo mediante ciclos inversos, la forma de los dientes y una inspección visual para detectar grietas en el borde. A continuación, las piezas se empaquetan de modo que los dientes moldeados no entren en contacto entre sí dentro de la caja.
Las primeras cincuenta piezas y el defecto que detectamos
La prueba con cincuenta engranajes falló, y el fallo fue nuestro, no del material.
Doce piezas salieron de la prensa con una grieta capilar en el borde. Habíamos prensado el primer lote con el cubo cortado a la medida nominal, directamente tras el moldeo, sin el paso de asentamiento. El resto del grupo de prueba, prensado tras un día completo de reposo, no mostró ninguna grieta. La diferencia no se debió al azar: las piezas sin alojamiento seguían encogiéndose cuando se colocaba el collarín, por lo que la interferencia era efectivamente mayor que la indicada en el plano para cuando la prensa alcanzaba la brida.
Se implementaron dos cambios en producción. Primero, ningún inserto se prensa en un cuerpo con menos de 24 horas de antigüedad, y dicha antigüedad se registra en la hoja de ruta. Segundo, el dispositivo de prensado posiciona el inserto sobre un tope rígido en la brida, en lugar de operar hasta un límite de fuerza; así, un cuerpo que se haya contraído ligeramente más de lo previsto no puede sobrecargarse para alcanzar la posición requerida.
El filete también se acortó ligeramente en la zona moldeada para que solo engrane con el plástico del cubo superior y nunca toque la zona propensa a rebabas cerca de la línea de separación, donde un diente incrustado podría iniciar una grieta.
Lo que se midió en la serie de 15 000 piezas
| Check | Especificación del Dibujo | Mantenida durante toda la serie |
| Concentricidad del inserto respecto al eje del engranaje | 0.02 mm | Dentro de la banda en cada pieza tras la prensado |
| Extracción axial del inserto | Al menos 900 N | Ninguna pieza por debajo del límite en la muestra destructiva |
| Par en el cubo | 2,5 N·m durante 50 ciclos alternos | Sin rotación en el estriado |
| Fuerza de asentamiento por presión | ventana de 1,2 a 1,6 kN | Sujeto dentro de la ventana; profundidad ajustada mediante el tope de brida |
| Cuerpo del engranaje | 24 dientes; agujero y planos alineados con un mismo eje | Forma de los dientes y eje verificados en la primera pieza de cada turno |
| Dientes moldeados | Sin grietas ni rebabas en la zona de engrane | Cero llantas agrietadas en la inspección final |
| Color | Pantone Gris Fresco 7C | Gris coincidente lote a lote frente a la muestra aprobada |
Quince mil engranajes enviados en 21 días, y los primeros engranajes ensamblados funcionaron en silencio en la línea del cliente, sin reportarse movimiento alguno del inserto.
El color también es una tolerancia, especialmente en gris
Los grises medios no perdonan. Un desplazamiento de apenas unas unidades en luminosidad se percibe como un material distinto para un comprador que sostiene dos piezas lado a lado, y como un producto distinto para un cliente que abre un kit de servicio seis meses después. Tres hábitos mantienen la estabilidad: un solo lote de masterbatch por pedido, siempre que la cantidad lo permita; una muestra aprobada conservada en un cajón oscuro, no sobre una bancada expuesta a la luz diurna; y una lectura de color comparada con esa muestra al inicio y al final de cada turno de moldeo, no solo en el primer artículo.
Qué determina el costo de un engranaje con inserto moldeado
Cuatro elementos fijan el precio, y solo uno de ellos es el plástico:
·El molde. Número de cavidades, forma de los dientes y si el cubo requiere un perno macizo en lugar de uno hueco. Este es el costo individual más elevado y se paga una sola vez.
·La pieza insertada torneada. Planos, brida, estrías y un agujero que debe compartir un mismo eje. Una pieza insertada mecanizada en una sola operación cuesta más por unidad que una fabricada en dos operaciones, pero ahorra más de lo que cuesta.
·El asentamiento y el segundo corte. Estás pagando por un día de tiempo de almacenamiento y un paso de acabado que existe únicamente porque el POM se desplaza.
·Profundidad de inspección. Las pruebas de extracción y de par de apriete son destructivas, por lo que el precio incluye muestreo en lugar de pruebas al 100 %, y el tamaño de la muestra merece acordarse por escrito.
Pregúntale a cualquier proveedor cuál es su tiempo de asentamiento y cómo se controla la prensa: por profundidad o por fuerza. La respuesta te indica si la unión fue diseñada o simplemente esperada.
Preguntas frecuentes
¿Necesita un engranaje de POM sobremoldeado un inserto estríado?
Solo si la junta debe transmitir par. El estriado convierte la junta de fricción en forma, de modo que el par se transmite a través de los dientes del estriado en lugar de mediante la presión interfacial, que disminuye a medida que el plástico se relaja. Para una pieza que solo debe ubicar un eje sin carga de transmisión, un collar liso con un ajuste correcto puede ser suficiente.
¿Se puede insertar la pieza después del moldeo, en lugar de integrarla durante el moldeo?
Sí, e insertarla después del moldeo suele ser la mejor opción cuando la pieza tiene planos o un orificio que deben mantenerse alineados, porque el cubo se puede mecanizar tras el asentamiento del cuerpo y la pieza se puede torneada en una sola configuración. El moldeo por inserción resulta adecuado para volúmenes altos con una geometría fija, donde la herramienta puede ubicar el núcleo y la contracción trabaja a su favor.
¿Por qué las piezas de latón agrietan el borde de plástico?
Como el ajuste por presión se dimensiona para la estanqueidad y no para el ajuste, y como la pieza a menudo sigue encogiéndose cuando se inserta el elemento. El borde alrededor del cubo es el anillo más delgado de la pieza y el lugar donde coinciden la entrada de material y la línea de separación, por lo que soporta primero la tensión circunferencial. Estabilizar el cuerpo y controlar la profundidad en lugar de la fuerza elimina ambas causas.
¿Cómo comprobar la retención del inserto sin dañar piezas buenas?
No lo hace, para el valor de extracción. Secciona una muestra para confirmar el engrane de las estrías, somete una muestra a tracción hasta la rotura para demostrar el margen de seguridad y somete una muestra a ciclos con el par de trabajo para demostrar que la unión no gira. Las piezas de producción se controlan entonces mediante los parámetros de inserción y mediante la concéntrica, que puede medirse sin dañarlas.
Qué incluir en su plano
La mayoría de los argumentos de este artículo quedan resueltos con cinco líneas en un plano:
1. Indique el material del inserto y el plástico, incluyendo la referencia de color y la diferencia de color aceptada.
2. Especifique la concentricidad del inserto respecto al eje del engranaje como una tolerancia real, no como una nota.
3. Especifique la retención axial como una fuerza mínima y aclare si se verifica mediante muestreo o mediante cálculo.
4. Especifique cómo se transmite el par: con planos, estrías o estriado, y dónde está permitido ubicar el estriado.
5. Indique si el inserto se monta tras el moldeo o se coloca directamente en la cavidad; si no tiene preferencia, indíquelo así y deje que el proceso lo determine.
Unir metal a un polímero en movimiento no es un detalle que pueda dejarse a una tolerancia por defecto. Asegure correctamente la unión y el resto del engranaje será un trabajo convencional: dientes silenciosos, un eje verdaderamente recto y un color gris que seguirá coincidiendo con la muestra dentro de un año.