 EN


Käsittelyn jälkeinen pehmentäminen: Sulkeutuuko ura?
Kovettaminen koneistuksen jälkeen kuulostaa siistiltä tavalta valmistaa sijoituspäätä.
Osa on jo valmis, kun se lähtee käsittelyyn; käsittelyjakso antaa sille piirustuksessa vaaditun kovuuden, eikä kovaa materiaalia tarvitse leikata sen jälkeen. Ongelma on siinä, että kaikki piirustuksessa määritellyt mitat asetettiin ennen osan elämän suurinta jännitystapahtumaa, ja tärkeimmät ominaisuudet tässä osassa ovat ne, joiden ympärillä on vähiten materiaalia.
Tehtävä 260414004 saapui lokakuussa 2023 ruostumatonta terästä käyttävän sijoitus- ja kiinnityskomponenttien valmistajan toimilta; aiempi tehdas oli tehnyt juuri niin. Osat palasivat käsittelyn jälkeen niin, että kapean sivuruovin aukko oli osittain sulkeutunut, ohut verkkorakenne keskisen lokeroon johtavan alueen alla ei ollut enää tasainen ja useat kierreporatut reiät eivät ottaneet kiinnitysosia ilman vaikeuksia. Pehmeässä tilassa työpöydällä jokainen näistä osista oli mittauksissa sisällä toleranssia.
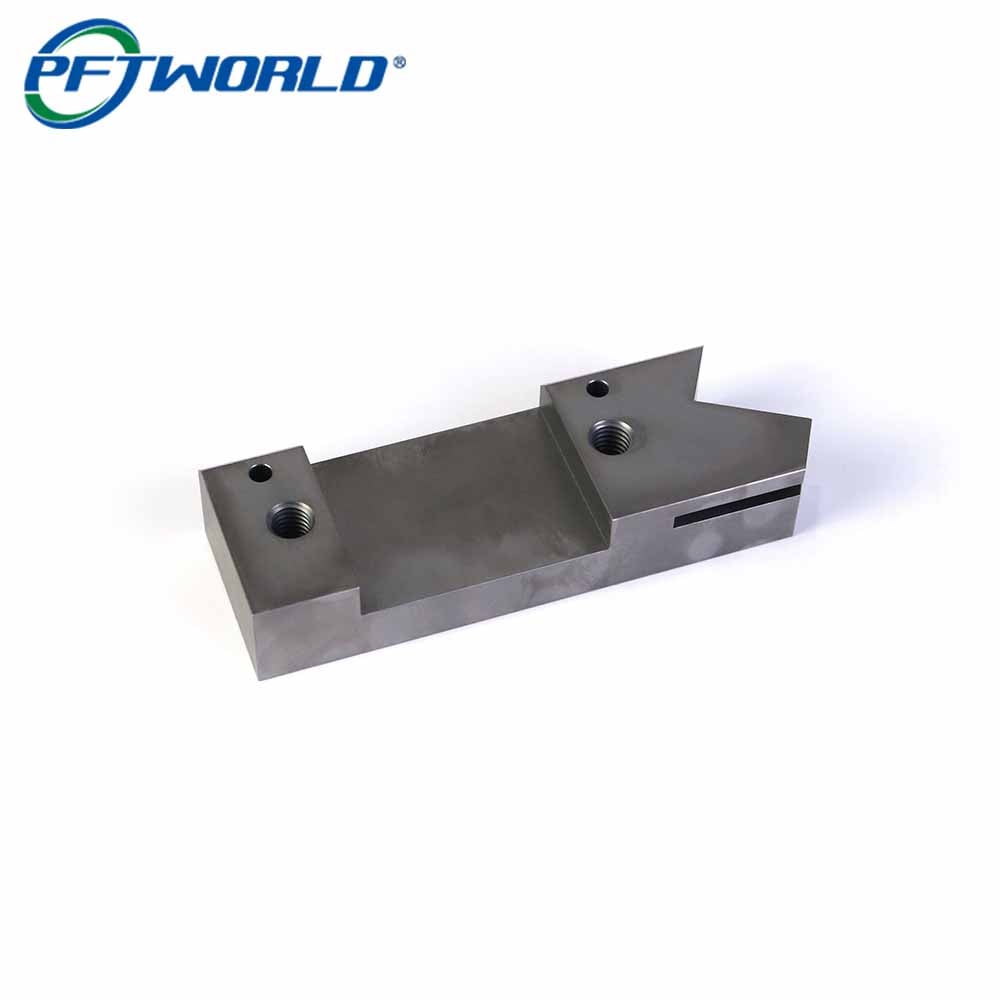
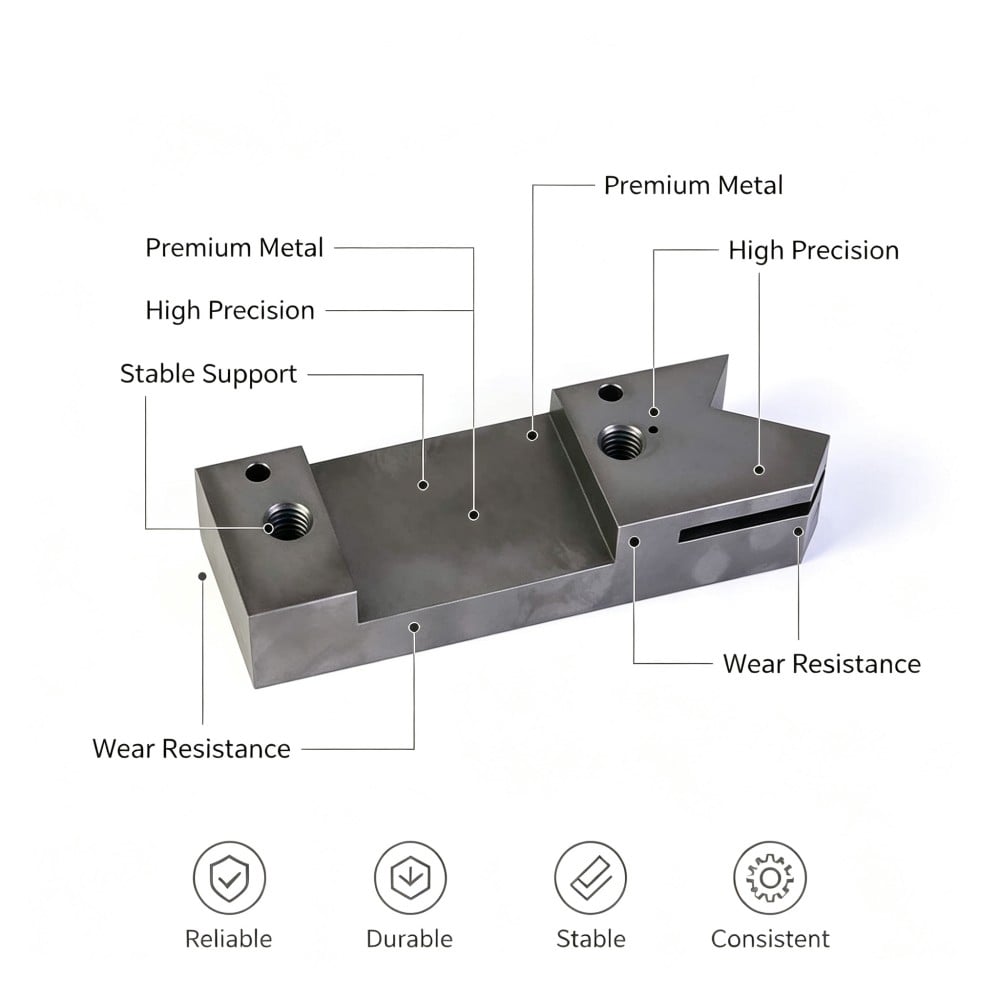
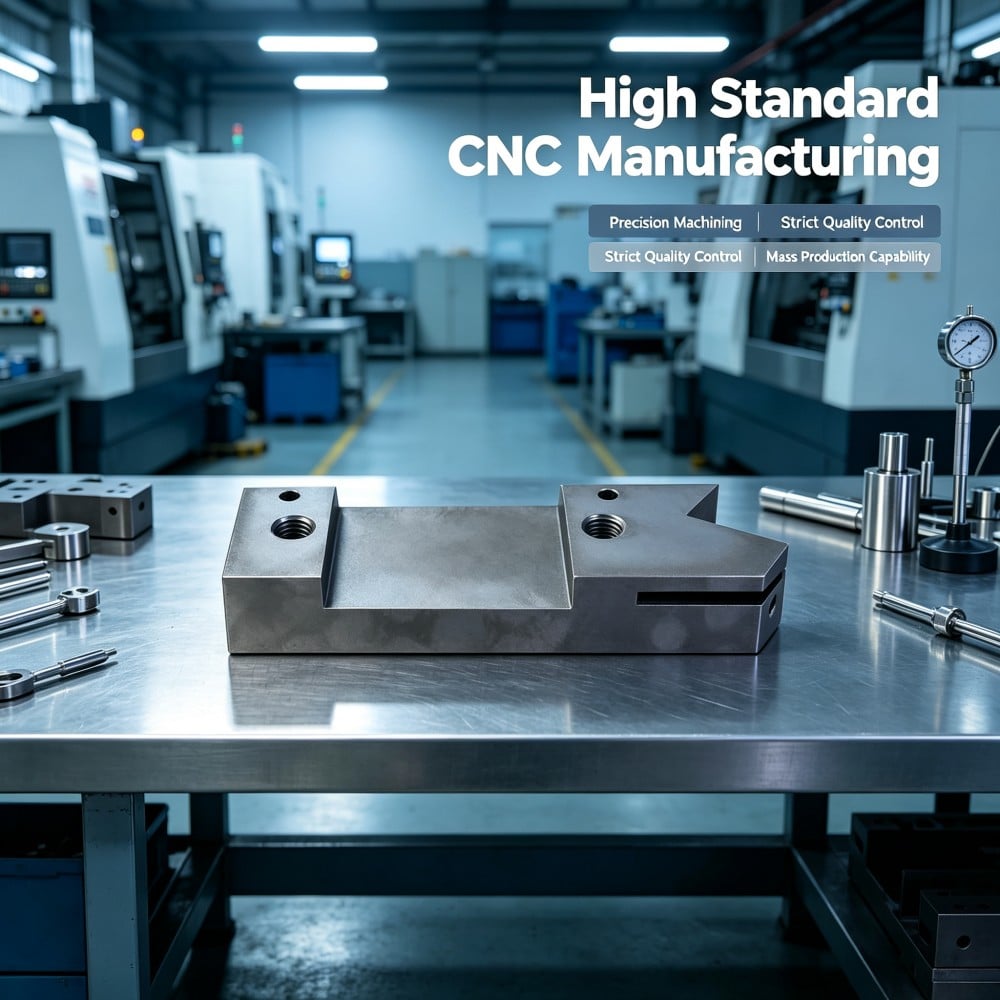
Kuvissa näkyvät osat ovat tuotantosarjaa, joka seurasi: noin 110 mm pitkä ja 20 mm korkea 1Cr17Ni2-martensiittinen ruostumaton sijaintiosa, jossa on keskellä noin 55 mm leveä suorakulmainen lokero, jonka pohjana on ohut verkkorakenne ja jota ympäröivät kaksi nostettua päätosaa, jotka ovat noin 25 ja 30 mm pitkiä; kummassakin on yksi kierteistetty reikä ja yksi pieni pinnanreikä, ja toisessa päässä on ura ja sivulla on ohut, läpi porattu lohko. Matta hiiltä musta pinta, jossa on kevyt täplikkyys, on lämmönkäsittelyn tulos, ei pinnoite.
Mihin tätä osaa käytetään?
Kolme tehtävää, ja ohuin metalli hoitaa kaksi niistä.
Päätosat määrittävät sijainnin. Niiden pinnat ovat ne pinnat, joihin kiinnityslaite tukeutuu, joten ne täytyy sijaita samalla tasolla. Jos toinen päätosa on toista korkeammalla, osa heiluu kiinnityslaitteessa ja kaikki siitä otetut mittaukset perustuvat liikkuvaan viitepisteeseen.
Lokeron verkkorakenne on hallittu pohja. Tasku on porattu syvyyteen, joka jättää verkon niin ohueksi, että osa saa halutun käyttäytymisen ja samalla riittävän jäykän, ettei se liiku kuorman alaisena. Verkko on osan ohuin kohta, mikä tekee siitä ensimmäisen, joka alkaa taipua.
Kierteiset reiät ja kiinnityspinsit ovat rajapintoja. Kierteinen reikä ottaa kiinnitysosan, joka pitää osaa paikoillaan, ja kiinnityspinssin reikä ottaa kiinnityspinnin, joka sijoittaa sen paikalleen; molempien on täsmättävä kiinnityslaitteeseen aina uudelleen.
Lisää kapea lovi ja notkottu pää, ja kuva on valmis: osa, jonka tarkkuus perustuu ohuihin seinämiin, jotka on leikattu ennen kuin materiaali on kulkenut lämpökäsittelyn läpi.
Miksi poraus ennen karkaisua muuttaa osaa?
Poraus vapauttaa jännityksen epätasaisesti, ja tasku vapauttaa sen pahimmin kaikista.
Tukipalkki saa sisäistä jännitystä valssauksesta, jolla se valmistettiin, ja jokainen leikkaus tasapainottaa jännitystä uudelleen. Tasainen pinta, joka porataan pois toiselta sivulta, muuttaa tasapainoa; tasku, joka porataan osan keskelle, muuttaa sitä eri tavalla, koska se poistaa materiaalia poikkileikkauksen keskiosasta ja jättää ulkopuolet kantamaan jäljelle jäävän kuormituksen.
Tuloksena on osa, joka on geometrisesti oikeanmuotoinen heti kun työkalu poistuu siitä, mutta joka on eri sisäisessä kuormituksessa kuin alun perin. Mitään näkyvää ei ole vielä tapahtunut. Osa on vain valmiina liikkumaan.
Tasku ja ura poistavat materiaalin, joka pitäisi osaa jäykkenä
Suorakulmainen tasku ja kapea ura ovat molemmat piirteitä, jotka poistavat metallia, joka muuten pitäisi osaa suorana. Ennen taskun leikkaamista osa on kiinteä poikkileikkaus ja seinämät ovat rajoitettuja niiden vieressä olevalla materiaalilla. Leikkauksen jälkeen väliseinä on ohut pohja ja uran kummallakin puolella olevat reunat voivat liikkua suhteessa toisiinsa.
Se on juuri näiden ominaisuuksien koko tarkoitus, ja se on myös se, mikä tekee järjestyksestä merkityksellisen. Ominaisuus, joka vapauttaa rakenteen, on leikattava osaan, joka on jo lopettanut liikkeensä, tai sen mahdollistama liike tapahtuu myöhemmin valmiissa osassa.
Lämpökäsittelyjakso saa leikkaajan aloittaman liikkeen päätökseen
Kylmäkäyttö ja pehmentäminen ovat ohjattuja lämpökäsittelyjaksoja, ja tällaiselle osalle ne ovat suurimmat jännitystapahtumat, joita osa koskaan kokee. Lämmitys mahdollistaa sisäisten jännitysten uudelleenjärjestäytymisen, kylmäkäyttö lukitsee kovamman rakenteen paikoilleen ja pehmentäminen saa osan piirustuksessa määritellyn kovuuden. Jokainen vaihe antaa materiaalille uuden mahdollisuuden asettua haluamaansa muotoon.
Kiinteässä osassa liike absorboituu jäljellä olevaan osaan. Ohuella verkkorakenteella ja kapealla uralla varustetussa osassa liikkeessä olevat osat ovat juuri ne, jotka vaikuttavat piirustuksen toleransseihin, koska ne ovat ainoat osat, jotka voivat liikkua vapaasti.
Korjausvaraa ei enää ole jäljellä
Syy siihen, miksi jyrsintä-ja-karkaisu-menetelmä tuntuu tehokkaalta, on se, että viimeistelyleikkaukset tehdään, kun materiaali leikkaa helposti – työkalun käyttöikä on hyvä, pinta tulee siistiksi ja leikkaukset voidaan tehdä nopeasti. Kustannus on se, että osa lähetetään käsittelyyn ilman, että siitä olisi enää mitään poistettavaa.
Kun kierros on suoritettu, ominaisuus, joka on siirtynyt, ei enää ole karjastusongelma. Osan kovuus on piirustuksen mukainen, liike on valmiissa geometriassa, ja sen korjaaminen tarkoittaa kovamateriaalin leikkaamista ominaisuudelta, jolla ei välttämättä ole varaa ylimääräiselle materiaalille. Tämä on järjestelyn tekemä vaihtoehto, ja tässä osassa päätös tehdään ominaisuus kerrallaan eikä yleisenä politiikkana.
Kaksi ominaisuutta, jotka siirtyvät eniten tällaisessa osassa
Kapea ura ja sen leveys
Aukko jakaa kaksi aiemmin yhteen kasvanutta aluetta, ja sen leikkaaminen poistaa niiden välisen rajoitteen. Seuraavassa kierroksessa kumpikin alue liikkuu jännityksen mukaan, ja niiden välinen aukko muuttuu: yleensä se pienenee, joskus laajenee ja harvoin se muuttuu samalla tavoin koko pituudeltaan.
Oire kokoonpanossa on erityinen. Kiinnitysosan, joka liukui siihen helposti pehmeässä osassa olevaan aukkoon, ei enää kulje sen läpi käsittelyn jälkeen, eikä syy ole kiinnitysosassa eikä piirustuksessa. Aukon nimellisleveys on oikea, mutta sen tehollinen leveys ei ole, ja tarkistus pehmeässä tilassa ei paljasta tätä.
Kierreporaus, sen kylkivälys ja siinä oleva kalvo
Kierreporaus muuttuu kahdella tavalla samanaikaisesti kierroksen aikana. Kierreprofiili vääntyy hieman materiaalin liikkuessa ja pinnan reagoidessa, mikä vähentää kiinnitinosaan luottanutta kylkivälystä, ja käsittelty pinta jättää kierrekierteisiin ohuen kalvon, jonka ruuvi joutuu leikkaamaan matkallaan sisään.
Molemmat vaikutukset ovat samansuuntaisia. Poraukseen, joka ennen käsittelyä otti ruuvin helposti vastaan, tulee poraus, joka alkaa puristaa ruuvia osittain sisäänpäin, ja jos asentaja pakkoo ruuvia sisään, hän vahingoittaa kierrekierteitä ja syyttää kierrettä vääntänyttä henkilöä. Kierre oli tehty oikein; poraus kuuluu vain nyt eri osaan.
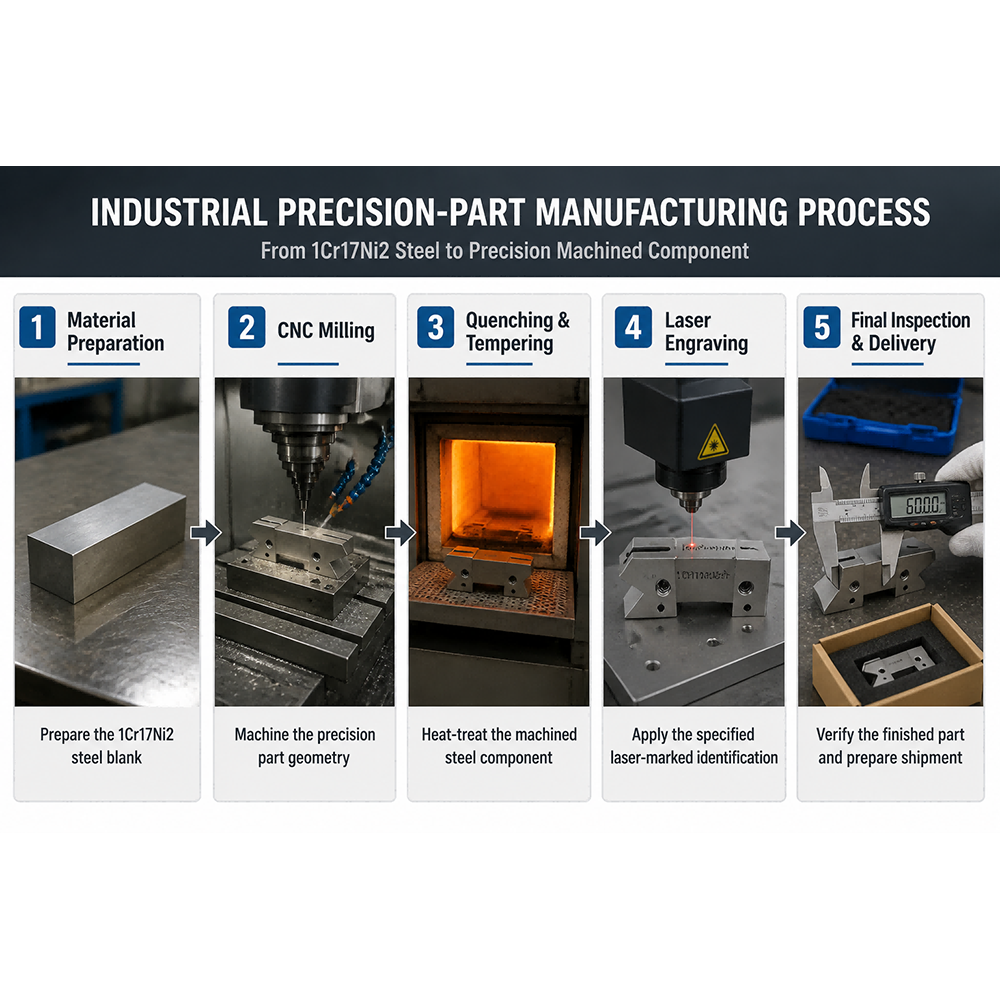
Miten osat valmistettiin vaiheittain?
Vaihe 1 – Karkeajyrsintä ja jännitysten purkaminen ennen lopputyöstöä
Osa karkeajyrsitään 1Cr17Ni2-tangosta tasaisella poiston määrällä kaikilta pinnoilta ja annetaan sen sitten levätä ennen lopputyöstöä. Suurimman osan materiaalista poistetaan ensin ja annetaan osan reagoida tähän ennen kuin mitään leikataan lopulliseen kokoonsa, mikä tarkoittaa, että suurin liike tapahtuu silloin, kun materiaalia on vielä riittävästi poistettavaksi.
Vaihe 2 – Lopputyöstetään pinnat ja taskun verkkorakenne tasapainoisilla kierroksilla
Kasvot ja lokero työstetään poistamalla materiaalia tasaisesti osan ympäriltä eikä vain toiselta puolelta, ja lokeron pohja leikataan jättämään verkkorakenne piirustuksessa määritellyn paksuisena. Lokeron leikkaaminen osan keskikohdasta ulospäin pitää seinämät tasaisesti kuormitettuina, kun työkalu on työkappaleessa.
Vaihe 3 – Kylmennys ja karkaisu piirustuksen mukaiseen kovuuteen
Osaa karkaistaan ja kylmennetään täydellisesti piirustuksessa määritellyn kovuuden saavuttamiseksi, mikä antaa sille sovelluksen vaatiman kulumis- ja muodonmuutoksen kestävyyden. Tämä aiheuttaa osaan suurimman muodonmuutoksen, ja kaikki sen jälkeen tehtävät toimenpiteet suunnitellaan tämän tosiasian perusteella.
Vaihe 4 – Tasataan kahden pääosan pinnat käsittelyn jälkeen
Kahden pääosan pinnat tasataan lämmönkäsittelyn jälkeen yhdessä asennuksessa, jotta niiden kiinnityspinnat muodostavat yhden tason. Tämä toimenpide mahdollistaa osan tasaisen sijoittumisen kiinnityslaitteeseen, eikä sitä voida tehdä ennen käsittelyä, ellei pintojen haluta pysyvän samalla tasolla.
Vaihe 5 – Viimeistele ura leveydelleen kierroksen jälkeen
Ura karjataan ennen käsittelyä ja viimeistellään leveydelleen sen jälkeen, joten uran viimeinen leikkaus tehdään osassa, joka on jo liikkunut. Sekä vasemman että oikean puolen seinämän paksuus tarkistetaan samanaikaisesti, koska ura, joka on oikean levyinen mutta keskittänyt väärin, ei silti hyväksy kiinnitettävää osaa.
Vaihe 6 – Käsittele kierreporaukset ja leikkaa ohjausreuna
Kierreporaukset käsitellään kierroksen jälkeen palauttaakseen kierrekalvon kulma-aukon, jonka kierre on menettänyt, sekä poisttaakseen käsittelyn jättämän pinnan kierrekalvoilta; ohjausreuna leikataan uudelleen, jotta kiinnitin alkaa suorassa asennossa. Tämä ei ole uudelleenkierräys suurempaan kokoonsa, vaan kierre palautetaan piirustuksessa määritellyn muotoon osassa, joka on muuttunut sen jälkeen, kun se leikattiin ensimmäisen kerran.
Vaihe 7 – Poraa ja hio lukitusreiät valmiista pinnoista
Pinnin poraukset tehdään ja laajennetaan päätyosien tasattujen pintojen puolelta, joten niiden sijainti määritetään kiinnityslaitteen käyttämien pintojen perusteella. Tämä tehdään jakson jälkeen, mikä estää kiinnityspinsit istumaasta vinosti.
Vaihe 8 – Poista terävät reunat, sen jälkeen tarkasta osa sen käyttötarkoitukseen nähden
Jokaista porattua vaihetta kohti poistetaan terävät reunat uran reunoilta ja leikkauksissa. Lopputarkastus kattaa taskun syvyyden ja verkkokalvon paksuuden, kahden päätyosan samatasaisuuden, uran leveyden ja sijainnin, kierreporaukset ja pinnin poraukset sekä pinnan laadun, ja se suoritetaan valmiiksi valmistetussa osassa eikä sitä arvioida pehmeän tilan mittauksista.
Mitä 1 500 kappaleen erä mittasi?
| Merkintä | Spesifikaatio | Pidetty 1 500 kappaleen erässä |
|---|---|---|
| Päätyosat | Sijoituspinnoilla yhdellä tasolla | Tasattu yhdessä asennuksessa jakson jälkeen |
| Tasku | Piirustuksen mukainen syvyys, verkkokalvo tasainen | Verkkokalvon paksuus pidetty piirustuksen mukaisena |
| Sulat | Leveyden ja sijainnin mukaan | Karhennettu ennen käsittelyä, valmis sen jälkeen |
| Kierreporatut reiät | Kiinnittimet voidaan kiinnittää käsin | Kierreporattu uudelleen jakson jälkeen, sisäänkäynti uusitaan |
| Pinnat porattu tarkalleen paikoilleen | Oikeassa asennossa ja neliössä, kiinnityspinnat istuvat tiukasti | Porattu ja hioottu tasattujen päätyjen kautta |
| Kovuus | Piirustusalue, tasainen | Sulatettu ja kovannettu ohjatulla käsittelyjaksoilla |
| Kärkikulmat ja vaiheet | Piirrokseen | Leikattu ja tarkistettu |
| Reunat | Terävät reunat poistettu, ei mikään irtoa | Terävät reunat poistettu jokaisessa vaiheessa, loven reuna ja uran reunat |
| Viimeistely | Mattamainen hiilikirkas harmaa, tasainen tummennus | Yhtenäinen koko erässä |
Tuhatviisisataa osaa toimitettu kahdessa viikossa, ja asiakas ilmoitti, että sijoituspinnat olivat samalla tasolla, kiinnittimet menivät käsin paikoilleen, kiinnityspinnat istuivat oikein ja kiinnitysosat koottiin ilman uudelleentyöskentelyä.
Virhe, jonka havaitsemme omassa kokeiluajossa
Kokeiluosamme valmistettiin tehokkaalla tavalla: niitä porattiin mitan mukaan ja sitten käsittelivät. Kaikki kokeiluosat läpäisivät lopullisen tarkistuksen pehmeässä tilassa, mutta useat niistä eivät sopineet yhteen käsittelyn jälkeen.
Lovi oli ensimmäinen merkki. Kokeiluosien poikkileikkaukset osoittivat, että lovi oli supistunut enemmän kuin piirros salli, ja kaksi maastoa oli siirtynyt eri määriä pituussuunnassa, joten pöydällä täysin sopiva lovi ei enää ottanut vastaosaa vastaan. Toisena merkkinä olivat kierreporatut reiät, joissa kiinnittimet aloittivat käsin mutta jäivät puolitiessä kiinni, vaikka kierret oli mitattu muodolliseksi ennen käsittelyä.
Kolme muutosta siirtyi tuotantoon. Ura ja kierreporat siirrettiin kuumenkäsittelyn vastakkaiselle puolelle: ura esikäsiteltiin ennen kuumenkäsittelyä ja viimeisteltiin sen jälkeen, ja kierret tiukennettiin kuumenkäsittelyn jälkeen. Päätyosat tasattiin yhdessä asennuksessa kuumenkäsittelyn jälkeen, mikä varmisti, että sijoituspinnot olivat samalla tasolla ja että pinnit olivat vakaa viitepiste kierreporille. Lisäksi tarkastusportti siirrettiin siten, että vapautumismitta suoritetaan valmiissa osassa, koska tarkastus, joka tehdään ennen operaatiota, joka aiheuttaa liikettä, ei ole lainkaan tarkastusta.
Kokeilun ja tuotannon välillä ura- ja kierreongelmat katosivat, ja pehmeän tilan mittausarvot lakkasivat eroilemasta valmiin osan arvoista.
Kolme eri valmistustapaa osalle, joka täytyy olla kovaa ja tarkkaa, verrattuna keskenään
| Reitti | Kun kriittiset ominaisuudet leikataan | Mitallinen riski | Kovuuden säilyminen | Missä se sijoitetaan |
|---|---|---|---|---|
| Esikäsittele, temperoi, sitten viimeistele | Pinnat, ura ja porat leikataan kuumenkäsittelyn jälkeen materiaalista, jonka kovuus vastaa piirustuksen määrittelyä | Alhaisin, koska viimeiset leikkaukset tehdään osasta, joka on jo liikkunut | Säilytetään, koska viimeistelyleikkaukset ovat keveitä ja osa on jo kovuudeltaan valmis | osat ohuilla verkoilla, kapeilla urilla tai kriittisillä rei'illä, tähän käytetty reitti |
| Poraa mitaan, sitten karkaise | Kaikki leikataan pehmeässä tilassa ja karkaisu on viimeinen vaihe | Korkein arvo ohuille ja vapauttaville piirteille, joille ei ole varattu lisäainetta eikä toista leikkausta | Säilytetään, ja pehmeässä tilassa leikkaaminen on nopeaa ja puhtaita | Yksinkertaiset kiinteät osat ilman ohuita osia tai tiukkoihin sovittavia uria |
| Työstetään esikäsitellystä sauvasta | Koneistuksen jälkeen ei suoriteta lainkaan karkaisua | Alhaisin arvo liikkeelle, mutta raaka-aineen tilan on sopittava jokaiseen piirteeseen | Määritetään toimitetun sauvan perusteella, joten piirustuksen on hyväksyttävä tuo tila | Osat, joiden piirustuksen kovuusvaatimukset voidaan täyttää varastosta ja joiden geometria on suoraviivainen |
Keskirivi näyttää tarjouksessa halvimmalta, mutta se aiheuttaa eniten uudelleentyöskentelyä. Se on kelvollinen valinta vankalle osalle, mutta tällä osalla tasku ja ura tekevät siitä väärän valinnan, koska rakenteen vapauttamiseen käytetyt ominaisuudet ovat juuri ne ominaisuudet, joihin piirustuksen toleranssit liittyvät.
UKK
Miksi porattu ura supistuu lämpökäsittelyn jälkeen?
Koska uran poraus poistaa materiaalin, joka pitää kaksi maastoa yhdessä, ja lämpökäsittelysiklus antaa kummankin maaston liikkua sisäisen jännityksen mukaan. Niiden välisen raon koko muuttuu, yleensä supistuen, ja harvoin samalla tavalla koko pituudeltaan. Ura, jonka leveys mitattiin tarkalleen ennen käsittelyä, ei välttämättä ole tarkkaa leveyttä sen jälkeen.
Miksi kierreporattu reikä ei hyväksy ruuvia kovettamisen jälkeen?
Kaksi syytä kerralla. Kierremuoto vääntyy, kun materiaali liikkuu käsittelyssä, mikä poistaa kiinnityksen varaan luottaman sivutason varan, ja käsittelyn jälkeinen pinta jättää ohuen kerroksen kierrepuoliskoille, jonka ruuvi joutuu leikkaamaan läpi. Kierren jälkikäsitteleminen käsittelyn jälkeen palauttaa muodon ja puhdistaa kierrepuoliskot, ja johtokärjen uudelleenleikkaaminen mahdollistaa ruuvin suoran aloituksen.
Pitäisikö koneistaa ennen vai jälkeen kuumakäsittelyn?
Koneistetaan rakenteen vapauttavat piirteet käsittelyn jälkeen ja suurin osa materiaalista ennen sitä. Karjakuohinta ennen kuumakäsittelyä on nopeaa ja kevyttä työkaluille; lopputyöstö ohuella verkkoselällä, kapealla uralla tai tärkeässä reiässä käsittelyn jälkeen takaa näiden piirteiden tarkkuuden. Järjestys määritellään piirteittäin, ja kaikki piirteet, joiden tarkkuusvaatimus on tiukka suhteessa niiden mahdolliseen liikkumiseen, tehdään käsittelyn jälkeen.
Miten ohut taskun verkkosela pysyy tasaisena käsittelyn aikana?
Jättämällä verkkorakenteen (web) raaka-ainetta yli kovien esikäsittelyleikkauksien aikana, leikkaamalla tasku siten, että poistettava materiaali on tasapainossa osan ympärillä eikä vain yhden puolen kautta, ja viimeistelemällä verkkorakenteen jälkeen käsittelysyklin päättymisen jälkeen – niin että viimeinen leikkaus tehdään osassa, joka on jo saanut asettua. Verkkorakenteen leikkaaminen lopulliseen paksuuteen ennen käsittelyä perustuu oletukseen, että materiaali ei liiku, mutta niin ohuessa osassa se liikkuu.
Mitä piirtää piirrokseen?
Kuusi kohtaa estävät koneistetun ja käsitteltyä osaa muuttumasta uudelleenkoneistettavaksi työksi:
1. Ilmoita osan toimituspätevyys (kovuus) ja kerro, saavutetaanko se käsittelyn avulla koneistuksen jälkeen vai otetaanko se valmiiksi kovennetusta sauvasta.
2. Nimeä tahkot, jotka täytyy olla samassa tasossa, ja anna toleranssi, jotta työpaja voi tasata ne yhdessä asennuksessa käsittelysyklin jälkeen.
3. Anna uran leveys ja sen sijainti toleransseineen ja mainitse, että leveys koskee käsittelyn jälkeistä tilannetta.
4. Anna verkkorakenteen paksuus taskun alla toleranssineen, koska tämä paksuus määrittää, kuinka paljon taskun pohja voi liikkua.
5. Ilmoita kierremerkintä ja mainitse, että porausten tulee olla puhtaita ja täysiä käsittelyn jälkeen, ja kiinnitin tulee voida kiertää käsin.
6. Ilmoita, onko käsittelyn jälkeinen pinnanlaatu hyväksyttävissä sellaisenaan vai onko toiminnallisilta pinnoilta poistettava tahroitus.
Koneistus lämpökäsittelyn ennen ei ole virhe. Sen käsittely sekvenssipäätöksenä eikä vain mukavuussyystä erottaa osan, joka menee kiinnitykseen, osasta, joka palautuu. Päätä, mitkä piirteet voivat liikkua, sijoita ne syklin kauemmas puolelle ja geometria ei enää ole kilpailua työkalun ja jäähdytyksen välillä.