 EN


Kuparisekoituslohkot: Miksi tiukat liitännät vuotavat silti
Mitä monitiepisteen lohko tekee
Kolme tehtävää, ja vain ensimmäinen näkyy ulkopuolelta.
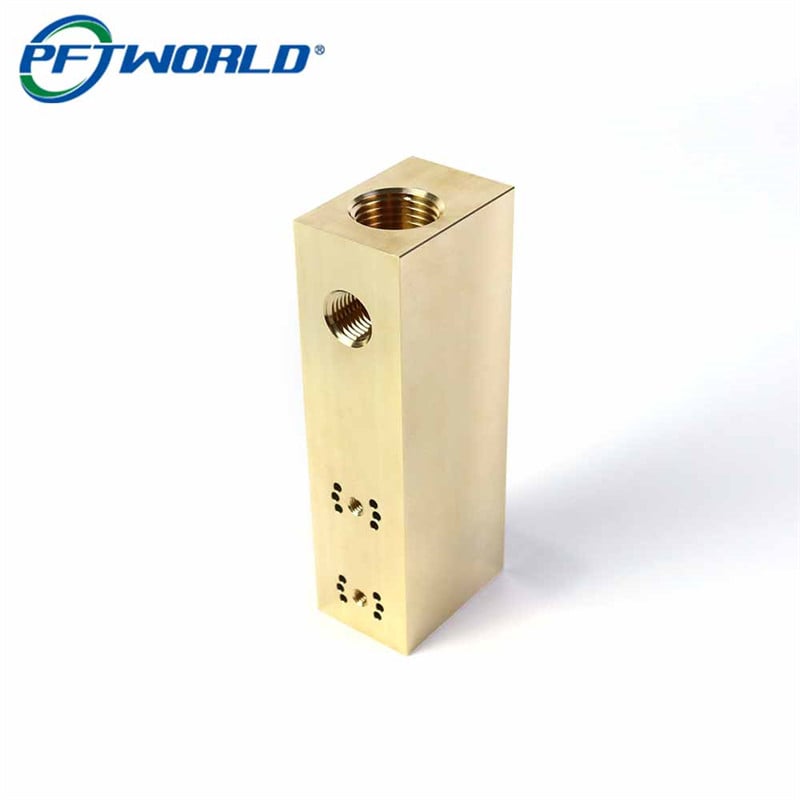
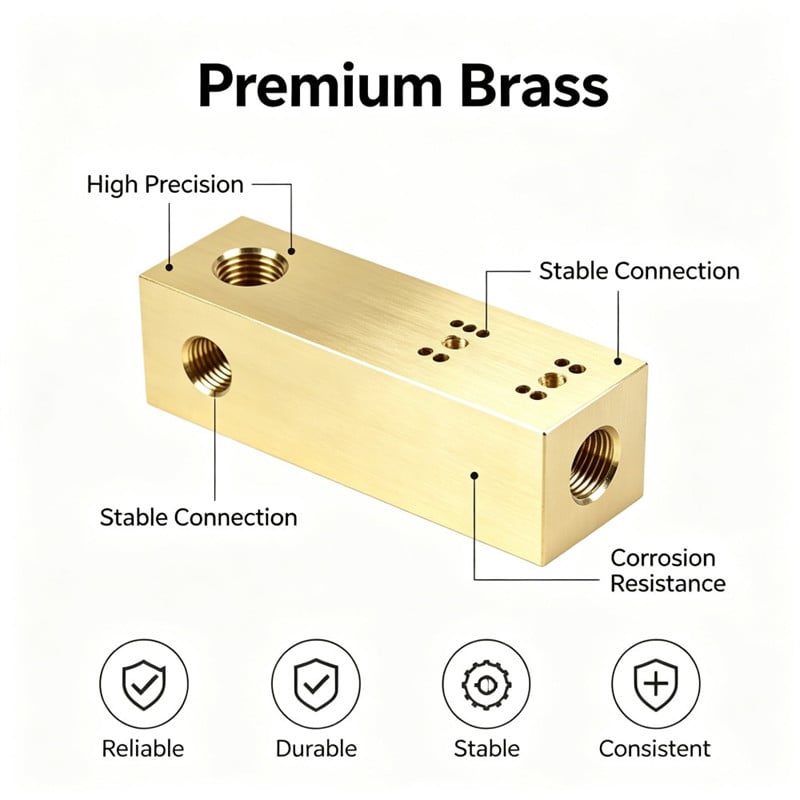
Se jakaa. Monitiepisteen lohko korvaa t-jakajien, liitäntäputkien ja liittimien puun yhdellä kiinteällä osalla, joten liitoskohdat täytyy sijaita kyseisessä paikassa piirroksessa ja sisäiset kanavat täytyy kulkea niiden välillä.
Se tiukentaa. Jokainen kierreliitos on paineraja, ja tiukennus tapahtuu kierreprofiilin, liittimen syvyysasennon ja liitoskohdan pinnan kohtisuoruuden avulla liittimen akseliin nähden. Liitoskohta, joka on mitallisesti täydellinen mutta porattu hieman vinosti, pitää liittimen paikoillaan näyttäen istuvan, mutta vuotaa paineessa.
Se sijoittaa. Sivupintojen kiinnityskuvio kiinnittää lohkon kannattimeen tai venttiilipohjaan, joten kuvio ja liitoskohdat jakavat saman kannattimen. Kun kuvio porataan yhdessä asennuksessa ja liitoskohdat kierretään toisessa, ne sopivat yhteen vain sattumalta.
Miksi jokainen liitoskohta voi olla toleranssissa, mutta kokoonpano vuotaa silti
Porttia tarkastetaan sen omalla pinnalla, mutta kokoonpano huomioi ainoastaan pintojen välisten suhteiden.
Portti tarkistetaan kierremitalla, syvyystarkistuksella ja neliöitystarkistuksella, joista jokainen tehdään sen omalla pinnalla. Kaikki nämä tarkistukset voivat mennä läpi kaikissa lohkossa olevissa porteissa, mutta lohko voi silti olla virheellinen, koska mikään näistä tarkistuksista ei kerro mitään eri pintojen porttien keskinäisistä sijainneista.
Kokoonpano yhdistää ne toisiinsa. Yksi liitososa menee yläporttiin, toinen liitososa sivuporttiin ja venttiilipohja kiinnitetään etupatterniin. Jos yläportti ja sivuportti ovat molemmat neliössä omilla pinnoillaan, mutta nämä pinnat eivät ole täysin yhdensuuntaisia tai täysin neliössä, liitososat poistuvat lohkosta suuntiin, joita ei ole tarkoitettu. Letkun kokoonpano tapahtuu voimalla eikä sopivalla istuvuudella, ja vuoto ilmestyy siihen liitokseen, joka kykenee vähiten absorboimaan virheen.
Siksi monikanavaisen lohkon tärkein piirustuskutsu on usein se, jota puuttuu: portteja kantavien pintojen välisen geometrisen suhteen kuvaus.
Jokainen uudelleenkiinnitys on mahdollisuus kiertää kiinnikettä
Kaikkien kuuden tahkon jyrsintä ja sen jälkeen viiden tahkon ominaisuuksien koneistus on asetusten sarja, ja jokaiseen asetukseen tarvitaan mittapiste. Jos jokainen tahko koneistetaan mittapisteen perusteella, joka on määritetty kyseisellä tahkolla, jokainen tahko muodostaa pienen, itsensä sisällä johdonmukaisen maailman, ja virheet näiden maailmojen välillä kertyvät näkymättömästi.
Vaihtoehtona on käyttää yhtä kiinnitysvarustetta koko työssä: koota ja neliöidä lähtöaine ennen kuin koneistetaan niin monta pintoja kuin kiinnityslaite sallii ennen uudelleenkiinnitystä, ja kun uudelleenkiinnitys on välttämätöntä, otetaan se samasta koneistetusta viitetasosta eikä uudesta pinnasta. Tässä tilauksessa yläportit ja yksi sivumalli valmistettiin samassa kiinnityksessä, vastakkainen malli ja jäljellä oleva portti valmistettiin toisessa kiinnityslaitteessa, joka viittasi ensimmäiseen asennukseen, ja lohko neliöitiin lopuksi samaan ensisijaiseen viitetasoon.
Käytännön seuraus on, että lohko, jossa on kohtalaisen pieni määrä porteja, tulisi koneistaa mahdollisimman vähän asennuksissa geometrian sallimalla tavalla, ja kiinnityslaitteen suunnittelu – ei kone – määrittää, ovatko portit keskenään yhteneväisiä.
Kahden liitoksen kiristäminen kaikkiin kaikkiin kahden pinnan kautta on testi, jolla se havaitaan
Vuoto ilmestyy harvoin koneessa tai työpöydällä. Se ilmestyy, kun liitososa kiristetään yläporttiin ja toinen liitososa sivuporttiin, koska toisen liitoksen kiristäminen aiheuttaa kuorman ensimmäiseen liitokseen lohkon kautta.
Jos kahden portin akselit eivät ole kohtisuorassa toisiaan vastaan, kyseisellä kuormalla on komponentti, jota liitos ei suunnitellut kestämään, ja kokoonpano vääntyy kiristettäessä. Asiakkaan havaitsema oire on liitososa, joka ei kiristy tiukaksi ilman voimakasta painamista, tai liitos, josta vuotaa paineen alaisena ja joka läpäisee staattisen kuplakokeen. Käytännössä tämä on myös syy, miksi erä lohkoja voidaan hyväksyä tarkastuksessa ja hylätä kokoonpanotiimin toimesta peräkkäisinä viikkoina.
Toinen piilossa oleva vika: terävät reunojen muodostamat kärjet siellä, missä kulmat kohtaavat
Kärkirenkaan sijainti on kahden porauksen risteyskohdassa
Jokainen porattu kulkureitti jättää reiän ulosmenevässä päässä teräspätkän, ja ristiin porattu lohko sisältää näitä teräspätkiä enemmän kuin lohkon ulkopinta viittaisi. Kun kaksi kulkureittiä leikkaa toisiaan materiaalin sisällä, toinen poraus menee sisään ensimmäiseen ja jättää teräspätkärenkaan riippumaan sisäseinämälle juuri nesteiden kulkureitille. Sitä ei näe kukaan, koska leikkauskohta on hautautunut kiinteään messinkiin eikä mikään tarkastusväline pääse sinne.
Tämä rengas aiheuttaa kaksi erillistä ongelmaa. Se on paikka, johon likaa kertyy ja josta se myöhemmin irtoaa – tämä on syy siihen, miksi messinkijätepalasia ilmestyy putkistoon viikoja käyttöönoton jälkeen. Lisäksi se pienentää tehollista virtausaluetta juuri siinä kohdassa, jossa virtaus on pakotettu kääntymään, mikä ilmenee painehäviönä, jota ei voida selittää piirustusten mitoista.
Miksi pesu koneistuksen jälkeen ei poista sitä
Pesu poistaa löysät sirut ja jäähdytteen, mutta se ei poista terästä kiinni olevaa terästä eikä pääse kulkureitin sisään taittuneen teräksen renkaan takapuolelle. Täysin hyvä pesu voi antaa tuloksen, jossa lohko läpäisee visuaalisen tarkastuksen kaikista portteista huolimatta ja silti pitää sisällään teräksen, joka irtoaa materiaalia, kun lohkoon kohdistuu virtaus ja paine.
Ratkaisu on poistaa teräksellisyys tarkoituksellisesti leikkauskohtien kohdalla sen sijaan, että luotaisiin pelkästään puhdistukseen. Tässä tilauksessa kulkureitit porattiin järjestyksessä, joka ohjaa jokaisen poraustuloksen kohti porttia, johon voidaan päästä, leikkauskohtien teräkset poistettiin porttien kautta hallitulla menetelmällä, ja toimituskelpoisuuden kriteeriksi asetettiin suodatuskoe eikä visuaalinen tarkastus.
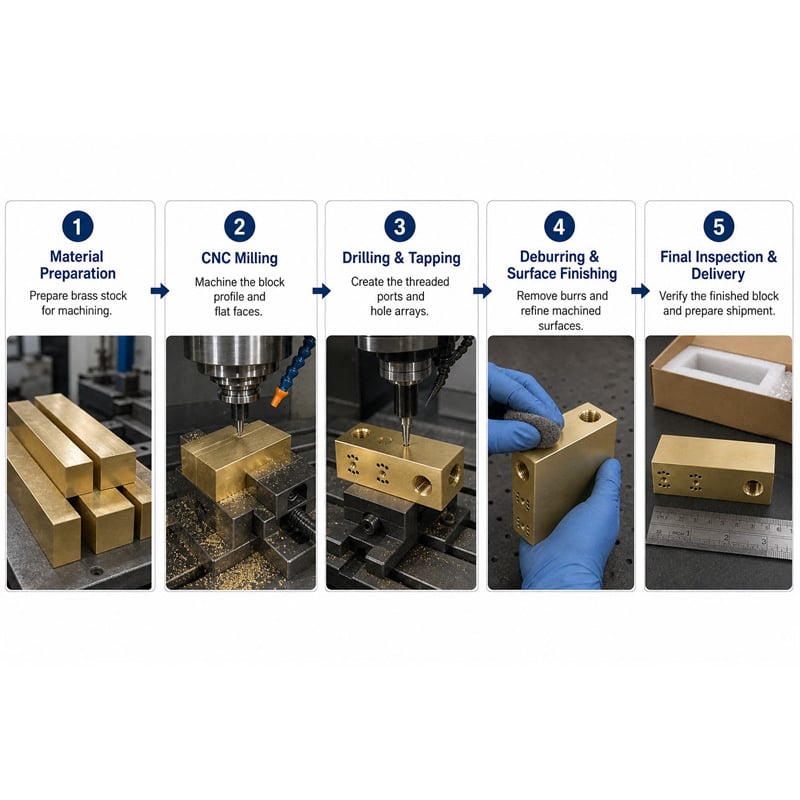
Lohkojen valmistus vaihe vaiheelta
Vaihe 1 – Tasataan ja neliöidään lähtöaine yhdestä ensisijaisesta referenssipisteestä
Tukipinta on koneistettu ja neliöity siten, että kaikki kuusi tahkoa koneistetaan yhdestä ensisijaisesta mittapisteestä, jolloin tahkot ovat kohtisuorassa ja yhdensuuntaisia toisiinsa nähden. Tätä mittapistettä käytetään kaikkien myöhempien liittimien ja kuvioitten sijoittamiseen, joten se määritetään kerran ja käytetään uudelleen eikä luoda uudelleen.
Vaihe 2 – Koneistetaan yläpinta ja päätepinta samassa kiinnityksessä
Suurimmat liittimet sisältävät kaksi pintaa, jotka koneistetaan yhdessä kiinnityksessä, jotta molempien liittimien akselit koneistetaan suhteessa yhteen asennukseen. Liittimet sijoitetaan ensisijaisen mittapisteen suhteen, ei sen pinnan suhteen, jolla ne sattumalta sijaitsevat.
Vaihe 3 – Porataan sisäiset kuljetuskanavat suunnitellussa järjestyksessä
Piirroksessa vaadittujen toisiinsa yhdistettyjen kuljetuskanavien tapauksessa porataan niitä järjestyksessä, joka ohjaa jokaisen läpipurun sijaintia siten, että toisen porauksen aiheuttama teräspuru leikkauspisteessä jää paikkaan, johon purunpoistotyökalu pääsee käsiksi, eikä syvälle lohkoon.
Vaihe 4 – Poistetaan purut leikkauspisteistä liittimien kautta
Jokainen saavutettavissa oleva leikkauspiste käsitellään portin kautta ohjatulla läpikuulutuksella, jolloin terävyö poistetaan taittamisen sijaan. Tämä on erillinen toimenpide, jolle on varattu oma aikaresurssi; se ei ole osa pesuoperaatiota.
Vaihe 5 – Kierreporaa jokainen portti neliöön pinnalle ja ohjatulle syvyydelle
Kierret voidaan porata neliöön siihen pintaan, johon ne asetetaan, ja ohjatulle syvyydelle, jotta liitososa istuu paikalleen täysin kierrettyä kierrettä pitkin ilman lyhyttä kierreosaa alaosassa. Portin kierrestandardi, koko ja kierremäärä noudattavat jokaisen osanumeron piirustusta; työpaja valvoo kierreporausta, syvyyttä ja neliöitystä eikä oleta standardia.
Vaihe 6 – Työstä kiinnityskuvio ja upotetut porttipinnat perusviitetasosta
Kiinnityskuvio ja upotetut porttipinnat työstetään samasta perusviitetasosta kuin portit, joten kuvio, upotukset ja porttien akselit jakavat yhteisen viitekehyksen sen sijaan, että kukin olisi tottaan omaan pintaansa.
Vaihe 7 – Pese, huuhdela sitten kanavat ja tarkista, mitä tulee ulos
Lohko pestään ja huuhdellaan sen jälkeen, ja huuhdelu suodatetaan, jotta voidaan tarkastaa tuleva materiaali eikä vain olettaa sen olevan kunnossa. Toimituskriteerinä toimii suodattimen tulos, mikä on tarkistus, joka voidaan todella toistaa.
Vaihe 8 – Tarkasta lohko kokonaisuutena, ei ainoastaan erillisten ominaisuuksien joukkona
Lopullinen tarkastus kattaa kierremitat jokaisessa liitännässä, liitännän kohtisuoruuden sen pinnan suhteen, upotussyvyyden, piirin sijainnin, pinnan kohtisuoruuden ja yhdensuuntaisuuden sekä huuhdelutuloksen. Luettelon viimeinen kohde on keskeinen: liitäntä, joka läpäisee tarkastuksen omalla pinnallaan, täytyy myös läpäistä osana verkostoa.
Mitä 1 500 kappaleen erä mittasi
| Merkintä | Spesifikaatio | Pitää paikkansa 1 500 lohkolla |
|---|---|---|
| Kuusi tahkoa | Kohtisuorat ja yhdensuuntaiset yhdestä mittapisteenä toimivasta viitetasosta | Työstetty ensisijaisen viitetasan perusteella jokaisessa lohkossa |
| Liitännän kierret | Piirustuksen mukaisesti mitattu | Jokaisen liitännän kohdalla tarkistettu käyttö- ja ei-käyttömitta |
| Liitännän neliöityy suhteessa pinnan tasoon | Per kaavio | Kierreporattu neliöitysti, jotta liittimet asettuvat oikein ja istuvat syvyyteen |
| Liitännän syvyys | Hallittu syvyys | Liittimet istuvat täydellisellä kierrehyppäyksellä |
| Kiinnityskuvio | Sijainti ensisijaisen viitemitan suhteen | Jokainen venttiilipohjan ruuvi kiinnitetty ilman uudelleenporausta |
| Kourut | Yleinen syvyys | Kiinnikkeiden päätyt istuvat tasaisesti ja tasaiselle tasolle |
| Langon tila | Puhtaat, ilman teräviä reunoja | Terävien reunojen poisto ja mittaus ennen pakkaamista |
| Kulkuoikeudet | Pesetty ja huuhteltu, ilman lastuja | Suodatettu huuhtelu ei osoittanut materiaalia vapautumishetkellä |
| Viimeistely | Luonnollinen kultainen satiini | Yhtenäinen etäisyys kasvojen välillä |
Viisitoista sataa lohkoa toimitettiin 20 päivässä, ja asiakas ilmoitti, että linja kokoonpantu ilman uudelleenporausta, ja kiinnikkeet istuivat syvyyteen ja tiivistivät.
Virhe, jonka havaitsemme omassa kokeiluajossa
Ensimmäiset viisikymmentä lohkoa läpäisivät kaikki tarkastuslomakkeen tarkastukset, mutta yksi niistä epäonnistui kuitenkin suodatuskokeessa.
Kyseinen lohko oli pesty samalla tavoin kuin muutkin, ja kaikki liitännät läpäisivät kierremitan tarkastuksen. Kun suodatimme kulkureittejä suodattimen läpi, suodatin kiinnitti pienen määrän messinkiä, ja leikkausten tutkiminen paljasti syy:n: terästyskäynti oli tehty kahdelle piirroksessa näytetylle liitännälle, mutta yhtä sisäisen kulkureitin risteämää ei voitu saavuttaa kummastakaan niistä, jolloin siellä ollut terästysrengas oli taipunut sen sijaan, että se olisi leikattu pois. Pesu siirsi sitä paikoiltaan sen sijaan, että se olisi poistettu.
Kolme muutosta siirtyi tuotantoon. Porausjärjestystä tarkistettiin siten, että tietty leikkauskohta erotettiin vastakkaisesta suunnasta, mikä sijoitti teräspäätä (burr) paikalle, johon teräspäiden poistotyökalu pääsee käsiksi. Suodattimen käyttöä sisältävä pesutesti korvasi visuaalisen tarkastuksen vapautuskriteerinä. Lisäksi piirustusmerkintä kulkureitin saavutettavuudesta lisättiin DFM-palauteemme, jotta asiakas, joka määrittelee saavuttamattoman leikkauskohtaa, saa siitä tiedon ennen osien valmistusta eikä sen jälkeen.
Kokeilun ja tuotantokäynnin välillä pesutesti ei enää löytänyt materiaalia, ja kaksi vuotta tätä osanumeroa seurannut pienipalojen valitus katosi samalla.
Kolme eri tapaa kiinnittää liitännät yhteen kannattimeen, vertailu
| Tapa | Kannattimen asettaminen | Ristipinnan yhteensopivuus | Asetuskustannus | Missä se sijoitetaan |
|---|---|---|---|---|
| Työstetty yhdestä mittapisteen viitetasosta mahdollisimman vähillä kiinnikkeillä | Tasoita ja neliöi kerran, ja työstä kaikki saavutettavat pinnat ensisijaisen viitetasan suhteen ennen uudelleenkiinnitystä | Paras vaihtoehto, koska liitännät leikataan suhteessa yhteen kannattimeen | Korkein kiinnityslaitteen kustannus, alhaisin riski | Lohkot, joissa portit sijaitsevat usealla tahkolla, mikä on tässä käytetty lähestymistapa |
| Koneistettu kahdessa asennossa erityisesti suunnitellusta kiinnityslaitteesta | Toinen asento ottaa lähtöpisteen koneistetusta mittapisteestä eikä uudesta pinnasta | Hyvä, kunhan kiinnityslaite viittaa ensimmäiseen asentoon ja sitä tarkistetaan eri erien välillä | Kohtalainen; kiinnityslaitteen huolto vaaditaan | Lohkot, joiden geometria tai koneen liikealue estää yhden kiinnitystavan käytön |
| Jokainen tahko koneistetaan omasta mittapisteestään | Jokainen tahko on oma itsenäinen maailmansa | Huono, ja virhe ei näy ennen kokoonpanoa | Alhaisin asennuskustannus, korkein uudelleenkoneistuskustannus | Yksinkertaiset levyt, joiden ominaisuuksia on vain yhdellä tai kahdella pinnalla |
Keskirivillä tapahtuu eniten hukkaan menneitä eriä, eikä kyseessä ole koneistusongelma. Kiinnitys, joka on siirtynyt paikoiltaan, tuottaa silti portit, jotka ovat neliössä omien pintojensa suhteen, ja vain kokoonpano paljastaa virheen.
UKK
Miksi messinkinen jakoputki vuotaa, vaikka kaikki portit läpäisevät tarkastuksen?
Koska porttitarkastus tarkistaa jokaisen portin omien pintojensa suhteen, mutta vuoto johtuu porttien välisestä suhteesta eri pinnoilla. Kaksi liitintä, jotka on kiristetty kahden eri pinnan läpi, kuormittavat toisiaan lohkon kautta, joten mikä tahansa virhe kahden portin akselien välisessä kulmassa muuttuu voimaksi, jota liitokset eivät ole suunniteltu kestämään. Lohko on tarkistettava verkostona, ei ominaisuuksien luettelona.
Vaatiiko porattu jakoputkilohti deburring-käynnin läpi kanavissa?
Kyllä, erikseen pesun yhteydessä. Pesu poistaa löysät sirut ja jäähdytysnesteet, mutta ei poista terästä, joka on edelleen kiinni kulkutien seinässä leikkauspisteessä tai joka on taittunut kulkutien sisään. Leikkauspisteissä jääneet terät irtoavat materiaalia järjestelmään käynnistyksen jälkeen ja pienentävät virtausaluetta siinä kohdassa, jossa nesteellä on tehtävä käännös.
Mihin porttikierrestandardiin ja -kokoön lohko on kierrettävä?
Piirustuksessa ilmoitettu standardi kyseiselle osanumerolle. Porttistandardit vaihtelevat alueittain ja järjestelmittäin, ja sama lohkon ulkopinta voidaan tilata metrisillä, yhtenäisillä tai putkikierreillä, joten standardin, koon ja porttien lukumäärän tulee olla piirustuksessa eikä niitä saa arvailla. Työpaja hallinnoi kierrettä, kierre syvyyttä ja kohtisuoruutta pinnan suhteen.
Miten tarkistat monitieventtiililohkon sirujen varalta ennen kokoonpanoa?
Puhdista kanaalit ja suodatta puhdistusneste suodattimen läpi, jonka jälkeen tarkastellaan, mitä suodatin on kiinnittänyt. Porttien visuaalinen tarkastus ei paljasta teräspientä rengasta, joka on sijoittunut risteyskohtaan, eikä pesu, joka jättää materiaalia jäljelle, näytä ulkopuolelta likaiselta. Tee suodatettu puhdistus vapautusperusteeksi, jotta tarkastus voidaan toistaa jokaisella lohkolla.
Mitä piirrustukseen tulee merkitä
Kuusi kohtaa muuttavat jakoputken lohkon arvauksesta osaksi:
1. Ilmoita porttien kierrestandardi, koko ja määrä kullekin portille sekä porttien sijainti pinnoilla.
2. Ilmoita, onko lohkossa yhdistettyjä sisäisiä kanaaleja ja jos on, onko jokainen risteyskohta saatavilla teräspien viilausta varten.
3. Anna portteja kantavien pintojen geometrinen suhde neliöllisyys- tai yhdensuuntaisuusvaatimuksena, ei ainoastaan porttien sijainteja.
4. Ilmoita kierre syvyys tai kierrekiinnityksen vaadittu pituus, jotta istukka määritellään, ei oleteta.
5. Nimeä ensisijainen viitetaso ja ilmoita, että kiinnityskuvio ja upotukset sijoitetaan siitä.
6. Ilmoita lohkon vaadittava puhdistustaso sekä se, vaaditaanko ennen lähettämistä suodatuskoe vai painekoe.
Moniporttinen lohko on yksi koordinaattikehys, joka kantaa joukkoa kierreliitäntöjä, kiinnityskuvioita ja kulkureittejä, ja se epäonnistuu liitoksen kohdalla niiden välillä eikä yksittäisen ominaisuuden kohdalla. Määrittele se näin, ja muu on tavallista poraus- ja jyrsintätyötä: tasot, jotka pysyvät kohtisuorassa, liitännät, jotka istuvat syvyyteen, venttiilipohjat, jotka kiinnitetään suoraan paikoilleen, ja kulkureitit, jotka pysyvät puhtaina koneen koko eliniän ajan.