 EN


Hitsattujen C45-kiinnikkeiden pintakäsittely: Miksi jauhepinnoite kuplii?
Hitsaamalla valmistetut C45-kannakkeet näyttävät yksinkertaisimmilta osilta tuentakehän piirustuksessa, ja juuri siksi niiden vioittuminen tapahtuu niin myöhään. Tehtävä 260627004 tuli meille elokuussa 2025 ilmastointikanavien tuentakehien valmistajalta, jonka aiempi toimittaja oli toimittanut käsivarsia, jotka mittaustaululla olivat hyviä, mutta joissa kehän puitteissa esiintyi vikoja: tanko irrottautui hitsauspöydältä noin 0,6 mm kaareutuneena, liitoskappaleen pinta oli vinossa niin, että käsivarsi ei asettunut tasaisesti, ja vaaleanharmaa jauhepinnoite irtoili ohuena viivana jokaisen hitsin kohdalta jo muutamassa ensimmäisessä käyttöviikossa.
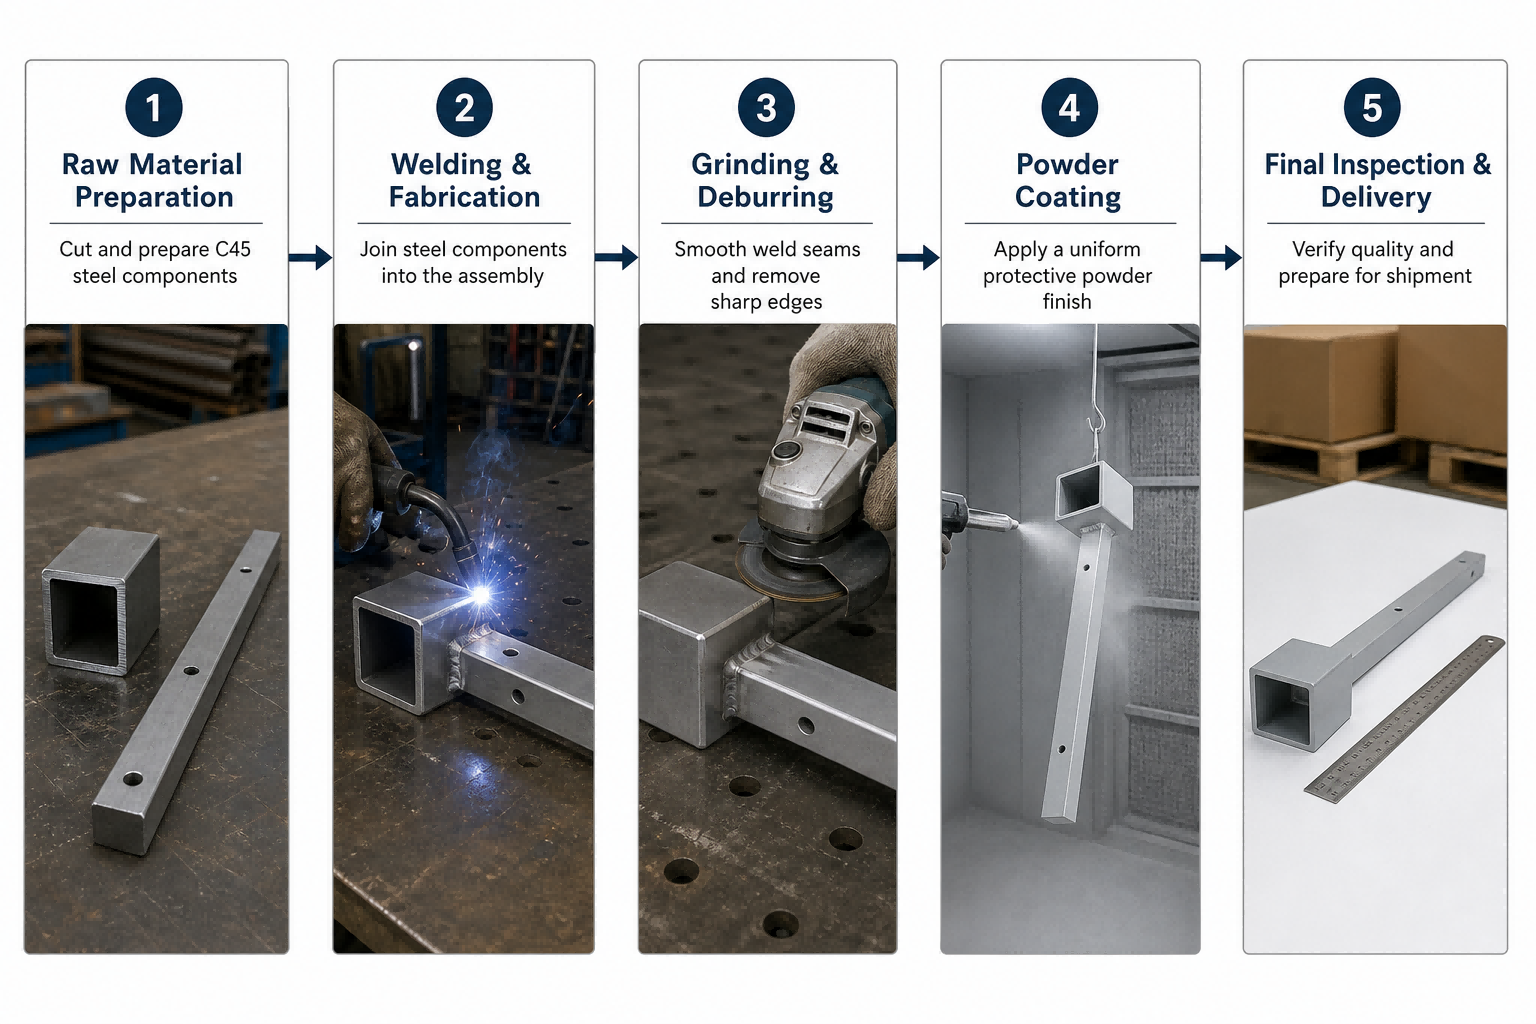
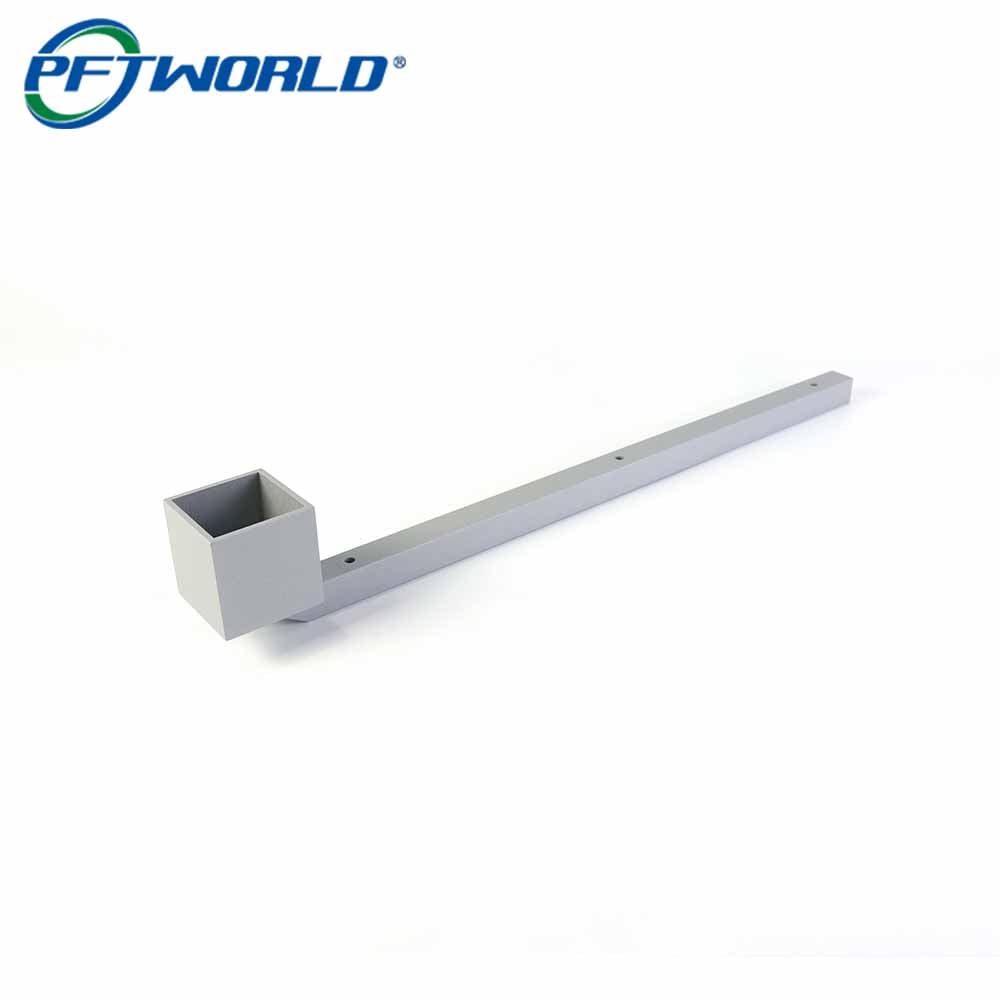
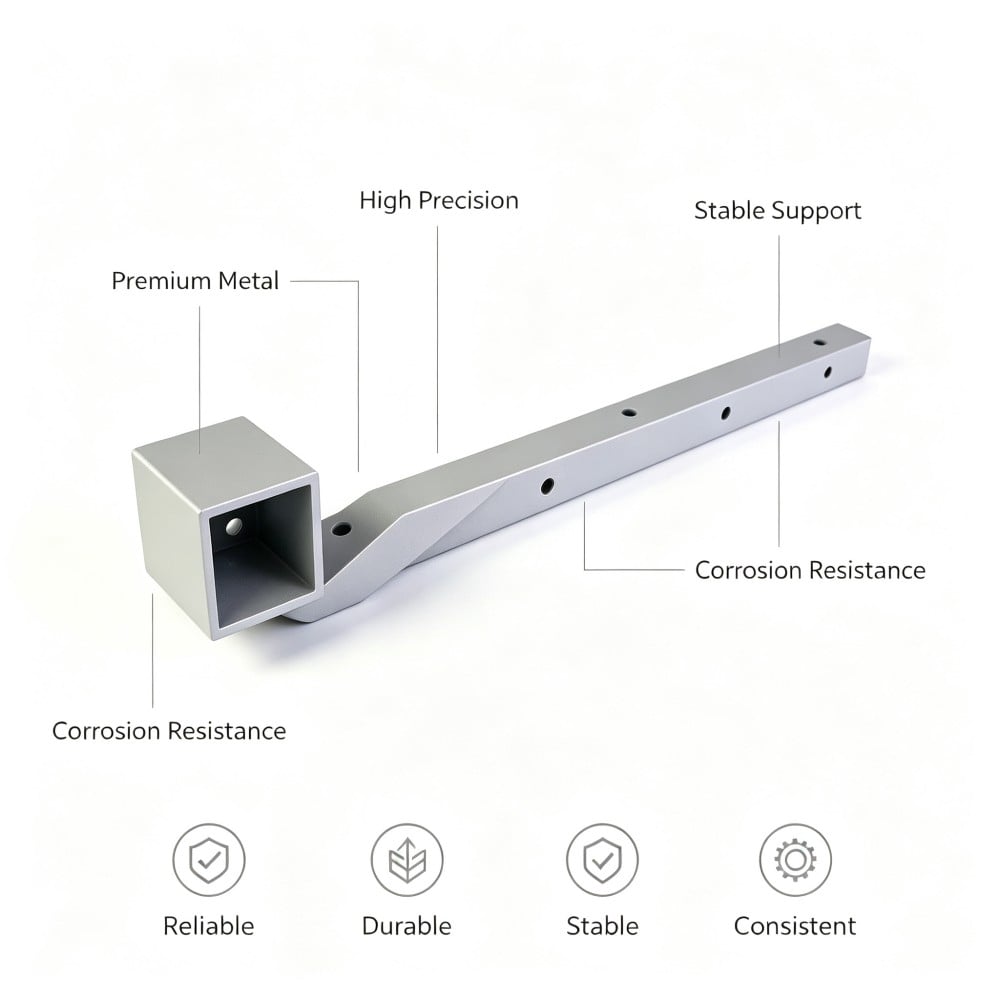
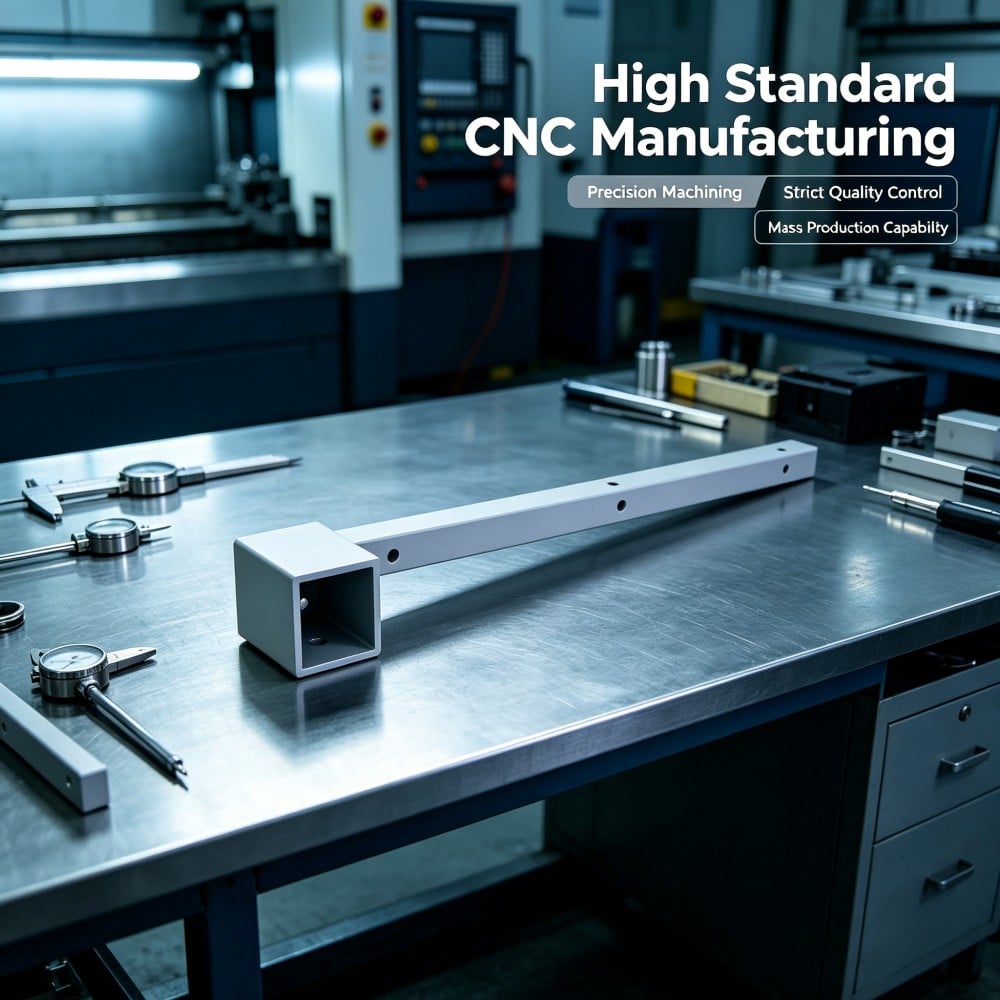
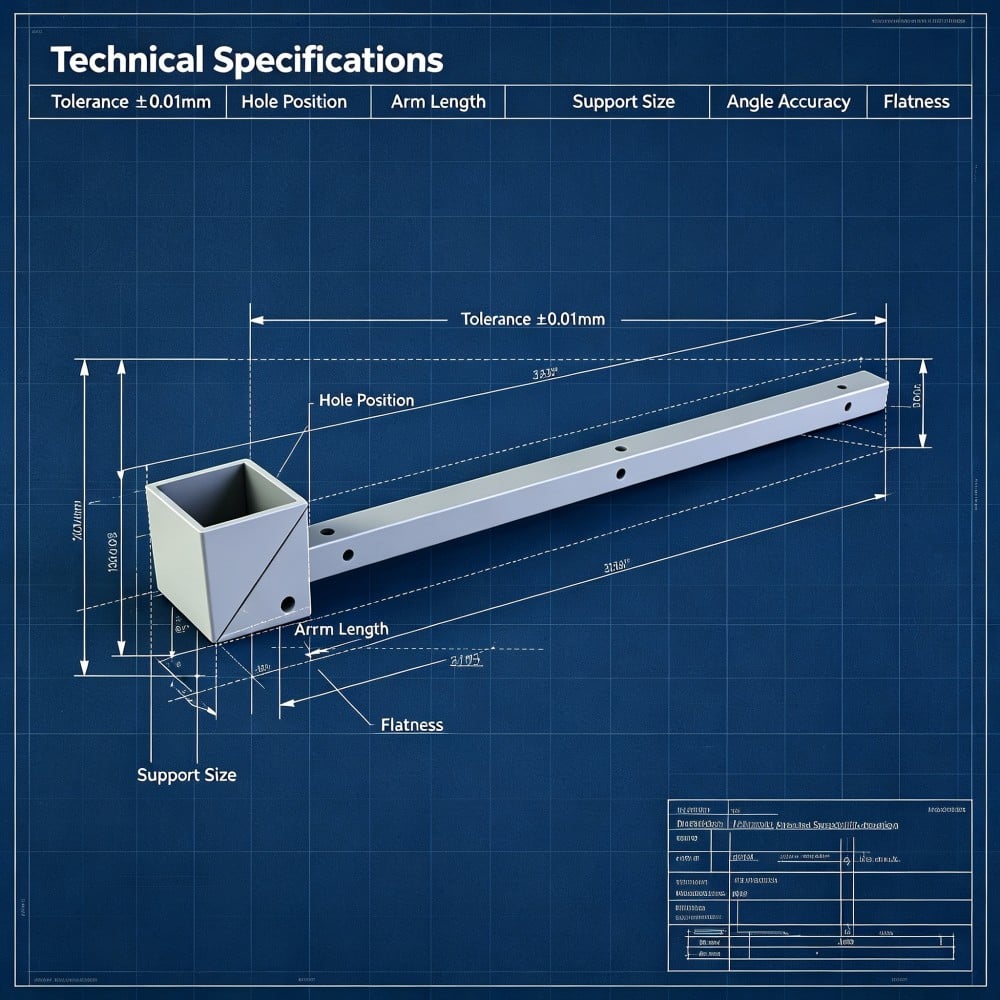
Kuvissa näkyvät hitsatut C45-kannakkeet ovat tuotantokappaleita tilauksesta, joka seurasi: 400 mm pitkä tanko kolmella kiinnitysreiällä tasaisin välein, 50 mm neliömuotoinen liitoskappale hitsattu toiseen päähän ja 45 asteen vinoleikkausliitos, jossa nämä kaksi osaa kohtaavat; liitos on hiottu tasaiseksi ja pinnoitettu vaaleanharmaalla. Ei hitsausta eikä pinnoitetta ole itsessään vaikea tehdä. Vaikeus johtuu siitä, että nämä kaksi prosessia kilpailevat keskenään, ja tämä kilpailu ilmenee valmiissa pinnoitteessa, johon ostaja kiinnittää ensimmäiseksi huomiota.
Mitä tällä kannakkeella on tehtävä?
Kolme tehtävää, joista vain yksi liittyy lujuuteen.
Liitoskappale on sijaintimäärittelyominaisuus. Siihen liittyvä neliömuotoinen osa liukuu sisään, ja käsivarsi asettuu siten kiinteään suhteeseen kehyksen kanssa; siksi liitoskappaleen on oltava todellinen, neliömäinen ja pinnoitettu. Tässä osassa liitoskappale on ontto neliöputki, jonka mitat ovat 50 mm leveyttä ja 50 mm syvyyttä, ja se on hitsattu tangon päähän.
Tukipalkki kantaa kiinnityksen. Kolme yhtä etäällä toisistaan olevaa reikää ottaa vastaan kiinnittimet, jotka kiinnittävät varren kehikkoon, joten reikien on sijaittava linjassa pistokkeen kanssa, ei pelkästään tukipalkin kanssa niin kuin se sattui tulemaan työpöydältä.
Liitos on sekä esteellinen että rakenteellinen. Vinoleikattu liitos jakaa kuorman pidemmälle hitsausviivalle ja mahdollistaa jatkuvan siirtymän tukipalkista pistokkeeseen, kun hitsaus on hiottu tasaiseksi ja pinnoitettu. Juuri tämä esteellinen vaatimus muuttaa hitsausta koskevan ongelman pinnoitusta koskevaksi ongelmaksi: pintaa, jota ei ole tiivistetty, ei voida saada näyttämään saumattomalta, ja mikä tahansa hitsauksessa jäänyt kaasu löytää pinnoitetun pinnan ja poistuu sen läpi.
Kaksi yhtä aikaa ilmenevää vikaa
Hitsaus vetää tukipalkkia, ja vetovoima pysyy piilossa
Hitsaus tuottaa konsentroitua lämpöä pienelle teräsosalle. Hitsauskupla ja sen ympäröivä alue jäähtyvät ja kutistuvat kylmemmän metallin vastaan, ja metalli, joka joutuu antautumaan, tekee niin. Kun varsi on hitsattu vain toiselta puolelta, kutistuminen vetää tankoa kohti hitsattua pintaa, ja kevyt 400 mm pitkä osa taipuu näkyvästi pienestäkin rajoituksesta.
Kaksi asiaa tekee tästä huonomman kuin se kuulostaa. Ensinnäkin varsi on suhteellisen kevyt pituuteensa nähden, joten pienikin kutistuminen aiheuttaa suuren poikkeaman vapaassa päässä. Toiseksi luonnollinen jäähtyminen ei ole symmetristä, joten liitoksen kummallakin puolella tapahtuu eri suuruista kutistumista ja liitospinta kallistuu. Tässä tapauksessa epäonnistuneet varret olivat taipuneet noin 0,6 mm:n verran ylittäen suoraviivaisuusrajan 0,2 mm ja liitospinta oli neliöllisyysrajan ulkopuolella yli 0,15 mm:n verran, mikä oli enemmän kuin kehikon salli.
Syy, miksi tämä piiloutuu niin hyvin, on mittaus. Hitsaaja katsoo liitosta; asiakas mittaa koko varren. Suoruus on tarkistettava sauvan pituudelta sen jälkeen, kun osa on jäähtynyt, tasaisella pinnalla kiertyvällä mittarilla, ja liitoskappaleen pinta on tarkistettava kohtisuoraksi saman viitepisteen suhteen samassa asennossa. Jos tarkistus tehdään vain liitoksessa, taipuma ei näy ennen kuin varsi on kiinnitetty ruuvilla.
Pintakäsittely muodostaa kuplia rivissä juuri siinä kohdassa, missä hitsaus on
Jauhepinnoite on tiukka kalvo, ja tiukka kalvo hitsauksen päällä käyttäytyy kuin kansi säiliössä.
Kaarikäsittely jättää poroja hitsin sisään ja sen ympärille, ja nämä porot sijaitsevat ohuen okсидin ja sulamisjätteen kalvon alla. Puhallus poistaa kalvon ja avaa porot pinnalle, mutta ei tyhjennä niitä. Kaikki, mikä niissä on, pysyy siellä: ilmakaasu, ilmastosta peräisin oleva kosteus, kevyitä hiilivetyjä ja puhalluksen aikana itse tuotu kosteus. Kuivatusprosessin aikana sekä kappale että pinnoite lämmetetään, ja pinnoite pehmenee ennen kuin se muodostaa ristiverkkoja. Mikä tahansa kaasu, joka laajenee silloin pinnoitteen alapuolella, työntää itsensä läpi, ja tuloksena on neulapiste tai pieni kupla hitsausviivalla tai niiden rengas.
Siksi vika ilmestyy viivana eikä satunnaisesti: se seuraa hitsausta, koska hitsaus on ainoa pinnan osa, jossa sen alla on tyhjiä tiloja. Siksi myös toisen toimittajan vaihtaminen ei korjaa ongelmaa vaihtamalla jauhepinnoitteen merkkiä. Pinnoite ei ole syy. Syy on kaasu sen alapuolella.
Kaksi korjausta ratkaisee ongelman asianmukaisesti. Hitsausalue paahdetaan ennen pinnoitetta, jolloin hitsauksen sisällä oleva kosteus ja kevyet hiilivedyt poistuvat osasta, kunnes pinta on edelleen raakaa terästä, ja hitsausviiva saa toisen pulveripinnoituksen, jotta paksuus rakennetaan erityisesti suurimman huokoisuuden alueelle eikä jätetä nimellisarvon mukaiseksi. Mitään vähempää ei riitä: virhe siirtyy vain erästä seuraavaan.
Käsivarsen rakentaminen vaiheittain
Vaihe 1 – Sauvan leikkaaminen ja liitoksen viistäminen
Sauva leikataan 400 millimetriin neliöpäihin ja liitospää leikataan 45 asteen kulmaan. Siisti viistopinta mahdollistaa seuraavan vaiheen: kahden epäsovivan pinnan sulkeutuminen vaatii hitsauslämpöä, ja lämpö on se tekijä, joka vetää osaa.
Vaihe 2 – Väliaikainen hitsaus suoristusjigissä
Molemmat osat sijoitetaan jiggiin, joka pitää sauvan suorana ja liitoskappaleen neliönä, kun liitos tehdään väliaikaisesti. Väliaikaiset hitsausten paikat sijoitetaan liitoksen molemmin puolin ja annetaan jäähdytyä ennen kuin osa poistetaan jigistä, jotta geometria asetetaan ennen varsinaista hitsausta.
Vaihe 3 – Hitsaa tasapainoisessa järjestyksessä
Liitos hitsataan vaihtelemalla hitsauskierroksia vastakkaisilla puolilla eikä yhtenä jatkuvana kierroksena osan ympäri. Tasapainoinen järjestys pitää kutistumisen suunnilleen symmetrisenä, mikä säilyttää liitospinnan kohtisuorana ja tukipalkin suorana. Hitsaus tehdään täysihitsaukseksi kulmassa, koska liitos, joka on hitsattu vain näkyvälle pinnalle, avautuu kuormituksen alaisena.
Vaihe 4 – Jäähdytä, sitten tarkista suoruus ja kohtisuoruus
Mittoja ei oteta, kun osa on vielä lämmin. Jokainen varsi jäähdytetään huoneenlämpöön, minkä jälkeen se asetetaan tasopinnalle, jossa tarkistetaan suoruus tukipalkin pituudelta ja kohtisuoruus liitospinnan yli. Osat, joiden suoruus ylittää 0,2 mm:n tai liitospinnan kohtisuoruus 0,15 mm:n, korjataan uudelleen tai hylätään tässä vaiheessa, kun ne ovat vielä raakaterästä ja korjaustyö kestää minuutin eikä koko osan hintaa.
Vaihe 5 – Hiomalla hitsaukset tasaisiksi
Hitsaus on hiottu tasaisesti viereisten pintojen kanssa, liitoksen kulmat ovat sulautuneet toisiinsa ja kaikki sulkupartikkelit on poistettu pinnoitettuilta alueilta. Hiominen ei ole pelkästään esteettistä: korkealle nouseva hitsausjuuri jättää ilmakuplan juureen, ja pinnoite, joka täytyy peittää juuren yliuloke, on ohut reunalla ja paksu koverrossa.
Vaihe 6 – Suihkutus Sa 2,5 -luokkaan
Koko osa suihkutetaan Sa 2,5 -luokkaan. Tämä poistaa valssikalvon, ruosteen ja hitsausoksidin sekä avaa hitsauspinnan mikroporot, jotta seuraava vaihe voi vaikuttaa niihin.
Vaihe 7 – Esipaistaminen 180 °C:ssa 20 minuuttia
Suihkutetut osat paistetaan 180 °C:ssa 20 minuuttia ennen kuin niihin levitetään mikään jauhepinnoite. Uuni poistaa kosteutta ja keveitä hiilivetyjä hitsauspintojen mikroporoista, kun pinta on vielä paljaana; tämä vaihe poistaa kuplan muodostumisen juuritasolta. Siksi paistaminen on tehtävä suihkutuksen jälkeen eikä ennen sitä: suihkutus tuo pinnalle uudelleen kosteutta ja avaa poroja, jotka aiempi paistaminen oli jo tyhjentänyt.
Vaihe 8 – Pinnoitus, kovettaminen 190 °C:ssa 15 minuutin ajan, toinen pinnoituskerta hitsauskohdassa
Pulveripinnoite sovelletaan vaaleanharmaalle RAL 7035 -väriselle pinnalle 65–80 µm:n paksuisena ja kovetetaan 190 °C:ssa 15 minuutin ajan. Hitsausviivalla tehdään toinen pinnoituskerta, jotta pinnoitteen paksuus suurimman huokoisuuden alueella saavuttaa ylärajan eikä jää nimellisarvon tasolle.
Lopullinen tarkastus kattaa pinnoitteen paksuuden, tarttuvuuden ISO 2409 -standardin mukaisesti sekä tarkemman tarkastuksen jokaisen hitsausviivan osalta pinnoitteen rei’ityksen ja kuplan muodostumisen varalta. Hyväksytyt osat pakataan siten, että pinnoitetut pinnat eivät kitkäy toisiaan kuljetuksen aikana.
Mitattu 600 kappaleen erässä
| Merkintä | Spesifikaatio | Pidetty 600 käsivarrella |
|---|---|---|
| Suoruus pitkin tankoa | 0.2 mm | Yksikään osa ei ole rajojen ulkopuolella jäähtymisen jälkeen |
| Liitoskupin pinnan kohtisuoruus | 0,15 mm | Pidetty jokaisella käsivarrella mittauspöydällä mitattuna |
| Hitsaus vinokulmaisessa liitoksessa | Täydellinen läpäisy, maatasoinen pinnan taso | Maatasoinen pinta ilman näkyvää kimmoketta pinnoitetuissa osissa |
| Sorvattu puhtaus | Sa 2.5 | Vahvistettu ennen jokaista uuniin menevää erää |
| Esipaistaminen | 180 °C 20 minuuttia | Käytetty jokaisen varren päälle ennen pinnoitusta |
| Kalvon paksuus | 65–80 µm | Vyön sisällä, mukaan lukien hitsausten toinen käsittelykerta |
| Liimaus | Gt0 ISO 2409 -standardin mukaisesti | Saavutettu ristikköleikkaustesteissä hitsauslinjalla |
| Suolahimmentestaus | 480 tuntia neutraalissa testissä, ei kuplia | Hitsauslinjalla ei ilmennyt kuplia |
| Pieniä reikiä hitsauslinjalla | Ei sallita | Lopputarkastuksessa ei löytynyt yhtään vikaa |
Yllä kuvatulla prosessilla toimitettiin kuusisataa käsivartta. Asiakas ilmoitti, että käsivarret asettuivat tasaisesti kehyksille ja että hitsauksissa ei esiintynyt pinnoitusvikaa käytön aikana.
Virhe, jonka havaitsemme omassa kokeiluajossa
Viidenkymmenen kappaleen kokeilu ei epäonnistunut hitsausgeometriassa. Se epäonnistui prosessijärjestyksessä, ja prosessijärjestys oli meidän vastuullamme.
Viidestäkymmenestä käsivarresta yhdeksän sai ohuen rivin pieniä kuplia juuri hitsauslinjalla kovennuksen jälkeen. Pintajauheessa, pinnoituspaksuudessa tai uunin lämpötilassa ei ollut mitään vikaa. Olimme kuumennelleet osat kaasun poistamiseksi ennen puhallusta eikä sen jälkeen, koska kuumennus oli hitsaustoimenpide ja kuului muiden hitsaustoimenpiteiden joukkoon. Puhallus lisäsi kosteutta takaisin pinnalle ja tyhjentämiimme poroihin, ja kovennus aiheutti loput.
Korjaus oli siirtää degaasauskuivaus puhalluksen jälkeen ja pitää puhalletut osat suojattuina, pois tehdasilmasta, kunnes ne pinnoitettiin.
Tämä on hyödyllinen opetus kaikille, jotka määrittelevät tätä prosessia: hitsaus ja pinnoitus eivät ole kaksi riippumatonta toimintaa, jotka tapahtuvat samassa tehtaassa. Niillä on yhteinen muuttuja, nimittäin se, mikä jää hitsausalueen sisälle, kun pinnoite sulkeutuu sen päälle.
Hitsatun teräksen valmistelu pinnoitetta varten: neljä vaihtoehtoa vertailussa
| Valmistelu | Mitä se poistaa | Pieni reiän riski hitsaussa | Liimaus | Missä se sijoitetaan |
|---|---|---|---|---|
| Pese rasva pois, sitten pinnoita | Vain öljyt ja käsittelyjä jättänyt lika | Korkea, ja porat pysyvät täynnä kaasua ja kosteutta | Heikko hitsauksissa, ja pinnoite nousee irti hitsausviivasta | Sileät osat, joissa ei ole hitsausta pinnoitetulla alueella |
| Soraa Sa 2,5 -luokkaan, sitten pinnoita | Kuoriesiideri, ruoste, hitsausoksidi; avaa pinnan mikroporot | Keskiverto–korkea, avoimet porot säilyttävät edelleen kaasua | Hyvä terveellä metallilla, ohut poroisten alueiden yli | Yksinkertaiset hitsatut osat kuivassa sisätilakäytössä |
| Soraa, poista kaasu lämmittämällä 180 °C:seen, sitten pinnoita | Edellä mainittu, lisäksi kosteus ja kevyet hiilivedyt poistetaan poroista | Alhainen | Hyvä, myös hitsaussaumalla | Hitsatut osat kaikissa kosteissa tai ulkoisissa käyttöolosuhteissa, tässä käytetty menettely |
| Soraa, fosfatoi, poista kaasu lämmittämällä, sitten pinnoita | Kuten edellä, lisäksi muuntokerros teräkselle | Alhainen | Paras vaihtoehto, ja se suojaa leikattuja reunoja | Osat, jotka altistuvat suolapurskeelle, kosteudelle tai reunakulutukselle |
Neljäs vaihtoehto on kalliimpi osaa kohden, ja se on oikea vastaus, kun käsivarsi asetetaan ulkotilaan tai pesualueelle. Sisätilojen kehiköihin kolmas vaihtoehto riittää yleensä, ja molemmat vaihtoehdot vaativat, että polttouuni on sijoitettu oikeaan paikkaan prosessijärjestyksessä.
UKK
Miksi jauhepinnoite muodostaa kuplia hitsauslinjan kohdalla?
Koska hitsaus on ainoa pinnan osa, jossa sen alla on tyhjiöitä. Hitsaaminen jättää porositeettia, jossa on ilmaa, kosteutta ja kevyitä hiilivetyjä, ja pinnoite sulkeutuu sen yli ennen kuin kovettuminen lämmittää kaiken. Pinnoite pehmenee ennen kuin se verkottuu, joten laajeneva kaasu työntää itsensä läpi ja aiheuttaa neulapisteitä tai kuplia hitsauslinjan kohdalla eikä satunnaisesti.
Voiko hitsausvääntymän poistaa pinnoituksen jälkeen?
Ei. Pintakäsittelyn saattaminen suoraksi vahingoittaa kalvoa juuri siinä kohdassa, johon asiakas katsoo, ja suoristamiseen käytetty lämpö vahingoittaa kalvoa ja sen alla olevaa tartuntaa. Vääntymä poistetaan ennen pinnoitusta hitsaamalla kiinnitysraamissa tasapainoisessa järjestyksessä sekä tarkistamalla suoruus ja kohtisuoruus osan jäähtyessä huoneenlämpöön.
Onko hitsausnaumat hioottava ennen jauhepinnoitusta?
Ei aina toiminnallisista syistä, mutta näkyvissä olevassa liitoksessa niiden on oltava. Hiomaton hitsauskupla ulottuu yli liitoksen ja pitää ilman juuressaan, mikä aiheuttaa kalvolle ohuen reunan ja tyhjän alueen, ja kupla kertoo ostajalle myös siitä, että liitos on jätetty hitsatun tilaan. Tässä osassa hitsausnaumat on hiotu tasaisiksi, koska vinokulmainen liitos on tarkoitettu luettavaksi yhtenä jatkuvana pinnana pinnoituksen alla.
Kuinka tarkistetaan pinnoituksen tartunta hitsatulla osalla?
Leikkaa ristikkäinen leikkaus kalvoon hitsin ja sen viereiseen teräkseen, sovella ISO 2409 -standardin mukaista teipin vetotesta ja arvioi tulos. Tämän suorittaminen hitsillä eikä tasaisella metallilla on koko pointti: tasaiset alueet läpäisevät melkein millä tahansa pinnanvalmistuksella, ja hitsausviiva on se paikka, jossa liimausten epäonnistuminen ilmenee ensimmäisenä. Tässä tilauksessa hitsausviiva sai arvosanan Gt0.
Mitä piirrustukseen tulee merkitä
Kuusi viivaa piirrokseen estävät suurimman osan riidoista:
1. Anna suoruusarvo koko sauvan pituudelta viitepisteellä, älä huomautuksena hyvästä työnlaadusta.
2. Anna liitospinnan kohtisuoruusarvo samalla viitepisteellä kuin suoruusarvo.
3. Ilmoita, onko liitoskohdan hitsaukset hiottava tasaisiksi vai jätettävä hitsattuina.
4. Ilmoita soroitustaso ja ilmoita, vaaditaanko kaasunpoistoa edeltävä kuumennus ennen pinnoitusta.
5. Ilmoita värimääritelmä, pinnoituksen paksuusalue ja hyväksyttävä liimausluokka.
6. Kerro, tarvitaanko pistokkeen sisäpuolelle sama kalvopeite kuin ulkopuolelle, koska sisäpinnan pinnoittaminen täyteen paksuuteen muuttaa sen muotoa ja vaikuttaa siihen, mitä pistokkeeseen liukuu.
Hitsattu varsi on yhdistelmä liitosta, lämpökäsittelystä ja pinnoitetta, jotka ovat päällekkäin, ja jokainen kerros voi kumota alla olevan kerroksen vaikutuksen. Määrittele ne yhtenä prosessijonona, jolloin osa on tavallista työtä: suora tanko, tasaisesti istuva pistoke ja pitkäaikaisesti sileä pinnoite hitsin ympärillä.