 EN


Kylmäkäsitelty ja karkaistu levy: Miksi tasaisuus palautuu?
Mitä tällä kannakkeella on tehtävä?
Kolme tehtävää, ja ohuin piirre kantaa ne kaikki.
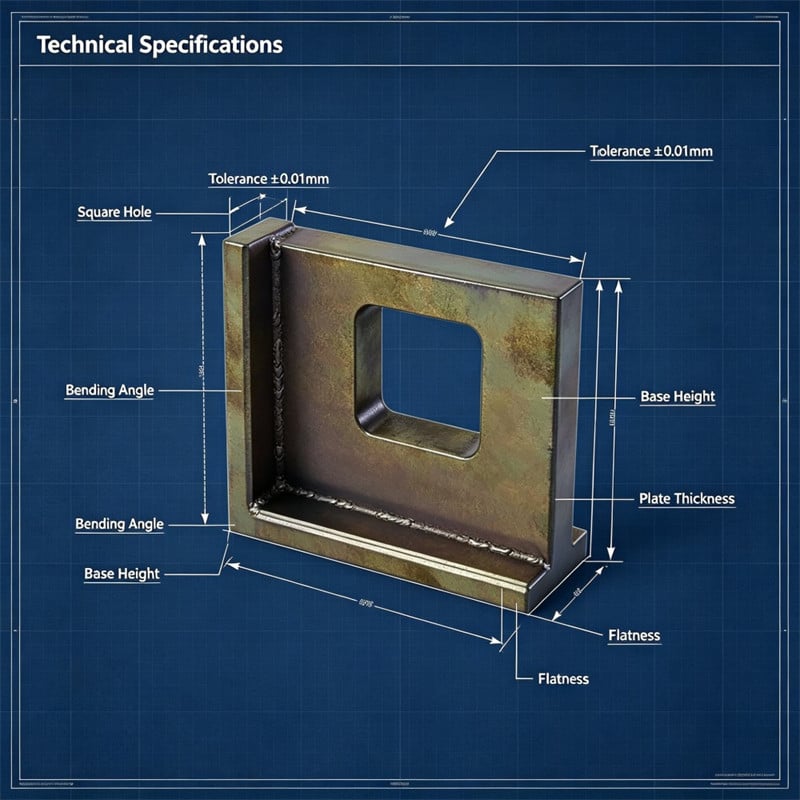
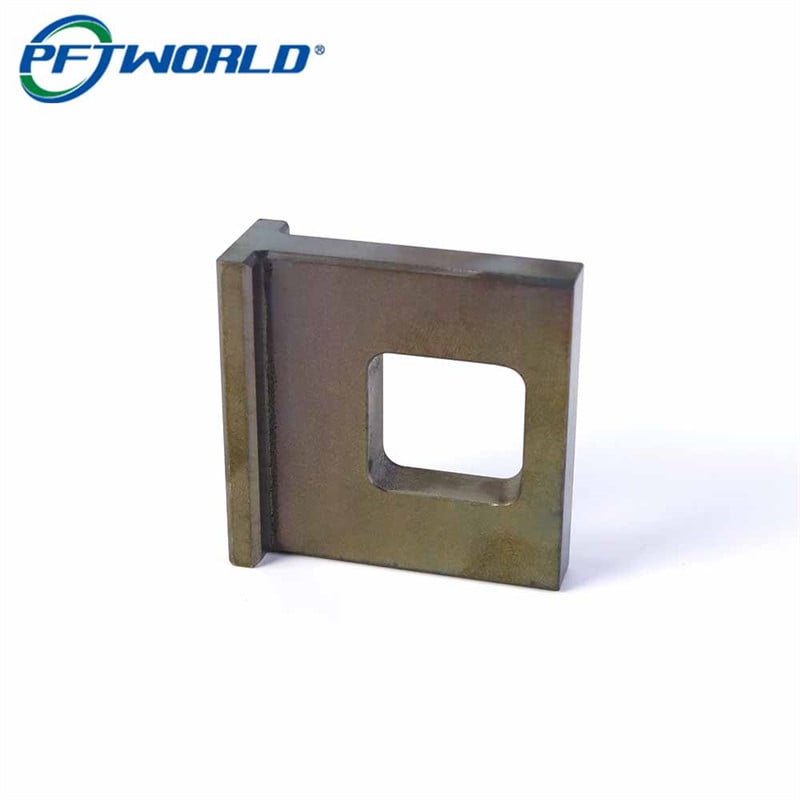
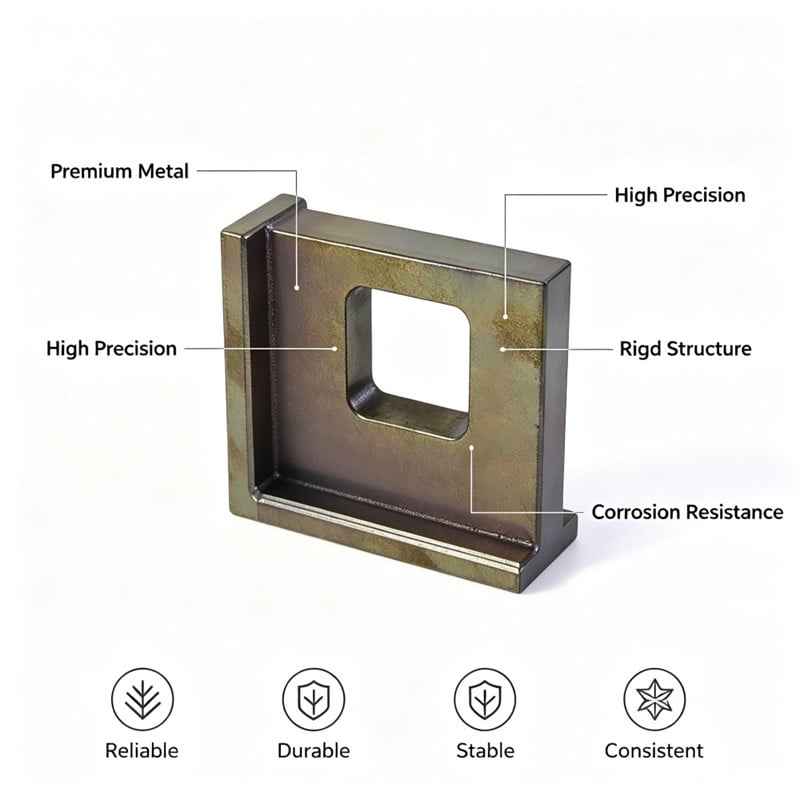
Pystysuora levy kantaa ikkunaa. Vastinosa kulkee aukon läpi, joten ikkunan on oltava tarkka kooltaan ja sijailtava tarkasti, ja sen ympärillä olevan levyn on pysyttävä riittävän tasaisena, ettei vastinosa juutu sisäänmenossa. Ikkunan seinämät ovat osan ohuimpaa metallia, mikä tekee niistä herkimmät kaikille leikkauksen ennen ja jälkeen tapahtuville vaikutuksille.
Perusliitoslevy määrittää kiinnikkeen sijainnin. Se asettuu konekiinnikkeelle, joten sen alapinta on kiinnityspinta ja sen sisäinen askel sijoittaa kiinnikkeen vastaosan vastaan. Jos liitoslevy ei ole tasainen, kiinnike heiluu ja kaikki koneella tehtävät mittaukset tehdään liikkuvasta viitereferenssistä.
Kovuus kantaa kulumista. Osa on kuumennettu ja jäähtynyt piirroksessa määritellyn kovuuden mukaisesti, mikä selittää, miksi se ei muodonmuutu käytössä ja miksi ikkunan reunat säilyttävät muotonsa, kun vastinosa on kulkenut niiden läpi tuhansia kertoja.
Miksi ohut levy on vaikein pitää tasaisena lämmönkäsittelyn jälkeen?
Raaka-aineessa on jo alun perin jännitystä, ennen kuin kukaan koskee sitä koneella
Valssattu tai vedetty sauva saapuu sisäisellä jännityksellä, jonka valssaus ja jäähdytys ovat aiheuttaneet. Koneistus poistaa materiaalia vain yhdestä puolesta, mikä epätasapainottaa jännitystä ja saa osan liikkumaan leikkaamisen vapauttaessa sen. Paksussa lohkossa liike absorboituu jäljelle jääneeseen osaan, eikä mitään mitattavaa tapahdu. Muutaman millimetrin paksussa levyn tapauksessa sama jännityksen vapautuminen taivuttaa osaa.
Tästä syystä ensimmäinen operaatio ohuella levyllä on tärkeämpi kuin viimeinen. Jos raaka-aine käsitellään karkeasti tasaisella lisäyksellä ja annetaan liikkua ennen viimeistelyleikkauksia, liike tapahtuu silloin, kun materiaalia on vielä poistettavissa. Jos osa koneistetaan lähes lopulliseen kokoonsa yhdellä kerralla, liike tapahtuu viimeisen leikkauksen jälkeen, kun korjaamista ei enää ole mahdollista.
Lämmönkäsittely vapauttaa ja järjestää uudelleen kyseisen jännityksen
Karkaaminen ja sitä seuraava pehmentäminen ovat hallittu lämpökäsittelyprosessi, joka aiheuttaa osaan suurimman jännityksen koko sen elinkaaren aikana. Osaa lämmitetään, jäähtyy nopeasti muodostaakseen kovaa rakennetta ja pehmentetään sitten piirustuksessa määritellyn kovuuden saavuttamiseksi. Jokainen näistä vaiheista mahdollistaa sisäisten jännitysten uudelleenjärjestäytymisen, mikä aiheuttaa osan hieman vääntymistä.
Vääntymä ei ole lämpökäsittelyn virhe. Se on ainetta ominainen ilmiö, jonka suuntaa voidaan ennustaa vain hyvin yleisellä tasolla. Sen sijaan voidaan vaikuttaa siihen, jääkö vielä koneistusta tehtäväksi sen jälkeen, kun vääntymä on tapahtunut.
Puhdistusleikkaus tasapainottaa jännitykset uudelleen, ja osa liikkuu, kun kiinnike irrotetaan.
Viitepintojen leikkaaminen karkaamisen ja pehmentämisen jälkeen saa kytkimen istumaan tasaisesti, mutta itse leikkaus on jännitystapahtuma. Kun materiaalin ohut kerros poistetaan yhdestä pinnasta ja toinen pinta jätetään koskemattomaksi, tasapaino muuttuu uudelleen, ja osa voi jousittua heti kiinnikkeen irrottaessa.
Tästä syystä koneistettu levy on kahden tasaisuusarvon alaista: yhden mitattuna osaa pidettäessä ja toisen mitattuna, kun osa on vapaana. Yksi raskas lopputyöstökäynti ohuessa levysä käy ilmi täysin tasaiselta koneella, mutta ei näytä tasaiselta pinnanmittauslevyllä kahdenkymmenen minuutin kuluttua, ja asiakas näkee aina vain jälkimmäisen arvon.
Kiinnitysvoima parantaa mittauksen tulosta.
Ohut levy on helppoa kiinnittää tasaisesti, koska kiinnitysvoima on suurempi kuin materiaalin jäykkyys. Kiinnitysrauta, matalaprofiiliset kiinnittimet tai jopa magneettinen puristin painavat kaarevan levyn kosketukseen pöytään, ja kaikki mittaukset, jotka tehdään tässä tilassa, kuvaavat kiinnitystä eivätkä osaa.
Käytännön seuraus on, että tasaisuus on tarkistettava osan ollessa vapaana pinnanmittauslevyllä käyttäen kiertokelloa tai korkeusmittaria, ja tarkistus on toistettava sen jälkeen, kun osa on saanut asettua paikoilleen, eikä välittömästi kiinnityksen poistamisen jälkeen, kun jousivoima on vielä vaikutuksessa.
Mitä ikkuna tekee ohuelle levylle?
Ikkunaseinät ovat ohuin osa, ja ne värisevät
Suorakulmaisen aukon leikkaaminen levyyn jättää neljä kapeaa seinää, ja nämä seinät ovat huomattavasti jäykempiä kuin levy ennen ikkunan tekemistä. Työkalu, joka liikkuu niitä pitkin, työntää niitä pois leikkauksen sijaan, ja seinä kimpoaa takaisin työkaluun – tämä on värinä. Värinä ilmenee huonona pinnana ikkunan sisällä, liian suurena avoimena ja kulmassa, joka ei ole enää piirroksessa määritellyssä paikassa.
Puolustus on käytännöllinen eikä älykäs: vähennä työkalun säteittäistä syöttöä, pidä työkalu terävänä ja lyhyenä, tue seinää sen takaa, jos geometria sallii sen, ja tee ikkunan viimeistelyleikkaus levyyn molemmin puolin, jotta seinät kuormitetaan tasaisesti eikä niitä leikata vain yhdestä pinnasta.
Kulmien kaarevuussäteet ovat paikkoja, joissa ohuet levyt halkeavat
Terävä sisäkulma aiheuttaa jännityskeskittymän, ja lämpökäsittelyllä kovennettu martensiittinen ruostumaton teräs on siihen herkempi kuin pehmeä hiiliteräs. Kuormituksen alaisena rako alkaa kulmasta ja etenee seinämään päin. Siksi ikkunan kulmien kaarevuussäde tulee merkitä piirustukseen vaatimuksena, ei vain mukavuussyistä, ja siksi sen tarkistaminen ensimmäisessä tuotantosarjan osassa sekä myöhemmin aika ajoin on tarpeellista, koska kulunut tai sirontunut työkalu tuottaa hiljaa terävämmän kulman.
Toinen syy, miksi kaarevuussäde on pidettävä, on se, että lämpökäsittely tapahtuu tämän ominaisuuden läheisyydessä. Jos ikkuna leikataan ennen kovennusta, kulman geometria kokee koko käsittelyprosessin; jos se leikataan sen jälkeen, kulma koneistetaan jo kovennettuun materiaaliin, ja työkalun on pystyttävä tuottamaan kaarevuussäde ilman sirontaa.
Miten kiinnikkeet valmistettiin vaihe vaiheelta?
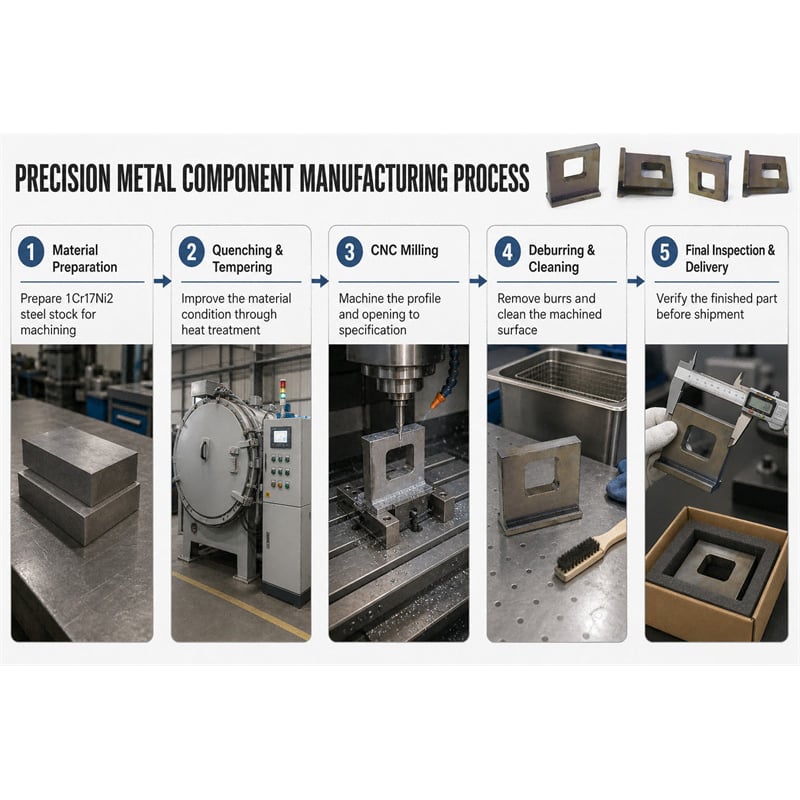
Vaihe 1 – Karkeaa profiilia ja jätä varaa myöhempää leikkausta varten
Kiinnike valmistetaan 1Cr17Ni2-tangosta, jossa pystysuoran levyn molemmille pinnoille ja perusliittimelle on jätetty tasainen työstövaraus. Varaus on tarkoitettu lämpökäsittelyyn, ei koneistukseen: myöhempää leikkausta käytetään vääntymän poistamiseen, jonka lämpökäsittelyn aiheuttama lämpötilasykli tuottaa.
Vaihe 2 – Kylmäkäsittele ja koveta piirroksen mukaisesti
Karkeasti valmistettu osa kylmäkäsitellään ja kovetetaan täydellisesti piirroksessa määritellyn kovuusalueen mukaisesti, mikä antaa kiinnikkeelle kulumisvastuksen ja palautumattomuuden vastustuskyvyn käytön aikana.
Vaihe 3 – Tarkista kovuus ja merkitse mittauspaikat
Kovuus tarkistetaan osasta useissa eri kohdissa, jotta pehmeä alue voidaan havaita eikä sen vaikutus keskitä muualle. Mittauspaikkojen merkitseminen on tärkeää: osa, joka on oikean kovuinen liittimen päässä mutta pehmeä ikkunan vieressä, edustaa eri ongelmaa kuin osa, jonka kovuus on yhtenäisesti alhainen.
Vaihe 4 – Koneistuta viitepinnoilla kovetuskäsittelyn jälkeen
Kiinnikkeen sijaintia määrittävät pinnat jyrsitään lämpökäsittelyn jälkeen, joten asiakkaan mittaama tasaisuus saavutetaan leikkauksella, joka tehdään materiaaliin, joka on jo lopettanut muodonmuutoksensa. Leikkaus tehdään tasapainoisilla kuluilla levyn molemmin puolin eikä yhdellä raskaalla kululla vain toiselta puolelta.
Vaihe 5 – Jyrsi ikkuna haluttuun kokoon ja paikkaan
Ikkuna jyrsitään määritellyllä kulmaradiuksella käyttäen kevyttä säteittäistä leikkuusyvyyttä, jotta seinämät eivät työntyisi pois terästä. Siellä, missä geometria sen sallii, ikkunan viimeistelyleikkaus tehdään molemmilta pinnoilta, jotta seinämiin kohdistuu symmetrinen kuorma ja avaus pysyy suorana levyn koko paksuuden läpi.
Vaihe 6 – Säilytä levyn paksuus ikkunan ympärillä
Levyn paksuus ja erityisesti ikkunan ympärillä oleva seinämän paksuus pidetään piirustuksen mukaisena eikä jätetä raakamateriaalin alkuperäiseen kokoon, koska juuri tuo paksuus määrittää, kuinka suuren kuorman ikkunan reuna voi kestää.
Vaihe 7 – Poista teräviä reunoja ja pyöristä kaikki reunat
Ikkunan reunat, perusliittimen askel ja ääriviivat ovat terävyydeltään poistettuja, ja terävät reunat on pyöristetty. Lämmönkäsittelyn aiheuttama reuna-terä on kova ja terävä, ja se voi leikata yksikön kokoonpanijan käsiä.
Vaihe 8 – Tarkista osa vapaana tasopinnalla
Tasaisuus tarkistetaan kiinnittimen ollessa ilman mitään kiinnikettä tasopinnalla yhdessä ikkunan koossa ja sijainnissa, kulmaradiuksessa, levyn paksuudessa ja kovuusmerkintöjen kanssa. Järjestys on tärkeä: tasaisuusluku, joka on otettu kiinnikkeen alla, ei ole tasaisuusluku vaan merkintä siitä, kuinka tiukkaan kiinnike on kiristetty.
Mitä 1 200 kappaleen erä mittasi?
| Merkintä | Spesifikaatio | Tarkistettu 1 200 kiinnikkeen yli |
|---|---|---|
| Kovuus | Piirustuksen mukainen alue, ei pehmeitä kohtia | Tarkistettu useassa kohdassa osaa kohden ja merkitty muistiin |
| Kuumennuksen jälkeiset pinnat | Jälkikäsitelty jyrsimällä kuumennuksen jälkeen, tasainen | Leikattu tasapainoisilla kuluilla levyn molemmin puolin |
| Tasaisuus, osa vapaana | Pinnan tasolla, ilman kiinnikkeitä | Tarkistettu pidikkeen ollessa vapaana, ei kiinnikkeessä |
| Ikkunan | 18 x 12 mm, tarkka koko ja sijainti | Vastaava osa kulkee läpi ilman esteitä |
| Ikkunan kulmat | Pyöristetty piirustuksen mukaisesti | Pyöristys tarkistettu ensimmäisessä osassa ja ajan tasalla |
| Plaatin paksuus | Piirustuksen toleranssien mukaisesti | Pidetty kiinni ikkunan ympärillä sekä laudan poikki |
| Perusflangi | Tasainen alapinta, sisäinen askel asennossa | Kiinnike istui kiinnikkeessä ilman heilahdusta |
| Kovuusasteikko | Poistettu, tasainen pinta | Puhdistettu kovuuskäsittelyn jälkeisessä leikkauksessa |
| Reunat | Terävät reunat poistettu, terävät kulmat pyöristetty | Koontivaiheessa ei ilmoitettu leikkauksia |
Tuhatkaksisataa kiinnikettä toimitettiin 24 päivässä, ja asiakas ilmoitti, että kiinnikkeet istuivat tasaisesti kiinnikkeessä, ikkuna otti vastinosan siististi vastaan ja ikkunan kulmissa ei esiintynyt halkeamia käytön aikana.
Virhe, jonka havaitsemme omassa kokeiluajossa
Kokeiluajomme tuotti kiinnikkeitä, jotka menestyivät tasaisuustestissä koneella, mutta epäonnistuivat pinnanmittauslevyllä, ja erotteen aiheutti kiinnitin.
Olimme asettaneet viimeistelyleikkausasetelman sitoen levyä kiinteästi kiinnityslevylle perustellen päätelmän, että jäykkä asetelma tuottaa jäykkää osaa. Näin ei kuitenkaan ole. Jokainen koelevy luettiin tasaiseksi kiinnityslevyllä, mutta kun ne irrotettiin ja tarkastettiin vapaana, suurin osa niistä palautui kaareutumaan yli sallitun toleranssin verran. Kiinnike oli pitänyt taipumaa paikoillaan leikkauksen aikana, ja materiaali rentoutui kaareutumaan heti paineen poistuttua.
Kahdessa muutoksessa siirryttiin tuotantoon, ja yksi muutos tehtiin tarkastukseen. Kiinnityspaine vähennettiin siihen tasolle, joka leikkaukselle todella tarvitaan: tukea annetaan ikkuna-alueen alapuolelta eikä painetta kohdisteta sen yläpuolelle, jolloin levy paikataan eikä puristeta. Jokaisen pinnan viimeistelykäynti jaettiin kevyeksi esikäyndiksi ja viimeistelykäyndiksi, ja levyn annettiin levätä niiden välissä, mikä antaa materiaalin mahdollisuuden liikkua ennen viimeistä leikkausta eikä sen jälkeen. Tasaisuustarkastus siirrettiin purkautumiskriteeriksi puristamattoman pinnan mittaukseksi tasopinnalla, ja juuri tämä muutos olisi havainnut kokeiluosat jo ennen niiden pakkaamista.
Kokeilun ja tuotannon välillä tasaisuusvirheiden hylkäysaste laski näkyväksi useimmilla osilla nollaan koko tuotantosarjan aikana.
Kolme eri järjestystä ohuelle lämpökäsittellylle levylle, vertailu
| Jono | Kuinka tasaisuus saavutetaan | Vääristymisvaara | Kovuuden säilyminen | Missä se sijoitetaan |
|---|---|---|---|---|
| Karkea käsittely, lämpökäsittely, viimeistelyhionta | Sallitaan lämpökierroksessa jäämä, jonka jälkeen viitetasot ja ikkuna leikataan kovennetusta materiaalista | Alhainen, koska liike tapahtuu ennen viimeistelyleikkauksia | Säilytetään, koska viimeistelyleikkaukset ovat keveitä ja osa on jo kovuudeltaan valmis | Ohuet levyt ja kiinnikkeet, jotka täytyy olla tasaisia käsittelyn jälkeen; tätä reittiä käytetään tässä |
| Porataan kaikki, kuumenkäsittely tehdään, ja lopuksi pinnanhiomalla tasataan | Geometria leikataan ensin ja tasaisuus saadaan takaisin hiomalla yksi pinta | Keskitaso: ikkuna ja ohuet seinämät vääntyvät kierroksessa, ja hiominen korjaa vain yhden pinnan | Säilytetään, mutta kovaa ohutta levyä on vaikea pitää hiomassa ilman samaa puristusvirhettä toistumatta | Osat, jotka ovat tasaisia vain toiselta puoleltaan ja riittävän paksuja selviytyäkseen kierroksesta tuen ilman |
| Työstetään esikovennetusta raaka-aineesta | Tasaisuus ei häiriinny lainkaan lämpökäsittelyn aikana | Alhaisin, koska osaa ei käsitellä muulla tavoin kuin lämpökäsittelyllä, joka vääntää sitä | Määritetty valmiiksi kovettuneen materiaalin perusteella, joten piirustuksen on hyväksyttävä toimitettu tila | Yksinkertainen muoto jo kovettuneessa materiaalissa, jossa poratut tai jyrsityt rakenteet eivät vaadi pitkiä ja ohuita leikkauksia |
Ensimmäisen rivin kustannukset osaa kohden ovat korkeammat kuin toisen rivin, koska lisäaineen on kuljettava läpi lämpökäsittelyn ja poistuttava myöhemmin. Tässä kiinnikkeessä ikkunoiden seinämät päättivät asian: muutaman millimetrin paksuiset seinämät aukeaman ympärillä eivät kestä täyttä lämpökäsittelyä ja palaa suorina takaisin.
UKK
Miksi jyrsitty levy vääntyy karkaistessa ja pehmennettäessä?
Koska lämpökäsittelyssä materiaalin sisäinen jännitys vapautuu ja järjestyy uudelleen, mikä aiheuttaa osan hieman vääntymistä. Jos levy on jo koneistettu lopulliseen kokoonsa, tämä vääntymä on hyväksyttävä. Jos kuitenkin on jätetty varaus, vääntymä poistetaan lopputyön aikana tehtävillä koneistusvaiheilla, minkä vuoksi järjestys on tärkeämpi kuin koneistusparametrit ohuessa levysä.
Kuinka paljon materiaalia tulisi jättää leikattavaksi lämpökäsittelyn jälkeen?
Riittävästi, jotta vääntymä, jonka käsittely aiheuttaa kyseiselle geometrialle, voidaan poistaa – ohuessa levysä tämä on mittaukseen perustuva kysymys eikä kaava: käytä kokeilukäynnistä mittauksena, tarkista levyt irrotettuina kiinnikkeistä ja aseta varaus löydetyistä arvoista. Liian pieni varaus jättää taipuman valmiiseen osaan; liian suuri varaus tarkoittaa hyvän materiaalin poistamista ja jännityksen uudelleen tasapainottamista.
Miksi ohuet levyt näyttävät olevan tasaisia kiinnitettynä, mutta eivät sen jälkeen?
Koska kiinnitysvoima on suurempi kuin ohuen levyn jäykkyys, kiinnitin painaa kaarta ulospäin mittauksen aikana. Mittausarvo kuvaa kiinnitintä, ei osaa. Ohuiden osien tasaisuus on tarkistettava vapaassa tilassa pinnanmittausalustalla, ja osan on parasta antaa asettua ennen lopullista mittausta sen sijaan, että mittaus tehtäisiin heti sen irrottamisen jälkeen.
Vähentääkö kuumennuksen jälkeinen poraus kovuutta?
Ei, kunnes viimeistelyleikkaukset ovat kevyitä ja leikkuulämmön hallinta on varmistettu. Kovuus määritetään kuumennuskäsittelyn yhteydessä, ja sen jälkeen tehty leikkaus poistaa vääristyneen pintakerroksen muuttamatta materiaalin alapuolella olevaa osaa. Post-käsittelyn koneistuksen riski ei ole kovuuden menetys, vaan sirontaa kovasta reunasta tai ohuesta seinämästä, mikä tekee kevyistä leikkauksista ja terävistä työkaluista tärkeämpiä tässä kuin pehmeässä materiaalissa.
Mitä piirtää piirrokseen?
Kuusi viivaa ratkaisevat tasaisuuskeskustelun ohuessa kuumennetussa levyssä:
1. Ilmoita kovuusalue ja mihin osan kohtaan kovuutta on tarkastettava, jotta pehmeä alue ei voi jäädä piiloon keskiarvon taakse.
2. Ilmoita, että kiinnityspinnat koneistetaan lämpökäsittelyn jälkeen, eikä valmistusjärjestystä jätetä työpajan päätettäväksi.
3. Anna ikkunan koko, sijainti ja kulman säde toleransseina, ja mainitse säde vaatimuksena eikä huomautuksena.
4. Anna levy- ja seinämänpaksuus toleranssina, koska tuo paksuus määrittää ikkunan reunan jäykkyyden.
5. Ilmoita tasaisuus osan ollessa vapaana ja nimeä referenssipinta; mainitse selvästi, että tarkastus tehdään ilman kiinnitystä.
6. Ilmoita, mikä on hyväksyttävää käsitettyllä pinnalla: onko kuumennusoksidi-värit poistettava vai onko käsittämättömän käsitetty pinta hyväksyttävissä ei-toiminnallisilla pinnoilla.
Ohut lämpökäsittelyyn alisteinen levy on samanaikaisesti koneistusongelma ja lämpökäsittelyongelma, ja nämä kaksi ovat yhtä mieltä vain silloin, kun järjestys suunnitellaan ennen ensimmäistä leikkausta. Saat hyväksytyn poiston, leikkausjärjestyksen ja irrotetun tarkistuksen oikein, ja loput on tavallista porausleikkausta: levy pysyy tasaisena, ikkuna ottaa vastaosansa ja kulmat eivät aiheuta halkeamaa.