 EN


Engrenaxe de POM sobremoldada con inserción de latón: por que se soltan os cubos?
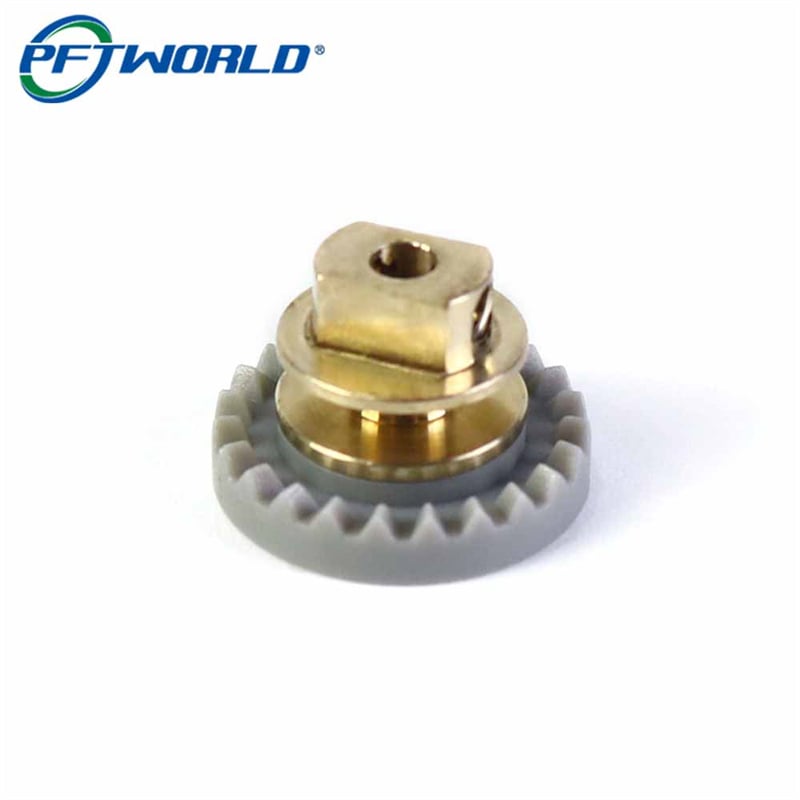
Unha engrenaxe gris de POM cun núcleo de latón torneado parece un composto sinxelo, e é precisamente por iso que moitas delas fallan. O traballo 260626003 chegou en xuño de 2025 dun fabricante de equipamento de oficina cuxo fornecedor anterior enviara un lote de engrenaxes de POM sobremoldados que superaran todas as inspeccións na doca e logo perderan os seus insertos dentro da máquina: algúns xiraban no eixe baixo torque inverso, algúns fenderan o bordo moldeado durante a montaxe e algúns desviáranse tanto do centro que a transmisión funcionaba con moito ruído e os parafusos de fixación non se mantían.
A continuación indícanse os cambios que realizamos, as medidas que tomamos ao longo da produción e o fallo que atopamos nos primeiros cinquenta pezas fabricadas por nós. Se está adquirindo unha engrenaxe de POM sobremoldada cun inserto de latón, a sección de retención é a que merece a súa atención, pois a resposta obvia —apertar o inserto firmemente e confiar na fricción— é a razón pola que fallou o primeiro lote.
Para que serve realmente o núcleo metálico
Os dous materiais desempeñan dúas funcións distintas, e esa división é o que fai que a peza funcione.
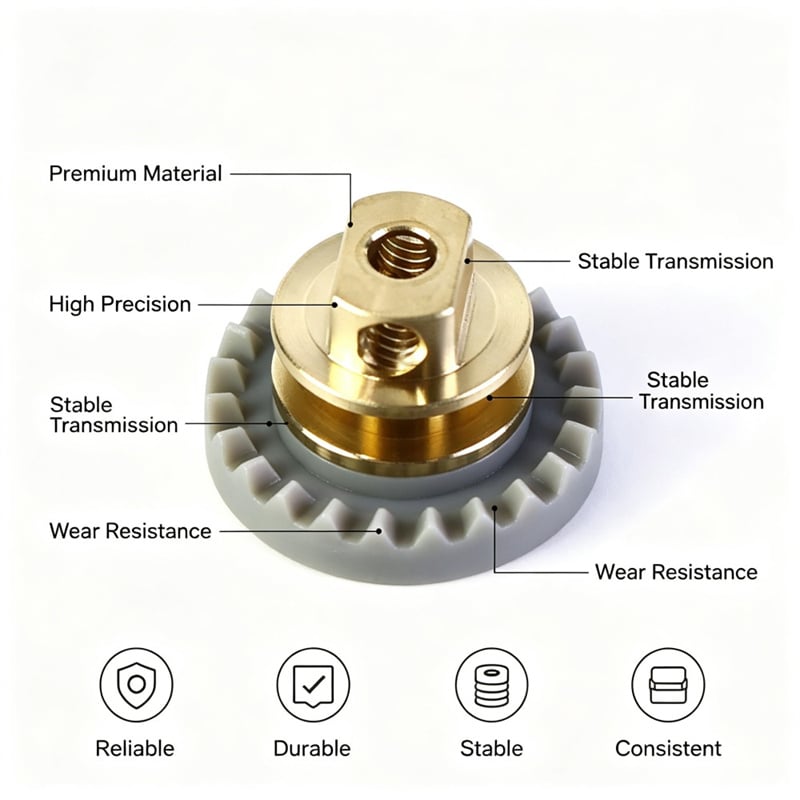
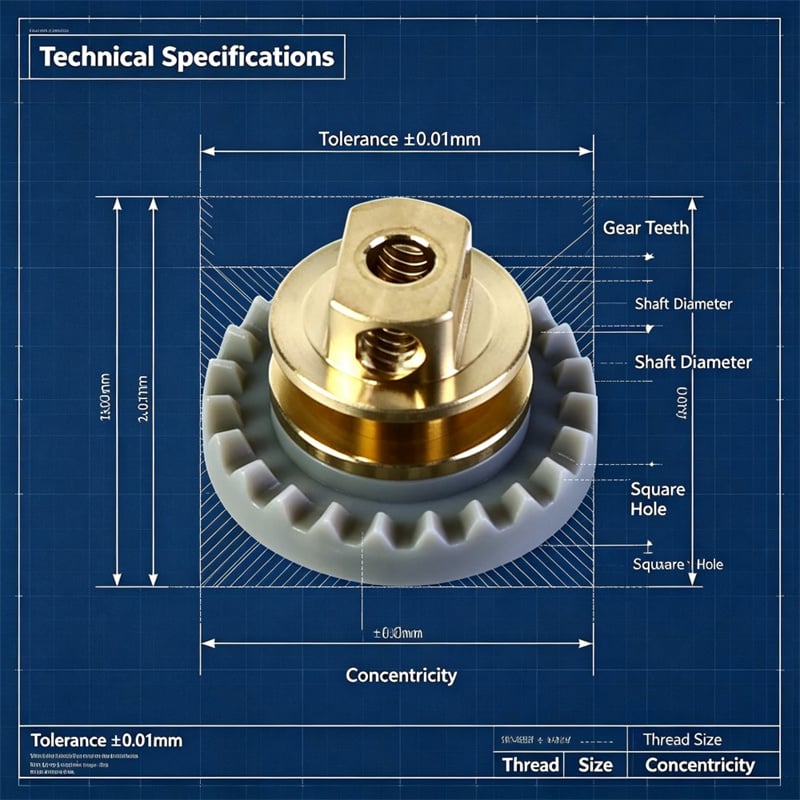
O corpo de POM moldeado leva a xeometría dos dentes. O POM é ríxido, dimensionalmente estable baixo carga e suficientemente resbaladizo para que un pequeno par de engrenaxes funcione en silencio sen graxa. O núcleo de lata soporta todo o que sofre cargas puntuais: o furo central que localiza o eixe, as dúas caras planas mecanizadas na parte superior que transmiten o par á parte acoplada, e os furos roscados transversais que fixan o conxunto ao eixe mediante tornillos de bloqueo.
Moldear os dentes sobre un núcleo mecanizado, en vez de mecanizar toda a engrenaxe en lata ou aceiro, permite un funcionamento silencioso, menor peso e ausencia de lubrificación, e resulta máis barato ca unha peza totalmente mecanizada en volumes elevados. O compromiso é o seguinte: a unión entre plástico e metal convértese agora nun camiño de carga, polo que debe deseñarse expresamente, non asumirse.
O modo de fallo que ninguén mide
O POM continúa movéndose despois de que a máquina de moldeo se detén
O POM cristaliza ao arrefecer e encoche aproximadamente un 1,8 por cento respecto da cavidade. Tamén continúa relajándose durante horas despois de que a peza saia do molde, e móvese grosamente cinco ou seis veces máis que o latón co mesmo cambio de temperatura. Un axuste que mide apertado na bancada pola mañá pode medir floxo nunha carcasa quente pola tarde, sen que se teña tocado nada.
Ese é todo o problema nunha soa frase: unha unión por fricción entre dous materiais que se expanden a velocidades distintas é unha unión cunha data de caducidade.
O bordo é o anel máis débil da peza
Premendo un collar liso nun cubo moldeado cargase o plástico circundante en tensión circular. O anel máis fino, máis frío e máis tensionado de toda a peza é o bordo ao redor do cubo, e tamén é onde normalmente se sitúan a entrada do canal e a liña de separación. Cando o axuste por presión está dimensionado para a súa apertura máis que para o seu axuste, é o bordo quen paga as consecuencias, o que fai que se produza unha engrenaxe rachada na banca de montaxe e que nin sequera chegue á máquina.
A unión ten que desempeñar dúas tarefas á vez
A localización e a transmisión non son o mesmo requisito. Unha inserción de cubo ten que manterse concéntrica co eixe da engrenaxe cunha precisión de centésimas de milímetro, e ten que resistir o par de torsión inverso sen ningún xiro. Un axuste por fricción realiza ben a primeira tarefa cando está novo, pero mal a segunda tarefa sempre, pois a forza normal de que depende é a primeira en desaparecer cando o plástico se relaja.
Tres formas de suxeitar unha inserción de latón e cando cada unha delas funciona
| Método | Como a suxeita | Resistencia ao par | Concentricidade | Onde se instala |
| Axuste por presión nun collar liso | Só fricción, por interferencia entre o collar e o cubo | Baixa a media; diminúe cando o POM se relaja e se aquece | Bo só se o cubo se corta despois da moldaxe | Ubicación de baixo par, servizo lixeiro, prototipos |
| Collar estriado prensado a unha profundidade controlada | Bloqueo por forma: os dentes do estriado mordén no plástico e o par transmítese a través dos dentes | Alto, manténse baixo carga inversa | 0,02 mm, cando o cubo se corta despois de que o corpo se asente | Engrenaxes de transmisión, eixos con bloqueo por tornillo de presión |
| Inserción colocada na cavidade e integrada durante a moldaxe | O polímero encóntrase ao arrefriarse sobre o estriado | Alto | Depende da ubicación da ferramenta do inserto | Alto volume, unha soa xeometría de inserto, orientación fixa |
Para este traballo executamos a opción intermedia, e a razón está na primeira fila: a fricción é unha forza que hai que manter, a forma é unha figura que xa se ten. Un estriado que se haxa mordido no POM segue transmitindo par incluso despois de que o plástico se relaje e desapareza a interferencia.
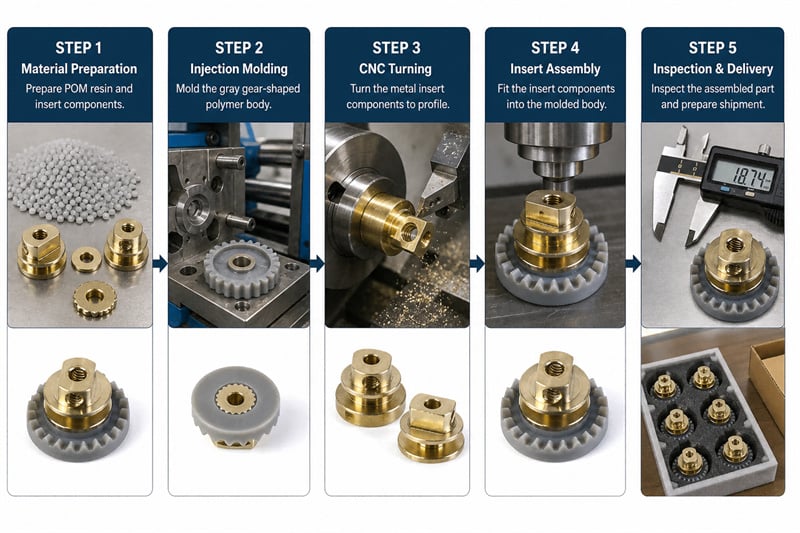
Como se construíu este engranaxe, paso a paso
Paso 1 – Moldar o corpo en POM, segundo a cor gris do debuxo
A cavidade dos dentes e o cubo córtanse de xeito que o cubo saia lixeiramente subdimensionado, deixando material para unha posterior operación de torneado. A cor defínese cun mesturador mestre fronte a unha mostra Pantone Cool Gray 7C, o que importa máis do que a maioría dos compradores esperan, porque o gris é onde primeiro se observa a deriva por lote.
Paso 2 – Deixar que o corpo moldado repouse durante 24 horas
As pezas descansan un día completo antes de calquera corte final. Cortar o cubo mentres a peza aínda está relaxándose significa que o axuste cambiará despois de cortala, e a medición que tomou na máquina xa non describirá a peza que envía.
Paso 3 – Torne a incrustación de lata nunha soa operación
A incrustación tórnase por completo nunha soa operación: o furo central, as dúas caras planas no extremo de transmisión, a brida de localización, o pescozo e o collar con ranuras. Unha soa operación mantén as caras planas, o furo e o collar compartindo un único eixe, o que garante a concentricidade do conxunto máis adiante. Unha segunda operación é como se obtén un núcleo que se axusta perfectamente ao eixe pero queda torcido na roda dentada.
Paso 4 – Corte o cubo para obter o axuste final
Despois de asentarse, o cubo tórnase co axuste por interferencia necesario para a prensa. Este é o paso que diferencia este proceso do que fallou: o axuste córtase en plástico estable, non en plástico que aínda se está contraindo.
Paso 5 – Montaxe mediante unha prensa quente, ata unha profundidade controlada
A inserción colócase nun prensa calefactada dentro dunha faiña de forza de 1,2 a 1,6 kN, asentada a unha profundidade fixa determinada pola brida. A profundidade, non só a forza, é o parámetro de control: a forza indica que a unión está apertada, mentres que a profundidade indica que a brida está ben asentada e que o núcleo é perpendicular á cara da roda dentada.
Paso 6 – Roscar os furos transversais despois da prensa
Os dous furos para tornillos de fixación roscaanse despois de asentar a inserción, de xeito que a rosca se corte na posición final da peza, e non nunha inserción que se moverá uns centésimos de milímetro despois. Unha rosca realizada antes da prensa é unha rosca que pode quedar desaxustada.
Paso 7 – Inspeccionar a unión, non só as dimensións
A inspección abarca a concentricidade da inserción, a extracción axial nunha mostra destructiva, o par de apriete no cubo mediante ciclos inversos, a forma dos dentes e unha comprobación visual de posibles fisuras na borda. As pezas empaquetanse logo de xeito que os dentes moldeados non se toquen entre si na caixa.
As primeiras cinquenta pezas e o fallo que atopamos
A proba con cincuenta engrenaxes fallou, e o fallo foi noso, non do material.
Doce pezas saíron da prensa cunha fenda fina na beira. Prendemos o primeiro lote co cubo cortado á medida nominal, directamente despois do moldeado, sen o paso de asentamento. O resto do grupo de proba, prensado despois dun día completo de repouso, non amosou ningunha fenda. A diferenza non foi casualidade: as pezas sen aloxamento aínda se estaban contraindo cando se colocaba o collar, polo que a interferencia era efectivamente maior ca a indicada no debuxo no momento en que a prensa chegaba á flanxa.
Introducíronse dous cambios na produción. Primeiro, ningún inserto é prensado nun corpo con menos de 24 horas de idade, e a idade regístrase no documento de seguimento. Segundo, o dispositivo da prensa asenta o inserto nun tope ríxido na flanxa en vez de funcionar ata un límite de forza, polo que un corpo que se contrae lixeiramente máis do esperado non pode sobrecargarse para acadar o número indicado.
O estriado tamén foi lixeiramente acurtado na zona moldeada para que só se enganche co plástico no cubo superior e nunca toque a área propensa a rebordos preto da liña de separación, onde un dente mordido podería iniciar unha fenda. Entre a proba e a produción, a categoría de fendas desapareceu por completo.
O que se mediu nun lote de 15.000 pezas
| Check | Especificación do debuxo | Mantido ao longo do lote |
| Concentricidade da inserción respecto ao eixe do engranaxe | 0,02 mm | No interior da banda en cada peza despois da prensa |
| Extracción axial da inserción | Polo menos 900 N | Ningunha peza por debaixo do límite na mostra destructiva |
| Par no cubo | 2,5 N·m durante 50 ciclos alternos | Sen rotación na ranurado |
| Forza de asentamento ao premer | xanela de 1,2 a 1,6 kN | Mantido dentro da xanela, profundidade axustada no tope do rebordo |
| Corpo da engrenaxe | 24 dentes, furo e caras planas nun mesmo eixe | Forma dos dentes e eixe comprobados na primeira peza de cada turno |
| Dentes moldeados | Sen grietas, sen rebabas na zona de engranaxe | Cero llantas agrietadas na inspección final |
| Cor | Pantone Cool Gray 7C | Gris coincidente lote a lote coa mostra aprobada |
Quince mil engrenaxes enviados en 21 días, e as primeiras transmisións montadas funcionaron sen ruído na liña do cliente, sen informar de ningún movemento do inserto.
A cor tamén é unha tolerancia, especialmente no gris
Os grises medios son implacables. Un desprazamento de un par de unidades na claridade léese como un material diferente para un comprador que ten dúas pezas xuntas, e léese como un produto distinto para un cliente que abre un kit de servizo seis meses despois. Tres hábitos manténo estable: un lote mestre por pedido cando a cantidade o permite, unha mostra aprobada conservada nun cajón escuro en vez de sobre un banco á luz do día, e unha lectura da cor fronte a esa mostra ao comezo e ao final de cada turno de moldeado, non só co primeiro artigo.
Que determina o custo dun engrenaxe con inserto moldeado
Catro elementos deciden o prezo, e só un deles é o plástico:
·O molde. Número de cavidades, forma dos dentes e se o cubo require un pino macizo en vez dun pino con núcleo. Este é o custo máis elevado e só se paga unha vez.
·A peza torneada integrada. Plano, flanxe, estriado e un furo que debe compartir un mesmo eixe. Unha peza integrada procesada nunha soa operación ten un custo por unidade superior ao dunha peza que require dúas operacións, pero a súa aplicación supón un aforro superior ao seu custo.
·O tempo de asentamento e o segundo corte. Estás pagando un día de almacenaxe e un paso final de acabado que só existe porque o POM se move.
·Profundidade da inspección. As probas de extracción e de par torsor son destructivas, polo que o prezo inclúe ensaios por mostraxe en vez de probas ao 100 %, e o tamaño da mostra merece ser acordado por escrito.
Pregúntalle a calquera fornecedor cal é o seu tempo de asentamento e como se controla a prensa: en profundidade ou en forza. A resposta indícaa se a unión foi deseñada ou simplemente esperada.
Preguntas frecuentes
Un engranaxe de POM sobre-moldeado require unha peza integrada estriada?
Só se a unión ten que transmitir torque. O estriado converte a unión de fricción en forma, polo que o torque transmítese polos dentes do estriado en vez de a través da presión na interface, que diminúe cando o plástico se relaja. Para unha peza que só ten que localizar un eixe sen carga de transmisión, un collar liso cun axuste correcto pode ser suficiente.
Pode inserirse a peza despois da moldura en vez de integrarse durante a moldura?
Si, e a inserción despois da moldura é frecuentemente a mellor opción cando a peza ten superficies planas ou un furo que deben manterse aliñados, porque o cubo pode cortarse despois de que o corpo se asente e a peza pode xirar nun só montaxe. A moldura con inserción é adecuada para volumes altos cunha xeometría fixa, onde a ferramenta pode localizar o núcleo e a contracción traballa a favor do proceso.
Por que as pezas de latón fissuran o bordo de plástico?
Porque o axuste por presión está dimensionado para a estanquidade máis que para o axuste, e porque a peza adoita seguir en contracción cando se introduce a incrustación. O bordo ao redor do cubo é o anel máis fino da peza e o lugar onde se atopan a boca de inxección e a liña de separación, polo que sofre primeiro a tensión circular. Estabilizar o corpo e controlar a profundidade en vez da forza elimina ambas as causas.
Como comprobar a retención da incrustación sen danar pezas boas?
Non o fai, para o valor de extracción. Secciona unha mostra para confirmar a participación do estriado, extrae unha mostra ata a rotura para comprobar a marxe de seguridade e somete unha mostra a ciclos co par de torsión de traballo para comprobar que a unión non xira. As pezas de produción controlanse entón mediante os parámetros de prensado e a concéntrica, que se poden medir sen danos.
Que poñer no seu debuxo
A maioría dos argumentos deste artigo resólvense con cinco liñas nun debuxo:
1. Indicar o material da incrustación e o plástico, incluíndo a referencia de cor e a diferenza de cor aceptada.
2. Indicar a concentricidade da inserción co eixe da roda dentada como unha tolerancia real, non como unha nota.
3. Especificar a retención axial como unha forza mínima e indicar se se verifica mediante mostras ou mediante cálculo.
4. Especificar como se transmite o par: con planos, ranuras ou estriado, e onde se permite colocar o estriado.
5. Indicar se a inserción se preme despois da moldura ou se se coloca na cavidade, e, se non hai preferencia, indicar isto e deixar que o proceso o decida.
Unir metal a un polímero en movemento non é un detalle que se poida deixar a unha tolerancia por omisión. Se se fai ben a unión, o resto da roda dentada é traballo ordinario: dentes silenciosos, un eixe verdadeiro e unha tonalidade gris que aínda coincida coa mostra ao cabo dun ano.