 EN


Izglijena i zagrijavana ploča: Zašto se ponovno pojavljuje ravna površina?
Što ova nosačnica ima veze?
Tri posla, a najtanji karakteristike nosi sve njih.
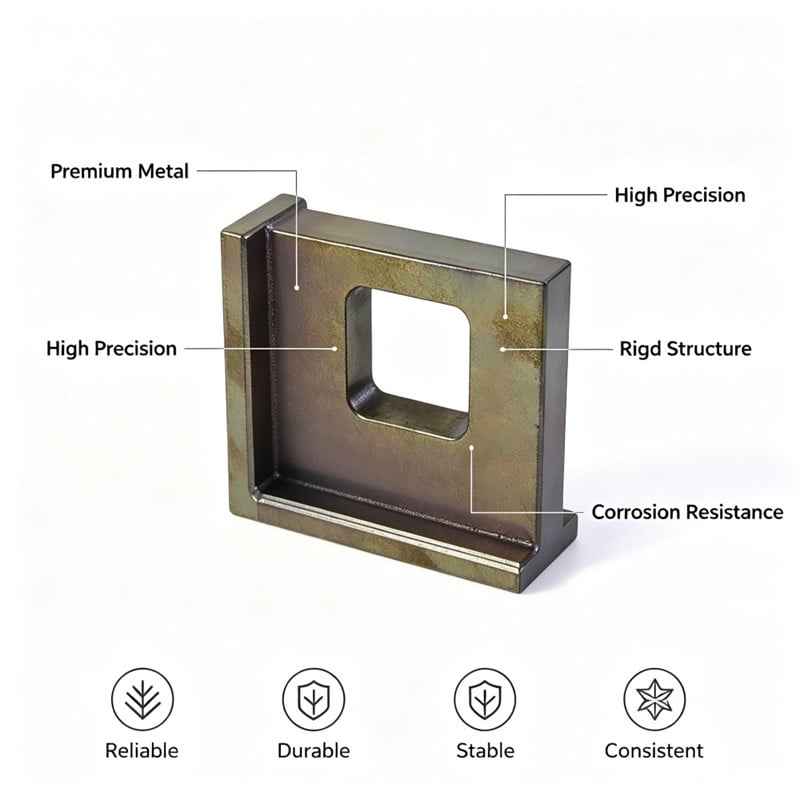
Vertikalna ploča nosi prozor. Dijel parenja prolazi kroz otvor, pa prozor mora biti u skladu s veličinom i položajem, a ploča oko njega mora ostati dovoljno ravna da se dio parenja ne veže pri ulasku. Prozorski zidovi su najtanji metal u dijelu, što ih čini najosjetljivijim na sve što se događa prije i nakon rezanja.
Bazna frena nalazi nosiljku. Sjedi na nosilju stroja, tako da je njegova donja strana postavka i unutarnji korak pozicionira nosiljku na parenje. Ako je obloga ne ravna, nosilac se kreće i svako mjerenje na stroju uzima se iz pokretne referentne točke.
Tvrdoća nosi habanje. Dijel se ugasi i temperira do tvrdoće koju nacrta zahtijeva, zbog čega se ne deformira u radu i zbog čega rubovi prozora zadržavaju svoj oblik nakon što je parni dio prošao kroz njih nekoliko tisuća puta.
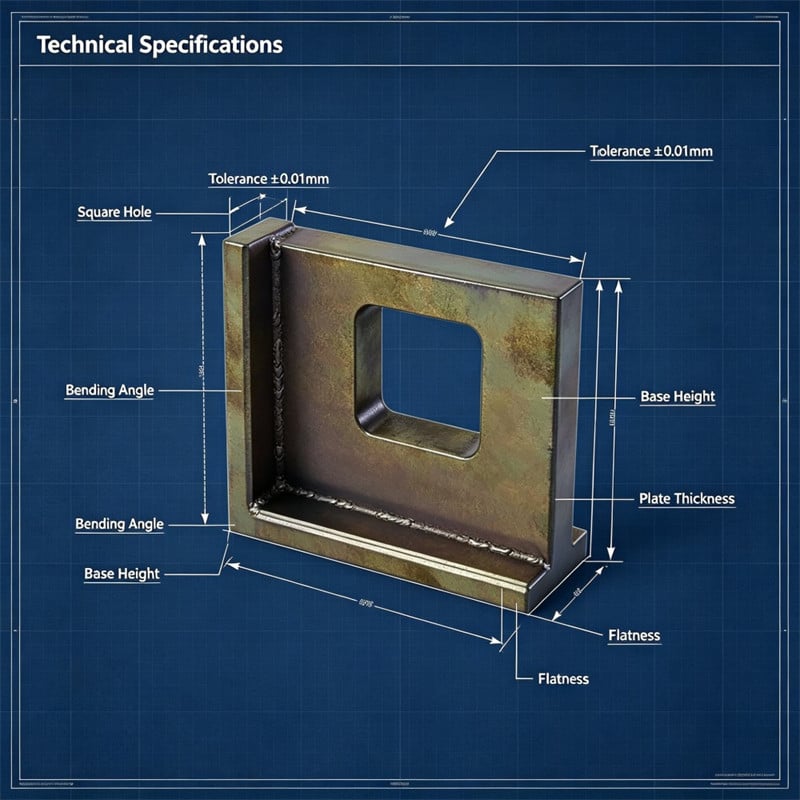
Zašto je tanka ploča najteža za držati nakon toplinske obrade?
Dionice već imaju stres u sebi prije nego što netko dodirne stroj
Vrtljana ili povucena šipka dolazi s unutarnjim stresom zaključanim u nju valjanjem i hlađenjem koji ju je napravio. Obrada uklanja materijal samo s jedne strane, što neravnoteži tenzije, a dio se kreće dok ga rez oslobađa. Na debelom bloku pokret apsorbira ostatak dijela i ništa mjerljivo se ne događa. Na ploči debljine nekoliko milimetara, isto oslobađanje savije dio.
Zato je prva operacija na tankom ploču važnija od zadnje. Ako se stok grubo izbaci s ravnomernošću i dopusti da se pomakne prije završetka rezova, pokret se događa dok još uvijek ima metala za uklanjanje. Ako se dio u jednom postupku obrađuje do gotovo konačne veličine, pokret se događa nakon posljednjeg rezanja, kada ne ostane ništa za ispraviti.
Toplotna obrada oslobađa i preuređuje stres
Izgasivanje i temperiranje je kontrolirani toplinski ciklus, a to je također i najveći stresni događaj koji će dio ikada vidjeti. Dijel se zagrijava, brzo se hladi kako bi se formirala tvrda struktura, a zatim se temperira do tvrdoće crteža. Svaki od tih koraka omogućuje unutarnjem naponu da se ponovno raspoređuje, a dio se blago iskrivlja.
Izkrivljanje nije nedostatak u toplinskoj obradi. To je ono što materijal radi, i to je predvidljivo u smjeru samo u najširem smislu. Ono što je kontrolirano je da li je još uvijek ostalo obrade nakon što se to dogodi.
Čistač rezanje ponovno uravnotežuje napetost, a dio se kreće kada steza se skida
Rezanje referentnih površina nakon temperiranja čini da nosač sjedi ravno, ali sam rez je stresni događaj. Uklanjanje materijala s jedne strane dok se druga strana ne dotakne ponovno pomakne ravnotežu, a dio može izletjeti čim se spona oslobodi.
Zbog toga obradiva ploča ima dvije vrijednosti ravnosti: jednu mjerenu dok je dio držan, a drugu mjerenu kada je slobodan. Jednom teškom završnom prolaz na tankom ploči proizvesti će dio koji se čita savršeno ravna na stroju i ne čita ravna na površini ploče dvadeset minuta kasnije, a kupac uvijek vidi samo drugi broj.
Snaga začepljenja laska mjerenju
Tanku ploču lako je zaštiknuti ravnomjerno jer je sila zaštikanja jača od krutosti materijala. Zavoj, niz spona s niskim profilima ili čak magnetni čak pritisnuće nagnutu ploču u dodir s stolom, a svako mjerenje u tom stanju opisuje sponcu, a ne dio.
Praktična posljedica je da se ravnanost mora provjeriti s slobodnim dijelom, na površinskoj ploči, s indikatorom brojčanika ili visinom, a provjera se mora ponoviti nakon što se dio pusti da se spoji, a ne odmah nakon otvaranja, kada opruga još uvijek radi.
Što prozor radi tankom tanjiru?
Prozorski zidovi su najtanji dio, i oni šaputanje
Kad se u ploči napravi pravougaoni otvor, ostaju četiri uska zida, a ti zidovi su mnogo manje krut nego što je bila ploča prije nego je postojao prozor. Rezač koji radi uz njih odbija ih umjesto da reže, a zid se vraća u rezač, što je šaputanje. Čurkanje se pojavljuje kao loša površina unutar prozora, prevelika otvor, i ugao koji više nije u položaju koji je naveden na crtežu.
Odbrana je praktična, a ne pametna: smanji radijalnu uključenost rezala, drži rezalicu oštrom i kratkom, podupire zid s leđa gdje to geometrija dopušta i uzme završnu rezanu na prozoru na obje strane ploče tako da se zidovi jednako opterećuju umjesto da
Ugao radijusa su gdje tanke ploče puknuti
Oštri unutarnji kut je koncentracija napona, a toplinski tretirani martensitni nehrđajući čelik je osjetljiviji na to nego mekani čelik s niskim udjelom ugljika. Pod opterećenjem pukotina počinje u uglu i putuje u zid. Zbog toga se radij na uglovima prozora nalazi na crtežu kao zahtjev, a ne kao pogodnost, i zbog čega je vrijedno provjeravati radij na prvom dijelu trke i u daljnjim intervalima nakon toga, jer se oštećen ili razbijen rezač tiho proizvodi oštriji ugao.
Drugi razlog za držanje radijusa je što se toplinska obrada događa blizu objekta. Ako se prozor reže prije temperiranja, geometrija ugla prolazi kroz cijeli ciklus; ako se nakon toga reže, kut se obrađuje u već tvrdi materijal i alat mora biti u stanju proizvesti polumjer bez ga razbijanja.
Kako su se čepovi napravili, korak po korak?
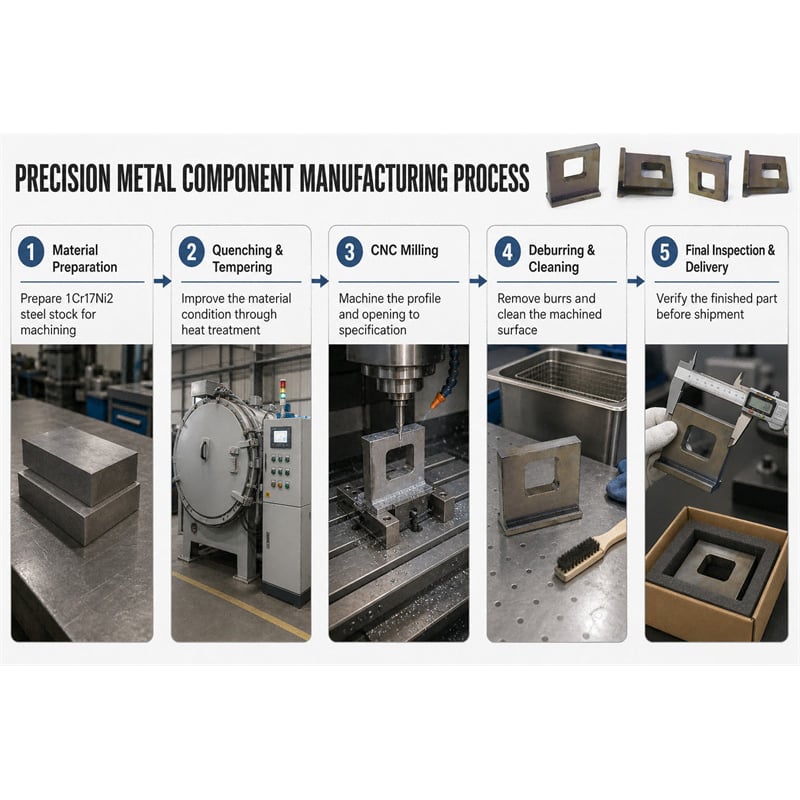
Korak 1 - Profil se grubo izreže i ostavi za kasniji rez
U slučaju da je to potrebno, u slučaju da je to potrebno, za određivanje vrijednosti, potrebno je utvrditi razinu i veličinu materijala. U slučaju da se ne radi o obradama, potrebno je da se u sljedećem rezcu ukloni poremećaj koji nastaje toplotnim ciklusom.
Korak 2 - Uštedite i temperirajte do tvrdoće crteža
Gorući dio prolazi kroz cjelokupni ciklus ugasivanja i temperiranja do raspona tvrdoće koji je naveden na crtežu, što je ono što daje nosaču otpornost na habanje i otpornost na deformaciju u radu.
Korak 3 - Provjerite tvrdoću i zabilježite gdje je izmerena
Čvrstoća se provjerava na dijelu, s odčitcima koji se uzimaju na više mjesta tako da se pronalazi slaba točka umjesto da se prosječno oduzme. Upis pozicija je važan: dio koji mjeri ispravno na kraju flangea i mekan pored prozora je drugačiji problem od dijela koji mjeri jednako nisko.
Korak 4 - Mlinati referentne površine nakon temperiranja
Slike koje nalaze nosilec su obrađene nakon toplinske obrade, tako da je ravnost koju kupac mjeri proizvedena rezom na materijalu koji je već završio kretanje. Rezanje se izvodi u uravnoteženim prolascima na obje strane ploče, a ne kao jedan težak prolaz na jednoj strani.
Korak 5 - Mlinite prozor do veličine i položaja
Prozor se friluje s određenim radijusom ugla, radeći s laganim radijalnim angažmanom tako da zidovi ne budu odgurani od rezala. Ako to geometrija dopušta, završni rez na prozoru uzima se s obje strane tako da su zidovi simetrično natovarivi i otvor se završava ravno kroz debljinu.
Korak 6 - Držite debljinu ploče oko prozora
Debljina ploče, a posebno debljina zida oko prozora, drži se na crtežu, a ne ostaje na veličini zaliha, jer ta debljina određuje koliko opterećenja može podnijeti rub prozora.
Korak 7 - Deburr i slomiti svaku ivicu
Krajevi prozora, korak na bazi i obrise su odrezani, a oštri rubovi su slomljeni. Toplotno tretirana ivica je tvrda i oštra, i porezat će ruke onoga tko sastavlja jedinicu.
Korak 8 - Provjerite dio na površinskoj ploči
U slučaju da je to potrebno, u slučaju da je to potrebno, za određivanje veličine i položaja prozora, radijusa ugla, debljine ploče i evidencije tvrdoće, provjerava se ravnost. Redoslijed je važan: broj ravnosti koji se uzima u kvačku nije broj ravnosti, to je zapis o tome koliko je čvrsto kvačka bila stisnuta.
Što je izmjerilo 1200 komada?
| Provjera | Specifikacije | U skladu s člankom 1. |
|---|---|---|
| Tvrdoća | Raspon crtanja, nema slabih mjesta | Provjera na više mjesta po dijelu i evidentiranje |
| S druge strane, neovisno o tome jesu li oni u skladu s člankom 93. stavkom 1. | S druge vrste | Rezanje u uravnoteženim prolazi na obje strane ploče |
| Složenici za proizvodnju | S druge površinske ploče | U slučaju da je to potrebno, mora se provjeriti da je to potrebno. |
| Prozor | 18 x 12 mm, u skladu s veličinom i položajem | Parenje je prošlo čisto. |
| Utakci prozora | Radij od crteža | Radijus provjeren na prvom dijelu i u intervalima |
| Debljina ploče | Za privlačenje tolerancije | Držeći oko prozora kao i preko ploče |
| Osnovni flanak | Srednja strana, unutarnji korak na položaju | Kladivo je sjedilo na podnožju bez ljuljanja |
| Temperatura | Smanjena, ravna površina | Čisti u post-temperaturnom rezalu |
| Rubovi | Odbijen, oštre ivice slomljene | Nema smanjenja prijavljenih na skupštini |
Dvanaest stotina nosača isporučeno u 24 dana, a kupac je izvijestio da nosači sjedi ravna u nosač, da je prozor je uzeo parenje dio čisto, i da nije pukotina pojavila na uglovima prozora u usluzi.
Greška koju smo pronašli u našem vlastitom testiranju
Naš testiranje proizvedeno nosači koji prošli ravno na stroju i nije ga na površini ploče, a razlika je bila spona.
Za završetak smo postavili ploču čvrsto zaštrljanu za ploču za pričvršćivanje, s razlogom da tvrda postavka proizvodi tvrdi dio. Ne, ne može. Svaki probni nosač je bio čitan na armaturi, a kad smo ih pustili i provjerili da su slobodni, većina se vratila više nego što je tolerancija dopustila. Klampa je držala luk na mjestu dok je rez bio izveden, a materijal se opustio u krivu čim se pritisak smanjio.
Dvije promjene su ušle u proizvodnju, plus jedna promjena u inspekciju. Pritisak za zakrpanje smanjen je na ono što je stvarno potrebno za rez, uz podršku ispod prozornog područja umjesto sile na njemu, tako da je ploča smještena umjesto pritisnuta. Za svaki dio materijala, završni prolaz podijeljen je na lagani otporni rez i završni rez s platnom koja se smjela smjestiti između njih, što daje materijalu priliku da se pomakne prije nego što se zadnji rez napravi. I provjera ravnosti je premještena na mjerenje površinske ploče bez začepljenja kao kriterij za puštanje, što je promjena koja bi uhvatila testne dijelove prije nego što su pakirani.
Između ispitivanja i proizvodnje, stopa odbacivanja ravnosti otišla je od vidljive na većini dijelova do nule tijekom rada.
Tri slijeda za tanku toplinski tretiranu ploču, u usporedbi
| Sekvenca | Kako se stvara ravnanost | Rizik od izobličenja | Čvrstoća | Gdje se uklapa |
|---|---|---|---|---|
| Uređivanje, obrada toplinom, završetak mliniranja | U slučaju da se ne primijenjuje, u slučaju da se ne primjenjuje, to znači da se ne primjenjuje. | Niska, jer se kreće događa prije završne rezova | Očuvan, jer su rezovi lakši i dio je već na tvrdoći | U slučaju da se ne primjenjuje, potrebno je izmijeniti metod za obradu. |
| Sve mlinati, toplinski tretirati, zatim mlati površinu | Geometrija se prvo rezati i ravnoća se nakon toga vraća mljevenjem lica | Srednji: prozor i tanki zidovi iskrivljaju u ciklusu, a brušenje oporavlja samo jednu stranu | U slučaju da se ne primijeni, ne smije se koristiti. | Čestice koje su ravne samo s jedne strane i dovoljno debele da prežive ciklus bez podrške |
| S druge vrste | Ravanost se uopće ne mijenja toplotnim ciklusom. | Najniži, jer nema koraka obrade koji bi iskrivili dio | Postavljen od strane zaliha, tako da crtež mora prihvatiti isporučenom stanju | Jednostavan geometrijski oblik u već tvrdom materijalu, gdje se za frantne oblike ne zahtijevaju dugi tanki rezovi |
Prvi red košta više po dijelu od drugog, jer se naknada mora nositi kroz toplinsku obradu i nakon toga seče. Na ovom nosilju zidovi prozora su izabrali za nas: nekoliko milimetara zida oko otvoru neće preživjeti cijeli toplinski ciklus i vratiti se ravno.
Često se javljaju pitanja
Zašto se mlinana ploča nakon ugasivanja i temperiranja iskrivljava?
Zato što toplinski ciklus oslobađa i preuređuje unutarnji stres u materijalu, a dio se blago iskrivljava. Ako je ploča već obrađena do konačne veličine, to se iskrivljanje mora prihvatiti. Ako je ostavljena naknada, distorzija se uklanja završnim prolazima nakon obrade, zbog čega je slijed važniji od parametara obrade na tankom dijelu.
Kolika količina materijala treba ostati za rez nakon toplinske obrade?
Dovoljno da se ukloni distorzija ciklusa proizvodi na tom geometriji, koja za tanku ploču je pitanje mjerenja, a ne formula: tretirati probni rad kao mjerenje, provjeriti ploče slobodne od kvazila, i postaviti dopuštenje od onoga što pronađete. Previše malo dopusta ostaje u završnom dijelu luk; previše znači da se odseče dobar materijal i ponovno uravnoteži stres.
Zašto su tanke ploče ravne dok su zaglavljene, ali ne i nakon toga?
Budući da je sila za čvrstoću tanke ploče jača od sile za čvrstoću tanke ploče, čvrstoća je vezana za pritisak dok se mjerenje provodi. Čitanje opisuje spon, a ne dio. U slučaju da je testiranje u skladu s člankom 6. stavkom 2. točkom (a) ovog pravilnika, test se provjerava u skladu s člankom 6. stavkom 2. točkom (a) ovog pravilnika.
Može li se srebro nakon toplinske obrade smanjiti tvrdoća?
Ne, sve dok su rezovi lakši i toplota od rezanja je pod kontrolom. Tvrdoća se određuje toplotnom obradom, a rez nakon nje uklanja iskrivljen površinski sloj bez promjene materijala ispod njega. Rizici u obrađivanju nakon obrade nisu gubitak tvrdoće, već razbijanje na tvrdom rubu ili tankom zidu, zbog čega su lakši rezovi i oštre alate važniji ovdje nego na mekom materijalu.
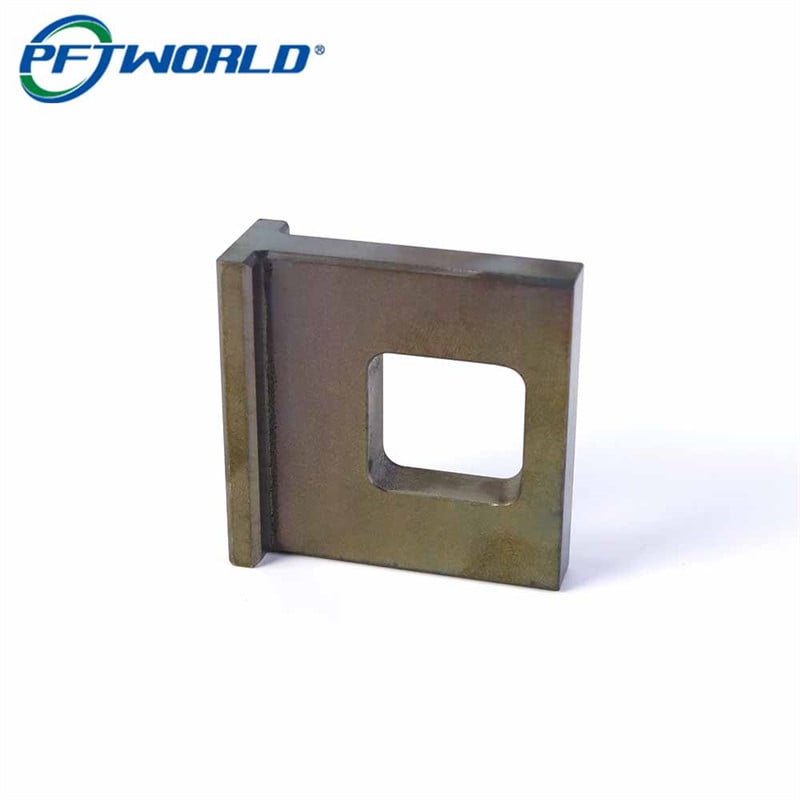
Što da stavim na crtež?
Šest linija riješava argument ravnosti na tankom toplinski tretiranom ploči:
1. za Naprijed navedite raspon tvrdoće i gdje se na dijelu treba provjeriti tvrdoća, tako da se mekana točka ne može sakriti u prosjeku.
2. - Što? U slučaju da se ne primjenjuje presjek, na primjer, na proizvodnju električne energije, mora se upotrebljavati sustav za proizvodnju električne energije.
3. Slijedi sljedeće: Ako je to potrebno, u slučaju da je to potrebno, potrebno je navesti i oznaku.
4. - Što? Dajte debljinu ploče i zida s tolerancijom, jer ta debljina određuje krutost ruba prozora.
- Pet. U slučaju da je testni sustav otvoren, provjerite je li to moguće.
6. - Što? U slučaju da se ne primjenjuje primjena ovog standarda, potrebno je utvrditi da je primjena ovog standarda primjenjiva na sve proizvode koji se upotrebljavaju u proizvodnji.
Tanka toplinski obrađena ploča je istovremeno problem obrade i problem toplinske obrade, a obje se slažu samo kada se slijed planira prije prvog rezanja. Dobijte dopust, redoslijed rezanja i nezačepljeni ček pravo i ostatak je obična frena: ploča koja ostaje ravna, prozor koji uzima svoj parenje dio, i kutovi koji neće početi pukotina.