 EN


Hőkezelés megmunkálás után: Becsukódik-e a horpadás?
A megmunkálás utáni edzés úgy tűnik, mintha a pontos helyezéshez szükséges alkatrész gyártásának rendezett módja lenne.
Az alkatrész már kész állapotban kerül kezelésre; a hőkezelési ciklus eléri a rajzon előírt keménységet, és utána semmit sem kell kemény anyagból vágni. A csapda az, hogy minden, amit a rajz meghatároz, még a legnagyobb feszültségterhelés előtt beállításra került az alkatrész életciklusa során, és ezen az alkatrészen a legfontosabb jellemzők éppen azok, amelyek körül a legkevesebb anyag található.
A 260414004-es megrendelés 2023 októberében érkezett egy rozsdamentes helyező- és rögzítőelemeket gyártó cég részéről, amelynek korábbi gyártója pontosan ezt a folyamatot alkalmazta. A kezelés után visszakerült alkatrészeknél a keskeny oldali horpadás részben összezárult, a központi mélyedés alatti vékony fal nem maradt sík, és több menetes furat is olyan volt, hogy a rögzítőelemeket csak erőlködve lehetett becsavarni. A puha állapotban asztalon mért értékek mindegyike a tűréshatáron belül volt.
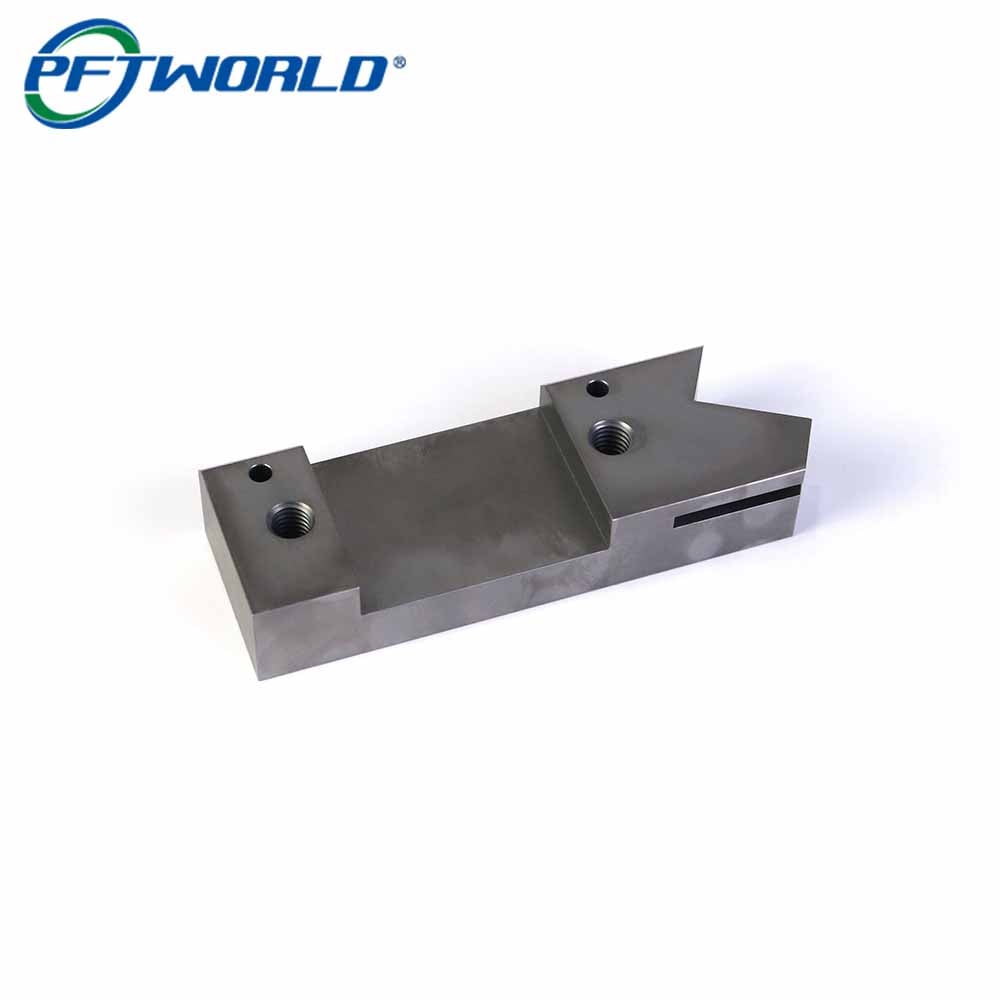
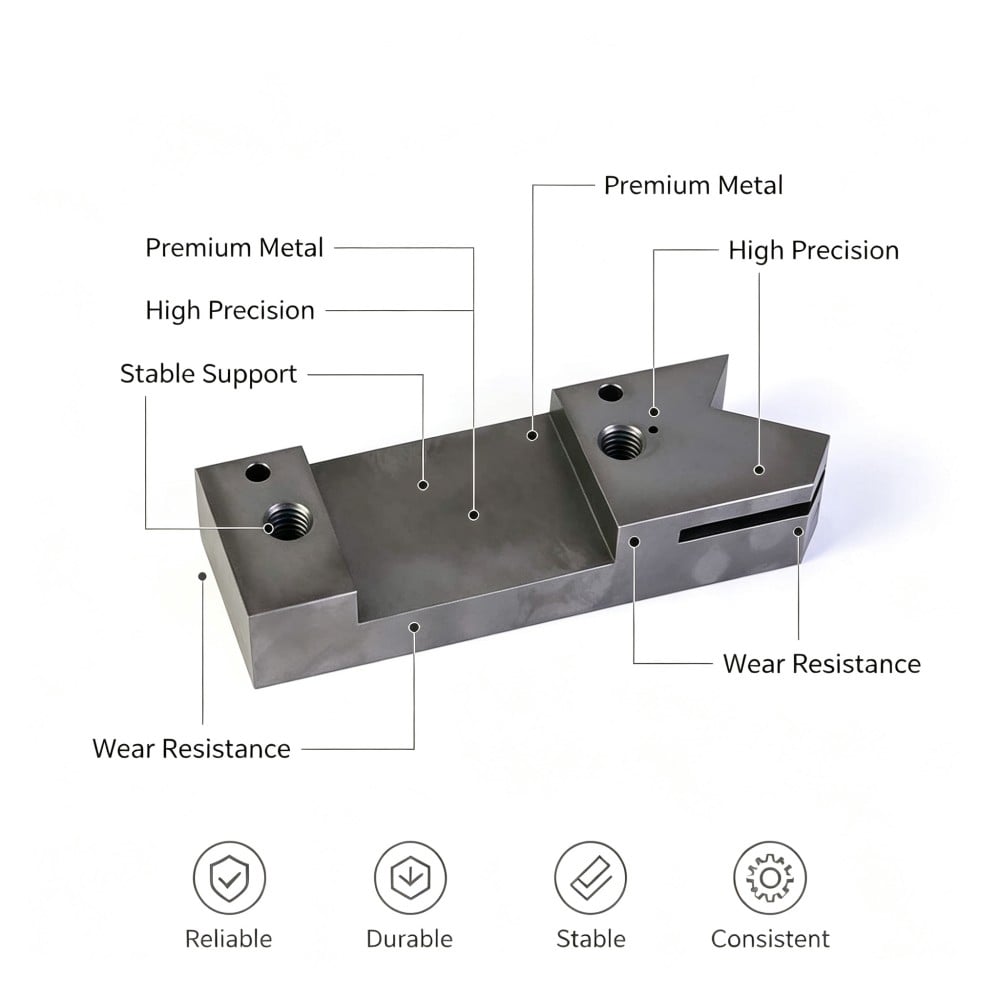
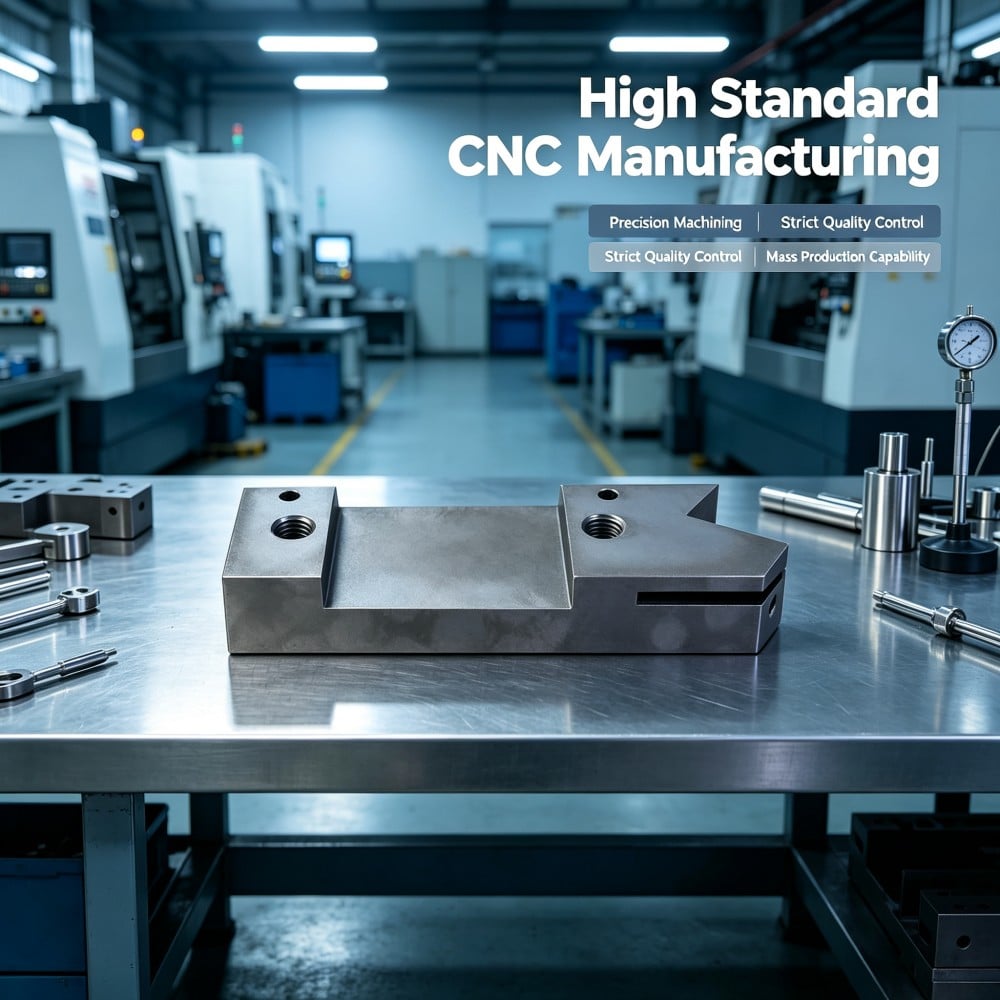
A fényképeken látható alkatrészek a következő gyártási sorozatból származnak: egy 1Cr17Ni2 martenzites rozsdamentes acélból készült helymeghatározó alkatrész, amelynek hossza kb. 110 mm, magassága kb. 20 mm; közepén egy kb. 55 mm széles téglalap alakú zseb van marva, amelynek alja egy vékony gerenda, és két kb. 25 mm illetve 30 mm hosszú kiemelt vég rész határolja; mindegyik vég részen egy menetes furat és egy kis tűfurat található, továbbá egy horpadt vég és egy keskeny oldalfurat van megmunkálva. A matt szürke-szénfekete felület, amelyen enyhe foltosság is látható, a hőkezelt felületi minőség, nem pedig bevonat.
Mi a feladata ennek az alkatrésznek?
Három feladatot lát el, és a legritkább fém két feladatot is ellát.
A vég részek határozzák meg a helyzetet. Felületeik a befogóberendezéshez való illeszkedési felületek, ezért egy síkban kell feküdniük. Ha az egyik vég rész magasabban helyezkedik el, mint a másik, akkor az alkatrész megbillen a befogóberendezésben, és minden rá vonatkozó mérés mozgó referencia alapján történik.
A zseb gerendája egy ellenőrzött alapfelület. A zseb olyan mélységre van megmunkálva, hogy a maradék falvastagság elég vékony legyen a rész szándékolt viselkedésének biztosításához, ugyanakkor elég merev ahhoz, hogy ne deformálódjon terhelés hatására. A falvastagság a rész legvékonyabb szakasza, ezért ez lesz az első, amely lehajlik.
A menetes és a horpadt furatok alkotják a kapcsolódási felületeket. A menetes furat fogadja a rögzítőelemet, amely a részt lefogja, a horpadt furat pedig a pozícionáló csapot, és mindkettőnek minden egyes alkalommal pontosan illeszkednie kell a befogóberendezéshez.
Adjuk hozzá a keskeny horpadást és a bevágott végét, és a kép teljes: egy olyan alkatrész, amelynek pontossága a vékony falakban rejlik, és amelyet a munkadarab hőkezelési ciklusának végrehajtása előtt vágnak ki.
Miért változtatja meg a részt a hőkezelés előtti marás?
A marás egyenetlenül oldja fel a feszültséget, és egy zseb különösen erősen vezeti ezt a folyamatot
A rúd belső feszültséggel érkezik, amelyet a gyártása során alkalmazott hengerlés zárt be, és minden vágás újra egyensúlyozza ezt a feszültséget. Egyik oldalán sík felület megmunkálása eltolja az egyensúlyt; egy rés mélyítése egy alkatrész közepébe másképp tolja el, mert anyagot távolít el a szakasz közepéről, és a külső falakat hagyja megmaradni, hogy viseljék a megmaradt terhelést.
Az eredmény egy olyan alkatrész, amely geometriailag pontos, amikor a maró elhagyja, de más belső terhelés alatt áll, mint amilyennel kezdődött. Eddig semmi látható változás nem történt. Az alkatrész egyszerűen mozgásra készült.
A mélyedés és a horpadás eltávolítja azt az anyagot, amely mereven tartotta az alkatrészt
Egy téglalap alakú mélyedés és egy keskeny horpadás is olyan jellemzők, amelyek eltávolítják azt a fém anyagot, amely máskülönben egyenesen tartaná az alkatrészt. A mélyedés megmunkálása előtt az alkatrész tömör szakaszból áll, és a falakat az oldalukon lévő anyag korlátozza. A vágás után a középső rész vékony padlóvá válik, és a horpadás mindkét oldalán lévő két szegély szabadon elmozdulhat egymáshoz képest.
Ez a funkciók teljes lényege, és ez az is, ami miatt a műveleti sorrend fontos. Egy olyan funkciót, amely megszünteti a szerkezet merevségét, olyan alkatrészrészre kell megmunkálni, amely már befejezte a mozgását – vagy a általa engedélyezett mozgás később következik be, egy már befejeződött részen.
A hőkezelési ciklus befejezi a maró által elindított mozgást.
A hántolás és utóhőkezelés egy szabályozott hőkezelési ciklus, és ilyen alkatrész esetében ez lesz a legnagyobb feszültségterhelés, amit valaha is érez. A felmelegítés lehetővé teszi a belső feszültségek újraelrendeződését, a hántolás rögzíti a kemény mikroszerkezetet, az utóhőkezelés pedig az alkatrészt a rajzon előírt keménységre állítja be. Mindegyik fázis újabb lehetőséget ad az anyagnak, hogy beálljon a számára természetes alakzatba.
Egy tömör alkatrész esetében a mozgás a megmaradó szakaszban nyelődik el. Egy vékony gerincű és keskeny horpadásos alkatrész esetében viszont éppen azok a szakaszok mozognak, amelyekre a rajzi tűrések vonatkoznak – mivel ezek az egyetlen szabadon mozgó részek.
Nem maradt semmilyen utómegmunkálási tartalék a korrekciójára.
Azért tűnik hatékonynak a marás-utáni-hőkezelés folyamat, mert a végzáró vágásokat olyankor hajtják végre, amikor az anyag jól forgácsolható – ekkor a szerszámélettartam jó, a felület tiszta lesz, és a vágások gyorsan elvégezhetők. A hátránya, hogy a alkatrész hőkezelésre kerül, anélkül, hogy bármi maradna levágni.
Miután a ciklus lefutott, egy elmozdult jellemző már nem nyersmegmunkálási probléma. Az alkatrész a rajzon megadott keménységű, az elmozdulás a kész geometriában van, és a korrekciója azt jelenti, hogy kemény anyagot kell megmunkálni egy olyan jellemzőn, amelynek esetleg nincs többlet anyaga. Ez a kompromisszum, amit a megmunkálási sorrend elfogad, és ezen az alkatrészen ezt jellemzőnként döntik el, nem pedig általános szabályként.
A két leginkább elmozduló jellemző egy ilyen alkatrészen
A keskeny horpadás és annak szélessége
A rések két korábban összekapcsolt területet választanak el, és a vágás eltávolítja közöttük a mechanikai korlátozást. A következő ciklusban mindegyik terület a környező feszültség hatására mozog, és a közöttük lévő rés mérete megváltozik: általában csökken, ritkán nő, és még ritkábban marad azonos méretű a teljes hossz mentén.
A gyártási folyamat során megjelenő tünet egyértelmű. Egy illesztőelem, amely a lágy állapotú alkatrészben könnyen becsúszott a résbe, a kezelés után nem tudja átjutni rajta. Ennek az oka nem az illesztőelem, sem a műszaki rajz. A rés névleges szélessége megfelelő, de a tényleges szélessége nem, és egy lágy állapotban végzett ellenőrzés ezt nem mutatja ki.
A menetes furat, oldalfelületi hézagja és a benne keletkező réteg
A menetes furat egyidejűleg két módon is megváltozik a ciklus során. A menetprofil enyhén torzul, ahogy az anyag elmozdul és a felület reagál, így csökken az oldalfelületi hézag, amelyre a rögzítőelem támaszkodott, és a kezelt felület vékony réteget hagy a menetekben, amelyet a csavar becsavarásakor átvág.
Mindkét hatás ugyanabba az irányba mutat. Egy furat, amely korábban kényelmesen befogadott egy csavart a kezelés előtt, most már csak részben engedi be, és ha egy szerelő erőlteti, akkor megsérül a menet, s ő a menetkészítést okolja. A menetkészítés azonban helyes volt; egyszerűen csak a furat most egy másik alkatrészhez tartozik.
Hogyan készültek az alkatrészek lépésről lépésre?
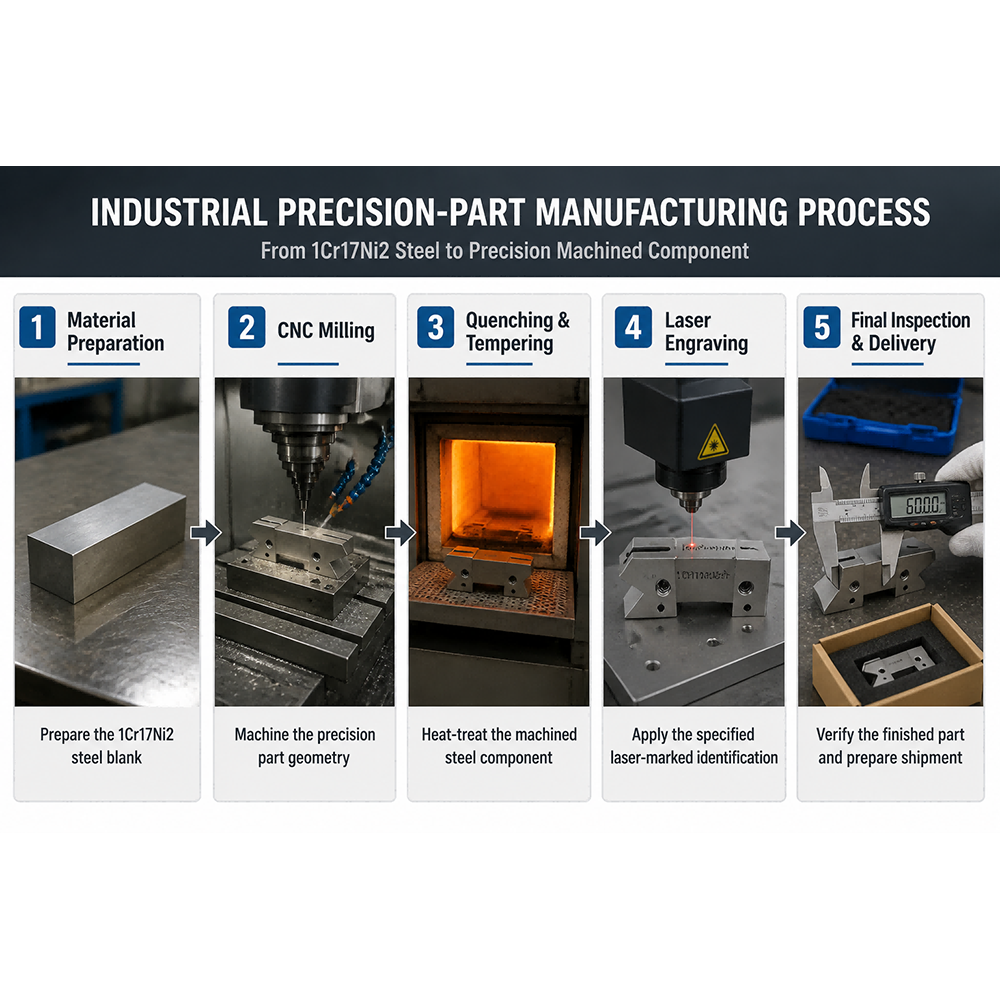
1. lépés – Az alkatrész durva megmunkálása és feszültségmentesítése a finomítás előtt
Az alkatrész 1Cr17Ni2 rúdból készül, minden felületen egyenletes megmunkálási ráhagyással, majd pihentetésre kerül a finomító vágások előtt. A tömeges anyageltávolítás előbb történik meg, és hagyjuk, hogy az alkatrész erre reagáljon, mielőtt bármilyen méretre vágunk; így a legnagyobb alakváltozás akkor következik be, amikor még elegendő anyag van a levágásra.
2. lépés – A felületek és a zsebgerinc finomítása kiegyensúlyozott vágásokkal
Az arcokat és a zsebet úgy maradványmentesítik, hogy a maradékanyagot a rész körül egyensúlyozottan távolítják el, nem pedig csak az egyik oldalról; a zseb alja úgy vágódik, hogy a központi fal vastagsága megfeleljen a rajzon előírt értéknek. A zseb középtől kifelé történő megmunkálása biztosítja, hogy a falak egyenletesen legyenek terhelve, amíg a maró a munkadarabban van.
3. lépés – Hűtés és edzés a rajzon megadott keménységre
A darab teljes hűtési és edzési cikluson megy keresztül a rajzon előírt keménység eléréséig, ami biztosítja a szükséges kopásállóságot és alakváltozással szembeni ellenállást az adott alkalmazáshoz. Ez a darab legnagyobb méretváltozása, és minden ezt követő folyamat ezt a tényt veszi figyelembe.
4. lépés – A két végfelület megmunkálása a hőkezelési ciklus után
A két végfelületet a hőkezelés után, egyetlen befogásban megmunkálják, így a helyezési felületek egy síkba esnek. Ez a művelet biztosítja, hogy a darab síkban álljon a befogóban, és nem végezhető el a hőkezelési ciklus előtt, ha a felületek síkossága megmaradását kívánjuk.
5. lépés – A horpadás szélességének befejezése a ciklus után
A horpadást a kezelés előtt durván megmunkálják, és a kezelés után finomítják szélesség szerint, így a horpadás végső vágása olyan alkatrészen történik, amely már elmozdult. A horpadás mindkét oldalán egyidejűleg ellenőrzik a falvastagságot, mivel egy szélesség szerint megfelelő, de középponttól eltérő horpadás továbbra sem fogadja el a betétet.
6. lépés – A menetes furatok utófeldolgozása és a bevezető felület kialakítása
A menetes furatokat a ciklus után utófeldolgozzák, hogy helyreállítsák a menet oldalfelületén elvesztett hézagot, valamint eltávolítsák a kezelt felület anyagát az oldalfelületekről; a bevezető felületet újra megmunkálják, hogy a rögzítőelem pontosan merőlegesen induljon. Ez nem nagyobb méretű újramenetelés, hanem a rajzon előírt menetforma visszaállítása olyan alkatrészen, amely a kezdeti megmunkálás óta megváltozott.
7. lépés – A csapfuratok fúrása és kifúrása a befejezett felületekről
A tűfúrásokat a megmunkált végfelületekről fúrják és kiborítják, így a pozíciójuk a rögzítőberendezés által használt felületekből adódik. Ezt a ciklus után végezzük el, hogy megakadályozzuk a helytelenül illeszkedő vezetőcsapok beillesztését.
8. lépés – Letörölés, majd a használati állapotban történő ellenőrzés
Minden marás után a horpadás szélei és a horpadások letörölésre kerülnek. A végellenőrzés a zseb mélységét, a merevítőlemez vastagságát, a két végfelület egy síkban való fekvését, a horpadás szélességét és pozícióját, a menetes és tűfúrásokat, valamint a felületi állapotot foglalja magában, és a kész alkatrészen történik, nem pedig a nyers állapotban végzett mérésekből következtetnek rá.
Mit mértek a 1500 darabos sorozatnál?
| Check | Műszaki adatok | 1500 darabon belül tartva |
|---|---|---|
| Végalkatrészek | Helyezőfelületek egy síkban | Egy beállításban, a ciklus után megmunkálva |
| Zseb | Rajzi mélységig, merevítőlemez sík | A merevítőlemez vastagsága a rajz szerint van tartva |
| Csatlakozó | Szélesség és pozíció szerint | Durván megmunkált kezelés előtt, finomított kezelés után |
| Menetes furatok | Kötőelemek kézzel indulnak és futnak be | A ciklus után utókezelésre kerül, a behajtási rész újra megmunkálásra kerül |
| Tűfuratok | Helyén és derékszögben vannak, az irányzócsapok illeszkednek | A megmunkált végfelületről fúrták és kifúrták a alkatrészeket |
| Keménység | Rajzhatárok, egyenletesek | Hőkezelt és edzett szabályozott cikluson |
| Horpadások és lépcsők | A rajz szerint | Vágva és ellenőrizve |
| Élek | Megszüntetve a fémforgácsok, semmi nem szóródik | Minden lépésben megszüntetve a fémforgácsok, a horpadás széle és a vágás |
| Felületkezelés | Matte szénfekete szürke, egyenletes foltosság | Egyformán minden darabon a tételen belül |
1500 darabot szállítottunk 20 nap alatt, és az ügyfél jelentette, hogy a helyezőfelületek egy síkban feküdtek, a rögzítőelemek kézzel is becsavarhatók voltak, a centrázógyűrűk illeszkedtek, és a rögzítőszerkezet hibamentesen összeállt újrafeldolgozás nélkül.
A hibát, amelyet saját próbafutásunk során találtunk
Próbadarabjainkat hatékony módon készítettük: méretre maradtunk, majd kezeltük. Minden próbadarab sikeresen átment a végső ellenőrzésen puha állapotban, de számos darab már nem illeszkedett egymáshoz a hőkezelési ciklus után.
A horpadás volt az első figyelmeztető jel. A próbadarabok keresztmetszetei azt mutatták, hogy a horpadás többet záródott, mint amit a rajz engedélyezett, és a két földszegély a hossz irányában különböző mértékben mozdult el, így egy olyan horpadás, amely a munkaasztalon tisztán illeszkedett, a beillesztő elemet már nem fogadta el. A második figyelmeztető jel a menetes furatok voltak, ahol a rögzítőelemek kezdetben kézzel is becsavarhatók voltak, majd a menet közepén megakadtak, annak ellenére, hogy a menetek a hőkezelési ciklus előtt megfelelő formájúak voltak.
Három változtatás került gyártásba. A horpadás és a menetes furatok gyártását a hőkezelés távolabbi oldalára helyezték át: a horpadást először durván, majd a hőkezelés után finoman megművelték, a meneteket pedig a hőkezelés után vágják. A végfelületeket egyetlen befogásban, a ciklus után síkozták, így a helyezőfelületek egy síkba kerültek, és a csapfuratok stabil referenciát kaptak. Az ellenőrzési kaput úgy helyezték át, hogy a felszabadulási méretet a kész alkatrészen mérjék, mivel az a művelet előtti ellenőrzés, amely okozza a mozgást, egyáltalán nem tekinthető ellenőrzésnek.
A próbagyártás és a sorozatgyártás között a horpadás- és menetproblémák eltűntek, és a lágy állapotú méretek megegyeztek a kész alkatrész méreteivel.
Három gyártási útvonal összehasonlítása egy olyan alkatrészhez, amelynek keménynek és pontosnak kell lennie.
| Útvonal | Amikor a kritikus felületeket megmunkálják | Méreti kockázat | Keménység integritása | Hol használható |
|---|---|---|---|---|
| Durva megmunkálás, edzés, majd finom megmunkálás | A végfelületek, a horpadás és a furatok a ciklus után kerülnek megmunkálásra, a rajzon megadott keménységű anyagon | Legalacsonyabb, mert az utolsó megmunkálási lépések egy már elmozdult alkatrészen történnek | Megőrzött, mivel a végzáró vágások enyheek, és a alkatrész már keménységi állapotban van | vékony falú alkatrészek, keskeny horpadások vagy kritikus furatok esetén alkalmazott útvonal |
| Méretre marás, majd edzés | Minden a lágy állapotban kerül megmunkálásra, és a hőkezelés az utolsó művelet | Legmagasabb a vékony és szabadon álló jellemzőknél, amelyeknél nincs megmunkálási ráhagyás és nincs második vágás | Megőrzött állapotban marad, és a lágy állapotban történő megmunkálás gyors és tiszta | Egyszerű, tömör alkatrészek vékony szakaszok vagy szorosan illeszkedő horpadások nélkül |
| Előkezelt rúdból való megmunkálás | A megmunkálás után egyáltalán nem kerül sor hőkezelésre | Legalacsonyabb a mozgásra, de a nyersanyag állapotának minden jellemzőt ki kell elégítenie | A szállított rúd határozza meg, így a rajznak ezt az állapotot kell elfogadnia | Olyan alkatrészek, amelyeknél a rajzon megadott keménységet készletből elérjük, és a geometria egyszerű |
A középső sor az, amelyik egy árajánlaton a legolcsóbbnak tűnik, de a javítási munka miatt a legtöbbe kerül. Ez egy elfogadható választás egy tömör alkatrész esetében, de ezen az alkatrészen a zseb és a horpadás miatt ez a rossz választás, mert éppen azok a jellemzők, amelyek felszabadítják a szerkezetet, azok a jellemzők, amelyekre a rajzi tűrések vonatkoznak.
GYIK
Miért záródik be egy marással készített horpadás hőkezelés után?
Mert a horpadás kimarása eltávolítja azt az anyagot, amely a két földszegletet összetartja, és a hőciklus során mindegyik földszeglet a környező belső feszültség hatására elmozdul. A közöttük lévő rés mérete megváltozik, általában csökken, és ritkán azonos mértékben a teljes hossz mentén. Egy horpadás, amely a hőkezelés előtt a megadott szélességre volt méretezve, nem feltétlenül lesz ugyanolyan széles a hőkezelés után.
Miért nem fogad be egy menetes furat a csavart keményítés után?
Két ok egyszerre. A menetprofil torzul, amikor az anyag elmozdul a hőkezelési ciklus során, így eltűnik a menetes csavar számára szükséges oldalfelületi hézag, és a kezelt felület vékony réteget hagy a menetoldalakon, amelyet a csavarnak át kell vágnia. A menet utófeldolgozása („chasing”) helyreállítja a profil alakját és megtisztítja az oldalfelületeket, míg az induló rész újrametszése biztosítja, hogy a csavar pontosan merőlegesen induljon.
Mikor kell megmunkálnom: a hőkezelés előtt vagy után?
A szerkezetet felszabadító geometriai elemeket a hőkezelési ciklus után kell megmunkálni, a tömeges anyagot viszont előtte. A durva megmunkálás a hőkezelés előtt gyorsabb és kevésbé terheli a szerszámokat; a vékony falú részek, keskeny horpadások vagy kritikus méretű furatok finommegmunkálása a ciklus után biztosítja ezek pontosságát. A megmunkálási sorrendet elemenként kell meghatározni, és minden olyan geometriai elem, amelynek tűrése szűk ahhoz képest, mennyit mozoghat a hőkezelés során, a ciklus utáni oldalra kerül.
Hogyan marad sík egy vékony zsebfal a hőkezelési ciklus során?
Azzal, hogy a durva marás során a webet (a részletet) tartalékkal hagyják, a zseb kialakítását úgy végzik el, hogy a anyageltávolítás egyenletesen oszlik el a alkatrész körül, nem pedig csak az egyik oldalon, és a webet a ciklus befejezése után fejezik be, így az utolsó vágás egy már leülepedett alkatrészen történik. Ha a webet a hőkezelés előtt a végső vastagságra vágják, akkor a megoldás a nyersanyag mozgatlanságára támaszkodik, de ilyen vékony szakasznál ez nem garantált.
Mit kell feltüntetni a rajzon?
Hat irányelv segít elkerülni, hogy egy megmunkált és hőkezelt alkatrész újramunkálásra szoruljon:
1. Jelöljék meg, milyen keménységnél kell az alkatrészt szállítani, és adják meg, hogy ezt a keménységet a megmunkálás utáni hőkezeléssel érik el, vagy a szállított rúd keménységét használják fel.
2. Nevezzenek meg minden olyan felületet, amelyeknek párhuzamosnak kell lenniük, és adják meg a tűrést, hogy a gyártó egyetlen befogásban tudja őket megmunkálni a ciklus után.
3. Adják meg a horpadás szélességét és helyzetét tűrésekkel együtt, és jelezzék, hogy a szélesség a hőkezelés után érvényes.
4. Adják meg a zseb alatti web vastagságát tűréssel, mert ez a vastagság határozza meg, mennyire mozdulhat el a zseb alja.
5. Adja meg a menetjelölést, és jelezze, hogy a furatoknak tisztának és teljesen kitöltöttnek kell lenniük a kezelés után, és a rögzítőelemet kézzel kell becsavarhatónak lennie.
6. Jelölje meg, hogy a kezelt felületi minőség elfogadható-e változatlan állapotában, vagy a funkcionális felületekről el kell-e távolítani a foltosságot.
A hőkezelés előtti megmunkálás nem hiba. Az, hogy ezt egy sorrendbeli döntésként, nem pedig kényelmi szempontként kezeljük, választja el azt a alkatrészt, amely a rögzítőberendezésbe kerül, attól, amely visszatér. Döntse el, mely jellemzők mozgathatók, helyezze azokat a ciklus távolabbi oldalára, és így a geometria nem lesz verseny a maró és a hűlés között.