 EN


Ուսումնասիրված դասերը՝ բարդ 6061 ալյումինե ճշգրտության մասի մեքենայացման ընթացքում
Ինչու՞ է այս ալյումինե մասը ավելի բարդ, քան թվում է
Առաջին հայացքից այս ալյումինե մասը թվում է պարզ մեքենայացված սալիկ՝ մի քանի բացվածքներով և մոնտաժային տարրերով: Սակայն արտադրության տեսանկյունից նման մասերը հաճախ պահանջում են ավելի մեծ ուշադրություն, քան սովորական ամրակները կամ հարթ սալիկները:
Մարտահրավերը ոչ միայն ձևի ստեղծումն է: Իրական բարդությունը բխում է չափային կայունության պահպանման անհրաժեշտությունից բազմաթիվ գործընթացների ընթացքում՝ մեքենայացում, ծայրային մշակում, մակերևույթի մշակում, անոդավորում և վերջնական ստուգում:
Այս տիպի մասերի դեպքում յուրաքանչյուր փոքր մանրամասնություն կարևոր է: Մեքենայացման ընթացքում փոքրիկ ձևափոխությունը կամ անոդավորման հետևանքով չափսերի փոքր փոփոխությունը կարող է ազդել հավաքման աշխատանքի վրա:
Այս նախագիծը տիպիկ օրինակ է նրա, թե ինչու է կարևոր ճարտարագիտական հաղորդակցությունը հաճախորդի և մեքենայացման մատակարարի միջև արտադրության սկսելուց առաջ:
Նյութի ընտրություն. Ինչու է 6061 ալյումինը գործնական ընտրություն:
Մասը պատրաստվել է 6061 ալյումինե համաձուլվածքից, որը ճշգրիտ CNC մեքենայացման համար ամենատարածված նյութերից մեկն է:
Մեր փորձի հիման վրա 6061 ալյումինը լավ հավասարակշռություն է ապահովում.
· Մեքենայացման հնարավորություն
· Ուժի հարաբերությունը քաշին
· Կոռոզիայի դիմադրություն
· Մակերեսի մշակման որակ
Համեմատած 7075 այլ ավելի կոշտ ալյումինե համաձուլվածքների հետ՝ 6061-ը ավելի հեշտ է մեքենայացվում, մինչդեռ շատ արդյունաբերական կիրառումների համար այն միշտ էլ բավարար մեխանիկական ցուցանիշներ է ապահովում:
Այն լայնորեն օգտագործվում է.
· Ավտոմատացված սարքավորումների մասեր
· Սարքերի բռնակներ
· Օպտիկական սարքերի մասեր
· Էլեկտրոնային սարքերի կառուցվածքներ
· Հատուկ մեխանիկական հավաքածուներ
Անոդացման պահանջվող մասերի համար 6061-ը նույնպես նախընտրելի ընտրություն է, քանի որ մշակման հետևանքով կարող է ձեռք բերել համասեռ մակերեսի տեսք։

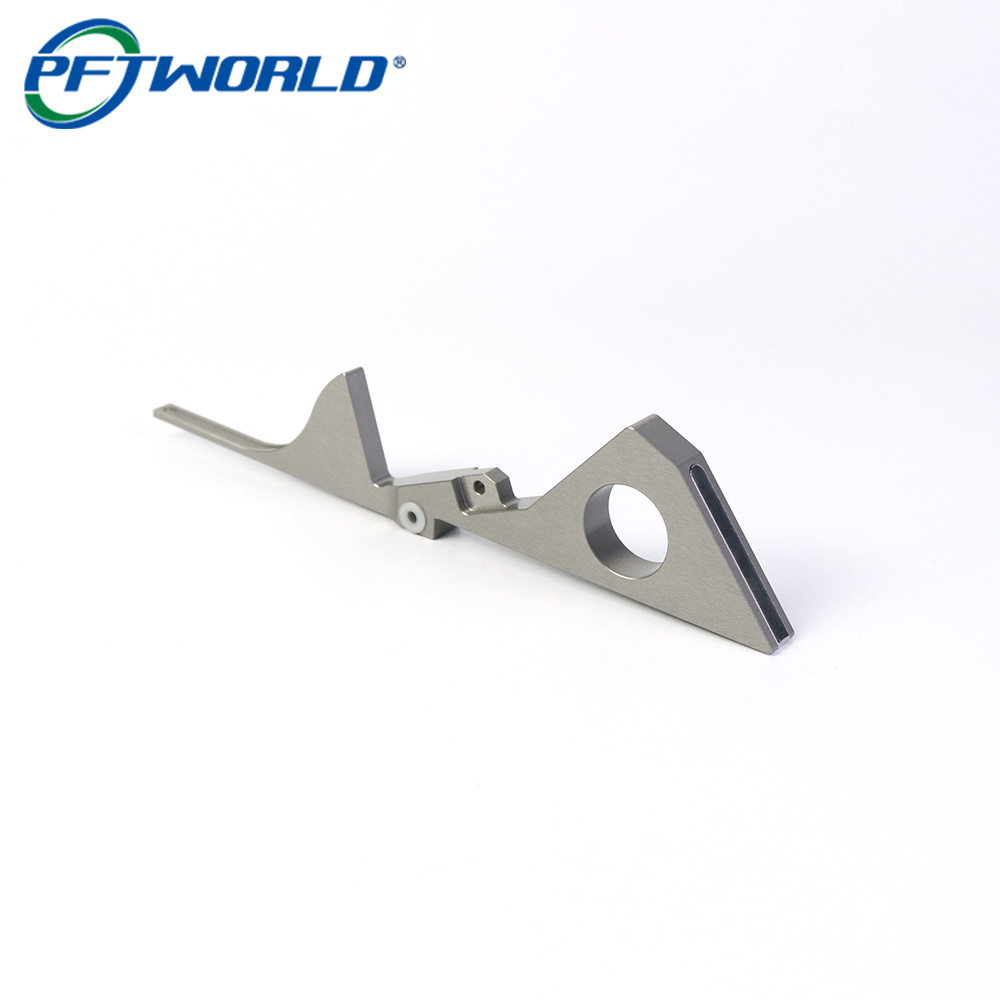
CNC մեքենայացման մեջ առաջացող դժվարություններ՝ բարակ տարրեր և երկար երկրաչափական ձևեր
Արտադրության ընթացքում մենք առաջին հերթին վերլուծում ենք ընդհանուր երկրաչափական ձևը։
Այս մասը ներառում է․
· Երկար նեղ հատվածներ
· Բարակ պատեր ունեցող տեղամասեր
· Ճշգրտությամբ մշակված մուտքագրման անցքեր
· Բաց սղոցավայրեր
· Բարդ արտաքին պրոֆիլներ
Այս հատկանիշները ստեղծում են մի շարք մշակման ռիսկեր։
1. Մշակվող մասի թրթռում
Երկար և բարակ ալյումինե մասերը զգայուն են կտրման ուժերի նկատմամբ։
Եթե մշակման պարամետրերը չափից շատ են, կարող է առաջանալ թրթռում, որը հանգեցնում է՝
· Տեսանելի գործիքային հետքերի
· Վատ մակերեսի վերջնամշակման
· Եզրային ձևափոխման
· Չափսերի սխալներ
Մեր սովորական մոտեցումը օպտիմալացումն է.
· Կտրման արագություն
· Նյութի մատակարարման արագություն
· Գործիքի տրամագիծ
· Գործիքի շարժման ճանապարհի ռազմավարություն
· Ամրացման սարքի հենարաններ
Փոխարենը՝ մեկ գործողության մեջ մեծ քանակությամբ նյութ հեռացնելու, մենք նախընտրում ենք վերահսկվող սկզբնական մշակում՝ հետևողական ճշգրիտ վերջնամշակմամբ:
2. Ամրացման սարքի նախագծումը հաճախ ավելի կարևոր է, քան կտրման արագությունը
Շատերը կենտրոնանում են միայն հսկիչ թվային մեքենաների (CNC) ճշգրտության վրա, սակայն իրական արտադրության մեջ ամրացման սարքի նախագծումը հաճախ որոշում է վերջնական որակը:
Անկանոն ալյումինե մասերի դեպքում սխալ ամրացումը կարող է առաջացնել.
· Մասի շարժում մեքենայավորման ընթացքում
· Անհավասար լարվածության ազատագրում
· Մեքենայավորման հետո հարթության խնդիրներ
Արտադրությունից առաջ մենք սովորաբար գնահատում ենք.
· Ամրակալիչները որտեղ պետք է շփվեն մասերի հետ
· Ինչպես խուսափել ձևափոխությունից
· Արդյոք անհրաժեշտ են լրացուցիչ աջակցության կետեր
Լավ ամրակալիչը թույլ է տալիս մեքենային ստանալ կրկնվող ճշգրտություն սերիաների ընթացքում:

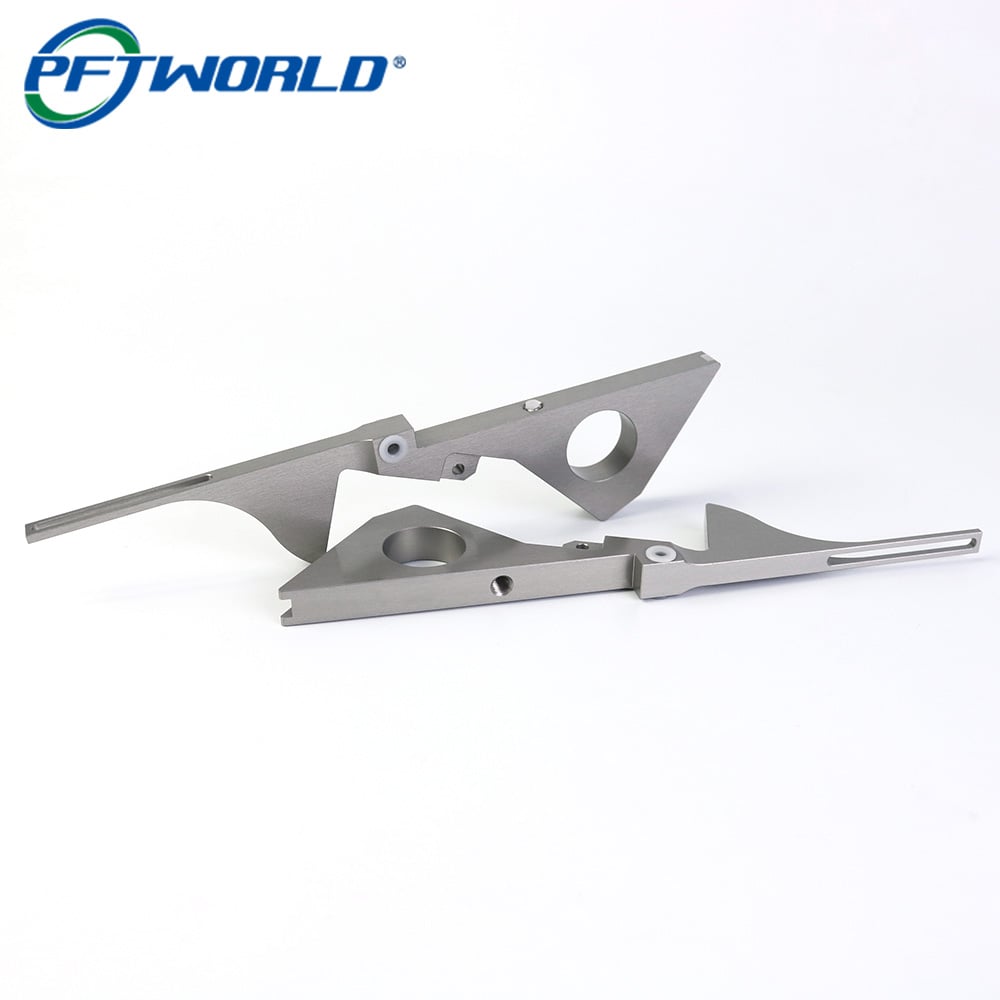
Անոդավորման հետևանքով չափսերի փոփոխությունների կառավարում
Հաճախակի սխալ ընկալումն այն է, որ անոդավորումը միայն դեկորատիվ գործընթաց է։
Իրականում անոդավորումը ալյումինի մակերեսին օքսիդային շերտ է ստեղծում։ Չնայած ծածկույթը բարելավում է կոռոզիայի դիմացկունությունը և տեսքը, այն կարող է փոքր-ինչ ազդել կրիտիկական չափսերի վրա։
Ճշգրտության պահանջվող մասերի համար ինժեներները պետք է հաշվի առնեն՝
· Անցքերի տրամագծի փոփոխությունները
· Մետաղալարի համատեղելիությունը
· շփման մակերեսները
· հավաքման թույլատրելի շեղումները
Գործնական արտադրական լուծումը մետաղամշակման ժամանակ ԿՆԾ մեքենայով պահպանել վերջնական մշակման թույլատրելի շեղումներն է։
Օրինակ՝
· Կրիտիկական անցքերը կարող են պահանջել անոդավորման հետևանքների հաշվառում
· Ֆունկցիոնալ մակերեսները կարող են պահանջել մասկավորում
· Ճշգրտության բարձր պահանջներ ներկայացնող մասերի մշակման առաջ անհրաժեշտ է նախապես մշակել գործընթացի պլանը
Շատ CNC ալյումինե նախագծեր միավորում են մշակումը անոդացման, լազերային նշանակման և ստուգման հետ, քանի որ վերջնական մշակումը ուղղակիորեն ազդում է մասի վերջնական աշխատանքային ցուցանիշների վրա
Մակերեսի վերջնական մշակումը՝ ոչ միայն տեսքի համար
Այս տիպի մասերի անոդացված մակերեսը տրամադրում է մի շարք առավելություններ.
· Կոռոզիայի դեմ ավելի լավ դիմացկունություն
· Պատերազմի դեմ ավելի լավ դիմացկունություն
· Ավելի կայուն մակերեսի որակ
· Պրոֆեսիոնալ արդյունաբերական տեսք
Սակայն լավ անոդացված մակերեսի ստացումը սկսվում է CNC մշակման փուլում
Տարածված մակերեսային խնդիրները սովորաբար առաջանում են մշակման ընթացքում
· Գործիքային հետքեր
· Խոցեր
· Սուր եզրեր
· Անհավասար կտրման նախշեր
Անոդավորման առաջ փորձառու արտադրողները սովորաբար կատարում են.
1. Վիզուալ ստուգում
2. Սուր եզրերի վերացում
3. Եզրերի մշակում
4. Մակերեսի մաքրում
5. Վերջնական մշակման հաստատում
Գեղեցիկ անոդացված մակերեսը չի կարող թաքցնել վատ մեքենայացման պատրաստությունը։
Ճշգրտության ապահովման մոտեցում ալյումինե մասերի համար
Պատվերային CNC մասերի համար ստուգումը պետք է իրականացվի ոչ միայն վերջում։
Հուսալի արտադրական աշխատանքային հոսքը սովորաբար ներառում է՝
Մուտքային նյութի ստուգում
Հաստատել.
· Ալյումինի տեսակ
· Նյութի վիճակ
· Անհրաժեշտության դեպքում հետագծելիության փաստաթղթեր
Մեքենայացման ընթացքում ստուգում
Ստուգել.
· Կրիտիկական չափսեր
· Դիրքերը անցքերի
· Հարթությունը
· Պրոֆիլի ճշգրտությունը
Մակերևույթի մշակման հետո վերջնական ստուգումը
Ստուգել.
· Արտաքին տեսք
· Պատվածքի համասեռությունը
· Միացման չափերը
Ճշգրտության պահանջներ ունեցող ալյումինե բաղադրիչների համար շատ արտադրողներ միավորում են CNC մեքենայացման հնարավորությունը CMM ստուգման և վերջնական մշակման վերահսկման հետ՝ կրկնելիությունը պահպանելու համար:
Այս տիպի նախագծից ստացված դասերը
Արտադրական նախագծի կառավարման տեսանկյունից ամենամեծ դասը այն է, որ CNC մեքենայացումը պարզապես չի նշանակում CAD ֆայլի մետաղե մասերի վերափոխում:
Հաջող արտադրությունը կախված է ամբողջ շղթայի հասկացման վրա.
Դիզայն → Նյութ → Մեքենայացման ստրատեգիա → Ֆիքսատոր → Մակերեսի մշակում → Ստուգում → Հավաքում
Մասը կարող է ճշգրիտ մեքենայացվել CNC մեքենայով, սակայն դեռևս ձախողվել, եթե անոդավորումը փոխի կրիտիկական չափը կամ եթե ֆիքսատորի դիզայնը չի հաշվի առնվել վաղ փուլում:
Ինժեներների համար, ովքեր ձեռք են բերում հարմարեցված մեքենայացված բաղադրիչներ, ամենաարժեքավոր մատակարարը միշտ չէ, որ ամենացածր մեքենայացման գնով մատակարարն է: Դա այն մատակարարն է, որը կարող է նույնիսկ արտադրական խնդիրների առաջացումից առաջ նույնականացնել արտադրական ռիսկերը:
Այդ փորձն է, որը տարբերակում է պրոտոտիպային մեքենայացումը հուսալի երկարաժամկետ արտադրությունից:
Արտադրական գործընթացի ամփոփում
· Նյութ՝ Ալյումին 6061
· Գործընթաց՝ CNC ֆրեզերավորում
· Երկրորդային գործընթաց՝ Անոդավորում + Լազերային նշանակում
· Կիրառում՝ Ճշգրիտ մեխանիկական բաղադրիչ
· Հիմնական ուշադրության կենտրոն՝ Չափային կայունություն, մակերեսի որակ, կրկնվող արտադրություն