 EN


Բազմաառանցք մեքենայացում բարդ ածխածնային պողպատե մասերի համար
Երբ հաճախորդները պահանջում են բարդ ածխածնային պողպատե մասեր , քնարակը սովորաբար սկսվում է թույլատրելի շեղումների և նյութի գրեյդերի վերաբերյալ: Իրականում ամենամեծ մարտահրավերը հաճախ այն է, թե ինչպես պետք է մեքենայացնել մասը, այլ ոչ թե այն, թե արդյոք այն հնարավոր է մեքենայացնել: Տարիներ շարունակ մենք հայտնաբերել ենք, որ 3 առանցքանի մեքենայացումից անցումը 4 կամ 5 առանցքանի CNC մեքենայացման հազվադեպ է կապված տեխնոլոգիայի հետևման հետ՝ դա ավելի շուտ կապված է սարքավորման սխալների նվազեցման և մասերի համասեռության բարելավման հետ: 4-առանցքանի կամ 5-առանցքանի CNC մեքենայացում հազվադեպ է կապված տեխնոլոգիայի հետևման հետ՝ դա ավելի շուտ կապված է սարքավորման սխալների նվազեցման և մասերի համասեռության բարելավման հետ:
Մեկ նախագծում ներառված էր ավտոմատացված տեղափոխման համակարգում օգտագործվող 1045 ածխածնային պողպատե փոխանցման տուփը: Նկարը պահանջում էր միմյանց հատող բուրգեր, անկյունային մուտքային մակերեսներ և ընդհանուր հաշվարկման կետին վերաբերող մի քանի մետաղական անցքեր: Մեր առաջին գործընթացի պլանը երեք առանձին սարքավորումներ էր օգտագործում ուղղաձիգ մեքենայացման կենտրոնում: Յուրաքանչյուր գործողություն առանձին համապատասխանում էր չափային թույլատրելի շեղմանը, սակայն սարքավորումների միջև առաջացել էր փոքր դիրքային շեղում: Հավաքման ժամանակ մեկ ամպերային տուփի համար անհրաժեշտ էր ձեռքով հարմարեցում, ինչը հաճախորդը չէր կարող ընդունել:
Փոխարենը ճշգրտման սահմանների կարգավորման՝ մենք փոխեցինք մեքենայացման ռազմավարությունը: Կրիտիկական բնութագրերը մշակվեցին մեկ տեղադրման մեջ՝ օգտագործելով 5 առանցքանի մեքենայացման կենտրոն, ինչը հնարավորություն տվեց բոլոր տեղադրման մակերևույթներին և ճշգրիտ անցքերին միևնույն կոորդինատային համակարգից հղում կատարել: Արտադրատարած սերիաների միջև չափսային տատանումները զգալիորեն կայունացան, և մասն արտադրելու նախագծում որևէ փոփոխություն չկատարելով՝ վերացան հավաքման խնդիրները:
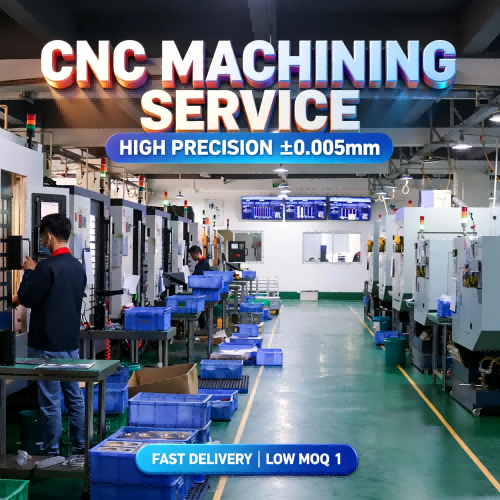
Այդ փորձը հաստատեց մեկ կարևոր դասասուն: յուրաքանչյուր լրացուցիչ տեղադրում ստեղծում է սխալի նոր հնարավորություն: Բազմաառանցքանի մեքենայացումը արժեքավոր է, քանի որ նվազեցնում է այդ հնարավորությունները:
Գործիքի հասանելիությունը մեկ այլ առավելություն է, որը հաճախ անտեսվում է: Քարբոնային պողպատի մասերի խոր գրանցումները, բարդ անկյունները և կողային առանձնահատկությունները հաճախ պահանջում են երկար կտրող գործիքներ, երբ մշակվում են սովորական 3-առանցքանի մեքենայով: Երկար գործիքները մեծացնում են թափահարումները, նվազեցնում են մակերեսի վերջնական որակը և արագացնում են մետաղակապակցված մասերի մաշվելը: Բազմաառանցքանի մշակման միջոցով մշակվող մասի վերադասավորումը՝ գործիքի երկարացման փոխարեն, բարելավում է կայունությունը և թույլ է տալիս ավելի կայուն կտրման պայմաններ ստեղծել:
Մենք նաև սովորել ենք, որ ծրագրավորման ռազմավարությունը նույնքան կարևոր է, որքան մեքենայի հնարավորությունները: Մեկ կրկնվող արտադրական պատվերի դեպքում պարզապես գործիքի ճանապարհը փոխելը՝ ավելի համասեռ կտրող մասի միացման պահպանման համար, նվազեցրեց սպինդլի բեռնվածության տատանումները և նկատելիորեն երկարացրեց գործիքի աշխատաժամանակը: Մեքենան նույնն էր; բարելավումը ստացվեց մշակման գործընթացի ճշգրտման միջոցով, այլ ոչ թե նոր սարքավորումների գնման միջոցով:
Ներմուծողների համար, ովքեր գնում են ճշգրտության պահանջվող ածխածնային պողպատե մասեր, բազմաառանցք մեքենայացումը չպետք է դիտվի որպես caրճատեսական առանձնահատկություն, որը ավտոմատ կերպով մեծացնում է ծախսերը: Շատ դեպքերում փոքր քանակությամբ սարքավորման գործողություններ, ավելի քիչ ձեռքով վերադասավորում և նվազած վերամշակում համակշռում են ավելի բարձր ժամային մեքենայացման դրույքը: Ընդհանուր առմամբ արտադրական ծախսերը նվազում են, քանի որ գործընթացի կայունությունը բարելավվում է:
Այսօր շատ ինքնաշարժ սարքավորումներ, հիդրավլիկ համակարգեր և արդյունաբերական մեքենաներ արտադրող ընկերություններ ավելի բարդ երկրաչափական ձևեր են նշանակում՝ սպասելով յուրաքանչյուր արտադրական շարքում կրկնվող որակի վրա: Այդ սպասելիքներին համապատասխանելու համար ավելի քան առաջադեմ CNC սարքավորումներ են անհրաժեշտ՝ այն պահանջում է մեքենայացման ռազմավարություն, որը վերահսկում է հաշվարկման կետերի միջև հարաբերությունները, նվազեցնում է կուտակված սխալները և ապահովում է ամբողջ գործընթացի կայունությունը առաջին մասից մինչև վերջինը:
Մեր փորձի համաձայն՝ բազմաառանցք մեքենայացում բարդ ածխածնային պողպատե մասերի համար սա ուղղակիորեն չի վերաբերում բարդ ձևերի արտադրությանը: Դա վերաբերում է արտադրական գործընթացի ստեղծմանը, որը ամեն անգամ ապահովում է հուսալի ճշգրտություն, արդյունավետ արտադրություն և համապատասխան հավաքման կատարում: