 EN


真鍮製マニホールドブロック:なぜ検査済みのポートでも漏れが生じるのか
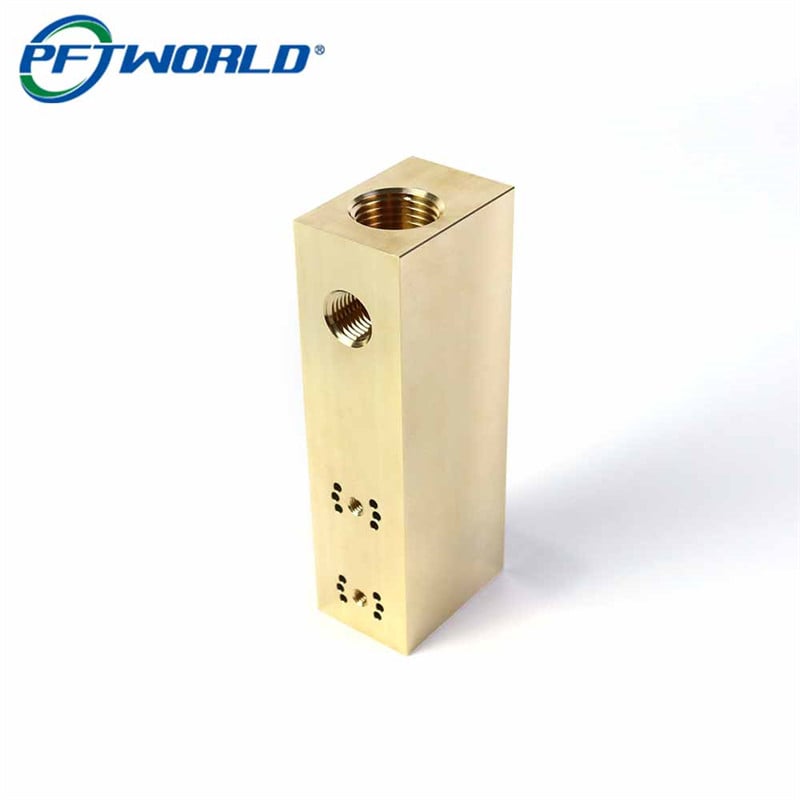
マニホールドブロックが果たすべき役割とは
3つの機能を備えているが、外観から確認できるのはそのうちの最初の1つだけである。
流体を分配する。マニホールドブロックは、T字継手・ニップル・フランジなどの部品を多数組み合わせて構成される従来の配管構造を、1つの一体成形部品で置き換える。そのため、ポートの位置は回路図に指定された通りに配置されなければならず、内部の流路もそれらポート間を確実に接続していなければならない。
密封する。ねじ式ポートはすべて圧力境界であり、その密封性はねじ山の形状、継手のねじ込み深さ、およびポート面と継手軸との直角度によって決まる。寸法的には完璧でも、わずかに傾斜してタップ加工されたポートでは、継手が見た目上正しく seating しているように見えても、加圧時に漏れを生じる。
位置決めする。側面に設けられた取付穴パターンにより、ブロックをブラケットやバルブベースに正確に固定する。このため、取付穴パターンとポートの位置関係は、共通の基準(ブラケット)に基づいて整合している必要がある。取付穴を1回の加工で穴開けし、ポートのタップ加工を別工程で行う場合、両者の位置関係が一致するのは偶然によるのみである。
すべてのポートが公差内に収まっていても、組立後に漏れが発生する理由
ポートはそれぞれの面に対して個別に検査されるが、アセンブリでは各面間の相対的な関係性のみが重要となる
ポートはねじゲージによる検査、深さ測定、直角度検査の3項目で検証されるが、いずれもそのポートが属する面を基準として行われる。ブロック内のすべてのポートでこれらの検査が合格したとしても、ブロック自体が不適切である可能性がある。なぜなら、これらの検査は異なる面に設けられたポート同士の相対的な位置関係について一切言及していないからである。
アセンブリこそがそれらを統合する要素である。上部のポートにはフィッティングが挿入され、側面のポートにも別のフィッティングが挿入され、前面のパターンにはバルブベースがボルトで固定される。仮に上部ポートと側面ポートがそれぞれ自らの面に対して正確な直角度を保っていたとしても、それら二つの面自体が完全に平行でなかったり、あるいは互いに正確な直角度を保っていなかったりすれば、結果としてフィッティングは設計意図とは異なる方向へブロックから延びてしまう。こうして配管は無理やり組み立てられることになり、誤差を最も吸収できない接合部で漏れが発生する。
そのため、マニホールドブロックにおいて最も重要な図面指示は、しばしば「欠落しているもの」——ポートを備える面同士の幾何学的関係——です。
再クランプするたびにブラケットを回転させる機会が生じます。
6面すべてをフライス加工した後、そのうち5面に特徴形状を加工するという工程は、複数のセットアップから成る手順であり、各セットアップには基準面(ダトゥム)が必要です。各面を、その面自体に設定された基準面から加工する場合、各面はそれぞれ小さな独立した整合性のある世界となり、それらの世界間の誤差は目に見えず蓄積していきます。
代替案としては、1つの治具を全工程で使い続ける方法がある。つまり、材料の面取りと直角出しを1回行い、その後、治具が許容するだけの面を再クランプせずに加工し、やむを得ず再クランプが必要な場合は、新たに加工した基準面ではなく、すでに加工済みの同一基準面から位置決めを行うというやり方だ。この方式では、上面のポートと片側のパターンを同一クランプで加工し、反対側のパターンと残りのポートは、最初の設定を基準とした2番目の治具で加工した。最終的にブロック全体を、同じ主基準面に対して直角出しを行った。
実用上の帰結として、ポート数が比較的少ないブロックは、その形状が許す限り最少の工程数で加工すべきであり、各ポートの位置精度が一致するかどうかを決めるのは、工作機械ではなく治具の設計である。
2つの面にそれぞれ1つずつ取り付けられた2つの継手を締め付けることで、この不具合を検出できる。
漏れは、機械上や作業台ではほとんど発生しません。漏れが現れるのは、ある継手を上面のポートに締め込み、別の継手を側面のポートに締め込んだときです。2つ目の継手を締め込む際に、ブロックを通じて最初の継手接合部に荷重が伝わるためです。
2つのポート軸が直交していない場合、その荷重には、継手接合部が本来想定されていない方向の成分が含まれ、締め込み時にアセンブリ全体がねじれて変形します。顧客が目にする症状としては、無理な力を加えないと十分に締まらない継手、あるいは加圧時にわずかに滲む(ウェーピング)ものの静的気泡検査には合格する接合部などがあります。また実際には、こうした理由から、同一ロットのブロックが検査では合格し、次の週の組立工程で却下されるという事例も起こります。
内部に隠れた2つ目の不具合:流路が交差する箇所に生じるバリ
バリリングは、2本のドリル穴が交差する位置に形成されます。
すべての穴あけ加工では、穴が貫通する箇所にバリが生じます。交差穴加工を施したブロックでは、外観からは想像できないほど多くのバリが発生します。材質内部で2つの穴が交差する位置では、2回目の穴あけが最初の穴に突入し、流体の流れに直面する内壁面に環状のバリを残します。この交差部は固体の真鍮に完全に埋もれており、点検用プローブも到達しないため、誰もそのバリを目視できません。
この環状のバリには、2つの明確な問題があります。まず、異物が付着・蓄積し、後に剥離して流出する原因となり、設備据付後数週間経っても真鍮の切粉が配管内に混入する要因となります。また、流体が方向転換を余儀なくされる箇所で有効流路断面積を狭めることから、図面寸法からは説明できない圧力損失が発生します。
なぜ機械加工後の洗浄では除去できないのか
洗浄では、浮遊している切屑や切削油を除去できますが、壁面にまだ付着しているバリや、通路内に折り返されたバリリングの裏側までは届きません。完璧な洗浄を行ったブロックでも、すべてのポートを目視検査して合格と判断されても、実際に流体が流れ、圧力が加わると剥離するバリが残っている可能性があります。
この問題への対策は、清掃に頼るのではなく、意図的に交差部をバリ取りすることです。本注文では、各穴の加工順序を工夫し、ブレイクアウト(穴の出口)を作業者がアクセス可能なポート方向へ向かわせ、さらに各ポートから制御された工具パスで交差部のバリ取りを実施しました。出荷の判定基準は、従来の目視検査ではなく、フラッシュ試験(洗浄性試験)としました。
ブロックの製造手順(ステップ・バイ・ステップ)
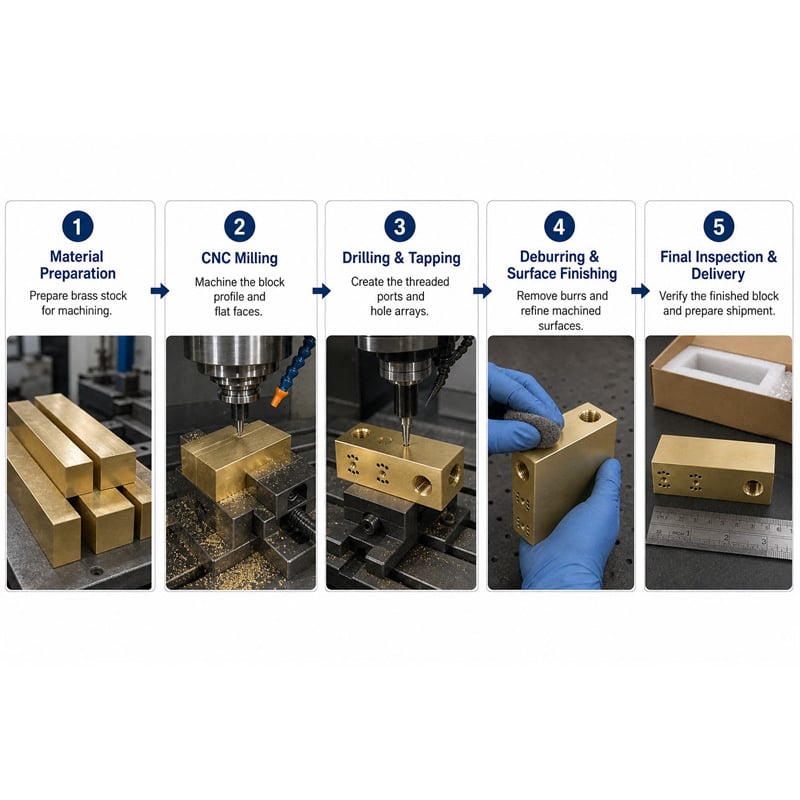
ステップ1 ― 主基準面から素材の面取りおよび直角出し
バーは、6面すべてが1つの基準面から加工されるよう、面取りおよび直角加工が施されています。これにより、各面は互いに直角かつ平行になります。この基準面は、その後のすべてのポートおよびパターンの位置決め基準となるため、一度設定した後は再利用され、再度作成されることはありません。
工程2:同一クランプ状態で上面および端面を加工
最も大きなポートを有する2つの面を、同一クランプ状態で加工します。これにより、2つのポート軸が単一のセットアップに対して加工されます。ポートの位置決めは、そのポートが配置される面ではなく、主基準面に対して行われます。
工程3:計画された順序で内部通路をドリル加工
図面で相互接続された通路が要求される場合、各ドリル穴の貫通位置を制御できるよう、ドリル加工の順序が定められます。これにより、2回目のドリル加工で通路交差部に生じるバリが、バリ取り工具が到達可能な場所に発生するようになり、ブロック内部の奥深くに残ることがありません。
工程4:ポートを通じて交差部のバリ取り
到達可能な各交差点は、制御された通過を伴うポートを通じてバリ取りされるため、バリリングは折り返されず、切り離されます。これは洗浄工程の一部ではなく、独自の所要時間を持つ独立した工程です。
ステップ5 — 各ポートの方形面を基準面に垂直にタップし、所定の深さまで加工する
ねじ穴は、その設置面に対して垂直かつ所定の深さでタップ加工されるため、継手が完全にねじ込み込まれ、底部でねじの噛み合いが不足することはありません。ポートのねじ規格・サイズ・ピッチは、各部品番号に対応する図面に従います。現場では、標準的な加工を前提とせず、タップ工具・加工深さ・垂直度を個別に管理します。
ステップ6 — 主基準面から取付けパターンおよびカウンターボアを加工する
取付けパターンおよびポート座面のカウンターボアは、ポートと同じ主基準面から加工されるため、取付けパターン・カウンターボア・ポート軸が共通の公差帯内に収まり、それぞれが個別の面に対して単独で真直度を確保する必要がなくなります。
ステップ7:洗浄後、通路をフラッシュ(洗浄)し、排出物を確認
ブロックを洗浄した後、フラッシュを行い、排出液をフィルターに通して、排出物を実際に観察・評価します(推定で済ませません)。出荷基準はこのフィルターの結果に基づき、再現可能な客観的な検査です。
ステップ8:部品の集合体としてブロックを検査し、単なる個別特徴の集まりとしてではなく
最終検査では、すべてのポートのねじゲージ、ポート面に対するポートの直角度、カウンターボアの深さ、配列位置、フランジ面の直角度および平行度、およびフラッシュ結果を確認します。この検査項目リストの要点は最後の項目にあります:個別には合格するポートでも、全体の流路ネットワークの一部として機能しなければなりません。
1,500個ロットで測定された項目
| チェック | 仕様 | 1,500個のブロックにわたり管理された項目 |
|---|---|---|
| 6つの面 | 基準面から測定した直角度および平行度 | すべてのブロックで主基準面から加工された面 |
| ポートのねじ | 図面通りに検査済み | すべてのポートで「通る/通らない」検査を実施 |
| ポートの面に対する直角度 | 図面ごと | タップ穴を直角に加工し、部品が真っすぐにねじ込まれ、所定の深さまで完全に座るように調整 |
| ポートの深さ | 管理された深さ | 部品が全ネジ長で確実に座るように装着 |
| 取付パターン | 主基準面からの位置決め通りに配置 | バルブベースのすべてのボルトを再ドリルなしで確実に締結 |
| 皿穴 | 一般的な深さ | フィッティングヘッドが面一で、水平に収まっている |
| 糸の状態 | 清潔でバリがない | 出荷前にバリ取りおよび寸法検査済み |
| 通路 | 洗浄・フラッシング済み、切粉なし | フィルターによるフラッシュ試験で、リリース時に異物が確認されなかった |
| 仕上げ | ナチュラルゴールドサテン仕上げ | 面間寸法が均一 |
20日間で1,500個のブロックを出荷。顧客より、ライン組立時に再ドリル不要であり、フィッティングが規定深さまで正しく seating され、シールも確実であったとの報告を受けています。
自社による試験運転で当社が発見した不具合
最初の50個のブロックは検査表のすべての項目を合格しましたが、そのうち1個はフラッシュ試験に不合格でした。
問題のブロックは他のブロックと同様に洗浄処理を受けており、すべてのポートでねじゲージによる検査は合格していました。しかし、通路内をフィルター付きで洗浄したところ、フィルターに少量の真鍮屑が捕集されました。断面観察によりその原因が判明しました。図面に示された2つのポートからデバーリング加工を行ったものの、内部通路のさらに先にある1か所の交差部には、どちらのポートからも工具が到達できず、そこに残ったバリが切り取られずに折り返されていたのです。洗浄によってこのバリは剥がれ落ちず、むしろ通路内を移動するだけでした。
3つの変更点が量産に反映されました。まず、ドリル加工の順序を変更し、当該交差部を反対側から加工することで、バリがデバーリング工具の到達可能な位置に形成されるようにしました。次に、出荷基準として目視検査を廃止し、フィルター付き洗浄試験を採用しました。さらに、通路の到達可能性に関する図面注記を当社のDFMフィードバックに追加し、到達不能な交差部を指定した顧客に対しては、部品製造前にその問題を通知できるようになりました。
試作段階と量産段階の間で、フラッシュ試験では異物が検出されなくなり、この品番で2年間にわたり続いた微小チップ混入の苦情も同時に解消された。
ポートを1つのブラケットに固定する3つの方法の比較
| アプローチ | ブラケットの取り付け方法 | 対向面の整合性 | セットアップ費用 | 適用箇所 |
|---|---|---|---|---|
| できるだけ少ないクランプ数で、同一基準面から加工 | 基準面に対して面取りと直角出しを1回行い、再クランプ前に主基準面から到達可能なすべての面を加工 | ポートを単一のブラケットに対して相対的に加工するため、最も優れた方法 | 治具コストは最も高いが、リスクは最も低い | 複数の面にポートを持つブロックへの対応(本ケースで採用) |
| 専用治具を用いて2工程で加工 | 2回目の加工は、新しく仕上げられた面ではなく、機械加工済みの基準面から開始する | 問題ないが、治具は1回目の加工を基準とし、ロット間で検査を行う必要がある | 中程度。治具の保守管理が必要 | 幾何形状または工作機械の行程制限により、片方のクランプが不可能な箇所にブロックを配置 |
| 各面をそれぞれ独自の基準面に対して加工 | 各面がそれぞれ独立した整合性を持つ世界 | 不適切。誤差は組立まで検出されない | セットアップコストは最も低いが、再加工コストは最も高い | 1面または2面にのみ特徴部を持つ単純なプレート |
中央の行(段階)こそが、最も多くのロット損失を生む要因であり、これは加工そのものの問題ではない。位置ずれを起こした治具でも、各面に対してそれぞれ直角なポートを確実に加工してしまうため、誤差は組立時に初めて明らかになる。
よくある質問
黄銅製マニホールドブロックが、すべてのポートを検査済みにもかかわらず漏れてしまうのはなぜですか?
ポート検査では各ポートをその対向面に対して個別に確認するため、異なる面にあるポート同士の関係性による漏れは検出できません。異なる面に取り付けられた2つのフィッティングを締め付けると、ブロックを介して互いに荷重が作用します。そのため、2つのポート軸間の角度にわずかな誤差があるだけで、接合部が想定されていない方向の力が発生し、漏れを引き起こします。ブロックは、単なる特徴のリストではなく、全体としてネットワーク構造として検査する必要があります。
フライス加工されたマニホールドブロックの流路内には、バリ取り作業が必要ですか?
はい、洗浄とは別に実施する必要があります。洗浄は浮遊チップや切削油を除去しますが、流路の交差部で壁面にまだ付着しているバリや、流路内部へ折り込まれたバリは除去できません。こうした交差部に残ったバリは、設備の運転開始後に剥離してシステム内に混入し、流体が方向を変える箇所での流通断面積を狭めます。
ブロックのポートねじ穴には、どのような規格・サイズのねじ山を切り込むべきですか?
その部品番号について、図面に記載された内容に従ってください。ポートの規格は地域やシステムによって異なり、同一のブロック外形でもメトリック、ユニファイド、パイプ用のねじを指定して注文できます。したがって、規格、サイズ、ポート数は、推測ではなく図面に明記する必要があります。加工現場では、タップ加工、ねじの深さ、および端面に対する垂直度を管理します。
マニフォールドブロックを組立前に切粉(チップ)がないか確認するには、どうすればよいですか?
流路を洗浄し、洗浄液をフィルターを通して通過させ、フィルターに捕集された物質を確認します。ポートの目視点検では、流路の分岐部内部に残ったバリリング(バリの輪状残留)は確認できません。また、洗浄後に残留物が残っていても、外観上は清掃済みと見なされてしまうことがあります。このため、フィルターを通した洗浄を最終的な承認基準とし、すべてのブロックで再現性のある検査を実施してください。
図面に記載すべき事項
6つの記載事項により、マニフォールドブロックは「推測される部品」から「明確に定義された部品」へと変わります:
1.各ポートのねじ規格、サイズ、数量を明記し、どの面に配置するかも併記すること。
2. ブロック内部に相互接続された通路があるかどうかを明記し、ある場合は、バリ取りのためにすべての交差点に到達可能である必要があるかどうかを示すこと。
3. ポートを有する面同士の幾何学的関係(例:直角度または平行度)を、ポート位置そのものだけでなく、公差表示として明記すること。
4. フィッティングが要求するねじの深さまたはねじの噛み合い長さを明記し、シート面の位置を推定ではなく明確に定義すること。
5. 基準となる主基準面を明記し、取付パターンおよび皿穴の位置はこの主基準面から決定されることを示すこと。
6. ブロックが満たすべき清浄度レベル、および出荷前に洗浄試験または耐圧試験の実施が必要かどうかを明記すること。
マニホールドブロックとは、一連のねじ穴、取付パターン、および流体通路を保持する単一の座標ブラケットであり、その破損は個々の特徴部ではなく、それらの接合部で生じます。このような観点で仕様を定義すれば、残りの加工は通常のフライス加工となります。すなわち、面は直角度を保ち、ポートは所定の深さまで正しくシートされ、バルブベースは真っ直ぐにボルト締結でき、通路は機械の寿命にわたって清浄状態を維持できるようになります。