 EN


焼入れ・焼戻し鋼板:なぜ平面度が復元(スプリングバック)するのか
このブラケットにはどのような役割がありますか?
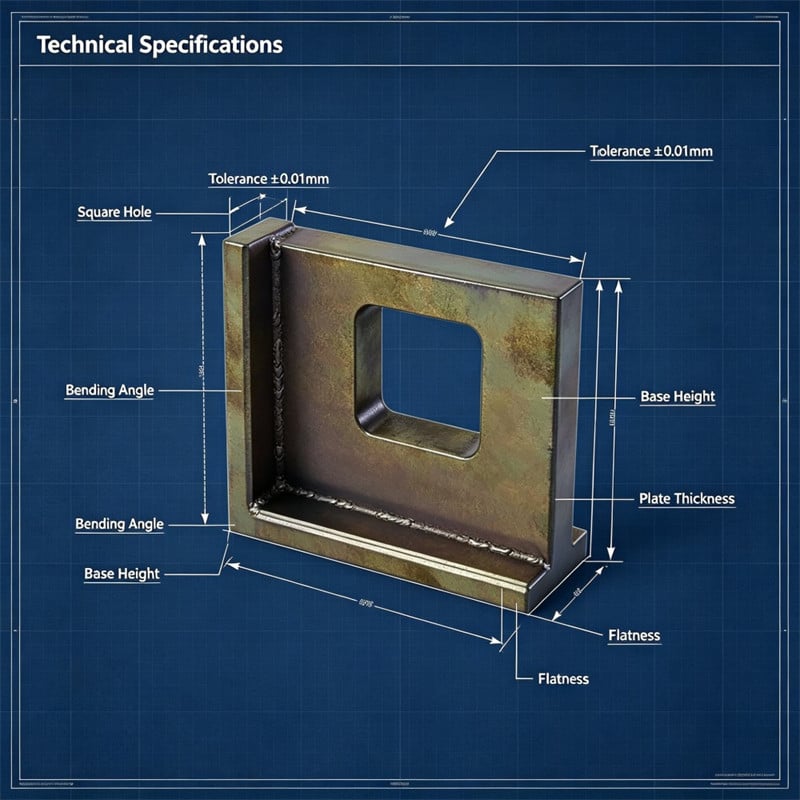
3つの機能を、最も薄い部位がすべて担っています。
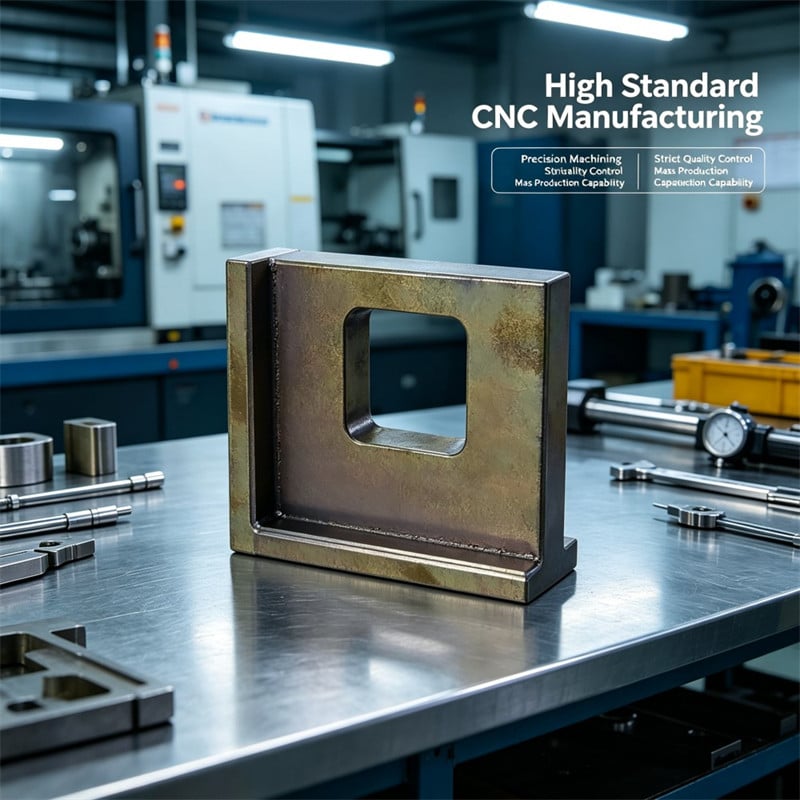
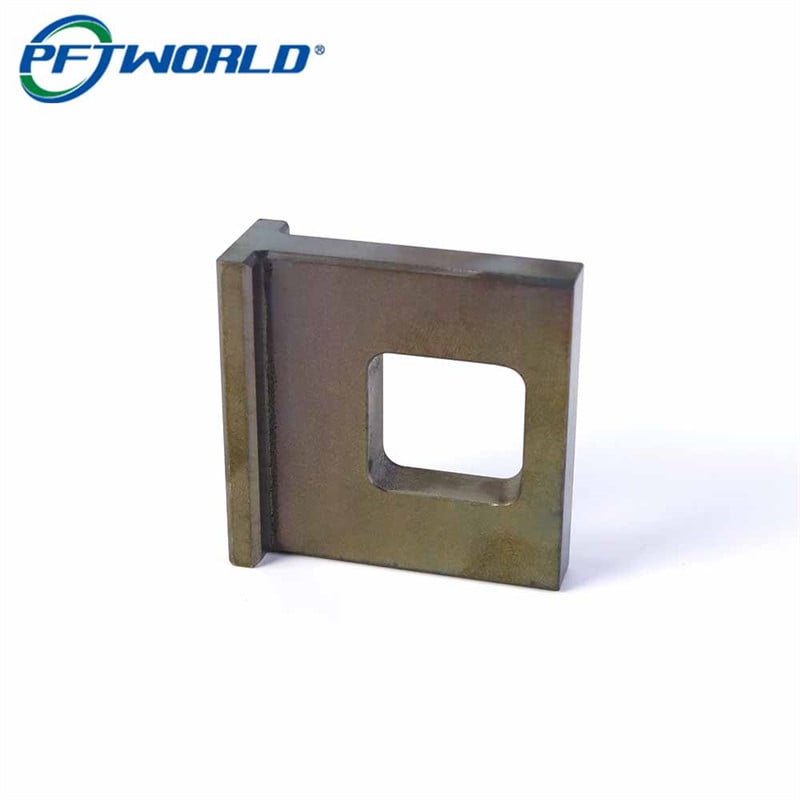
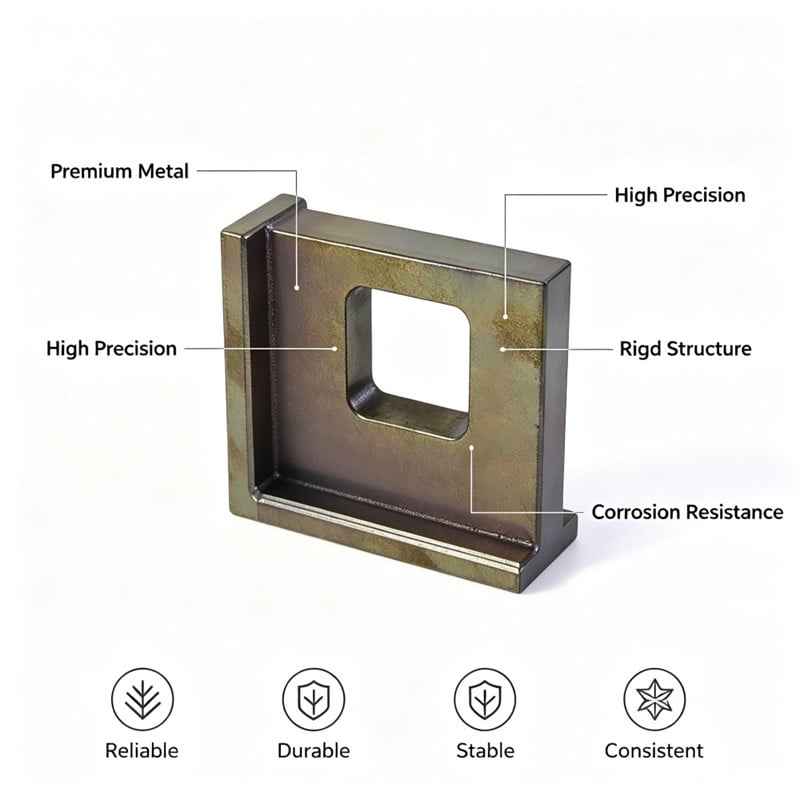
垂直プレートが窓部を保持します。対向部品はこの開口部を通過するため、窓部の寸法および位置精度が厳密に求められ、また周囲のプレート面は十分な平面度を保っており、対向部品の挿入時に干渉(バインディング)が生じないようになっています。窓部の壁は部品内で最も薄い金属部であり、切断前後におけるあらゆる工程の影響を最も受けやすい部位です。
ベースフランジがブラケットの位置決めを行います。このフランジは機械用ブラケット上に載置されるため、その下面が取付面となり、内側の段差部がブラケットを対向部品に対して正確に位置決めします。フランジの平面度が不十分だと、ブラケットが揺れ動いてしまい、機械上で測定されるすべての値が、不安定な基準面から得られることになります。
耐摩耗性は硬度によって確保されます。本部品は図面で指定された硬度になるよう焼入れ・焼戻し処理が施されており、そのため使用中に変形せず、また対向部品が数千回にわたり窓部を通過した後でも、窓のエッジ形状が維持されます。
なぜ熱処理後に薄板を平らに保つのが最も難しいのでしょうか?
材料には、誰も工作機械に手を加える前からすでに内部応力が存在しています。
圧延材や引抜き棒材は、製造過程における圧延および冷却によって内部応力が「固定」された状態で納入されます。切削加工では通常、片面のみから材料を除去するため、この応力バランスが崩れ、切削による応力解放とともに部品が変形します。厚いブロックでは、その変形が残りの断面によって吸収されるため、測定可能な変化はほとんど生じません。しかし数ミリメートル厚の薄板では、同じ応力解放が部品全体を湾曲させます。
そのため、薄板に対する最初の加工工程は、最終工程よりも重要です。荒加工時に均一な仕上げ余肉を残しておき、その後に応力による変形を許容しておくと、変形はまだ切削可能な金属が残っている段階で発生します。一方、一度の加工でほぼ最終寸法まで仕上げてしまうと、変形は最後の切削後に起こり、修正できる材料が既に残っていません。
熱処理は、こうした内部応力を解放し、再配列します。
焼入れ・焼戻しは、制御された熱処理サイクルであり、部品が生涯で経験する最も大きな応力変化です。部品を加熱した後、急冷して硬い組織を形成し、その後、図面指定の硬度になるよう焼戻します。これらの各工程において内部応力が再配分され、その結果、部品はわずかに変形します。
この変形は熱処理の欠陥ではありません。材料本来の挙動であり、その変形方向は極めて大まかな意味でのみ予測可能です。制御可能なのは、この変形が発生した後に、まだ切削加工の余裕が残っているかどうかです。
仕上げ切削により応力が再び再配分され、治具から外す際に部品が動きます。
焼戻し後に基準面を切削することでブラケットが平面に納まりますが、この切削自体が応力変化を引き起こします。片側の面から薄く材料を除去する一方で、反対側の面には何も手を加えないため、応力バランスが再び崩れ、治具を外した直後に部品が跳ね上がることがあります。
そのため、機械加工されたプレートには2つの平面度値が存在します。1つは部品を固定した状態で測定した値、もう1つは自由状態で測定した値です。薄板に対して単一の重い仕上げ切削を行うと、機械上で測定すると完璧に平面に見えても、20分後に直角定規(サーフェスプレート)上で測定すると平面でないという結果になることがあります。顧客が見る数値は、常に後者のほうです。
クランプ力が測定値を過大に見せてしまう
薄板はクランプで平らに固定しやすいです。これは、クランプ力が材料の剛性よりも大きいためです。バイスや低背型クランプ、あるいは磁気チャックでも、湾曲したプレートをテーブル面に押し付けて密着させることができ、その状態で得られるすべての測定値は、実際には部品ではなくクランプの状態を反映しています。
実用上の対応として、平面度は必ず部品を自由な状態でサーフェスプレートの上に置き、ダイヤルインジケータまたは高さゲージを用いて確認する必要があります。また、クランプを外した直後に測定するのではなく、部品が自然に落ち着いた後(弾性変形の回復が完了した後)に再測定することが重要です。
窓穴が薄板に与える影響とは?
窓穴の壁面は最も薄い部分であり、振動(チャタリング)が発生しやすい
板に長方形の開口部を加工すると、4つの細長い壁面が残ります。これらの壁面は、窓穴が存在しなかったときの板に比べてはるかに剛性が低くなります。この壁面に沿って切削工具が進むと、材料を切断する代わりに壁面を押しのけてしまい、その反力で壁面が工具に跳ね返ってきます——これがチャタリングです。チャタリングが発生すると、窓穴内部の表面粗さが悪化し、開口部が設計寸法より大きくなり、また図面で指定された位置から角部がずれてしまうことがあります。
対策は、巧妙さよりも実用性を重視します。すなわち、切削工具の径方向被削り量を小さくする、工具を常に鋭利で短く保つ、形状が許す限り壁面の背面から支持する、そして仕上げ切削を板の両面から行い、壁面に偏った負荷がかからないよう均等に加工する——これらを実施します。
薄板では、角部のR(丸み)付近から亀裂が発生しやすい
鋭い内角は応力集中を引き起こし、焼入れされたマルテンサイト系ステンレス鋼は、軟らかい低炭素鋼よりもその影響を受けやすくなります。荷重がかかると、亀裂がこの角から発生し、壁内部へと進展します。そのため、窓の角部に指定されるR(面取り半径)は、単なる加工上の便宜ではなく、図面に明記すべき設計要件なのです。また、摩耗や欠けによる工具の劣化が知らないうちに角部をより鋭くしてしまう可能性があるため、量産開始時の最初の部品およびその後の一定間隔で、実際に加工されたRの寸法を確認することが重要です。
Rを確保するもう一つの理由は、熱処理工程がこの形状要素の近くで行われるためです。窓の切り出しを焼戻し前に行う場合、角部の形状は全熱処理サイクルを経ることになります。一方、焼戻し後に切り出す場合は、すでに硬化した材質に対して機械加工を行うことになり、工具はRを正確に再現しつつ、角部を欠かずに仕上げる必要があります。
ブラケットは、どのように製造されたのでしょうか?
ステップ1:外形を荒削りし、後工程での仕上げ加工用に余肉を残す
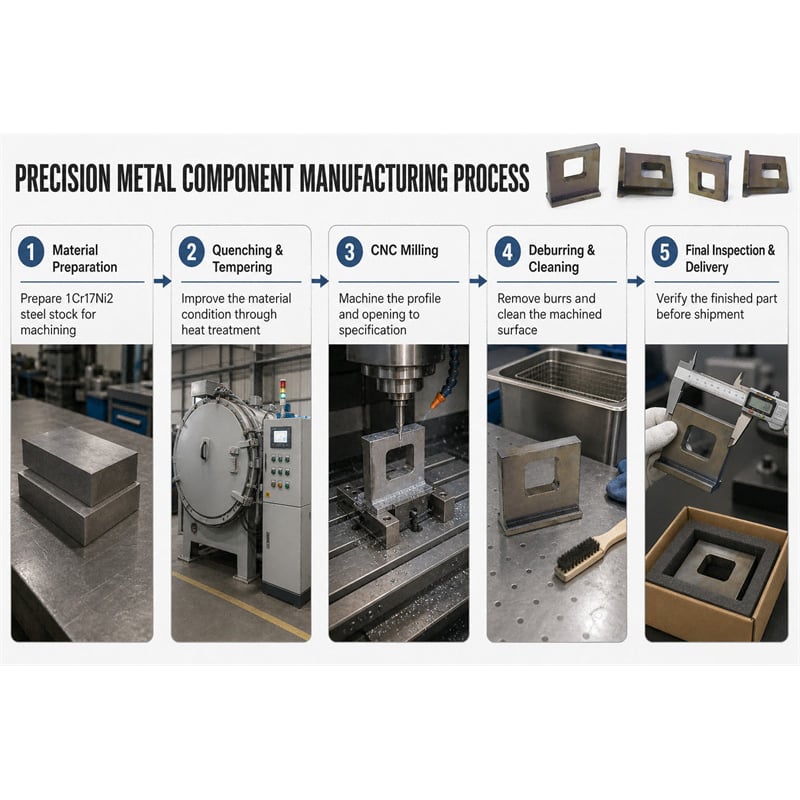
ブラケットは、1Cr17Ni2の棒鋼から粗加工され、垂直プレートの両面およびベースフランジに均一な加工余肉が残されています。この余肉は熱処理のためのものであり、機械加工のためではありません。後工程での切削では、熱処理サイクルによって生じる歪みを完全に除去できる必要があります。
ステップ2 — 図面指定の硬度まで焼入れ・焼戻し処理
粗加工品は、図面で指定された硬度範囲まで、完全な焼入れ・焼戻しサイクルを経ます。これにより、ブラケットは使用中の摩耗抵抗性および変形抵抗性を獲得します。
ステップ3 — 硬度を測定し、測定位置を記録
部品の硬度は、複数箇所で測定して確認します。これは、軟点(ローソフトスポット)を平均化せずに確実に検出するためです。測定位置の記録は重要です。たとえば、フランジ端部では規定硬度を満たしているが窓部近傍で軟点がある場合と、全体的に均一に硬度が低い場合では、原因や対策が異なります。
ステップ4 — 焼戻し後の基準面のフライス加工
ブラケットの位置決め面は熱処理後にフライス加工されるため、顧客が測定する平面度は、すでに変形が完了した材料に対して行われた切削によって得られます。切削は、プレートの片面に大きな切込みを1回入れるのではなく、両面にバランスよく複数回に分けて行います。
ステップ5:窓部のサイズと位置をフライス加工で仕上げる
窓部は指定された角半径でフライス加工します。また、切削刃が壁面を押しのけないように、軽いラジアル被削り量で加工します。形状的に可能であれば、窓部の仕上げ切削を両面から行い、壁面に左右対称の負荷をかけることで、板厚方向に真っ直ぐな開口部を実現します。
ステップ6:窓部周辺の板厚を公差内で管理する
板厚、特に窓部周辺の壁厚は、素材のままの寸法に任せるのではなく、図面仕様どおりに厳密に管理します。なぜなら、この壁厚が窓縁部が耐えられる荷重の大きさを決定するからです。
ステップ7:すべてのエッジをバリ取りし、面取りする
窓部の端面、ベースフランジの段差部、および外形のエッジはバリ取りが施され、鋭角部は面取りされています。熱処理後のエッジのバリは硬く鋭いため、組立作業者が手を切る恐れがあります。
ステップ8:表面プレート上で部品を自由状態で検査します
平面度は、クランプを一切使用せずに表面プレート上で測定します。同時に、窓部のサイズおよび位置、コーナー半径、板厚、硬度記録も確認します。測定順序は重要です。クランプを締めた状態で得られた平面度数値は、本来の平面度ではなく、単にクランプの締付け強さを示す記録にすぎません。
1,200個の試作ロットで何を測定しましたか?
| チェック | 仕様 | 1,200個のブラケットを横断して評価 |
|---|---|---|
| 硬度 | 図面範囲内であり、軟点なし | 部品ごとに複数箇所で確認し、記録済み |
| 焼入れ後の面(焼き戻し後) | 焼入れ・焼き戻し後にフライス加工し、平面度を確保 | プレートの両面をバランスよく交互に切削 |
| 平坦度、部品は固定されていない | 表面プレート上で、クランプされていない状態 | ブラケットを装着せずに検査(クランプ内での検査ではない) |
| 窓 | 18 × 12 mm、サイズおよび位置は図面通り | 対向部品がスムーズに通過すること |
| 窓の角部 | 図面通りのR形状に加工 | 初品および所定の間隔ごとにR形状を確認 |
| 板厚 | 図面の公差範囲内であること | 窓周辺およびプレート横方向の両方で保持 |
| ベースフランジ | 平らな下面、位置決め用の内側段差 | ブラケットが揺れることなく、他のブラケット上に安定して載っている |
| テンパー尺度 | 除去済み、表面は均一 | テンパー加工後の切断後に清掃済み |
| エッジ | バリ取り済み、鋭利なエッジは丸められている | 組立時に切り傷の報告なし |
24日間で1200個のブラケットを出荷し、顧客より、ブラケットが他のブラケット上に平らに載り、窓部品が対応部品とスムーズに嵌合し、使用中に窓の角にひび割れが発生しなかったとの報告を受けています。
自社による試験運転で当社が発見した不具合
当社の試作では、機械上で平坦度検査に合格したブラケットが、平板上では不合格となり、その原因はクランプによるものでした。
我々は、剛性の高い治具プレートに板材をしっかりと固定して仕上げ加工を行うように設定しました。その理由は、剛性の高いセットアップが剛性の高い部品を生み出すという考えに基づいていたからです。しかし、実際にはそうではありませんでした。試作したすべてのブラケットは、治具上で測定すると平面でしたが、治具から外して自由状態で検査すると、ほとんどの部品が許容公差を超える変形(反り)を示しました。これは、切削中にクランプが板材の湾曲を強制的に保持していたためであり、クランプの圧力を解除すると、材料が自然に湾曲方向へ弛緩したのです。
試作から量産へ移行する際に、加工工程の変更が2か所、検査工程の変更が1か所実施された。まず、窓部の上から押さえるのではなく、窓部の下に支持を設けて板を「位置決め」する方式に変更し、挟持圧を実際に切断に必要な最小限の値まで低減した。次に、各面の仕上げ加工を、軽い荒削りとその後の仕上げ削りの2段階に分け、その間に板を一時的に放置して材料の応力緩和(変形)を促すようにした。これにより、最終的な仕上げ削り後に変形が生じるのではなく、削り前に変形が完了するようになる。さらに、出荷判定基準として、従来の挟持状態での測定から、挟持を解除した状態で表面板上で平面度を測定する方法へと変更した。この検査方法の変更こそが、試作部品が梱包される前に異常を検出し得た対策である。
試作から量産への移行後、平面度不良率は、ほとんどの部品で目視確認できるレベルから、全ロットでゼロへと改善された。
薄肉熱処理板の加工手順を3通り比較
| 作業順序 | 平面度を確保するための加工プロセス | 歪みリスク | 硬度の均一性と信頼性 | 適用箇所 |
|---|---|---|---|---|
| 荒削り → 熱処理 → 仕上げフライス加工 | 熱処理サイクルに余裕を持たせ、その後、基準面と窓部を強化材で加工する | 低め。仕上げ加工より前に移動が発生するため | 保持される。仕上げ加工は軽微であり、部品はすでに所定の硬度に達しているため | 熱処理後に平面度が求められる薄板およびブラケット。本工程で採用される加工ルート |
| すべてフライス加工後、熱処理を行い、その後表面研削を行う | まず形状を加工し、その後研削によって片面の平面度を回復させる | 中程度。熱処理サイクル中に窓部および薄肉壁が変形し、研削では片面しか平面度を回復できないため | 保持されるが、硬質の薄板は研削時に同一のクランプ誤差を繰り返さずに保持することが困難である | 片面のみ平面度が要求され、かつ熱処理サイクルをサポートなしで耐えられる十分な厚みを持つ部品 |
| 予硬化材から機械加工する | 熱処理サイクルによって平坦度が全く乱されない | 部品を歪ませる工程がないため、最も低い | 材料の状態に依存するため、図面は納入時の状態を許容しなければならない | すでに硬化した材料における単純な形状で、フライス加工による特徴形状が細長く深い切り込みを必要としない |
1行目の製造コストは2行目より高くなる。なぜなら、加工余肉を熱処理まで残しておき、その後で削り取らなければならないからである。このブラケットでは、開口部周囲の窓壁が判断を代わりにしてくれた:開口部周りの数ミリメートルの壁厚では、完全な熱処理サイクルを経ても、まっすぐな状態で復元することはできない。
よくある質問
フライス加工済みのプレートが焼入れ・焼戻し後に反る理由は?
熱処理による熱サイクルによって材料内部の応力が解放・再配列され、部品がわずかに変形するためです。プレートがすでに最終寸法まで機械加工済みの場合、その変形はそのまま受け入れざるを得ません。一方、仕上げ加工用に余肉を残しておいた場合は、熱処理後の仕上げ工程でその変形部分を削り取ります。そのため、薄板では加工パラメーター以上に工程順序が重要になります。
熱処理後の仕上げ加工に、どの程度の余肉を残せばよいですか?
その形状における熱サイクルによる変形量を確実に除去できるだけの余肉を確保します。薄板の場合、これは計算式ではなく、実測に基づいて決定します。試験加工を実施し、その結果を測定の代わりとし、クランプから外した状態でプレートの平面度を確認したうえで、得られたデータに基づいて余肉量を設定します。余肉が少なすぎると完成品に反りが残り、多すぎると良質な材料を無駄に削ることになり、再度応力バランスが崩れます。
なぜ薄板はクランプで固定しているときは平らに測定されるのに、外すと平らでなくなるのですか?
クランプの締付け力が薄板の剛性よりも大きいため、測定中にクランプが反りを押し出します。このときの測定値は部品そのものではなく、クランプの影響を反映しています。薄い部品の平面度は、必ず表面プレート上で自由状態で測定し、最終的な測定を行う前に部品を十分に落ち着かせることが推奨されます(クランプを外した直後に測定するのは避けてください)。
熱処理後のフライス加工は硬度を低下させますか?
いいえ。仕上げ切削を軽く行い、切削熱を適切に管理すれば、硬度は低下しません。硬度は熱処理によって決定され、その後の切削では、変形した表面層のみを除去するため、その下の材質自体には影響を与えません。熱処理後の機械加工における主なリスクは硬度の低下ではなく、硬いエッジや薄肉部での欠けです。そのため、軟質材料と比べて、より軽い切込みと鋭利な工具が特に重要になります。
図面には何を記載すべきですか?
薄肉の熱処理済み板材における平面度に関する議論を明確にするには、以下の6つの指示線で十分です:
1. 硬さの範囲を明記し、硬さ測定を行う部位を具体的に示すこと。これにより、平均値で誤魔化されるような軟点が隠れることを防ぐ。
2. 熱処理後のマウント面は、加工工程として明示的に「熱処理後に機械加工」と規定すること。工程順序を製造現場に任せる形にしてはならない。
3. ウィンドウのサイズ、位置、角部のR(面取り半径)を公差として明記し、Rについては「要求事項」として記載すること(注記ではなく)。
4. プレートおよび壁厚を公差付きで明記すること。この厚さがウィンドウ周辺部の剛性を決定するためである。
5. 部品を自由状態(拘束なし)で測定した際の平面度を、基準面(ダトゥム)を明示して規定すること。また、測定は「クランプ解除状態で行う」と明記すること。
6. 表面処理後の表面状態について、許容される範囲を明確に規定すること。具体的には、焼き戻しによる酸化色(テンパー色)の除去を要求するか、あるいは機能面でない部位については未加工の処理面を許容するかを明記すること。
薄板の熱処理は、加工上の課題であると同時に熱処理上の課題でもあり、両者の課題が一致するのは、最初の切削前に工程順序を計画した場合だけです。加工余肉、切削順序、そしてクランプ解除後の検査を正しく行えば、残りの作業は通常のフライス加工で済みます。つまり、反りのない平板、正確に嵌まる開口部、そして亀裂を誘発しない角部が得られるのです。