 EN


Užšaldytos ir kalamos plokštės: kodėl plokštuma grįžta į pradinę būseną?
Kokia šio laikiklio paskirtis?
Trys funkcijos, o ploniausia savybė atlieka visas jas.
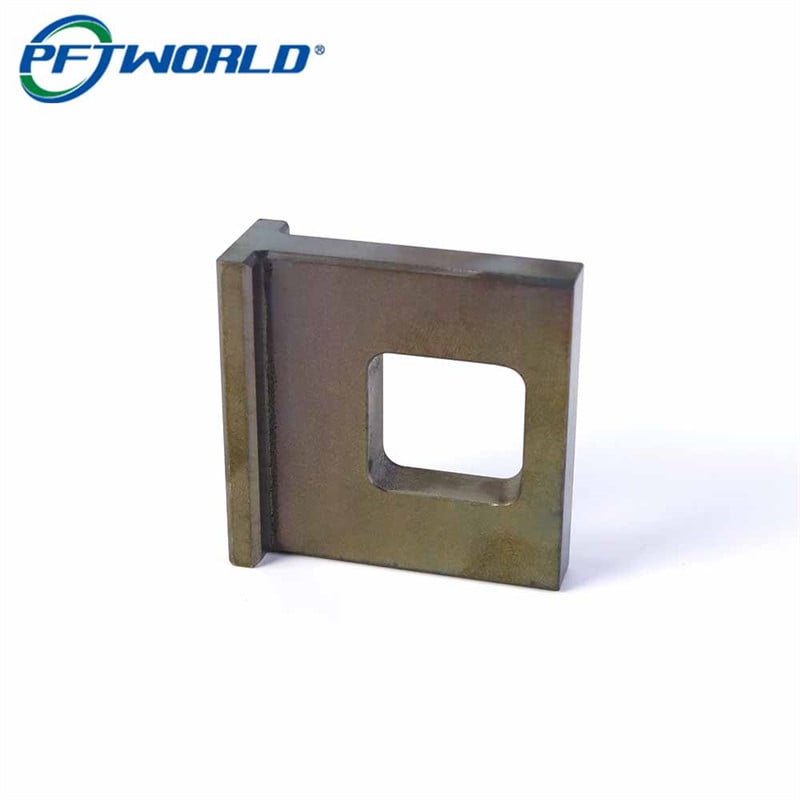
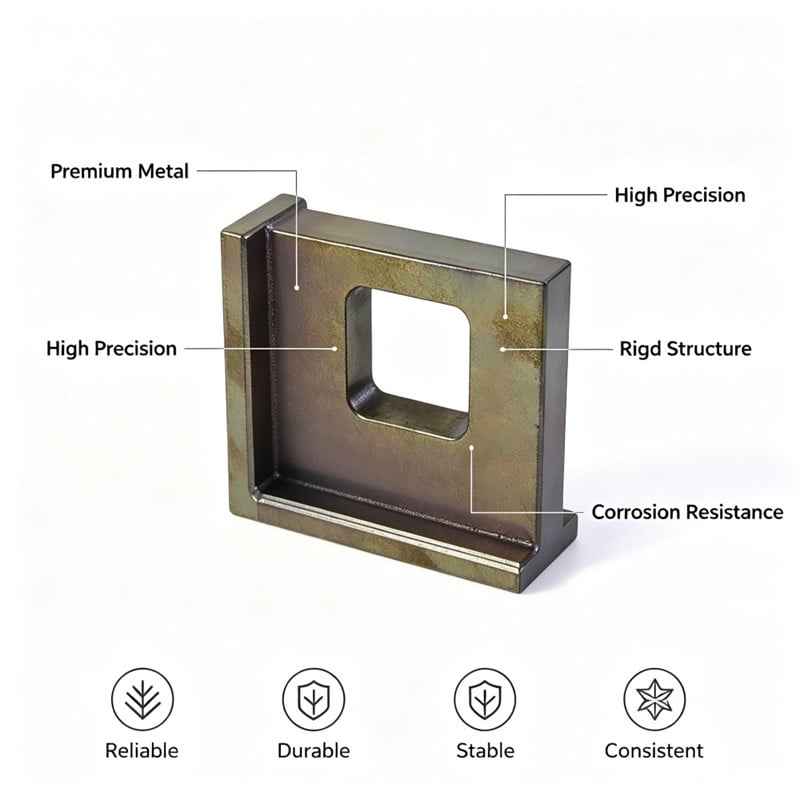
Vertikali plokštė laiko langą. Sutapdintoji detalė praeina per angą, todėl langas turi būti tikslaus dydžio ir padėties, o aplink jį esanti plokštė turi likti pakankamai plokščia, kad sutapdintoji detalė neprisiliestų įeinant. Langų sienelės yra ploniausias šios detalės metalas, todėl jos labiausiai jautrios viskam, kas vyksta prieš ir po pjovimo.
Pagrindo flanšas nustato atramos vietą. Jis remiasi į mašinos atramą, todėl jo apatinė pusė yra montavimo paviršius, o vidinė žingsnio forma pozicionuoja atramą prieš sutapdintąją savybę. Jei flanšas nėra plokščias, atrama svyruoja ir visi matavimai, atlikti mašinoje, atliekami nuo judančios atramos.
Kietumas užtikrina dilimą. Detalė yra kalama ir temperuojama iki brėžinyje nurodyto kietumo, todėl ji ne deformuojasi eksploatuojant ir todėl langų kraštai išlaiko savo formą net po to, kai per juos kelis tūkstančius kartų praeina sutapdintoji detalė.
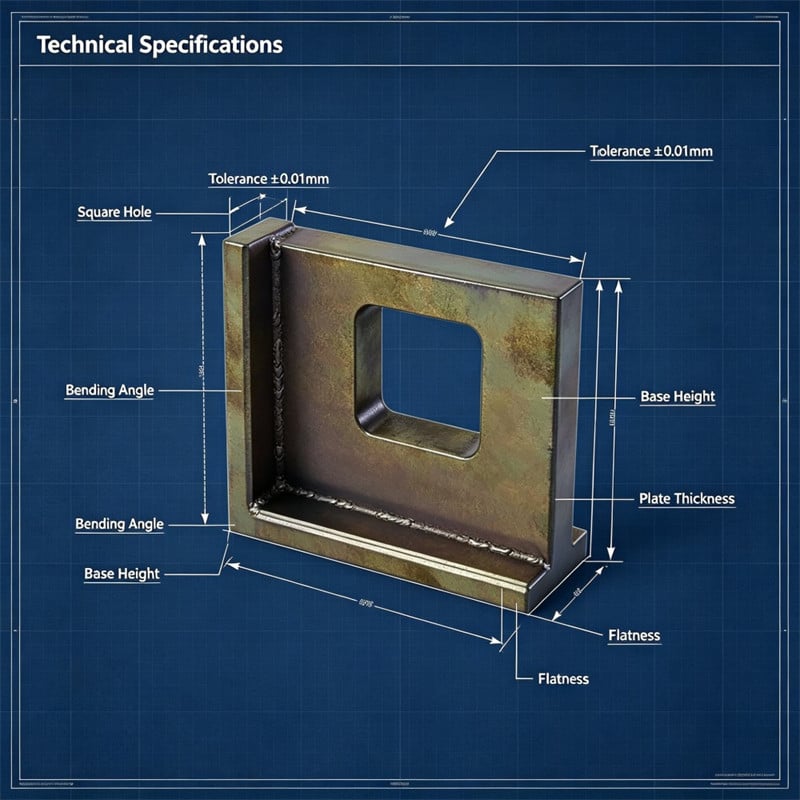
Kodėl plona plokštė yra sunkiausia laikyti plokščią po šiluminės apdorojimo?
Žaliava jau turi įtemptį dar prieš tai palietžiant bet kokį įrenginį
Suvalkyta arba ištraukta juostelė atvyksta su vidiniu įtemptimi, kuris įsigeria į ją per suvalkymą ir vėsinimą, kuriais ji buvo pagaminta. Apdirbant pašalinama medžiaga tik iš vienos pusės, todėl šis įtempis išsilygina, o detalė juda, kai pjūvis jį atlaisvina. Storame bloke judėjimas sugeria likusi dalis, todėl matomų pokyčių neįvyksta. Kelias milimetrus storumo plokštėje tas pats atlaisvinimas lenkia detalę.
Todėl pirmoji operacija su plona plokšte yra svarbesnė nei paskutinė. Jei žaliava preliminariai apdirbama lygiu sluoksniu ir leidžiama pasislinkti prieš galutinį apdirbimą, judėjimas įvyksta tuo metu, kai dar yra medžiagos, kurią galima nuimti. Jei detalė vienu kartu apdirbama beveik iki galutinio dydžio, judėjimas įvyksta po paskutinio pjūvio, kai nebelieka nieko, ką būtų galima pataisyti.
Šiluminis apdorojimas atlaisvina ir perstruktūrizuoja šį įtempį
Užšaldymas ir kaitrinimas – tai kontroliuojamas šiluminis ciklas, taip pat didžiausias įtempimo įvykis, kurį detalė išvis patirs. Detalė įkaitinama, greitai aušinama, kad susidarytų kietoji struktūra, o vėliau kaitrinama iki brėžinyje nurodytos kietumo. Kiekvienas iš šių žingsnių leidžia vidiniams įtempimams persiskirstyti, o detalė šiek tiek išsiviešėja vykdant šį procesą.
Išsiviešėjimas nėra šiluminio apdorojimo defektas. Tai tiesiog tai, ką daro medžiaga, ir jo kryptis yra numanoma tik labai bendru mastu. Valdyti galima tik tai, ar po šio proceso liko dar frezuoti.
Papildomas apdirbimas vėl subalansuoja įtempimus, o detalė pasislenka, kai nuimamas spaustuvas.
Atskirų orientacinės plokštumos paviršių frezavimas po kaitrinimo užtikrina, kad laikiklis būtų lygus, tačiau pats frezavimas yra įtempimo įvykis. Kai nuo vienos plokštumos pašalinama medžiagos plėvelė, o kita plokštuma lieka nepaliesta, balansas vėl pasikeičia ir detalė gali „šokti“ vos tik nuėmus spaustuvą.
Todėl apdirbta plokštė turi du plokštumo reikšmių rodiklius: vieną, išmatuotą laikant detalę, ir kitą – išmatuotą, kai detalė yra laisva. Vienas stiprus baigiamasis apdirbimo ėjimas plonoje plokštėje sukuria detalę, kuri mašinoje atrodo visiškai plokščia, tačiau po dvidešimt minučių ant paviršiaus plokštės neatrodo plokščia, o klientas mato tik antrąją reikšmę.
Fiksuojančios jėgos rezultatai palankiai veikia matavimus
Ploną plokštę lengva fiksuoti plokščia būsenoje, nes fiksuojančios jėgos yra stipresnės už medžiagos standumą. Pincetė, žemų profilių spaustukų rinkinys ar net magnetinis stalas priverčia išlenktą plokštę liestis su stalu, todėl visi tokiomis sąlygomis atlikti matavimai aprašo spaustukus, o ne pačią detalę.
Praktinė išvada ta, kad plokštumo tikrinimas turi būti atliekamas laisvai padėtos detalės – ant paviršiaus plokštės, naudojant rodyklinį indikatorių ar aukščio matuoklį, be to, šis tikrinimas turi būti pakartotas po to, kai detalė bus leista „nusėsti“, o ne nedelsiant po fiksavimo nuėmimo, kai medžiaga vis dar „atsigauna“.
Ką langas daro plonai plokštumai?
Langų sienelės yra ploniausia dalis, ir jos drebėja
Išpjaunant stačiakampį langą į plokštumą lieka keturios siauros sienelės, kurios yra žymiai mažiau standžios nei plokštuma buvo prieš tai. Frezuojant palei jas frezavimo įrankis ne tiek pjauta, kiek stumia jas į šoną, o sienelės atšoka į frezavimo įrankį – tai ir yra drebėjimas. Drebėjimas pasireiškia prasta langų vidinės paviršiaus kokybe, per dideliu langu ir kampu, kuris nebėra tame padėtyje, kuri nurodyta brėžinyje.
Gynyba yra praktiška, o ne išradinga: sumažinti frezavimo įrankio spindulinį užimtumą, laikyti frezavimo įrankį aštriu ir trumpu, remti sienelę iš jos galinės pusės, kur leidžia geometrija, ir baigiamąjį langų frezavimą atlikti abiem plokštumos pusėmis, kad sienelės būtų vienodai apkraunamos, o ne frezuojamos tik iš vienos plokštumos pusės.
Plonų plokštumų įtrūkimai dažniausiai prasideda kampų suapvalinimuose
Aštrus vidinis kampas sukelia įtempimų koncentraciją, o šilumai apdorota martensitinė nerūdijančiojo plieno yra jautresnė jam nei minkštas mažo anglies kiekio plienas. Veikiant apkrovai, įtrūkis prasideda kampelyje ir plinta į sienelę. Todėl langų kampų spindulys turi būti nurodytas brėžinyje kaip reikalavimas, o ne patogumo elementas, taip pat verta patikrinti spindulį pirmajame gamybos serijos viename ir vėliau – periodiškai, nes susidėvėjęs arba pažeistas pjovimo įrankis nežymiai sukuria aštresnį kampą.
Antra priežastis, dėl kurios reikia laikytis nustatyto spindulio, yra tai, kad šiluminis apdorojimas atliekamas arti tos detalės. Jei langas išpjaunamas prieš kalant, kampo geometrija perneša visą ciklą; jei jis išpjaunamas po to, kampas frezuojamas jau kietoje medžiagoje, todėl įrankis turi gebėti sukurti reikiamą spindulį be kraštų šukšlenimo.
Kaip buvo pagaminti laikikliai – žingsnis po žingsnio?
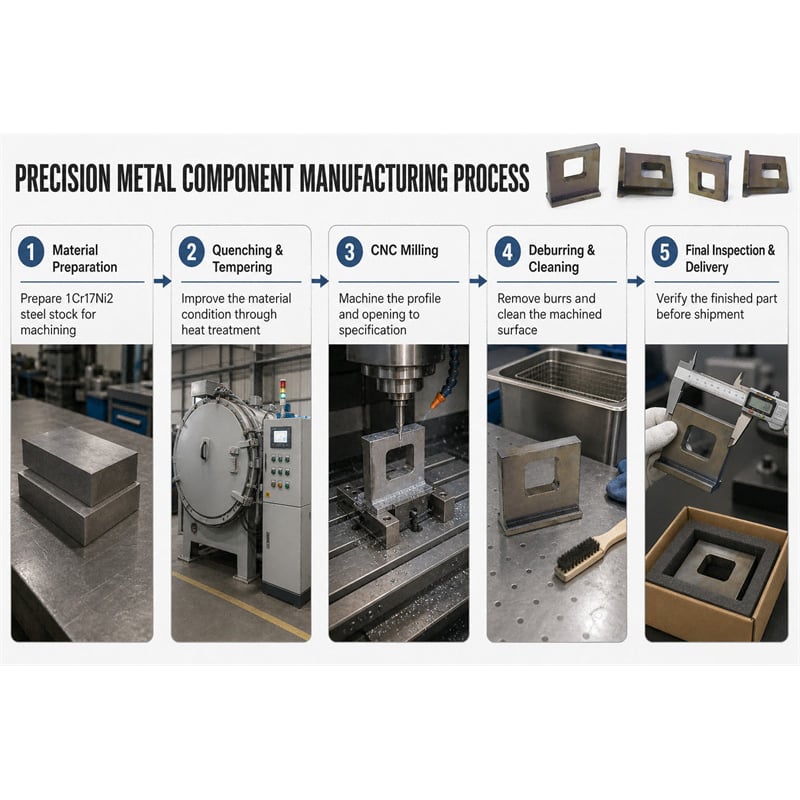
1 žingsnis – apdoroti kontūrą grubiai ir palikti leistiną nuokrypį vėlesniam apdirbimui
Laikiklis yra apdirbamas iš 1Cr17Ni2 strypo, paliekant vienodą apdirbimo priedą abiejose vertikaliosios plokštumos pusėse ir pagrindo flanše. Šis priedas skirtas šiluminiam apdorojimui, o ne mechaniniam apdirbimui: vėlesnės pjovimo operacijos turi galėti pašalinti distorsiją, kurią sukelia šiluminis ciklas.
Žingsnis 2 – Užšaldymas ir kalimas iki brėžinyje nurodytos kietumo
Neapdirbtas detalės variantas visiškai perduodamas užšaldymo ir kalimo ciklui iki brėžinyje nurodytos kietumo ribų, kurios suteikia laikikliui jo dėvėjimosi atsparumą ir atsparumą deformacijoms eksploatacijos metu.
Žingsnis 3 – Patikrinkite kietumą ir įrašykite matavimo vietas
Kietumas tikrinamas pačioje detales, matavimai atliekami daugiau kaip vienoje vietoje, kad būtų galima aptikti minkštą vietą, o ne ją „išlyginti“ vidurkio reikšme. Svarbu įrašyti matavimo vietas: detalė, kurios kietumas yra tinkamas flanšo gale, bet minkštesnė langelio šone, yra kitokia problema nei detalė, kurios kietumas visur vienodai žemas.
Žingsnis 4 – Po kalimo apdirbkite orientacinės paviršių frezuojant
Plokštumos, kurios nustato laikiklį, frezuojamos po šiluminio apdorojimo, todėl plokščiavimą, kurį matuoja klientas, sukuria pjūvis, atliktas medžiagoje, kuri jau baigė judėti. Pjūvis atliekamas subalansuotais įpjovimais abiejose plokštės pusėse, o ne vienu stipriu įpjovimu vienoje pusėje.
5 žingsnis – frezuoti langą pagal dydį ir padėtį
Langas frezuojamas nurodytu kampų spinduliu, naudojant švelnų radialinį įsiterpimą, kad sienelės nebūtų pastumtos nuo frezavimo įrankio. Ten, kur geometrija leidžia, langui taikoma baigiamoji frezavimo operacija iš abiejų plokštumų, kad sienelės būtų apkraunamos simetriškai ir anga per visą storį būtų tiesi.
6 žingsnis – užtikrinti plokštės storį aplink langą
Plokštės storis, ypač sienelės storis aplink langą, laikomas pagal brėžinį, o ne paliekamas kaip pradinis medžiagos storis, nes būtent šis storis nulemia, kokią apkrovą gali išlaikyti lango kraštas.
7 žingsnis – pašalinti apdirbimo kraštus ir suapvalinti visus kraštus
Langų kraštai, pakopos pagrindo flanše ir kontūro kraštai yra apdorojami nuo šiukšlių, o aštrūs kraštai suapvalinami. Šiluminiu būdu apdoroto krašto šiukšlės yra kietos ir aštrios, todėl jos gali sužeisti asmens rankas, kuris montuoja įrenginį.
8 žingsnis – patikrinkite detalę laisvai ant paviršiaus plokštės
Plokštumumas tikrinamas laisvai, be jokių spaustukų, ant paviršiaus plokštės kartu su langų dydžiu ir padėtimi, kampų spinduliu, plokštės storiu ir kietumo įrašu. Tvarka svarbi: plokštumumo reikšmė, gauta spaustukuose, nėra plokštumumo reikšmė – tai tik įrašas, kiek stipriai buvo priveržti spaustukai.
Ką parodė 1200 vienetų serijos matavimai?
| Patikrinta | Techninės charakteristikos | Patikrinta 1200 atramų |
|---|---|---|
| Kietumas | Brėžinyje nurodyta riba, minkštų vietų nėra | Tikrinama keliomis vietomis kiekvienoje detales ir įrašoma |
| Veidai po kalimo | Frezuota po kalimo, plokščia | Pjauta subalansuotais ėjimais abiejose plokštės pusėse |
| Plokštumas, dalis laisva | Ant paviršiaus plokštės, nepritvirtinta | Tikrinta su laikikliu laisvai, nešvarstant į spaustuvą |
| Lankyk | 18 × 12 mm, tikslūs pagal dydį ir padėtį | Suderinama detalė praeina švariai |
| Langų kampai | Apvalinti pagal piešinį | Spindulys patikrintas pirmoje dalyje ir periodiškai |
| Plokščios platumas | Pagal piešinio nuokrypius | Laikoma aplink langą taip pat kaip ir per plokštę |
| Pagrindo flanšas | Plokščia apatinė pusė, vidinė žingsnio forma pozicijoje | Laikiklis sėdėjo ant laikiklio be svyravimų |
| Temperatūros skalė | Pašalinta, lygi paviršiaus struktūra | Išvalyta po temperavimo pjūvio |
| Kraštai | Nupjauta šiukšlė, aštrūs kraštai suapvalinti | Sujungimo metu nepranešta apie jokių pjūvių |
Dvylika šimtų laikiklių išsiųsta per 24 dienas, o klientas pranešė, kad laikikliai sėdėjo plokščiai ant laikiklio, langas tinkamai priėmė sujungiamąją detalę ir langų kampuose eksploatacijos metu įtrūkimų nepastebėta.
Trūkumas, kurį aptikome savo bandymo metu
Mūsų bandymo paleidimas sukūrė laikiklius, kurie atitiko plokščiškumo reikalavimus mašinoje, bet neatitiko jų matuojant ant paviršiaus plokštės, o skirtumas buvo spaustukas.
Mes buvome nustatę galutinį pjūvį su plokšte stipriai pritvirtinta prie tvirtinimo plokštės, remdamiesi tuo, kad standži montavimo sistema užtikrina standų detalės išėjimą. Tačiau tai nepasiteisino. Kiekvienas bandymo laikiklis montavimo įrenginyje rodė lygumą, tačiau po atlaisvinimo ir laisvo tikrinimo dauguma jų išsivijo daugiau nei leidžiama nuokrypio riba. Veržliavimas laikė išlenkimą vietose, kol vyko pjovimas, o medžiaga atsipalaidavo į kreivumą vos tik pašalinus spaudimą.
Į gamybą įvesti du pakeitimai, taip pat vienas pakeitimas inspekcijos procese. Prispaudimo jėga buvo sumažinta iki tikrosios pjovimo reikiamos vertės, o palaikymas buvo užtikrintas po langų srities vietoje, o ne spaudžiant virš jos, todėl plokštė yra tiksliai pozicionuojama, o ne prispaudžiama. Kiekvienos paviršiaus baigiamoji apdirbimo eiga buvo padalinta į švelnų pirminį pjovimą ir baigiamąjį pjovimą, tarp kurių plokštė buvo paliekama ramybėje, kad medžiaga galėtų pasislinkti prieš galutinį pjovimą, o ne po jo. Be to, plokštumo tikrinimas buvo perkeltas į neprispaudtos matavimo plokštės matavimą kaip išleidimo kriterijų – būtent šis pakeitimas būtų aptikęs bandymo detalių defektus dar prieš juos supakuojant.
Tarp bandymo ir serijinės gamybos plokštumo nepriėmimo rodiklis sumažėjo nuo matomo daugumai detalių iki nulio viso ciklo metu.
Palyginamos trys tvirtos šiluminio apdorojimo plokštės apdirbimo sekos
| Sekundinis | Kaip pasiekiama plokštuma | Iškraipymo rizika | Kietumo vientisumas | Kur ji tinka |
|---|---|---|---|---|
| Pirminis apdirbimas, šiluminis apdorojimas, baigiamasis frezavimas | Leidžiama leisti leidimas per šiluminį ciklą, tada nušlifuojamos etaloninės paviršiaus plokštumos ir langas kietintame medžiagoje | Žemas, nes judėjimas vyksta prieš galutinius pjūvius | Išsaugotas, nes galutiniai pjūviai yra lengvi ir detalė jau pasiekė reikiamą kietumą | Plonos plokštės ir laikikliai, kurie po apdorojimo turi būti lygūs, čia taikoma technologinė schema |
| Viskas frezuojama, po to šiluminis apdorojimas ir galiausiai paviršiaus šlifavimas | Pirmiausia išpjaunama geometrija, o po to lygumas atstatomas šlifuojant vieną paviršių | Vidutinis: langas ir plonos sienelės išsiviešėja ciklo metu, o šlifavimas atstato tik vieną paviršių | Išsaugotas, bet kietą ploną plokštę sunku tvirtinti šlifavimui be pakartotinio to paties tvirtinimo klaidos | Detalės, kurios yra lygios tik vienoje pusėje ir pakankamai storesnės, kad išlaikytų šiluminį ciklą be papildomos atramos |
| Apdirbama iš iš anksto kietintos žaliavos | Plokštumas visiškai nepažeidžiamas šiluminio ciklo | Žemiausias, nes nėra apdorojimo etapo, kuris iškreiptų detalę | Nustatytas žaliavos būsenoje, todėl brėžinys turi priimti pristatytą būseną | Paprasta geometrija jau kietoje medžiagoje, kur įpjovos neprivalo būti ilgos ir plonos |
Pirmos eilutės kaina vienai daliai yra didesnė nei antrosios, nes leidžiamasis nuokrypis turi būti išlaikytas per šiluminį apdorojimą ir vėliau pašalintas. Šiame laikiklyje langų sienelės nulėmė mūsų sprendimą: kelios milimetrai sienelės aplink angą negali išlikti po pilno šiluminio ciklo ir likti tiesios
DUK
Kodėl frezuota plokštė deformuojasi po užšaldymo ir kalimo?
Kadangi šiluminis ciklas išlaisvina ir pergrupuoja vidinį medžiagos įtempimą, detalė šiek tiek išsiviešėja vykdant šį procesą. Jei plokštė jau apdirbta iki galutinio dydžio, šią išsiviešėjimą reikia priimti. Jei buvo palikta leidžiama nuokrypių riba, išsiviešėjimas pašalinamas baigiamuosiuose apdirbimo etapuose po šiluminės apdorojimo, todėl eilės tvarka svarbesnė už apdirbimo parametrus plonoje plokštėje.
Kiek medžiagos turėtų būti palikta pjovimui po šiluminio apdorojimo?
Užtenka pašalinti išsiviešėjimą, kurį šis ciklas sukelia tam tikrai geometrijai; plonos plokštės atveju tai nustatoma matavimais, o ne pagal formulę: bandymo paleidimas laikomas matavimu, plokštės tikrinamos be spaustukų, o leidžiama nuokrypių riba nustatoma remiantis gautais rezultatais. Per maža leidžiama nuokrypių riba palieka lenkimą galutinėje detales, o per didelė reiškia, kad gerą medžiagą reikia pašalinti ir vėl perkrauti įtempimus.
Kodėl plonos plokštės, kai jos pritvirtintos spaustukuose, matuojamos kaip plokščios, o po to – ne?
Kadangi spaustuvo jėga stipresnė nei plonos plokštės standumas, spaustuvas išlenkia lanką matavimo metu. Rodmenys apibūdina spaustuvą, o ne detalę. Bet kurios plonos detalės plokštumumas turi būti tikrinamas laisvai, ant paviršiaus plokštės, o detalė geriausia palikti nusistovėti prieš galutinį matavimą, o ne matuoti iš karto po to, kai ji atlaisvinama.
Ar frezavimas po termoapdoro sumažina kietumą?
Ne, jei baigiamieji pjūviai yra lengvi ir pjovimo metu susidarančia šiluma kontroliuojama. Kietumas nustatomas termoapdoro metu, o vėliau atliekami pjūviai pašalina iškreiptą paviršiaus sluoksnį, nepakeisdami medžiagos po juo esančios dalies. Rizika, susijusi su apdorojimu po termoapdoro, yra ne kietumo praradimas, o skilimai kietame krašte ar plonoje sienelėje, todėl čia svarbiau naudoti lengvus pjūvius ir aštrius įrankius nei minkštoje medžiagoje.
Ką reikia nurodyti brėžinyje?
Šešios eilutės išsprendžia plokštumumo diskusiją plonoje po termoapdoro plokštėje:
1. Nurodyti kietumo intervalą ir nurodyti, kurioje detalės vietoje turi būti tikrinamas kietumas, kad minkšta vieta negalėtų pasislėpti vidurkio reikšmėje.
2. Nurodyti, kad montavimo paviršiai apdirbami po termoapdoro, o ne paliekama gamyklos nuožiūrai nustatyti apdirbimo eilės tvarką.
3. Nurodyti langelio matmenis, padėtį ir kampų spindulius kaip leistinus nuokrypius, o spindulį paminėti kaip privalomą reikalavimą, o ne kaip pastabą.
4. Nurodyti plokštės ir sienelės storį su leistinuoju nuokrypiu, nes šis storis nulemia langelio krašto standumą.
5. Nurodyti plokštumos nuokrypį laisvai gulinčiai daliai ir nurodyti orientyrą (datumą); aiškiai nurodyti, kad tikrinimas atliekamas be įveržimo.
6. Nurodyti, kas yra leistina apdorotame paviršiuje: ar būtina pašalinti kietinimo metu susidariusias oksidų spalvas, ar neveikiamuosiuose paviršiuose leistinas neapdirbtas apdorotas paviršius.
Plona šiluminio apdorojimo plokštė vienu metu kelia tiek apdirbimo, tiek šiluminio apdorojimo problemas, o abi problemos susitinka tik tada, kai tvarka suplanuojama prieš pirmąjį pjūvį. Teisingai nustatykite leidžiamąją nuokrypio ribą, pjovimo tvarką ir nepritvirtintos detalės patikrinimą – likusią dalį galima apdirbti įprastu frezavimu: plokštė lieka lygi, langas tinkamai priima savo porinę detalę, o kampai nepradeda įtrūkio.