 EN


Varinės kolektorinės plokštės: kodėl jungtys, kurios atrodo tinkamos, vis tiek praleidžia
Ką turi atlikti kolektorius
Trys užduotys, tačiau išorėje matoma tik pirmoji.
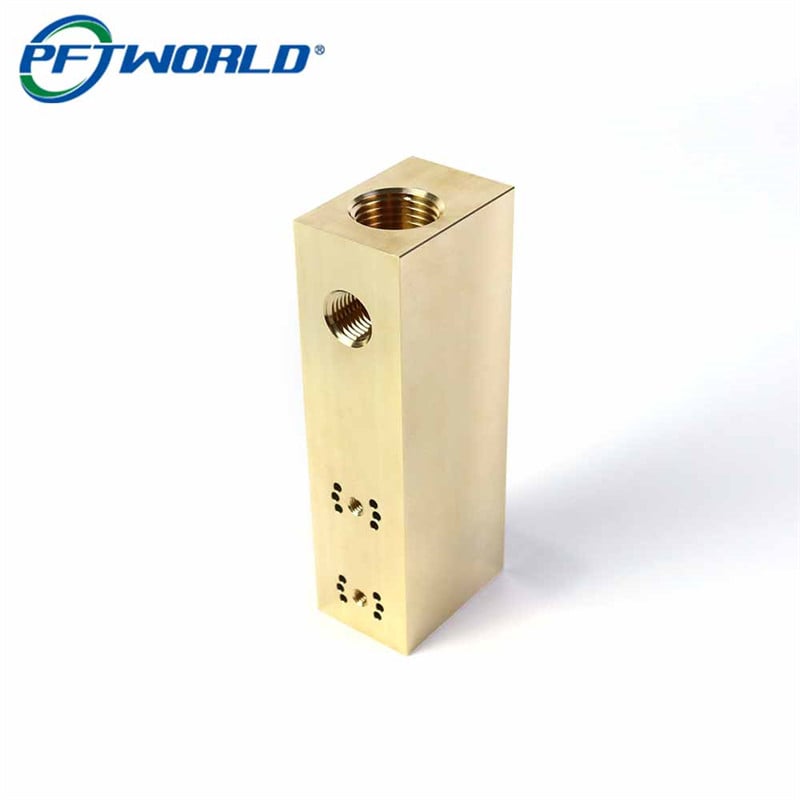
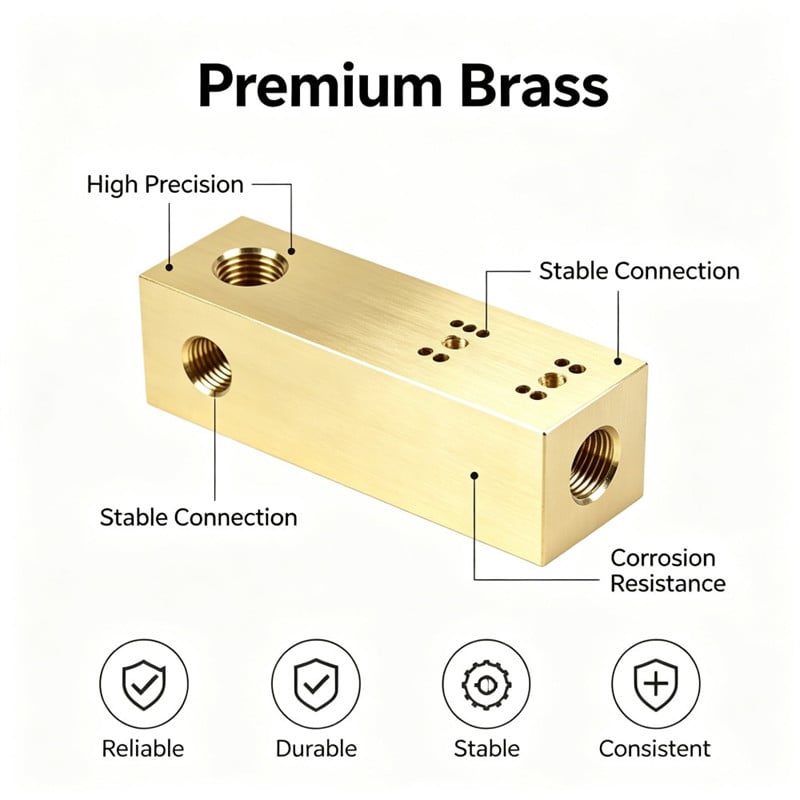
Jis paskirsto. Kolektorius pakeičia šakotą vamzdelių, adapterių ir jungčių sistemą vienu vientisu detaliu, todėl jungtys turi būti tam tikrose pozicijose, kurias numato schemos, o vidiniai kanalai turi sujungti tas jungtis.
Jis sandrina. Kiekviena sriegiuota jungtis yra slėgio riba, o sandarinimas pasiekiamas sriegio forma, įsukimo gyliais ir jungties paviršiaus statmenumu jungties ašiai. Jungtis, kuri yra idealios matmenų, bet įsukta švelniai pasvirusia kryptimi, laikys adapterį, kuris atrodo tinkamai įsuktas, tačiau pradės lašėti esant slėgiui.
Jis nustato padėtį. Šoninių paviršių tvirtinimo šablonai fiksuoja kolektorius prie laikiklio ar vožtuvo pagrindo, todėl šablonai ir jungtys turi bendrą laikiklį. Kai šablonas gręžiamas viename etape, o jungtys įsukamos kitame, jų sutapimas priklauso tik nuo atsitiktinumo.
Kodėl visos jungtys gali būti leistinų nuokrypių ribose, tačiau vis tiek susidarys nesandarumas
Prievadas tikrinamas jo pačio paviršiuje, tačiau surinkimas priklauso tik nuo veidų tarpusavio ryšio
Prievadas patikrinamas sriegio kalibru, gylies ir statumo tikrinimu, visi šie tikrinimai atliekami jo pačio paviršiuje. Kiekvienas iš šių tikrinimų gali būti sėkmingai įvykdytas kiekviename bloko prievade, tačiau pats blokas vis tiek gali būti neteisingas, nes jokie iš šių tikrinimų nieko nesako apie tai, kaip prievadai skirtinguose paviršiuose yra išdėstyti vienas kitam.
Surinkimas juos sujungia. Vienas jungtukas įsukamas į viršutinį prievadą, antras jungtukas – į šoninį prievadą, o vožtuvo pagrindas pritvirtinamas prie priekinio šablono. Jei viršutinis ir šoninis prievadai yra statmeni savo paviršiams, tačiau tie paviršiai nėra visiškai lygiagretūs arba nėra visiškai statmeni vienas kitam, jungtukai išeina iš bloko kryptimis, kurios niekam nebuvo numatytos. Linija surenkama priverstinai, o nutekėjimas pasireiškia tame sujungime, kuris mažiausiai geba kompensuoti klaidą.
Todėl dažnai svarbiausias brėžinyje nurodytas matavimas ant kolektoriaus bloko yra tas, kurio trūksta: geometrinis ryšys tarp paviršių, kuriuose įrengti jungtys.
Kiekvienas pakartotinis pritvirtinimas – tai galimybė pasukti laikiklį.
Visų šešių paviršių frezavimas, o po to penkių iš jų detalių apdirbimas – tai įvairių paruošimų seka, o kiekvienam paruošimui reikia orientyrų. Jei kiekvienas paviršius apdirbamas remiantis orientyru, nustatytu tame pačiame paviršiuje, tada kiekvienas paviršius yra mažas, savarankiškai nuoseklus pasaulis, o klaidos tarp šių pasaulių kaupiasi nepastebimai.
Alternatyva – naudoti vieną tvirtinimo įtaisą visam darbui: vieną kartą suorientuoti ir išlyginti заготовkę, tada apdirbti tiek paviršių, kiek leidžia tvirtinimo įtaisas prieš pakartotinai pritvirtinant, o kai pakartotinis pritvirtinimas būtinas, vėl remtis tuo pačiu jau apdirbtu atskaitos paviršiumi, o ne nauju paviršiumi. Šiuo būdu viršutiniai angos ir viena šoninė šablonų grupė buvo apdirbtos viename pritvirtinime, priešingosios šablonų grupės ir likusios angos – antrajame tvirtinime, kuris remdavosi pirmuoju nustatymu, o blokas galiausiai buvo išlygintas pagal tą patį pirminį atskaitos paviršių.
Praktinė pasekmė ta, kad blokas su nedideliu angų skaičiumi turėtų būti apdirbamas kuo mažiausiai nustatymų, kiek leidžia geometrija, o ar angos bus suderintos, nusprendžia tvirtinimo įtaiso projektavimas, o ne mašina.
Du suveržti sujungiamieji elementai į du paviršius – tai bandymas, kuris tai nustato
Nutekėjimas retai pasireiškia mašinoje arba ant stendo. Jis pasireiškia, kai vienas sujungiamasis elementas priverčiamas į viršutinį angos jungtį, o kitas – į šoninę angos jungtį, nes antrąjį priverčiant į bloką veikia apkrova, kuri perduodama pirmajam sujungimui.
Jei dviejų angų ašys nėra statmenos viena kitai, ši apkrova turi dedamąją, kurios sujungimas nebuvo suprojektuotas išlaikyti, todėl montuojant susisuka visa surinkimo konstrukcija. Vartotojui matoma problema – sujungiamasis elementas, kurio negalima priverčti be jėgos, arba sujungimas, iš kurio laša esant slėgiui, tačiau išlaiko statinį burbulų testą. Be to, praktikoje tai yra priežastis, kodėl vienodų blokų partiją vieną savaitę priima kontrolės tarnyba, o kitą – surinkimo komanda ją atmesta.
Antra pasislėpusi gedimo priežastis: apdorojimo kraštai (burrai) tame месте, kur susitinka kanalai
Apdorojimo kraštų žiedas (burr ring) yra tame месте, kur susikerta du gręžimo kanalai
Kiekvienas išgręžtas kanalas palieka šiukšlių žiedą, kur jis išeina iš medžiagos, o kryžminiu būdu gręžtas blokas turi daugiau tokių žiedų, nei rodo bloko išorė. Kai du kanalai susikerta viduje, antrasis gręžimas įsiskverbia į pirmąjį ir palieka šiukšlių žiedą, kabantį vidinėje sienoje – tiksliai skysčio judėjimo kelyje. Niekas jo nepastebi, nes susikirtimas yra įstrigęs kieta vario lydinio viduje, ir jokios tyrimo priemonės iki jo nepasiekia.
Šis žiedas sukelia du skirtingus problemas. Tai vieta, kur kaupiasi šiukšlės ir vėliau išsisklaido – todėl po paleidimo į eksploataciją savaitėmis į liniją patenka vario drožlės. Be to, jis sumažina efektyvią srauto plotą būtent ten, kur srautas turi pasukti, todėl atsiranda slėgio nuostolis, kurio negalima paaiškinti pagal brėžinio matmenis.
Kodėl valymas po apdirbimo jo nepašalina
Plovimas pašalina laisvus šukų gabalus ir aušinamąjį skystį. Jis nepašalina šukos, kuri vis dar prilipusi prie sienos, ir nepasiekia šukos žiedo nugaros, jei šukos žiedas susisuko į kanalą. Detalė gali būti puikiai išplauta, praeiti vizualinę kiekvieno angos patikrinimą ir vis tiek turėti šuką, kuri atsiskleis, kai pasirodys srautas ir slėgis.
Sprendimas – sąmoningai pašalinti šukas ties sankirta, o ne tik remtis valymu. Šioje užsakymo serijoje kanalai buvo gręžiami taip, kad kiekvienas išlūžis būtų nukreiptas į pasiekiamą angą; sankirtos buvo apdorotos per angas su kontroliuojamu judesiu, o išsiuntimo leidimo kriterijumi buvo nuplovimo bandymas, o ne vizualinis patikrinimas.
Kaip buvo gaminamos detalės – žingsnis po žingsnio
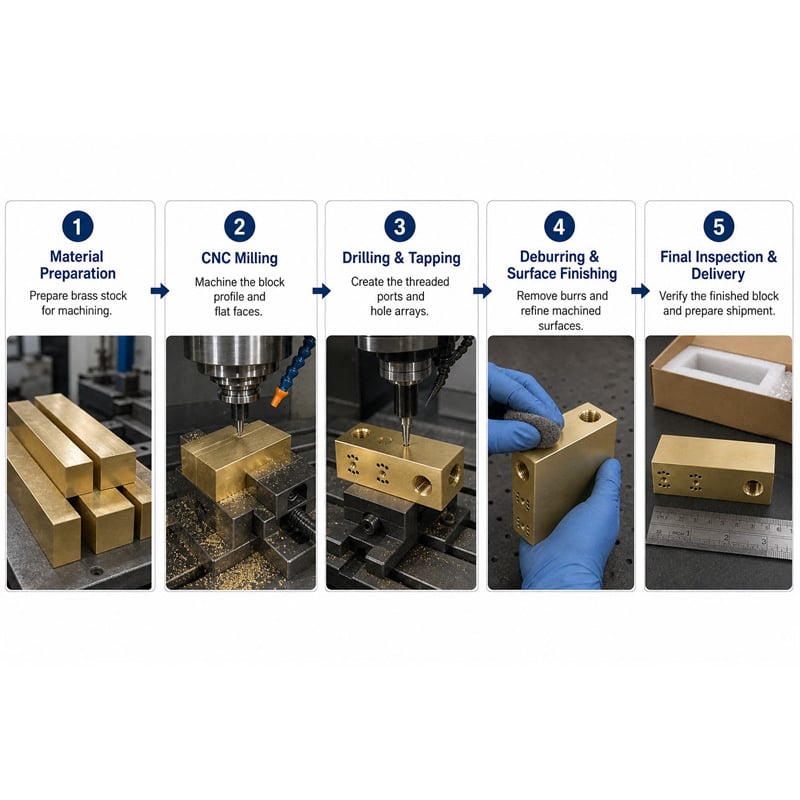
Žingsnis 1 – Apdirbti ir išlyginti заготовkę nuo vieno pagrindinio orientyrinio taško
Barelis yra apdirbamas ir išlyginamas taip, kad visos šešios jo kraštines būtų nukirstos nuo vieno pagrindinio atskaitos taško, o kraštinės būtų statmenos ir lygiagrečios viena kitai. Šis atskaitos taškas naudojamas kaip orientyras visiems vėlesniems jungtims ir šablonams, todėl jis nustatomas vieną kartą ir daugiau nekuriamas iš naujo.
Antrasis žingsnis – apdirbti viršutinę ir galinę kraštines toje pačioje tvirtinimo pozicijoje
Dvi kraštinės, kuriose įrengti didžiausi jungtys, apdirbamos vienoje tvirtinimo pozicijoje, kad abi jungčių ašys būtų apdirbtos vienos ir tos pačios montavimo sistemos atžvilgiu. Jungtys pozicionuojamos nuo pagrindinio atskaitos taško, o ne nuo tos kraštinės, kurioje jos yra.
Trečiasis žingsnis – gręžti vidinius kanalus numatyta tvarka
Kai brėžinyje nurodyti tarpusavyje sujungti kanalai, jie gręžiami tam tikra tvarka, kad būtų kontroliuojama kiekvieno praplatinimo vieta, todėl antrasis gręžimas susidariusi burta prie sankirtos atsiduria ten, kur iki jos galima pasiekti šalinimo įrankiu, o ne giliai bloko viduje.
Ketvirtasis žingsnis – šalinti burta prie sankirtų per jungtis
Kiekvienas pasiekiamas susikirtimas apdorojamas per skylę su valdomu praejimu, todėl apdirbama burto žiedą, o ne sulankstoma. Tai atskira operacija su savo laiko leidžiamąja riba, o ne žingsnis plauti.
5 žingsnis – kiekvienos skylės sriegis įpjautas statmenai paviršiui ir iki valdomos gylio
Sriegiai įpjauti statmenai paviršiui, kuriame jie yra, ir iki valdomo gylio, kad jungtis pasiektų savo vietą visiškai įsukus sriegį, o ne tik dalinai apačioje. Skylės sriegio standartas, dydis ir skaičius nustatomi pagal brėžinį kiekvienam detalės numeriui; gamykla kontroliuoja įpjovimo įrankį, gylį ir statmenumą, o ne remiasi standartiniais parametrais.
6 žingsnis – montavimo šablonų ir įgilintų skylės sėdynių apdirbimas nuo pirminio orientyrinio paviršiaus
Montavimo šablonai ir įgilintos skylės sėdynės apdirbamos nuo to paties pirminio orientyrinio paviršiaus kaip ir skylės, todėl šablonai, įgilintos skylės ir skylės ašys visos turi bendrą nuokrypių ribą vietoj to, kad kiekviena būtų tiksliai išlyginta prie savo paviršiaus.
Septyni žingsniai – išplauti, tada nuplauti kanalus ir patikrinti, kas iš jų išeina
Blokas išplaunamas, tada nuplaunamas, o nuplovimo skysčio srautas praleidžiamas per filtrą, kad būtų galima tiksliai įvertinti išsiskyrusį medžiagą, o ne tik prielaidomis remtis. Vežimo kriterijus – tai, ką parodo filtras; tai tikrinimas, kurį iš tikrųjų galima pakartoti.
Aštuntasis žingsnis – bloko apžvalga kaip vieno komplekto, o ne tik kaip atskirų elementų rinkinio
Galutinė apžvalga apima sriegių kalibravimą kiekviename jungtyje, jungties statmenumą jo paviršiui, įlankos gylį, šablonų padėtį, paviršiaus statmenumą ir lygiagretumą bei nuplovimo rezultatą. Šio sąrašo esmė – paskutinis punktas: jungtis, kuri atitinka reikalavimus savo paviršiuje, vis tiek turi atitikti reikalavimus kaip viena iš tinklo komponentų.
Ką matavo 1500 vienetų serija
| Patikrinta | Techninės charakteristikos | Kontroliuota visuose 1500 blokuose |
|---|---|---|
| Šeši paviršiai | Statmeni ir lygiagretūs nuo vieno orientyrinio taško | Apdirbti nuo pagrindinio orientyrinio taško kiekviename bloke |
| Jungčių sriegiai | Pagal piešinį, išmatuota | Kiekvienas prijungimo taškas patikrintas „go“ ir „no-go“ kalibrais |
| Prijungimo taškų stačiakampiškumas atžvilgiu paviršiaus | Už brėžinį | Įpjauta stačiakampiškai, kad jungtys įsuktuosi tiksliai ir pilnai įsiremtų į gylį |
| Prijungimo taškų gylis | Kontroliuojamas gylis | Jungtys įsiremė su visu sriegiu |
| Montavimo šablonai | Tiksliai pagal pagrindinį orientyrą | Kiekvienas vožtuvo pagrindo varžtas pritvirtintas be papildomo gręžimo |
| Įlankos | Bendra gylis | Montavimo galvutės įstatytos lygiai ir prilygintos paviršiui |
| Sriegio būklė | Švarus, be įbrėžimų | Prieš supakuojant – nušluostytas ir išmatuotas |
| Kanalai | Išplauta ir nuplauta, be šukų | Filtruotas plovimas parodė, kad išleidžiant medžiagos nėra |
| Apdaila | Natūralus auksinis šilkinis | Nuolatinis veido į veidą bendravimas |
Penkiolika šimtų blokų išsiųsta per 20 dienų, o klientas pranešė, kad linija buvo surinkta be papildomo gręžimo, o jungtys tiksliai įsitaisė į gylį ir sandarino.
Trūkumas, kurį aptikome savo bandymo metu
Mūsų pirmieji penkiasdešimt blokų išlaikė visus patikrinimus pagal kontrolės sąrašą, tačiau vienas iš jų nepasiekė nuleidimo testo reikalavimų.
Klausomasis blokas buvo apdorotas tuo pačiu valymo procesu kaip ir kiti, o visi jo angos išlaikė sriegio kalibravimo bandymą. Kai mes nuplovėme kanalus per filtrą, filtras sugavo nedidelį vario kiekį, o pjūvio tyrimas parodė priežastį: deburring operacija buvo atlikta per dvi angas, kurios nurodytos brėžinyje, tačiau viena sankryža toliau vidinėje kanalo dalyje buvo nepasiekiama nei iš vienos iš tų dviejų angų, todėl ten esantis apdirbimo kraštų žiedas buvo ne nušalinamas, o sulenkiamas. Valymas jį perkėlė, o ne pašalino.
Į gamybą įvesti trys pakeitimai. Gręžimo tvarka buvo peržiūrėta taip, kad tam tikras susikirtimas būtų išgręžiamas iš priešingos krypties, dėl ko šukės atsiduria ten, kur jų galima iššalinti šukėms šalinti skirtu įrankiu. Skystojo skysčio pratekėjimo bandymas su filtru pakeitė vizualinę patikrą kaip išleidimo kriterijų. Be to, piešinyje buvo pridėta pastaba apie kanalų pasiekiamumą mūsų DFM atsiliepime, todėl klientas, nurodantis nepasiekiamą susikirtimą, sužino apie tai dar prieš gaminant detalių, o ne po to.
Tarp bandymo ir serijinės gamybos skystojo skysčio pratekėjimo bandymas nustojo aptikti medžiagos likučių, o mažų čiupinių skundas, kuris lydėjo šį detalės numerį jau du metus, taip pat dingo.
Trys būdai laikyti jungtis viename laikiklyje – palyginimas
| Požiūriu | Kaip nustatomas laikiklis | Kryžminio paviršiaus sutapimas | Įdiegimo kaina | Kur ji tinka |
|---|---|---|---|---|
| Apdirbama nuo vieno orientyrinio taško naudojant kuo mažiau spaustukų | Vieną kartą išlyginama ir iškvadratuojama paviršiaus plokštuma, tada visi pasiekiami paviršiai apdirbami nuo pagrindinio orientyrinio taško, kol detalė nebus vėl pritvirtinta spaustukais | Geriausias variantas, nes jungtys pjovamos vieno laikiklio atžvilgiu | Aukščiausios įrangos kaina, mažiausias rizikos lygis | Blokai su prijungimo vietomis keliuose paviršiuose, čia taikoma ši metodika |
| Apdirbami dviem etapais iš specialios tvirtinimo įrangos | Antrasis etapas pradedamas nuo apdirbto orientyrinio paviršiaus, o ne nuo naujo paviršiaus | Gerai, jei tvirtinimo įranga remiasi pirmuoju etapu ir tikrinama tarp partijų | Vidutinis; tvirtinimo įranga reikalauja priežiūros | Blokai, kuriems dėl geometrijos arba mašinos judėjimo ribų neįmanoma naudoti vieno tvirtinimo būdo |
| Kiekvienas paviršius apdirbamas pagal savo orientyrinį paviršių | Kiekvienas paviršius yra savarankiškai suderinamas vienetas | Blogai, o klaida nepastebima iki surinkimo | Žemiausios paruošimo sąnaudos, aukščiausios pakartotinio apdirbimo sąnaudos | Paprasti plokščiukai su požymiais tik vienoje ar dviejose pusėse |
Dauguma prarastų partijų kyla iš vidurinės eilutės, ir tai nėra apdirbimo problema. Jei tvirtinimo įtaisas pasislinko iš padėties, jis vis tiek gamina angas, kurios kiekviena yra statmenos savo paviršiui, o klaida matoma tik surinkus detalę.
DUK
Kodėl varinės kolektorinės plokštės angos praleidžia, nors kiekviena anga atitinka patikros reikalavimus?
Kadangi angų patikra tikrina kiekvieną angą atskirai, remdamasi jos paviršiumi, o nutekėjimas kyla dėl sąsajos tarp angų, esančių skirtinguose paviršiuose. Du suverčiami jungtys, įsukti į skirtingus paviršius, viena kitą apkrauna per plokštę, todėl bet koks nuokrypis tarp dviejų angų ašių virsta jėga, kurią jungtys nebuvo suprojektuotos išlaikyti. Plokštę reikia tikrinti kaip tinklą, o ne kaip požymių sąrašą.
Ar apdirbta frezuojama kolektorinė plokštė reikalauja šlifuojamojo (deburring) praeities per kanalus?
Taip, atskirai nuo plovimo. Plovimas pašalina laisvus šukų gabalus ir aušinamąjį skystį, bet nepašalina šukos, kuri vis dar prilipusi prie sienos perėjimo vietoje arba kuri įsiklojo į kanalą. Šukos, paliktos perėjimo vietose, po paleidimo sistemoje pradeda skleisti medžiagą ir sumažina skysčio srauto plotą tame taške, kur skysčiui reikia pasukti.
Kokio standarto ir dydžio verpstės thread turėtų būti įpjauta bloko anga?
Viskas, kas nurodyta brėžinyje tam konkrečiam detalės numeriui. Prietaisų prijungimo standartai skiriasi priklausomai nuo regiono ir nuo sistemų, o tas pats bloko kontūras gali būti užsakytas su metrinėmis, vieningosiomis arba vamzdinėmis verpstėmis, todėl standartas, dydis ir angų skaičius turi būti nurodyti brėžinyje, o ne remiantis prielaidomis. Gamykla kontroliuoja verpstės įpjovimą, įpjovos gylį ir jos statmenumą paviršiui.
Kaip patikrinti daugiafunkcinį bloką dėl šukų prieš surinkimą?
Išplauti kanalus ir praleisti plovimo skystį per filtrą, tada patikrinti, ką filtras paėmė. Šiukšlių žiedas, esantis susikirtimo vietoje, vizualiai nepastebimas per prijungimo angas, o paviršius, kurį išplauna, paliekant nešvarumus, išorėje vis tiek atrodo švarus. Filtruotą plovimą padaryti leidžiančiu kriterijumi, kad patikrinimas būtų pakartotinas kiekvienam blokui.
Ką reikia nurodyti brėžinyje
Šešios eilutės transformuoja kolektoriaus bloką iš spėjimo į tikrą detalę:
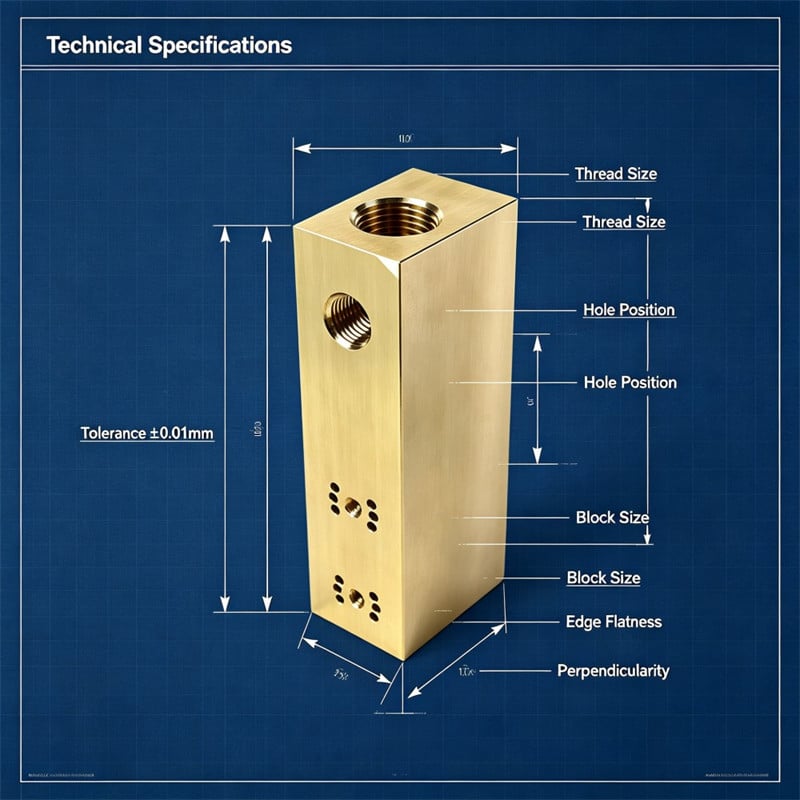
1. Nurodyti prijungimo angos sriegio standartą, dydį ir kiekį kiekvienoje angoje bei nurodyti, ant kurių paviršių jos yra.
2. Nurodyti, ar bloke yra tarpusavyje sujungti vidiniai kanalai, ir jei taip – ar kiekvienas susikirtimas turi būti pasiekiamas šlifuojant kraštus.
3. Nurodyti geometrinį ryšį tarp prijungimo angas turinčių paviršių kaip statumo ar lygiagretumo reikalavimą, o ne tik pačių angų pozicijas.
4. Nurodyti sriegio gylį arba sriegio sukibimo ilgį, kurio reikia jungtims, kad būtų tiksliai apibrėžta sėdynė, o ne tik prielaidomis remiamasi.
5. Nurodykite pagrindinį orientyrą ir nurodykite, kad montavimo šablonai bei įlankos yra pozicionuojamos nuo jo.
6. Nurodykite bloko reikalaujamą švarumą ir nurodykite, ar prieš siuntimą reikia atlikti praplovimo ar slėgio bandomąjį bandymą.
Kolektorinis blokas – tai vienas koordinačių laužtasis skliaustas, kuriame yra sriegių rinkinys, šablonai ir kanalai; jis suyra jungtyje tarp jų, o ne kurioje nors vienoje detalėje. Taip jį ir nurodykite – likusi dalis yra įprastinis frezavimas: paviršiai turi išlaikyti statmenumą, angos turi užsėsti tiksliai į gylį, vožtuvų pagrindai turi būti tvirtinami tiesiai, o kanalai turi išlaikyti švarumą visą mašinos tarnavimo laiką.