 EN


Kietinimas po apdirbimo: ar plyšys susiaurėja?
Kietinimas po apdirbimo atrodo kaip tvarkingas būdas gaminti pozicionavimo detalę.
Detalė jau yra baigta, kai ji patenka į apdorojimą; ciklas suteikia jai brėžinyje nurodytą kietumą, ir po to nebereikia nieko pjauti kietame medžiagoje. Pagrindinė problema ta, kad viskas, ką brėžinyje nustatyta, buvo nustatyta dar prieš didžiausią įtempimų įvykį detalės gyvenime, o šioje detalėje labiausiai svarbios yra tos savybės, kurios yra mažiausiai apsuptos medžiagos.
Užsakymas Nr. 260414004 spalio mėnesį 2023 m. pristatytas iš nerūdijančiojo plieno pozicionavimo ir tvirtinimo detalių gamintojo, kurio ankstesnė dirbtuvė tik tai ir darė. Po apdorojimo detalės grįžo su siauruoju šoniniu grioveliu dalinai užsidariusiu, plonu pertvara po centrinės ertmės nebeplokščia ir keliais įsukamosiomis skylėmis, kurios be vargo neįsuko tvirtinamųjų elementų. Ant stalo minkštame būsenoje kiekviena iš tų detalių matavimais atitiko leistiną nuokrypį.
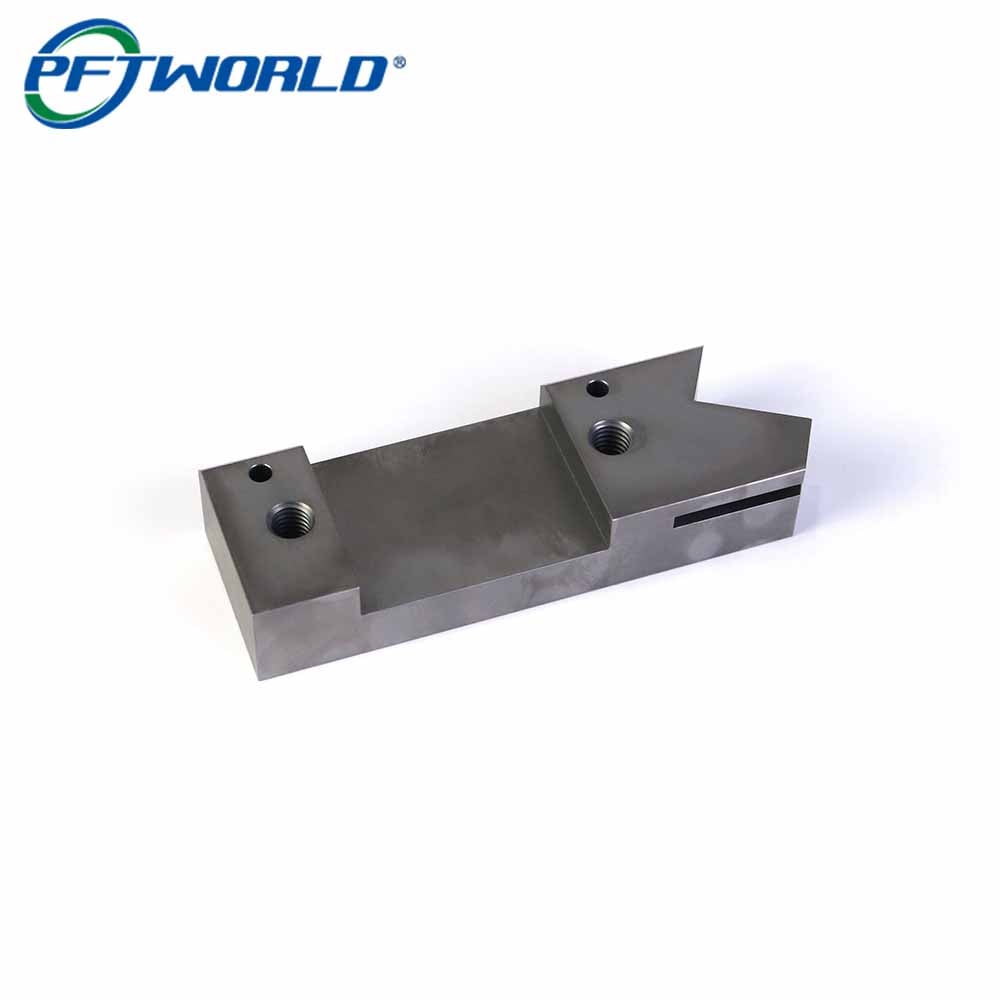
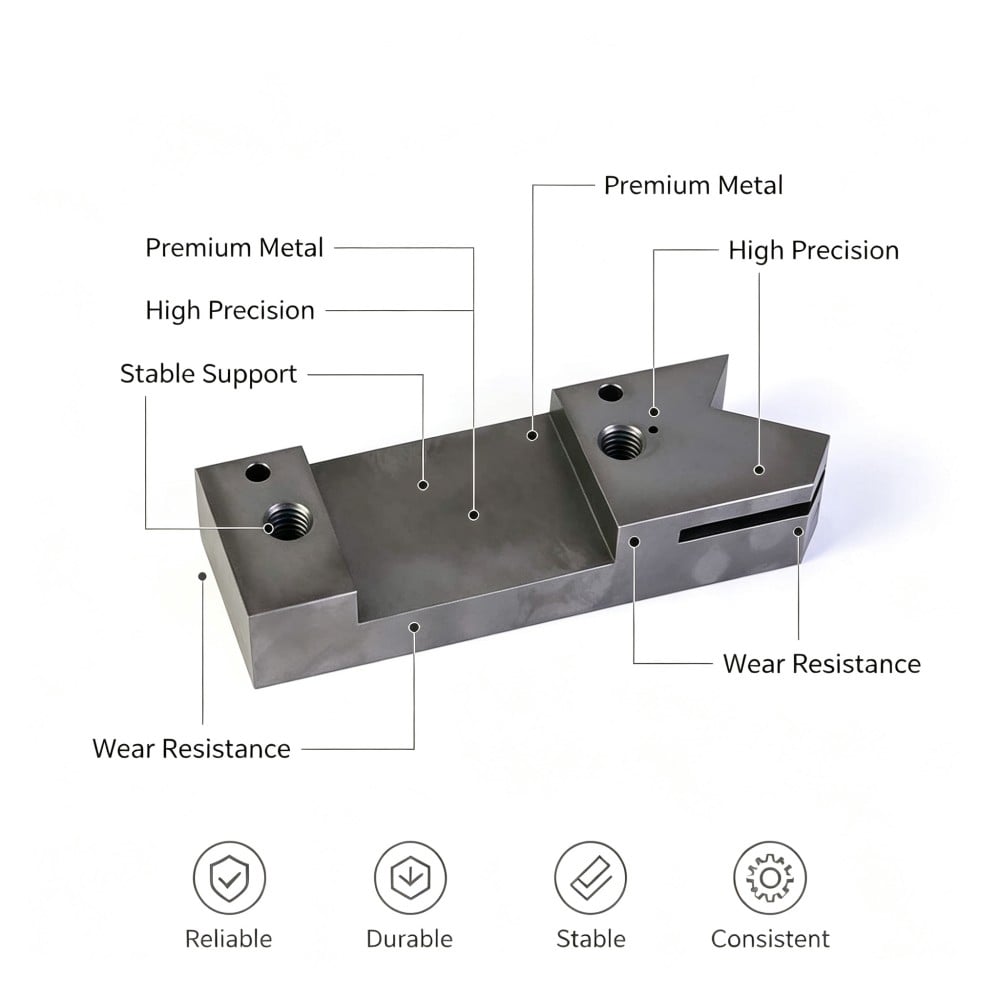
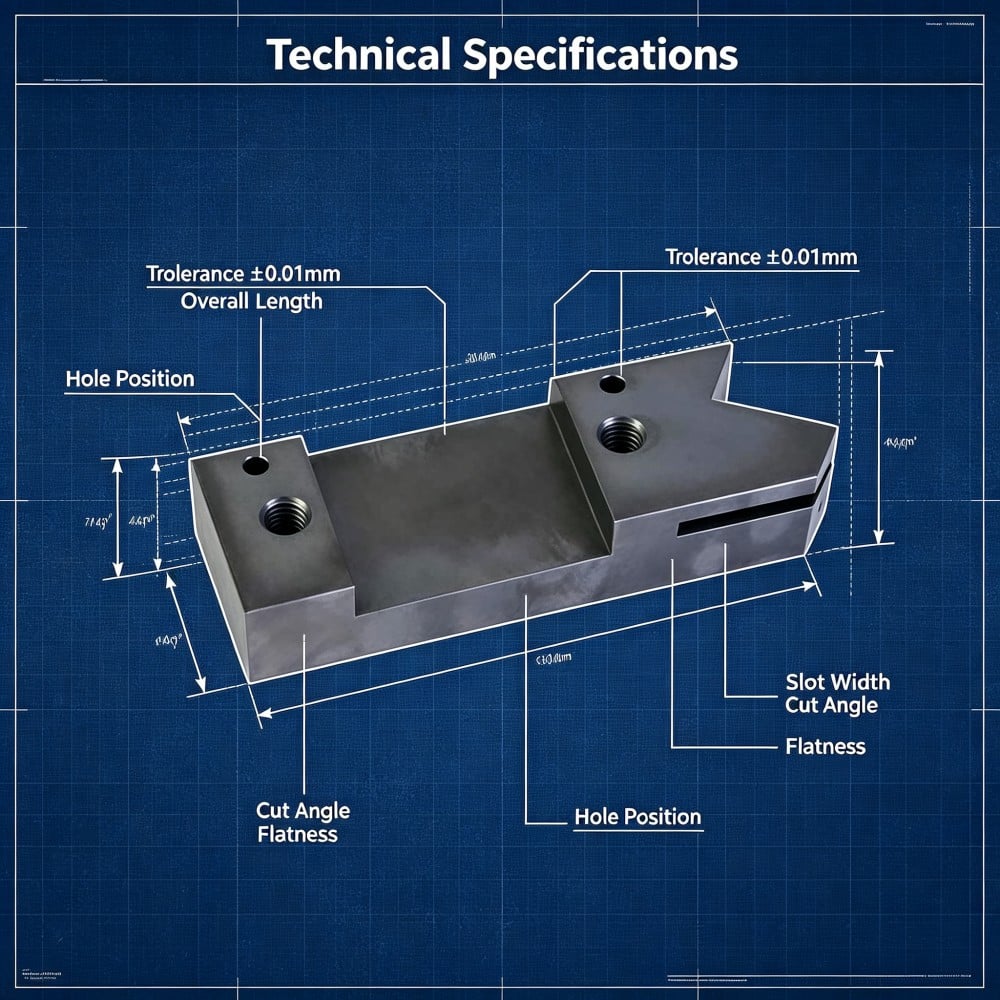
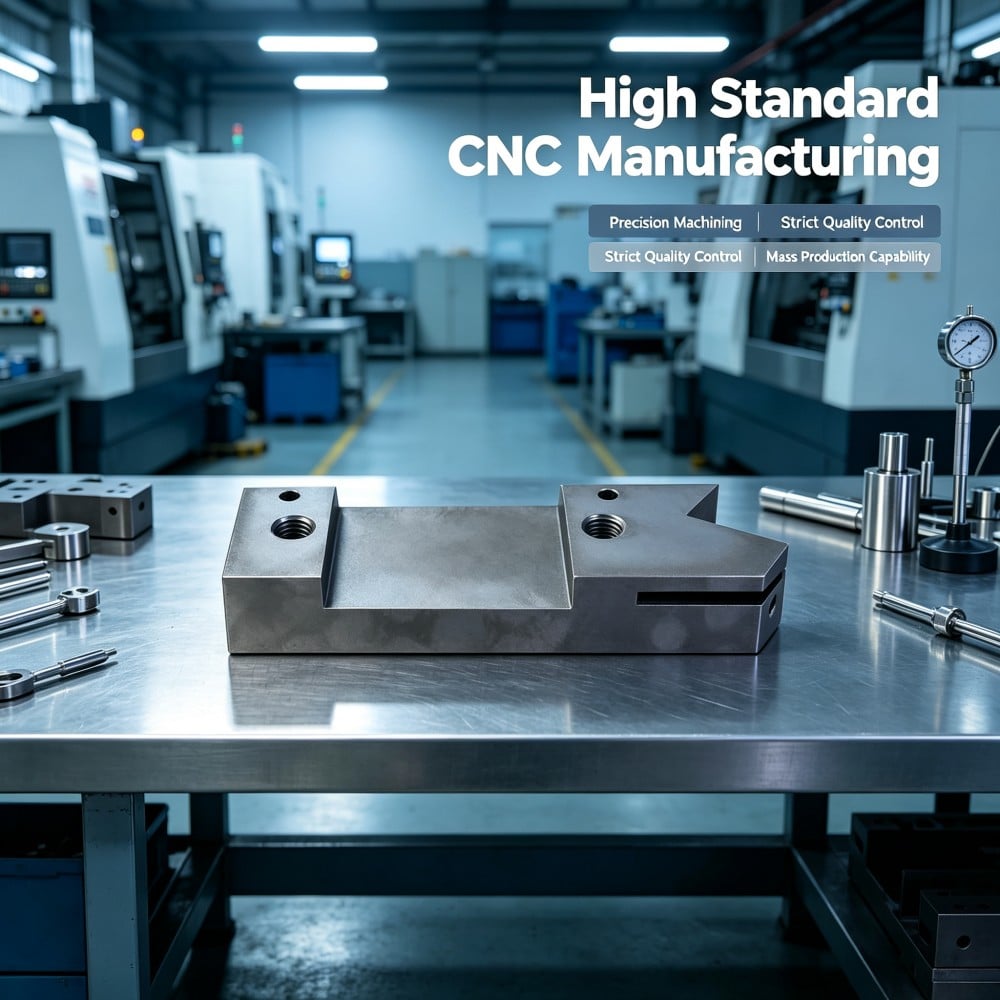
Fotografijose pavaizduoti detalės yra serijinės gamybos, kurią sudaro apie 110 mm ilgio ir 20 mm aukščio martensitinės nerūdijančiosios plieno (1Cr17Ni2) lokavimo detalė, frezuota su centrinės stačiakampės kišenės, kurios plotis apie 55 mm, paliekant ploną sienelę kaip jos dugną; šią kišenę šonuose supa du iškilę galiniai elementai – vienas apie 25 mm ilgio, kitas apie 30 mm ilgio, kiekvienas turi po vieną įverstą skylę ir po vieną mažą žymeklio skylę; viename gale yra pjūvio forma, o šone – siaura įpjovos juosta. Matinė anglies pilkos spalvos paviršius su švelniu raštu yra terminio apdorojimo rezultatas, o ne dengiamasis sluoksnis.
Kokia šios detalės paskirtis?
Trys funkcijos, o ploniausias metalo sluoksnis atlieka dvi iš jų.
Galiniai elementai užtikrina lokavimą. Jų paviršiai yra tie, kuriuos fiksavimo įrenginys naudoja kaip atramos plokštumą, todėl jie turi būti vienoje plokštumoje. Jei vienas galinis elementas yra aukščiau už kitą, detalė sukasi fiksavimo įrenginyje, todėl visi nuo jos atlikti matavimai vyksta nuo judančios atramos.
Kišenės sienelė yra kontroliuojamas dugnas. Kišenė frezuojama iki tokio gylies, kad liktų plona pertvara, kuri suteikia detalei numatytą elgseną ir pakankamai standžią, kad nejudėtų veikiant apkrovai. Pertvara yra ploniausia detalės dalis, todėl ji pirmiausia pradeda linkti.
Įpjautos ir žymeklių skylės yra sąsajos. Įpjauta skylė priima tvirtinimo elementą, kuris laiko detalę pritvirtintą, o žymeklių skylė – centruojamąjį žymeklį, kuris nustato jos padėtį; abi turi tiksliai sutapti su tvirtinimo įrenginiu kiekvieną kartą.
Pridėkite siaurą įpjovą ir supjaustytą galą – ir vaizdas baigtas: detalė, kurios tikslumas priklauso nuo plonų sienelių, kurios apdirbamos dar prieš tai, kai medžiaga patiria šiluminį ciklą.
Kodėl frezavimas prieš kietinimą keičia detalę?
Frezavimas netolygiai atlaisvina įtempimus, o kišenė atlaisvina juos labiausiai visų
Barelis atvyksta su vidinėmis įtemptimis, kurios įsitraukia per ritinėjimo procesą, kurio metu jis buvo pagamintas, ir kiekvienas pjūvis vėl subalansuoja tas įtemptis. Vienoje pusėje apdirbta plokščia paviršiaus sritis pakeičia balansą; į detalės vidurį įpjauta ertmė pakeičia jį kitaip, nes pašalina medžiagą iš skerspjūvio centro ir palieka išorines sienas nešti likusią apkrovą.
Rezultatas – detalė, kuri geometriškai tiksliai atitinka projektą, kai frezuoklė ją palieka, bet yra veikiama kitokios vidinės apkrovos nei pradžioje. Kol kas nieko matomai neįvyko. Detalė tiesiog yra paruošta judėti.
Ertmė ir įpjūvis pašalina medžiagą, kuri anksčiau laikė detalę standžia.
Stačiakampė ertmė ir siauras įpjūvis – abu yra elementai, kurie pašalina metalą, kuris kitu atveju laikytų detalę tiesia. Prieš įpjautant ertmę detalė yra vientisa skerspjūvio dalis, o sienos yra ribojamos greta esančios medžiagos. Po įpjovimo pertvara tampa plona dugno dalimi, o įpjūvio abiems pusėms esančios pakeltos srities dalys gali laisvai judėti viena kitos atžvilgiu.
Tai yra visų šių funkcijų esmė, taip pat tai lemia ir jų tvarką. Funkcija, kuri atlaisvina konstrukciją, turi būti apdirbta toje dalyje, kuri jau baigė judėti, arba judėjimas, kurį ji leidžia, įvyksta vėliau – jau užbaigtoje dalyje.
Šiluminis ciklas užbaigia pjovimo įrankio pradėtą judėjimą.
Užšaldymas ir kalimas – tai kontroliuojamas šiluminis ciklas, o tokiam komponentui tai didžiausias įtempimų įvykis visame jo gyvavime. Kaitinimas leidžia vidiniams įtempimams persiskirstyti, užšaldymas „užfiksuoja“ kietą struktūrą, o kalimas nustato komponento kietumą pagal brėžinio reikalavimus. Kiekvienas etapas suteikia medžiagai dar vieną galimybę įsitvirtinti pageidaujamose formose.
Kietoje dalyje judėjimas pasisavojamas likusios dalies. Komponente su plonu pertvara ir siauru plyšiu judėjimą vykdo būtent tie skyriai, kurie atitinka brėžinyje nurodytus nuokrypius, nes tik jie laisvi judėti.
Nebelieka jokios papildomos apdorojimo leidžiamosios nuokrypio vertės, kad būtų galima tai ištaisyti.
Priežastis, kodėl „frezuoti–tada–kalinti“ atrodo efektyvu, yra ta, kad baigiamieji pjūviai atliekami tuo metu, kai medžiaga lengvai apdirbama, todėl įrankio tarnavimo laikas yra ilgas, paviršius gaunamas švarus, o pjūviai gali būti atliekami greitai. Išlaidos yra tokios: detalė siunčiama apdorojimui be jokios medžiagos, kurią būtų galima pašalinti.
Kai ciklas jau paleistas, po judėjimo pasikeitusi savybė daugiau nebepriskiriama pirmojo apdirbimo užduočiai. Detalės kietumas atitinka brėžinyje nurodytą, judėjimas vyksta baigtinėje geometrijoje, todėl jo ištaisymas reiškia kietos medžiagos apdirbimą savybėje, kurioje gali nebūti pakankamai medžiagos atsargos. Tai yra kompromisas, kurį nustato apdirbimo seka, o šioje detales jis nusprendžiamas kiekvienai savybei atskirai, o ne kaip bendra taisyklė.
Dvi savybės, kurios labiausiai pasislenka tokioje detales
Siaura įpjova ir jos plotis
Skylas atskiria du anksčiau sujungtus plotus, o jo išpjauna pašalina jų tarpusavio apribojimą. Toliau vykstančiame cikle kiekvienas plotas juda pagal aplink jį veikiančią įtempimą, todėl tarp jų susidarančios plyšio dydis keičiasi: dažniausiai plyšys užsidaro, retkarčiais atsidaro ir dar rečiau – viso ilgio mastu keičiasi vienodai.
Defektas montavimo metu pasireiškia specifiškai. Sujungiamasis įdėklas, kuris anksčiau laisvai įslydo į minkštojo elemento skylę, po apdorojimo pro ją nebepraeina. Priežastis nėra įdėkle ar brėžinyje. Skylės nominalusis plotis yra teisingas, tačiau jos efektyvusis plotis – ne, o patikrinimas minkštojoje būsenoje to nepastebi.
Įpjauta skylė, jos šoninė žingsnio laisvė ir jos viduje susidariusi plėvelė
Įpjauta skylė per ciklą keičiasi dviem būdais vienu metu. Sriegio profilis šiek tiek išsikraipo, kai medžiaga juda ir kai paviršius reaguoja, todėl sumažėja šoninė žingsnio laisvė, kurios varžtas buvo priklausomas, o apdorotas paviršius sriegiuose palieka ploną plėvelę, kurią varžtas privalo perpjauti įsukdamasis.
Abuose poveikliai veikia tuo pačiu kryptimi. Skyliavimas, kuris anksčiau laisvai priimdavo sraigto varžtą, po apdorojimo tampa tokio, kuris pradeda įsitempti per vidurį; jei montuotojas jėga įstumia varžtą, jis pažeidžia sriegį ir kaltina sriegimo operaciją. Sriegimas buvo atliktas teisingai; tiesiog skyliavimas dabar priklauso kitam detalių komponentui.
Kaip detalės buvo pagamintos žingsnis po žingsnio?
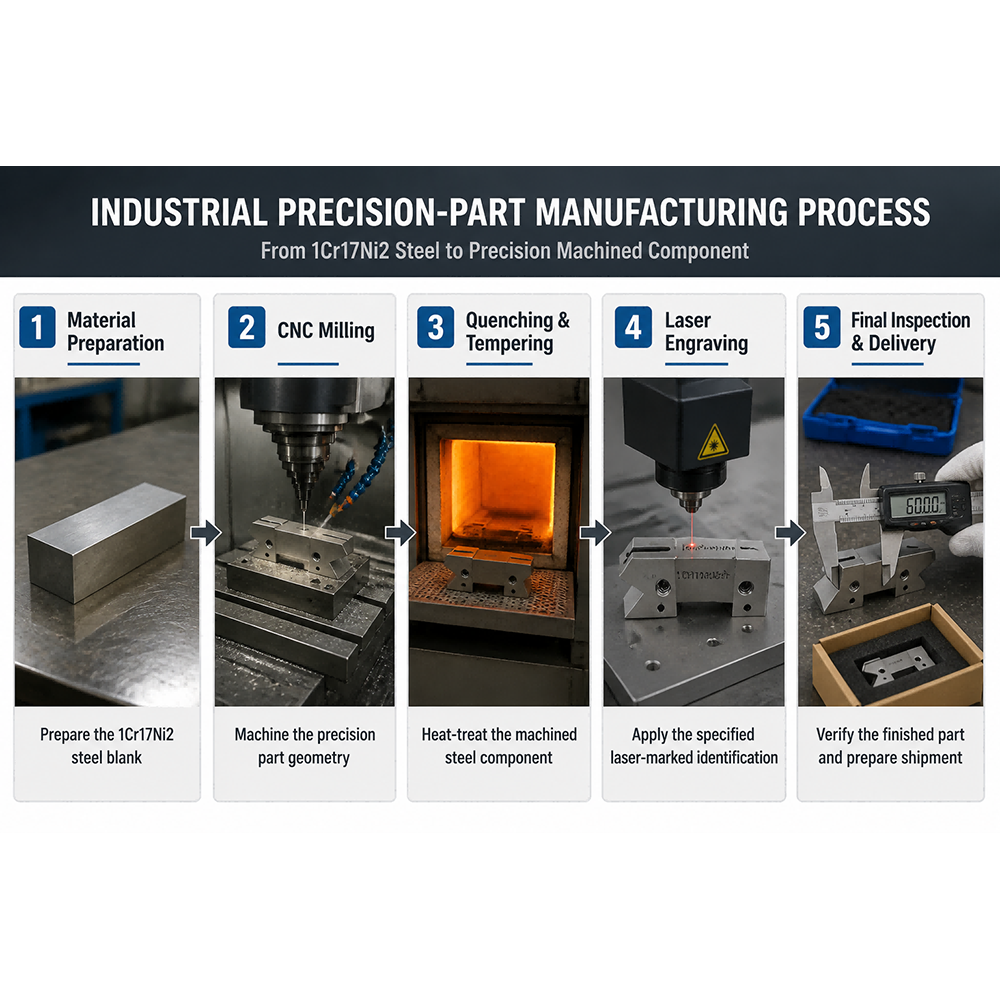
Žingsnis 1 – Preliminari detalės apdirbimas ir įtemptumo sumažinimas prieš galutinį apdirbimą
Detalė preliminariai apdirbama iš 1Cr17Ni2 strypo su vienodu leistinuoju nuokrypiu visose paviršių pusėse, po to ji paliekama „nusėsti“ prieš galutinius apdirbimo ėjimus. Pirmiausia pašalinant didžiąją medžiagos dalį ir leidžiant detalei reaguoti į šį pokytį dar prieš tai, kai kuri nors iš matmenų yra tiksliai apdirbta, stipriausias deformavimasis vyksta tuo metu, kai dar yra pakankamai metalo, kurį galima nuimti.
Žingsnis 2 – Galutinis paviršių ir kišenės pertvaros apdirbimas subalansuotais ėjimais
Veidai ir kišenė frezuojami taip, kad medžiaga nuimama iš visos detalės perimetro, o ne tik iš vienos pusės, o kišenės dugnas frezuojamas taip, kad liktų pertvara reikiamo storio, kaip nurodyta brėžinyje. Kišenė frezuojama nuo pjūvio vidurio į išorę, kad sienelės būtų vienodai apkraunamos, kai frezavimo įrankis yra darbo zonoje.
Žingsnis 3 – Užšaldymas ir kietinimas iki brėžinyje nurodytos kietumo
Detalė visiškai perduodama užšaldymo ir kietinimo ciklui iki brėžinyje nurodytos kietumo – tai suteikia jai reikiamą dilimo atsparumą ir atsparumą deformacijoms, kurie reikalingi šiai paskirčiai. Tai yra didžiausias detalės matmenų pokytis, todėl visi vėlesni technologiniai žingsniai planuojami remiantis šiuo faktu.
Žingsnis 4 – Po ciklo apdirbti abu galinius paviršius
Abu galiniai paviršiai apdirbami po termoapdoro, viename sureguliavime, kad jų orientaciniai paviršiai būtų vienoje plokštumoje. Šis apdirbimo žingsnis užtikrina, kad detalė tvirtai gulėtų tvirtinimo įrenginyje, o jei šie paviršiai turi likti vienoje plokštumoje, šio žingsnio negalima atlikti prieš ciklą.
5 žingsnis – Įpjovos plotis baigiamas po ciklo
Įpjova prieš apdorojimą apdirbama šiurkščiai, o po jo – tiksliai iki reikiamo pločio, todėl paskutinis įpjovos apdirbimas atliekamas jau pasislinkusioje detales. Abiejų šonų sienelių storis tikrinamas vienu metu, nes net jei įpjova turi teisingą plotį, bet yra nucentruota, ji vis tiek negalės priimti įstatomosios detalės.
6 žingsnis – Sriegio įpjovos pritvirtinamos ir padaroma įvedamoji kraštinė
Po ciklo sriegio įpjovos pritvirtinamos, kad atkurti šoninę laisvąją erdvę, kurią sriegis prarado, ir pašalinti apdorotą paviršių iš šoninių paviršių; taip pat perpjaunama įvedamoji kraštinė, kad tvirtinamasis elementas būtų įsukamas statmenai. Tai nėra pakartotinis sriegimo didesniu matmeniu, o tik sriegio atkūrimas į tikslų formą, kaip nurodyta brėžinyje, detales, kuri pasikeitė nuo pirmojo apdirbimo.
7 žingsnis – Iš galutinai apdirbtų paviršių gręžiamos ir išplėšiamos ašinės skylės
Žvakių skylės gręžiamos ir išplėšiamos nuo apdirbtų galinių dalių, todėl jų padėtis nustatoma pagal tvirtinimo įtaiso naudojamas paviršių plokštumas. Tai atliekama po ciklo, kad užtikrinti, jog žvakės neprisispaustų pasvirai.
8 žingsnis – šalinami kraštai, tada detalė patikrinama taip, kaip ji bus naudojama
Kiekvieno frezuojamo žingsnio metu šalinami šoninių įpjovų kraštai ir įpjovų kraštai. Galutinis patikrinimas apima kišenės gylį ir pertvaros storį, dviejų galinių dalių vienodą plokštumą, įpjovos plotį ir padėtį, įsukamąsias ir žvakių skyles bei paviršiaus būklę; jis atliekamas su baigta detalėmis, o ne remiantis matavimais, gautais iš neapdorotos būsenos.
Ką parodė 1500 detalių serijos matavimai?
| Patikrinta | Techninės charakteristikos | Išlaikyta 1500 detalių |
|---|---|---|
| Galinės dalys | Vietos nustatančios plokštumos vienoje plokštumoje | Apdirbta viename sureguliavime po ciklo |
| Kišenė | Pagal brėžinio gylį, pertvara plokščia | Pertvaros storis išlaikytas pagal brėžinį |
| Slotas | Į plotį, į poziciją | Apdirbta šiurkščiai prieš apdorojimą, baigta po jo |
| Įpjautos skylės | Kreipiamieji elementai pradedami ir sukami ranka | Pakartotinai apdirbta po ciklo, įvedimo dalis perpjauta iš naujo |
| Žymos skylės | Į poziciją ir statmenai, centruojančiosios žymos įsitvirtina | Gręžta ir išplėšta nuo apdirbtų galų |
| Kietumas | Brėžinio diapazonas, lygus | Kalama ir kietinama kontroliuojamu ciklu |
| Išpjovos ir žingsniai | Pagal brėžinį | Supjaustyta ir patikrinta |
| Kraštai | Nupjauta, nieko nekrinta | Nupjauta kiekviename žingsnyje, įpjovos krašte ir išpjovoje |
| Apdaila | Matinis anglies pilkos spalvos, vienodas raštas | Vienodas visoje partijoje |
Penkiolika šimtų detalių išsiųsta per 20 dienų, o klientas pranešė, kad orientaciniai paviršiai buvo vienoje plokštumoje, tvirtinimo elementai įsukti ranka, centriniai žiedai įsitvirtino, o įrenginys susirinko be papildomų taisymų.
Trūkumas, kurį aptikome savo bandymo metu
Mūsų bandymo detalės buvo pagamintos efektyviausiu būdu: apdirbtos frezuojant iki reikiamo dydžio, po to apdorotos. Visos bandymo detalės išlaikė galutinę patikrą minkstame būvyje, tačiau kai kurios iš jų po ciklo nebesusirinko.
Pirmasis požymis buvo įpjova. Bandymo detalių pjūviai parodė, kad įpjova susiaurėjo daugiau nei leidžia brėžinys, o abi kraštinės ilgio kryptimi pasislinko skirtingais dydžiais, todėl įpjova, kuri ant stalo tinkamai atitiko įdėklą, po ciklo įdėklo nebeįėmė. Antrasis požymis buvo įpjautos sriegio skylės, kuriose tvirtinimo elementai pradėjo suktis ranka, bet viduryje kelio užstrigo ant sriegių, kurie prieš ciklą buvo matuoti kaip tinkami.
Į gamybą įvesti trys pakeitimai. Pjūvio vieta ir įpjovos buvo perkeltos į šiluminės apdorojimo pabaigą: pjūvis buvo atliktas grubiai prieš šiluminę apdorojimą ir baigtas po jo, o įpjovos buvo padarytos po šiluminės apdorojimo. Galiniai paviršiai buvo apdirbti po ciklo viename sureguliavime, todėl orientaciniai paviršiai buvo vienoje plokštumoje, o žymeklio skylėms buvo suteikta stabilioji atrama. Be to, kontrolės taškas buvo perkeltas taip, kad išleidimo matavimas būtų atliekamas baigtoje detalėje, nes tikrinimas, kuris atliekamas prieš operaciją, sukeliančią poslinkį, iš tikrųjų nėra tikrinimas.
Tarp bandymo ir gamybos pjūvio ir įpjovų skundai dingo, o minkštos būsenos matavimai nustojo nesutapti su baigtos detalės matavimais.
Trys gamybos maršrutai vienai detalei, kuri turi būti kietoji ir tikslus, palyginimas
| Maršrutas | Kai kritinės savybės apdirbamos | Matmeninis rizikos lygis | Kietumo vientisumas | Kur ji tinka |
|---|---|---|---|---|
| Grubus apdirbimas, temperavimas, tada baigiamasis apdirbimas | Paviršiai, pjūvis ir skylės apdirbami po ciklo, naudojant medžiagą, kurios kietumas atitinka brėžinyje nurodytą | Žemiausias, nes paskutiniai apdirbimai atliekami jau pasikeitusiai detalei | Išsaugotas, nes galutiniai pjūviai yra lengvi ir detalė jau pasiekė reikiamą kietumą | detalės su plonais sienomis, siaurais įpjovimais ar kritiniais skylėmis, čia naudojamas maršrutas |
| Frezuoti iki reikiamo dydžio, tada kalinti | Viskas supjaunama minkstame būsenoje, o ciklas yra paskutinė operacija | Aukščiausias plonoms ir laisvoms savybėms, kurioms netaikoma leidžiama nuokrypių riba ir neįvykdomas antrasis pjovimas | Išsaugoma, o minkstos būsenos pjovimas yra greitas ir švarus | Paprasčiausi vientisi elementai be plonų dalių ar glaudžiai prileidžiamų įpjovų |
| Apdirbti iš išankstinio apdorojimo patvirtinto strypo | Po apdirbimo visiškai nevykdomas joks ciklas | Žemiausias judėjimui, tačiau žaliavos būklė turi atitikti kiekvieną savybę | Nustatoma pristatyto strypo būkle, todėl brėžinyje turi būti priimtina ši būklė | Detalės, kurių brėžinyje nurodytą kietumą galima pasiekti iš atsargų, o geometrija yra paprasta |
Vidurinė eilutė atrodo pigiausia pasiūlyme, tačiau perdarant kainuoja daugiausia. Ji yra tinkamas pasirinkimas tvirtai detalėi, tačiau šiuo atveju įdubimas ir įpjovos daro ją netinkama, nes būtent šios savybės palengvina konstrukciją, o brėžinyje nurodytos tolerancijos – tiksliai jas apima.
DUK
Kodėl po termoapdorojimo frezuota įpjova susiaurėja?
Nes įpjovą frezuojant pašalinamas medžiagos kiekis, kuris laikė abi kraštines vieną prie kitos, o terminis ciklas leidžia kiekvienai kraštinei judėti pagal vidines įtemptis aplink ją. Tarp jų susidarančios plyšio dydis keičiasi – dažniausiai susiaurėja, o retkarčiais – nevienodai viso ilgio. Įpjova, kuri prieš terminį ciklą atitiko nurodytą plotį, po ciklo negali būti laikoma atitinkančia tą patį plotį.
Kodėl po kietinimo įversta skylė nepraleidžia varžto?
Du priežastys vienu metu. Sriegio forma išsikraipo, kai medžiaga juda ciklo metu, todėl pašalinama šoninė žingsnio laisvė, kurios varžtas buvo priklausomas, o apdorota paviršiaus dalis palieka ploną sluoksnį šonuose, kurį sriegis turi perpjauti. Po ciklo sriegio praplatinimas atstato formą ir išvalo šonus, o vėl įpjautas įvedamasis sriegis leidžia varžtui pradėti tiksliai.
Ar turėčiau apdirbti prieš ar po termoapdoro?
Apdirbkite po ciklo tas savybes, kurios atlaisvina konstrukciją, o didžiąją medžiagos dalį – prieš jį. Grubusis apdirbimas prieš apdorojimą yra greitas ir mažiau apkrauna įrankius; tikslusis apdirbimas po ciklo – plonos pertvaros, siaurojo pjūvio ar kritinio skylės – užtikrina, kad šios savybės išlaikytų reikiamą tikslumą. Seka nustatoma kiekvienai savybei atskirai, o bet kuri savybė, kurios nuokrypis yra griežtas lyginant su tuo, kiek ji gali pasislinkti, turi būti apdirbta po ciklo.
Kaip plona kišenės pertvara išlieka plokščia per visą ciklą?
Paliekant šiukšlių perteklių ant pertvaros šlifuojant grubiaisiais pjūviais, išpjaunant kišenę taip, kad medžiaga būtų pašalinama iš visų pusių vienodai, o ne tik iš vienos pusės, ir apdirbant pertvarą po ciklo – paskutinis pjūvis atliekamas jau stabilizuotame detales paviršiuje. Jei pertvara išpjaunama iki galutinio storio dar prieš terminį apdorojimą, tai reiškia, kad remiamasi tuo, jog medžiaga nepasikeis, tačiau tokio plono skerspjūvio atveju ji vis tiek pasislinks.
Ką reikia nurodyti brėžinyje?
Šešios taisyklės padeda išvengti perdirbimo po frezuojamo ir termiškai apdoroto gaminio gamybos:
1. Nurodyti, kokios kietumo turi būti detalė pristatoma, ir nurodyti, ar ši kietumas pasiekiamas po apdirbimo terminiu apdorojimu, ar jau yra pradinėje juostoje.
2. Nurodyti paviršius, kurie turi būti komplanarūs, bei jų nuokrypio ribas, kad dirbtuvės galėtų apdirbti juos viename sureguliavime po ciklo.
3. Nurodyti įpjovos plotį ir jo padėtį su nuokrypio ribomis bei nurodyti, kad šis plotis taikomas po terminio apdorojimo.
4. Nurodyti pertvaros storį po kišenės su nuokrypio ribomis, nes šis storis nulemia, kiek gali pasislinkti kišenės dugnas.
5. Nurodyti sriegio žymėjimą ir nurodyti, kad po apdorojimo skylės turi būti švarios ir pilnos, o tvirtinamasis elementas turi įsukti ranka.
6. Nurodyti, ar apdorotos paviršiaus baigiamosios apdorojimo kokybė yra priimtina tokia, kokia yra, arba ar marmuravimas turi būti pašalintas iš veikiamųjų paviršių.
Apdirbimas prieš terminį apdorojimą nėra klaida. Tai laikyti kaip technologinės operacijų sekos sprendimą, o ne patogumo klausimu – tai skirtumas tarp detalės, kuri patenka į tvirtinimo įtaisą, ir detalės, kuri grįžta atgal. Reikia nuspręsti, kurios savybės gali judėti, jas perkelti į ciklo tolimesnę pusę, ir tada geometrija nebepasistato kaip lenktynės tarp pjovimo įrankio ir aušinimo.