 EN


Блоки коллекторов из латуни: почему порты, прошедшие проверку, всё равно протекают
Что должно выполнять распределительный блок
Три задачи, и только первая из них видна снаружи.
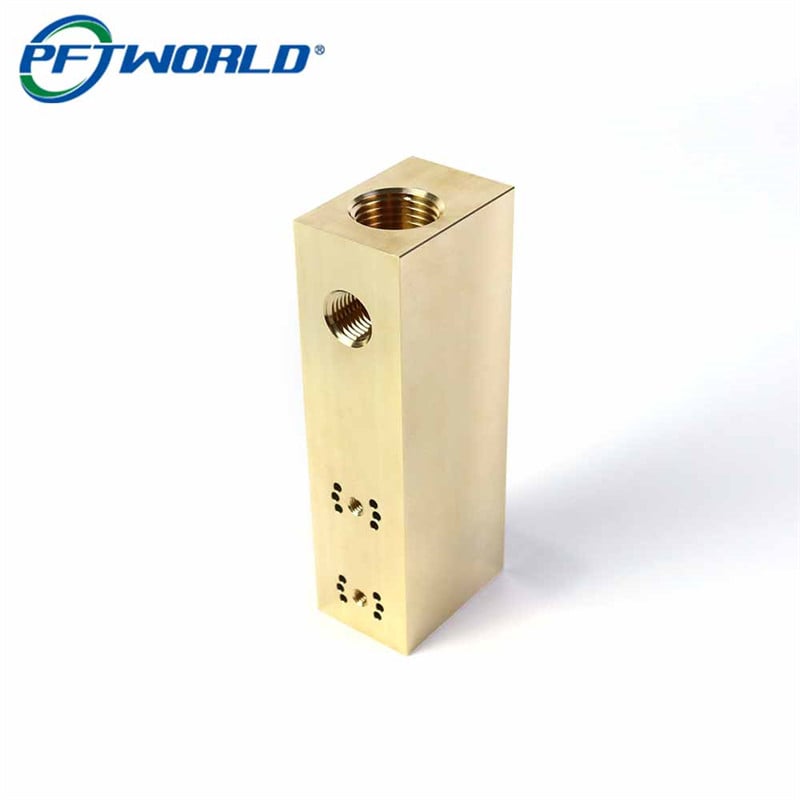
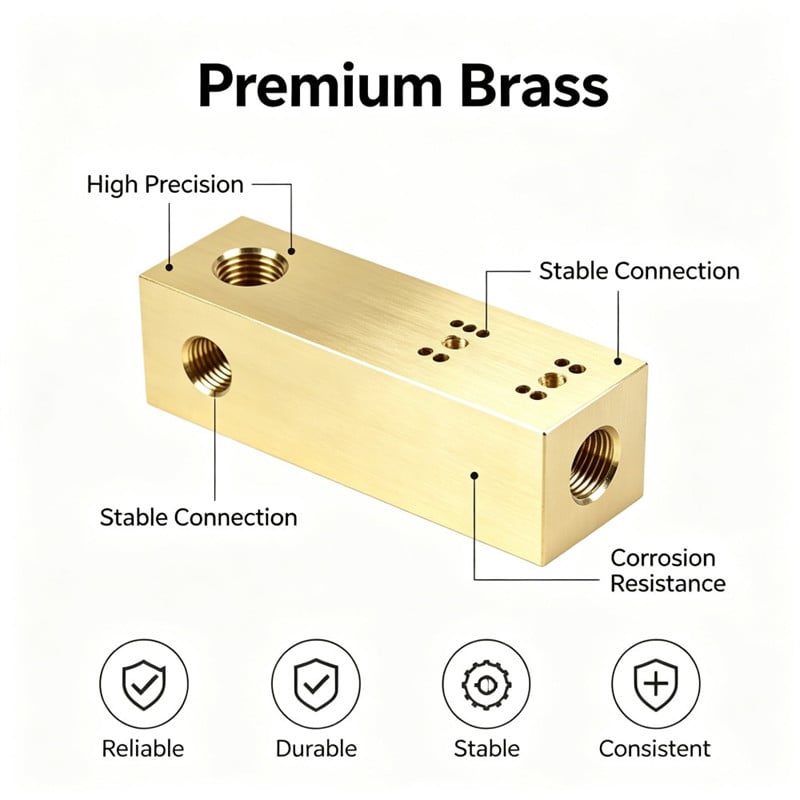
Он распределяет поток. Распределительный блок заменяет дерево тройников, штуцеров и фитингов одним монолитным элементом, поэтому отверстия должны располагаться в тех позициях, которые требует схема, а внутренние каналы — соединять их между собой.
Он обеспечивает герметичность. Каждое резьбовое отверстие представляет собой границу давления, а уплотнение создаётся профилем резьбы, глубиной завинчивания фитинга и перпендикулярностью торца отверстия к оси фитинга. Отклонение даже незначительного угла при нарезании резьбы приведёт к тому, что фитинг будет выглядеть плотно посаженным, но начнёт подтекать под давлением — несмотря на идеальные размеры отверстия.
Он обеспечивает точное позиционирование. Монтажные шаблоны на боковых поверхностях фиксируют блок на кронштейне или основании клапана, поэтому шаблоны и отверстия должны быть согласованы в рамках одной базовой системы. Если шаблон сверлится в одной установке, а резьба нарезается в другой, совпадение достигается лишь случайно.
Почему каждое отверстие может соответствовать допускам, а сборка всё равно будет протекать
Порт проверяется относительно собственной поверхности, однако при сборке важна лишь взаимосвязь между поверхностями
Порт проверяется резьбовым калибром, измерением глубины и проверкой перпендикулярности — все измерения выполняются относительно собственной поверхности. Каждая из этих проверок может быть успешно пройдена всеми портами в блоке, но сам блок при этом всё равно окажется неправильным, поскольку ни одна из проверок не оценивает, как расположены порты на разных поверхностях относительно друг друга.
Сборка объединяет их воедино. Один фитинг входит в верхний порт, второй — в боковой порт, а основание клапана крепится к переднему фланцу. Если верхний и боковой порты каждый по отдельности перпендикулярен своей собственной поверхности, но сами поверхности не вполне параллельны или не вполне перпендикулярны друг другу, фитинги выйдут из блока в направлениях, не предусмотренных проектом. Трубопровод собирается за счёт принудительного монтажа, а не за счёт точной подгонки, и утечка возникает в том соединении, которое наименее способно компенсировать погрешность.
Именно поэтому наиболее важным чертежным требованием для блока коллектора зачастую является отсутствующее требование: геометрическая взаимосвязь между поверхностями, на которых расположены патрубки.
Каждое повторное зажимание — это возможность повернуть кронштейн.
Фрезерование всех шести граней с последующей обработкой элементов на пяти из них представляет собой последовательность установок, и каждая установка требует базы. Если каждая грань обрабатывается по базе, установленной на этой же грани, то каждая грань становится небольшим, самодостаточным миром, а погрешности между этими мирами накапливаются незаметно.
Альтернативой является использование одного и того же крепёжного приспособления на всём протяжении обработки: сначала обрабатываются и выравниваются заготовка по лицевой поверхности и по углу, затем фрезеруются столько поверхностей, сколько позволяет приспособление, после чего выполняется повторное закрепление; если повторное закрепление неизбежно, заготовка устанавливается по уже обработанному базовому элементу, а не по новой, необработанной поверхности. В данном случае верхние патрубки и один боковой рисунок были обработаны при первом закреплении, противоположный рисунок и оставшийся патрубок — при втором закреплении с использованием приспособления, ориентированного относительно первой установки, а блок окончательно выверялся по тому же первичному базовому элементу.
Практическим следствием является то, что блок с умеренным количеством патрубков следует обрабатывать в минимально возможном числе установок, допускаемом геометрией детали, и именно конструкция приспособления, а не станок, определяет, совпадают ли патрубки между собой.
Испытание с двумя соединительными элементами, затянутыми в две поверхности, позволяет выявить это несоответствие
Утечка редко проявляется на станке или на испытательном стенде. Она возникает, когда фитинг затягивается в верхний порт, а другой — в боковой порт, поскольку затяжка второго фитинга создаёт нагрузку на первое соединение через корпус блока.
Если оси двух портов не перпендикулярны друг другу, то эта нагрузка содержит составляющую, на которую соединение изначально не рассчитывалось, и сборка скручивается при затяжке. Потребитель замечает, что фитинг невозможно затянуть до требуемого усилия без применения избыточного момента либо что соединение подтекает под давлением, хотя при статическом пузырьковом тесте оно проходит. На практике именно это является причиной того, что одна и та же партия блоков может быть принята отделом контроля в одну неделю и отклонена сборочной бригадой — на следующей.
Второй скрытый дефект: заусенцы в местах пересечения каналов
Кольцо заусенца образуется там, где пересекаются два сверления
Каждое просверленное отверстие оставляет заусенец в месте выхода сверла, а блок с перекрёстным сверлением содержит их больше, чем можно предположить по внешнему виду блока. Там, где два отверстия пересекаются внутри материала, второе сверление входит в уже выполненное первое и оставляет кольцевой заусенец, свисающий с внутренней стенки как раз на пути потока жидкости. Его никто не видит, поскольку пересечение скрыто внутри массивной латуни, и ни один зонд до него не достаёт.
Этот заусенец вызывает две чётко различимые проблемы. Во-первых, он служит местом скопления загрязнений, которые позже могут оторваться и попасть в поток — именно поэтому латунные стружки появляются в линии спустя недели после ввода в эксплуатацию. Во-вторых, он уменьшает эффективную площадь проходного сечения именно там, где поток должен менять направление, что проявляется в необъяснимом с точки зрения чертежных размеров падении давления.
Почему промывка после механической обработки его не удаляет
Мойка удаляет свободные стружки и охлаждающую жидкость. Она не удаляет заусенец, всё ещё прикреплённый к стенке, и не достигает тыльной стороны кольцевого заусенца, загнувшегося внутрь прохода. Блок может пройти идеальную мойку, успешно пройти визуальную проверку всех отверстий и при этом всё ещё содержать заусенец, который начнёт отслаиваться при появлении потока и давления.
Решение — целенаправленная зачистка пересечений, а не полагание на очистку. В данном заказе проходы были просверлены в такой последовательности, чтобы каждый выход сверла направлялся к отверстию, доступному для обработки; пересечения были зачищены через отверстия с контролируемым проходом инструмента, а критерием готовности блоков к отгрузке стал тест на промывку, а не визуальная проверка.
Как изготавливались блоки: пошагово
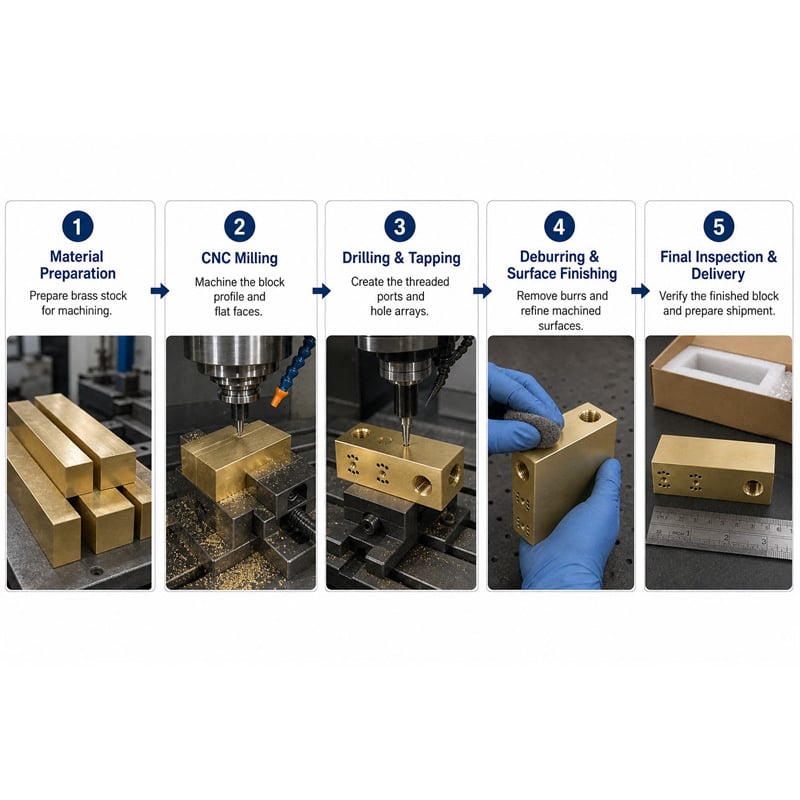
Шаг 1 — фрезерование и выравнивание заготовки по одной основной базовой поверхности
Брус обрабатывается и выравнивается так, чтобы все шесть граней были получены от одного основного базового элемента, при этом грани перпендикулярны и параллельны друг другу. Этот базовый элемент служит ориентиром для всех последующих отверстий и расположений, поэтому он устанавливается один раз и многократно используется, а не создаётся заново.
Этап 2 — обработка верхней и торцевой граней в одном зажиме
Две грани, на которых расположены самые крупные отверстия, обрабатываются в одном зажиме, чтобы оси этих отверстий были выполнены относительно одной и той же установки. Положение отверстий определяется относительно основного базового элемента, а не относительно той грани, на которой они расположены.
Этап 3 — сверление внутренних каналов в заранее спланированном порядке
Там, где чертёж требует взаимосвязанных каналов, сверление выполняется в таком порядке, чтобы контролировать место выхода каждого последующего сверла; в результате заусенец, образующийся при пересечении вторым сверлом, оказывается в месте, доступном для инструмента для зачистки, а не глубоко внутри блока.
Этап 4 — зачистка пересечений через отверстия
Каждое достижимое пересечение зачищается через отверстие с контролируемым проходом, поэтому кольцо заусенца срезается, а не загибается. Это отдельная операция со своим выделенным временем и не является этапом промывки.
Этап 5 — нарезка резьбы во всех отверстиях под прямым углом к их торцевой поверхности и на контролируемую глубину
Резьба нарезается строго перпендикулярно торцевой поверхности, в которой она расположена, и на контролируемую глубину, чтобы фитинг при установке достигал посадочного места с полным зацеплением резьбы и без неполного зацепления в нижней части. Стандарт резьбы, её размер и шаг соответствуют чертежу для каждого номера детали; производство контролирует метчик, глубину нарезки и перпендикулярность, а не полагается на стандартные допущения.
Этап 6 — обработка монтажных узоров и углублений под головку болта от первичного базового элемента
Монтажные узоры и посадочные поверхности отверстий под углубления обрабатываются от того же первичного базового элемента, что и сами отверстия, поэтому узоры, углубления и оси отверстий связаны общей системой допусков, а не каждая из них ориентирована относительно собственной поверхности.
Шаг 7 — промойте, затем пропустите промывочную жидкость через каналы и проверьте, что выходит
Блок промывают, а затем промывают под давлением; промывочная жидкость проходит через фильтр, чтобы можно было реально осмотреть вышедший материал, а не просто предположить его отсутствие. Критерий для отгрузки — то, что показывает фильтр; это проверка, которую действительно можно повторить.
Шаг 8 — осмотрите блок как единый узел, а не только как набор отдельных элементов
Окончательный осмотр включает контроль резьбовых калибров на каждом порте, перпендикулярность порта к его торцевой поверхности, глубину цилиндрического углубления, положение монтажного шаблона, перпендикулярность и параллельность торцевых поверхностей, а также результат промывки под давлением. Суть этого перечня — последний пункт: порт, прошедший проверку по отдельности, должен также соответствовать требованиям в составе всей системы каналов.
Что измерялось в серии из 1500 штук
| Check | Спецификация | Контролировалось на 1500 блоках |
|---|---|---|
| Шесть граней | Перпендикулярны и параллельны относительно одной базовой поверхности | Обрабатываются от основной базовой поверхности на каждом блоке |
| Резьбы портов | Согласно чертежу, измерено | Проверено проходное и непроходное состояния на каждом отверстии |
| Перпендикулярность отверстия к поверхности | На рисунке | Резьбовые отверстия выполнены перпендикулярно, чтобы фитинги входили точно и садились на требуемую глубину |
| Глубина отверстия | Контролируемая глубина | Фитинги установлены с полным зацеплением резьбы |
| Монтажные шаблоны | В положении относительно основного базового элемента | Каждый клапанный фланец прикреплён без повторного сверления |
| Цековки | Общая глубина | Монтажные головки установлены заподлицо и в одной плоскости |
| Состояние ниток | Чистые, без заусенцев | Заусенцы удалены и выполнена контрольная проверка перед упаковкой |
| Проходы | Промыто и промыто под давлением, без стружки | Фильтрация при промывке под давлением не выявила посторонних частиц при сдаче |
| Отделка | Естественный золотисто-матовый цвет | Постоянное расстояние между торцами |
Пятнадцатьсот блоков отправлено за 20 дней, и заказчик сообщил, что сборка линии прошла без повторного сверления, а фитинги вошли на требуемую глубину и обеспечили герметичность.
Неисправность, выявленная нами в ходе собственного пробного запуска
Первые пятьдесят блоков прошли все пункты проверки по листу осмотра, однако один из них не выдержал испытания промывкой под давлением.
Блок, о котором идет речь, прошел ту же стадию мойки, что и остальные блоки, и каждый порт прошел проверку резьбовым калибром. При промывке каналов через фильтр на нем задержалось небольшое количество латуни, а при поперечном разрезе выяснилась причина: операция зачистки была выполнена для двух портов, указанных на чертеже, однако одно пересечение вдоль внутреннего канала недоступно для инструмента с этих портов, и образовавшееся заусенце было не срезано, а загнуто внутрь. Промывка лишь переместила его, но не удалила.
В производство были внедрены три изменения. Порядок сверления был скорректирован так, чтобы указанное пересечение обрабатывалось с противоположной стороны — это обеспечивает расположение заусенца в зоне досягаемости инструмента для зачистки. В качестве критерия выпуска визуальная проверка была заменена испытанием промывки с использованием фильтра. Кроме того, в нашу обратную связь по DFM была добавлена примечание на чертеже относительно доступности каналов, чтобы заказчик, указывающий недоступное пересечение, узнавал об этом до изготовления деталей, а не после.
Между испытанием и серийным производством тест на промывку перестал выявлять материал, а жалобы на мелкие чипы, сопровождавшие этот номер детали в течение двух лет, исчезли одновременно с этим.
Три способа крепления портов к одному кронштейну — сравнение
| Подход | Установка кронштейна | Согласованность по торцевой поверхности | Стоимость настройки | Область применения |
|---|---|---|---|---|
| Обработка с одного базового элемента с минимально возможным количеством зажимов | Однократная фрезеровка торца и выверка на перпендикулярность, после чего обрабатываются все доступные поверхности от основного базового элемента до повторного зажима | Лучший вариант, поскольку порты фрезеруются относительно единого кронштейна | Наиболее высокая стоимость оснастки, наименьший риск | Блоки с портами на нескольких гранях — применённый здесь подход |
| Обработка в двух установках с использованием специализированной оснастки | Вторая установка выполняется относительно обработанного базового элемента, а не относительно новой поверхности | Хорошо, при условии, что приспособление ориентируется на первую установку и проверяется между партиями | Умеренно; приспособление требует технического обслуживания | Блоки, в которых геометрия или ход станка исключают возможность зажима с одной стороны |
| Каждая поверхность обрабатывается относительно собственного базового элемента | Каждая поверхность представляет собой самосогласованную систему | Плохо, и ошибка остаётся незаметной до этапа сборки | Наименьшая стоимость установки, наибольшая стоимость переделки | Простые пластины с элементами только на одной или двух поверхностях |
Средний ряд — источник большинства бракованных партий, и это не проблема механической обработки. Приспособление, сместившееся из исходного положения, по-прежнему обеспечивает изготовление отверстий, перпендикулярных каждой своей поверхности, и лишь сборка может выявить дефект.
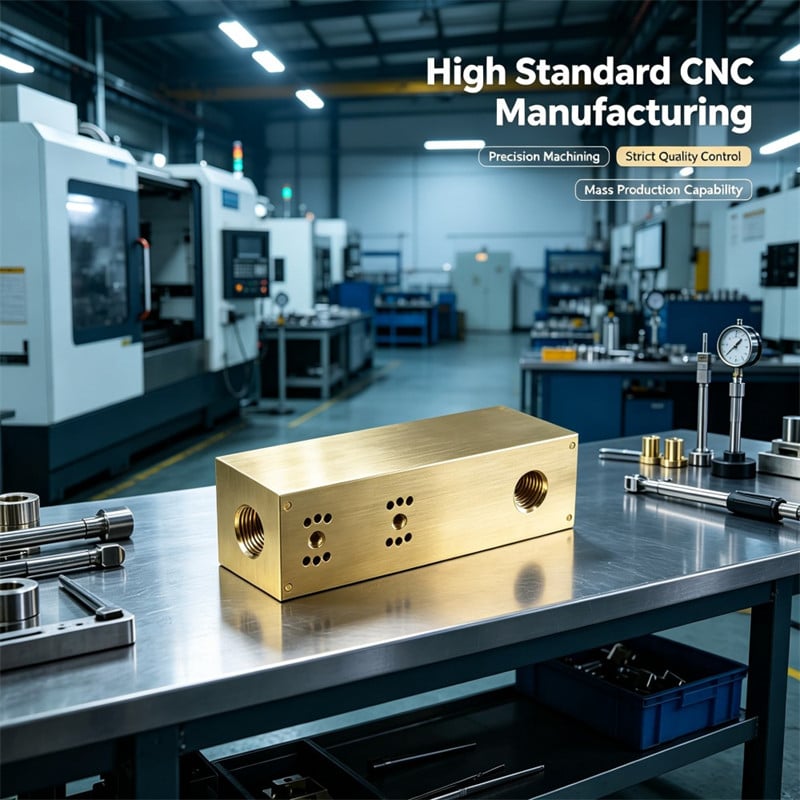
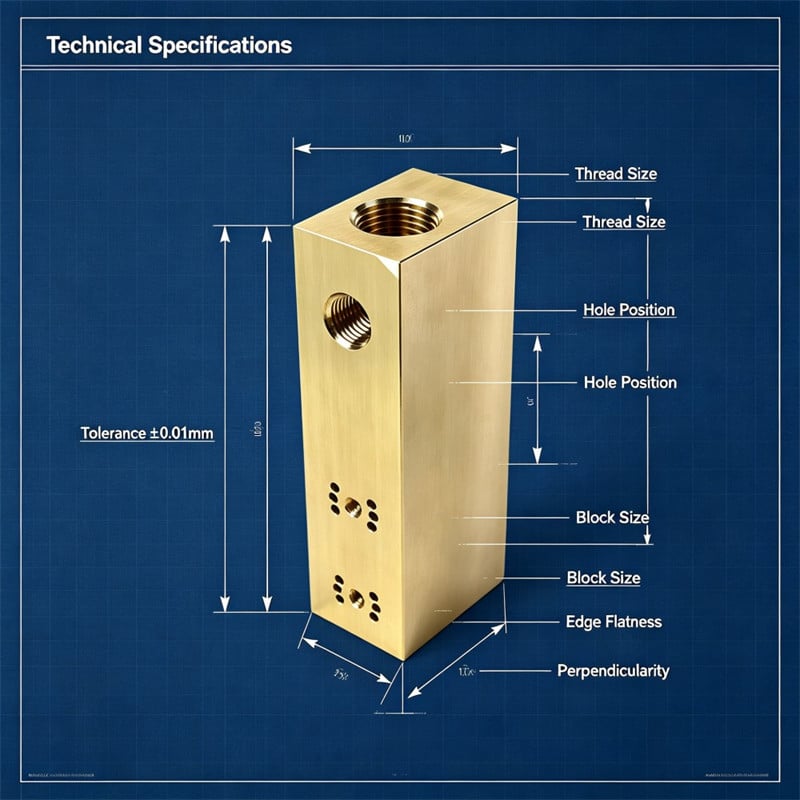
ЧаВО
Почему латунный коллекторный блок протекает, если каждый порт прошёл проверку?
Потому что при проверке портов каждый порт оценивается относительно собственной торцевой поверхности, а утечка вызвана взаимосвязью портов, расположенных на разных поверхностях. Два фитинга, затянутые в две разные поверхности, нагружают друг друга через блок, поэтому любая погрешность в угле между осями двух портов превращается в усилие, на которое соединения не рассчитаны. Блок необходимо проверять как сеть, а не как перечень отдельных элементов.
Требуется ли снятие заусенцев в каналах фрезерованного коллекторного блока?
Да, отдельно от промывки. Промывка удаляет свободные стружки и охлаждающую жидкость, но не удаляет заусенец, всё ещё прикреплённый к стенке в месте пересечения каналов, или заусенец, загнувшийся внутрь канала. Заусенцы, оставленные в местах пересечений, отслаиваются и попадают в систему после ввода в эксплуатацию, а также уменьшают площадь проходного сечения в зонах, где потоку необходимо изменить направление.
Какой стандарт и размер резьбы портов должны быть применены при нарезании резьбы в блоке?
Всё, что указано на чертеже для данного номера детали. Стандарты присоединительных отверстий различаются в зависимости от региона и системы; один и тот же контур блока может поставляться с метрической, унифицированной или трубной резьбой, поэтому стандарт, размер и количество отверстий должны быть указаны на чертеже, а не приниматься по предположению. На производстве контролируются нарезка резьбы, глубина резьбы и перпендикулярность резьбы к торцевой поверхности.
Как проверить блок коллектора на наличие стружки перед сборкой?
Промойте каналы и пропустите промывочную жидкость через фильтр, затем проанализируйте, что задержал фильтр. Визуальный осмотр отверстий не покажет заусенец, расположенный внутри пересечения каналов, а промывка, оставляющая загрязнения внутри, внешне будет выглядеть чистой. Используйте промывку с фильтрацией в качестве критерия выпуска детали, чтобы обеспечить воспроизводимость проверки для каждого блока.
Что указывать на чертеже
Шесть пунктов превращают блок коллектора из приблизительной заготовки в готовую деталь:
1. Укажите стандарт резьбы присоединительных отверстий, их размер и количество на каждое отверстие, а также укажите, на каких поверхностях они расположены.
2. Укажите, имеет ли блок взаимосвязанные внутренние каналы, и если да, то должен ли быть обеспечен доступ ко всем пересечениям для зачистки.
3. Укажите геометрическую взаимосвязь между поверхностями, на которых расположены присоединительные отверстия, в виде допуска на перпендикулярность или параллельность, а не только положения самих отверстий.
4. Укажите глубину резьбы или длину её зацепления для фитингов, чтобы посадочная поверхность была чётко определена, а не предполагалась.
5. Укажите основную базовую поверхность и уточните, что монтажные шаблоны и углубления под головки болтов позиционируются относительно неё.
6. Укажите требуемый уровень чистоты блока и определите, требуется ли перед отгрузкой испытание промывкой или испытание под давлением.
Блок-коллектор представляет собой единый координатный кронштейн, на котором размещён набор резьбовых отверстий, монтажных шаблонов и каналов; его разрушение происходит в зоне стыковки этих элементов, а не в какой-либо отдельной конструктивной особенности. При проектировании следует исходить именно из этого принципа; остальные операции — это обычная фрезерная обработка: плоскости должны сохранять перпендикулярность, присоединительные отверстия — обеспечивать посадку на заданную глубину, посадочные поверхности клапанов — обеспечивать прямое и надёжное крепление, а каналы — оставаться чистыми на протяжении всего срока службы оборудования.