 EN


Отжиг после механической обработки: закрывается ли паз?
Закалка после механической обработки выглядит аккуратным способом изготовления установочного элемента.
Деталь уже готова к термообработке, цикл придаёт ей требуемую чертежом твёрдость, и после этого ничего не требуется обтачивать на уже закалённом материале. Проблема в том, что все размеры и геометрические параметры, зафиксированные в чертеже, были заданы до того, как деталь пережила наибольшее напряжение в своей жизни, а наиболее критичные для данной детали элементы — это те, у которых минимальный запас материала по периметру.
Заказ № 260414004 поступил в октябре 2023 года от производителя нержавеющих установочных и приспособительных компонентов; предыдущий цех выполнял именно такую технологию. После термообработки детали вернулись с частично сомкнутым узким пазом на боковой поверхности, тонкой перемычкой под центральной выемкой, потерявшей плоскостность, и несколькими резьбовыми отверстиями, в которые крепёжные элементы входили с трудом. На контрольном столе в мягком состоянии каждая из этих деталей соответствовала допускам.
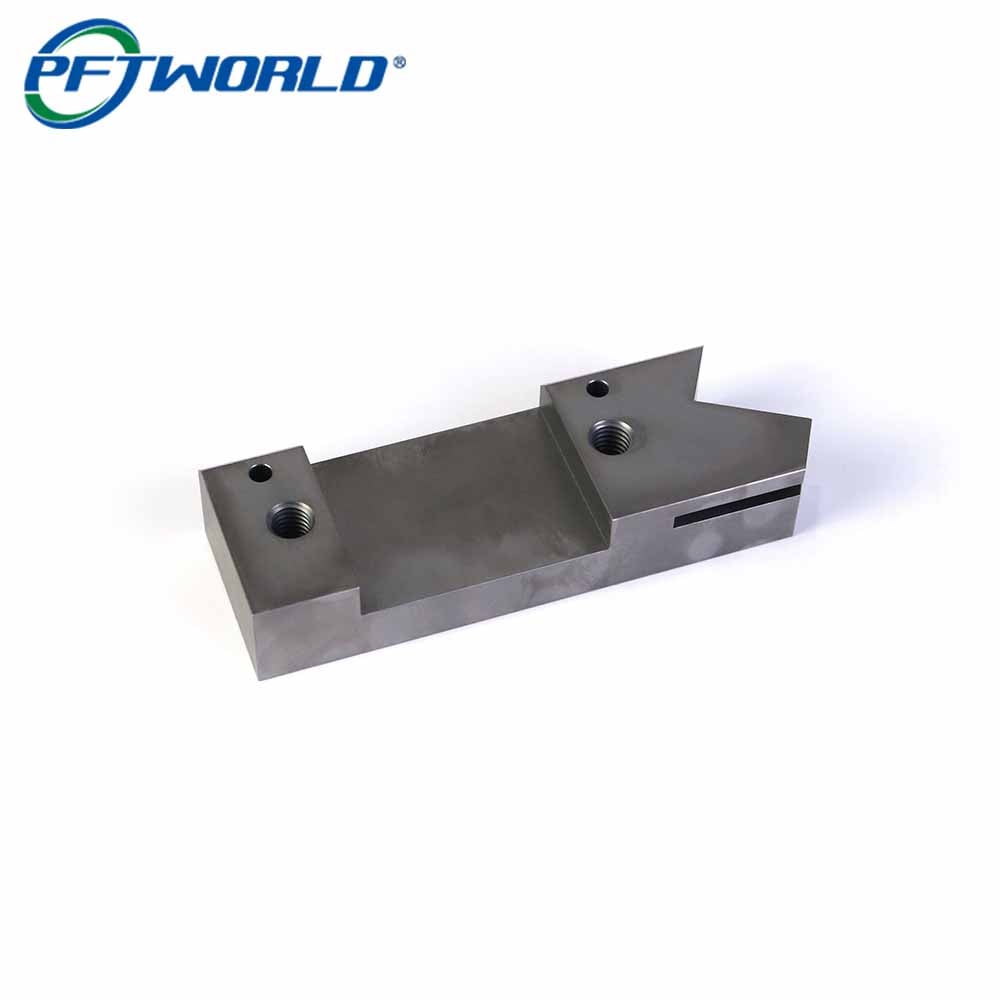
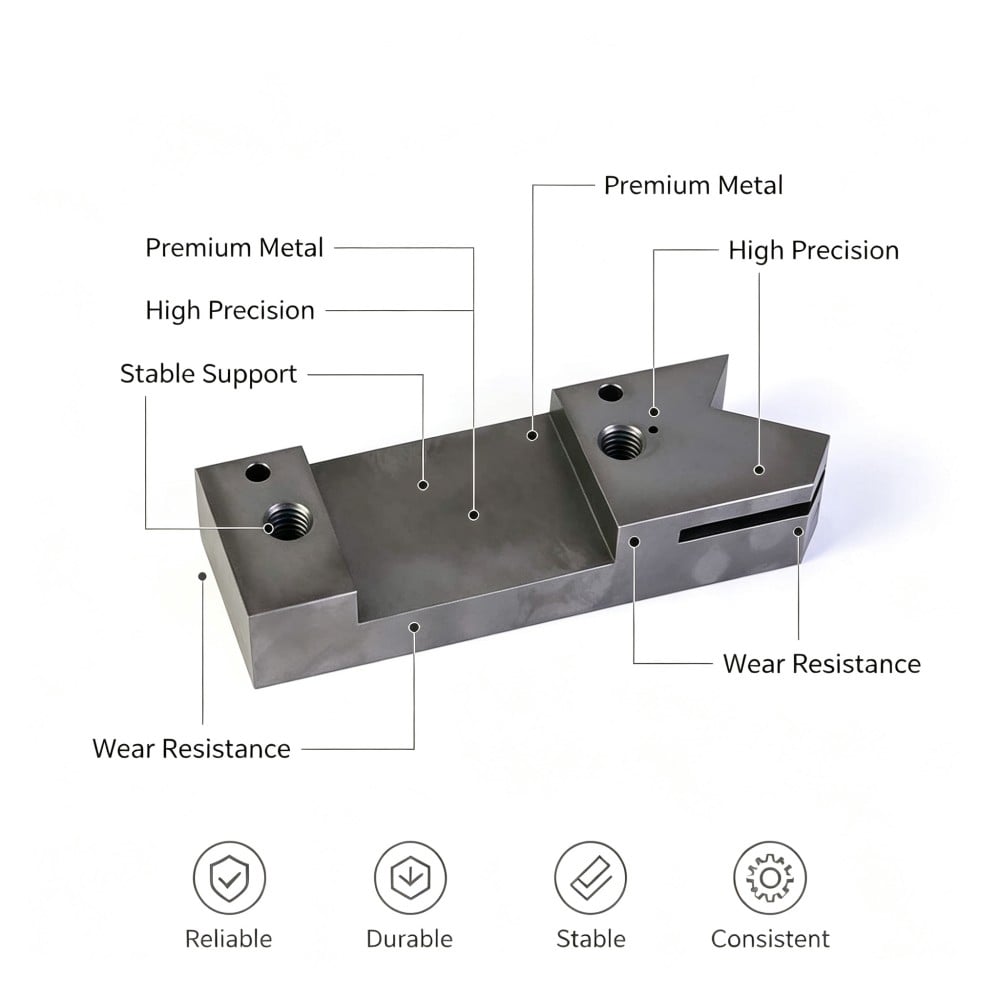
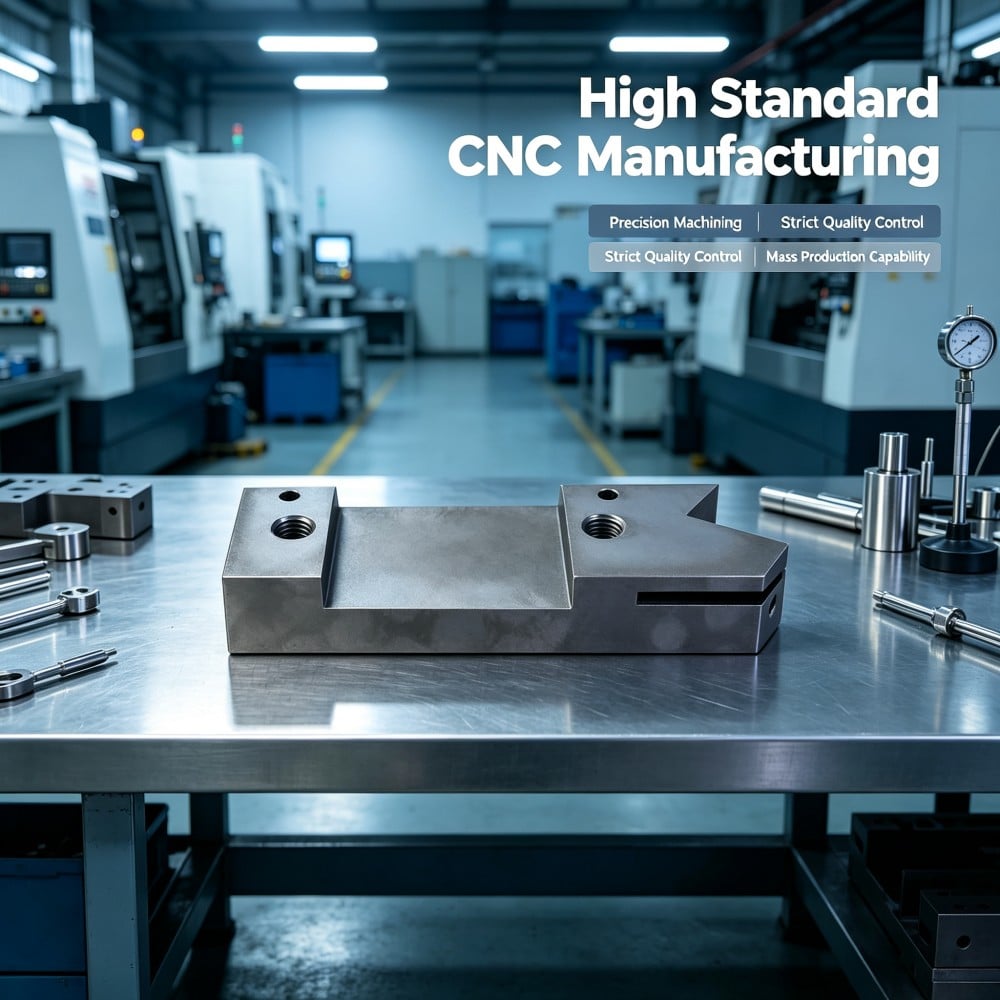
Детали на фотографиях — это серийное производство: деталь из мартенситной нержавеющей стали марки 1Cr17Ni2, примерно 110 мм в длину и 20 мм в высоту, обработанная фрезерованием; по центру имеется прямоугольный карман шириной около 55 мм, дно которого образует тонкая перемычка, а с обеих сторон расположены два выступающих концевых участка длиной примерно 25 и 30 мм; каждый из них содержит одну резьбовую сквозную отверстие и одно малое отверстие под штифт; один конец имеет вырез, а через боковую поверхность прорезан узкий паз. Матовая угольно-серая поверхность с лёгким мраморным рисунком — это финишная отделка после термообработки, а не покрытие.
Какова функция этой детали?
Три задачи, и две из них выполняются самой тонкой металлической частью.
Концевые участки обеспечивают базирование. Их торцевые поверхности служат опорными поверхностями для установки детали в приспособлении, поэтому они должны лежать в одной плоскости. Если один концевой участок расположен выше другого, деталь будет качаться в приспособлении, и все измерения, выполненные относительно неё, будут проводиться относительно подвижной базы.
Дно кармана — это контролируемая опорная поверхность. Карман фрезеруется на такую глубину, чтобы оставшаяся перемычка была достаточно тонкой для обеспечения требуемого поведения детали и в то же время достаточно жёсткой, чтобы не деформироваться под нагрузкой. Перемычка — это самая тонкая часть детали, поэтому именно она первой провисает.
Резьбовые отверстия и отверстия под штифты являются интерфейсами. Резьбовое отверстие принимает крепёжный элемент, удерживающий деталь внизу; отверстие под штифт принимает центрирующий штифт; оба отверстия должны совпадать с приспособлением при каждой установке.
Добавьте узкий паз и вырезанный конец — и картина будет завершена: деталь, точность которой определяется тонкими стенками, обработанными до прохождения материала через термический цикл.
Почему фрезерование до закалки изменяет деталь?
Фрезерование приводит к неравномерному снятию остаточных напряжений, а карман вызывает их максимальное высвобождение.
Присутствующее в заготовке внутреннее напряжение зафиксировано процессом прокатки, в результате которого она была получена; каждый разрез перераспределяет это напряжение. Фрезерование плоской поверхности с одной стороны изменяет распределение напряжений; фрезерование кармана в центральной части детали изменяет его иным образом, поскольку удаляет материал из центра сечения, оставляя наружные стенки нести оставшуюся нагрузку.
В результате получается деталь, геометрически точная в момент отхода режущего инструмента, но находящаяся под иной внутренней нагрузкой по сравнению с исходной. Визуально пока ничего не произошло. Деталь просто подготовлена к деформации.
Карман и паз удаляют материал, который обеспечивал жёсткость детали.
Прямоугольный карман и узкий паз — оба являются элементами, удаляющими металл, который в противном случае поддерживал бы деталь в прямолинейном положении. До фрезерования кармана деталь представляет собой сплошное сечение, а её стенки ограничены соседним материалом. После фрезерования перемычка становится тонким основанием, а две площадки по обе стороны от паза получают возможность свободно смещаться относительно друг друга.
В этом и заключается весь смысл функций, а также именно это определяет важность последовательности. Функция, освобождающая конструкцию, должна выполняться на участке, движение которого уже завершено; в противном случае движение, которое она обеспечивает, произойдёт позже — на уже завершённом участке.
Термический цикл завершает движение, начатое инструментом.
Закалка и отпуск — это контролируемый термический цикл, и для детали подобного типа это самое значительное напряжение, с которым она когда-либо столкнётся. Нагрев позволяет внутренним напряжениям перераспределиться, закалка фиксирует твёрдую структуру, а отпуск доводит твёрдость детали до значения, указанного на чертеже. На каждом этапе материал получает ещё одну возможность стабилизироваться в желаемой форме.
В массивной детали движение компенсируется оставшейся частью. В детали с тонкой перемычкой и узким пазом именно те участки, которые деформируются, попадают в пределы допусков чертежа, поскольку они являются единственными участками, свободными для такого перемещения.
На коррекцию не остаётся никакого запаса по чистовой обработке.
Причина кажущейся эффективности операции «фрезерование с последующим закалкой» заключается в том, что чистовые проходы выполняются при свободном резании материала, когда стойкость инструмента высока, поверхность получается чистой, а резание можно вести с высокой скоростью. Однако за это приходится платить: деталь поступает на термообработку без остатка припуска для удаления.
После завершения цикла обработка переместившейся конструктивной особенности уже не является задачей черновой обработки. Деталь имеет твёрдость, указанную на чертеже, перемещение происходит в пределах готовой геометрии, и его устранение требует резания твёрдого материала на элементе, который может не иметь запаса припуска. Именно такой компромисс предусматривает данная последовательность обработки; в данном случае решение принимается отдельно для каждой конструктивной особенности, а не как единое правило.
Две конструктивные особенности, которые смещаются сильнее всего на детали подобного типа
Узкий паз и его ширина
Паз разделяет два участка, которые ранее были соединены, и его прорезание устраняет ограничение между ними. В последующем цикле каждый участок перемещается в соответствии с напряжением, действующим вокруг него, и расстояние между ними изменяется: обычно уменьшается, иногда увеличивается и редко остаётся неизменным по всей длине.
Симптом на стадии сборки является специфическим. Посадочная вставка, которая свободно входила в паз на мягкой детали, после обработки не проходит через него; причина не в самой вставке и не в чертеже. Номинальная ширина паза соответствует заданной, но его эффективная ширина — нет, а проверка, выполненная на мягкой детали, не выявляет этого дефекта.
Резьбовое отверстие, зазор по боковым сторонам резьбы и налёт внутри него
Резьбовое отверстие изменяется одновременно двумя способами в ходе цикла. Профиль резьбы слегка искажается по мере перемещения материала и реакции поверхности, что приводит к потере бокового зазора, необходимого для крепёжного элемента; кроме того, обработанная поверхность оставляет тонкий налёт в резьбе, который винт должен срезать при завинчивании.
Оба эффекта направлены в одну сторону. Отверстие, которое до обработки свободно принимало винт, после обработки начинает заклинивать его на половине пути; при попытке вкрутить винт насильно слесарь повреждает резьбу и обвиняет нарезание резьбы. Нарезание резьбы выполнено правильно; просто отверстие теперь относится к другой детали.
Как изготовлялись детали — пошагово?
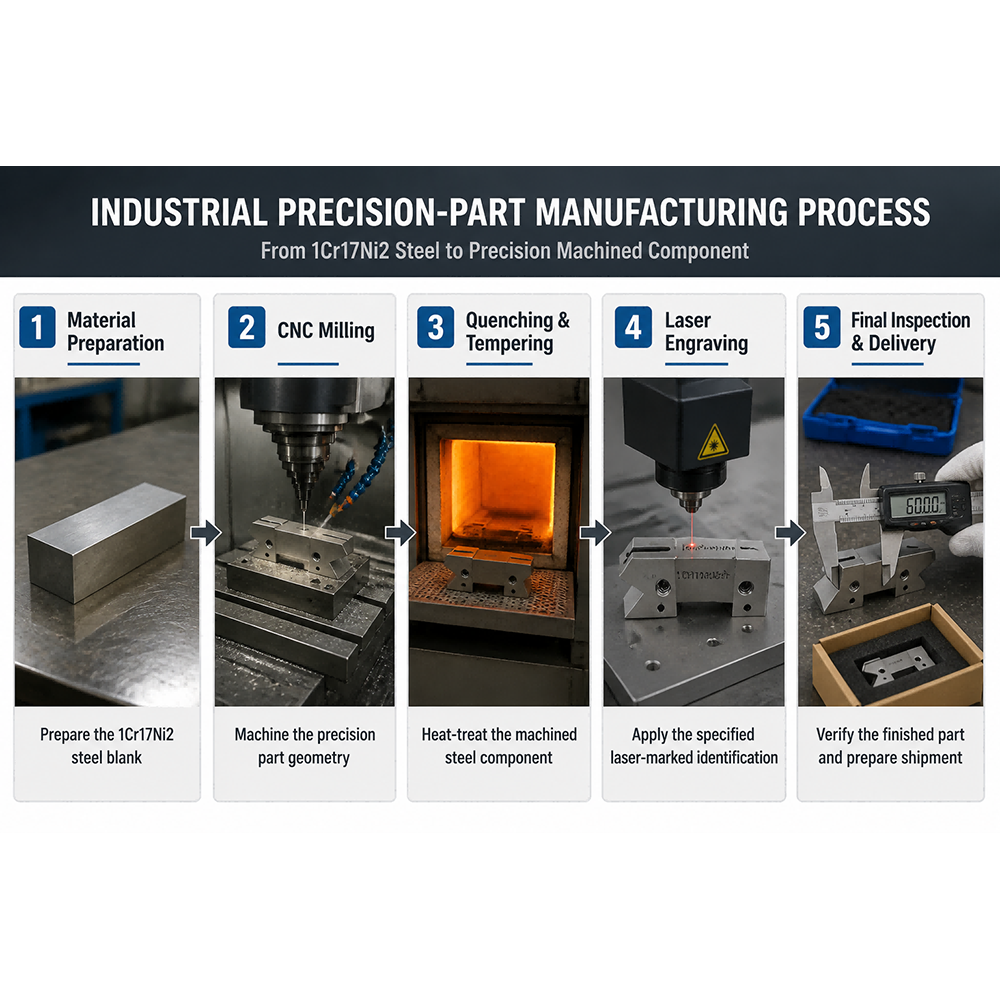
Шаг 1 — черновая обработка детали и снятие остаточных напряжений перед чистовой обработкой
Деталь вытачивается из прутка марки 1Cr17Ni2 с равномерным припуском по всем поверхностям, затем ей дают «отстояться» перед чистовыми проходами. Удаление основной массы материала в первую очередь и предоставление детали возможности отреагировать на это до того, как будут выполнены окончательные размерные проходы, позволяет наиболее значительным деформациям произойти тогда, когда ещё остаётся достаточный запас металла для снятия.
Шаг 2 — чистовая обработка торцов и перемычки кармана симметричными проходами
Лицевые поверхности и карман фрезеруются с удалением припуска, распределённого равномерно по периметру детали, а не только с одной стороны; дно кармана обрабатывается так, чтобы оставить перемычку требуемой по чертежу толщины. Обработка кармана от середины сечения к периферии обеспечивает равномерную нагрузку на стенки в процессе работы инструмента.
Этап 3 — Закалка и отпуск до твёрдости, указанной на чертеже
Деталь проходит полный цикл закалки и отпуска до твёрдости, заданной на чертеже; именно это обеспечивает необходимую стойкость к износу и сопротивление деформации в условиях эксплуатации. Это наибольшее изменение размеров детали, и все последующие операции планируются с учётом данного факта.
Этап 4 — Обработка торцевых поверхностей двух концов после термообработки
Торцевые поверхности двух концов обрабатываются после термообработки за одну установку, чтобы опорные поверхности оказались в одной плоскости. Эта операция обеспечивает устойчивое положение детали в приспособлении; выполнить её до термообработки невозможно, если требуется сохранить плоскостность этих поверхностей.
Шаг 5 — Завершить паз по ширине после цикла
Паз предварительно обрабатывается до термообработки и окончательно обрабатывается по ширине после неё, поэтому последний проход по пазу выполняется на детали, которая уже изменила свои размеры. Толщина стенок с обеих сторон проверяется одновременно, поскольку паз, соответствующий по ширине, но смещённый относительно центра, всё равно не примет вставку.
Шаг 6 — Пройти резьбовые отверстия и выполнить фаску
Резьбовые отверстия проймаются после цикла для восстановления бокового зазора резьбы, утраченного при термообработке, а также для удаления обработанного слоя с боковых поверхностей резьбы; фаска выполняется заново, чтобы крепёж входил строго перпендикулярно. Это не повторное нарезание резьбы большего размера, а восстановление исходной формы резьбы, указанной на чертеже, на детали, изменившейся после первоначальной обработки.
Шаг 7 — Просверлить и развернуть отверстия под штифты со стороны готовых поверхностей
Отверстия под штифты сверлятся и развертываются с торцов, обработанных фрезерованием, поэтому их положение определяется относительно поверхностей, используемых приспособлением. Выполнение этой операции после цикла обработки предотвращает неправильное (неквадратное) входное положение штифтов.
Этап 8 — зачистка заусенцев, затем контроль детали в том виде, в каком она будет использоваться
После каждой фрезерной операции зачищаются заусенцы на кромках пазов и вырезов. Окончательный контроль включает глубину кармана и толщину перемычки, соосность двух торцевых частей, ширину и положение паза, резьбовые и отверстия под штифты, а также состояние поверхности; он выполняется на готовой детали, а не выводится расчётным путём из измерений заготовки.
Что было измерено при серийном выпуске 1500 штук?
| Check | Спецификация | Обеспечено на партии из 1500 штук |
|---|---|---|
| Концевые детали | Базирующие поверхности лежат в одной плоскости | Торцы обработаны фрезерованием за один установ после цикла |
| Карман | До размера по чертежу, перемычка плоская | Толщина перемычки выдержана по чертежу |
| Слот | По ширине и по положению | Предварительно обработано до термообработки, окончательно обработано после неё |
| Резьбовые отверстия | Крепёжные элементы начинают вворачиваться и вкручиваются вручную | Профиль резьбы восстановлен после цикла, входной участок перерезан |
| Отверстия под штифты | В правильном положении и под прямым углом, штифты плотно сидят | Сверление и развертывание выполняются со стороны торца, обработанного фрезерованием |
| Твёрдость | Диапазон чертежа, равномерный | Закалка и отпуск по контролируемому циклу |
| Выточки и уступы | По чертежу | Обрезано и проверено |
| Крайние | Заусенцы удалены, ничего не осыпается | Заусенцы удалены на каждом этапе: по кромке паза и выемки |
| Отделка | Матовый угольно-серый цвет, равномерная мраморность | Единообразие в пределах всей партии |
Пятнадцатьсот деталей отгружено за 20 дней; заказчик сообщил, что установочные поверхности лежат в одной плоскости, крепёжные элементы вкручиваются вручную, штифты полностью садятся на место, а приспособление собирается без доработки.
Неисправность, выявленная нами в ходе собственного пробного запуска
Наши пробные детали были изготовлены оптимальным способом: фрезеровка до размера, затем термообработка. Все пробные детали прошли окончательную проверку в мягком состоянии, однако после термоцикла часть из них уже не собиралась.
Первым признаком стала деформация паза. Поперечные сечения пробных деталей показали, что ширина паза уменьшилась более чем допускалось чертежом, причём две перемычки смещались вдоль длины на разные величины — паз, идеально совпадавший на сборочном столе, перестал принимать вставку. Вторым признаком стали резьбовые отверстия: крепёжные элементы начинали вворачиваться вручную, но на середине пути заклинивались на резьбе, которая до термоцикла соответствовала требованиям по форме.
Было внесено три изменения в производственный процесс. Паз и резьбовые отверстия были перенесены на стадию после термообработки: черновая обработка паза выполнялась до термообработки, а чистовая — после неё; нарезка резьбы производилась после термообработки. Торцевые поверхности обрабатывались после термоцикла за один установ, что обеспечило расположение базовых поверхностей в одной плоскости и создало стабильную опору для отверстий под штифты. Кроме того, точка контроля была перенесена так, чтобы измерение освобождения проводилось на готовой детали, поскольку проверка, выполненная до операции, вызывающей деформацию, вообще не является проверкой.
Между испытательной и серийной партиями жалобы на пазы и резьбу исчезли, а расхождения в размерах в мягком состоянии перестали наблюдаться по сравнению с готовой деталью.
Три возможных маршрута обработки детали, требующей высокой твёрдости и точности, для сравнения
| Маршрут | Когда критические элементы обрабатываются | Риски, связанные с размерами | Сохранение твёрдости | Область применения |
|---|---|---|---|---|
| Черновая обработка, отжиг, затем чистовая обработка | Торцевые поверхности, паз и отверстия обрабатываются после термоцикла на материале с твёрдостью, указанной на чертеже | Наименьший, поскольку окончательная обработка выполняется на детали, которая уже претерпела деформацию | Сохраняется, поскольку финишная обработка выполняется лёгкими проходами, а деталь уже имеет требуемую твёрдость | детали с тонкими стенками, узкими пазами или критичными отверстиями, используемый здесь маршрут |
| Фрезеровать до размера, затем закалить | Всё вырезается в мягком состоянии, а термообработка — последняя операция | Наивысший при обработке тонких и свободных элементов, не имеющих припуска и не требующих второй обработки | Сохранено, а резка в мягком состоянии быстрая и чистая | Простые сплошные детали без тонких участков или плотно прилегающих пазов |
| Обработка из предварительно термообработанного прутка | После механической обработки термообработка не выполняется вообще | Наименьший для перемещения, но исходное состояние заготовки должно соответствовать каждому элементу | Определяется по поставляемому прутку, поэтому чертёж должен допускать такое состояние | Детали, твёрдость которых по чертежу может быть достигнута из имеющегося в наличии проката, а геометрия — простой. |
Средний вариант выглядит самым дешёвым в коммерческом предложении, но требует наибольших затрат на переделку. Он допустим для изготовления надёжной детали; однако в данном случае паз и выемка делают его неподходящим, поскольку именно эти элементы освобождают конструкцию, а также определяют допуски по чертежу.
ЧаВО
Почему фрезерованный паз сужается после термообработки?
Потому что при фрезеровании паза удаляется материал, соединявший два участка («берега»), а термический цикл позволяет каждому из них сместиться под действием внутренних напряжений. Расстояние между ними изменяется — обычно уменьшается, причём неодинаково по длине. Паз, соответствовавший заданной ширине до термоцикла, не гарантирует соблюдение этой ширины после него.
Почему резьбовое отверстие не принимает винт после закалки?
Две причины одновременно. Форма резьбы искажается по мере перемещения материала в ходе термоцикла, что устраняет боковой зазор, на который рассчитывал крепёжный элемент; кроме того, обработанная поверхность оставляет тонкий слой накипи на боковых поверхностях резьбы, через который винт вынужден прорезать новую резьбу. Протяжка резьбы после цикла восстанавливает её форму и очищает боковые поверхности, а повторное нарезание входного участка позволяет крепёжному элементу начать завинчивание строго по оси.
Обрабатывать ли деталь до или после термообработки?
Обрабатывайте элементы, освобождающие конструкцию, после цикла, а основную массу материала — до него. Черновая обработка до термообработки выполняется быстро и щадяще для инструмента; чистовая обработка тонкой стенки кармана, узкого паза или критичного отверстия после цикла обеспечивает соблюдение требуемых параметров этих элементов. Последовательность обработки определяется отдельно для каждого элемента: если допуск на элемент является жёстким относительно возможного смещения при термоцикле, то его следует обрабатывать после цикла.
Как сохранить плоскостность тонкой стенки кармана в ходе термоцикла?
Путем оставления при черновом фрезеровании запаса материала на перемычке, фрезерования кармана с равномерным снятием материала по периметру детали, а не с одной стороны, и окончательной обработки перемычки после термообработки — так, чтобы последний проход выполнялся на уже стабилизированной детали. Если перемычку фрезеровать до конечной толщины до термообработки, то надёжность результата зависит от неподвижности материала, однако при такой малой толщине это невозможно.
Что указать на чертеже?
Шесть пунктов предотвращают превращение фрезерованной и термообработанной детали в переделочную:
1. Указать требуемую твёрдость детали при поставке и уточнить, достигается ли она термообработкой после механической обработки или берётся из исходного прутка.
2. Указать поверхности, которые должны быть взаимно параллельны, и задать допуск плоскостности, чтобы цех мог обработать их за один установ после цикла.
3. Указать ширину паза и его положение с допусками и указать, что ширина действительна после термообработки.
4. Указать толщину перемычки под карманом с допуском, поскольку именно эта толщина определяет величину возможного смещения дна кармана.
5. Указать обозначение резьбы и сообщить, что отверстия должны быть чистыми и полностью нарезанными после обработки, а крепёжные элементы должны вворачиваться вручную.
6. Уточнить, допустимо ли состояние обработанной поверхности без дополнительной доработки или же пятнистость должна быть удалена с функциональных поверхностей.
Механическая обработка до термообработки — не ошибка. Рассмотрение этого этапа как последовательного решения, а не как удобства, отличает деталь, помещённую в приспособление, от детали, возвращённой после обработки. Определите, какие элементы могут быть перенесены, разместите их на дальней стадии цикла — и геометрия перестанет быть «гонкой» между инструментом и охлаждением.