 EN


Обработка кронштейна с проушиной: почему штифт установлен под углом?
Обработка кронштейна с проушиной — это такой вид работ, при котором все размеры в отчёте о проверке могут соответствовать допускам, но при этом соединение всё равно не будет функционировать.
Заказ № 260414004 поступил в августе 2023 года от производителя кронштейнов с проушинами и крепёжных компонентов, чья предыдущая мастерская поставляла кронштейны, которые, формально говоря, соответствовали чертежам. Ось свободно входила в вилку вручную, два отверстия в основании совпадали с отверстиями в раме, основание плотно лежало на поверхности, однако при движении соединение отклонялось в одну сторону, а через несколько недель эксплуатации на одной стороне отверстия для оси образовалась ярко выраженная полоса износа.
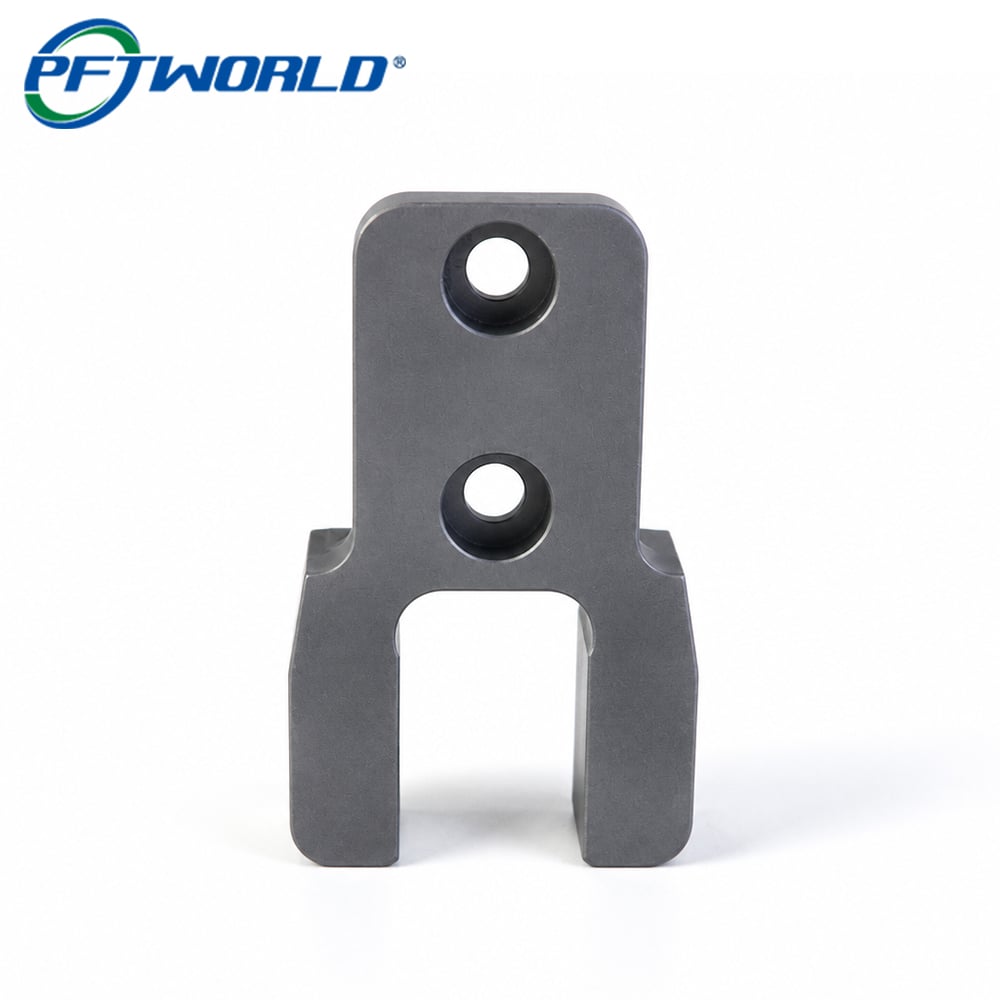
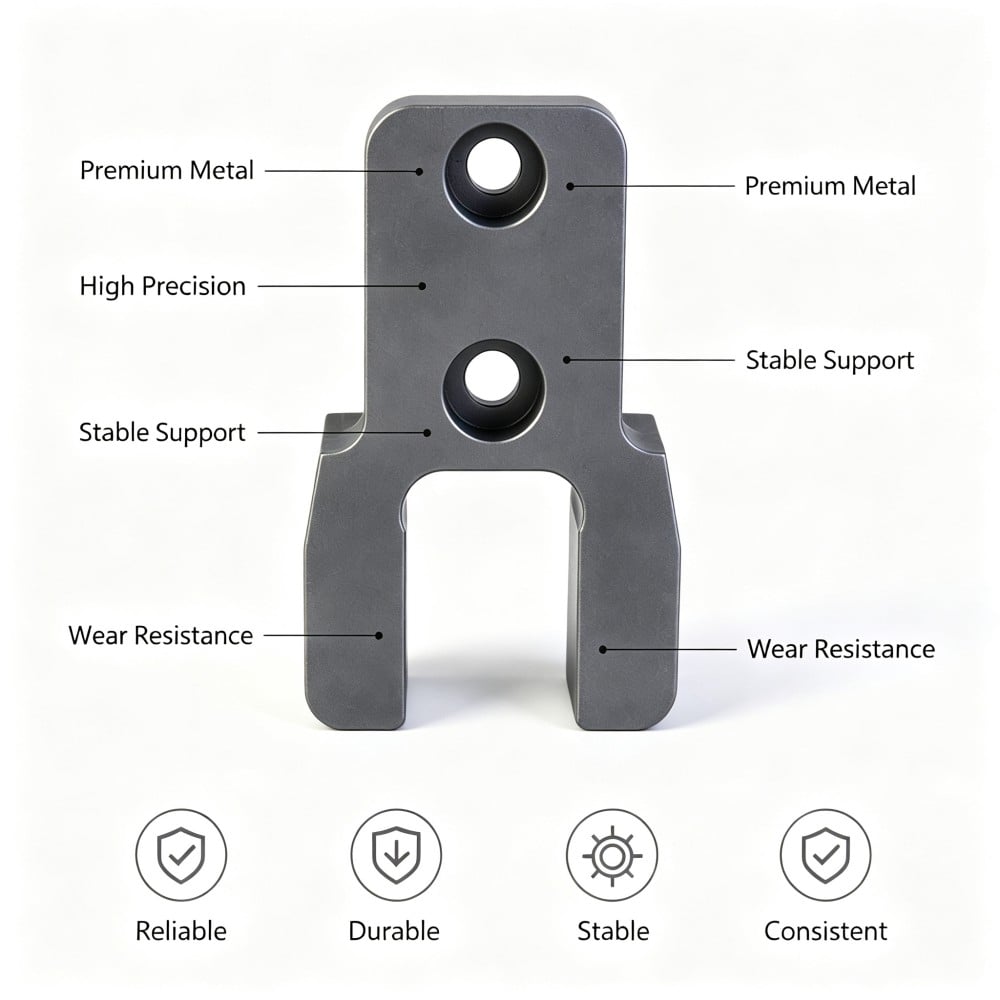
Детали на фотографиях относятся к серийному производству: кронштейн-вилка из мартенситной нержавеющей стали марки 1Cr17Ni2 длиной примерно 72 мм, закалённый и отпущенный, с массивным вилкообразным концом, имеющим два штыря и глубокий U-образный паз, более мелкую выемку, выполненную на лицевой стороне вилки, и тонкую прямоугольную основную пластину шириной около 24 мм с двумя потайными крепёжными отверстиями, расположенными на расстоянии примерно 25 мм друг от друга. Тёмно-угольно-серая матовая поверхность — это финишная отделка после термообработки.
Какова функция этого кронштейна?
Три операции, и они работают только совместно.
Основная пластина устанавливается. Её нижняя сторона является монтажной поверхностью, а два потайных отверстия фиксируют кронштейн на раме. Головки болтов должны располагаться ниже этой поверхности, чтобы ничто не выступало над ней, а пластина должна лежать ровно, чтобы кронштейн не качался при затяжке.
Вилка воспринимает ось. Каждый из двух штырей имеет сквозное отверстие, через которое проходит ось; следовательно, оба отверстия должны быть соосными. Вокруг отверстия U-образный паз и выемка определяют положение сопрягаемой детали и величину её возможного перемещения.
Кронштейн удерживает угол. Это задача, которая никогда не отражается в одном измерении: штифт должен быть строго перпендикулярен монтажной поверхности. Если это условие не выполняется, кинематическая связь работает с перекосом, штифт нагружает одну кромку отверстия, и износ проявляется в месте, где кронштейн никогда не подозревался в причастности.
Почему каждый элемент может соответствовать требованиям, а сборка при этом всё равно не работает?
Каждый элемент проверяется по отношению к самому себе.
Отверстие имеет диаметр и положение. Паз имеет глубину. Плита имеет толщину и плоскостность. Штырь имеет толщину и параллельность по отношению к соседнему штырю. Каждый из этих параметров можно измерить отдельно, и на данном кронштейне каждый из них был измерен и признан соответствующим.
Вот в чём подвох в отчёте о контроле. Отчёт, составленный исключительно на основе проверок отдельных элементов, описывает набор элементов, а не функционирующий кронштейн.
Сборка использует именно взаимосвязи между элементами
Штифт не учитывает, насколько круглым является каждый из отверстий по отдельности. Его интересует лишь то, совпадают ли оси двух отверстий и перпендикулярна ли эта общая ось поверхности, к которой крепится кронштейн. Сопрягаемый компонент не обращает внимания на глубину кармана саму по себе; его интересует параллельность дна кармана поверхности, на которой монтируется кронштейн, поскольку именно эта параллельность обеспечивает надёжную посадку компонента в течение всего хода.
Ни одна из этих взаимосвязей не отражается в виде строки на стандартном листе контроля. Они определяют разницу между кронштейном, который проходит проверку, и кронштейном, который действительно работает, и именно эти требования наиболее вероятно нарушаются при термообработке.
Монтажная поверхность — это базовая поверхность, которую фактически использует заказчик.
При сборке кинематической цепи кронштейн закрепляется болтами, и с этого момента все геометрические взаимосвязи в сборке определяются монтажной поверхностью. Она является первичным базовым элементом независимо от того, указано ли это на чертеже или нет.
Таким образом, монтажная поверхность является эталоном, относительно которого изготавливается и измеряется кронштейн. Кронштейн, обработанный и проверенный по его вилке или по внешним кромкам основания, изготовлен по эталонам, с которыми заказчик никогда не взаимодействует; разница между этими эталонами и монтажной поверхностью и вызывает изгиб в кинематической цепи.
Два соотношения, которые ухудшаются при термообработке
Ось штифта и монтажная поверхность
Отверстия под штифт фрезеруются, когда материал легко обрабатывается резанием — в случае такого кронштейна это означает до термоцикла. Отверстия получаются круглыми, находятся в заданном положении в вилке и перпендикулярны поверхностям, относительно которых производилась настройка станка в момент обработки.
Затем кронштейн подвергают закалке и отпуску. Основание и вилка — это сильно различающиеся участки одной и той же детали: вилка толстая, основание тонкое, и оба участка по-разному реагируют на термический цикл. Основание деформируется сильнее, чем вилка, а взаимное расположение вилки относительно основания как раз и определяет угол оси штифта относительно монтажной поверхности.
В результате получается кронштейн, у которого оба отверстия остаются круглыми и сохраняют требуемый диаметр, основание по-прежнему лежит ровно, а ось штифта приобретает угол наклона относительно монтажной поверхности. Ничто в отчёте не изменилось. Изменилась сборка.
Дно кармана и рабочие поверхности зубьев
Карман на лицевой стороне вилки выполнен мелким; его задача — контролировать положение сопрягаемого компонента и ограничивать его перемещение. Его глубина важна, однако на данном кронштейне также важна параллельность дна кармана монтажной поверхности, поскольку наклон дна кармана вызывает смещение сопрягаемого компонента.
Карман вырезается до цикла, как и остальная часть вилки, поэтому то же самое движение, которое наклоняет ось штифта, наклоняет и дно кармана. Карман правильной глубины в центре и более мелкий с одной стороны заставит сопрягаемый элемент упереться в один край, и слесарь опишет его как «люфтующий», а не как «наклоненный», что направит расследование в неверном направлении.
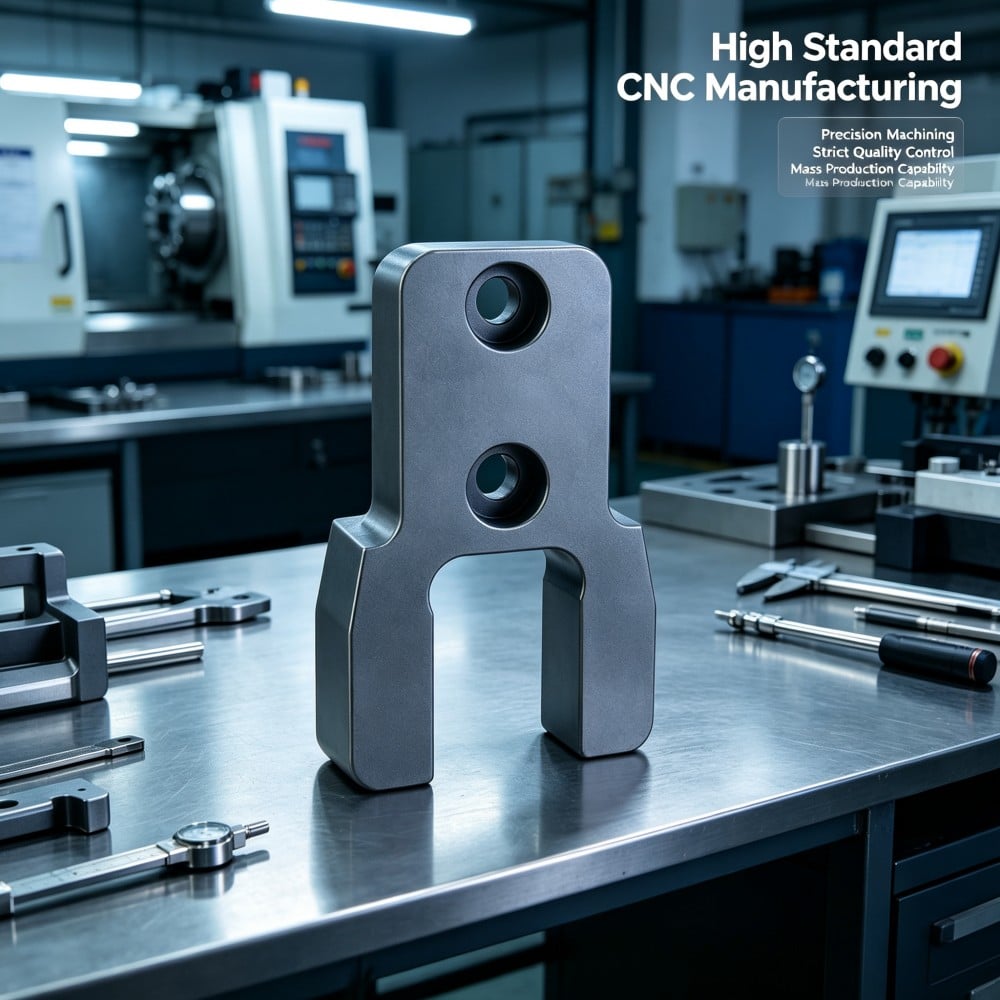
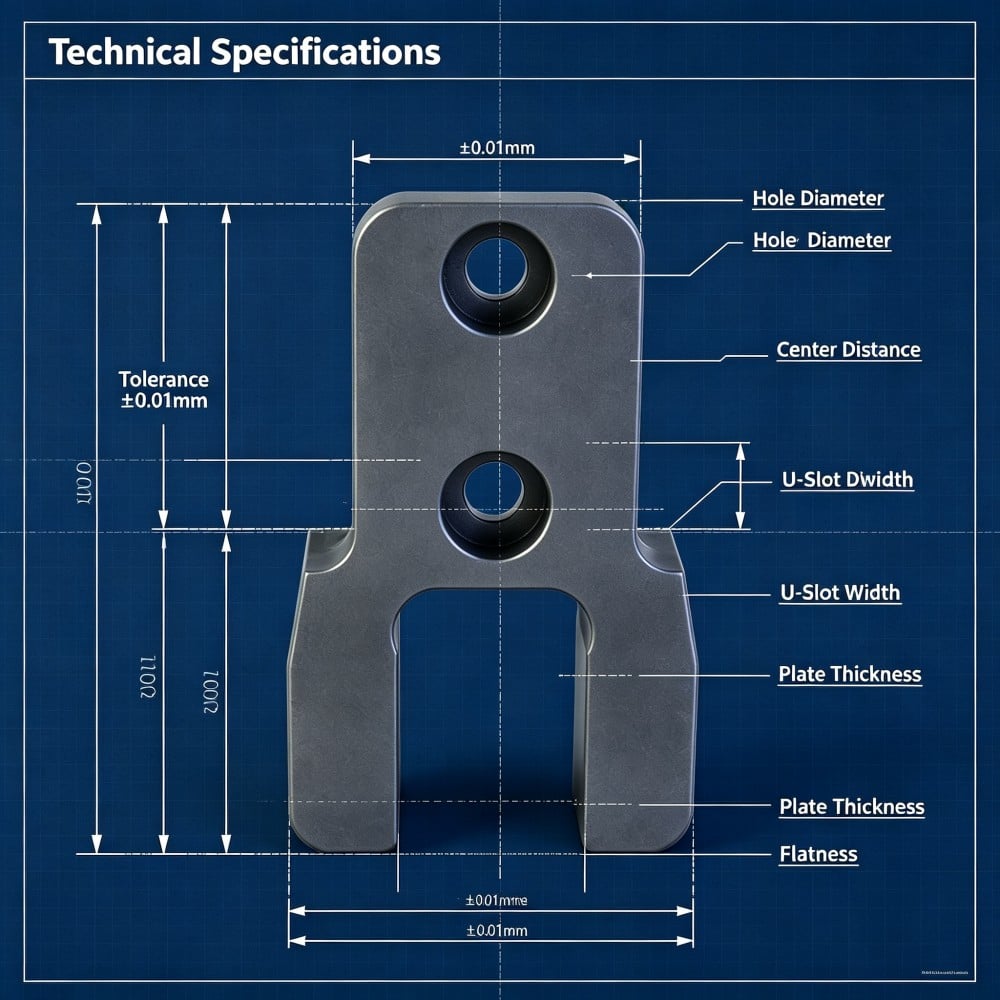
Как изготовляли кронштейны — пошагово?
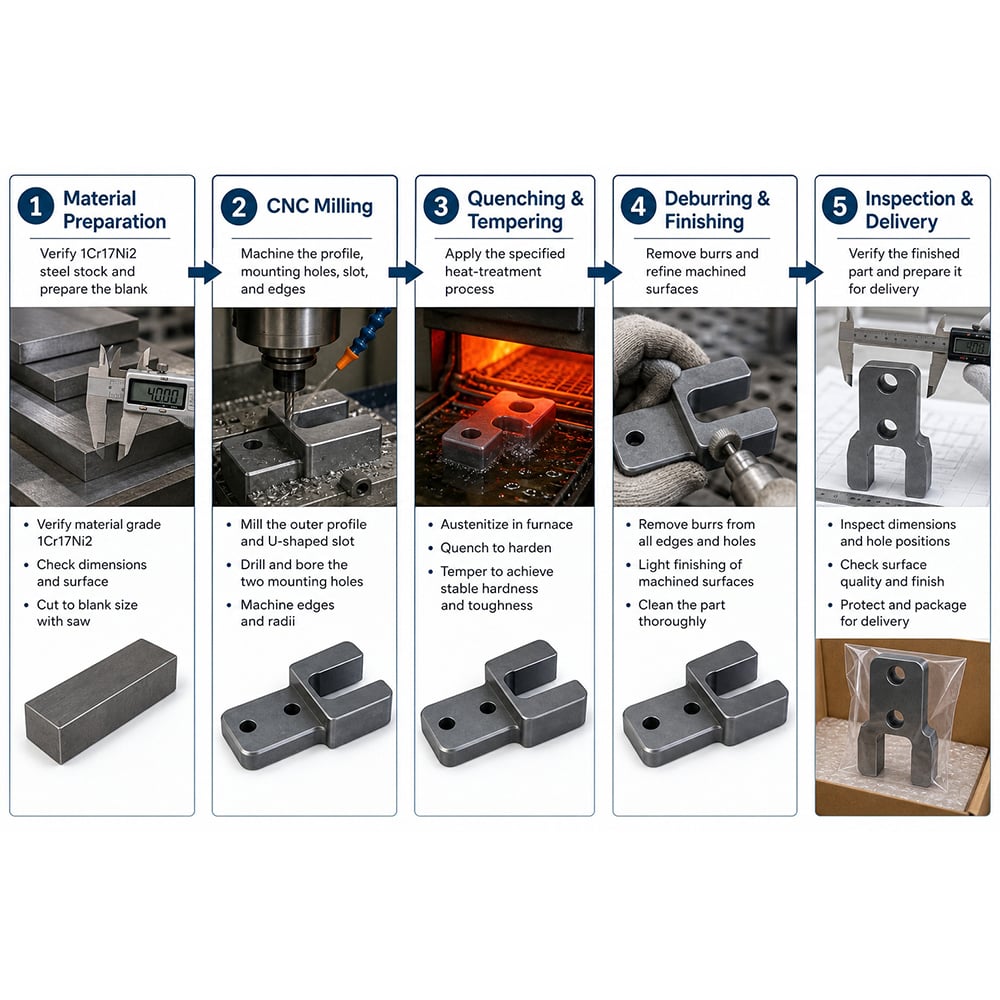
Этап 1 — черновая обработка кронштейна с оставлением припуска на опорных поверхностях
Кронштейн изготавливается черновой обработкой прутка марки 1Cr17Ni2: контур, вилка и основание приближаются к конечным размерам, однако намеренно оставляется припуск на поверхностях основания и на внешних поверхностях вилки. Именно эти поверхности в дальнейшем будут использоваться в качестве базовых, и их окончательная обработка выполняется после цикла, а не до него.
Этап 2 — закалка и отпуск до твёрдости, указанной на чертеже
Грубая заготовка проходит полный цикл закалки и отпуска до твёрдости, указанной на чертеже, что обеспечивает износостойкость вилки и предотвращает деформацию кромки отверстия под палец. Это наибольшее изменение размеров, которое испытывает кронштейн; все последующие операции планируются с учётом этого этапа.
Этап 3 — фрезерование монтажной поверхности и поверхностей зубьев за один установ
Монтажная поверхность и наружные поверхности вилки обрабатываются фрезерованием после термообработки за один установ, поэтому взаимное расположение этих поверхностей формируется единым резанием, а не сохраняется от состояния до термообработки. Именно на этом этапе собственная базовая поверхность кронштейна возвращается в положение, ожидаемое при сборке заказчиком.
Этап 4 — доводка толщины основания от монтажной поверхности
Основание приводится к толщине, указанной на чертеже, измеренной от монтажной поверхности, поэтому уступ при переходе к вилке располагается именно там, где он указан на чертеже. Измерение толщины с противоположной стороны привело бы к правильному положению уступа, но неправильному положению монтажной поверхности — что противоречит требованиям сборки.
Этап 5 — фрезерование дна кармана параллельно монтажной поверхности
Карман теперь окончательно обработан: кронштейн установлен на обработанную монтажную поверхность, поэтому дно кармана получается параллельным поверхности, к которой крепится кронштейн болтами. Глубина проверяется в более чем одной точке по всему дну, поскольку карман с правильной глубиной в центре и недостаточной глубиной у одного края — это дефект, проявляющийся как люфт при сборке.
Этап 6 — расточка и развертка двух отверстий под зубцы со стороны монтажной поверхности
Два отверстия под штифты сверлятся и развертываются после цикла обработки, начиная с монтажной поверхности, чтобы ось штифта была перпендикулярна этой поверхности — той, к которой заказчик крепит деталь болтами, а не поверхностям вилки. Там, где это позволяет технологическая оснастка, оба отверстия окончательно обрабатываются за одну операцию, обеспечивая совпадение их осей по конструкции, а не за счёт двух отдельных установок.
Этап 7 — фрезерование углублений под головки болтов с той же стороны
Углубления под головки болтов фрезеруются с монтажной поверхности, поэтому их глубина отсчитывается именно от этой поверхности, и головки болтов располагаются ниже неё. Фрезерование этих углублений с противоположной стороны — типичная ошибка, при которой глубина измеряется верно, но головки болтов всё равно выступают над поверхностью, на которую устанавливается кронштейн.
Этап 8 — зачистка заусенцев в углах паза и контроль кронштейна как сборочной единицы
Каждый фасонный край и углы U-образного паза зашлифованы; особое внимание уделено углам паза, поскольку они являются зонами концентрации напряжений в мартенситной нержавеющей стали. Окончательный контроль включает проверку отдельных элементов, однако окончательное освобождение детали происходит после проверки сборки: установка штифта в оба отверстия для зубцов, размещение квадратного угольника на монтажной поверхности, проверка параллельности дна кармана этой поверхности, а также крепление кронштейна болтами и его перемещение по всему рабочему ходу.
Что измерялось при серийном выпуске объёмом 2000 штук?
| Check | Спецификация | Контролировалось на выборке из 2000 кронштейнов |
|---|---|---|
| Монтажная поверхность и поверхности зубцов | Обработано после цикла в одной установке | Одна установка для обоих элементов, поэтому их взаимное расположение обеспечивается одним проходом резания |
| Толщина основания | Согласно чертежу, измеряется от монтажной поверхности | Ступень расположена там, где указано на чертеже |
| Карман | Глубина согласно чертежу, параллельно монтажной поверхности | Глубина проверялась в более чем одной точке по всей площади дна |
| Отверстия для штырей | В положении, оси совпадают | Сверление и развертка со стороны монтажной поверхности после цикла |
| Ось штифта относительно монтажной поверхности | Перпендикулярно монтажной поверхности | Проверяется штифтом и угольником на монтажной поверхности |
| Цековки | До глубины по чертежу, головки болтов ниже поверхности | Срезать со стороны монтажной поверхности |
| U-образный паз | По ширине и глубине по чертежу | Заусенцы в углах пазов удалены |
| Твёрдость | Диапазон чертежа, равномерный | Закалка и отпуск по контролируемому циклу |
| Крайние | Заусенцы удалены и выполнены фаски | При сборке ничего не осыпается и не режет |
Две тысячи кронштейнов отправлены за 18 дней, и заказчик сообщил, что штифты установлены строго перпендикулярно, кинематическая связь работает плавно по всему ходу, головки болтов расположены ниже монтажной поверхности, а кронштейн предотвращает износ одной кромки отверстия.
Неисправность, выявленная нами в ходе собственного пробного запуска
Наши пробные кронштейны прошли все наши измерения, однако сборка заказчика их отвергла.
Отчёт по пробным образцам был безупречен: оба отверстия под штифты имели правильную круглую форму и соответствовали заданному положению, основание было плоским, углубления выполнены на требуемую глубину, карман — на требуемую глубину, а штифт свободно проходил через оба штыря вручную. Однако ни одна из этих проверок не оценивала угол между осью штифта и монтажной поверхностью. Когда штифт вставляли в пробные кронштейны и устанавливали угольник на монтажную поверхность, штифт отклонялся; после затяжки кронштейна болтами кинематическая связь заклинивалась на части своего хода.
Было внесено три изменения в производственный процесс. Установочная поверхность и наружные поверхности вилки фрезеровались за одну установку после цикла обработки вместо того, чтобы сохраняться от состояния заготовки. Отверстия под штифт растачивались и развертывались от установочной поверхности, используемой в качестве базовой, а не от собственных поверхностей вилки. Критерий выпуска был изменён на контроль сборки: штифт, проходящий через оба отверстия, с угольником, установленным на установочной поверхности, плюс кронштейн, затянутый болтами и проверенный по всему ходу перемещения; индивидуальные измерения геометрических элементов сохранялись как параметры технологического контроля, а не как решающий критерий для принятия решения о выпуске партии.
Между испытанием и запуском в серийное производство жалобы на перекос исчезли, а износ кромок отверстий, наблюдавшийся заказчиком через три недели эксплуатации, также прекратился.
Три способа базирования кронштейна с проушиной — сравнение
| Базовая поверхность, используемая для обработки отверстий | Установка оси штифта | Риск перекоса относительно установочной поверхности | Область применения |
|---|---|---|---|
| Установочная поверхность после цикла обработки | Оба отверстия окончательно обрабатываются от фрезерованной установочной поверхности, предпочтительно за одну операцию | Самый низкий, поскольку ось отверстия и базовая поверхность заказчика образуются с одной и той же поверхности | Кронштейны и вилки, где штифт должен быть перпендикулярен монтажной поверхности; используется данный маршрут обработки |
| Наружные грани вилки после цикла обработки | Отверстия выверяются относительно самой вилки | Средний: корректно только в том случае, если вилка случайно оказывается перпендикулярной монтажной поверхности, при этом обе поверхности не проверяются относительно друг друга | Детали, где геометрия вилки является функциональной базой, а монтажная поверхность — второстепенной |
| Наружные грани вилки до цикла обработки | Как отверстия, так и вилка фрезеруются в мягком состоянии, а цикл обработки выполняется последним | Самый высокий: именно соотношение между вилкой и основанием подвергается наибольшим изменениям в ходе цикла обработки | Простые кронштейны с массивными основаниями и незначительной разницей в размерах сечений |
Третий ряд — это маршрут, при котором отчёт о контроле получается чистым, а сборка — искажённой; именно по этому маршруту котируются большинство кронштейнов. Выбор стоит сделать осознанно: стоимость первого ряда — одна дополнительная наладка, а стоимость третьего — партия, которую придётся утилизировать на стенде заказчика.
ЧаВО
Почему штифт установлен под углом, хотя оба отверстия находятся в заданном положении?
Потому что положение отверстия и его соосность — разные требования, как и угол оси отверстия относительно поверхности, к которой крепится кронштейн. Каждое отверстие в зубце может быть идеально круглым и идеально расположенным внутри своего зубца, но при этом оси двух отверстий перестают совпадать или перестают быть перпендикулярными монтажной поверхности. Эти взаимосвязи не указаны в типовом листе контроля, а нарушает их термообработка.
С какой поверхности следует выполнять механическую обработку и измерение вилочного кронштейна?
Монтажная поверхность, поскольку именно к ней заказчик крепит деталь болтами и именно от неё отсчитываются все взаимосвязи в узле после установки кронштейна. Обработка и контроль от вилки или от внешних кромок основания означают, что кронштейн изготавливался по базам, которые в узле никогда не используются; разница между этими базами и монтажной поверхностью и приводит к перекосу.
Имеет ли значение глубина кармана, если сопрягаемая деталь всё равно входит в него?
Имеет значение как глубина кармана, так и параллельность его дна: если дно имеет правильную глубину в центре, но становится мельче у одного края, то сопрягаемый элемент опирается только на этот край. В эксплуатации это проявляется как люфт, а не как наклон, поэтому жалобу обычно исследуют как проблему размеров, тогда как истинная причина — отсутствие параллельности дна кармана монтажной поверхности.
Как следует проверять вилкообразный кронштейн перед отгрузкой?
В собранном состоянии, а не только как отдельные характеристики: штифт, проходящий через оба отверстия для штырей, и квадрат, установленный на монтажной поверхности для проверки оси; дно кармана проверяется на параллельность этой поверхности; утопленные отверстия проверяются относительно этой поверхности; кронштейн прикручивается и просматривается по всему диапазону его перемещения. Измерения характеристик заносятся в журнал процесса; именно проверки сборки определяют, может ли партия быть отправлена.
Что указать на чертеже?
Шесть требований не позволяют кронштейну-вилке пройти контроль и приводят к отказу в соединении:
1. Назначьте монтажную поверхность основным базовым элементом и укажите, что отверстия для штырей перпендикулярны ей.
2. Укажите два отверстия для штырей как требование соосности, а не как два независимых положения, чтобы оба отверстия проверялись как одна ось.
3. Укажите глубину кармана с допуском и уточните, что дно кармана параллельно монтажной поверхности.
4. Укажите толщину основания, измеренную от монтажной поверхности, и уточните, с какой стороны выполняется уступ.
5. Укажите глубину потайного отверстия от монтажной поверхности и уточните, что головки крепёжных элементов должны располагаться ниже этой поверхности.
6. Уточните, имеют ли углы паза радиус закругления и чему он равен, поскольку внутренний угол в закалённой и отпущенной мартенситной нержавеющей стали — это место, где начинается трещина.
Кронштейн-вилка не представляет сложности при обработке по отдельным элементам. Сложность заключается в сохранении взаимного расположения элементов, которое фактически используется в сборке; именно эти взаимосвязи наиболее сильно изменяются при термообработке. Сначала обработайте монтажную поверхность, затем после термоцикла закончите обработку вилки, а контроль кронштейна проводите как сборочной единицы, а не по списку размеров.