 EN


Пластмассовые шестерни из POM с впрыскиваемым латунным вкладышем: почему ступицы ослабевают?
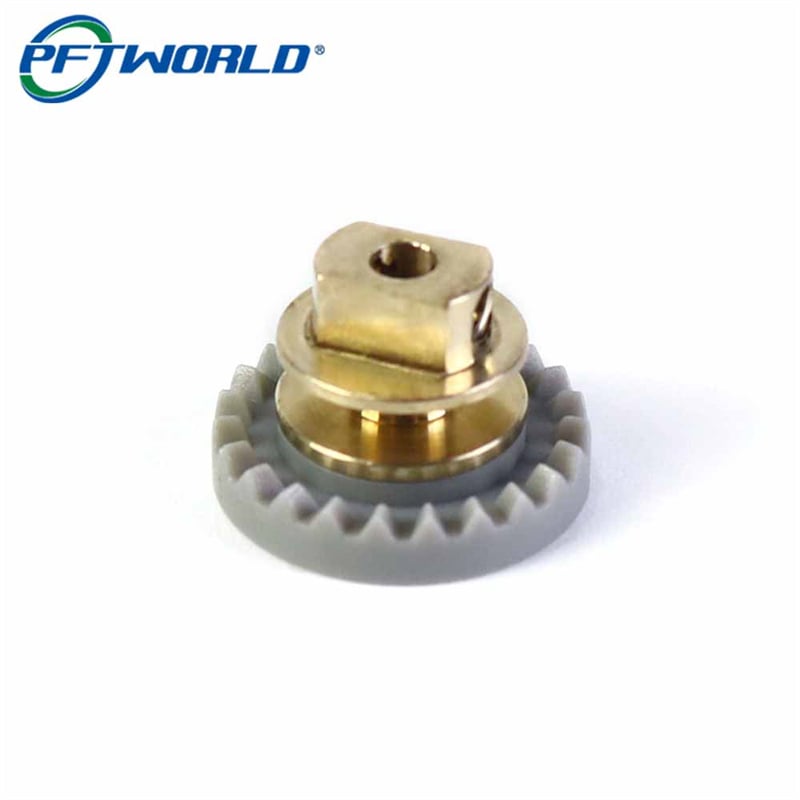
Серая шестерня из ПОМ с токарно обработанным латунным сердечником выглядит как простой композитный элемент, и именно поэтому многие из них выходят из строя. Заказ № 260626003 поступил в июне 2025 года от производителя офисного оборудования, чей предыдущий поставщик поставил партию двухкомпонентных шестерён из ПОМ с латунными вставками, прошедших все проверки на складе, а затем потерявших свои вставки внутри оборудования: некоторые вращались на валу под действием реверсивного крутящего момента, некоторые растрескали литой обод при сборке, а некоторые так сильно сместились относительно центра, что привод работал шумно, а стопорные винты не удерживали положение.
Далее описаны внесённые нами изменения, цифровые параметры, измеренные в ходе производства, и дефект, выявленный в первых пятидесяти наших деталях. Если вы приобретаете двухкомпонентную шестерню из ПОМ с латунной вставкой, особое внимание следует уделить участку фиксации вставки, поскольку очевидное решение — плотная посадка вставки и расчёт на силу трения — и стало причиной отказа первой партии.
Настоящее назначение металлического сердечника
Два материала выполняют две разные функции, и именно такое разделение ролей обеспечивает работоспособность детали.
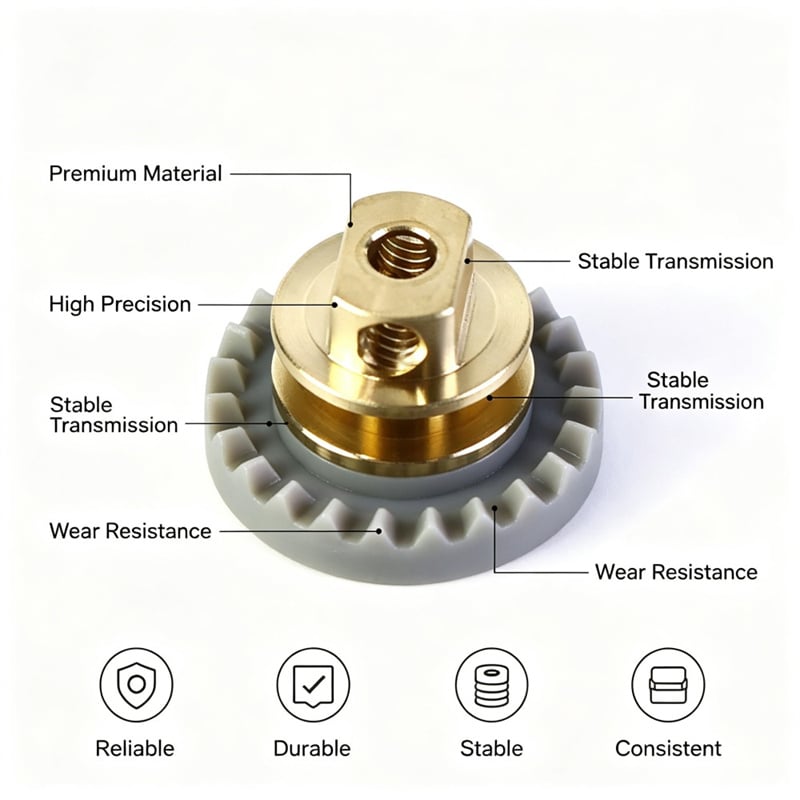
Формованный корпус из ПОМ воспроизводит геометрию зубьев. ПОМ обладает высокой жёсткостью, размерной стабильностью под нагрузкой и достаточной скользкостью — поэтому небольшая пара шестерён работает тихо даже без смазки. Латунный сердечник воспринимает все элементы, испытывающие сосредоточенную нагрузку: центральное отверстие для установки вала, две плоскости на верхнем торце для передачи крутящего момента на сопрягаемую деталь и резьбовые поперечные отверстия для фиксации сборки на валу стопорными винтами.
Формование зубьев непосредственно на механически обработанном сердечнике вместо изготовления всей шестерни из латуни или стали обеспечивает тихую работу, меньший вес, отсутствие необходимости в смазке и более низкую стоимость при серийном производстве по сравнению с полностью механически обработанной деталью. Компромисс заключается в следующем: соединение между пластмассой и металлом теперь становится путём передачи нагрузки, и его необходимо проектировать осознанно, а не полагаться на предположения.
Вид разрушения, который никто не измеряет
ПОМ продолжает деформироваться после остановки формовочного оборудования
ПОМ кристаллизуется при охлаждении и сжимается примерно на 1,8 % относительно полости. Кроме того, он продолжает релаксировать в течение нескольких часов после извлечения детали из формы, а при одинаковом изменении температуры его перемещение примерно в пять–шесть раз превышает перемещение латуни. Соединение, которое утром на верстаке кажется плотным, днём в тёплом корпусе может оказаться ослабленным — даже если к нему никто не прикасался.
Вот вся проблема в одном предложении: соединение трением между двумя материалами с разными коэффициентами теплового расширения — это соединение с ограниченным сроком службы.
Обод — самое слабое кольцо в детали
Установка гладкого воротника в формованный ступичный элемент создаёт в окружающем пластике кольцевое растяжение. Самое тонкое, самое холодное и наиболее нагруженное кольцо во всём изделии — это обод вокруг ступицы; именно здесь обычно располагаются литниковый вход и линия разъёма формы. Когда посадка с натягом рассчитана на максимальную плотность, а не на точность посадки, именно этот обод «оплачивает» такую конструкцию — именно поэтому шестерня может потрескаться прямо на сборочном столе и даже не дойти до станка.
Соединение вынуждено одновременно выполнять две функции
Фиксация положения и передача крутящего момента — это разные требования. Вставной элемент-ступица должна сохранять концентричность относительно оси шестерни с точностью до нескольких сотых миллиметра и при этом удерживать реверсивный крутящий момент без малейшего проворачивания. Посадка с натягом удовлетворительно решает первую задачу — но только в свежем состоянии, — а вторую — никогда, поскольку нормальная сила, от которой она зависит, исчезает первой при релаксации пластика.
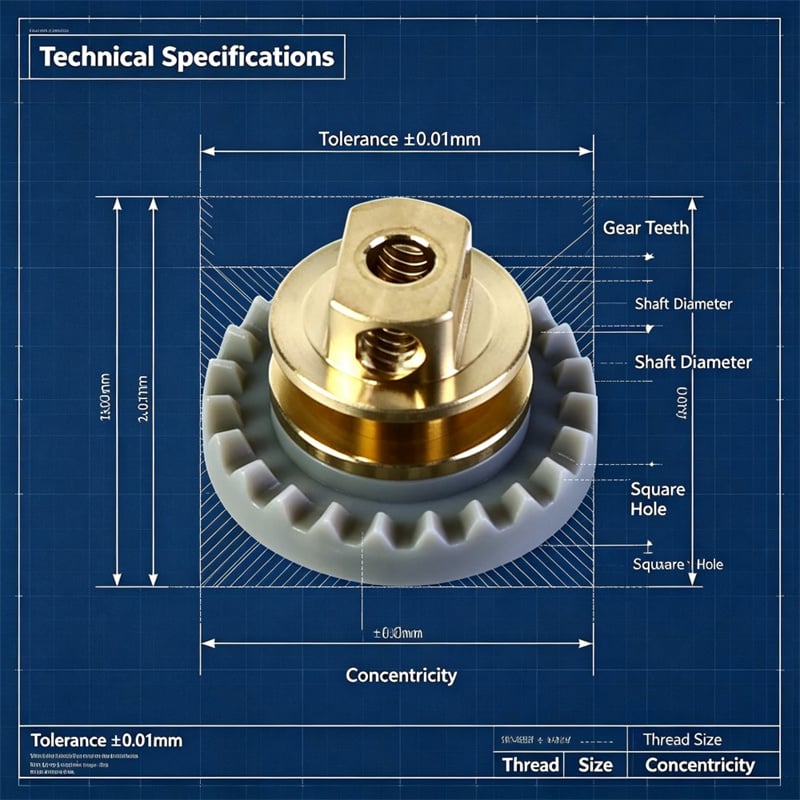
Три способа крепления латунной вставки и условия их применимости
| Метод | Принцип удержания | Сопротивление крутящему моменту | Концентричность | Область применения |
| Посадка с натягом на гладкий воротник | Только за счёт трения, возникающего при взаимодействии втулки и ступицы | Низкий — средний; снижается по мере релаксации и нагрева ПОМ | Хорошо только при условии, что ступица обтачивается после литья | Для передачи небольшого крутящего момента, лёгкие нагрузки, прототипы |
| Накатанная втулка запрессовывается на заданную глубину | Формо-сцепление: зубья накатки врезаются в пластик, и крутящий момент передаётся через эти зубья | Высокий, удерживает даже при реверсивной нагрузке | 0,02 мм, если ступица обтачивается после стабилизации корпуса | Приводные шестерни, валы с фиксацией винтом с потайной головкой |
| Вставная деталь помещается в полость формы и формуется вместе с изделием | Полимер сжимается на насечке при охлаждении | Высокий | Зависит от расположения инструмента при установке вставки | Высокий объём, одна геометрия вставки, фиксированная ориентация |
Для этой задачи мы выбрали средний вариант, и причина указана в первой строке: трение — это сила, которую необходимо сохранить; форма — это уже существующий контур. Насечка, врезавшаяся в POM, продолжает передавать крутящий момент даже после релаксации пластика и исчезновения силы интерференции.
Пошаговое изготовление этой шестерни
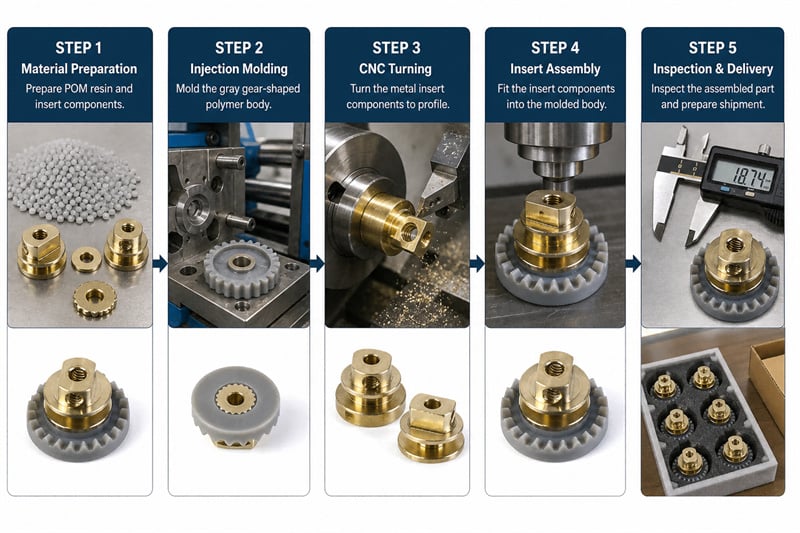
Этап 1 — литьё корпуса из POM в серый цвет по чертежу
Полость зубьев и ступицы фрезеруются так, что ступица получается слегка недоразмерной, оставляя припуск для последующей токарной обработки. Цвет задаётся колеровочной добавкой по эталонному образцу Pantone Cool Gray 7C, что имеет большее значение, чем ожидают многие заказчики, поскольку именно серый цвет первым выявляет отклонения между партиями.
Этап 2 — выдержка отлитого корпуса в течение 24 часов
Детали выдерживаются в течение полного дня перед окончательной обработкой. Обтачивание ступицы до завершения релаксации материала приводит к изменению посадки после обработки, и измерения, выполненные на станке, больше не будут соответствовать параметрам отправляемой детали.
Этап 3 — обработка латунной вставки за один установ
Латунная вставка полностью обрабатывается за один установ: центральное отверстие, две плоскости на приводном конце, упорный фланец, шейка и насеченный буртик. Единый установ обеспечивает соосность плоскостей, отверстия и буртика, что впоследствии гарантирует концентричность сборки. При втором установе получается сердечник, идеально подходящий по диаметру вала, но установленный в шестерне с перекосом.
Этап 4 — обтачивание ступицы до требуемой посадки
После выдержки ступица обтачивается до величины натяга, необходимого для прессования. Именно этот этап отличает данный процесс от неудачного: посадка формируется в стабильном пластике, а не в пластике, продолжающем усаживаться.
Этап 5 — прессование на нагретом прессе до контролируемой глубины
Вставка устанавливается на нагретом прессе в диапазоне силы от 1,2 до 1,6 кН и усаживается на фиксированную глубину, заданную фланцем. Контролируемым параметром является именно глубина, а не сила в отдельности: сила показывает, что соединение затянуто, а глубина — что фланец занял своё конечное положение и сердцевина расположена строго перпендикулярно рабочей поверхности зубчатого колеса.
Этап 6 — нарезка резьбы в поперечных отверстиях после прессования
Резьба в двух отверстиях под установочные винты нарезается после окончательной посадки вставки, чтобы резьба формировалась непосредственно в конечном положении детали, а не в вставке, которая затем сместится на несколько сотых миллиметра. Резьба, нарезанная до прессования, может оказаться неперпендикулярной.
Этап 7 — проверка соединения, а не только геометрических размеров
Контроль включает проверку концентричности вставки, осевое выдергивание на разрушающем образце, крутящий момент на ступице при обратных циклах нагружения, форму зубьев, а также визуальный осмотр обода на наличие трещин. Затем детали упаковываются так, чтобы литые зубья не соприкасались друг с другом в коробке.
Первые пятьдесят изделий и выявленный дефект
Испытательный запуск пятидесяти шестерён завершился неудачей, и вина за неудачу лежит на нас, а не на материале.
Двенадцать деталей вышли из пресса с микротрещиной по краю. Первую партию мы прессовали с установленной ступицей номинального размера сразу после формовки, без этапа выдержки. Остальные детали испытательной партии, прессованные после полного дня выдержки, трещин не показали вообще. Разница объясняется не удачей: нестабилизированные детали продолжали усаживаться во время установки втулки, поэтому фактический натяг оказался выше указанного в чертеже к моменту достижения прессом фланца.
В производство внедрены два изменения. Во-первых, в корпус возрастом менее 24 часов втулка не устанавливается; возраст фиксируется в сопроводительном документе. Во-вторых, в пресс-оснастке втулка упирается в жёсткий упор на фланце, а не прессуется до заданного усилия, поэтому корпус, слегка «перетянутый» по сравнению с расчётным значением, не может быть перегружен для достижения требуемого положения.
Рифление также немного укоротили в литой зоне, чтобы оно взаимодействовало только с пластиком в верхней ступице и никогда не касалось склонной к образованию заусенцев области возле линии разъёма, где зуб, врезавшийся в материал, мог бы вызвать растрескивание. Категория трещин полностью исчезла между испытательной и серийной партиями.
Что измеряли на партии из 15 000 штук
| Check | Спецификация чертежа | Контролировали на всей партии |
| Соосность вставки относительно оси шестерни | 0.02 мм | Внутри кольца на каждой детали после прессования |
| Осевое выталкивание вставки | Не менее 900 Н | В разрушающей выборке ни одна деталь не оказалась ниже предельного значения |
| Крутящий момент на ступице | 2,5 Н·м в течение 50 циклов реверсивного нагружения | Отсутствует вращение при накатке насечки |
| Сила посадочного давления | диапазон от 1,2 до 1,6 кН | Удерживается внутри диапазона; глубина установлена с помощью упора на фланце |
| Корпус шестерни | 24 зуба, отверстие и плоские поверхности расположены на одной оси | Форма зубьев и ось проверяются при первом образце каждой смены |
| Формованные зубья | Отсутствуют трещины и заусенцы в зоне зацепления | На заключительном контроле не обнаружено ни одного треснувшего обода |
| Цвет | Pantone Cool Gray 7C | Серый цвет, совпадающий партия за партией с утверждённым образцом |
Пятнадцать тысяч шестерёнок отправлено за 21 день, и первые собранные приводы работали тихо на линии заказчика без сообщений о смещении вставок.
Цвет — это тоже допуск, особенно в случае серого цвета
Средне-серые оттенки не прощают погрешностей. Сдвиг на несколько единиц по светлоте воспринимается покупателем, держащим две детали рядом, как другой материал, а заказчиком, открывающим комплект запчастей через шесть месяцев — как другой продукт. Три привычки обеспечивают стабильность: один замес основного концентрата на заказ (при достаточном объёме), хранение утверждённого образца в тёмном ящике, а не на рабочем столе под дневным светом, и измерение цвета по этому образцу в начале и в конце каждой смены литья — а не только при первом образце.
Что определяет стоимость шестерёнки с вставкой
Четыре параметра определяют цену, и лишь один из них — пластик:
· Форма. Количество полостей, форма зубьев и необходимость использования сплошного втулочного элемента вместо стержня с отверстием. Это самая крупная единовременная статья расходов.
· Токарная вставка. Плоские поверхности, фланец, насечка и отверстие, оси которых должны совпадать. Вставка, обрабатываемая за одну установку, дороже на единицу продукции по сравнению с двухоперационной, однако экономия превышает дополнительные затраты.
· Выдержка и вторая обработка. Вы оплачиваете один день хранения детали на складе и финишную обработку, необходимую исключительно из-за деформации POM.
· Объём контроля. Испытания на выдергивание и крутящий момент являются разрушающими, поэтому стоимость включает выборочный, а не сплошной контроль; объём выборки следует согласовать письменно.
Спросите любого поставщика о времени выдержки и способе управления прессом — по глубине или по усилию. Ответ покажет, был ли соединительный узел спроектирован или просто «предположен».
ЧаВО
Нуждается ли шестерня из POM с внешним литьём в насечке на вставке?
Только если соединение должно передавать крутящий момент. Накатка преобразует соединение из силового в формовое, поэтому крутящий момент передаётся через зубья накатки, а не через давление на контактирующих поверхностях, которое ослабевает по мере релаксации пластика.
Можно ли устанавливать вставку методом прессования после литья вместо её интеграции в процессе литья?
Да, и установка методом прессования после литья зачастую предпочтительнее, когда у вставки есть плоские участки или отверстие, требующие сохранения точного взаимного расположения, поскольку ступицу можно обработать после стабилизации корпуса, а вставка — обточить за одну установку. Встраивание вставок в процессе литья подходит для крупносерийного производства с фиксированной геометрией, когда оснастка может точно позиционировать сердечник, а усадка материала работает на пользу конструкции.
Почему латунные вставки вызывают растрескивание пластикового кольца?
Поскольку посадка с натягом рассчитана на герметичность, а не на точность посадки, и поскольку деталь зачастую продолжает усаживаться в момент установки вставки. Обод вокруг ступицы — это самый тонкий кольцевой участок детали и место, где пересекаются литниковый канал и линия разъёма, поэтому именно здесь в первую очередь возникают окружные напряжения. Стабилизация положения корпуса и контроль глубины вместо контроля силы устраняют обе указанные причины.
Как проверить удержание вставки без разрушения годных деталей?
Для определения значения выталкивающей силы вы этого не делаете. Вы выполняете поперечный распил образца для подтверждения зацепления насечки, проводите испытание на вырыв образца до разрушения для подтверждения запаса прочности и циклическое испытание образца при рабочем крутящем моменте для подтверждения отсутствия проворачивания соединения. В серийном производстве детали контролируют по параметрам прессования и по концентричности, которые можно измерить без повреждения деталей.
Что указывать на чертеже
Большинство споров, описанных в этой статье, решаются пятью строками на чертеже:
1. Указать материал вставки и пластмассы, включая ссылку на цветовой стандарт и допустимое отклонение цвета.
2. Укажите концентричность вставки относительно оси зубчатого колеса в виде реального допуска, а не в виде примечания.
3. Укажите осевое удержание в виде минимальной силы и уточните, проверяется ли оно выборочным методом или расчётом.
4. Уточните способ передачи крутящего момента: плоские участки, шлицы или насечка, а также допустимое расположение насечки.
5. Уточните, устанавливается ли вставка после литья под давлением или размещается непосредственно в форме; если предпочтений нет, укажите это явно и предоставьте выбор метода производственному процессу.
Соединение металла с движущимся полимером — это не деталь, которую можно оставить на усмотрение стандартных допусков. Обеспечьте правильность соединения, и остальная часть зубчатого колеса станет рутинной задачей: тихие зубья, точная ось и цвет, который через год по-прежнему будет соответствовать образцу.