 EN


Zvárané upevňovacie konzoly z ocele C45: Prečo sa pri práškovom náteri tvoria puchýre?
Zvárané upevňovacie konzoly z ocele C45 vyzerajú ako najjednoduchší prvok na výkrese nosnej rámového konštrukcie, a práve preto sa ich poruchy objavia tak neskoro. Objednávka č. 260627004 k nám prišla v auguste 2025 od výrobcu nosných rámov pre potrubné systémy, ktorého predchádzajúci dodávateľ dodal ramená, ktoré sa na skúšobnom stole merali presne, no na montážnom ráme zlyhali: tyč sa po zváraní zo skúšobného stola zakrivila približne o 0,6 mm, plocha zásuvky sa vychýlila zo štvorca tak, že rameno sa nedalo rovnomerne uložiť, a svetlosivý práškový povlak sa v prvých týždňoch prevádzky oddelil tenkou čiarou pozdĺž každého zváraného švu.
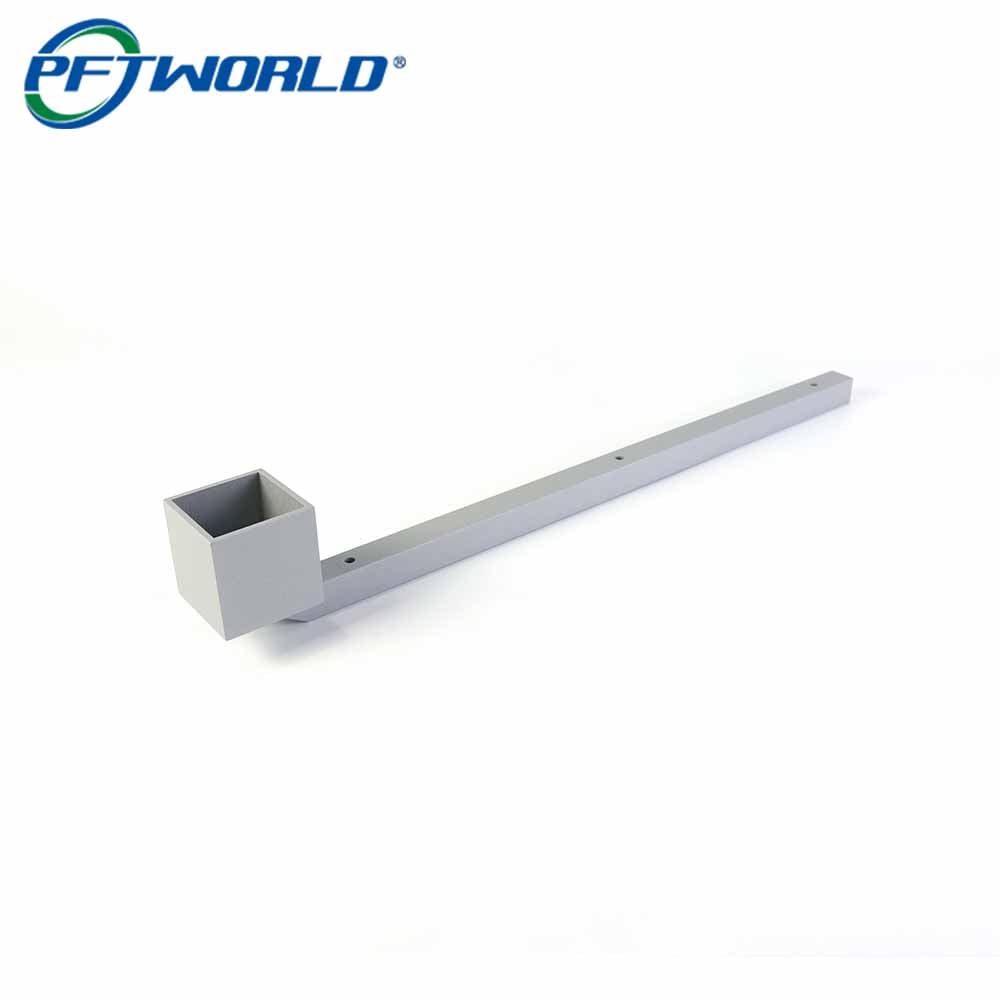
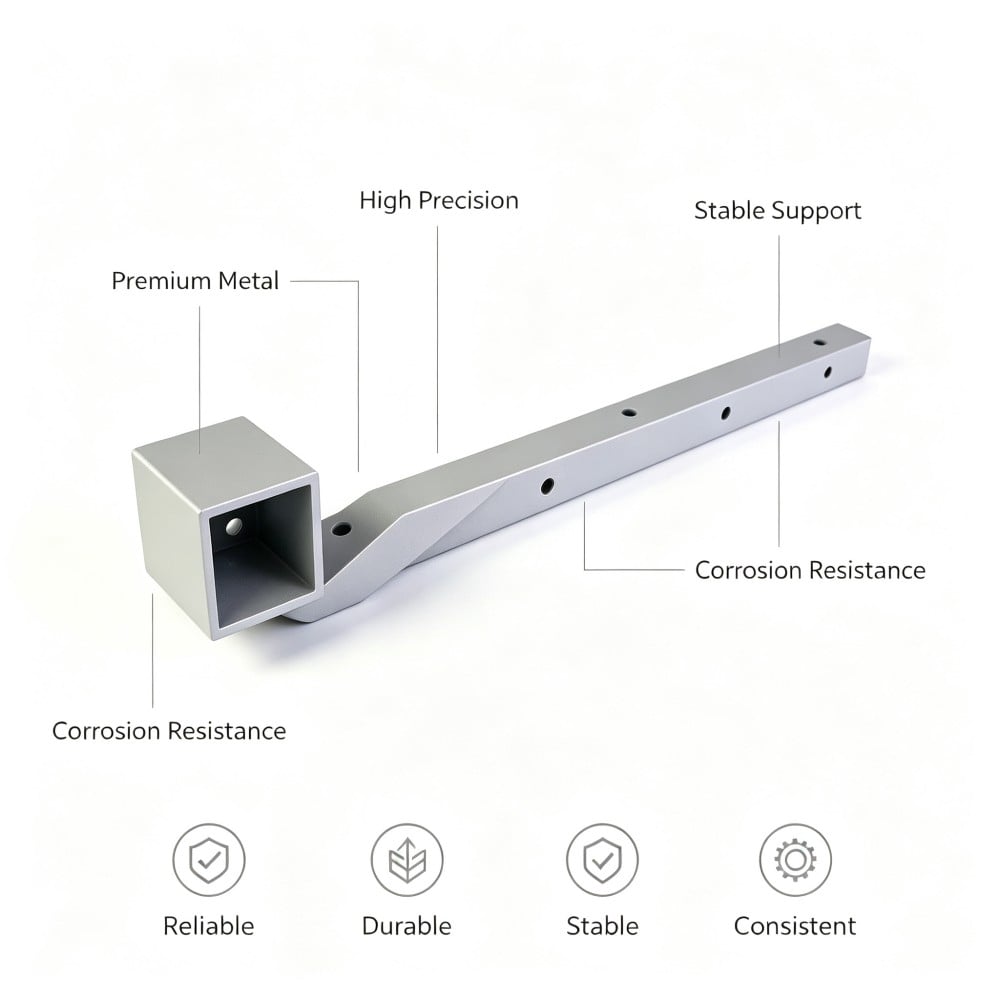
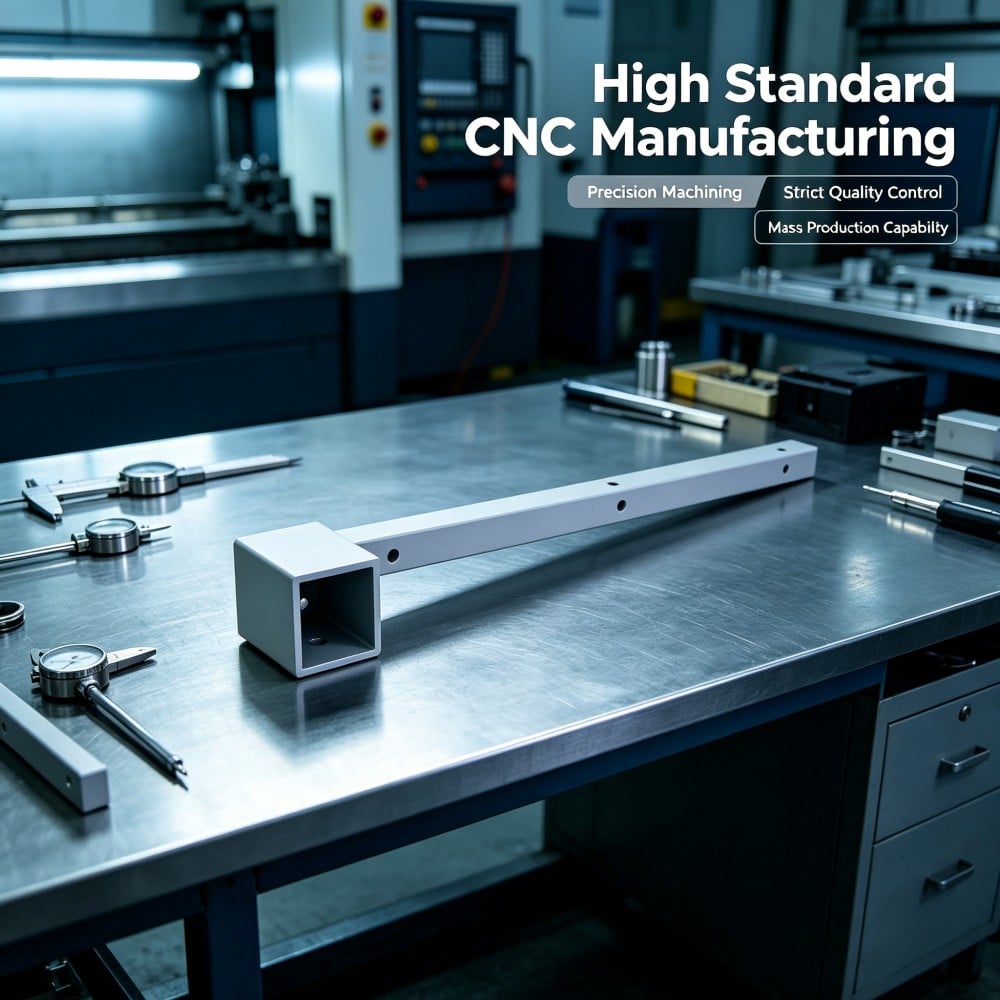
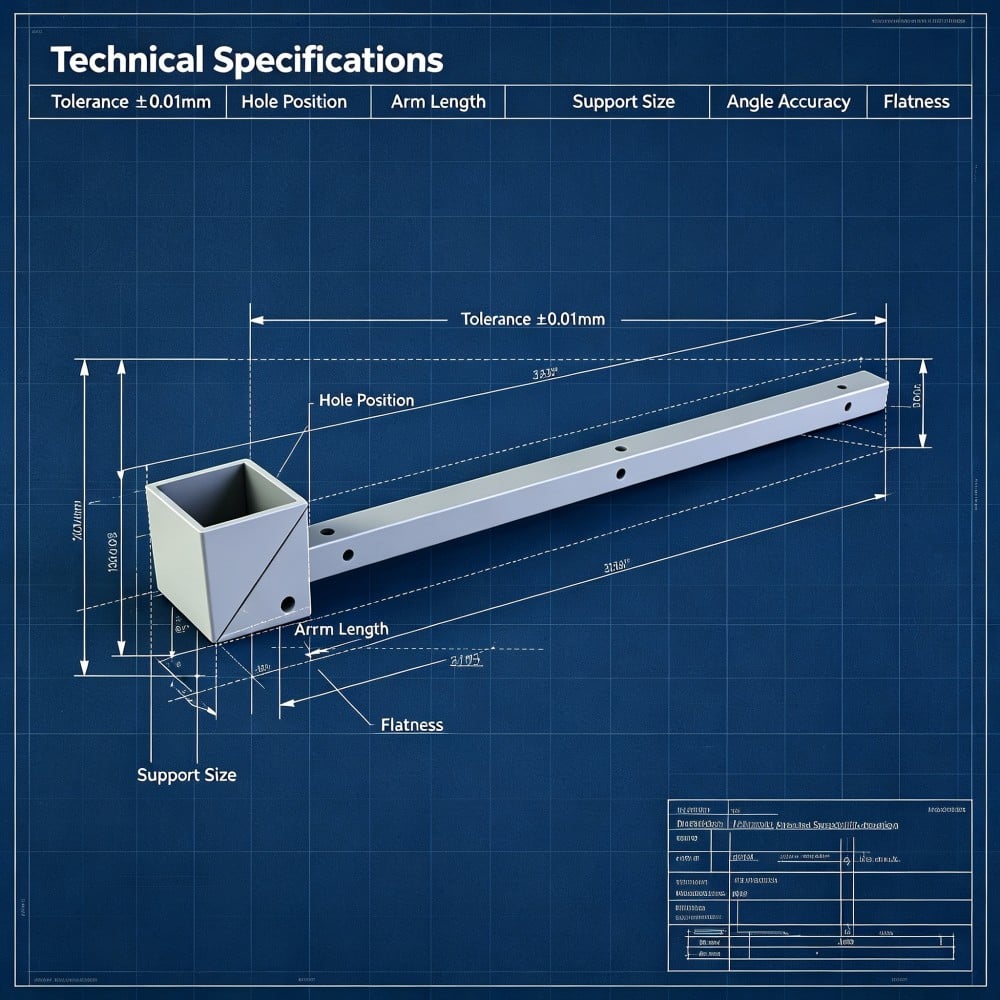
Zvárané upevňovacie konzoly z ocele C45 na fotografii sú výrobné diely z objednávky, ktorá nasledovala: tyč dĺžky 400 mm s tromi montážnymi otvormi rovnako rozmiestnenými, štvorcový puzdrákový spoj s rozmermi 50 mm x 50 mm zváraný na jednom konci a šikmý zváraný spoj pod uhlom 45 stupňov, kde sa obe časti stretávajú; spoj je po zváraní vyrovnaný a potiahnutý svetlošedou povrchovou úpravou. Samotné zváranie ani povrchová úprava nie sú náročné. Problém spočíva v tom, že tieto dva technologické procesy navzájom interferujú, a táto interferencia sa prejavuje na hotovej povrchovej úprave – tam, kde ju nakoniec prvýkrát vidí zákazník.
Čo má táto konzola robiť?
Tri úlohy, z ktorých len jedna sa týka pevnosti.
Puzdrákový spoj slúži ako polohovací prvok. Do neho sa vsunie príslušný štvorcový profil, čím sa rameno umiestni do presne definovanej polohy vzhľadom na rám. Preto musí mať puzdrákový spoj presný, pravouhlý a povrchovo upravený povrch. U tohto dielu je puzdrákový spoj dutý štvorcový profil s rozmermi 50 mm šírka a 50 mm hĺbka, ktorý je zváraný na konci tyče.
Tyč nesie upevnenie. Tri otvory rovnako vzdialené od seba prijímajú spojovacie prvky, ktoré upevňujú rameno k rámu; to znamená, že otvory musia byť zarovnané so zásuvkou, nie len s tyčou, ako sa stalo po vybratí z pracovného stola.
Spoj je nielen štrukturálny, ale aj estetický. Šikmý spoj rozdeľuje zaťaženie po dlhšej zvárací šve a umožňuje plynulý prechod od tyče ku zásuvke po odbrúsení zváracieho švu do úrovne povrchu a následnom nanesení povlaku. Práve táto estetická požiadavka mení zvárací problém na problém s povlakom: povrch, ktorý nie je utlmený, sa nedá urobiť bezševným, a akýkoľvek plyn zostávajúci vo vnútri zváraného spoja nájde povlakový povrch a cez neho unikne.
Dve poruchy, ktoré nastávajú súčasne
Zváranie ťahá tyč a tento ťah zostáva skrytý
Zváranie vkladá sústredený tepelný vstup do malého objemu ocele. Zvarová lávka a okolitá oblasť sa ochladzujú a zužujú sa voči chladnejšiemu kovu a kov, ktorý musí deformovať, to urobí. U ramena zváraného len z jednej strany sa zužovanie stiahne tyč smerom k zváranému povrchu a ľahká časť dĺžky 400 mm sa viditeľne vyhne pri malom množstve obmedzenia.
Dve veci to zhoršujú viac, než to znie. Po prvé, tyč je tenká vzhľadom na svoju dĺžku, takže malé zuženie sa prejaví ako veľká deformácia na voľnom konci. Po druhé, prirodzené ochladzovanie nie je symetrické, preto sa obe strany spoja zužujú rôznymi mierami a tvár pripojovacej nádoby sa nakloní. V tomto prípade sa ramená, ktoré zlyhali, vyhli približne o 0,6 mm pri limite rovnosti 0,2 mm a tvár pripojovacej nádoby bola naklonená viac než o 0,15 mm, čo rámový systém umožňoval.
Dôvod, prečo sa to tak dobre skrýva, je v meraní. Zvárač sa pozrie na spoj; zákazník meria celé rameno. Priamku je potrebné skontrolovať po celej dĺžke tyče po ochladení súčiastky na kontrolnej doske s ručičkovým indikátorom, pričom je potrebné tiež skontrolovať, či je stenová plocha zásuvky kolmá na rovnaký referenčný bod v rovnakom nastavení. Ak sa kontrola vykonáva iba v oblasti spoja, zakrivenie zostane neviditeľné až do momentu, keď sa rameno namontuje skrutkami.
Náter sa puká v rade presne v mieste zvárania.
Práškový náter je uzavretá vrstva a uzavretá vrstva nad zváraním sa správa ako viečko na nádobe.
Dúhové zváranie spôsobuje pórovitosť v zvare a okolo neho, pričom póry sú pokryté tenkou vrstvou oxidu a škváry. Piaskovanie odstráni túto vrstvu a otvorí póry na povrchu, avšak ich nevyčistí. Všetko, čo sa nachádza vo vnútri, tam zostáva: vzduch, vlhkosť zo vzduchu, ľahké uhľovodíky a vlhkosť zavedená samotným piaskovaním. Počas tuhnutia sa súčiastka aj povlaková vrstva zohrejú a povlaková vrstva sa pred prekrížením zmäkne. Ak sa v tom okamihu pod povlakovou vrstvou rozšíri akýkoľvek plyn, prenikne cez ňu a výsledkom je ihlový otvor alebo malá puchýrka umiestnená na zvarovej čiare, prípadne kruh takýchto defektov.
Preto sa tento defekt javí ako čiara, nie náhodne: sleduje zvar, pretože zvar je jedinou časťou povrchu, pod ktorou sa nachádzajú dutiny. Preto ani výmena dodávateľa a zmena značky práškového povlaku problém nevyrieši. Príčinou nie je povlaková vrstva, ale plyn pod ňou.
Dve úpravy to správne vyriešia. Zóna zvárania sa pečie pred nanesením povlaku, aby vlhkosť zachytená vo zváraní a ľahké uhľovodíky opustili súčiastku, kým je povrch stále z čistej ocele, a zváracia šev sa nanáša druhýkrát práškovým povlakom, takže sa zvýši hrúbka povlaku v najviac pórovitej oblasti namiesto toho, aby sa nechala na nominálnej hodnote. Akékoľvek menej účinné riešenie len presunie chybu z jednej dávky do ďalšej.
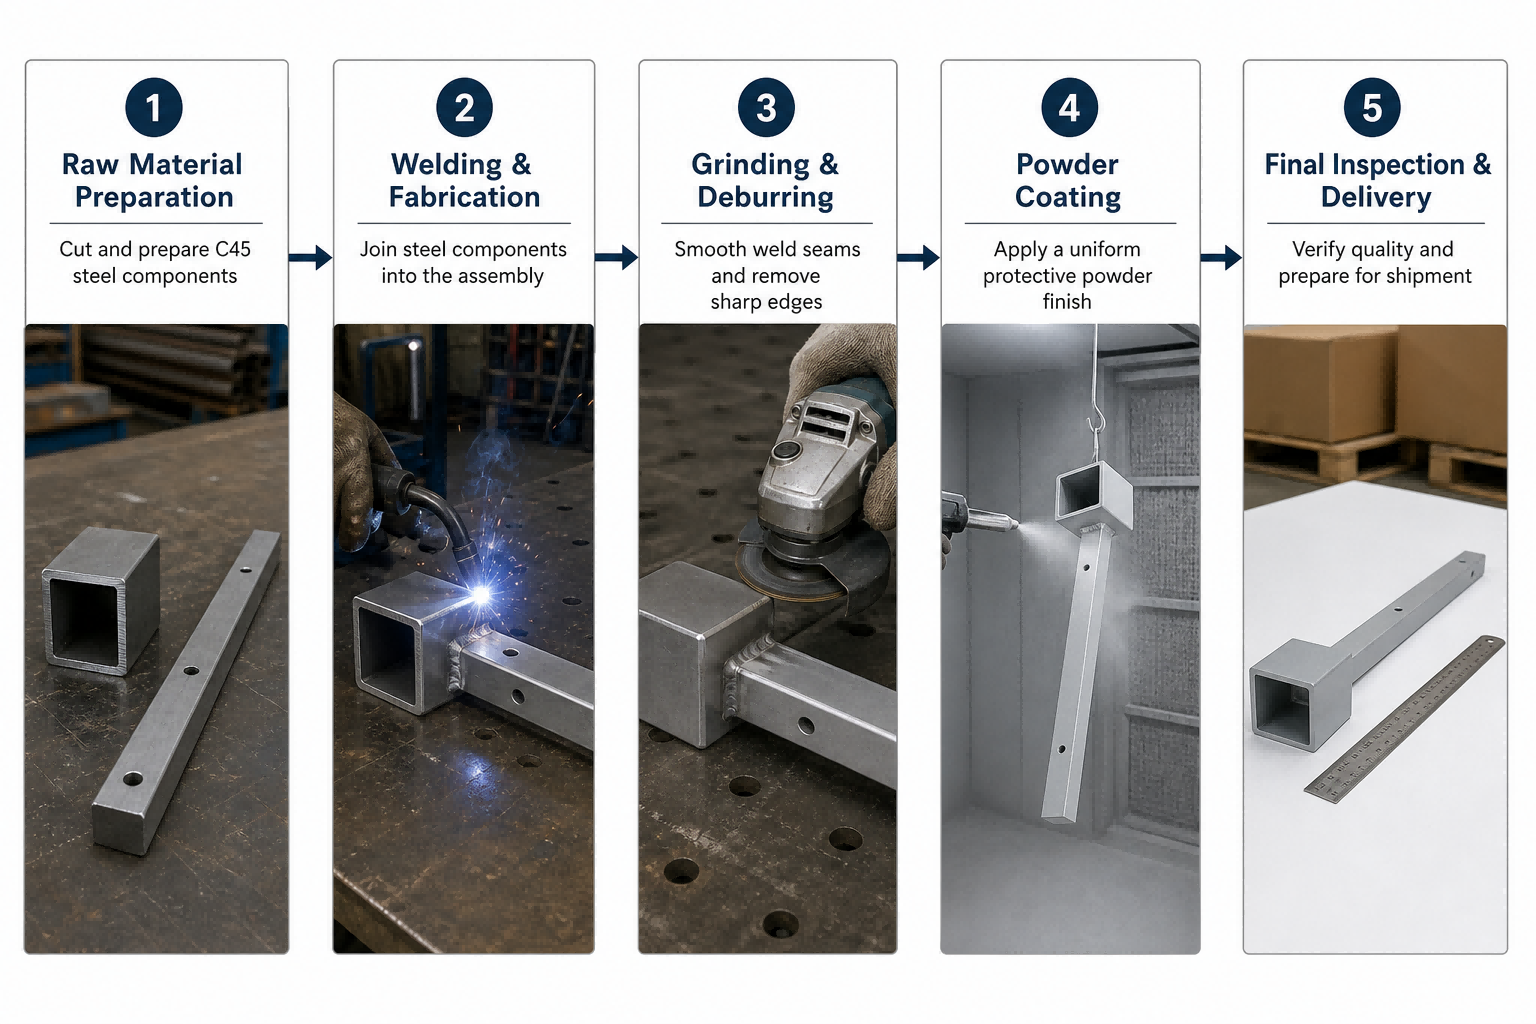
Ako sa rameno vyrábalo – krok za krokom
Krok 1 – Rez tyče a nakosenie spoja
Tyč sa reže na dĺžku 400 mm so štvorcovými koncami a koniec pre spoj sa nakosí pod uhlom 45 stupňov. Čistý nakosený povrch je podmienkou pre nasledujúci krok: dva nezhodujúce sa povrchy sa musia zatvoriť pomocou zváracieho tepla, a práve teplo spôsobuje deformáciu súčiastky.
Krok 2 – Prívržové zváranie v zarovnávacom prípravku
Obe časti sa umiestnia do prípravku, ktorý udržiava tyč rovnú a zásuvku kolmú počas prívržovania spoja. Prívržové zváranie sa vykoná na oboch stranách spoja a po jeho ochladení sa súčiastka zo zariadenia odstráni, aby sa geometria fixovala ešte pred plným zváraním.
Krok 3 – Zváranie v vyváženej postupnosti
Spoj sa zvára striedavo na opačných stranách, nie jedným nepretržitým ťahom okolo súčiastky. Vyvážením postupnosti sa udržiava približne symetrická kontrakcia, čo zabezpečuje kolmosť príruby a rovnosť tyče. Zvar sa vykonáva s úplným preniknutím v mieste kĺbového rezu, pretože spoj zváraný len na viditeľnej strane sa pod zaťažením rozotvorí.
Krok 4 – Chladenie a následná kontrola rovnosti a kolmosti
Žiadne meranie sa nevykonáva, kým je súčiastka teplá. Každé rameno sa ochladí na izbovú teplotu a potom sa umiestni na kontrolnú dosku, kde sa skontroluje rovnosť pozdĺž tyče a kolmosť na prírubovú plochu. Súčiastky, ktoré presahujú odchýlku 0,2 mm v rovnosti alebo 0,15 mm na prírubovej ploche, sa v tejto fáze upravia alebo zlikvidujú – stále sú z čistej ocele a úprava trvá minútu, nie celý výrobok.
Krok 5 – Obrúsenie zvarov do rovného povrchu
Zváraná šev je odbrúsená do rovniny s prilehlými povrchmi, rohy spoja sú vyhladené a akýkoľvek rozstrek je odstránený z povlakových oblastí. Brúsenie nie je len estetickou úpravou: vystupujúci zvarový hrebeň vytvára medzeru, kde sa zachytáva vzduch pri jeho základe, a povlaková vrstva, ktorá musí pokryť tento vystupujúci hrebeň, bude na okraji tenká a v dutine hrubšia.
Krok 6 – Pieskovanie na stupeň Sa 2,5
Celá súčiastka je pieskovaná na stupeň Sa 2,5. Tým sa odstránia valcová škára, hrdza a oxidy zo zvárania a otvoria sa póry na povrchu zvaru, aby nasledujúci krok mohol na nich účinne pôsobiť.
Krok 7 – Predohrev pri teplote 180 °C po dobu 20 minút
Po pieskovaní prejdú súčiastky predohrevom pri teplote 180 °C po dobu 20 minút, než sa na ne aplikuje akýkoľvek práškový povlak. Tepelná úprava odstráni vlhkosť a ľahké uhľovodíky z pórov zvaru, kým je povrch stále neochránený – práve tento krok odstraňuje mechanizmus vzniku púzder už v zdroji. Preto musí byť predohrev vykonaný až po pieskovaní, nie pred ním: pieskovanie znovu zavádza vlhkosť na povrch a otvára póry, ktoré predchádzajúci predohrev už vyčistil.
Krok 8 – náter, vypaľovanie pri teplote 190 °C po dobu 15 minút, druhý prechod v oblasti zvárania
Práškový náter sa aplikuje na svetlošedú farbu RAL 7035 s hrúbkou 65 až 80 µm a vypaľuje sa pri teplote 190 °C po dobu 15 minút. V oblasti zvarového švu sa vykoná druhý prechod, aby sa hrúbka povlaku v najviac pórovitej oblasti dosiahla horného limitu rozsahu namiesto toho, aby sa ponechala na nominálnej hodnote.
Záverečná kontrola zahŕňa meranie hrúbky povlaku, prilnavosť podľa normy ISO 2409 a dôkladné preskúmanie každého zvarového švu na prítomnosť ihlových dierok a púčikov. Súčiastky, ktoré úspešne prejdú kontrolou, sa balia tak, aby sa natreté povrchy počas prepravy navzájom neotierali.
Výsledky série 600 kusov
| Zaškrtnutie | Špecifikácia | Udržané po celú dĺžku 600 ramien |
|---|---|---|
| Rovnosť pozdĺž tyče | 0.2 mm | Žiadna súčiastka mimo limity po ochladení |
| Kolmosť čelnej plochy zásuvky | 0,15 mm | Kontrolované na každom ramene pomocou kontrolnej dosky |
| Zvar na kosoštvorcovom spoji | Úplné preniknutie, povrch rovnobežný so zemou | Povrch rovnobežný so zemou bez viditeľného hrebeňa na povlakovaných častiach |
| Čistota po piaskovaní | Sa 2.5 | Overené pred každou šaržou vstupujúcou do peci |
| Predpečenie | 180 °C po dobu 20 minút | Aplikované na každé rameno pred povlakovanim |
| Hrúbka filmu | 65 až 80 µm | Vo vnútri pásu vrátane druhého prechodu cez zvar |
| Pripev | GT0 podľa ISO 2409 | Dosiahnuté pri testoch štvorcovej siete na zváranom spoji |
| Solná mlha | 480 hodín v neutrálnej atmosfére, žiadne puchýre | Na zváranom spoji neboli hlásené žiadne puchýre |
| Póry pozdĺž zváraného spoja | Nie je povolené ani jedno | Pri konečnej kontrole nebolo nájdené žiadne |
Šesťsto ramien bolo odoslaných pomocou vyššie popísaného procesu. Zákazník oznámil, že ramená ležali rovnobežne na rámových konštrukciách a že počas prevádzky sa na zváraných spojoch neobjavili žiadne chyby povlaku.
Chyba, ktorú sme našli počas vlastného skúšobného behu
Skúšobná séria piatichdesiat kusov neprešla kvôli geometrii zváraného spoja. Zlyhala kvôli postupu, a tento postup bol náš.
Deväť z päťdesiatich ramien vyšlo z náteru s jemnou čiarou malých púpikov presne na mieste zvárania. S práškom, hrúbkou vrstvy ani teplotou pece nebolo nič v poriadku. Diely sme pred piaskovaním namáčali na odplyňovanie namiesto toho, aby sme to urobili po ňom, pretože sme sa domnievali, že odplyňovanie je súčasťou zváracích krokov. Piaskovanie potom vrátilo vlhkosť späť na povrch a do pórov, ktoré sme práve vyprázdnili, a náter dokončil zvyšok.
Riešením bolo presunúť odplyňovací výpal po piaskovanie a držať piaskované diely pod krytom, mimo vzduchu v dielni, kým nebudú natreté. Medzi skúšobnou a výrobnou sériou sa táto chybová kategória úplne vymizla, a to bez akýchkoľvek zmien prášku, hrúbky vrstvy ani cyklu náteru.
To je užitočná lekcia pre každého, kto tento proces špecifikuje: zváranie a povlakovanie nie sú dve nezávislé operácie, ktoré sa uskutočňujú v rovnakom závode. Majú spoločnú premennú – to, čo zostane vo zvarovej oblasti, keď sa povlak nad ňou uzavrie.
Príprava zvareného ocele na povlakovanie: porovnanie štyroch možností
| Príprava | Čo odstraňuje | Riziko vzniku bodových otvorov vo zvare | Pripev | Kde sa používa |
|---|---|---|---|---|
| Odmašťovanie, potom povlakovanie | Iba oleje a kontaminačné látky z manipulácie | Vysoké, a póry zostávajú plné plynu a vlhkosti | Zlá účinnosť na zvaroch, povlak sa oddeľuje pozdĺž zvarového švu | Hladké diely bez zvaru v povlakovanom priestore |
| Striehanie do stupeň Sa 2.5, potom povlakovanie | Oxidová vrstva, hrdza, zvárací oxid; otvára póry na povrchu | Stredná až vysoká, otvorené póry stále udržiavajú plyn | Dobrá na nepoškodenej kovovej povrchovej vrstve, tenká nad porozitou | Jednoduché zvárané súčiastky v suchom vnútornom prostredí |
| Striehanie (piaskovanie), odplyňovací predohrev pri 180 °C, potom náter | Rovnako ako vyššie, plus odstránenie vlhkosti a ľahkých uhľovodíkov z porozity | Nízka | Dobrá, vrátane v oblasti zváracích švíkov | Zvárané súčiastky v akomkoľvek vlhkom alebo vonkajšom prostredí, postup použitý tu |
| Striehanie (piaskovanie), fosfátovanie, odplyňovací predohrev, potom náter | Rovnako ako vyššie, plus konverzná vrstva na ocele | Nízka | Najlepšie a zároveň chráni rezné okraje | Časti, ktoré sú vystavené striekaniu soľného roztoku, kondenzácii alebo opotrebovaniu okrajov |
Štvrtá možnosť je drahšia na každú súčiastku a je správnou voľbou v prípade, keď bude rameno používané vonku alebo v oblasti, kde sa vykonáva umývanie pod tlakom. Pre vnútorné rámové konštrukcie je zvyčajne postačujúca tretia možnosť a obe možnosti závisia od toho, či sa proces pečenia nachádza v správnej polohe v postupnosti.
Často kladené otázky
Prečo sa práškový náter puchýri pozdĺž zváraného švu?
Pretože zváraný šev je jedinou časťou povrchu, pod ktorou sa nachádzajú dutiny. Zváranie spôsobuje pórovitosť naplnenú vzduchom, vlhkosťou a ľahkými uhľovodíkmi a náterová vrstva sa uzavrie nad ňou skôr, ako sa celý povrch zohreje počas vytvrdenia. Náterová vrstva sa pred prekrížením zmäkne, takže expandujúci plyn ju prepichne a vytvorí malé dierky alebo puchýre pozdĺž zváraného švu namiesto toho, aby sa objavili náhodne.
Je možné odstrániť deformácie spôsobené zváraním po nanesení náteru?
Nie. Vyrovnanie povlakom pokrytého dielu poškodí povlak presne na mieste, kde sa naň zákazník pozrie, a teplo použité na vyrovnanie poškodí povlak aj jeho priľnavosť pod ním. Skreslenie sa odstraňuje pred povlakovou úpravou – zváraním v prípravku s vyváženou postupnosťou a kontrolou rovnosti a pravouhlého tvaru po ochladení dielu na izbovú teplotu.
Je potrebné zvárací šev pred povlakovou úpravou opracovať brúsením?
Z funkčného hľadiska nie je to vždy nutné, avšak na viditeľnom spoji by mal byť šev opracovaný. Neopraco- vaný zvárací hrot vystupuje a uchováva vzduch v jeho koreni, čo spôsobuje tenký okraj povlaku a dutinu; navyše taký hrot zákazníkovi signalizuje, že spoj bol ponechaný v stave po zváraní. Na tomto diely sú zvárací švy opracované do rovného povrchu, pretože šikmý spoj má pod povlakom vyzerať ako jedna nepretržitá plocha.
Ako sa kontroluje priľnavosť povlaku na zváranom diely?
Urobte krížový rezný test cez fóliu do zváraného spoja a susediaceho ocele, aplikujte skúšku odlepenia lepiacej pásky podľa normy ISO 2409 a vyhodnoťte výsledok. Vykonanie testu na zváranom spoji namiesto na rovnej kovovej ploche je jeho hlavným cieľom: rovné plochy prejdú takmer pri akejkoľvek príprave povrchu, zatiaľ čo adhézia sa najskôr poruší práve pozdĺž zváraného spoja. Pri tejto skúške bol zváraný spoj hodnotený ako Gt0.
Čo uviesť na výkrese
Šesť poznámok na výkrese predíde väčšine sporov:
1. Uveďte priamkovosť ako číselnú hodnotu pozdĺž celej dĺžky tyče so vzťažnou plochou, nie ako poznámku o dobrej výrobe.
2. Uveďte kolmosť čelnej plochy puzdra ako číselnú hodnotu vo vzťahu k tej istej vzťažnej ploche ako pri priamkovosti.
3. Uveďte, či musia byť zváracie švy vybrúsené do rovného povrchu, a kde majú zostať v pôvodnom stave po zváraní.
4. Uveďte stupeň piaskovania a uveďte, či je pred nanesením povlaku vyžadované odplyňovacie žíhanie.
5. Uveďte farebný referenčný štandard, rozsah hrúbky povlaku a triedu adhézie, ktorú prijmete.
6. Uveďte, či vnútorná strana zásuvky vyžaduje rovnaké pokrytie fóliou ako vonkajšia strana, pretože nanesenie povlaku na plnú hrúbku dovnútra mení presadenie akéhokoľvek prvku, ktorý do nej zapadá.
Zváraná páka je spoj, tepelné spracovanie a povlak navrstvené na sebe, pričom každá vrstva môže zrušiť tú pod ňou. Určte ich ako jednu postupnosť a súčiastka sa stane bežnou prácou: tyč, ktorá zostáva rovná, zásuvka, ktorá sa presne prilieha, a povlak, ktorý po roky zostáva hladký pozdĺž zvaru.