 EN


Пластмасове втулкове колесо з вмонтованим латунним вкладишем: чому ступиці розслаблюються?
Сірий зубчастий колесо з ПОМ із обробленим латунним осердям виглядає як простий композит, і саме тому так багато таких деталей виходять з ладу. Замовлення 260626003 надійшло у червні 2025 року від виробника офісної техніки, чий попередній постачальник поставив партію двокомпонентних зубчастих коліс із ПОМ із латунними вставками, які пройшли всі перевірки на причальній станції, а потім втратили свої вставки всередині машини: деякі оберталися навколо вала під дією змінного крутного моменту, деякі розтріскали формоване кільце під час збирання, а деякі так відхилялися від центру, що привід почав шуміти, а стопорні гвинти не могли утримувати деталь.
Нижче наведено зміни, які ми внесли, значення, які виміряли протягом випуску, та дефект, виявлений у перших п’ятдесяти наших деталях. Якщо ви замовляєте двокомпонентне зубчасте колесо з ПОМ із латунною вставкою, то саме секція фіксації вимагає вашої уваги, оскільки очевидне рішення — щільно запресувати вставку й покластися на тертя — саме й стало причиною виходу з ладу першої партії.
Справжнє призначення металевого осердя
Обидва матеріали виконують різні завдання, і саме це розділення забезпечує працездатність деталі.
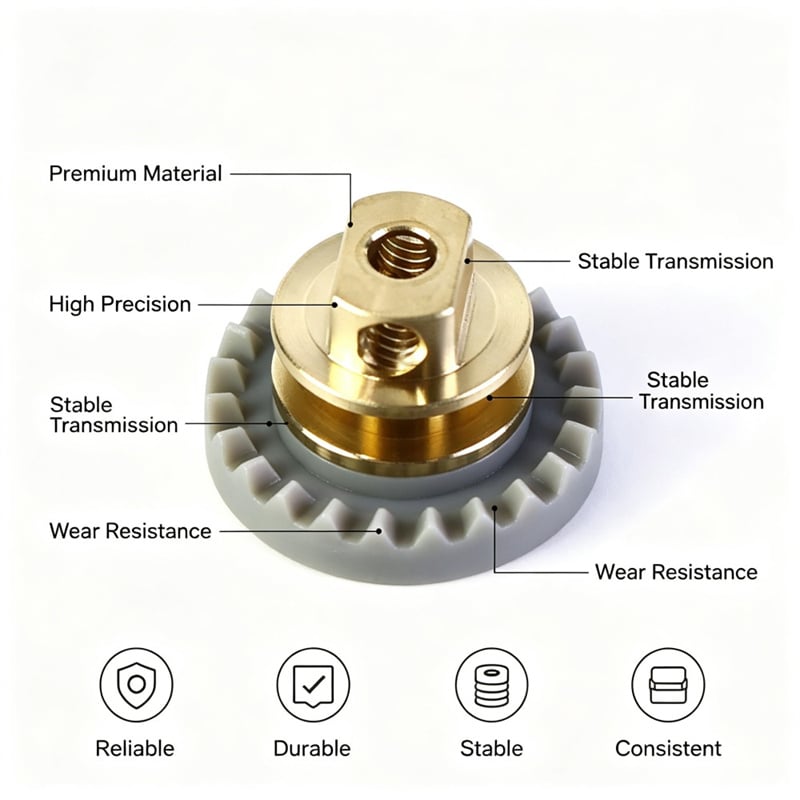
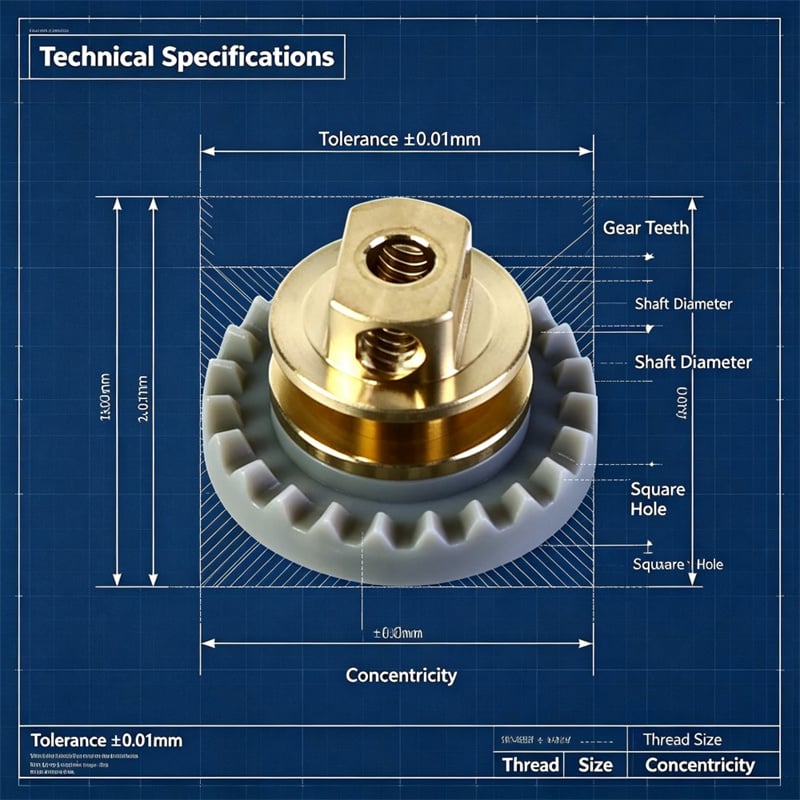
Формований корпус із ПОМ передає геометрію зубців. ПОМ є жорстким, розмірно стабільним під навантаженням і достатньо ковзким, щоб невелика пара шестерень працювала тихо без мастила. Латунне осердя сприймає всі елементи, що несуть концентроване навантаження: центральний отвір для встановлення валу, дві площини, оброблені на верхньому кінці для передачі обертального моменту до спряженого елемента, та різьбові поперечні отвори для фіксації зборки на валу за допомогою стопорних гвинтів.
Формування зубців на обробленому осерді замість повної обробки шестерні з латуні чи сталі забезпечує тиху роботу, меншу масу, відсутність потреби в мастилі й нижчу вартість у серійному виробництві порівняно з повністю обробленою деталлю. Компроміс полягає в тому, що тепер межа між пластиком і металом стає шляхом передачі навантаження, і її потрібно спеціально проектувати, а не просто припускати.
Режим руйнування, який ніхто не вимірює
ПОМ продовжує рухатися після зупинки формувального верстата
ПОМ кристалізується під час охолодження й усаджується приблизно на 1,8 відсотка від розміру форми. Крім того, матеріал продовжує релаксувати протягом кількох годин після виймання деталі з форми, а також змінює свої розміри приблизно в п’ять–шість разів сильніше за латунь при тій самій зміні температури. З’єднання, яке вранці вимірюється як щільне на верстаку, може виявитися розслабленим у теплому корпусі вдень, навіть якщо нічого не торкалися.
У цьому реченні міститься вся проблема: з’єднання тертям між двома матеріалами, що розширюються з різною швидкістю, — це з’єднання з терміном придатності.
Обід є найслабшим кільцем у деталі
Натискання гладкого ворітника в формований ступицю навантажує оточуючий пластик у кільцевому напруженні. Найтонша, найхолодніша й найбільш напружена кільцева зона всього виробу — це обідок навколо ступиці, і саме там зазвичай розташовуються литтєвий литниковий отвір та лінія роз’єму. Коли розміри пресової посадки визначають за критерієм щільності, а не за критерієм посадки, саме цей обідок «сплачує» цю вимогу, і саме так виникає шестерня, яка потріскнулася на складальному верстаті й навіть не дісталася до машини.
З’єдці поставлено дві задачі одночасно
Фіксація положення та передача обертального моменту — це різні вимоги. Вставна ступиця має залишатися концентричною вісі шестерні з точністю до кількох сотих міліметра й одночасно має протистояти зміні напрямку обертального моменту без будь-якого обертання. Тертям у посадці задовільно виконується перша задача (принаймні спочатку), але друга задача виконується погано завжди, оскільки нормальна сила, від якої воно залежить, є першою, що зменшується при релаксації пластика.
Три способи фіксації латунної вставки й умови, за яких кожен із них працює
| Метод | Принцип фіксації | Опір крутильному моменту | Концентричність | Де він використовується |
| Пресова посадка на гладкому ворітнику | Тільки тертя, виникає через інтерференцію між муфтою та ступицею | Низький до середнього; зменшується, коли ПОМ розслаблюється й нагрівається | Добре лише за умови, що ступицю обрізають після формування | Розташування для низького крутного моменту, легке навантаження, прототипи |
| Накатана муфта, запресована на контрольну глибину | Формове блокування: зубці накатки врізаються в пластик, а крутний момент передається через ці зубці | Високий, утримує навантаження при зміні напрямку обертання | 0,02 мм, коли ступицю обрізають після осідання корпусу | Приводні шестерні, валів із фіксацією гвинтом |
| Вставку розміщують у порожнині й формують разом із деталлю | Полімер стискається на насічці під час охолодження | Високий | Залежить від розташування інструменту для вставки | Великий обсяг, одна геометрія вставки, фіксована орієнтація |
Для цього завдання ми використали середній варіант, а причина — у першому рядку: тертя — це сила, яку потрібно зберігати; форма — це контур, який уже є. Насічка, що врізала в POM, продовжує передавати крутний момент навіть після того, як пластик розслабився й інтерференція зникла.
Як було створено це зубчасте колесо, крок за кроком
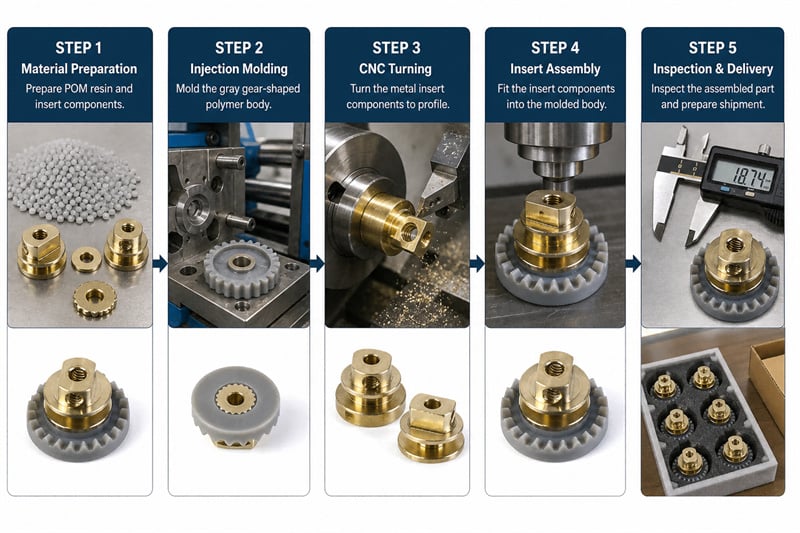
Крок 1 — формування корпусу з POM за сірим кольором креслення
Порожнина зубів і ступиця вирізані так, що ступиця виходить трохи меншого розміру, залишаючи припуск для подальшої токарної операції. Колір встановлюють за допомогою мас-бетчу відповідно до зразка Pantone Cool Gray 7C, що має більше значення, ніж очікують більшість покупців, адже саме сірий колір найпершим виявляє відхилення партії.
Крок 2 — залишити відлитий корпус на витримку протягом 24 годин
Деталі відпочивають протягом повного дня перед остаточним різанням. Різання ступиці, доки деталь ще «релаксує», призводить до зміни посадки після різання, а виміри, отримані на верстаті, більше не відповідають деталі, яку ви відправляєте.
Крок 3 — токарна обробка латунної вставки за один установ
Вставка повністю оброблюється за один установ: центральний отвір, дві площини на приводному кінці, фіксуючий фланець, шийка та насічений ворітник. Єдиний установ забезпечує співвісьовість площин, отвору та ворітника — саме це забезпечує концентричність зборки на наступному етапі. Другий установ призводить до того, що серцевина ідеально сідає на вал, але розташовується косо у шестерні.
Крок 4 — остаточне токарне різання ступиці для досягнення потрібної посадки
Після стабілізації ступицю обробляють до необхідного натягу для пресування. Саме цей крок відрізняє даний процес від невдалого: посадка формується у стабільному пластику, а не в пластиковій заготовці, яка ще стискається.
Крок 5 — пресування на нагрітому пресі до контрольованої глибини
Вставка встановлюється за допомогою нагрітого преса в межах зусилля 1,2–1,6 кН і фіксується на певну глибину, яку визначає фланець. Контролюється саме глибина, а не лише зусилля: зусилля свідчить про щільність з’єднання, а глибина — про правильне розташування фланця та перпендикулярність основи до поверхні шестерні.
Крок 6 — нарізання різьби в поперечних отворах після пресування
Два отвори під установочні гвинти нарізаються після фіксації вставки, щоб різьба формувалася в остаточному положенні деталі, а не в вставці, яка згодом зміститься на кілька сотих міліметра. Різьба, нарізана до пресування, може виявитися неперпендикулярною.
Крок 7 — перевірка з’єднання, а не лише геометричних параметрів
Перевірка включає концентричність вставки, осьове витягування на контрольному зразку з руйнуванням, крутний момент на ступиці під час зворотних циклів, форму зубів та візуальний огляд обода на наявність тріщин. Після цього деталі упаковуються так, щоб литі зуби не торкалися один одного в коробці.
Перші п’ятдесят деталей та вада, яку ми виявили
Пробний запуск п’ятдесяти шестерень провалився, і провал став нашою виною, а не виной матеріалу.
Дванадцять деталей вийшли з преса з тонкою тріщиною по краю. Ми пресували першу партію зі ступицею, обточеною до номінального розміру, безпосередньо після лиття, без етапу витримки. Інші деталі пробної партії, пресовані після повного дня витримки, взагалі не мали тріщин. Різниця була не справою випадку: невмонтовані деталі ще стискалися, коли на них надягали втулку, тож фактичне натягання виявилося вищим за вказане на кресленні, щойно прес досяг фланця.
У виробництво введено дві зміни. По-перше, жоден вставний елемент не пресують у корпус, що менш ніж 24 години від моменту виготовлення, а вік корпусу фіксують у супровідному документі. По-друге, прес-оснастка встановлює вставний елемент на жорстку зупинку на фланці замість того, щоб пресувати до досягнення заданого зусилля, тож корпус, який трохи сильніше стиснувся, ніж очікувалося, не може бути перевантаженим для досягнення потрібної глибини.
Рифлення також трохи скоротили в литій зоні, щоб воно взаємодіяло лише з пластиком у верхній ступиці й ніколи не торкалося ділянки, схильної до залишків лиття поблизу лінії роз’єму, де заглиблений зуб міг спричинити розтріщину. Категорія тріщин зникла повністю між пробним і серійним виробництвом.
Що вимірювали під час партії з 15 000 штук
| Check | Розмір креслення | Зберігалося протягом усієї партії |
| Концентричність вставки щодо осі шестерні | 0.02 мм | Всередині кільця на кожній деталі після пресування |
| Осьове витягання вставки | Принаймні 900 Н | Жодна деталь у руйнівній вибірці не нижча за цей межовий показник |
| Крутний момент у ступиці | 2,5 Н·м протягом 50 циклів зміни напрямку | Відсутнє обертання на насічці |
| Зусилля при посадці під тиском | діапазон від 1,2 до 1,6 кН | Утримується всередині діапазону; глибина встановлюється за зупинкою на фланці |
| Корпус шестерні | 24 зуби, отвір і площини співвісні | Форма зубів і вісь перевіряються при першому зразку кожного змінного циклу |
| Формовані зуби | Відсутні тріщини й залишки лиття у зоні зачеплення | На остаточному контролі — нуль тріснутих ободів |
| Колір | Pantone Cool Gray 7C | Сірий колір, узгоджений партія за партією з затвердженим зразком |
П’ятнадцять тисяч шестерень відправлено протягом 21 дня, а перші зібрані приводи працювали тихо на лінії замовника без повідомлень про зміщення вставок.
Колір також має допуск, особливо сірий.
Середні відтінки сірого не прощають помилок. Зміна на кілька одиниць у світлоті сприймається покупцем, який тримає два вироби поруч, як різний матеріал, а клієнтом, який відкриває комплект для обслуговування через шість місяців — як інший продукт. Три звички забезпечують стабільність: один партійний зразок барвника на замовлення (за умови достатньої кількості), зберігання затвердженого зразка в темному шухляді, а не на робочому столі під денним світлом, а також вимірювання кольору щодо цього зразка на початку й у кінці кожної зміни лиття, а не лише при виготовленні першого зразка.
Що визначає вартість шестерні з вмонтованою вставкою
Чотири складові визначають ціну, і лише одна з них — пластик:
· Форма. Кількість порожнин, форма зубців і те, чи потрібен ступиці суцільний штифт замість порожнистого. Це найбільша єдина сума, яку сплачують один раз.
· Точена вставка. Площини, фланець, насічка та отвір, які мають спільну вісь. Вставка, оброблена за одну установку, коштує дорожче на деталь, ніж вставка, оброблена у дві операції, але економія перевищує додаткові витрати.
· Витримка та другий прохід. Ви оплачуєте день зберігання на складі й остаточне оброблення, яке існує лише через те, що POM змінює форму.
· Глибина контролю. Випробування на витяг і крутний момент є руйнівними, тому ціна передбачає вибірковий контроль замість повного (100 %), а обсяг вибірки варто домовитися письмово.
Запитайте будь-якого постачальника про тривалість витримки та про те, як керується прес — за глибиною чи за зусиллям. Відповідь покаже, чи було з’єднання спеціально спроектоване чи просто «сподіване».
Часті запитання
Чи потребує POM-зубчасте колесо з надлиттям вставки з насічкою?
Лише у разі, коли з’єднання має передавати крутний момент. Накатка перетворює з’єднання із силового на формове, тож крутний момент передається через зубці накатки замість тиску на межі, який зменшується, коли пластик розслаблюється. Для деталі, що лише фіксує вал без навантаження на передачу потужності, достатньо гладкого кільця з правильним посадочним розміром.
Чи можна встановлювати вставку шляхом пресування після лиття замість вбудовування її під час лиття?
Так, і пресування після лиття часто є кращим варіантом, коли вставка має площини або отвір, які мають залишатися вирівняними, оскільки ступицю можна обробити після того, як корпус стабілізується, а вставку — встановити за одну установку. Вбудовування вставок у процесі лиття підходить для великих партій із фіксованою геометрією, де інструмент може точно фіксувати серцевину, а усадка працює на користь процесу.
Чому латунні вставки тріскають пластикове кільце?
Оскільки посадка з натягом розмірена для щільності, а не для посадки, і тому що деталь часто ще стискається, коли вставляють втулку. Обід навколо ступиці — це найтонше кільце в деталі й місце, де зустрічаються литтєвий отвір і лінія роз’єму, тому саме тут спочатку виникає кільцеве напруження. Стабілізація корпусу й контроль глибини замість зусилля усуває обидві причини.
Як перевірити утримання вставки, не пошкоджуючи придатні деталі?
Ви не робите цього для значення витягувального зусилля. Ви розрізаєте зразок, щоб підтвердити зачеплення насічок, витягуєте зразок до руйнування, щоб довести запас міцності, і піддаєте зразок циклічному навантаженню робочим моментом, щоб довести, що з’єднання не обертається. У серійному виробництві деталі контролюють параметрами пресування й концентричністю, які можна виміряти без пошкодження.
Що вказувати на кресленні
Більшість аргументів у цій статті вирішується п’ятьма рядками на кресленні:
1. Вказати матеріал вставки й пластмаси, у тому числі посилання на колір і припустиму відмінність кольору.
2. Вкажіть концентричність вставки щодо осі шестерні як реальний допуск, а не як примітку.
3. Вкажіть осьове утримання як мінімальну силу й зазначте, чи воно перевіряється на зразку чи розрахунком.
4. Уточніть, як передається крутний момент: за допомогою площин, шліців або насічок, а також де дозволено розміщувати насічку.
5. Зазначте, чи вставку запресовують після формування чи розміщують у порожнині, а якщо ви не маєте переваги, вкажіть це й дозвольте технологічному процесу вирішити.
З’єднання металу з рухомим полімером — це не деталь, яку можна залишити за замовчуванням. Правильно спроектуйте з’єднання, і решта шестерні стане звичайною роботою: тихі зуби, справжня вісь та колір, який через рік все ще збігатиметься зі зразком.