 EN


Зварні кронштейни зі сталі C45: чому виникають пухирі на порошковому покритті?
Зварні кронштейни зі сталі C45 виглядають найпростішим елементом на кресленні несучої рами, і саме тому їхні відмови виявляються так пізно. Замовлення 260627004 надійшло до нас у серпні 2025 року від виробника рам для кріплення повітропроводів, чий попередній постачальник поставив важелі, які відповідали технічним вимогам на стенді, але виявилися непридатними під час монтажу на раму: стрижень вийшов із-під зварювального стенду з вигином близько 0,6 мм, торцева поверхня гнізда відхилялася від перпендикулярності, через що важіль не лягав рівно, а світло-сірий порошковий напилок відшарувався тонкою лінією вздовж кожного зварного шва вже протягом перших тижнів експлуатації.
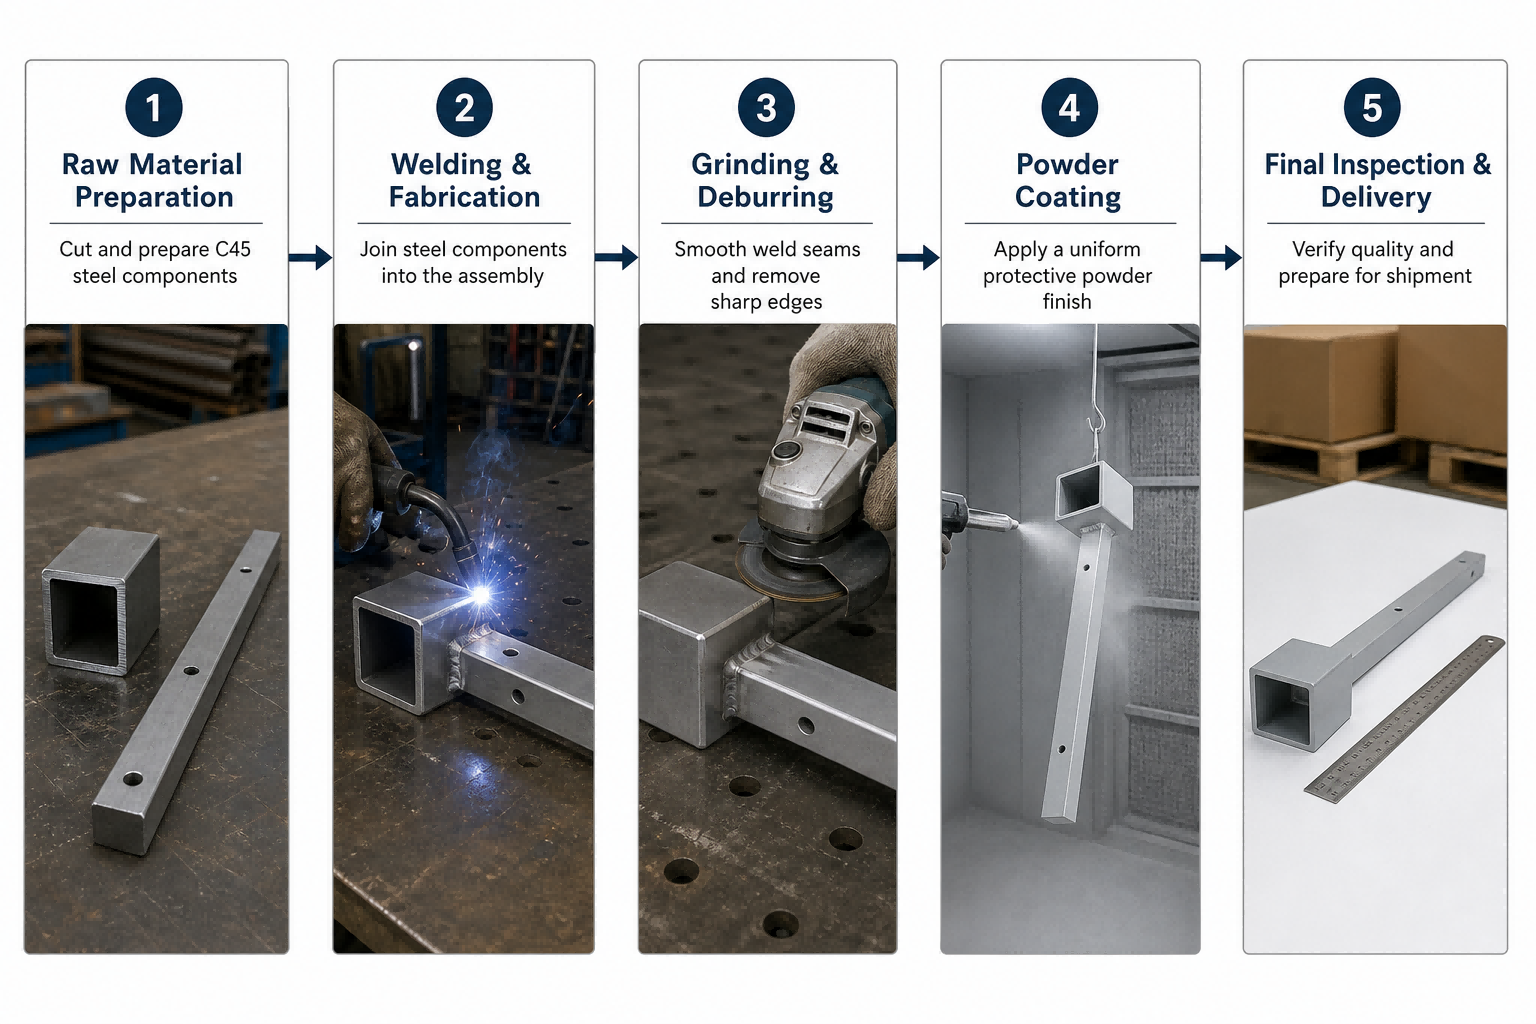
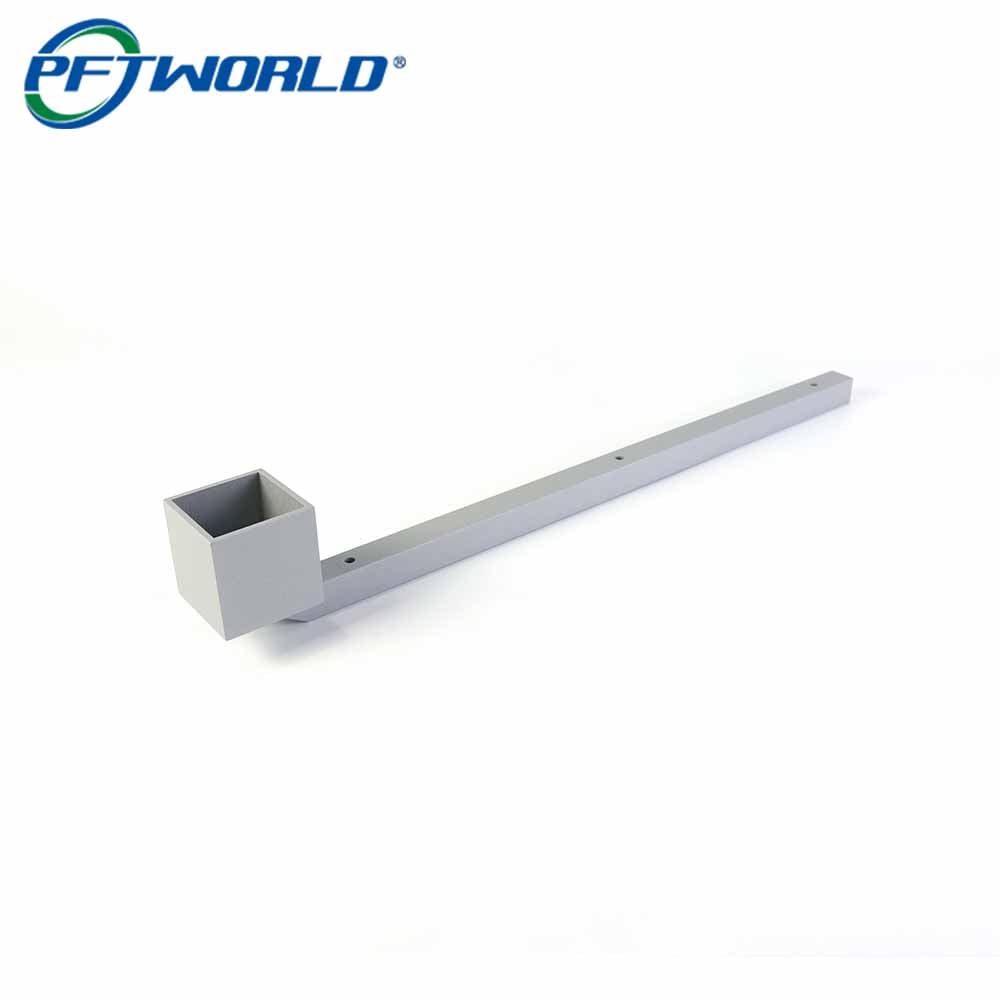
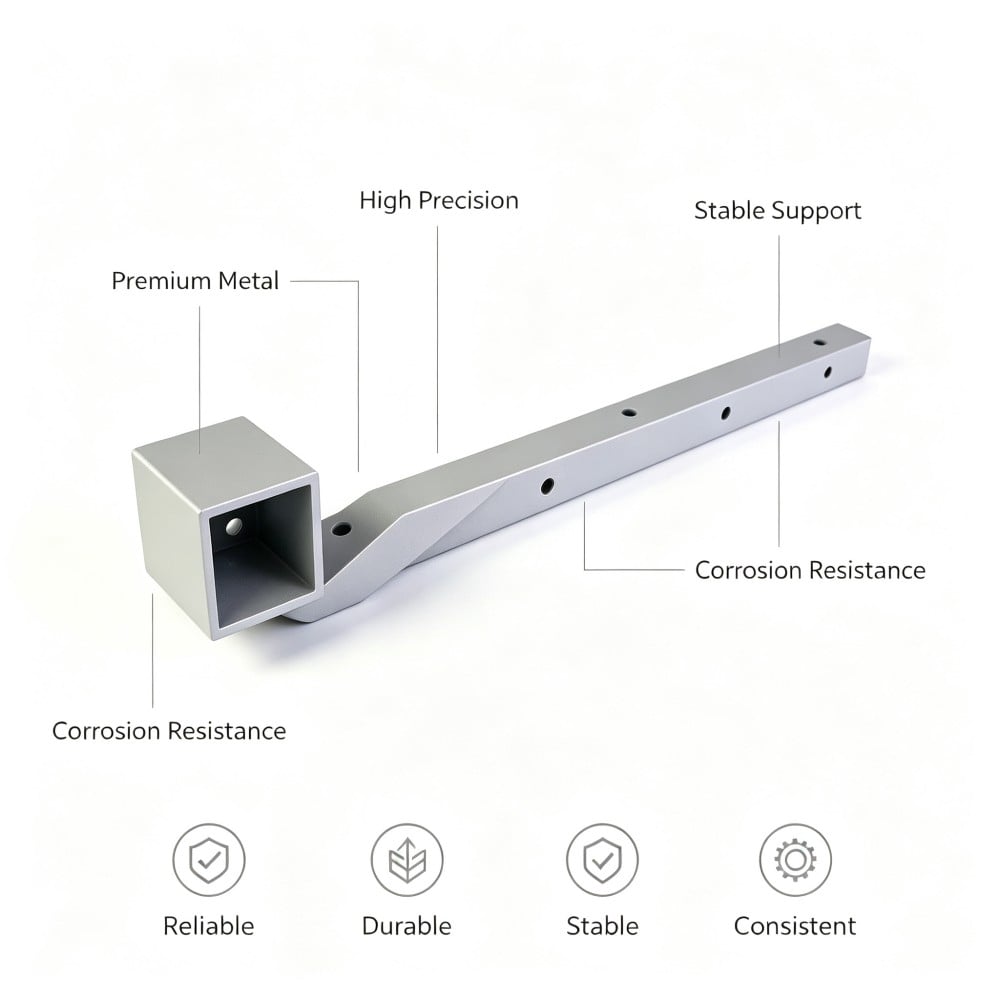
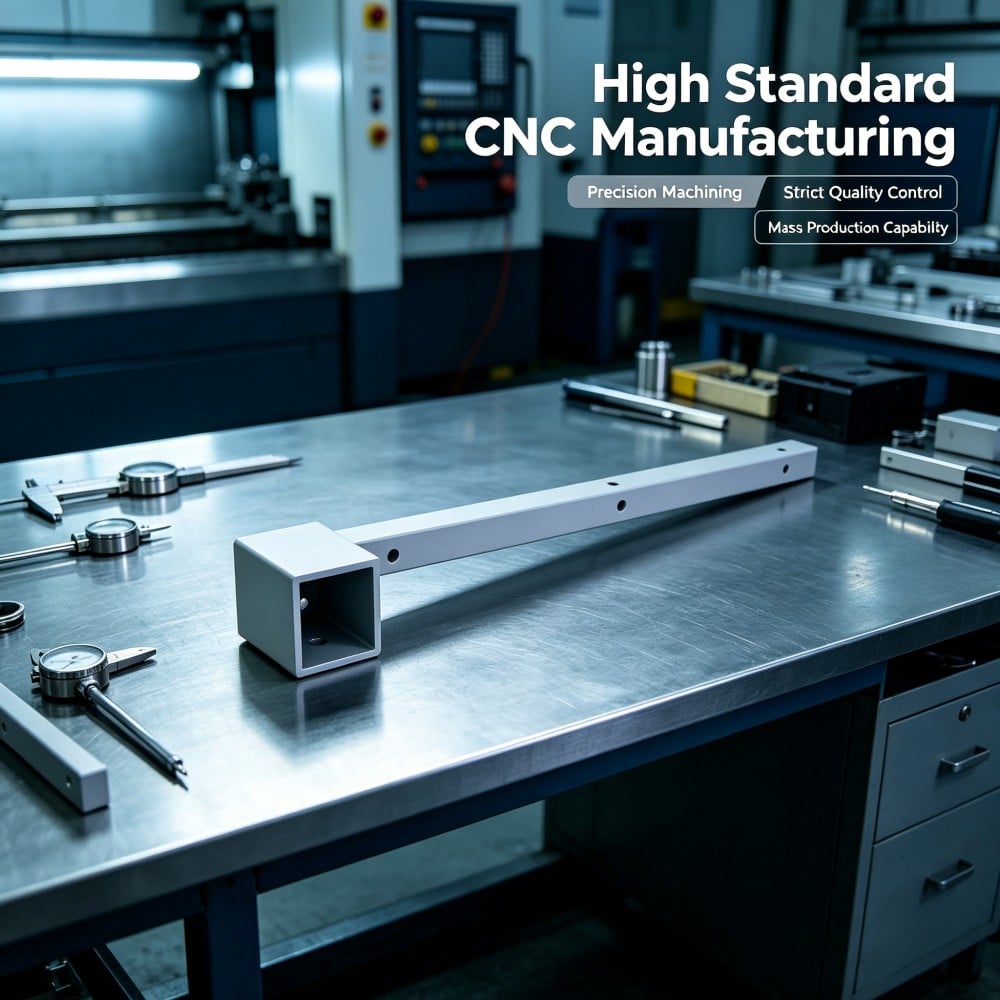
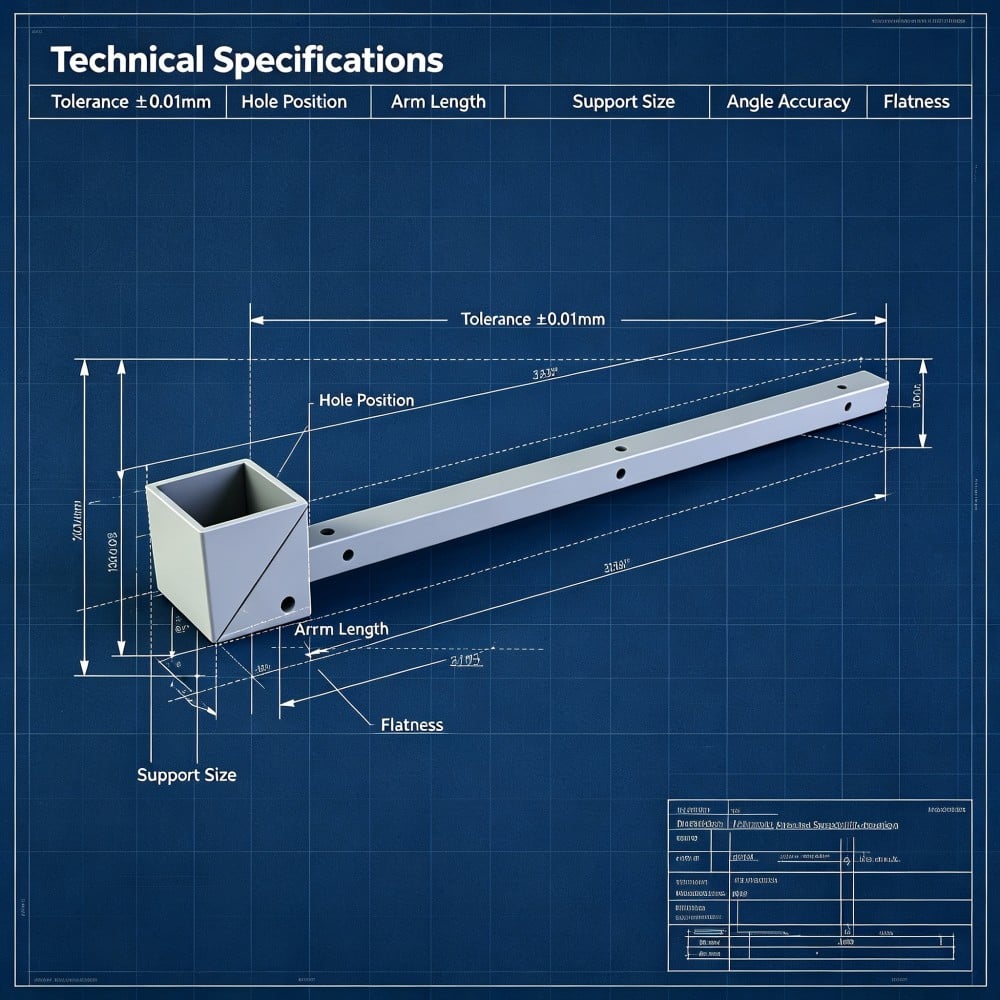
Зварні кронштейни зі сталі C45 на фотографіях — це серійні вироби з замовлення, що йшло далі: стрижень довжиною 400 мм із трьома монтажними отворами, розташованими на однаковій відстані один від одного; квадратна муфта розміром 50 мм, приварена до одного кінця стрижня; а також стик під кутом 45° (косий зріз), де зустрічаються стрижень і муфта, вирівняний у одну площину й покритий світло-сірим фарбувальним шаром. Самі по собі зварювання та фарбування не є складними операціями. Складність полягає в тому, що ці два процеси взаємно перешкоджають один одному, і цей конфлікт проявляється на готовому фарбувальному шарі — саме його спочатку бачить покупець.
Яку функцію виконує цей кронштейн?
Три завдання, і лише одне з них пов’язане з міцністю.
Муфта виступає як елемент орієнтації. До неї вставляється відповідний квадратний елемент, і після цього важіль займає чітко визначене положення щодо рами. Тому поверхня муфти має бути точно квадратною й рівною, а також мати рівномірне фарбування. У цьому випадку муфта — це порожниста квадратна труба зі стороною й глибиною по 50 мм, приварена до кінця стрижня.
Стрижень виконує функцію кріплення. Три отвори з однаковим кроком призначені для кріпильних елементів, що утримують важіль на рамі; це означає, що отвори мають бути вирівняні з роз’ємом, а не просто зі стрижнем, як це виявилося після виготовлення на верстаку.
З’єднання є одночасно декоративним і конструктивним. Скошений стик розподіляє навантаження на довшу лінію зварювання й забезпечує візуальну безперервність переходу від стрижня до роз’єму після шліфування зварного шва у западину та нанесення покриття. Саме ця декоративна вимога перетворює завдання зварювання на завдання нанесення покриття: поверхню, яка не є герметичною, неможливо зробити виглядаючою безшовною, а будь-який газ, що залишився всередині зварного шва, проникне крізь покриття й вийде через нього.
Два збої, що виникають одночасно
Зварювання викликає деформацію стрижня, і ця деформація залишається прихованою
Зварювання забезпечує концентрований тепловий вплив у невеликий об’єм сталі. Зварна ванна та навколишня зона охолоджуються й стискаються проти холоднішого металу, і метал, який має дати деформацію, робить це. У важелі, звареному лише з одного боку, стискання тягне стрижень до звареної поверхні, і легкий відрізок довжиною 400 мм помітно вигинається навіть при незначному обмеженні.
Дві речі роблять це гіршим, ніж здається. По-перше, стрижень є тонким у порівнянні з його довжиною, тому незначне стискання проявляється як велике відхилення на вільному кінці. По-друге, природне охолодження не є симетричним, тож дві сторони з’єднання стискаються в різній мірі, і фланець гнеться. У цьому випадку важелі, що вийшли з ладу, вигнулися приблизно на 0.6 мм при граничному значенні прямолінійності 0.2 мм, а поверхня фланця відхилялася від перпендикулярності більше ніж на 0.15 мм, що допускалося рамою.
Причина, чому це так добре приховується, — у методі вимірювання. Зварник оглядає з’єднання, а замовник вимірює всю руку. Прямолінійність потрібно перевіряти по всій довжині стрижня після охолодження деталі, використовуючи контрольну плиту й індикаторну голівку, а також перевіряти, чи перпендикулярна поверхня гнізда до того самого базового елемента в одному й тому самому положенні. Якщо перевірка виконується лише в зоні зварного шву, вигин залишається непомітним доти, доки руку не прикріплено болтами.
Покриття пухирює лінійно, саме там, де проходить зварний шов
Порошкове фарбування — це герметична плівка, а герметична плівка над зварним швом поводиться як кришка на контейнері.
Дугове зварювання залишає пористість у шві та навколо нього, а пори розташовані під тонкою плівкою оксиду й шлаку. Піскоструминна обробка видаляє цю плівку й відкриває пори на поверхні, але не очищає їх зсередини. Усе, що знаходиться всередині, залишається там: повітря, атмосферна волога, легкі вуглеводні та волога, яку сама піскоструминна обробка заносить усередину. Під час полімеризації деталь і покриття нагріваються, а покриття розм’якшується до того, як утворюються поперечні зв’язки. Будь-який газ, що розширюється під покриттям у цей момент, прориває його, у результаті чого утворюються мікропори або малі бульбашки вздовж лінії зварного шва або кільце таких дефектів.
Саме тому дефект проявляється у вигляді лінії, а не випадково: він повторює траєкторію зварного шва, оскільки саме шов — єдина ділянка поверхні, під якою є порожнини. Саме тому заміна постачальника та зміна марки порошкового матеріалу не вирішать проблему. Причиною є не покриття, а газ, що перебуває під ним.
Дві виправлення вирішують цю проблему належним чином. Зону зварювання піддають термообробці до нанесення покриття, щоб волога, яка залишається у зварному шві, та легкі вуглеводні виходили з деталі, доки поверхня ще є оголеною сталью; крім того, зварний шов обробляють повторно порошковим покриттям, щоб товщина плівки в найбільш пористій зоні була збільшена, а не залишалася на номінальному рівні. Будь-які менш ретельні дії призводять до перенесення дефекту з однієї партії на іншу.
Як виготовлювали важіль — крок за кроком
Крок 1 — нарізання прута й підготовка стику під кутом
Прут нарізають на довжину 400 мм із прямими торцями, а торець для стику нарізають під кутом 45°. Чиста коса поверхня забезпечує можливість виконання наступного кроку: два неспівпадаючі торці замикають за допомогою тепла від зварювання, а саме тепло й спричиняє деформацію деталі.
Крок 2 — прихватування в пристрої для вирівнювання
Обидві частини фіксують у пристрої, який утримує прут у прямому положенні, а гніздо — у квадратному, під час прихватування стику. Прихватки розміщують з обох боків стику й дають їм охолонути, перш ніж деталь виймають із пристрою, щоб геометрія була зафіксована до початку повного зварювання.
Крок 3 — зварювання у збалансованій послідовності
З’єднання зварюють поперемінними проходами з протилежних сторін, а не одним безперервним проходом навколо деталі. Збалансована послідовність забезпечує приблизно симетричне стягування, що й підтримує площину гнізда перпендикулярною та стрижень прямим. У місці стику зварювання виконують на повну глибину проплавлення, оскільки з’єднання, зварене лише з видимої сторони, розкриється під навантаженням.
Крок 4 — охолодження, а потім перевірка прямої лінійності та перпендикулярності
Жодних вимірювань не проводять, доки деталь ще тепла. Кожна рука охолоджується до кімнатної температури, після чого її розміщують на контрольній плиті для перевірки прямої лінійності вздовж стрижня та перпендикулярності площини гнізда. Деталі з відхиленням більш як 0,2 мм за прямою лінійністю або більш як 0,15 мм за перпендикулярністю площини гнізда на цьому етапі підлягають до доробки або списання, поки вони ще мають необроблену сталеву поверхню — у такому стані доробка триває одну хвилину замість вартості цілої деталі.
Крок 5 — шліфування зварних швів у рівень
Зварний шов зачищають урівнем з прилеглими поверхнями, закруглюють кути з’єднання й видаляють бризки з покритих ділянок. Зачищення має не лише естетичне значення: виступаючий шов утворює зазор, у якому затримується повітря, а плівка, що має покривати такий виступ, буде тонкою на краю й товстою в заглибленні.
Крок 6 — обробка піском до класу Sa 2,5
Усю деталь обробляють піском до класу Sa 2,5. Це видаляє прокатну окалину, іржу та оксиди від зварювання й розкриває пори на поверхні зварного шва, щоб наступний крок міг ефективно впливати на них.
Крок 7 — попереднє випікання при 180 °C протягом 20 хвилин
Після обробки піском деталі проходять попереднє випікання при 180 °C протягом 20 хвилин, перш ніж наносити порошкове покриття. У пічному режимі волога й легкі вуглеводні видаляються з пор зварного шва, доки поверхня ще не має покриття, — саме цей крок усуває причину утворення пухирів у корені. Саме тому випікання має відбуватися після обробки піском, а не до неї: обробка піском знову вносить вологу на поверхню й розкриває пори, які попереднє випікання вже очистило.
Крок 8 — нанесення покриття, витримка при 190 °C протягом 15 хвилин, другий прохід у зоні зварного шва
Порошкове покриття наноситься на світло-сірий колір RAL 7035 у товщину 65–80 мкм і витримується при 190 °C протягом 15 хвилин. У зоні зварного шва виконується другий прохід, щоб товщина плівки в найбільш пористій зоні досягла верхньої межі діапазону, а не залишилася на номінальному рівні.
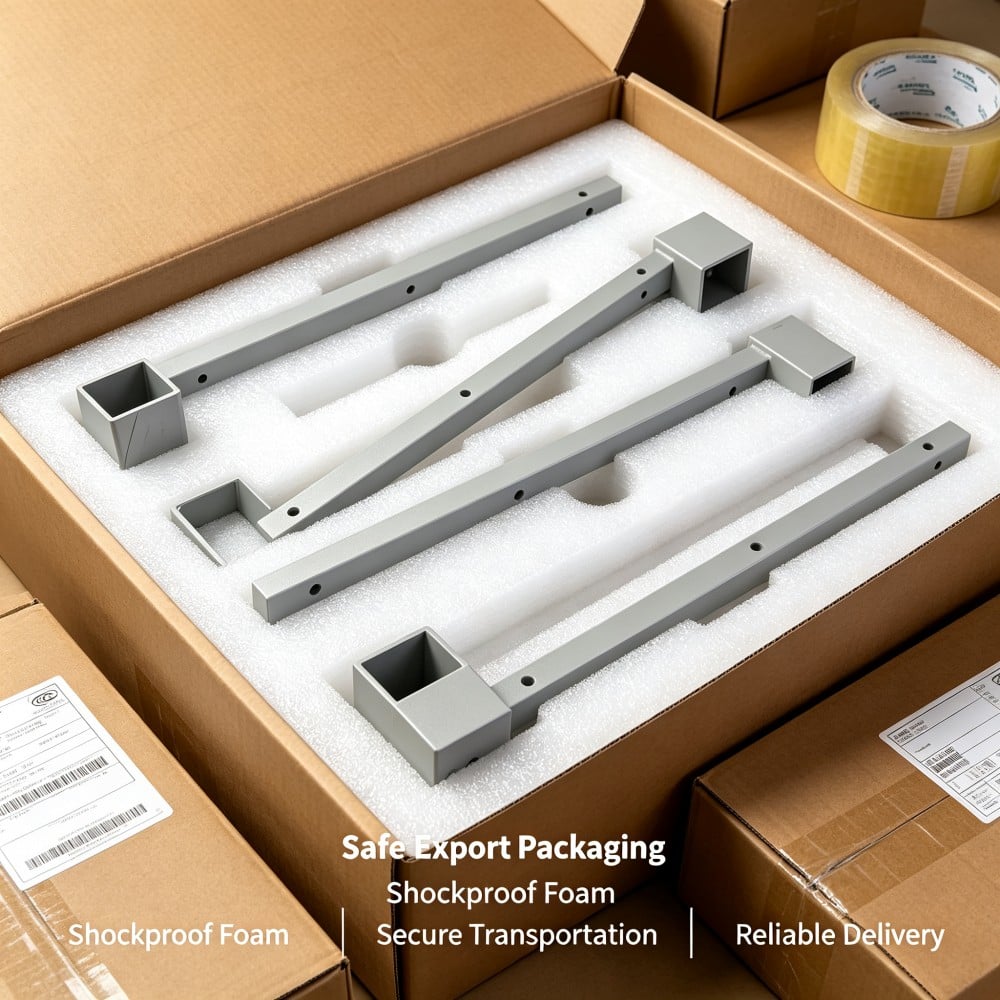
Остаточний огляд включає перевірку товщини плівки, адгезії за ISO 2409 та детальне візуальне обстеження кожного зварного шва на наявність мікропор і пухирців. Вироби, що пройшли перевірку, упаковуються так, щоб покриті поверхні не терлися одна об одну під час транспортування.
Результати вимірювань партії з 600 одиниць
| Check | Специфікація | Зберігається для всіх 600 важілів |
|---|---|---|
| Прямолінійність уздовж стрижня | 0.2 mM | Жоден виріб не виходить за межі допуску після охолодження |
| Перпендикулярність торцевої поверхні гнізда | 0,15 мм | Зберігається для кожного важеля, виміряного на контрольній плиті |
| Зварний шов у косому з’єднанні | Повне проникнення, рівень підлоги | Рівень підлоги без видимого валика на покритих деталях |
| Чистота дроблення | Sa 2.5 | Перевірено перед завантаженням кожної партії в піч |
| Попереднє випікання | 180 °C протягом 20 хвилин | Нанесено на кожну руку перед нанесенням покриття |
| Товщина фільми | 65–80 мкм | Усередині смуги, у тому числі друге проходження в зоні зварного шва |
| Адгезія | Gt0 до ISO 2409 | Досягнуто під час тестів на сітчасте подряпування у зоні зварного шва |
| Солоний туман | 480 годин у нейтральному середовищі, без утворення пухирців | Пухирців у зоні зварного шва не зафіксовано |
| Мікропори вздовж зварного шва | Не допускаються | На фінальному огляді не виявлено жодного дефекту |
Шістсот важілів відправлено за вищезазначеним процесом. Замовник повідомив, що важелі розташовувалися рівно на рамах і що під час експлуатації на зварних швах не виникло жодних дефектів покриття.
Недолік, виявлений нами під час власного пробного запуску
Пробна партія з п’ятдесяти штук не зазнала невдачі через геометрію зварного шва. Невдача сталася через послідовність операцій, а ця послідовність була нашою.
Дев’ять із п’ятдесяти деталей вийшли з процесу полімеризації з легким рядком малих бульбашок, розташованих точно на шві зварювання. З порошковим покриттям, товщиною плівки чи температурою в печі проблем не було. Ми проводили термообробку деталей для дегазації до струминного очищення замість після нього, оскільки вважали, що термообробка є операцією, пов’язаною зі зварюванням, і має виконуватися разом із іншими зварювальними етапами. Під час струминного очищення волога знову потрапляла на поверхню й у пори, які ми щойно висушили, а процес полімеризації завершив решту.
Рішення полягало в тому, щоб перенести термообробку для дегазації після струминного очищення й тримати очищені деталі під захистом — поза цеховим повітрям — до моменту нанесення покриття. Між випробувальним виробництвом і серійним виробництвом ця категорія дефектів зникла повністю, і це сталося без жодних змін у складі порошкового покриття, товщині плівки чи режимі полімеризації.
Це корисний урок для будь-кого, хто визначає цей процес: зварювання та нанесення покриття — це не дві незалежні операції, які відбуваються на одному й тому самому заводі. Вони мають одну спільну змінну — те, що залишається всередині зони зварювання, коли плівка закриває її.
Підготовка звареної сталі до нанесення покриття: порівняння чотирьох варіантів
| Підготовка | Що видаляє | Ризик утворення мікропор у зварному шві | Адгезія | Де він використовується |
|---|---|---|---|---|
| Дегретинг, потім нанесення покриття | Лише олії та забруднення від обробки | Високий, а пори залишаються заповненими газом і вологою | Погана адгезія на зварних швах, а плівка відшаровується по лінії зварювання | Гладкі деталі без зварних швів у зоні нанесення покриття |
| Струменева очистка до класу Sa 2.5, потім нанесення покриття | Мілова окалина, іржа, зварювальний оксид; відкриває пори на поверхні | Середня до високої, відкриті пори все ще утримують газ | Добре на цільному металі, тонке покриття над пористістю | Прості зварювальні деталі для сухого внутрішнього використання |
| Дробоструминне очищення, дегазаційне випікання при 180 °C, потім нанесення покриття | Те саме, плюс видалення вологи й легких вуглеводнів із пористості | Низька | Добре, включаючи лінію зварювання | Зварювальні деталі для будь-якого вологого чи зовнішнього використання — саме ця послідовність застосовується |
| Дробоструминне очищення, фосфатування, дегазаційне випікання, потім нанесення покриття | Те саме, плюс утворення перетворювального шару на сталі | Низька | Найкращий варіант, який також захищає зрізані краї | Деталі, що піддаються впливу солоного спрею, конденсації або зносу країв |
Четвертий варіант коштує дорожче на одну деталь і є правильним рішенням, коли важіль буде експлуатуватися на відкритому повітрі або в зоні промивання. Для внутрішніх каркасних робіт зазвичай достатньо третього варіанту, а обидва варіанти залежать від того, чи правильно розташована стадія запікання в технологічній послідовності.
Часті запитання
Чому порошкове покриття пухириться уздовж шва зварювання?
Тому що шов зварювання — це єдина частина поверхні, під якою є порожнини. Зварювання залишає пористість, заповнену повітрям, вологой та легкими вуглеводнями, а плівка закриває її до того, як температура затвердження нагріє всі компоненти. Плівка розм’якшується раніше, ніж відбувається поперечне зшивання, тому розширюваний газ пробиває її й утворює мікропори або пухирі вздовж лінії зварного шва, а не випадково.
Чи можна усунути деформацію від зварювання після нанесення покриття?
Ні. Вирівнювання покритої деталі пошкоджує плівку саме в тому місці, на яке споживач зверне увагу, а тепло, що використовується для вирівнювання, пошкоджує як плівку, так і адгезію під нею. Спотворення усувають до нанесення покриття — зварюванням у пристосуванні з врівноваженою послідовністю та перевіркою прямої та квадратності після охолодження деталі до кімнатної температури.
Чи потрібно шліфувати зварні шви перед порошковим напиленням?
Не завжди для функціональності, але на видимому з’єднанні це обов’язково. Нешліфований валик виступає й утримує повітря біля свого кореня, що призводить до тонкого краю плівки та порожнини; крім того, такий валик сигналізує покупцеві, що з’єднання залишили у стані після зварювання. На цій деталі зварні шви шліфують заподозь, оскільки косий стик призначений для вигляду як одна безперервна поверхня під покриттям.
Як перевірити адгезію покриття на звареній деталі?
Зробіть хрестоподібний розріз плівки на шві та прилеглій сталі, застосуйте випробування відшарування стрічкою за ISO 2409 й оцініть результат. Саме на шві, а не на рівній поверхні металу, слід проводити це випробування: рівні ділянки, як правило, проходять будь-яку підготовку, тоді як відшарування спочатку проявляється саме на лінії зварного шва. У цьому замовленні лінія зварного шва отримала оцінку Gt0.
Що вказувати на кресленні
Шість пунктів на кресленні унеможливлюють більшість суперечок:
1. Вкажіть прямолінійність як числове значення вздовж повної довжини стрижня з визначенням базової поверхні, а не як примітку про добру майстерність.
2. Вкажіть квадратність торцевої поверхні гнізда як числове значення в тій самій базовій системі, що й вимога до прямолінійності.
3. Уточніть, чи потрібно шліфувати зварні шви заподільно, а також де їх слід залишити у вигляді, що утворився після зварювання.
4. Вкажіть клас дробоструминного очищення та вкажіть, чи потрібна дегазаційна термообробка перед нанесенням покриття.
5. Вкажіть колірну специфікацію, діапазон товщини плівки та клас адгезії, який ви приймаєте.
6. Вкажіть, чи потрібно покривати внутрішню поверхню роз’єму тим самим шаром плівки, що й зовнішню, оскільки нанесення повного шару покриття всередині змінює посадку будь-чого, що вставляється в нього.
Зварений важіль — це сполучення, термічна обробка й покриття, нанесені один на одного, і кожен шар може зруйнувати нижчий. Визначте їх як одну послідовність, і деталь стає звичайною роботою: стрижень, що залишається прямим, роз’єм, що щільно сідає, і покриття, що залишається гладким уздовж зварного шву роками.