 EN


Các khối phân phối bằng đồng thau: Tại sao các cổng được kiểm tra kỹ vẫn bị rò rỉ
Khối phân phối đa chức năng phải thực hiện những nhiệm vụ gì
Ba nhiệm vụ, và chỉ nhiệm vụ đầu tiên là nhìn thấy được từ bên ngoài.
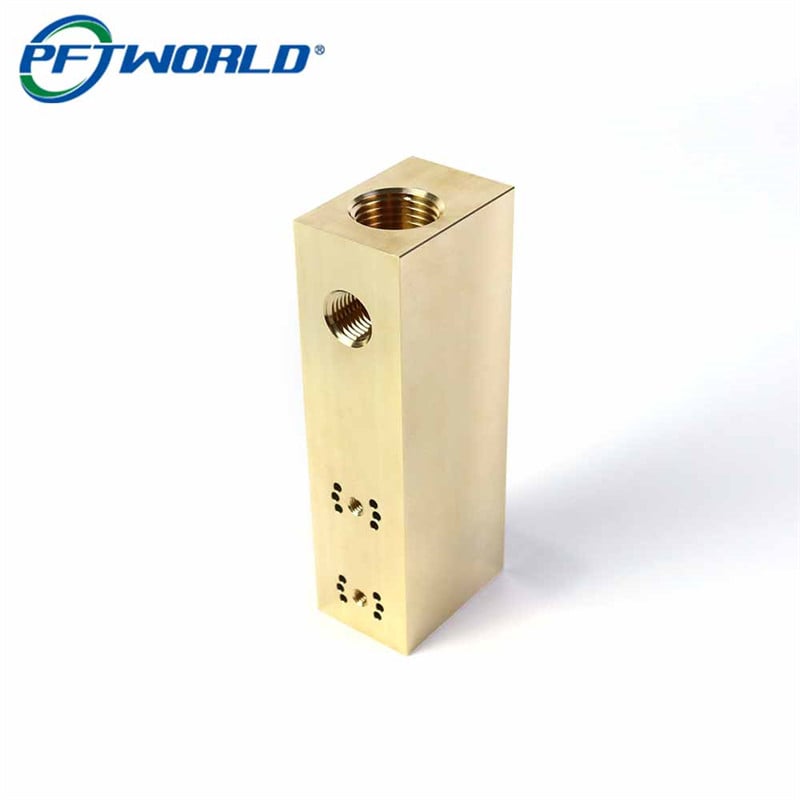
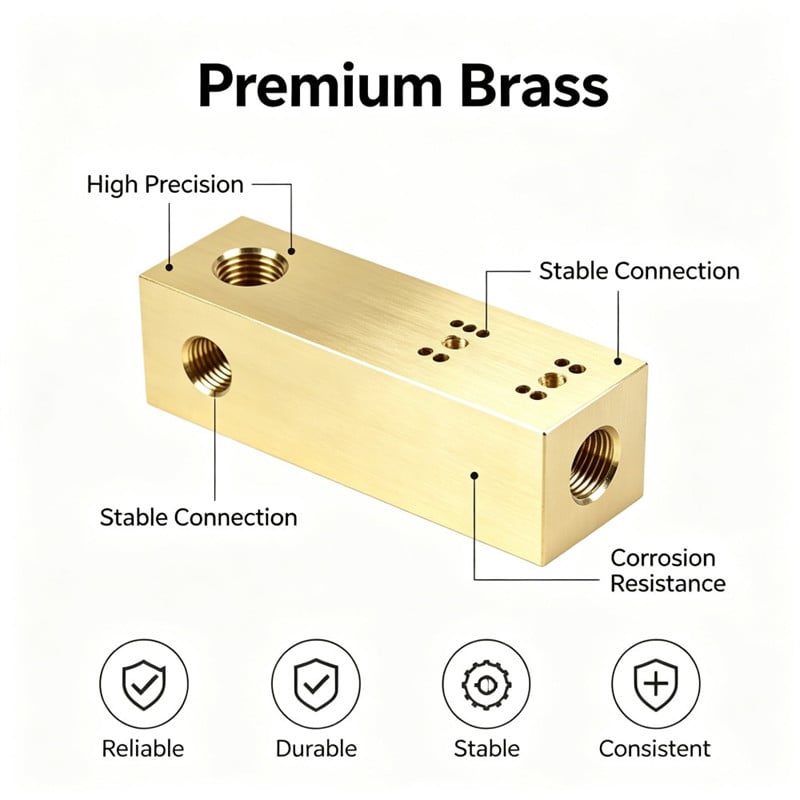
Nó phân phối. Một khối phân phối thay thế một hệ thống gồm nhiều bộ chia ba (tee), các đầu nối (nipple) và phụ kiện bằng một chi tiết liền khối, do đó các cổng phải nằm ở vị trí mà sơ đồ kỳ vọng và các đường dẫn nội bộ phải nối giữa chúng.
Nó làm kín. Mỗi cổng ren đều là một ranh giới chịu áp lực, và việc làm kín được thực hiện nhờ hình dạng ren, độ sâu mà phụ kiện vặn vào và độ vuông góc giữa mặt đầu cổng với trục của phụ kiện. Một cổng có kích thước hoàn hảo nhưng được taro nghiêng nhẹ sẽ giữ được phụ kiện trông như đã lắp đúng nhưng lại rò rỉ khi chịu áp lực.
Nó định vị. Các mẫu lỗ bắt vít trên các mặt bên cố định khối vào giá đỡ hoặc đế van, do đó các mẫu lỗ và các cổng chia sẻ cùng một giá đỡ. Khi mẫu lỗ được khoan trong một lần gá đặt còn các cổng được taro trong một lần gá đặt khác, hai yếu tố này chỉ trùng khớp ngẫu nhiên.
Tại sao mọi cổng đều nằm trong dung sai nhưng cụm lắp ráp vẫn rò rỉ
Một cổng được kiểm tra trên bề mặt riêng của nó, nhưng cụm lắp ráp chỉ quan tâm đến mối quan hệ giữa các bề mặt
Một cổng được xác minh bằng thước đo ren, kiểm tra độ sâu và kiểm tra độ vuông góc, tất cả đều được đo đối với bề mặt riêng của cổng đó. Mỗi phép kiểm tra này có thể đạt yêu cầu trên mọi cổng trong khối, thế nhưng khối vẫn có thể sai, bởi vì không phép kiểm tra nào trong số đó đề cập đến cách các cổng trên các bề mặt khác nhau tương quan với nhau.
Cụm lắp ráp là yếu tố liên kết chúng lại với nhau. Một chi tiết nối vào cổng phía trên, một chi tiết nối khác vào cổng bên hông, và đế van được bắt bu-lông vào mẫu lỗ phía trước. Nếu cổng phía trên và cổng bên hông đều vuông góc với bề mặt riêng của chúng, nhưng hai bề mặt này lại không hoàn toàn song song hoặc không hoàn toàn vuông góc với nhau, thì các chi tiết nối sẽ rời khỏi khối theo những hướng không ai dự kiến. Đường ống được lắp ráp bằng lực ép thay vì lắp ghép chính xác, và rò rỉ xuất hiện tại khớp nối nào kém khả năng hấp thụ sai lệch nhất.
Đó là lý do vì sao yêu cầu vẽ quan trọng nhất trên một khối phân phối thường lại là yêu cầu bị thiếu: mối quan hệ hình học giữa các mặt mang cổng.
Mỗi lần kẹp lại đều là một cơ hội để xoay giá đỡ
Phay cả sáu mặt rồi gia công các đặc điểm trên năm trong số đó là một chuỗi các lần thiết lập, và mỗi lần thiết lập đều cần một chuẩn. Nếu mỗi mặt được gia công từ một chuẩn được xác lập trên chính mặt đó, thì mỗi mặt sẽ trở thành một thế giới nhỏ, tự nhất quán, và các sai số giữa các thế giới này tích lũy một cách vô hình.
Giải pháp thay thế là sử dụng một giá kẹp duy nhất cho toàn bộ công việc: căn chỉnh và vuông góc phôi một lần, sau đó gia công càng nhiều bề mặt càng tốt theo khả năng của đồ gá trước khi kẹp lại; khi việc kẹp lại là không thể tránh khỏi, hãy định vị lại từ cùng một chuẩn đã gia công thay vì từ một bề mặt mới. Theo cách này, các cổng phía trên và một mẫu ở một bên được gia công trong cùng một lần kẹp; mẫu đối diện và cổng còn lại được gia công trong lần kẹp thứ hai bằng một đồ gá khác tham chiếu vào lần thiết lập đầu tiên; cuối cùng, khối được căn chỉnh vuông góc lại với cùng một chuẩn chính.
Hệ quả thực tiễn là một khối có số lượng cổng vừa phải nên được gia công trong ít lần thiết lập nhất có thể dựa trên hình học cho phép, và thiết kế đồ gá — chứ không phải máy gia công — mới là yếu tố quyết định liệu các cổng có đồng nhất với nhau hay không.
Kiểm tra bằng cách siết chặt hai chi tiết nối vào hai bề mặt là phương pháp phát hiện vấn đề này
Rò rỉ hiếm khi xuất hiện ở máy hoặc trên bàn thử. Nó chỉ xuất hiện khi một đầu nối được siết vào cổng trên và một đầu nối khác được siết vào cổng bên, bởi vì việc siết đầu nối thứ hai sẽ tạo ra lực tác động lên mối nối đầu tiên thông qua khối thân.
Nếu trục của hai cổng không vuông góc với nhau, thì lực này sẽ có thành phần mà mối nối chưa bao giờ được thiết kế để chịu đựng, dẫn đến việc cụm lắp bị xoắn khi siết chặt. Dấu hiệu khách hàng quan sát được là đầu nối không thể siết chặt mà không cần dùng lực mạnh, hoặc mối nối rỉ nhỏ giọt dưới áp lực dù vẫn vượt qua bài kiểm tra bong bóng tĩnh. Trên thực tế, đây cũng chính là lý do khiến một lô khối thân có thể được bộ phận kiểm tra chấp nhận trong tuần này nhưng lại bị đội lắp ráp từ chối ngay trong tuần sau.
Sự cố thứ hai ẩn sâu bên trong: ba-vơ tại vị trí các đường dẫn giao nhau
Vòng ba-vơ nằm tại vị trí hai lỗ khoan cắt nhau
Mỗi lỗ khoan đều để lại một mép thừa ở vị trí thoát ra, và một khối vật liệu có các lỗ khoan cắt ngang nhau sẽ có nhiều mép thừa hơn mức mà bề mặt ngoài của khối cho thấy. Khi hai lỗ khoan giao nhau bên trong vật liệu, mũi khoan thứ hai xuyên vào lỗ khoan đầu tiên và để lại một vòng mép thừa bám trên thành trong, ngay tại đường đi của dòng chất lỏng. Không ai nhìn thấy vòng này vì điểm giao nhau nằm sâu trong khối đồng thau đặc và không có thiết bị dò nào tiếp cận được.
Vòng mép thừa đó gây ra hai vấn đề riêng biệt. Thứ nhất, đây là nơi mảnh vụn dễ tích tụ rồi sau đó giải phóng ra — chính điều này khiến những mảnh đồng thau xuất hiện trong đường ống vài tuần sau khi đưa vào vận hành. Thứ hai, nó làm giảm diện tích tiết diện dòng chảy hiệu dụng đúng tại vị trí dòng chảy phải đổi hướng, dẫn đến sụt áp mà không thể giải thích được từ kích thước ghi trên bản vẽ.
Tại sao việc rửa sau gia công lại không loại bỏ được nó
Việc rửa loại bỏ các mảnh vụn lỏng lẻo và chất làm mát. Tuy nhiên, nó không loại bỏ được ba-vơ còn dính chặt vào thành ống, cũng như không tiếp cận được mặt sau của vòng ba-vơ đã gập vào trong lòng dẫn. Một khối chi tiết có thể vượt qua quy trình rửa hoàn hảo, đạt yêu cầu kiểm tra bằng mắt ở mọi cổng, nhưng vẫn còn giữ lại ba-vơ — thứ sẽ bong ra từng mảnh khi chịu dòng chảy và áp suất.
Giải pháp là thực hiện công đoạn loại bỏ ba-vơ tại vị trí giao cắt một cách chủ đích, thay vì chỉ dựa vào làm sạch. Trong đơn hàng này, các lòng dẫn được khoan theo trình tự sao cho mỗi lần thoát lưỡi khoan đều hướng về phía một cổng có thể tiếp cận được; các vị trí giao cắt được loại bỏ ba-vơ thông qua các cổng bằng một lượt gia công kiểm soát chính xác; và tiêu chí giải phóng để xuất xưởng là bài kiểm tra xả nước (flush test), chứ không phải kiểm tra bằng mắt.
Quy trình chế tạo các khối chi tiết, từng bước một
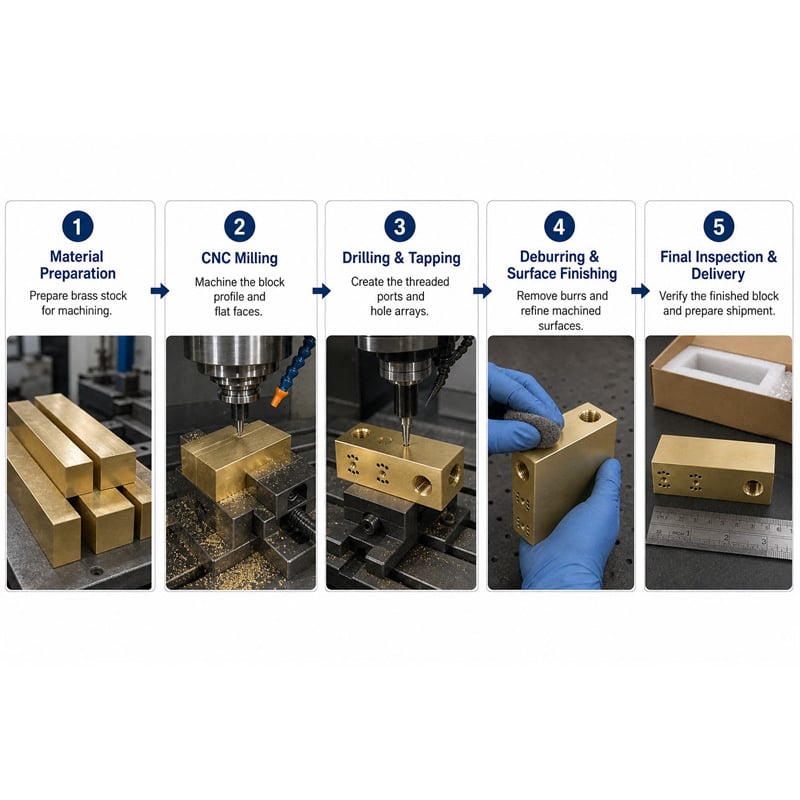
Bước 1 – Phay mặt và căn chỉnh vuông góc phôi từ một chuẩn cơ sở chính
Thanh được gia công bề mặt và vuông góc sao cho cả sáu mặt đều được xác định từ một chuẩn cơ sở chính, với các mặt vuông góc và song song với nhau. Chuẩn này là cơ sở để định vị mọi cổng và mẫu chi tiết tiếp theo, do đó nó được thiết lập một lần duy nhất và tái sử dụng thay vì tạo lại.
Bước 2 – Gia công mặt trên và mặt đầu trong cùng một lần kẹp
Hai mặt chứa các cổng lớn nhất được gia công trong cùng một lần kẹp để hai trục cổng được cắt tương đối với một thiết lập duy nhất. Các cổng được định vị dựa trên chuẩn cơ sở chính, chứ không dựa trên mặt mà chúng nằm lên.
Bước 3 – Khoan các đường dẫn bên trong theo trình tự đã lập kế hoạch
Khi bản vẽ yêu cầu các đường dẫn liên thông, chúng được khoan theo một trình tự kiểm soát vị trí thoát của mỗi mũi khoan, nhằm đảm bảo phần ba-vơ do mũi khoan thứ hai tạo ra tại điểm giao cắt nằm ở vị trí mà dụng cụ vê đinh có thể tiếp cận được, thay vì nằm sâu bên trong thân máy.
Bước 4 – Vê đinh các điểm giao cắt thông qua các cổng
Mỗi giao điểm có thể tiếp cận được đều được làm sạch ba via thông qua một cổng với độ lọt kiểm soát, do đó vòng ba via bị cắt bỏ thay vì bị gấp ngược lại. Đây là một công đoạn riêng biệt với thời gian dành riêng, không phải là một bước trong quá trình rửa.
Bước 5 – Tarô vuông góc từng cổng hình vuông vào mặt phẳng và tới độ sâu kiểm soát
Các ren được tarô vuông góc với mặt phẳng mà chúng nằm trên và tới độ sâu kiểm soát, nhằm đảm bảo phụ kiện lắp vào đúng vị trí với toàn bộ chiều dài ren được ăn khớp, không xảy ra hiện tượng ăn khớp ngắn ở phần đáy. Tiêu chuẩn ren cổng, kích thước và số ren tuân theo bản vẽ cho từng mã chi tiết; xưởng kiểm soát mũi tarô, độ sâu và độ vuông góc thay vì giả định theo tiêu chuẩn chung.
Bước 6 – Gia công các mẫu lắp đặt và các rãnh chìm từ chuẩn cơ sở chính
Các mẫu lắp đặt và các mặt ghế cổng được khoét chìm đều được gia công từ cùng một chuẩn cơ sở chính như các cổng, nhờ đó các mẫu lắp đặt, các rãnh chìm và các trục cổng đều cùng nằm trong một khoảng dung sai chung thay vì mỗi yếu tố được đảm bảo độ chính xác riêng đối với mặt phẳng của nó.
Bước 7 – Rửa sạch, sau đó xả nước qua các đường dẫn và kiểm tra vật chất thoát ra
Khối được rửa sạch rồi xả nước qua; dòng xả được dẫn qua bộ lọc để quan sát trực tiếp vật chất thoát ra thay vì chỉ phỏng đoán. Tiêu chí vận chuyển dựa trên kết quả quan sát được ở bộ lọc — đây là một kiểm tra có thể lặp lại một cách thực tế.
Bước 8 – Kiểm tra khối như một cụm lắp ráp, chứ không chỉ như tập hợp các đặc điểm riêng lẻ
Kiểm tra cuối cùng bao gồm: thước đo ren tại mọi cổng, độ vuông góc của cổng so với mặt phẳng tương ứng, độ sâu khoét chìm (counterbore), vị trí mẫu bố trí, độ vuông góc và độ song song của mặt phẳng, cũng như kết quả xả nước. Điểm mấu chốt trong danh sách này nằm ở mục cuối cùng: một cổng đạt yêu cầu khi kiểm tra riêng lẻ trên mặt phẳng của nó vẫn phải đạt yêu cầu khi nằm trong mạng lưới tổng thể.
Kết quả đo từ loạt sản xuất 1.500 chi tiết
| Xác nhận | Thông số kỹ thuật | Được duy trì trên toàn bộ 1.500 khối |
|---|---|---|
| Sáu mặt phẳng | Vuông và song song, tính từ một chuẩn cơ sở duy nhất | Gia công dựa trên chuẩn cơ sở chính trên mỗi khối |
| Ren cổng | Theo bản vẽ, đã đo kiểm tra | Kiểm tra bằng dụng cụ Go và No-go trên mọi cổng |
| Độ vuông góc của cổng so với mặt phẳng | Theo bản vẽ | Ren được cắt vuông để các chi tiết lắp vào đúng vị trí và đạt độ sâu yêu cầu |
| Độ sâu của cổng | Độ sâu được kiểm soát | Các chi tiết lắp đặt được siết chặt với toàn bộ chiều dài ren ăn khớp |
| Các mẫu lỗ bắt vít | Vị trí chính xác, tính từ chuẩn cơ sở chính | Mọi bu-lông gắn đế van đều được lắp mà không cần khoan lại |
| Lỗ chìm | Độ sâu tiêu chuẩn | Các đầu nối lắp khít và bằng phẳng |
| Tình trạng chỉ may | Sạch, không có ba-vơ | Đã vát mép và kiểm tra kích thước trước khi đóng gói |
| Lối đi | Đã rửa sạch và xả sạch, không còn mảnh vụn | Kiểm tra xả lọc cho thấy không có vật liệu nào còn sót lại khi bàn giao |
| Bề mặt hoàn thiện | Màu vàng kim loại tự nhiên, bề mặt mờ | Khoảng cách nhất quán từ mặt này đến mặt kia |
Mười lăm trăm khối được giao trong 20 ngày, và khách hàng báo cáo rằng dây chuyền lắp ráp hoàn tất mà không cần khoan lại, các đầu nối lắp đúng độ sâu và kín khít.
Lỗi chúng tôi phát hiện trong thử nghiệm nội bộ
Năm mươi khối đầu tiên của chúng tôi đều đạt mọi tiêu chí kiểm tra trên bảng kiểm tra, thế nhưng một khối trong số đó vẫn thất bại ở bài kiểm tra xả nước.
Khối bị nghi vấn đã được rửa theo cùng quy trình như những khối còn lại, và mọi lỗ ren đều đạt yêu cầu khi kiểm tra bằng thước đo ren. Khi chúng tôi xả nước qua các đường dẫn và lọc qua bộ lọc, bộ lọc bắt được một lượng nhỏ đồng thau; việc cắt mặt cắt cho thấy nguyên nhân: bước xử lý loại bỏ ba via đã được thực hiện tại hai lỗ ren được thể hiện trên bản vẽ, nhưng một điểm giao cắt khác nằm sâu hơn dọc theo đường dẫn bên trong lại không thể tiếp cận được từ bất kỳ lỗ ren nào trong số đó, do đó vòng ba via tại vị trí này bị gấp lại thay vì bị cắt bỏ. Quá trình rửa chỉ làm dịch chuyển vòng ba via này chứ không loại bỏ nó.
Ba thay đổi đã được đưa vào sản xuất. Thứ tự khoan đã được điều chỉnh sao cho giao điểm cụ thể đó được xử lý từ hướng đối diện, nhờ đó phần ba via nằm ở vị trí mà dụng cụ vát mép có thể tiếp cận được. Bài kiểm tra xả (flush test) sử dụng bộ lọc đã thay thế việc kiểm tra bằng mắt thường làm tiêu chí phê chuẩn sản phẩm. Ngoài ra, ghi chú trên bản vẽ về khả năng tiếp cận các lỗ thông đã được bổ sung vào phản hồi DFM của chúng tôi, nhằm thông báo cho khách hàng — người yêu cầu một giao điểm không thể tiếp cận — ngay từ giai đoạn thiết kế, chứ không phải sau khi chi tiết đã được chế tạo.
Giữa đợt chạy thử và đợt sản xuất chính thức, bài kiểm tra xả ngừng phát hiện vật liệu dư thừa, và khiếu nại về mạt kim loại nhỏ — vốn đã đi kèm mã số linh kiện này trong suốt hai năm — cũng biến mất theo.
So sánh ba phương pháp giữ các cổng trên một giá đỡ
| Tiếp cận | Cách lắp đặt giá đỡ | Độ đồng nhất giữa các mặt cắt ngang | Chi phí thiết lập | Vị trí phù hợp |
|---|---|---|---|---|
| Gia công từ một chuẩn duy nhất với số lượng chốt kẹp tối thiểu | Kiểm tra phẳng và vuông góc một lần, sau đó gia công mọi mặt có thể tiếp cận được từ chuẩn chính trước khi kẹp lại | Tốt nhất vì các cổng được cắt tương đối so với một giá đỡ duy nhất | Chi phí đồ gá cao nhất, rủi ro thấp nhất | Các khối có cổng trên nhiều mặt, cách tiếp cận được sử dụng ở đây |
| Gia công trong hai lần gá đặt từ một đồ gá chuyên dụng | Lần gá đặt thứ hai dựa vào chuẩn đã gia công thay vì một mặt mới | Tốt, miễn là đồ gá tham chiếu đến lần gá đặt đầu tiên và được kiểm tra giữa các mẻ sản xuất | Trung bình; đồ gá cần được bảo trì | Các khối mà hình học hoặc hành trình máy loại trừ khả năng kẹp tại một vị trí duy nhất |
| Mỗi mặt được gia công theo chuẩn riêng của nó | Mỗi mặt là một thế giới tự nhất quán | Kém, và sai số không thể phát hiện cho đến khi lắp ráp | Chi phí gá đặt thấp nhất, chi phí gia công lại cao nhất | Các tấm đơn giản với các đặc điểm chỉ trên một hoặc hai mặt |
Hàng ở giữa là nơi xuất hiện phần lớn các lô bị lỗi, và đây không phải là vấn đề gia công. Một đồ gá đã lệch khỏi vị trí vẫn tạo ra các cổng sao cho mỗi cổng vuông góc với mặt riêng của nó, và chỉ khi lắp ráp mới phát hiện được sai lệch.
Câu hỏi thường gặp
Tại sao khối phân phối bằng đồng thau lại rò rỉ dù mọi cổng đều đạt yêu cầu kiểm tra?
Vì kiểm tra cổng chỉ đánh giá từng cổng so với mặt riêng của nó, còn rò rỉ lại do mối quan hệ giữa các cổng nằm trên các mặt khác nhau. Hai đầu nối siết chặt vào hai mặt khác nhau sẽ tác động lực lên nhau thông qua khối phân phối, nên bất kỳ sai lệch nào về góc giữa hai trục cổng đều biến thành một lực mà các mối nối không được thiết kế để chịu đựng. Khối phân phối phải được kiểm tra như một mạng lưới, chứ không phải như danh sách các đặc điểm riêng lẻ.
Khối phân phối phay có cần bước làm sạch ba via đi qua các đường dẫn không?
Có, riêng biệt với việc rửa. Việc rửa loại bỏ các mảnh vụn và chất làm mát lỏng; tuy nhiên, nó không loại bỏ ba-rơ còn bám dính vào thành ống tại vị trí giao nhau của các đường dẫn hoặc ba-rơ đã gấp ngược vào trong đường dẫn. Các ba-rơ còn sót lại tại các vị trí giao nhau sẽ bong ra và rơi vào hệ thống sau khi đưa vào vận hành, đồng thời làm giảm diện tích mặt cắt dòng chảy tại những điểm mà chất lỏng phải đổi hướng.
Khối phân phối nên được tarô theo tiêu chuẩn ren và kích thước cổng nào?
Bất kỳ điều gì được ghi rõ trên bản vẽ đối với mã chi tiết đó. Các tiêu chuẩn ren cổng khác nhau tùy theo khu vực và hệ thống; cùng một dạng khối phân phối có thể được đặt hàng với ren mét, ren thống nhất (unified) hoặc ren ống (pipe), do đó tiêu chuẩn ren, kích thước ren và số lượng cổng phải được thể hiện rõ trên bản vẽ thay vì dựa vào giả định. Xưởng chịu trách nhiệm kiểm soát tarô, độ sâu ren và độ vuông góc của ren so với mặt phẳng.
Làm thế nào để kiểm tra khối phân phối có còn mảnh vụn trước khi lắp ráp?
Xả sạch các đường dẫn và cho chất xả đi qua bộ lọc, sau đó kiểm tra những gì bộ lọc giữ lại. Việc kiểm tra trực quan các cổng sẽ không phát hiện được vòng ba-vơ nằm bên trong một điểm giao nhau, và việc xả rửa để lại vật liệu vẫn sẽ trông sạch từ bên ngoài. Hãy sử dụng kết quả xả có lọc làm tiêu chí giải phóng để đảm bảo phép kiểm tra có thể lặp lại trên mọi khối.
Điều gì cần ghi trên bản vẽ của bạn
Sáu dòng biến một khối phân phối từ phỏng đoán thành một chi tiết cụ thể:
1. Nêu rõ tiêu chuẩn ren cổng, kích thước và số lượng ren trên mỗi cổng, đồng thời chỉ rõ các mặt mà chúng nằm trên.
2. Nêu rõ khối có các đường dẫn nội bộ thông với nhau hay không, và nếu có, thì mọi điểm giao nhau có bắt buộc phải tiếp cận được để làm sạch ba-vơ hay không.
3. Nêu mối quan hệ hình học giữa các mặt mang cổng dưới dạng yêu cầu độ vuông góc hoặc độ song song, chứ không chỉ nêu vị trí của các cổng.
4. Nêu rõ chiều sâu ren hoặc độ ăn ren mà các đầu nối cần có, để xác định rõ vị trí tiếp xúc thay vì chỉ giả định.
5. Đặt tên cho mặt chuẩn chính và nêu rõ rằng các mẫu lắp đặt và các lỗ chìm được xác định vị trí dựa trên mặt này.
6. Nêu rõ yêu cầu về độ sạch của khối và xác định xem có cần thực hiện kiểm tra xả (flush test) hay kiểm tra áp suất (pressure test) trước khi xuất xưởng hay không.
Một khối phân phối (manifold block) là một giá đỡ tọa độ duy nhất chứa tập hợp các ren, các mẫu lắp đặt và các đường dẫn; khối này thường hỏng tại vị trí nối giữa các thành phần thay vì tại bất kỳ chi tiết đơn lẻ nào. Hãy đặc tả nó theo cách đó; phần còn lại chỉ là công việc phay thông thường: các mặt phẳng phải giữ vuông góc, các cổng (ports) phải lắp đúng độ sâu, các đế van phải bắt chặt thẳng hàng, và các đường dẫn phải luôn sạch sẽ trong suốt vòng đời của máy.