 EN


Tôi luyện sau gia công: Rãnh có bị khép lại không?
Việc tôi luyện sau khi gia công nghe có vẻ là cách gọn gàng nhất để sản xuất một chi tiết định vị.
Chi tiết đã được hoàn tất trước khi đưa đi xử lý nhiệt; chu kỳ xử lý này mang lại độ cứng theo yêu cầu trên bản vẽ, và không cần gia công thêm bất kỳ phần nào trên vật liệu đã tôi cứng. Vấn đề nằm ở chỗ mọi kích thước mà bản vẽ quy định đều được xác lập trước sự kiện ứng suất lớn nhất trong suốt vòng đời của chi tiết, và những đặc điểm quan trọng nhất trên chi tiết này lại chính là những đặc điểm có lượng vật liệu bao quanh ít nhất.
Đơn hàng số 260414004 đến vào tháng Mười năm 2023 từ một nhà sản xuất các bộ phận định vị và đồ gá làm bằng thép không gỉ, người trước đây từng đặt gia công tại một xưởng khác thực hiện đúng phương pháp đó. Sau khi xử lý nhiệt, các chi tiết quay trở lại với rãnh bên hẹp bị co lại một phần, vách mỏng phía dưới khoang trung tâm không còn phẳng, và nhiều lỗ ren không thể lắp bu-lông một cách dễ dàng. Khi đo kiểm tra trên bàn máy ở trạng thái chưa tôi cứng, mọi chi tiết đều đạt dung sai cho phép.
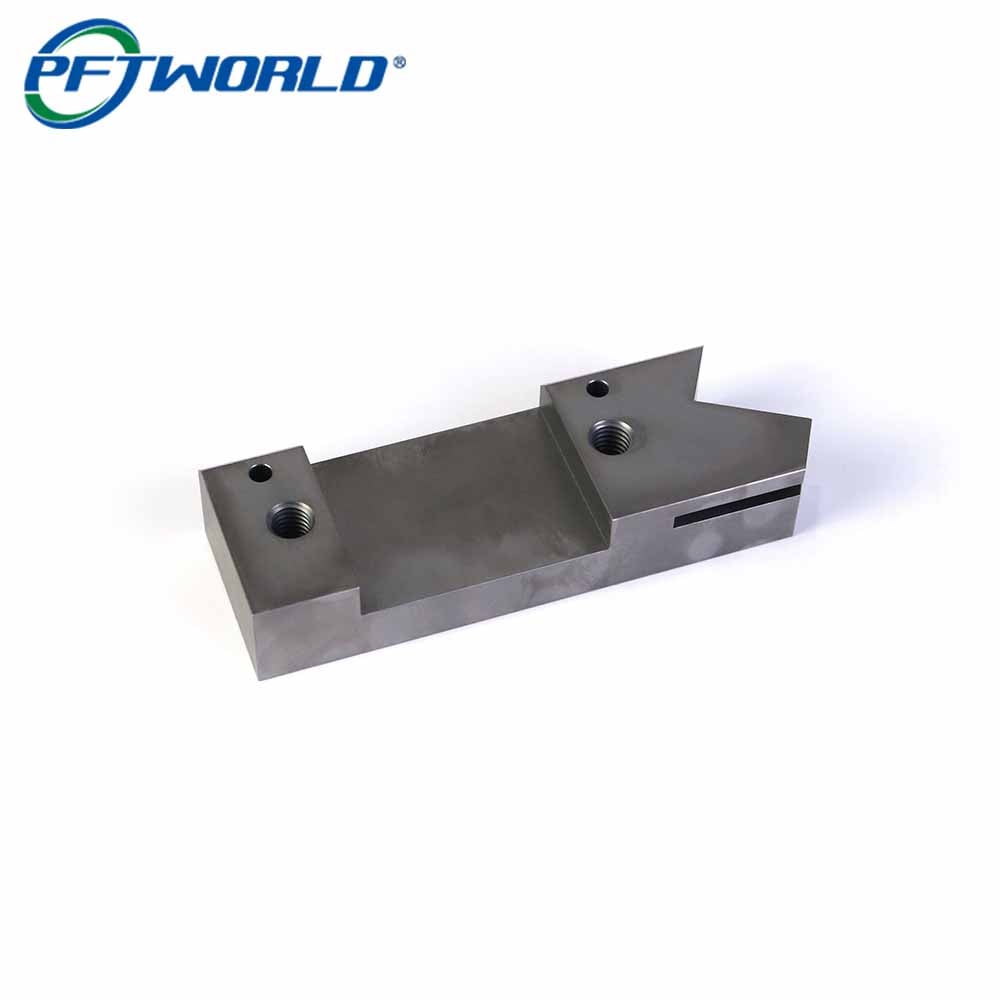
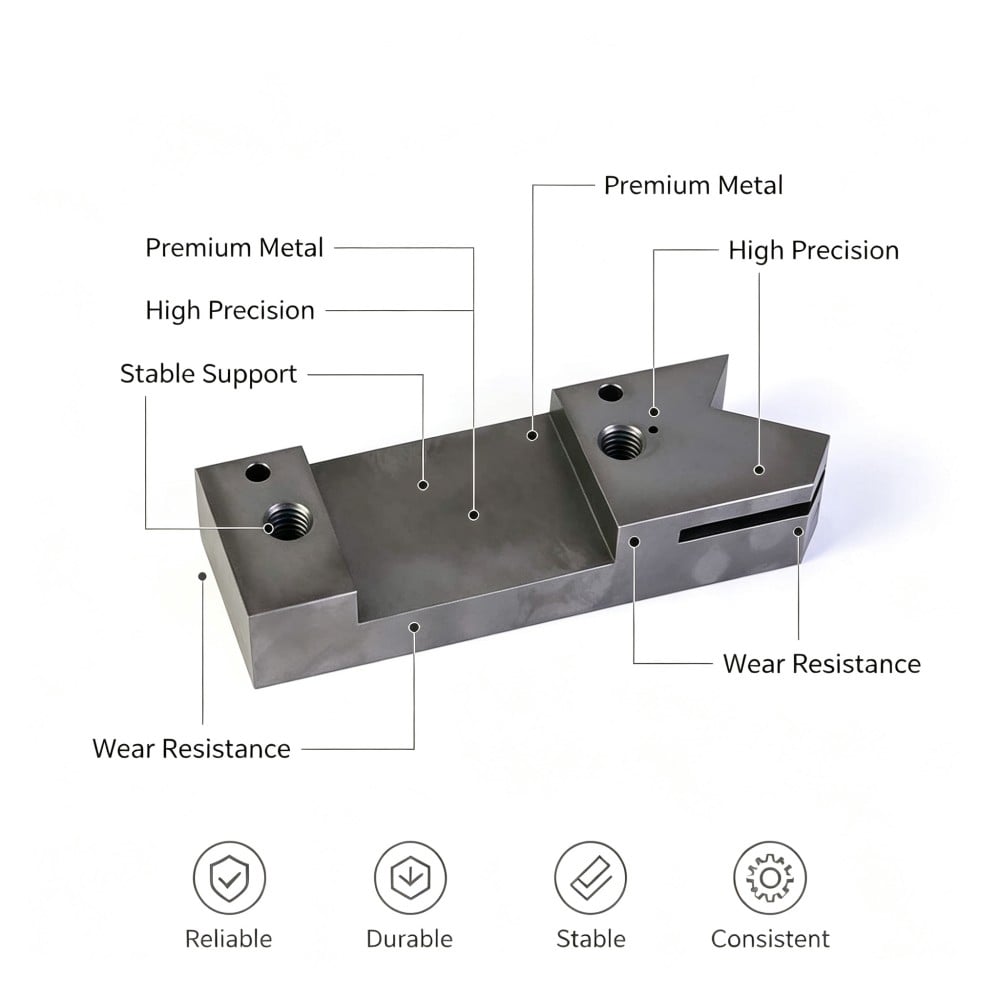
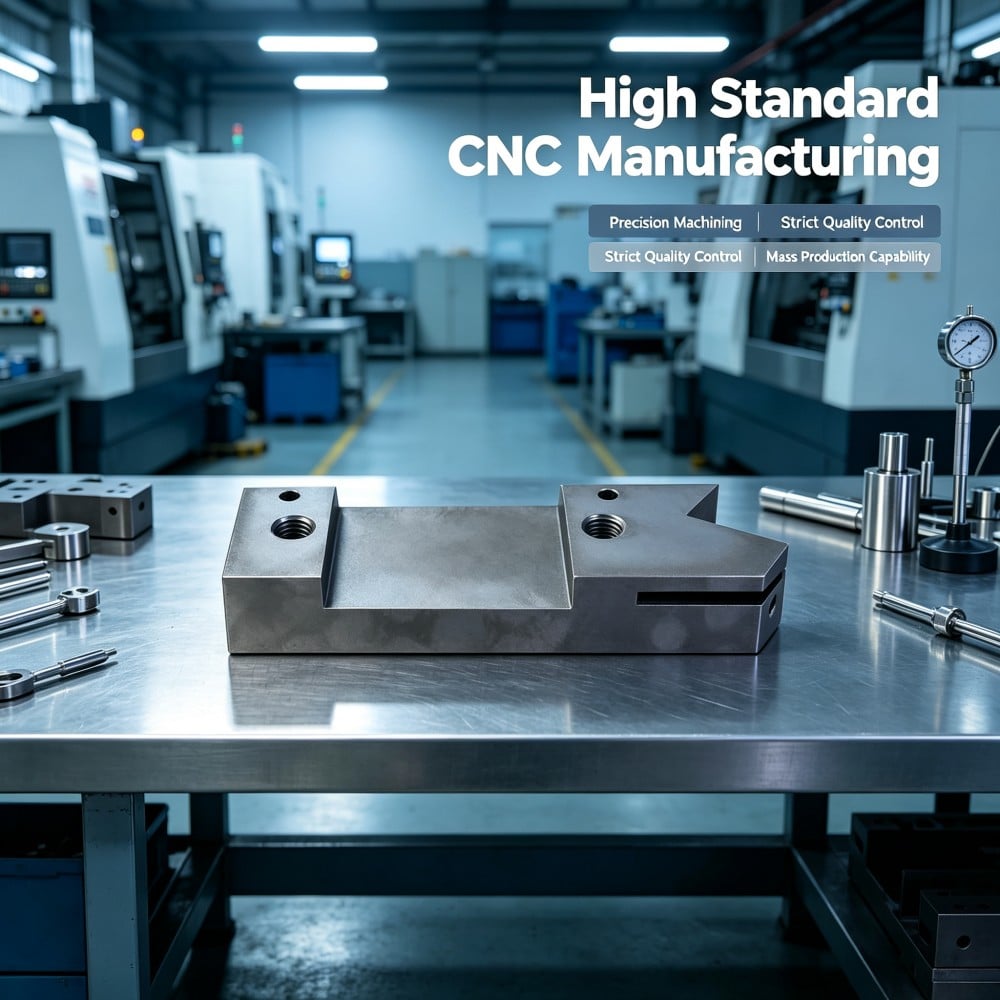
Các bộ phận trong ảnh chụp là lô sản xuất tiếp theo: một chi tiết định vị bằng thép không gỉ martensitic 1Cr17Ni2 dài khoảng 110 mm và cao khoảng 20 mm, được phay với một rãnh hình chữ nhật ở giữa rộng khoảng 55 mm, để lại một vách mỏng làm đáy; hai đầu nhô lên dài khoảng 25 mm và 30 mm, mỗi đầu có một lỗ ren và một lỗ chốt nhỏ, cùng một đầu khía răng cưa và một rãnh hẹp được phay xuyên qua mặt bên. Bề mặt xám than mờ với các đốm sáng nhẹ là lớp hoàn thiện sau khi tôi nhiệt, không phải là một lớp phủ.
Chi tiết này thực hiện nhiệm vụ gì?
Ba nhiệm vụ, và phần kim loại mỏng nhất đảm nhận hai trong số đó.
Hai đầu nhô lên thực hiện chức năng định vị. Các mặt của chúng là những bề mặt mà đồ gá tiếp xúc để định vị, do đó chúng phải nằm trên cùng một mặt phẳng. Nếu một đầu nhô lên cao hơn đầu kia, chi tiết sẽ bị lắc trong đồ gá và mọi phép đo thực hiện trên chi tiết đều được thực hiện từ một gốc tham chiếu đang di chuyển.
Vách đáy của rãnh là một mặt phẳng được kiểm soát. Rãnh lõm được phay đến độ sâu sao cho phần vách còn lại vừa mỏng đủ để chi tiết đạt được đặc tính hoạt động như thiết kế, vừa đủ cứng để không bị biến dạng dưới tải trọng. Vách này là phần mỏng nhất trên chi tiết, do đó dễ võng xuống đầu tiên.
Các lỗ ren và lỗ chốt là các bề mặt giao tiếp. Lỗ ren nhận bu-lông cố định chi tiết xuống bàn gá, lỗ chốt nhận chốt định vị chi tiết, và cả hai loại lỗ này đều phải căn chỉnh chính xác với đồ gá mỗi lần gia công.
Thêm rãnh hẹp và đầu có khía, ta có bức tranh hoàn chỉnh: một chi tiết mà độ chính xác phụ thuộc vào các vách mỏng, được cắt trước khi vật liệu trải qua chu kỳ nhiệt.
Tại sao việc phay trước khi tôi cứng lại làm thay đổi chi tiết?
Việc phay giải phóng ứng suất một cách không đồng đều, trong đó rãnh lõm gây ra sự giải phóng ứng suất mạnh nhất.
Thanh vật liệu đến với ứng suất nội tại đã bị khóa lại do quá trình cán tạo ra nó, và mỗi lần cắt đều làm lại cân bằng ứng suất đó. Việc phay một mặt phẳng trên một mặt sẽ thay đổi sự cân bằng; việc phay một rãnh lõm vào giữa chi tiết sẽ thay đổi theo cách khác, bởi vì nó loại bỏ vật liệu khỏi tâm tiết diện và để các thành bên ngoài chịu phần tải còn lại.
Kết quả là một chi tiết có hình học chính xác khi dụng cụ cắt rời khỏi nó, nhưng lại chịu một tải nội tại khác so với lúc ban đầu. Chưa có điều gì xảy ra rõ ràng cả. Chi tiết chỉ đơn thuần ở trạng thái sẵn sàng biến dạng.
Rãnh lõm và rãnh dọc loại bỏ phần vật liệu vốn giữ cho chi tiết cứng vững.
Cả rãnh lõm hình chữ nhật lẫn rãnh dọc hẹp đều là những đặc trưng loại bỏ kim loại vốn giúp giữ chi tiết thẳng. Trước khi cắt rãnh lõm, chi tiết là một tiết diện đặc và các thành được giữ cố định bởi vật liệu nằm kề bên. Sau khi cắt, phần đáy trở thành một tấm mỏng, còn hai phần gờ nằm hai bên rãnh dọc có thể dịch chuyển tương đối với nhau.
Đó chính là toàn bộ ý nghĩa của các tính năng này, và cũng là điều khiến thứ tự thực hiện trở nên quan trọng. Một tính năng làm giải phóng cấu trúc phải được cắt trên phần đã hoàn tất chuyển động, hoặc chuyển động mà nó cho phép sẽ xảy ra muộn hơn, trên một phần đã hoàn tất.
Chu trình nhiệt học hoàn tất chuyển động mà dụng cụ cắt bắt đầu.
Tôi luyện và ram là một chu trình nhiệt học được kiểm soát chặt chẽ và, đối với chi tiết như thế này, đây là sự kiện gây ứng suất lớn nhất mà chi tiết từng chịu đựng. Việc gia nhiệt cho phép ứng suất nội bộ sắp xếp lại, quá trình tôi giữ cố định cấu trúc cứng, còn quá trình ram đưa chi tiết đạt độ cứng theo yêu cầu trong bản vẽ. Mỗi giai đoạn đều tạo thêm một cơ hội để vật liệu ổn định vào hình dạng mà nó ‘muốn’ có.
Ở chi tiết đặc, chuyển động được hấp thụ bởi phần còn lại. Ở chi tiết có vách mỏng và rãnh hẹp, các phần chuyển động chính xác là những phần nằm trong dung sai bản vẽ, bởi vì chúng là những phần duy nhất có thể tự do chuyển động.
Không còn khoảng dư để gia công tinh nhằm khắc phục lỗi
Lý do phương pháp phay rồi tôi cảm giác hiệu quả là vì các bước gia công hoàn thiện được thực hiện khi vật liệu ở trạng thái dễ cắt, lúc đó tuổi thọ dụng cụ tốt, bề mặt đạt độ sạch cao và có thể thực hiện các bước cắt nhanh chóng. Chi phí phải trả là chi tiết sẽ được đưa đi xử lý nhiệt mà không còn lượng dư nào để loại bỏ.
Sau khi chu trình đã chạy xong, một đặc điểm đã dịch chuyển sẽ không còn là vấn đề gia công thô nữa. Chi tiết lúc này đạt độ cứng theo bản vẽ, sự dịch chuyển nằm trong hình học chi tiết hoàn thiện, và việc hiệu chỉnh nó đồng nghĩa với việc phải cắt vật liệu cứng trên một đặc điểm có thể không còn đủ lượng dư dự trữ. Đó chính là sự đánh đổi mà trình tự gia công này áp dụng, và đối với chi tiết này, quyết định được đưa ra từng đặc điểm riêng lẻ thay vì theo một quy tắc chung.
Hai đặc điểm dịch chuyển nhiều nhất trên một chi tiết như thế này
Rãnh hẹp và chiều rộng của rãnh
Khe hở tách rời hai vùng đất từng được nối liền trước đây, và việc cắt khe này loại bỏ lực ràng buộc giữa chúng. Trong chu kỳ tiếp theo, mỗi vùng đất di chuyển theo ứng suất xung quanh nó, và khoảng cách giữa chúng thay đổi: thường khép lại, thỉnh thoảng mở ra, và hiếm khi thay đổi đều dọc theo toàn bộ chiều dài.
Hiện tượng xuất hiện khi lắp ráp rất đặc trưng. Một chi tiết ghép nối trượt dễ dàng vào khe trên phần vật liệu mềm sẽ không thể lọt qua khe đó sau khi xử lý; nguyên nhân không nằm ở chi tiết ghép nối cũng không nằm ở bản vẽ. Chiều rộng danh nghĩa của khe là đúng, nhưng chiều rộng hiệu dụng thì không; hơn nữa, việc kiểm tra ở trạng thái mềm không thể phát hiện được điều này.
Lỗ ren, khe hở mặt bên của ren và lớp vảy hình thành bên trong nó
Trong một chu kỳ, lỗ ren thay đổi đồng thời theo hai cách. Hình dạng ren biến dạng nhẹ do vật liệu dịch chuyển và do phản ứng bề mặt, làm mất đi khe hở mặt bên mà bu-lông dựa vào để siết chặt; đồng thời, bề mặt đã xử lý để lại một lớp vảy mỏng trong các ren, khiến vít phải cắt xuyên qua lớp vảy này khi vặn vào.
Cả hai hiệu ứng đều hướng theo cùng một chiều. Một lỗ khoan vừa khít với bu-lông trước khi xử lý nay trở thành lỗ siết chặt bu-lông ở một phần đường ren, và người thợ ép bu-lông vào sẽ làm hỏng ren, rồi đổ lỗi cho công đoạn tarô. Thực tế, công đoạn tarô là chính xác; chỉ đơn giản là lỗ khoan giờ đây thuộc về một chi tiết khác.
Các chi tiết được chế tạo như thế nào, từng bước một?
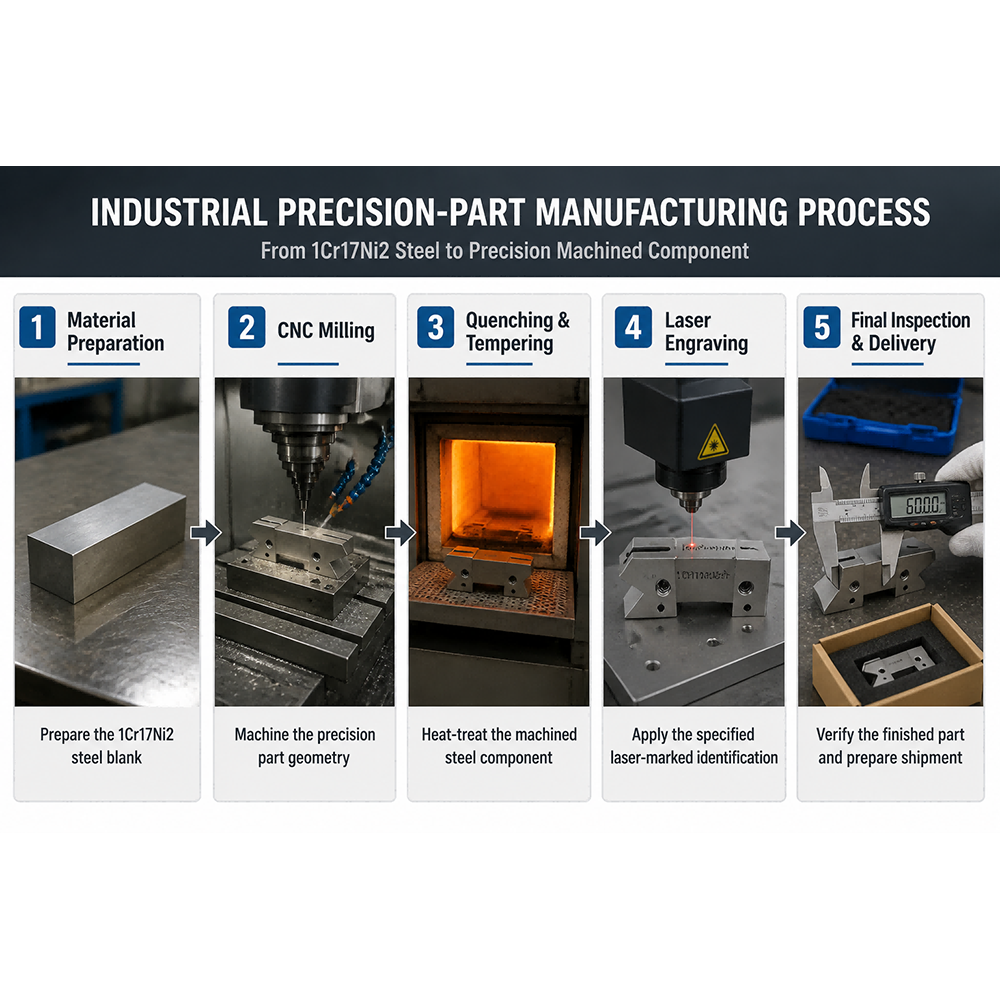
Bước 1 – Gia công thô chi tiết và giải phóng ứng suất trước khi gia công tinh
Chi tiết được gia công thô từ thanh thép 1Cr17Ni2 với lượng dư đều trên mọi bề mặt, sau đó để yên cho ổn định trước khi thực hiện các bước gia công tinh. Việc loại bỏ phần lớn vật liệu trước tiên, rồi để chi tiết phản ứng với sự thay đổi đó trước khi tiến hành cắt đạt kích thước yêu cầu, giúp phần biến dạng lớn nhất xảy ra trong lúc vẫn còn đủ lượng dư để loại bỏ.
Bước 2 – Gia công tinh các bề mặt và vách ngăn của rãnh khoét bằng các lượt cắt cân bằng
Các mặt và rãnh được phay bằng cách loại bỏ vật liệu một cách cân bằng quanh chi tiết thay vì chỉ lấy đi từ một phía, và đáy rãnh được cắt để giữ lại phần vách có độ dày đúng như yêu cầu trên bản vẽ. Việc cắt rãnh bắt đầu từ giữa tiết diện và tiến ra ngoài giúp các thành rãnh chịu lực đều nhau trong suốt quá trình dao cắt làm việc.
Bước 3 – Tôi và ram đạt độ cứng theo yêu cầu trên bản vẽ
Chi tiết trải qua toàn bộ chu trình tôi và ram để đạt độ cứng do bản vẽ quy định — đây chính là yếu tố mang lại khả năng chống mài mòn và khả năng chống biến dạng cần thiết cho ứng dụng. Đây là sự biến dạng lớn nhất mà chi tiết sẽ chịu, và mọi công đoạn sau đều được lập kế hoạch dựa trên thực tế này.
Bước 4 – Phay mặt hai đầu chi tiết sau khi hoàn tất chu trình
Hai đầu chi tiết được phay mặt sau xử lý nhiệt, trong một lần gá đặt duy nhất nhằm đảm bảo hai mặt định vị nằm trên cùng một mặt phẳng. Đây là công đoạn quyết định việc chi tiết nằm phẳng trong đồ gá, và không thể thực hiện trước chu trình nếu muốn hai mặt này vẫn giữ được độ phẳng.
Bước 5 – Hoàn tất rãnh theo chiều rộng sau chu trình
Rãnh được phay thô trước khi xử lý và hoàn tất theo chiều rộng sau đó, do đó đường cắt cuối cùng trên rãnh được thực hiện trên một chi tiết đã bị dịch chuyển. Độ dày thành ở cả hai bên được kiểm tra đồng thời, bởi vì một rãnh có chiều rộng đúng nhưng lệch tâm vẫn sẽ không lắp vừa chốt.
Bước 6 – Làm lại ren lỗ ren và cắt phần dẫn hướng
Các lỗ ren được làm lại sau chu trình nhằm khôi phục khe hở mặt bên mà ren đã mất đi và loại bỏ lớp bề mặt đã xử lý khỏi các mặt bên; đồng thời phần dẫn hướng cũng được cắt lại để bulông bắt đầu vào đúng vị trí vuông góc. Việc này không phải là taro lại với kích thước lớn hơn, mà là khôi phục lại hình dạng ren theo yêu cầu bản vẽ trên một chi tiết đã thay đổi kể từ lần cắt đầu tiên.
Bước 7 – Khoan và doa các lỗ chốt từ các mặt đã gia công xong
Các lỗ chốt được khoan và doa từ các mặt đầu đã được tiện, do đó vị trí của chúng được xác định dựa trên các bề mặt mà đồ gá sử dụng. Việc thực hiện thao tác này sau chu kỳ gia công là yếu tố ngăn các chốt định vị không vào đúng vị trí.
Bước 8 – Làm sạch ba via, sau đó kiểm tra chi tiết ở trạng thái sẽ được sử dụng
Sau mỗi bước phay, các cạnh rãnh và các khía đều được làm sạch ba via. Kiểm tra cuối cùng bao gồm độ sâu của rãnh khoét, độ dày của vách ngăn, độ đồng phẳng giữa hai mặt đầu, chiều rộng và vị trí của rãnh, các lỗ ren và lỗ chốt, cũng như tình trạng bề mặt; toàn bộ được thực hiện trên chi tiết hoàn chỉnh chứ không suy luận từ các phép đo ở trạng thái chưa tôi.
Đo lường trên loạt 1.500 chi tiết cho thấy điều gì?
| Xác nhận | Thông số kỹ thuật | Được kiểm soát trên toàn bộ 1.500 chi tiết |
|---|---|---|
| Phụ kiện đầu dây | Các mặt định vị nằm trên một mặt phẳng | Tiện mặt đầu trong một lần gá đặt sau chu kỳ gia công |
| Túi | Đạt độ sâu theo bản vẽ, vách ngăn phẳng | Độ dày vách ngăn được kiểm soát theo bản vẽ |
| Slot | Đạt chiều rộng và vị trí theo yêu cầu | Được gia công thô trước khi xử lý, hoàn tất sau khi xử lý |
| Các lỗ ren | Các chi tiết cố định được bắt và vặn vào bằng tay | Ren được làm lại sau chu kỳ, phần dẫn hướng được cắt lại |
| Các lỗ chốt | Đúng vị trí và vuông góc, các chốt định vị được lắp đúng chỗ | Khoan và doa từ đầu đã được tiện phẳng của chi tiết |
| Độ cứng | Phạm vi bản vẽ, đồng đều | Tôi và ram theo chu kỳ kiểm soát |
| Rãnh và bậc | Theo bản vẽ | Cắt và kiểm tra |
| Cạnh | Đã làm nhẵn mép, không có mảnh vụn nào bong ra | Đã làm nhẵn mép ở mọi bước, cả mép rãnh lẫn khấc |
| Bề mặt hoàn thiện | Màu xám than mờ, vệt mờ đồng đều | Đồng nhất trong toàn bộ lô |
Mười lăm trăm chi tiết đã được giao trong 20 ngày, và khách hàng báo cáo rằng các mặt định vị nằm trên cùng một mặt phẳng, các bu-lông vặn vào bằng tay được, các chốt định vị lắp đúng vị trí, và cụm đồ gá lắp ráp trơn tru mà không cần gia công lại.
Lỗi chúng tôi phát hiện trong thử nghiệm nội bộ
Các chi tiết mẫu của chúng tôi được chế tạo theo cách hiệu quả: phay đạt kích thước yêu cầu rồi mới xử lý nhiệt. Mọi chi tiết mẫu đều đạt kiểm tra cuối cùng ở trạng thái mềm, nhưng một số chi tiết lại không lắp ghép được sau khi qua chu trình xử lý.
Rãnh là dấu hiệu đầu tiên. Các mặt cắt ngang trên các chi tiết mẫu cho thấy rãnh đã co lại nhiều hơn dung sai cho phép trên bản vẽ, với hai bề mặt đất (lands) dịch chuyển những khoảng khác nhau dọc theo chiều dài; do đó, một rãnh vừa khít hoàn hảo trên bàn thử nghiệm giờ đây không còn tiếp nhận được chi tiết chèn. Dấu hiệu thứ hai là các lỗ ren, nơi bu-lông bắt đầu vặn vào dễ dàng bằng tay nhưng sau đó bị kẹt ở phần giữa, trên các ren vốn đã đo đạt đúng hình dạng trước khi qua chu trình xử lý.
Ba thay đổi đã được đưa vào sản xuất. Rãnh và lỗ ren được chuyển sang thực hiện ở phía xa sau công đoạn xử lý nhiệt, trong đó rãnh được phay thô trước và hoàn tất sau, còn ren được tạo lại sau cùng. Các bề mặt đầu được tiện phẳng sau chu trình trong một lần gá đặt duy nhất, nhờ đó các bề mặt định vị nằm trên cùng một mặt phẳng và các lỗ chốt có được một chuẩn tham chiếu ổn định. Ngoài ra, cổng kiểm tra được di chuyển sao cho phép đo độ phóng thích được thực hiện trên chi tiết đã hoàn tất, bởi vì việc kiểm tra diễn ra trước công đoạn gây ra biến dạng thì chẳng khác nào không kiểm tra gì cả.
Giữa giai đoạn thử nghiệm và sản xuất, các khiếu nại liên quan đến rãnh và ren đã biến mất, đồng thời các giá trị đo trạng thái mềm không còn mâu thuẫn với chi tiết đã hoàn tất.
Ba phương án gia công cho một chi tiết yêu cầu độ cứng cao và độ chính xác cao, so sánh với nhau
| Tuyến đường | Khi các đặc tính then chốt được cắt | Rủi ro về kích thước | Độ đồng nhất về độ cứng | Vị trí phù hợp |
|---|---|---|---|---|
| Phay thô → tôi ram → phay tinh | Các bề mặt đầu, rãnh và lỗ được cắt sau chu trình, trên vật liệu đạt độ cứng theo bản vẽ | Thấp nhất, bởi vì các bước cắt cuối cùng được thực hiện trên chi tiết đã chịu biến dạng rồi | Được giữ nguyên, do các lần cắt hoàn thiện nhẹ và chi tiết đã đạt độ cứng yêu cầu | các bộ phận có thành mỏng, rãnh hẹp hoặc lỗ then chốt, tuyến đường được sử dụng ở đây |
| Phay đạt kích thước, sau đó tôi luyện | Tất cả đều được cắt ở trạng thái mềm và tôi luyện là công đoạn cuối cùng | Cao nhất đối với các đặc điểm mỏng và tự do, không có lượng dư và không cắt lần hai | Được bảo toàn, và việc cắt ở trạng thái mềm nhanh và sạch | Các bộ phận đặc đơn giản không có phần mỏng hoặc rãnh khít |
| Gia công từ thanh đã xử lý sơ bộ | Không thực hiện tôi luyện nào sau khi gia công | Thấp nhất đối với chuyển động, nhưng điều kiện phôi phải phù hợp với mọi đặc điểm | Được xác định bởi thanh cung cấp, do đó bản vẽ phải chấp nhận điều kiện đó | Các bộ phận mà độ cứng theo bản vẽ có thể đạt được từ hàng tồn kho và hình học đơn giản |
Hàng ở giữa là hàng có vẻ rẻ nhất trên báo giá nhưng tốn nhiều chi phí nhất cho việc gia công lại. Đây là lựa chọn hợp lý đối với một bộ phận chắc chắn; tuy nhiên, đối với bộ phận này, rãnh khoét và rãnh then làm cho lựa chọn này trở nên sai lầm, bởi vì các đặc điểm giúp giải phóng cấu trúc chính là các đặc điểm bị ràng buộc bởi dung sai bản vẽ.
Câu hỏi thường gặp
Tại sao một rãnh phay lại khép lại sau khi tôi luyện?
Vì việc phay rãnh loại bỏ phần vật liệu vốn giữ hai mặt đất (land) với nhau, và chu kỳ nhiệt sau đó cho phép mỗi mặt đất di chuyển theo ứng suất nội tại xung quanh nó. Khe hở giữa chúng thay đổi, thường là khép lại, và hiếm khi thay đổi cùng một lượng dọc theo toàn bộ chiều dài. Một rãnh đã đo đúng kích thước chiều rộng trước chu kỳ không thể giả định là vẫn đo đúng kích thước chiều rộng sau chu kỳ.
Tại sao một lỗ ren không bắt được bu-lông sau khi tôi luyện?
Hai lý do cùng lúc. Hình dạng ren bị biến dạng khi vật liệu di chuyển trong quá trình tôi, làm mất khe hở mặt bên mà bu-lông dựa vào, đồng thời bề mặt đã xử lý để lại một lớp vảy mỏng trên các mặt bên mà vít phải cắt xuyên qua. Làm lại ren sau quá trình tôi sẽ khôi phục hình dạng và làm sạch các mặt bên; cắt lại phần dẫn hướng giúp bu-lông bắt đầu đúng vị trí.
Tôi nên gia công trước hay sau khi tôi nhiệt?
Gia công các đặc điểm giải phóng cấu trúc sau quá trình tôi, và phần lớn vật liệu trước quá trình đó. Gia công thô trước khi tôi nhanh hơn và ít gây mài mòn dụng cụ; gia công tinh một vách ngăn mỏng, một rãnh hẹp hoặc một lỗ khoan quan trọng sau quá trình tôi mới đảm bảo độ chính xác cho những đặc điểm này. Trình tự được quyết định từng đặc điểm riêng biệt, và bất kỳ đặc điểm nào có dung sai chặt so với mức độ dịch chuyển có thể xảy ra đều phải được gia công ở phía sau quá trình tôi.
Làm thế nào để giữ phẳng vách ngăn mỏng của một khoang trong suốt quá trình tôi?
Bằng cách để lại phần vật liệu dư trên vách ngăn khi gia công thô, gia công khoang sao cho lượng vật liệu được loại bỏ phân bố cân bằng quanh chi tiết thay vì chỉ tập trung ở một bên, và hoàn tất việc cắt vách ngăn sau khi chu trình kết thúc — nghĩa là đường cắt cuối cùng được thực hiện trên chi tiết đã ổn định. Việc cắt vách ngăn đạt độ dày danh nghĩa trước khi xử lý nhiệt phụ thuộc vào giả định vật liệu sẽ không biến dạng, nhưng với một phần mỏng như vậy thì điều đó không đảm bảo.
Nên ghi gì lên bản vẽ của bạn?
Sáu điểm sau giúp tránh tình trạng phải gia công lại chi tiết đã phay và xử lý nhiệt:
1. Nêu rõ độ cứng mà chi tiết cần đạt được khi giao hàng, đồng thời xác định rõ độ cứng này đạt được nhờ xử lý nhiệt sau khi gia công hay được lấy trực tiếp từ thanh vật liệu cung cấp.
2. Chỉ rõ các mặt phẳng cần đồng phẳng và nêu dung sai tương ứng, để xưởng có thể tiện các mặt này trong một lần gá đặt sau khi hoàn tất chu trình.
3. Cung cấp chiều rộng rãnh và vị trí của nó kèm dung sai, đồng thời nêu rõ rằng giá trị chiều rộng này áp dụng sau khi xử lý nhiệt.
4. Cung cấp độ dày vách ngăn phía dưới khoang kèm dung sai, bởi vì độ dày này quyết định mức độ dịch chuyển có thể xảy ra của đáy khoang.
5. Nêu rõ thông số ren và nêu rằng các lỗ khoan phải sạch và đầy đủ sau khi xử lý, với bu-lông có thể vặn vào bằng tay.
6. Nêu rõ bề mặt đã xử lý có đạt yêu cầu ngay khi hoàn tất hay không, hoặc liệu các vết loang cần được loại bỏ khỏi các mặt chức năng.
Gia công trước khi tôi luyện không phải là sai sót. Việc xem đây là một quyết định về trình tự thay vì chỉ vì sự tiện lợi mới phân biệt được chi tiết nào được đưa vào đồ gá và chi tiết nào được lấy ra sau khi xử lý. Hãy xác định những đặc điểm nào có thể dịch chuyển, đặt chúng ở giai đoạn cuối chu kỳ; nhờ đó, hình học không còn là cuộc đua giữa dao cắt và quá trình làm nguội.